
- Wissenswertes – Begriff erklärt
SPS-Grundlagen: UND, ODER, NICHT und Selbsthaltung am Zylinder
Von Tobias Schott · Lesezeit ca. 6 Minuten · Stand: November 2026
Eine SPS liest Sensoren und Taster, verknüpft ihre Signale nach festen Regeln und schaltet daraus Ventile und Motoren – und hinter fast jeder Förderanlage stecken dieselben drei Grundbausteine: UND, ODER, NICHT.
Die SPS Grundlagen begegnen Ihnen, sobald eine Anlage nicht tut, was sie soll. Der Satz „das ist die Steuerung“ fällt schnell. Wer weiß, wie eine Steuerung denkt, sucht gezielter: Kommt das Signal vom Sensor an? Fehlt eine Freigabe? Oder ist die Logik selbst falsch?
Dieser Beitrag erklärt, wie eine speicherprogrammierbare Steuerung arbeitet, was die Grundverknüpfungen bedeuten und wie eine Selbsthaltung einen Zylinder steuert. Er ist keine Programmieranleitung, sondern das Grundwissen für alle, die mit Anlagen arbeiten. Wie Sie bei einer Störung systematisch vorgehen, steht im Ratgeber Förderanlage steht: Störung beheben.
Was ist eine SPS?
Eine SPS, eine speicherprogrammierbare Steuerung, ist ein Industrierechner, der Eingangssignale nach einem gespeicherten Programm verarbeitet und daraus Ausgangssignale erzeugt. Früher erledigten das verdrahtete Relais und Schütze. Heute steht die Logik im Programm und lässt sich ändern, ohne neu zu verdrahten.
Für kleine Aufgaben mit wenigen Ein- und Ausgängen gibt es Kleinsteuerungen, auch Logikmodule genannt, etwa für ein Tor, eine Pumpe oder einen einzelnen Zylinder. Große Anlagen arbeiten mit modularen Steuerungen, an die Hunderte Signale angeschlossen sind. Auf Englisch heißt die SPS „programmable logic controller“, kurz PLC.
Steckbrief
- Zweck: Abläufe automatisch steuern: Sensoren auswerten, Bedingungen prüfen, Antriebe schalten.
- Eingänge: Taster, Schalter, Näherungsschalter, Lichtschranken, Zylinderschalter.
- Ausgänge: Magnetventile, Schütze für Motoren, Meldeleuchten, Frequenzumrichter.
- Arbeitsweise: Zyklisch: Eingänge lesen, Programm abarbeiten, Ausgänge schreiben – immer wieder in wenigen Millisekunden.
- Programmiersprachen: Kontaktplan, Funktionsplan, Strukturierter Text, Ablaufsprache nach IEC 61131-3.
- Bauarten: Kleinsteuerung für einfache Aufgaben, modulare SPS für Anlagen, Sicherheitssteuerung für Schutzfunktionen.
- Häufiger Irrtum: Wenn die Anlage steht, ist die Steuerung schuld – meist fehlt ihr nur ein Signal von draußen.
Eingang, Programm, Ausgang: der Zyklus
Eine SPS arbeitet in einer festen Schleife und entscheidet in jedem Durchlauf neu, welche Ausgänge eingeschaltet werden.
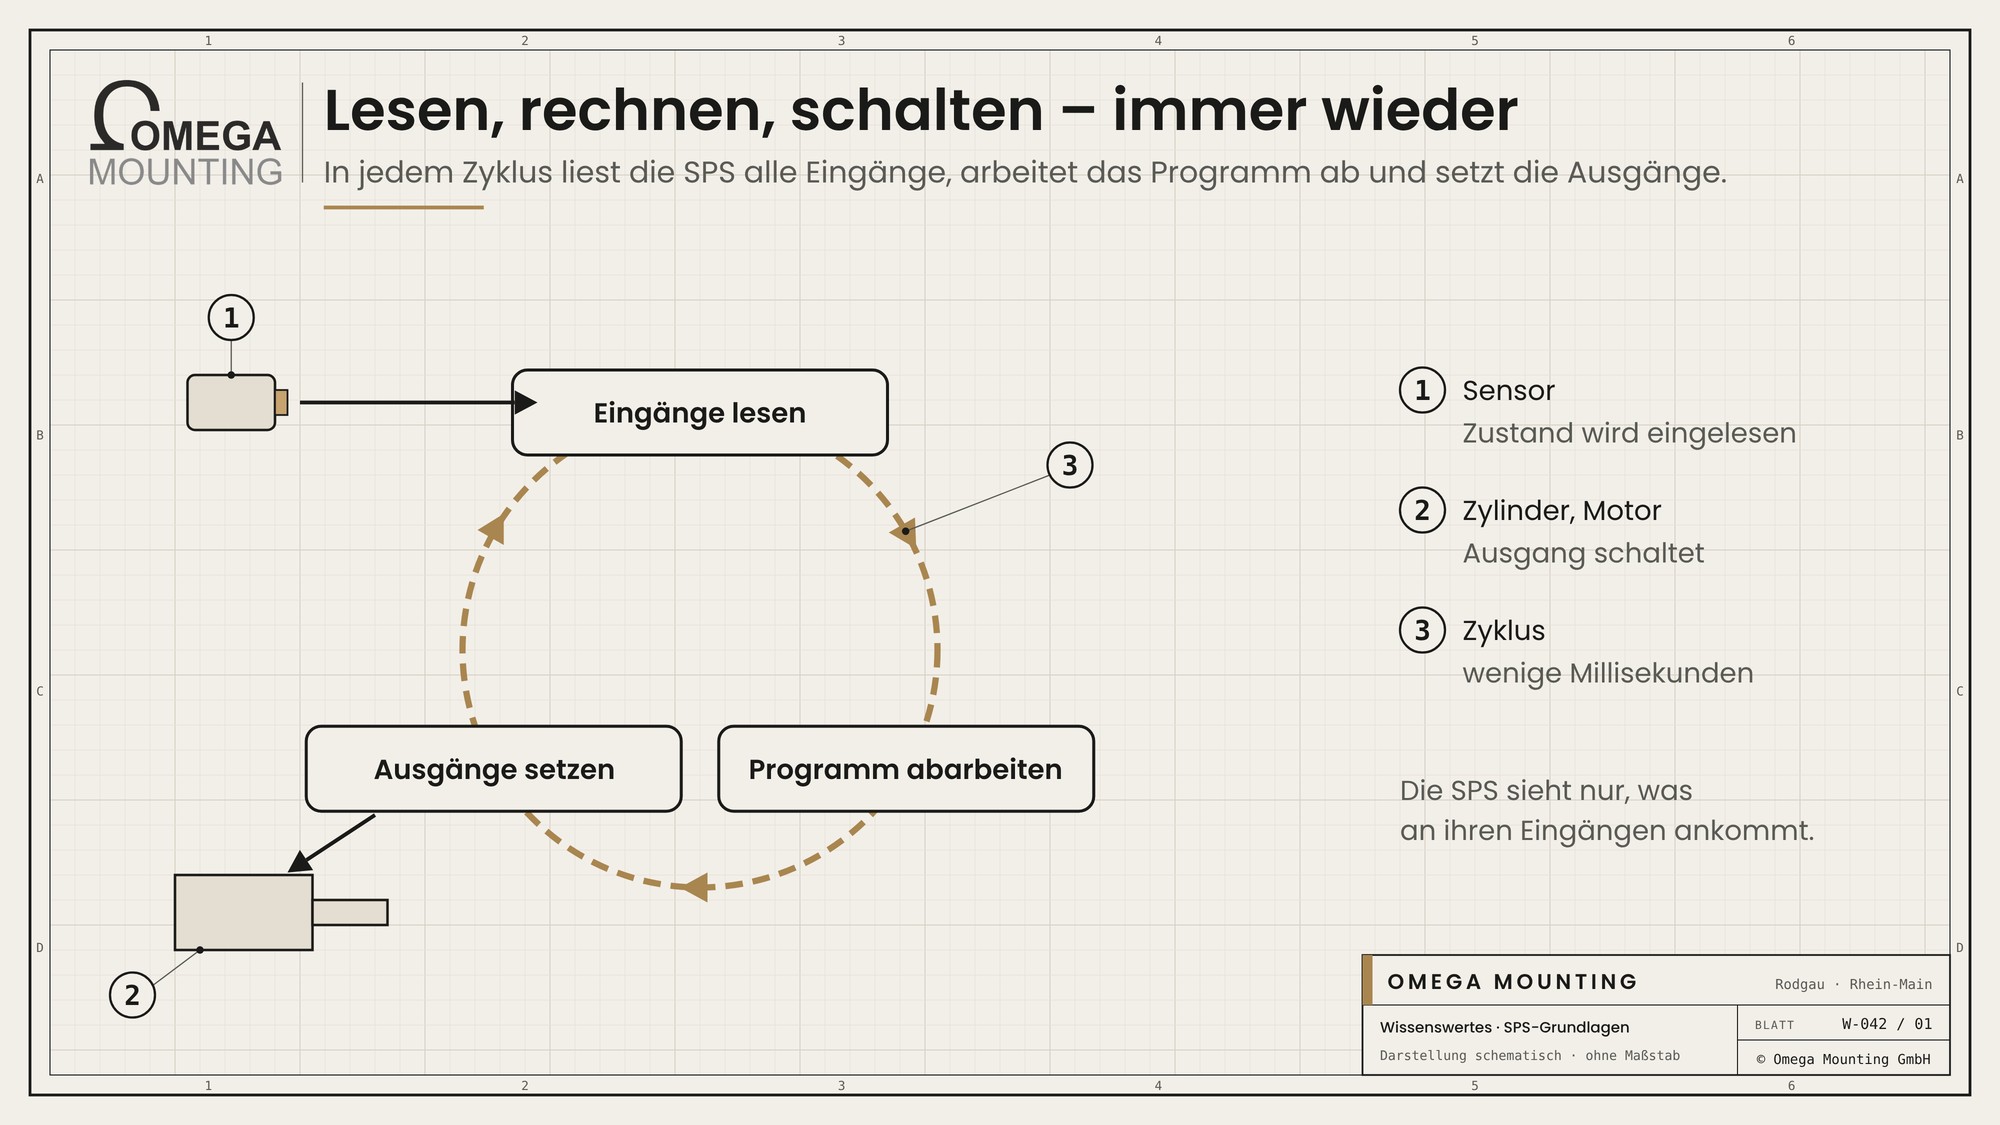
Am Anfang jedes Zyklus liest sie alle Eingänge ein und merkt sich ihren Zustand: Taster gedrückt oder nicht, Sensor belegt oder frei. Dann arbeitet sie das Programm von oben nach unten ab und berechnet für jeden Ausgang, ob er an oder aus sein soll. Am Ende schreibt sie das Ergebnis auf die Ausgänge. Danach beginnt der nächste Zyklus.
Weil das so schnell geht, wirkt die Steuerung, als würde sie dauernd gleichzeitig reagieren. Für die Fehlersuche ist wichtig: Die SPS sieht nur, was an ihren Eingängen ankommt. Ein verstellter Sensor ist für sie ein fehlendes Signal, kein „fast belegt“. Fast jede Steuerung zeigt den Zustand jedes Ein- und Ausgangs mit einer Leuchtdiode an.
UND, ODER, NICHT: die drei Grundverknüpfungen
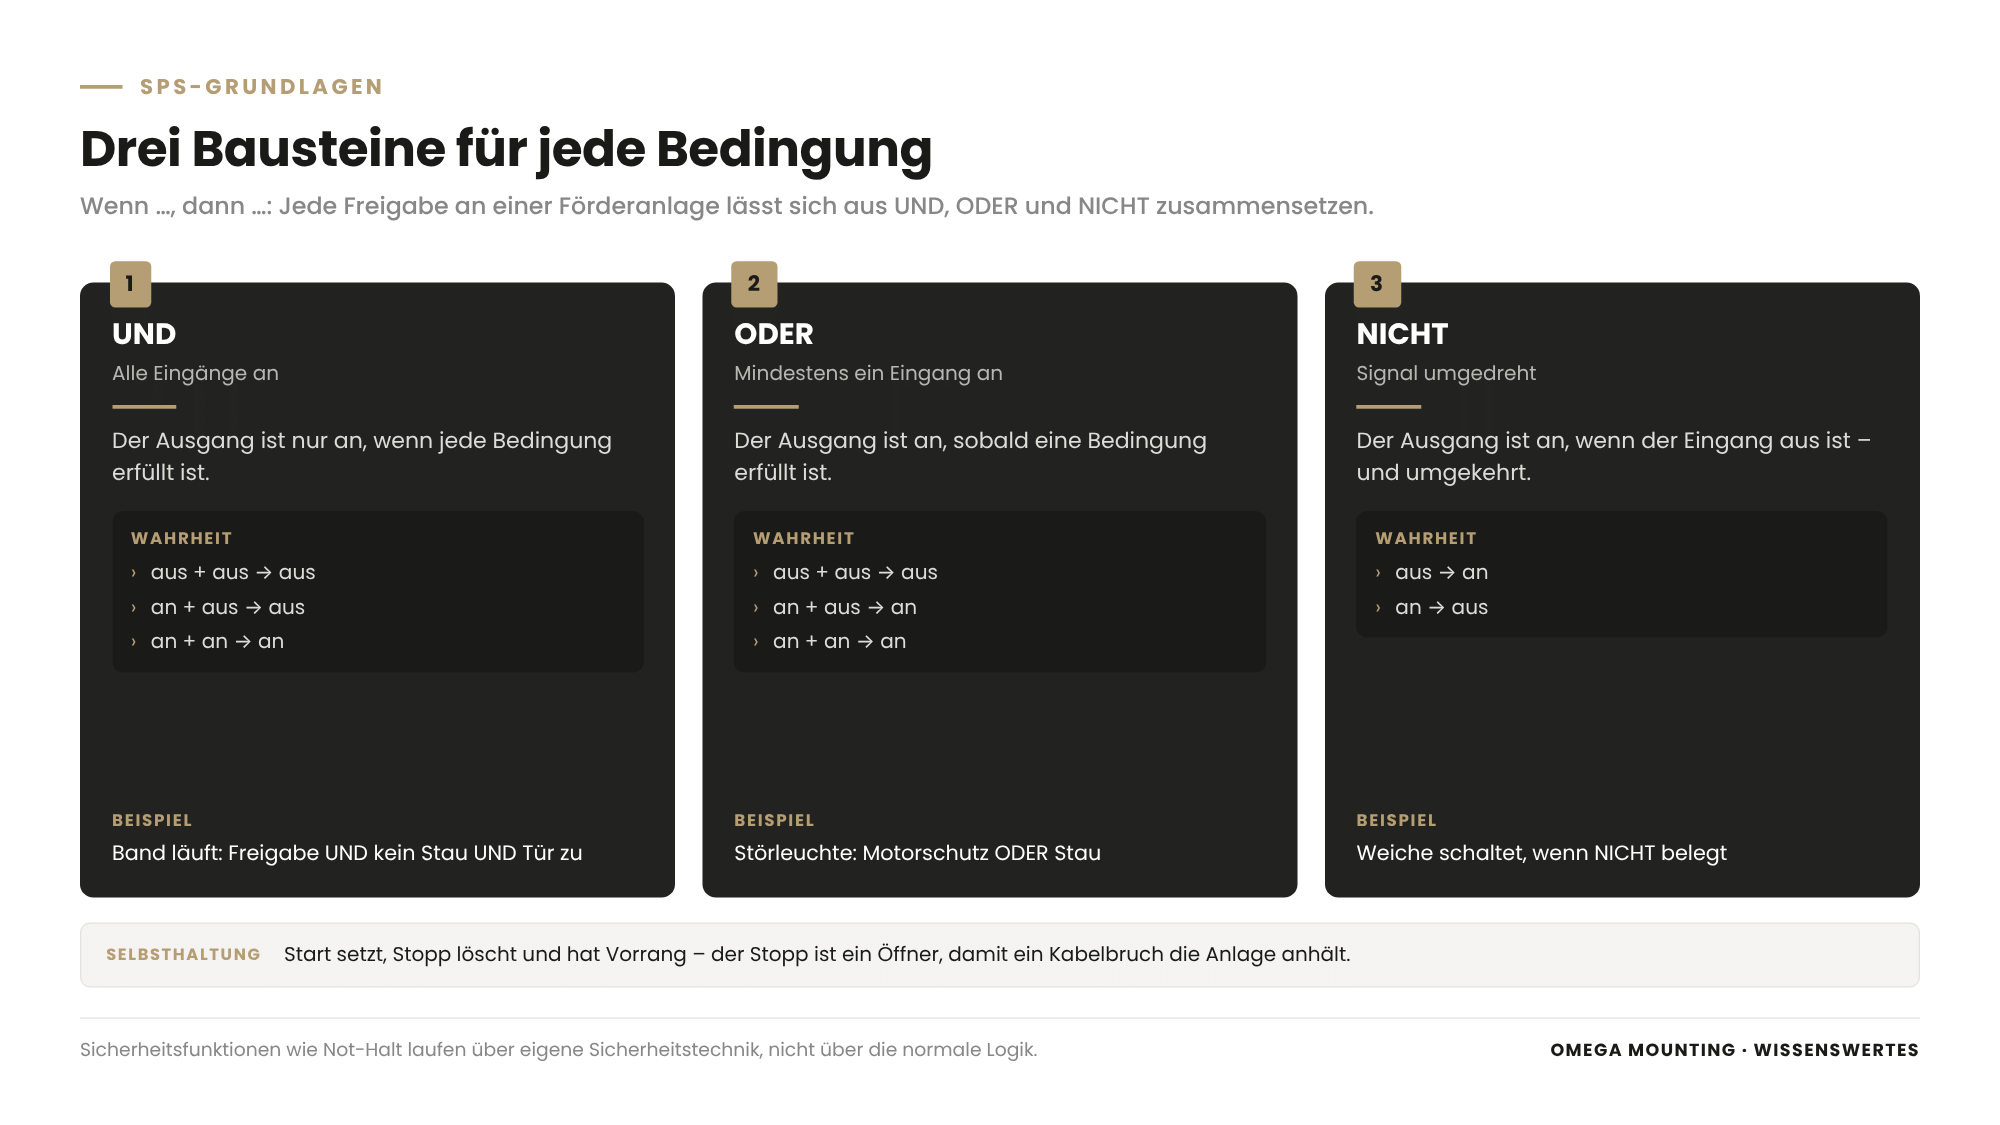
Mit drei Bausteinen lässt sich fast jede Grundlogik aufbauen – und jede Bedingung im Alltag als „wenn …, dann …“ formulieren.
- UND: Der Ausgang ist nur an, wenn alle Eingänge an sind. Beispiel: Das Band läuft, wenn Freigabe da ist UND kein Stau gemeldet wird UND die Schutztür zu ist.
- ODER: Der Ausgang ist an, wenn mindestens ein Eingang an ist. Beispiel: Die Störleuchte leuchtet, wenn der Motorschutz auslöst ODER ein Stau gemeldet wird.
- NICHT: Der Ausgang dreht das Signal um. Beispiel: Die Weiche darf schalten, wenn NICHT gerade ein Paket auf ihr liegt.
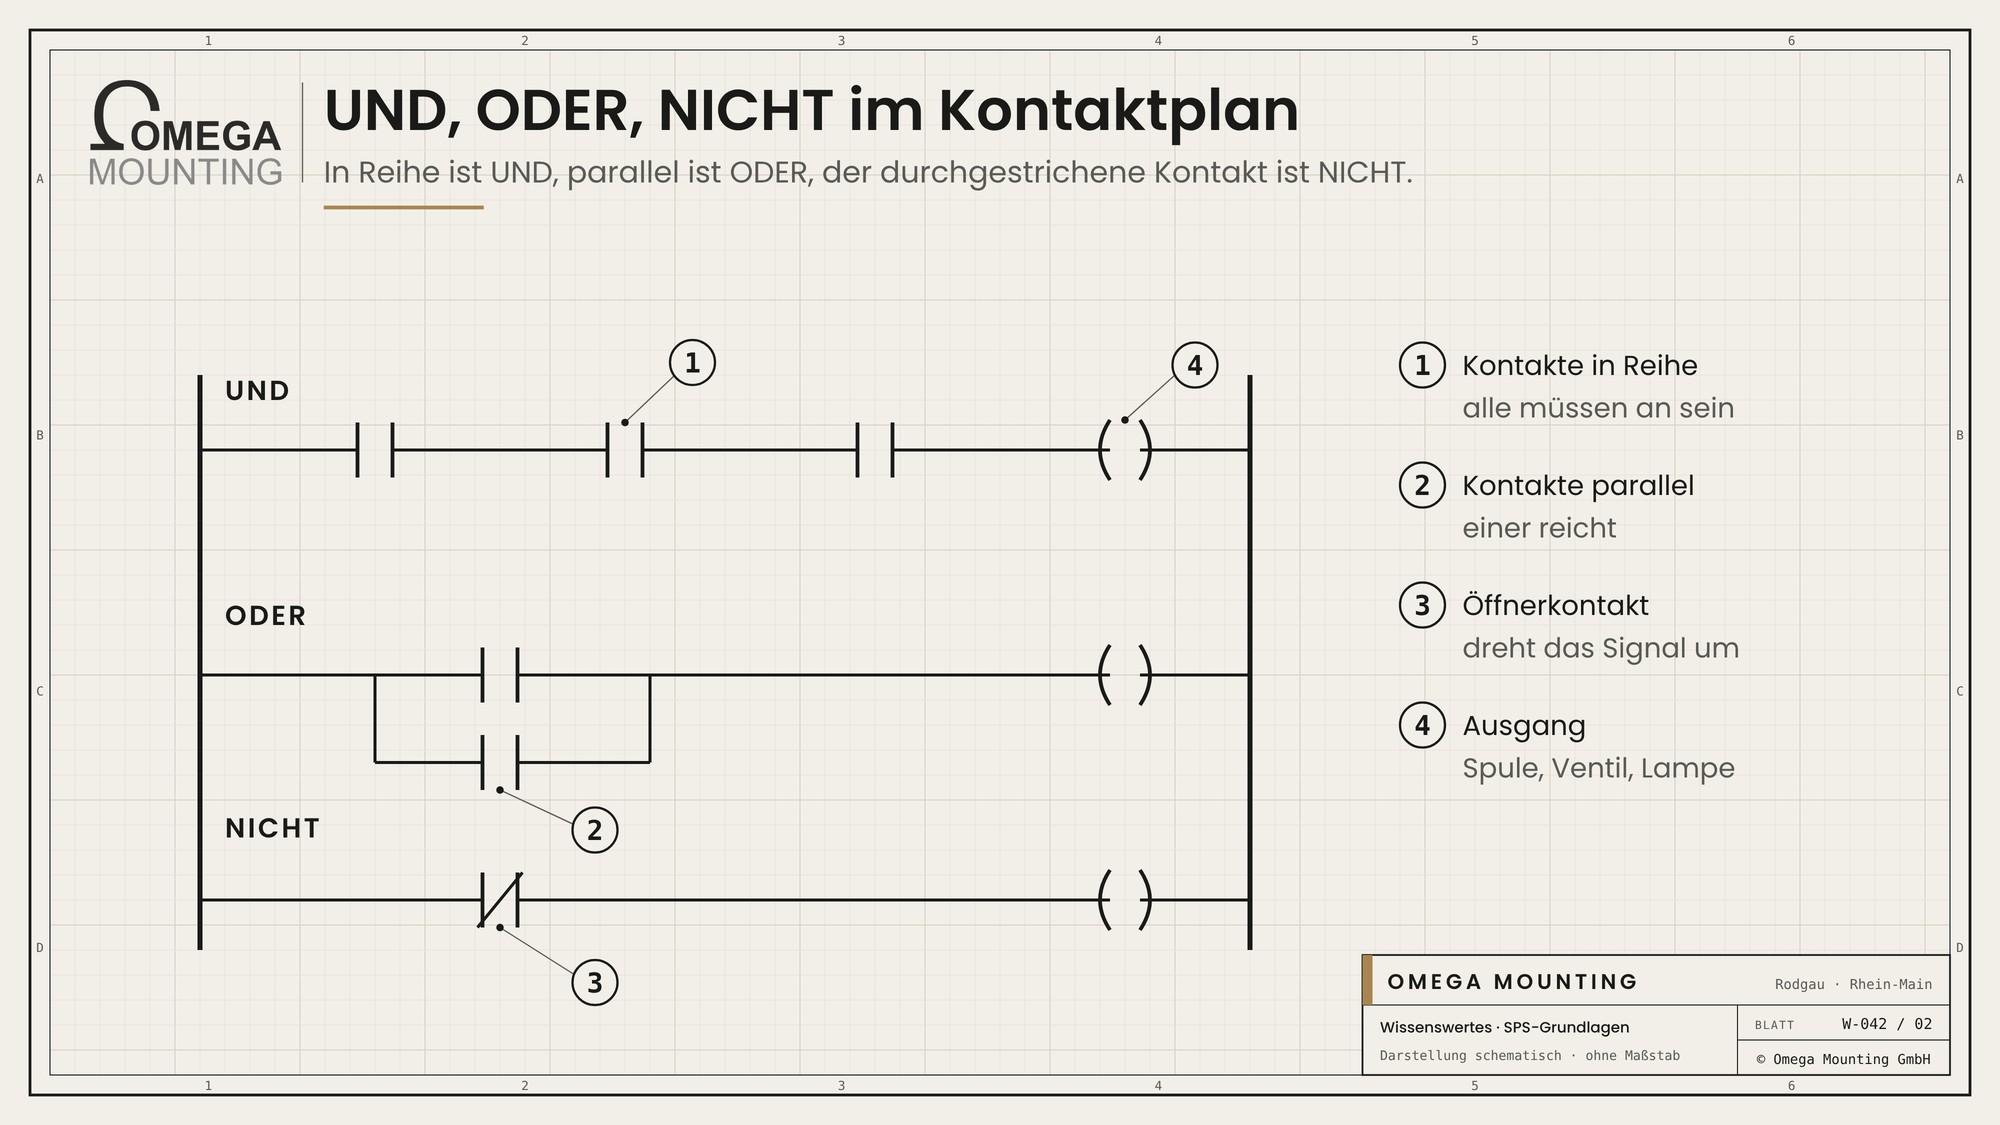
Im Kontaktplan sehen diese Verknüpfungen aus wie ein Stromlaufplan: Kontakte in Reihe sind ein UND, parallel geschaltete Kontakte ein ODER, ein Öffnerkontakt ist ein NICHT. Im Funktionsplan stehen dieselben Verknüpfungen als Kästchen mit „&“, „≥1“ und einem kleinen Kreis für die Umkehrung.
| Eingang A | Eingang B | A UND B | A ODER B | NICHT A |
|---|---|---|---|---|
| Aus. | Aus. | Aus. | Aus. | An. |
| An. | Aus. | Aus. | An. | Aus. |
| Aus. | An. | Aus. | An. | An. |
| An. | An. | An. | An. | Aus. |
Selbsthaltung, Zeit und Zähler: am Beispiel eines Zylinders
Die Selbsthaltung merkt sich einen kurzen Tastendruck, bis ein Stopp kommt – sie ist der wichtigste Baustein nach den drei Grundverknüpfungen.
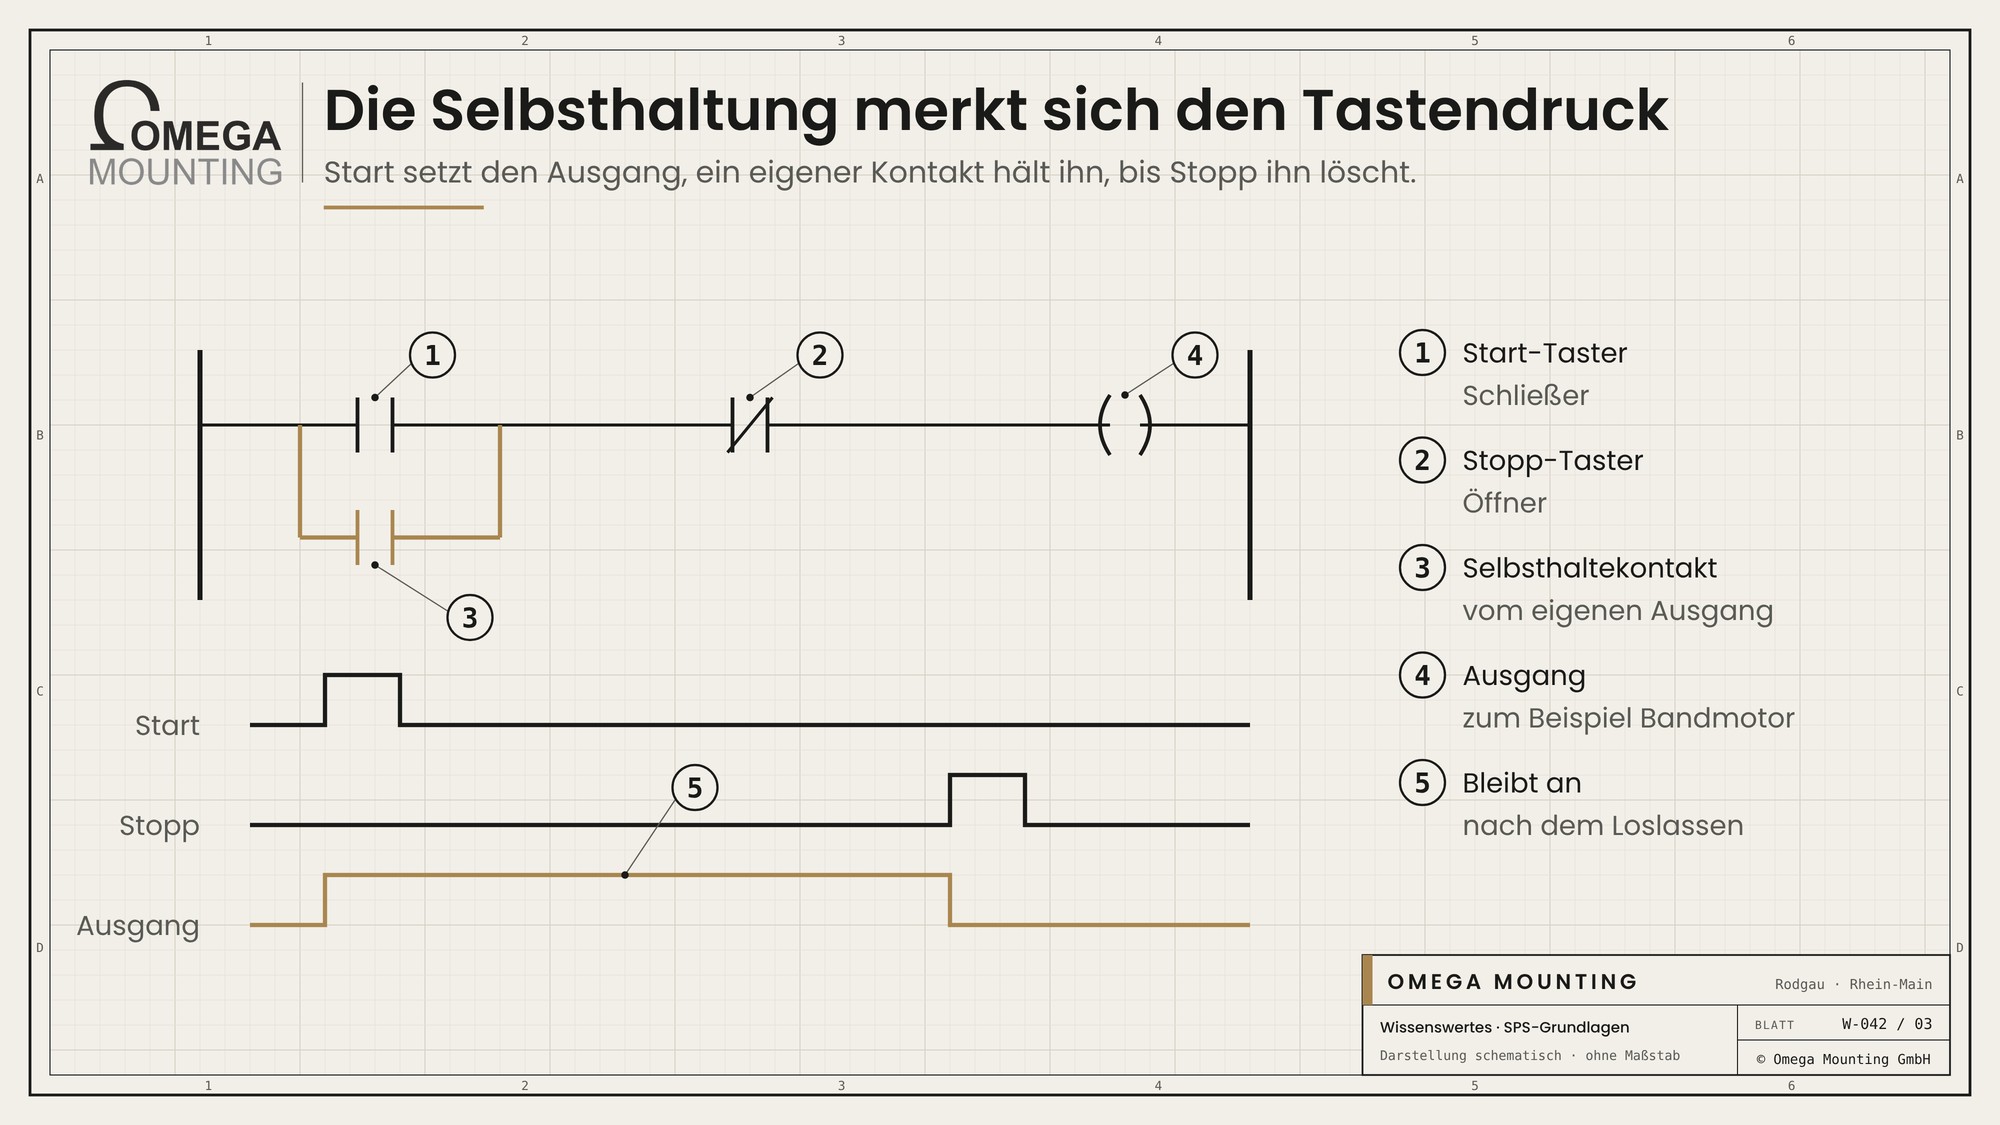
Ein Taster liefert nur so lange ein Signal, wie er gedrückt wird. Damit ein Band nach dem Loslassen weiterläuft, hält sich der Ausgang über einen eigenen Kontakt selbst: Start setzt ihn, er bleibt an, bis Stopp ihn löscht. Der Stopp hat Vorrang, und er ist als Öffner angeschlossen. Reißt ein Kabel, fällt das Signal weg – und die Anlage bleibt stehen, statt weiterzulaufen.
Ein doppeltwirkender Zylinder mit zwei Endlagenschaltern zeigt das Zusammenspiel:
- Ausfahren, wenn Start gedrückt ist UND der Zylinder eingefahren ist UND keine Störung anliegt.
- Halten über die Selbsthaltung, bis der Zylinder die vordere Endlage meldet.
- Einfahren, wenn die vordere Endlage erreicht ist ODER Stopp gedrückt wird.
- Zeitglied: Meldet die Endlage nach einer eingestellten Zeit nicht, gibt die Steuerung eine Störung aus.
Ob dazu ein Ventil mit Feder oder ein Impulsventil verwendet wird, ändert die Logik: Das eine braucht ein Dauersignal, das andere nur einen Impuls je Richtung. Deshalb gehören Ventil und Programm immer zusammen.
Wo die Logik aufhört: Sicherheit
Not-Halt, Schutztüren und Sicherheitslichtgitter laufen nicht über die normale Logik, sondern über eigene Sicherheitstechnik.
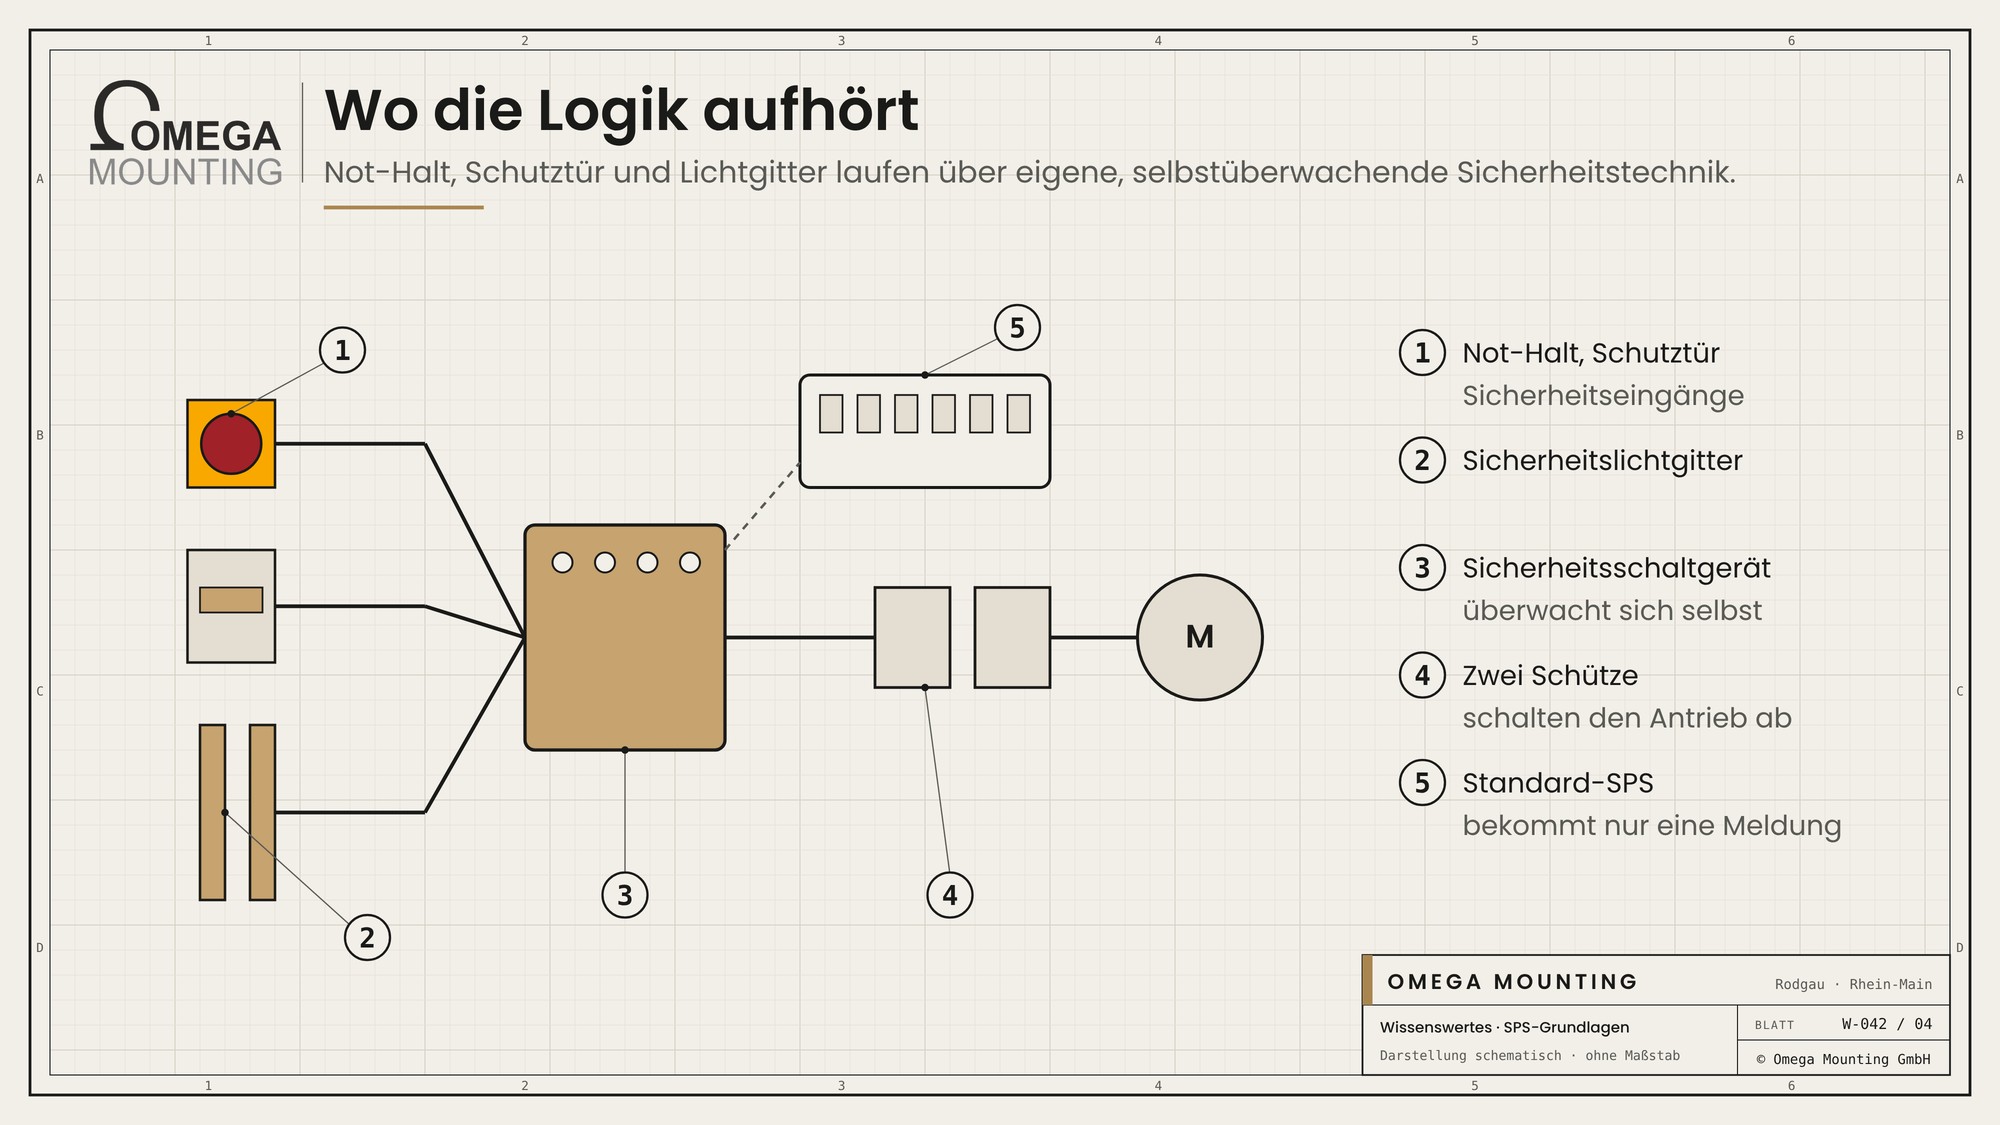
Eine Standard-SPS ist nicht dafür gebaut, Menschen zu schützen. Sicherheitsfunktionen laufen über Sicherheitsschaltgeräte oder Sicherheitssteuerungen, die sich selbst überwachen und nach ISO 13849 bewertet werden. Wer an einer Anlage arbeitet, sollte diese Grenze kennen: Eine Sicherheitsfunktion wird nie überbrückt und nie „mal eben“ im Programm umgangen.
Worauf wir achten
Wir programmieren keine Steuerungen um – wir sorgen dafür, dass die richtigen Signale ankommen.
- Wir prüfen bei einer Störung zuerst die Eingänge: Leuchtet die Diode, wenn der Sensor belegt ist?
- Wir suchen die Ursache in Mechanik, Sensoren, Ventilen und Kabeln, bevor jemand die Steuerung verdächtigt.
- Wir tauschen Sensoren und Ventile gleich gegen gleich, damit Signal und Logik weiter zusammenpassen.
- Wir beschriften Leitungen und Geräte so, dass sie im Schaltplan wiederzufinden sind.
- Wir lassen Änderungen am Programm beim Hersteller oder Steuerungsbauer.
- Wir binden Sicherheitseinrichtungen nach Vorgabe ein und prüfen sie, bevor die Anlage wieder läuft.
Wo wir das einsetzen
Mit Steuerungen haben wir bei Montage und Instandhaltung täglich zu tun, auch wenn wir sie nicht programmieren. Bei der Montage von Fahrzeugrückhaltesystemen in einem Logistikzentrum bei Leipzig gehörten zu 32 Verladestellen 32 Steuerpulte und Steuerschränke, die unsere Monteure montiert und verdrahtet haben. Bei der Erweiterung einer Paket-Sortieranlage am Frankfurter Flughafen wurden 32 Not-Aus-Taster und etliche Sensoren in die vorhandene Sicherheitskette eingebunden. Beides gehört zu unseren Arbeiten in der Logistik.
Mehr Wissenswertes
Wissenswertes
der Antrieb aus dem Beispiel.
Wissenswertes
warum Ventilart und Programm zusammengehören.
Ratgeber
der Ratgeber zur Fehlersuche.
Sie brauchen Monteure, die genau das kennen?
Sie planen ein Projekt, an dem Steuerung, Sensoren und Mechanik zusammenkommen, und brauchen Monteure, die die Signale verstehen? Wir montieren, verdrahten nach Plan, prüfen jeden Eingang und arbeiten Hand in Hand mit Ihrem Steuerungsbauer. Rückruftermin anfragen – wir melden uns.
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English