
- Wissenswertes – Geräte und Hilfsmittel
Die Magnetkernbohrmaschine: Bohren in Stahl auf der Baustelle
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
Eine Magnetkernbohrmaschine steht mit einem starken Magneten direkt auf dem Stahl, in den sie bohrt. So entstehen große, genaue Löcher in Trägern, Blechen und Rohren – vor Ort, ohne Ständerbohrmaschine. Damit das sicher klappt, kommt es auf Kernbohrer, Kühlung und Haltekraft an.
In der Werkstatt kommt das Bauteil zur Bohrmaschine. Auf der Montage ist es umgekehrt: Der Träger hängt schon, die Konsole ist schon angeschweißt, der Rammschutz liegt schon vor der Anlage. Hier bringt man die Bohrmaschine zum Bauteil.
Hier erklären wir, wie eine Magnetkernbohrmaschine aufgebaut ist, warum der Kernbohrer so effizient ist, wovon die Haltekraft abhängt und wie ein sauberes Loch entsteht.
Was ist eine Magnetkernbohrmaschine?
Eine Magnetkernbohrmaschine ist eine tragbare Bohrmaschine mit einem Magnetfuß. Der Magnet hält die Maschine fest auf dem stählernen Werkstück, ähnlich wie der Fuß einer Ständerbohrmaschine auf dem Tisch. Darüber sitzt ein Schlitten mit Motor, der über ein Handkreuz gleichmäßig nach unten bewegt wird.
Meist arbeitet sie mit einem Kernbohrer, daher der Name. Viele Maschinen können aber auch Spiralbohrer aufnehmen, und manche haben Rechts- und Linkslauf zum Gewindeschneiden.
Der Magnet funktioniert nur auf magnetischem Stahl. Auf Edelstahl, Aluminium oder Beton hält die Maschine nicht von allein – dort braucht es Vakuumplatten, Spannvorrichtungen oder ein anderes Werkzeug.
Steckbrief
- Aufgabe: Große, genaue Löcher in Stahl bohren, direkt am Bauteil.
- Halt: Elektromagnet oder Permanentmagnet im Fuß.
- Werkzeug: Kernbohrer mit Zentrierstift, je nach Maschine auch Spiralbohrer.
- Einsatz: Stahlbau, Montage, Reparatur, Nachrüstung.
- Schwachstellen: zu dünnes Material, Lack und Zunder unter dem Magneten, fehlende Sicherung.
- Schnittstellen: Tragwerksplaner bei Bohrungen in tragenden Bauteilen, Betreiber, Hersteller.
- Unser Teil: Bohren, Gewindeschneiden und Verschrauben vor Ort.
So ist eine Magnetkernbohrmaschine aufgebaut
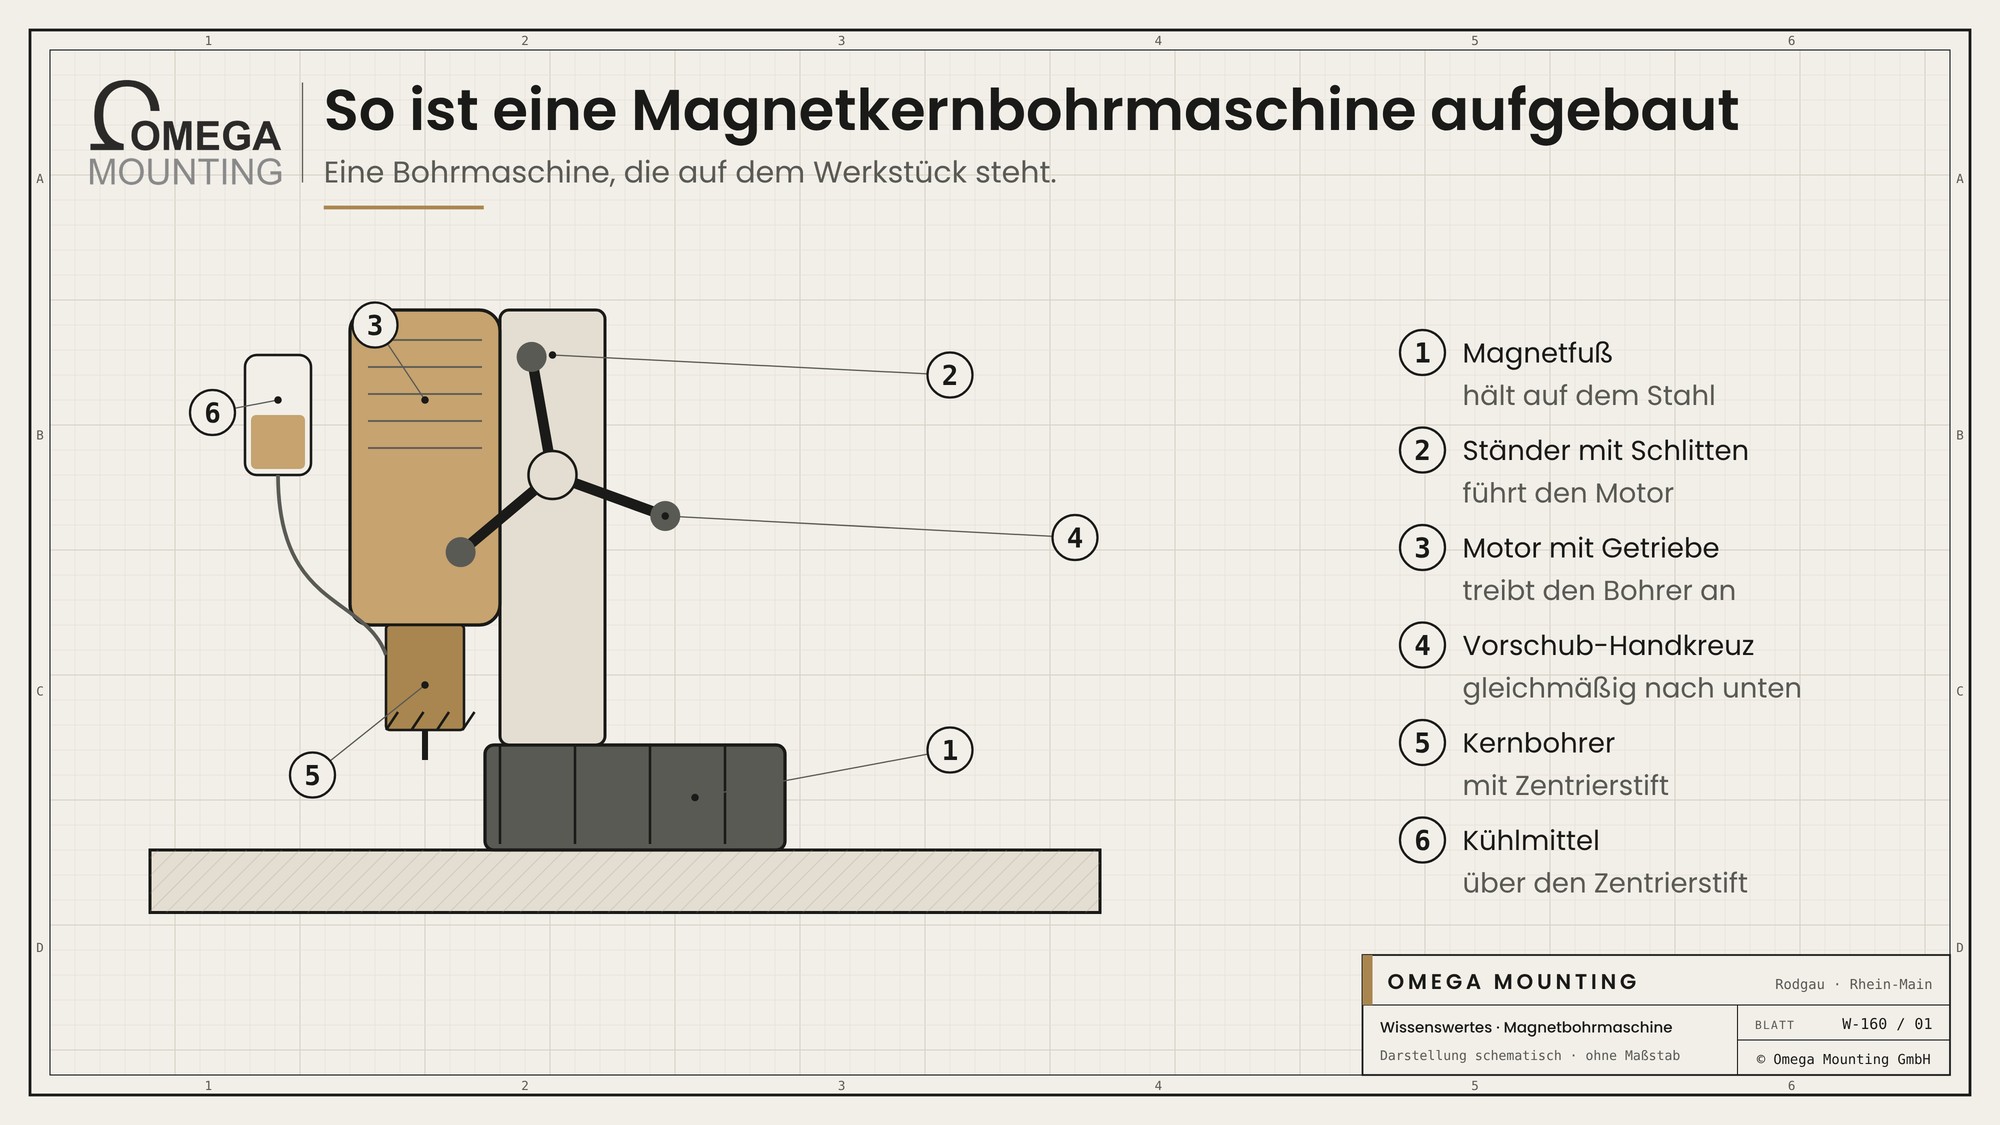
- Magnetfuß: hält die Maschine auf dem Werkstück. Beim Elektromagneten wird er mit einem eigenen Schalter eingeschaltet, bevor der Motor läuft.
- Ständer mit Schlitten: eine Führung, auf der der Motor auf und ab fährt.
- Motor mit Getriebe: treibt den Bohrer an, oft mit mehreren Gängen.
- Vorschub-Handkreuz: bewegt den Schlitten und damit den Bohrer gleichmäßig nach unten.
- Kernbohrer mit Zentrierstift: schneidet das Loch.
- Kühlmittelbehälter: versorgt die Schneiden über den Zentrierstift mit Kühlschmierstoff.
Dazu gehört ein Sicherungsgurt, der die Maschine am Bauteil festhält, falls der Magnet nachlässt.
Kernbohrer statt Spiralbohrer
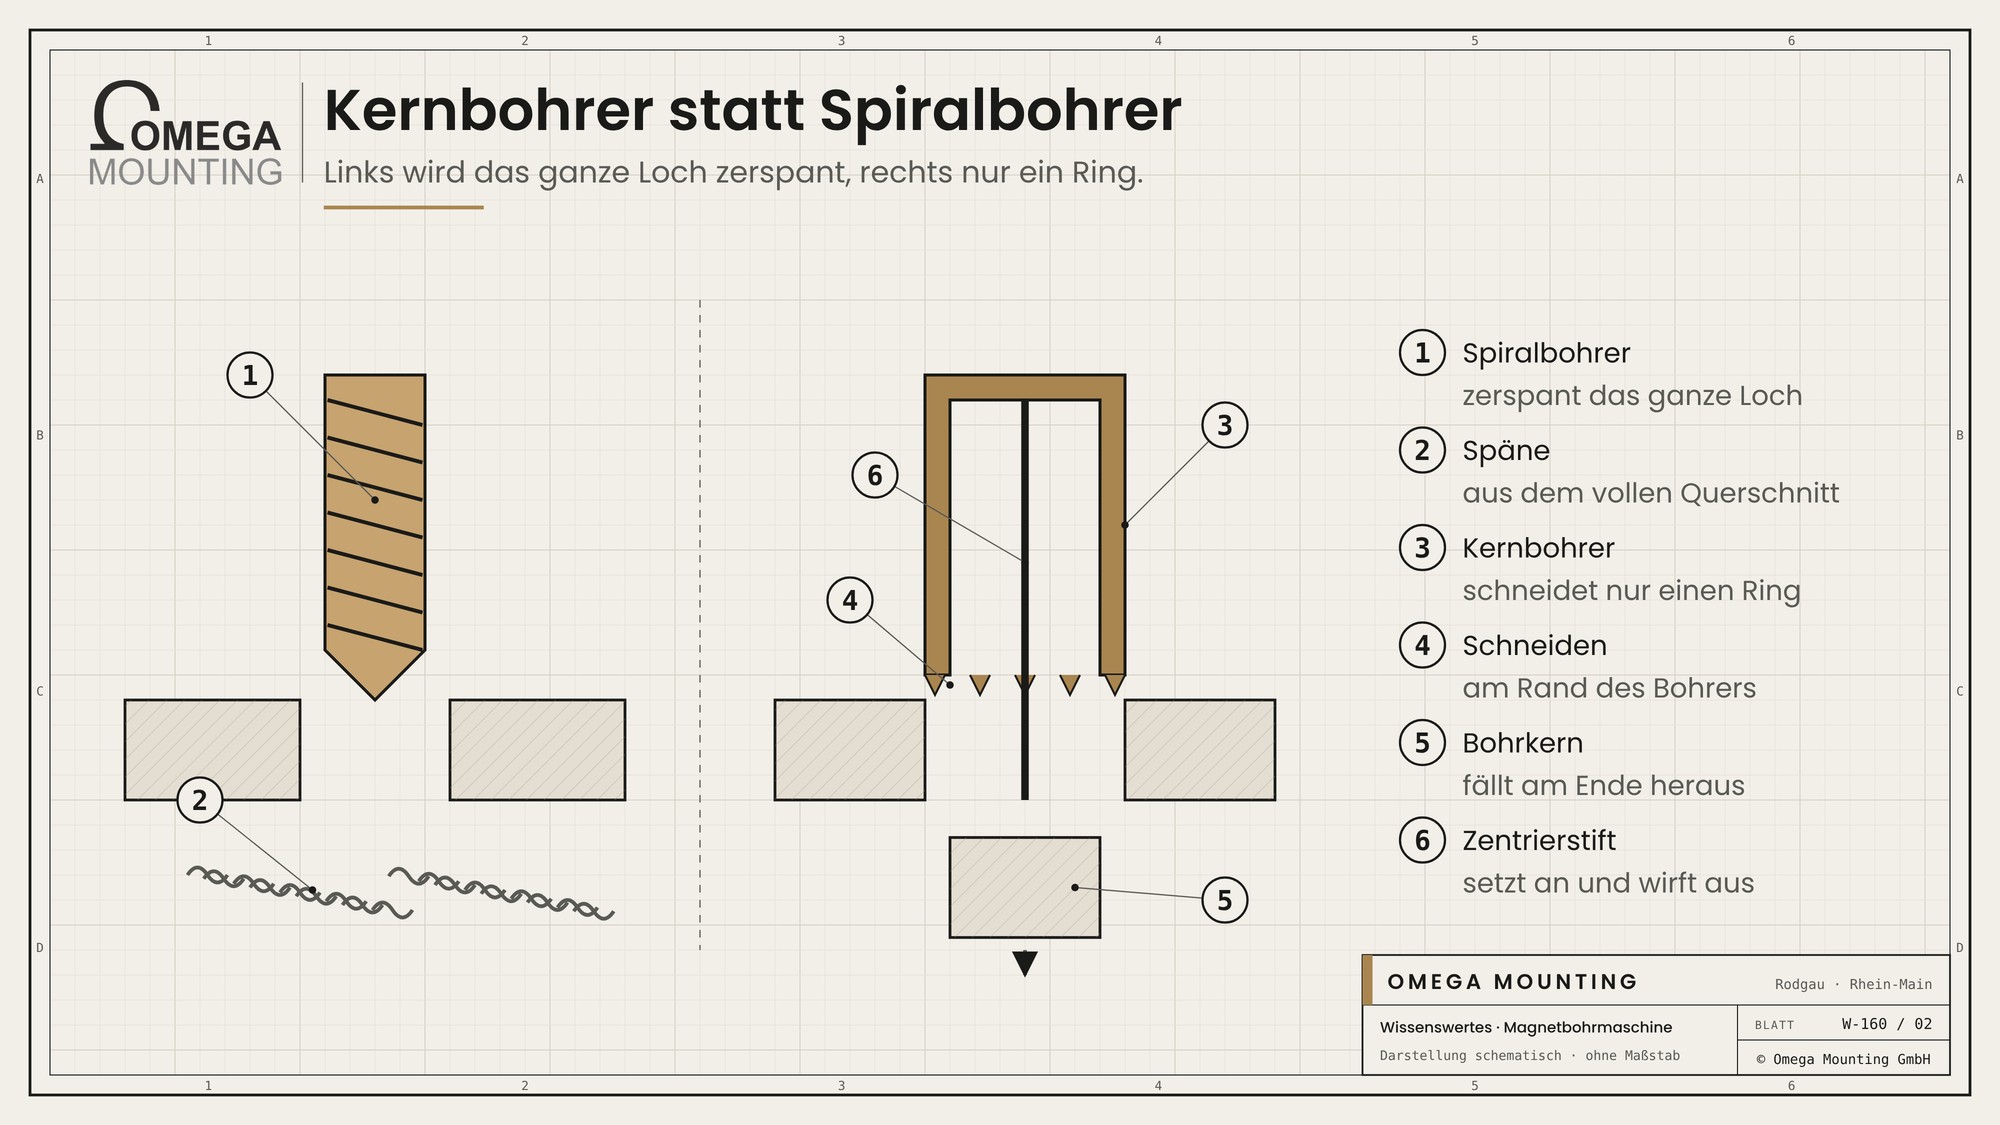
Ein Spiralbohrer zerspant das ganze Loch. Jeder Millimeter des Durchmessers wird zu Spänen. Bei großen Löchern braucht das viel Kraft, viel Zeit und oft mehrere Vorbohrungen.
Ein Kernbohrer, auch Hohlbohrer oder Ringschneider genannt, schneidet nur einen schmalen Ring. Die Mitte bleibt als Bohrkern stehen und fällt am Ende heraus. Weil viel weniger Material zerspant wird, geht das schneller und mit weniger Kraft – auch bei großen Durchmessern ohne Vorbohren.
Der Zentrierstift in der Mitte erfüllt zwei Aufgaben: Er hilft beim genauen Ansetzen auf dem Körnerpunkt, und er wirft am Ende den Kern aus. Achtung: Der Kern ist scharfkantig und heiß und kann mit Schwung herausfallen.
Kernbohrer gibt es aus Schnellarbeitsstahl und mit Hartmetallschneiden. Welcher passt, hängt vom Werkstoff und von der Menge der Löcher ab.
An den Spänen sieht man, ob alles stimmt: Gleichmäßige, zusammenhängende Späne zeigen, dass Drehzahl, Vorschub und Kühlung passen. Blau angelaufene oder pulvrige Späne deuten auf zu viel Druck, zu wenig Kühlung oder stumpfe Schneiden hin. Dann wird angehalten und nachgesehen, bevor der Bohrer Schaden nimmt.
Haltekraft: Worauf der Magnet angewiesen ist
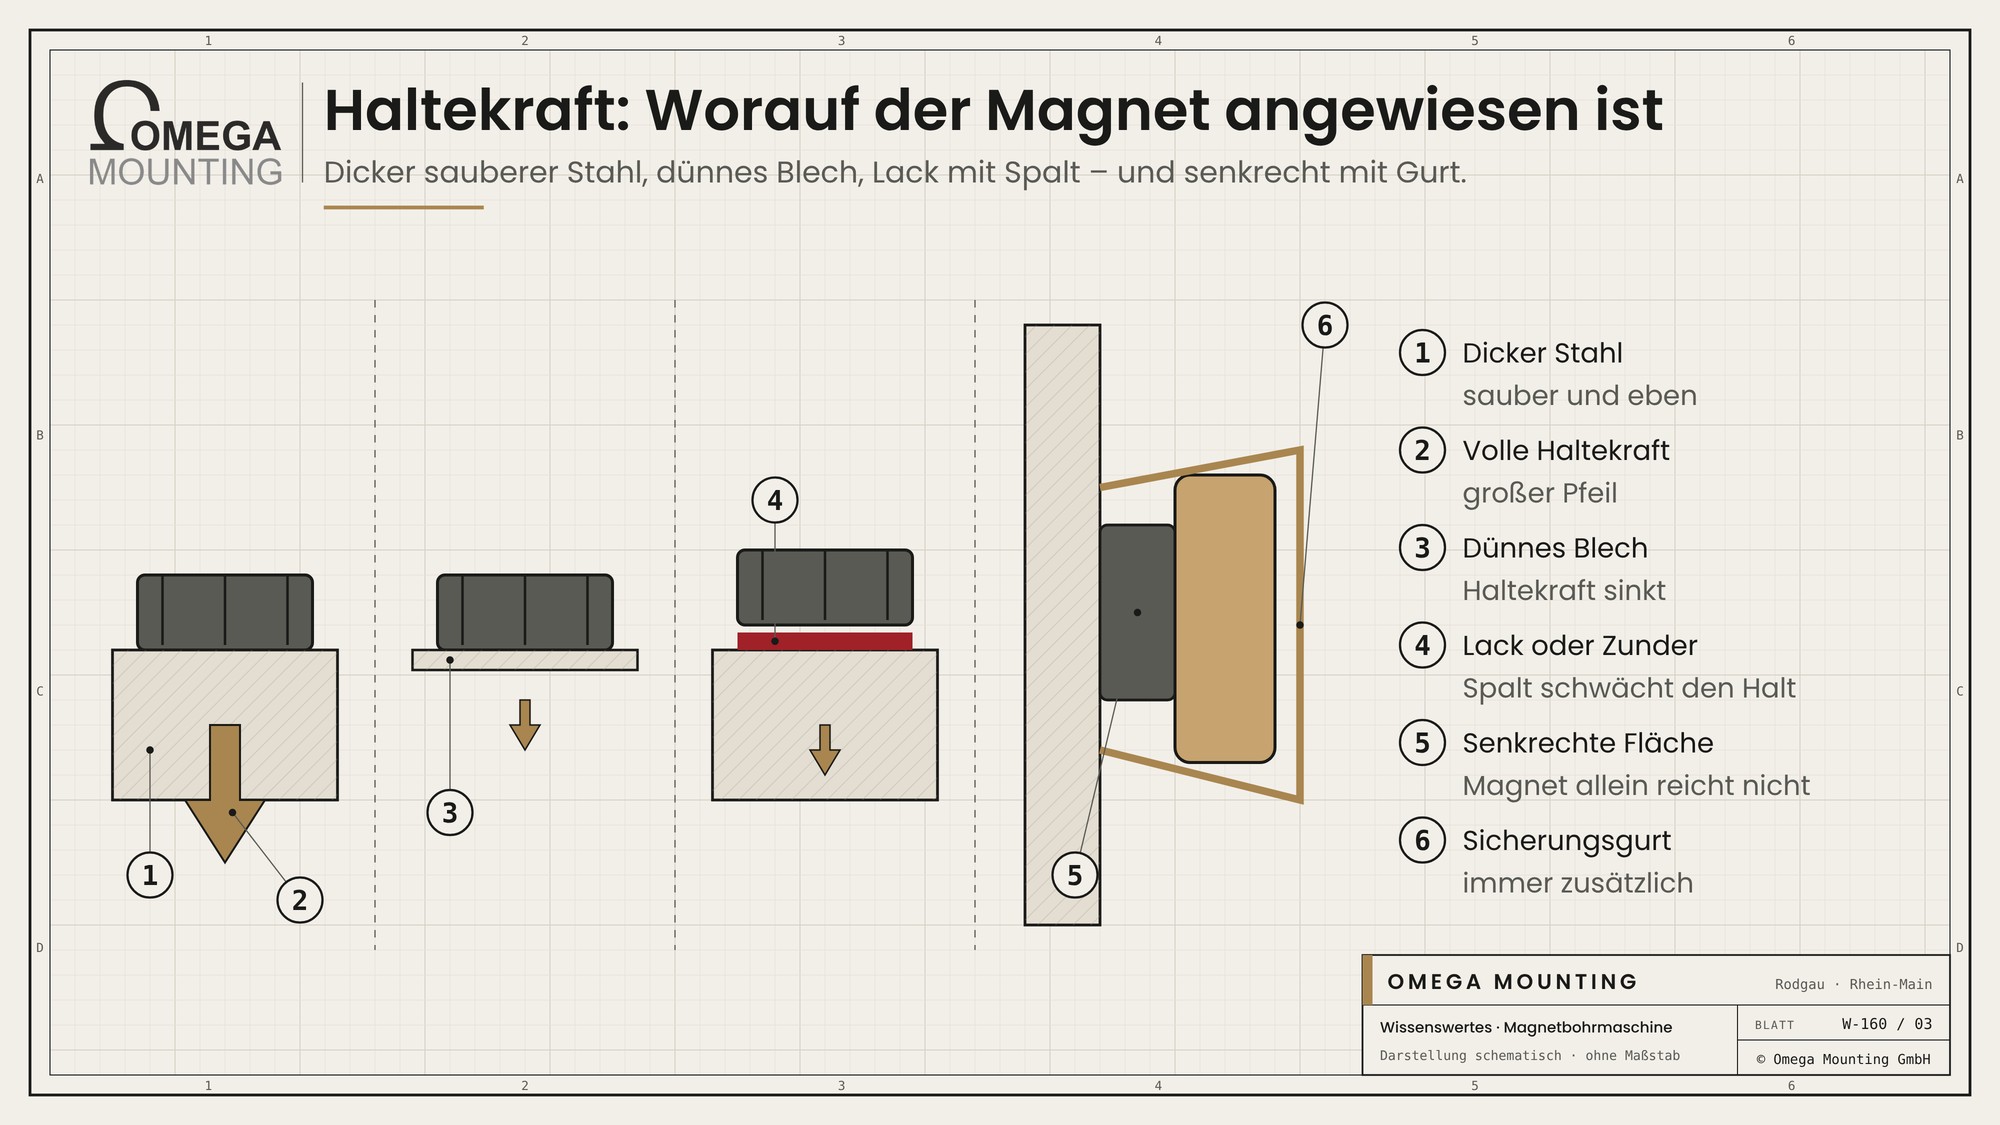
Die Haltekraft des Magneten steht in der Betriebsanleitung. Sie gilt aber nur unter guten Bedingungen:
- Materialdicke: Dicker Stahl hält am besten. Auf dünnem Blech sinkt die Haltekraft deutlich, weil das Magnetfeld nicht genug Material findet.
- Oberfläche: Lack, Zunder, Rost, Späne oder Unebenheiten bilden einen Spalt zwischen Magnet und Stahl. Schon ein kleiner Spalt schwächt den Halt.
- Auflage: Der Magnetfuß muss vollflächig aufliegen, nicht auf einer Kante oder Schweißnaht.
- Strom: Ein Elektromagnet verliert bei Stromausfall seine Kraft.
An senkrechten Flächen und über Kopf wird die Maschine deshalb immer zusätzlich mit dem Sicherungsgurt gesichert. Wer in tragende Bauteile bohrt, klärt das vorher mit dem Tragwerksplaner. Das ist keine Rechtsberatung.
Arbeitsablauf
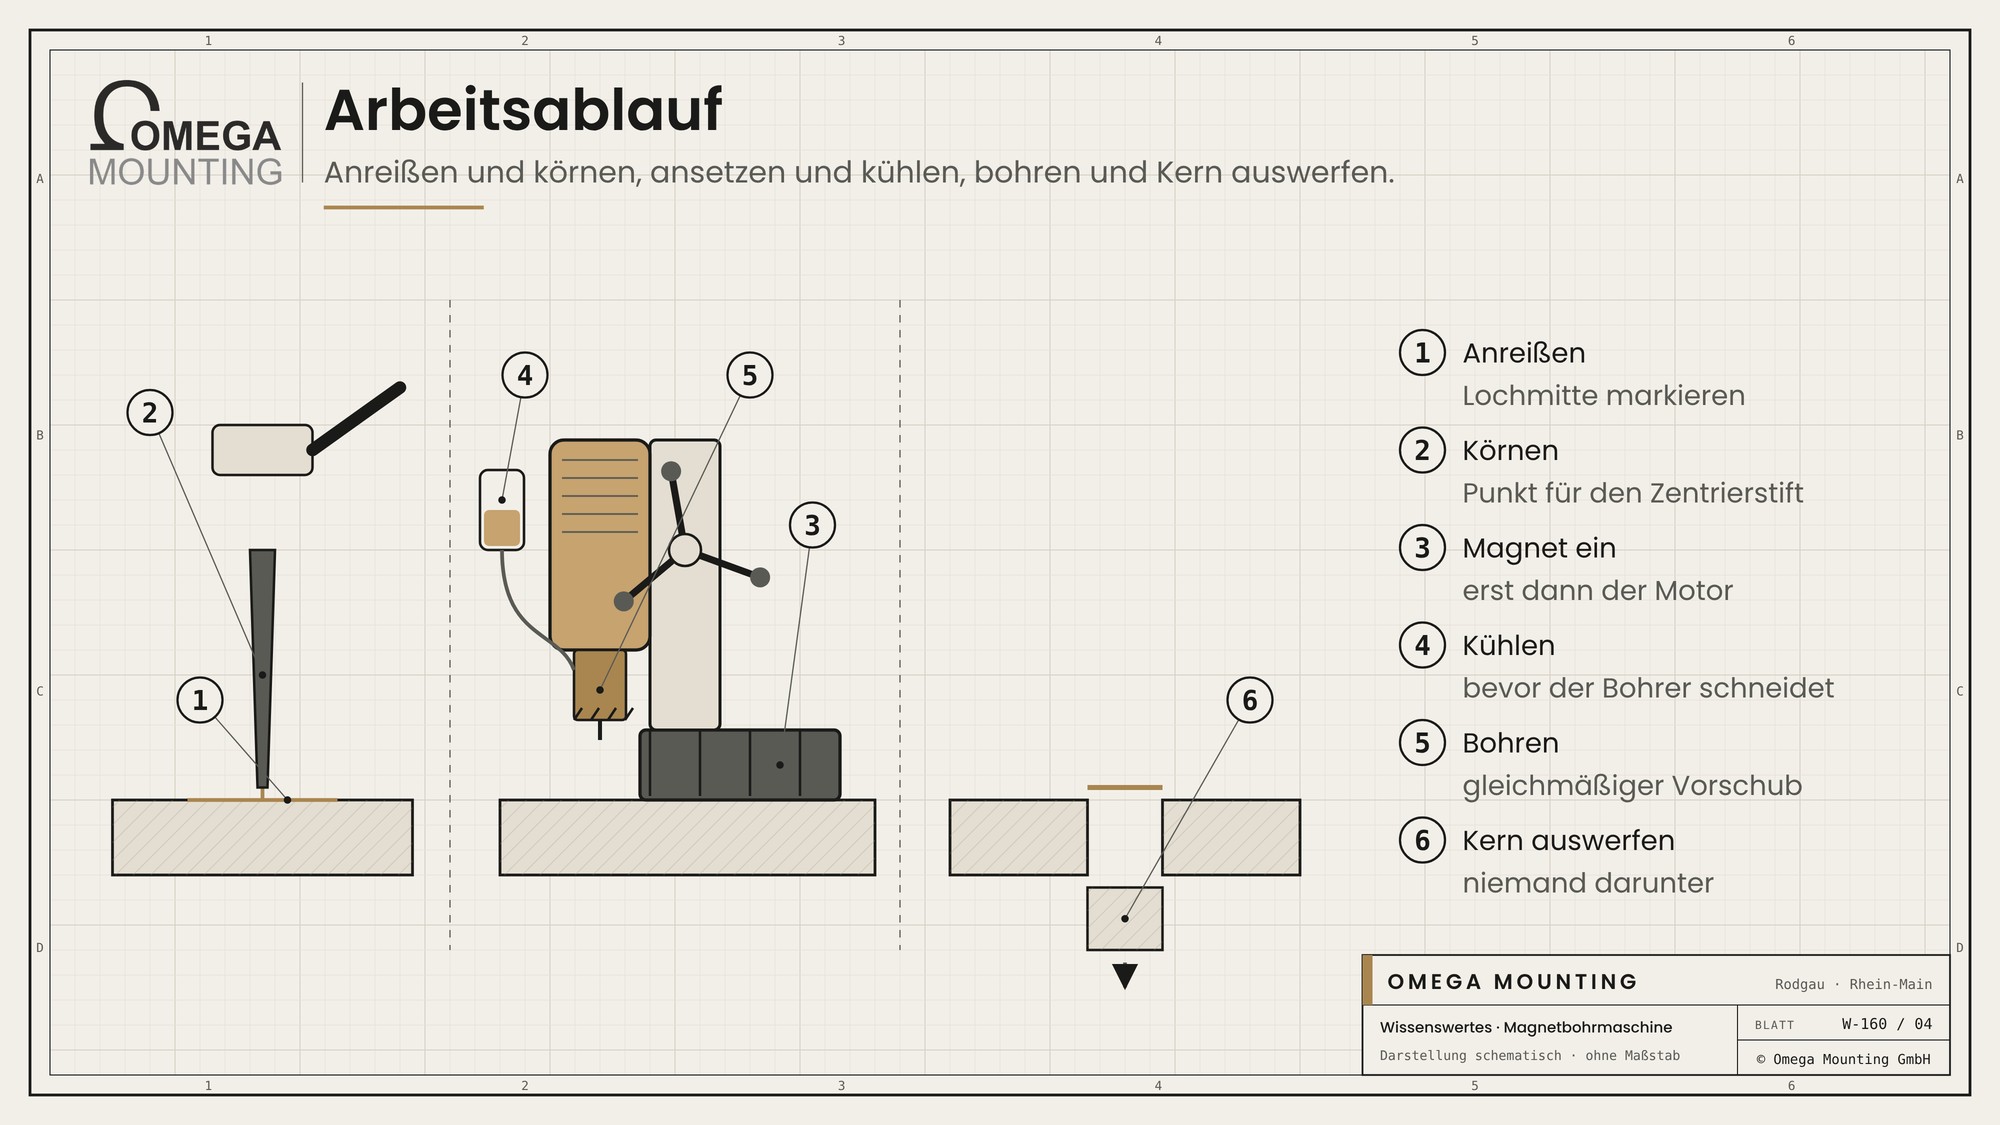
- Anreißen und körnen: Lochmitte markieren und ankörnen.
- Ansetzen: Zentrierstift auf den Körnerpunkt, Maschine ausrichten, Magnet einschalten.
- Sichern: Sicherungsgurt anlegen, Späne und Kabel aus dem Weg.
- Kühlen: Kühlschmierstoff öffnen, bevor der Bohrer schneidet.
- Bohren: mit gleichmäßigem, nicht zu hohem Vorschub. Der Bohrer soll schneiden, nicht drücken.
- Kern auswerfen: Bohrer zurückfahren, Kern fällt heraus – niemand steht darunter.
Danach wird das Loch entgratet. Soll ein Gewinde hinein, folgt das Gewindeschneiden, bei passender Maschine direkt mit ihr.
Magnetbohrmaschine, Ständerbohrmaschine oder Handbohrmaschine?
| Merkmal | Magnetkernbohrmaschine | Ständerbohrmaschine | Handbohrmaschine |
|---|---|---|---|
| Einsatzort | direkt am Bauteil | Werkstatt | überall |
| Lochgröße | groß | groß | klein |
| Genauigkeit | hoch, senkrecht geführt | hoch | abhängig von der Hand |
| Lage | waagerecht, senkrecht, über Kopf | nur waagerecht | jede |
| Werkstück | magnetischer Stahl | muss auf den Tisch passen | beliebig |
Die Magnetbohrmaschine schließt die Lücke zwischen beiden: Sie bohrt so genau wie eine Ständerbohrmaschine, kommt aber dorthin, wo das Bauteil schon eingebaut ist. Für einzelne kleine Löcher reicht oft die Handbohrmaschine, für Reihen großer Löcher in dickem Stahl ist die Magnetbohrmaschine das Werkzeug der Wahl.
Typische Fehler
- Maschine auf Lack, Zunder oder einer Schweißnaht angesetzt.
- Auf dünnem Blech ohne zusätzliche Befestigung gebohrt.
- Ohne Sicherungsgurt an senkrechter Fläche gearbeitet.
- Ohne Kühlung gebohrt, Schneiden verbrannt.
- Bohrkern unkontrolliert nach unten fallen lassen.
Worauf wir achten
Wenn wir auf Montagen in Stahl bohren, achten wir auf die Punkte, die Maß, Werkzeug und Menschen schützen.
- Wir reinigen die Auflagefläche, bevor der Magnet gesetzt wird.
- Wir sichern die Maschine an senkrechten Flächen und über Kopf immer mit Gurt.
- Wir bohren mit Kühlung und gleichmäßigem Vorschub.
- Wir klären Bohrungen in tragenden Bauteilen vorher ab.
- Wir sperren den Bereich unter der Bohrstelle ab.
Wo wir das einsetzen
Für einen Rammschutz an einem Loading Dock am Frankfurter Flughafen haben unsere Schlosser Vierkantrohr mit 10 Millimetern Wandstärke und das bestehende Dock per Magnetbohrmaschine vorgebohrt – Loch für Loch, vor Ort und angepasst an die vorhandene Anlage. Danach folgten Gewindeschneiden, Verschrauben und Schweißen; drei Schlosser waren vier Tage im Einsatz. Mehr zu unseren Leistungen steht auf der Seite Industriemontage.
Mehr Wissenswertes
Wissenswertes
Schutzklasse, Prüfung, Vibration und Lärm.
Ratgeber
Durchführungen in Beton für Kabel, Rohre und Krane.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Ein Stahlbauteil soll vor Ort gebohrt, angepasst oder verschraubt werden? Wir bringen Maschine und Erfahrung mit. Rückruftermin anfragen.
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English