
- Wissenswertes – Technik und Verfahren
Korrosionsschutz für Stahl: Grundieren, beschichten oder verzinken?
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
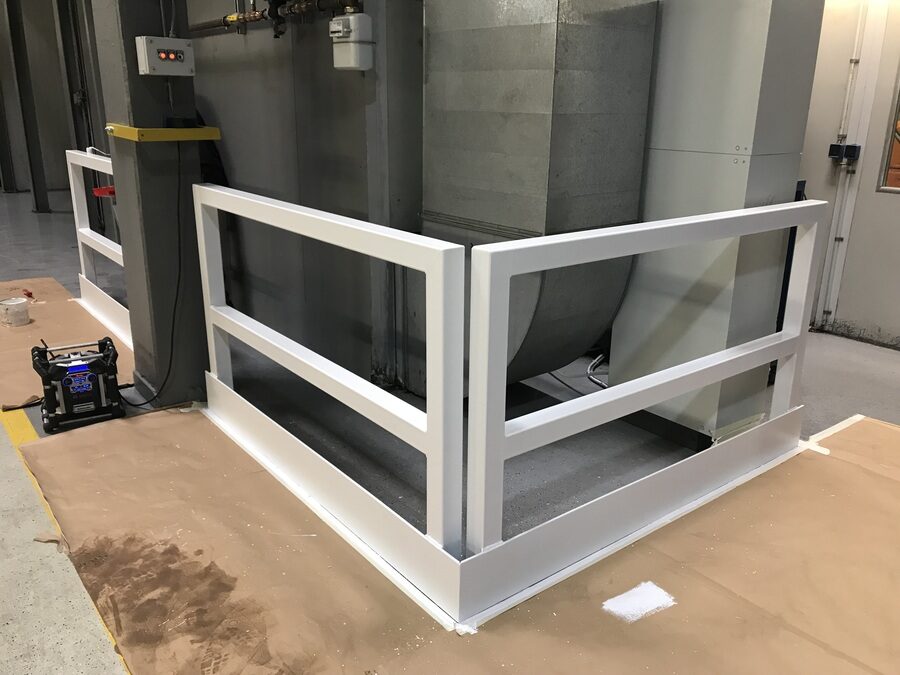
Korrosionsschutz für Stahl heißt, Wasser und Sauerstoff von der Oberfläche fernzuhalten – mit einer Beschichtung aus Grundierung und Decklack, mit einem Zinküberzug oder mit beidem; entscheidend sind ein sauber vorbereiteter Untergrund und das Ausbessern aller Stellen, die bei Schweißen und Montage verletzt werden.
Ein Stahlbauteil hält Jahrzehnte – wenn es geschützt ist. Ungeschützt beginnt Stahl schon nach kurzer Zeit zu rosten, im Freien und in feuchten Hallen schneller als im trockenen Büro. Rost frisst Querschnitt, löst Beschichtungen ab und macht aus einem tragenden Teil ein Sicherheitsproblem.
Hier erklären wir, warum Stahl rostet, wie eine Beschichtung aufgebaut ist, wann Verzinken die bessere Wahl ist und worauf es an Schweißnähten und nach der Montage ankommt.
Was ist Korrosionsschutz?
Korrosionsschutz umfasst alle Maßnahmen, die verhindern, dass Metall durch Reaktion mit seiner Umgebung zerstört wird. Bei Stahl heißt das vor allem: Rost vermeiden.
Es gibt zwei Grundprinzipien. Beim passiven Schutz trennt eine Schicht den Stahl von der Umgebung – etwa eine Beschichtung. Beim aktiven Schutz opfert sich ein anderes Metall: Zink korrodiert anstelle des Stahls und schützt ihn so auch an kleinen Verletzungen.
Welcher Schutz nötig ist, hängt von der Umgebung ab. Die Norm DIN EN ISO 12944 ordnet sie in Korrosivitätskategorien von C1 bis C5 ein – vom beheizten Innenraum bis zur Industrie- oder Küstenatmosphäre.
Steckbrief
- Ziel: Wasser, Sauerstoff und Salze vom Stahl fernhalten.
- Wege: Beschichten, Feuerverzinken oder beides (Duplex).
- Wichtigster Schritt: den Untergrund vorbereiten – entrosten, entfetten, aufrauen.
- Beschichtung: Grundierung, Zwischenbeschichtung, Deckbeschichtung.
- Schwachstellen: Kanten, Schweißnähte, Bohrungen, Spalten.
- Pflege: regelmäßig prüfen, Schäden früh ausbessern.
Warum Stahl rostet
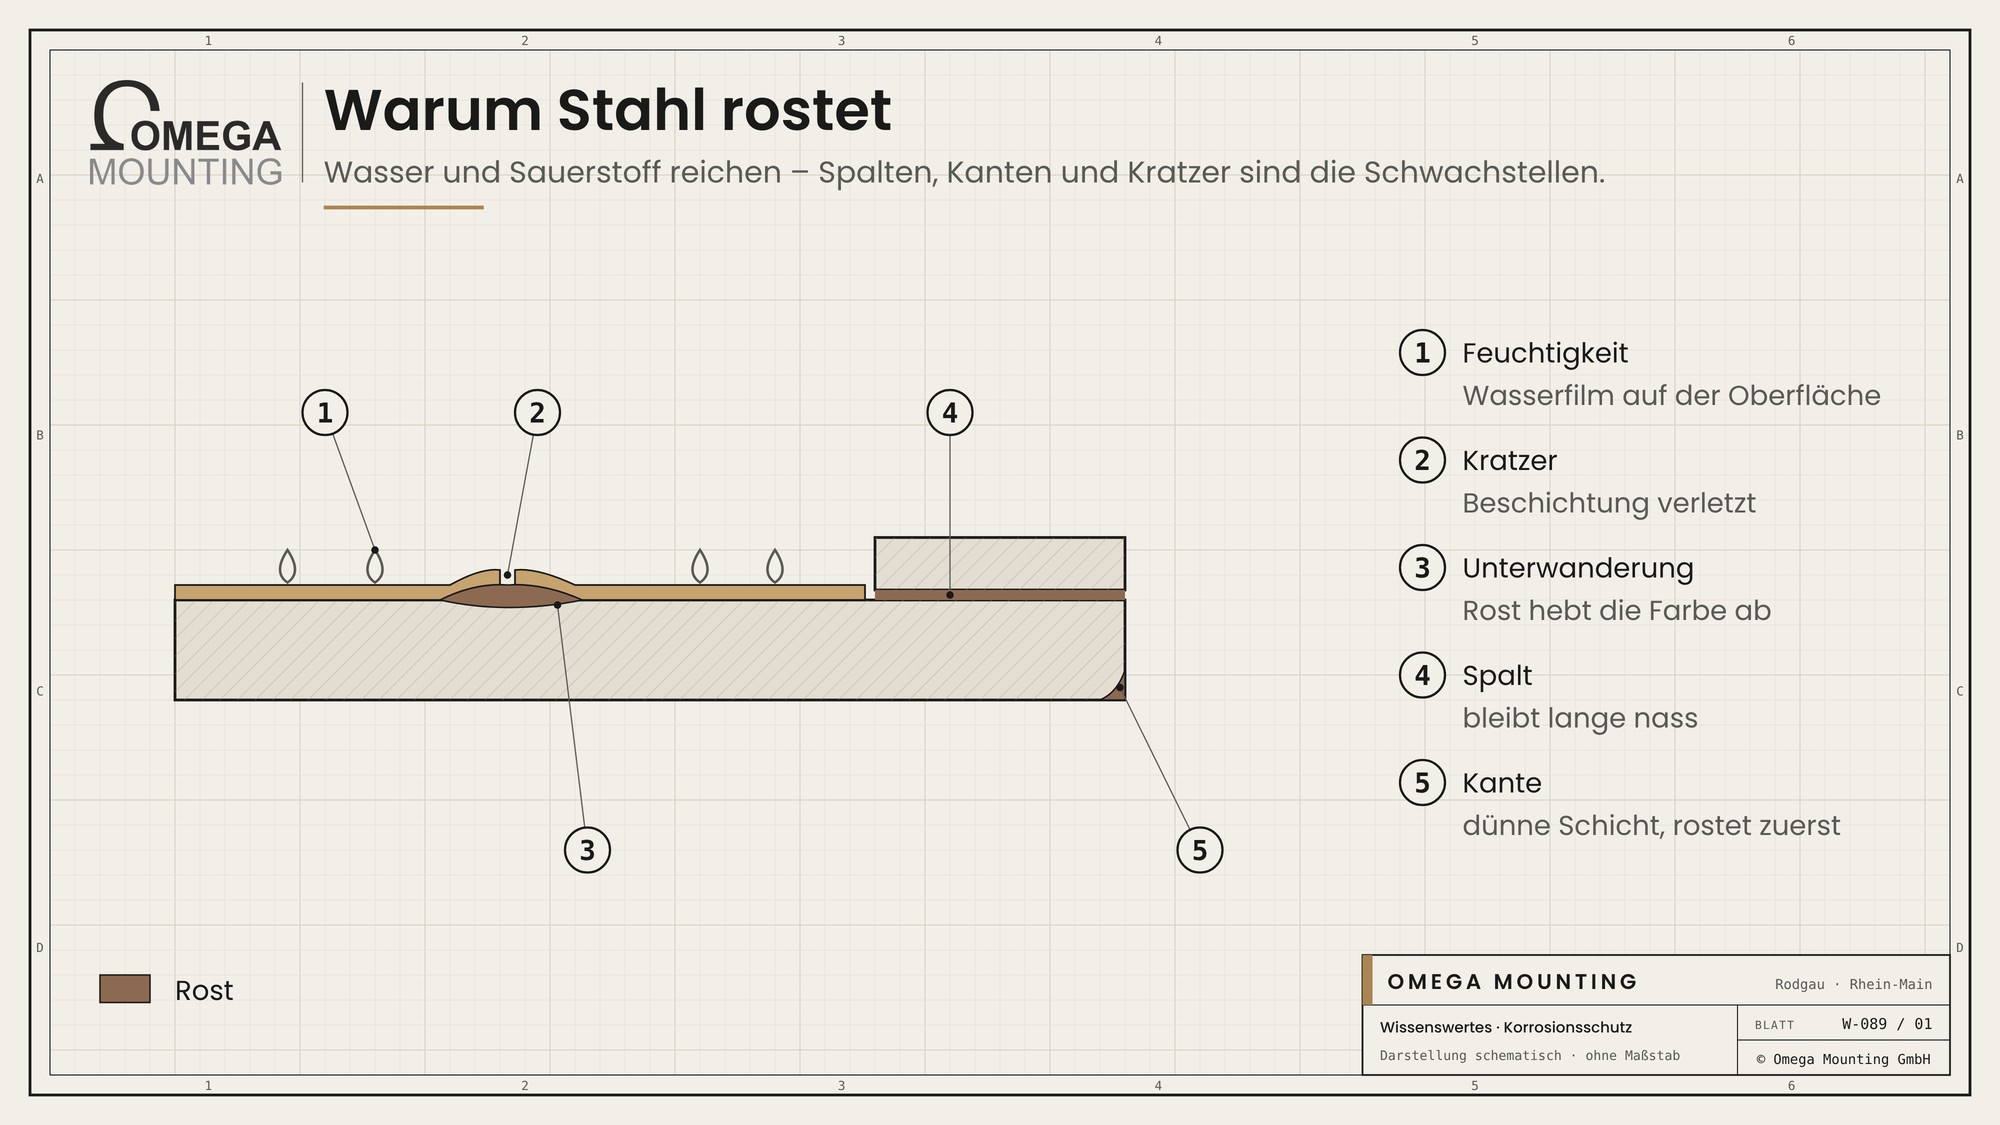
Für Rost braucht Stahl nur Wasser und Sauerstoff. Schon ein Feuchtigkeitsfilm auf der Oberfläche reicht.
- Salze und Schmutz halten Feuchtigkeit fest und beschleunigen den Rost – Streusalz an Rampen ist ein typisches Beispiel.
- Spalten und Überlappungen bleiben lange nass und rosten von innen.
- Kanten werden beim Beschichten dünner abgedeckt und rosten zuerst.
- Verletzte Beschichtung: Durch eine Kratzstelle kriecht der Rost unter die Farbe und hebt sie großflächig ab – die sogenannte Unterwanderung.
Schichtaufbau einer Beschichtung
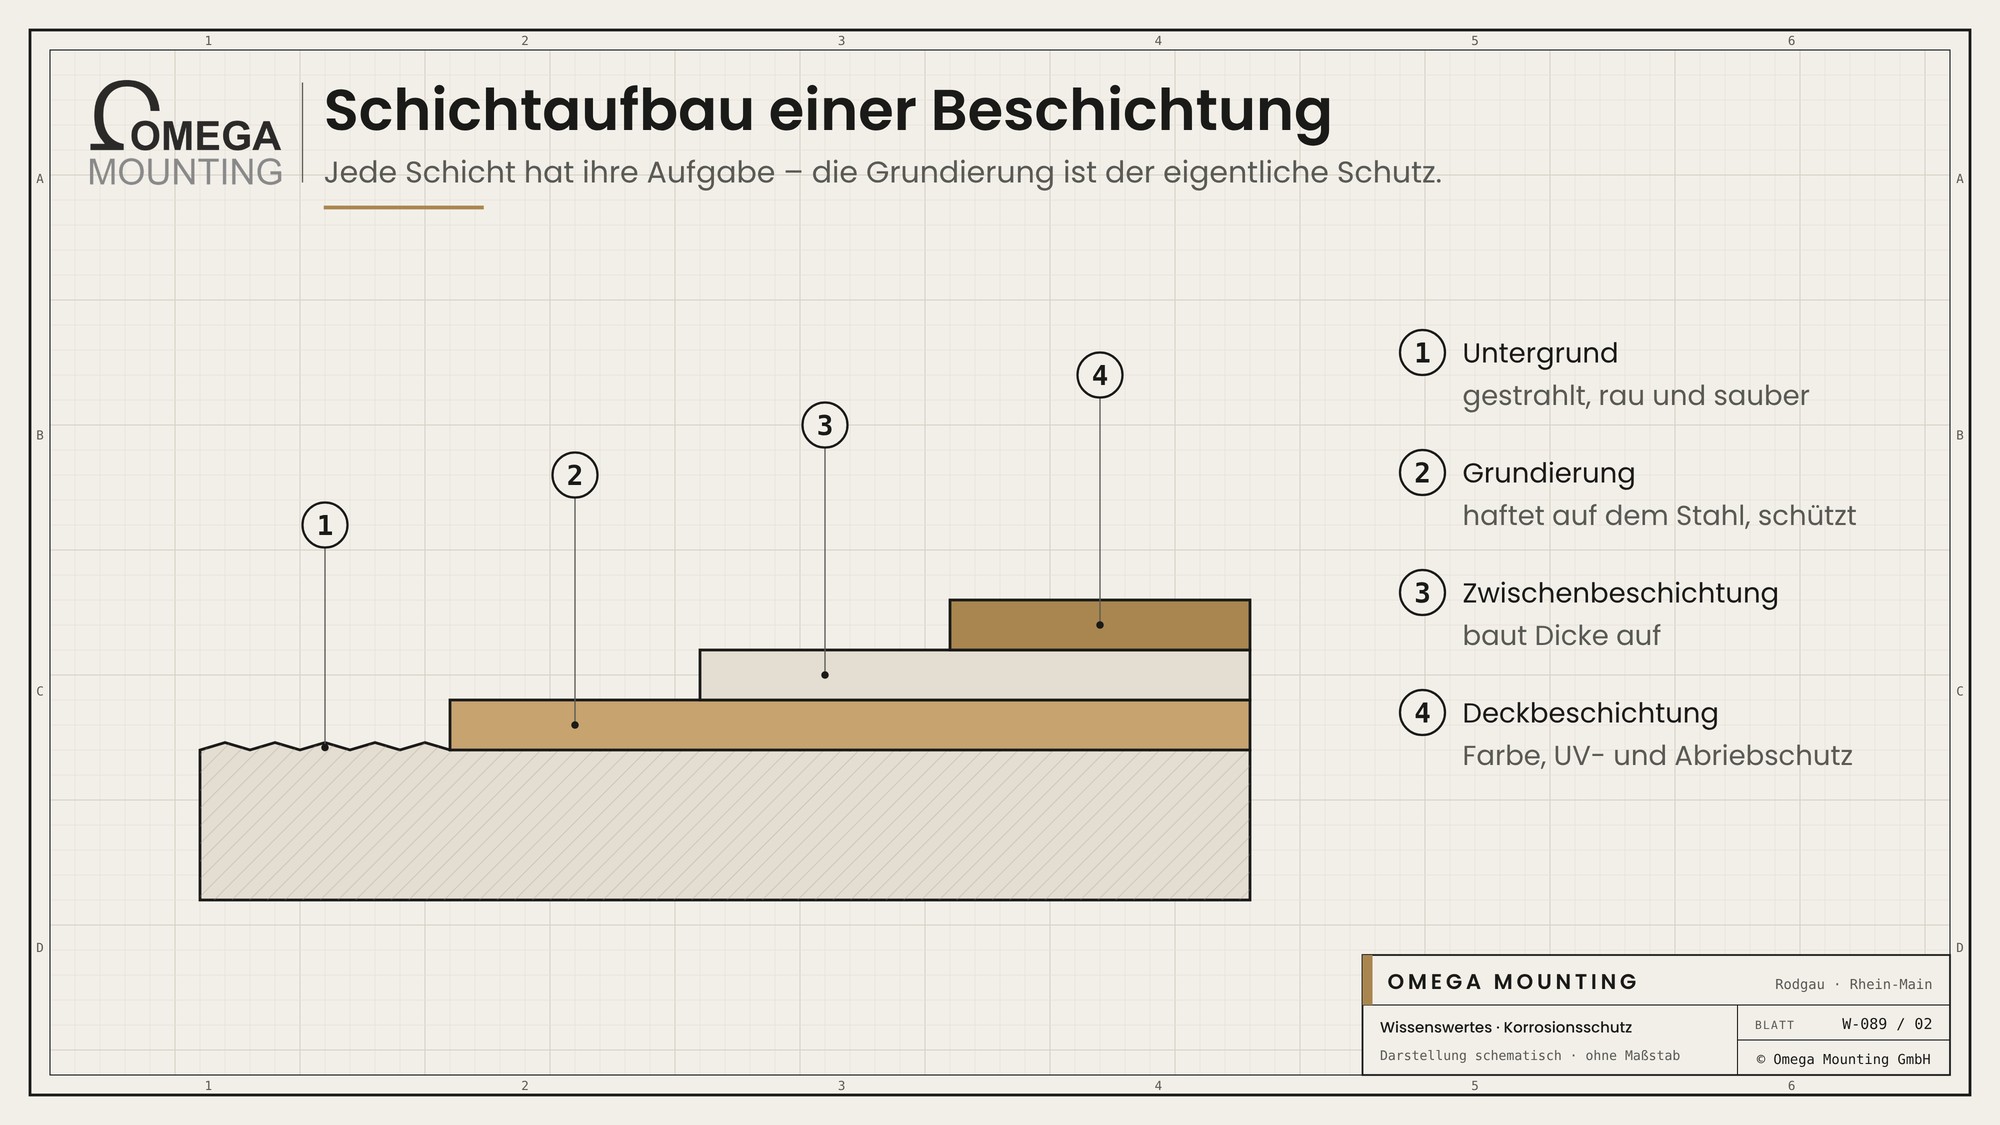
Eine Beschichtung ist nur so gut wie der Untergrund darunter.
- Untergrund vorbereiten: Rost, Zunder, Fett und alte, lose Farbe entfernen – durch Strahlen oder Schleifen. Die Oberfläche wird leicht rau, damit die Grundierung haftet.
- Grundierung: Sie ist der eigentliche Korrosionsschutz. Sie haftet auf dem Stahl und enthält oft Zink oder andere Schutzpigmente.
- Zwischenbeschichtung: Sie baut Schichtdicke auf und hält Wasser fern.
- Deckbeschichtung: Sie schützt vor UV-Licht, Abrieb und Chemikalien – und gibt die Farbe, etwa Signalgelb für einen Rammschutz.
Wichtig sind trockene Verhältnisse beim Auftragen: Auf einer feuchten oder zu kalten Oberfläche haftet die Beschichtung nicht.
Drei Wege im Vergleich
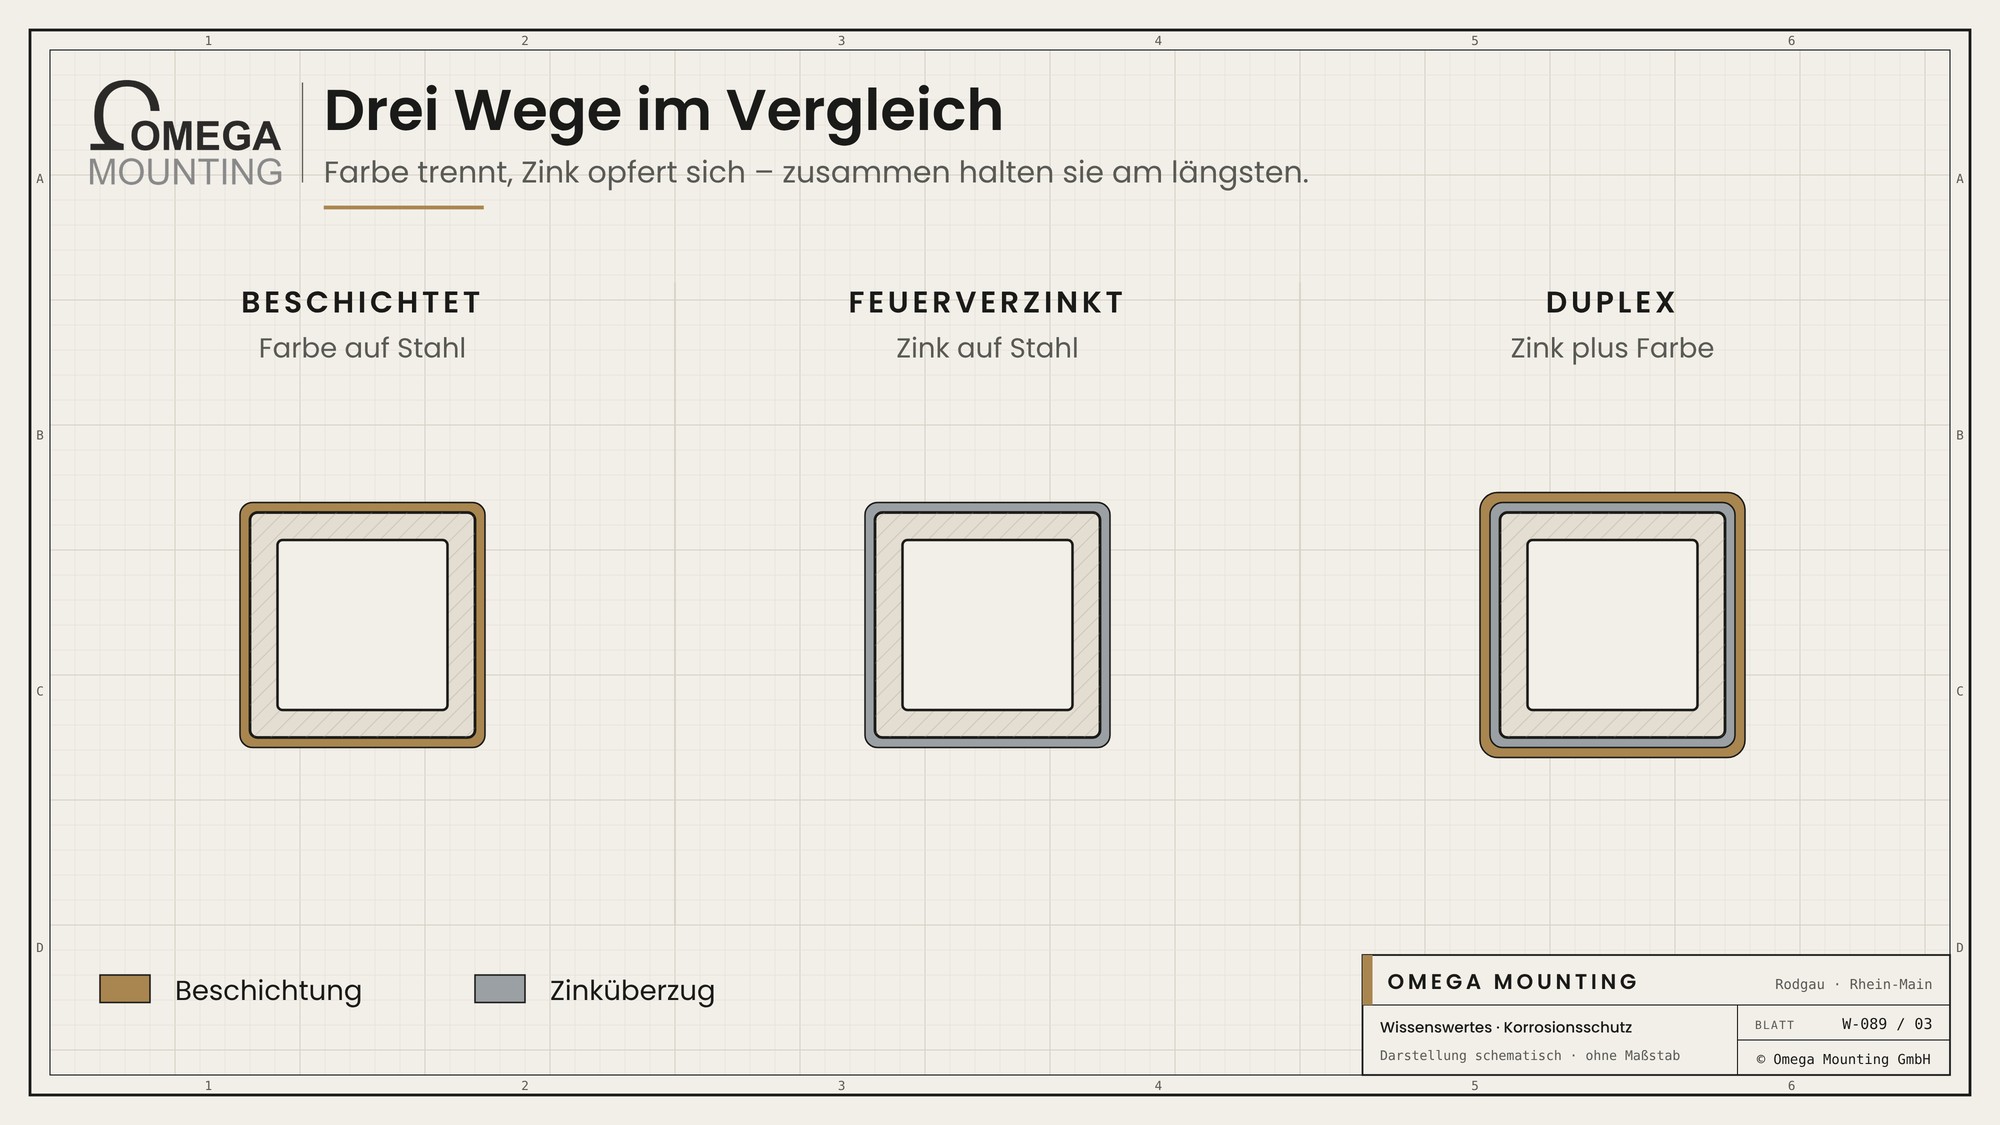
| Weg | Wie es schützt | Wofür es passt |
|---|---|---|
| Beschichten | Schicht trennt Stahl und Umgebung. | Innenräume, Bauteile mit Farbe, Ausbesserung vor Ort. |
| Feuerverzinken | Zinküberzug schützt auch an kleinen Schäden. | Außen, Stahlbau, Geländer, Gitterroste. |
| Duplex | Zink plus Beschichtung. | Hohe Belastung, lange Lebensdauer, Farbwunsch. |
Feuerverzinkt wird im Zinkbad beim Verzinker – das Bauteil muss also vorher fertig geschweißt sein und ins Bad passen. Eine Beschichtung lässt sich dagegen auch vor Ort auftragen.
Schweißnähte und Montage
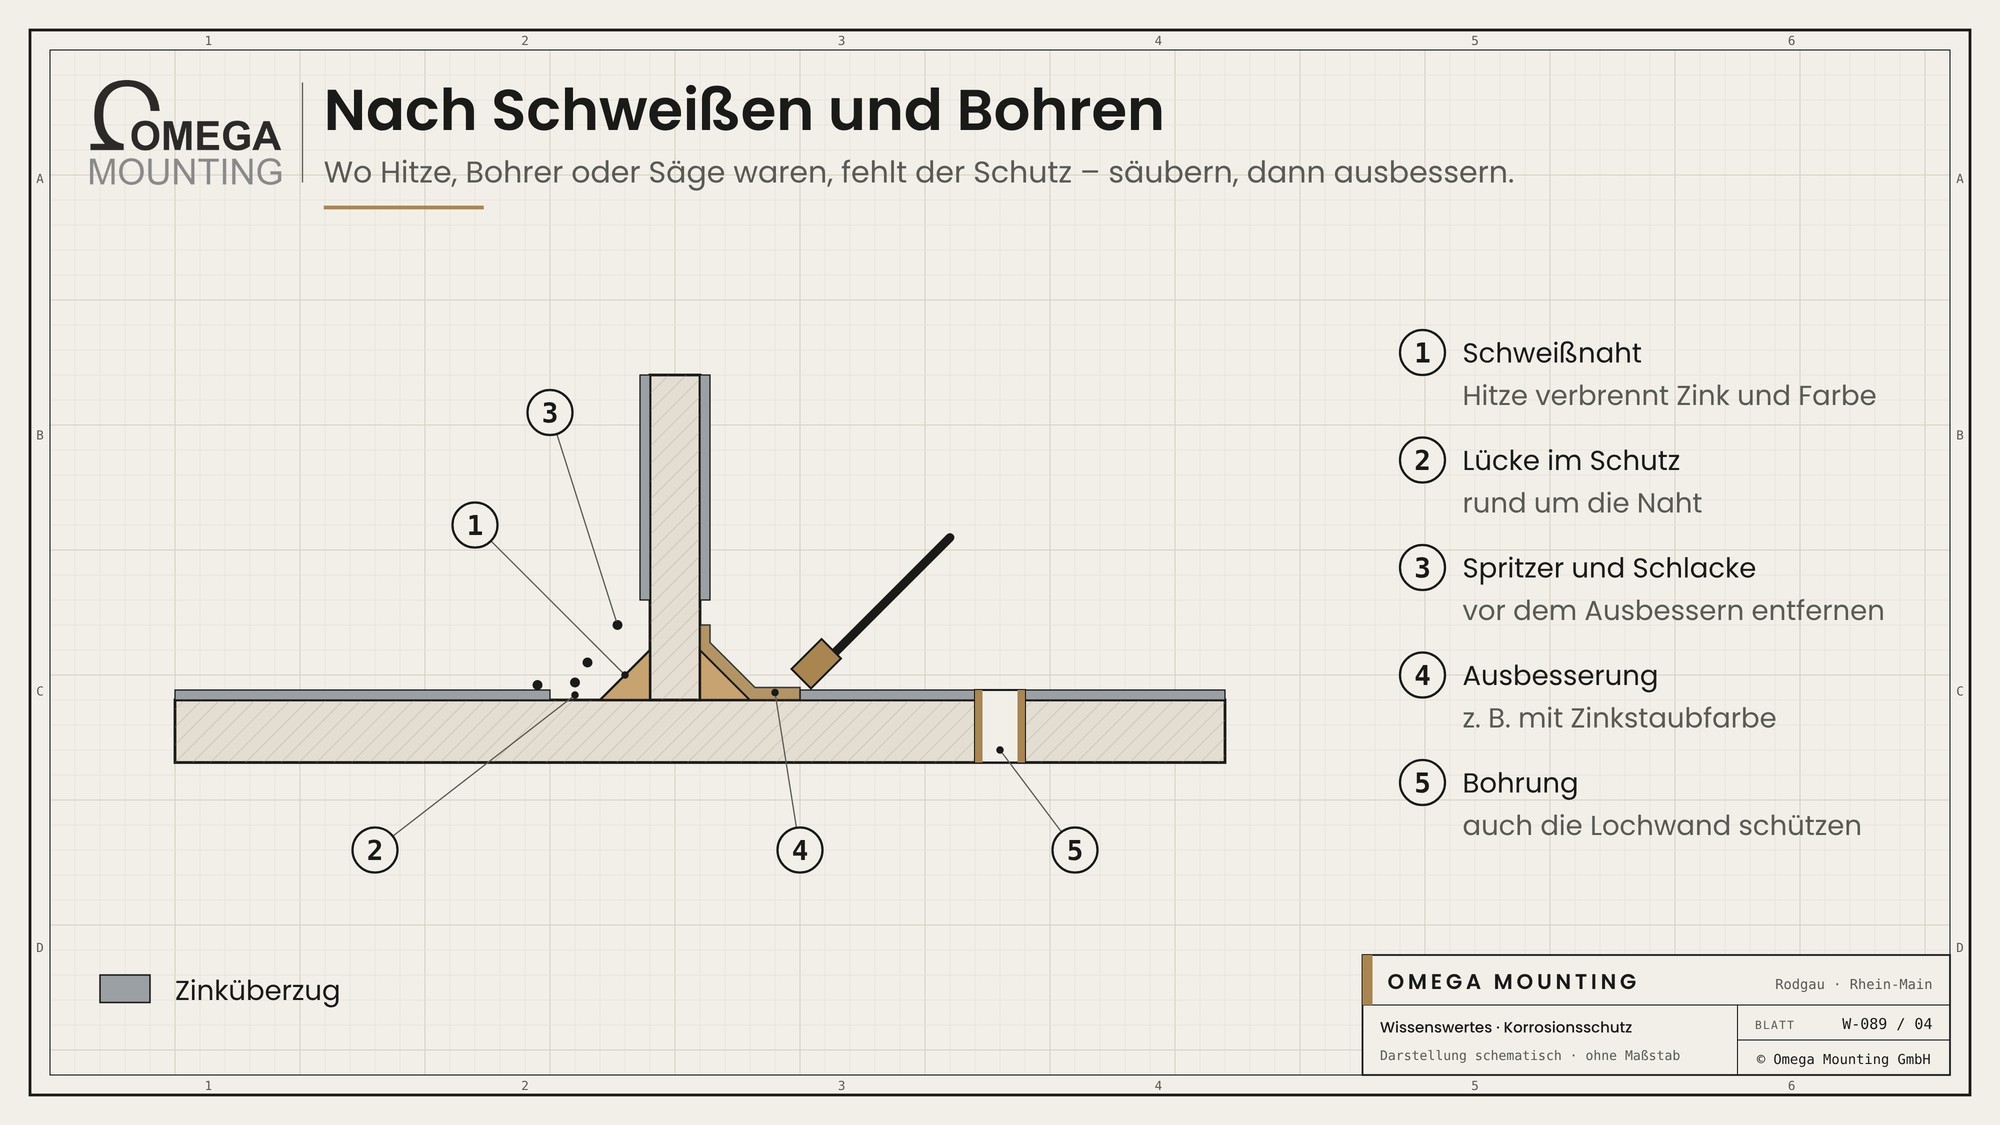
Jede Bearbeitung nach dem Korrosionsschutz reißt eine Lücke.
- Schweißen: Die Hitze verbrennt Zink und Farbe rund um die Naht. Schlacke und Schweißspritzer werden entfernt, die Stelle blank geschliffen und neu geschützt.
- Verzinkte Teile: Kleine Stellen werden mit Zinkstaubfarbe ausgebessert.
- Bohrungen und Schnitte: Auch frisch gebohrte Löcher und Schnittkanten brauchen Schutz.
- Ankerpunkte: Wo Bauteile auf dem Boden stehen, sammelt sich Wasser – hier besonders sorgfältig beschichten.
- Transport: Kratzer von Gurten und Ketten nach der Montage ausbessern.
Wie Reparaturschweißungen an Anlagen geplant werden, beschreibt unser Ratgeber zum Reparaturschweißen.
Prüfen und pflegen
Korrosionsschutz ist keine einmalige Sache. Auch die beste Beschichtung bekommt im Betrieb Kratzer, Stöße und Abrieb – an einem Rammschutz zum Beispiel bei jedem Streifer.
- Regelmäßig hinschauen: Bei Begehungen und Prüfungen auf Rostflecken, Blasen und abplatzende Farbe achten.
- Früh ausbessern: Kleine Schäden sind schnell geschliffen und nachgestrichen. Hat der Rost die Beschichtung erst unterwandert, muss großflächig saniert werden.
- Kritische Stellen kennen: Fußpunkte, Kanten, Schweißnähte und Spalten zuerst prüfen.
- Dokumentieren: Welche Beschichtung aufgetragen wurde, erleichtert später die passende Ausbesserung.
Typische Fehler
- Auf Rost gestrichen: Farbe über losem Rost hält nicht – der Rost arbeitet darunter weiter.
- Fett und Staub nicht entfernt: Die Grundierung haftet nicht und blättert ab.
- Bei Nässe beschichtet: Kondenswasser unter der Farbe führt zu Blasen.
- Kanten vergessen: Ohne Vorlegen an den Kanten ist die Schicht dort zu dünn.
Beschichten auf der Baustelle
Im Werk wird unter kontrollierten Bedingungen beschichtet, auf der Baustelle nicht. Damit die Ausbesserung hält, achten wir auf:
- Wetter: Temperatur, Luftfeuchte und Taupunkt entscheiden, ob beschichtet werden darf. Auf feuchtem Stahl haftet keine Farbe.
- Untergrund: Rost, Zunder und lose Farbe werden entfernt, bis ein tragfähiger Untergrund erreicht ist.
- Gleiches System: Ausgebessert wird mit dem Beschichtungssystem, das auch im Werk verwendet wurde.
- Schichtdicke: Jede Schicht braucht ihre Dicke. Gemessen wird mit einem Schichtdickenmessgerät.
- Trocknung: Zwischen den Schichten wird die Trockenzeit eingehalten, auch wenn der Terminplan drängt.
Besonders kritisch sind Schweißnähte und Schraubverbindungen, die erst auf der Baustelle entstehen. Sie werden nach der Montage gereinigt und im passenden System nachbeschichtet. Wer die Ausbesserung dokumentiert, erleichtert die spätere Prüfung des Korrosionsschutzes.
Worauf wir achten
- Wir planen den Korrosionsschutz schon beim Konstruieren mit.
- Wir bereiten den Untergrund vor, bevor Farbe aufgetragen wird.
- Wir kleben das Umfeld ab, wenn vor Ort beschichtet wird.
- Wir bessern Schweißnähte, Bohrungen und Transportschäden nach.
- Wir beschichten bei trockenem Wetter oder schaffen trockene Bedingungen.
Wo wir das einsetzen
Für einen Produktionsbetrieb bei Offenbach haben wir einen Rammschutz als Sonderanfertigung in Rodgau geschweißt, vor Ort montiert und mit Schwerlastankern verankert. Danach haben unsere Schlosser die Konstruktion abgeklebt, grundiert und in Signalgelb lackiert. Weil vor Ort beschichtet wurde, liegen auch alle Schweißnähte, Ankerpunkte und Anpassungen der Montage unter einer durchgehenden Beschichtung – ohne Transportschäden am fertigen Finish. Mehr zur Planung steht in unserem Ratgeber zum Rammschutz nach Maß.
Mehr Wissenswertes
Wissenswertes
welcher Schutz wohin passt.
Wissenswertes
womit geschweißt wird.
Wissenswertes
Schweißen bei Kälte und Nässe.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie haben Stahlbauteile, die rosten, oder planen eine Konstruktion, die lange halten soll? Wir fertigen, montieren und schützen sie – auch vor Ort. Rückruftermin anfragen.
Unsere Leistung dazu: Wartung und Instandhaltung →
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English