
- Wissenswertes – Technik und Verfahren
Orbitalschweißen: Wie der Schweißkopf um das Rohr läuft
Von Tobias Schott · Lesezeit ca. 6 Minuten · Stand: November 2026
Beim Orbitalschweißen läuft die Elektrode in einem Schweißkopf mechanisch einmal um das stillstehende Rohr – das ergibt gleichmäßige, wiederholbare Nähte mit glatter Innenseite, wie sie Lackleitungen, Reinstmedien und Lebensmittelanlagen verlangen.
Ein Rohr mit der Hand rundum zu schweißen, ist schwer. Oben, seitlich und über Kopf muss der Schweißer seine Haltung, den Winkel und die Geschwindigkeit ständig anpassen. Bei vielen gleichen Nähten an dünnwandigen Edelstahlrohren stößt das an Grenzen. Das Orbitalschweißen nimmt dem Schweißer diese Bewegung ab.
Hier erklären wir, wie das Verfahren funktioniert, warum die Innenseite der Naht so wichtig ist, wie man eine gute von einer schlechten Naht unterscheidet und wie geprüft und dokumentiert wird. Vorweg: Orbitalschweißen ist eine Arbeit für spezialisierte Schweißfachbetriebe. Wir erklären es, weil wir auf Baustellen neben diesen Betrieben arbeiten.
Was ist Orbitalschweißen?
Orbitalschweißen ist ein mechanisiertes Schweißverfahren, bei dem ein Schweißkopf die Elektrode auf einer Kreisbahn um ein feststehendes Rohr führt. Der Name kommt vom lateinischen „orbis“, der Kreis.
Meist wird mit dem Wolfram-Inertgas-Verfahren geschweißt, kurz WIG. Eine Elektrode aus Wolfram erzeugt den Lichtbogen, ein Schutzgas wie Argon schirmt das Schmelzbad ab. Bei dünnen Rohren genügt das Aufschmelzen der Rohrenden. Bei dickeren Wänden kommt ein Zusatzdraht dazu.
Eingesetzt wird das Verfahren überall dort, wo viele gleiche Rohrnähte in hoher und gleichbleibender Qualität gebraucht werden: in der Pharma- und Lebensmitteltechnik, bei Reinstmedien und Gasen, in Halbleiterfabriken und in der Farbversorgung von Lackieranlagen.
Steckbrief
- Verfahren: mechanisiertes WIG-Schweißen auf einer Kreisbahn.
- Werkstoffe: vor allem Edelstahl, auch andere Stähle und Sonderwerkstoffe.
- Schweißköpfe: geschlossen mit Gaskammer oder offen mit Zangenkopf.
- Schutz innen: Formiergas im Rohr.
- Prüfung: Sichtprüfung innen und außen, bei hohen Anforderungen Durchstrahlung.
- Ausführung: qualifizierte Bediener eines Schweißfachbetriebs.
- Unser Teil: Montage drumherum, konventionelles Schweißen von Gestellen und Konsolen.
Wie Orbitalschweißen funktioniert
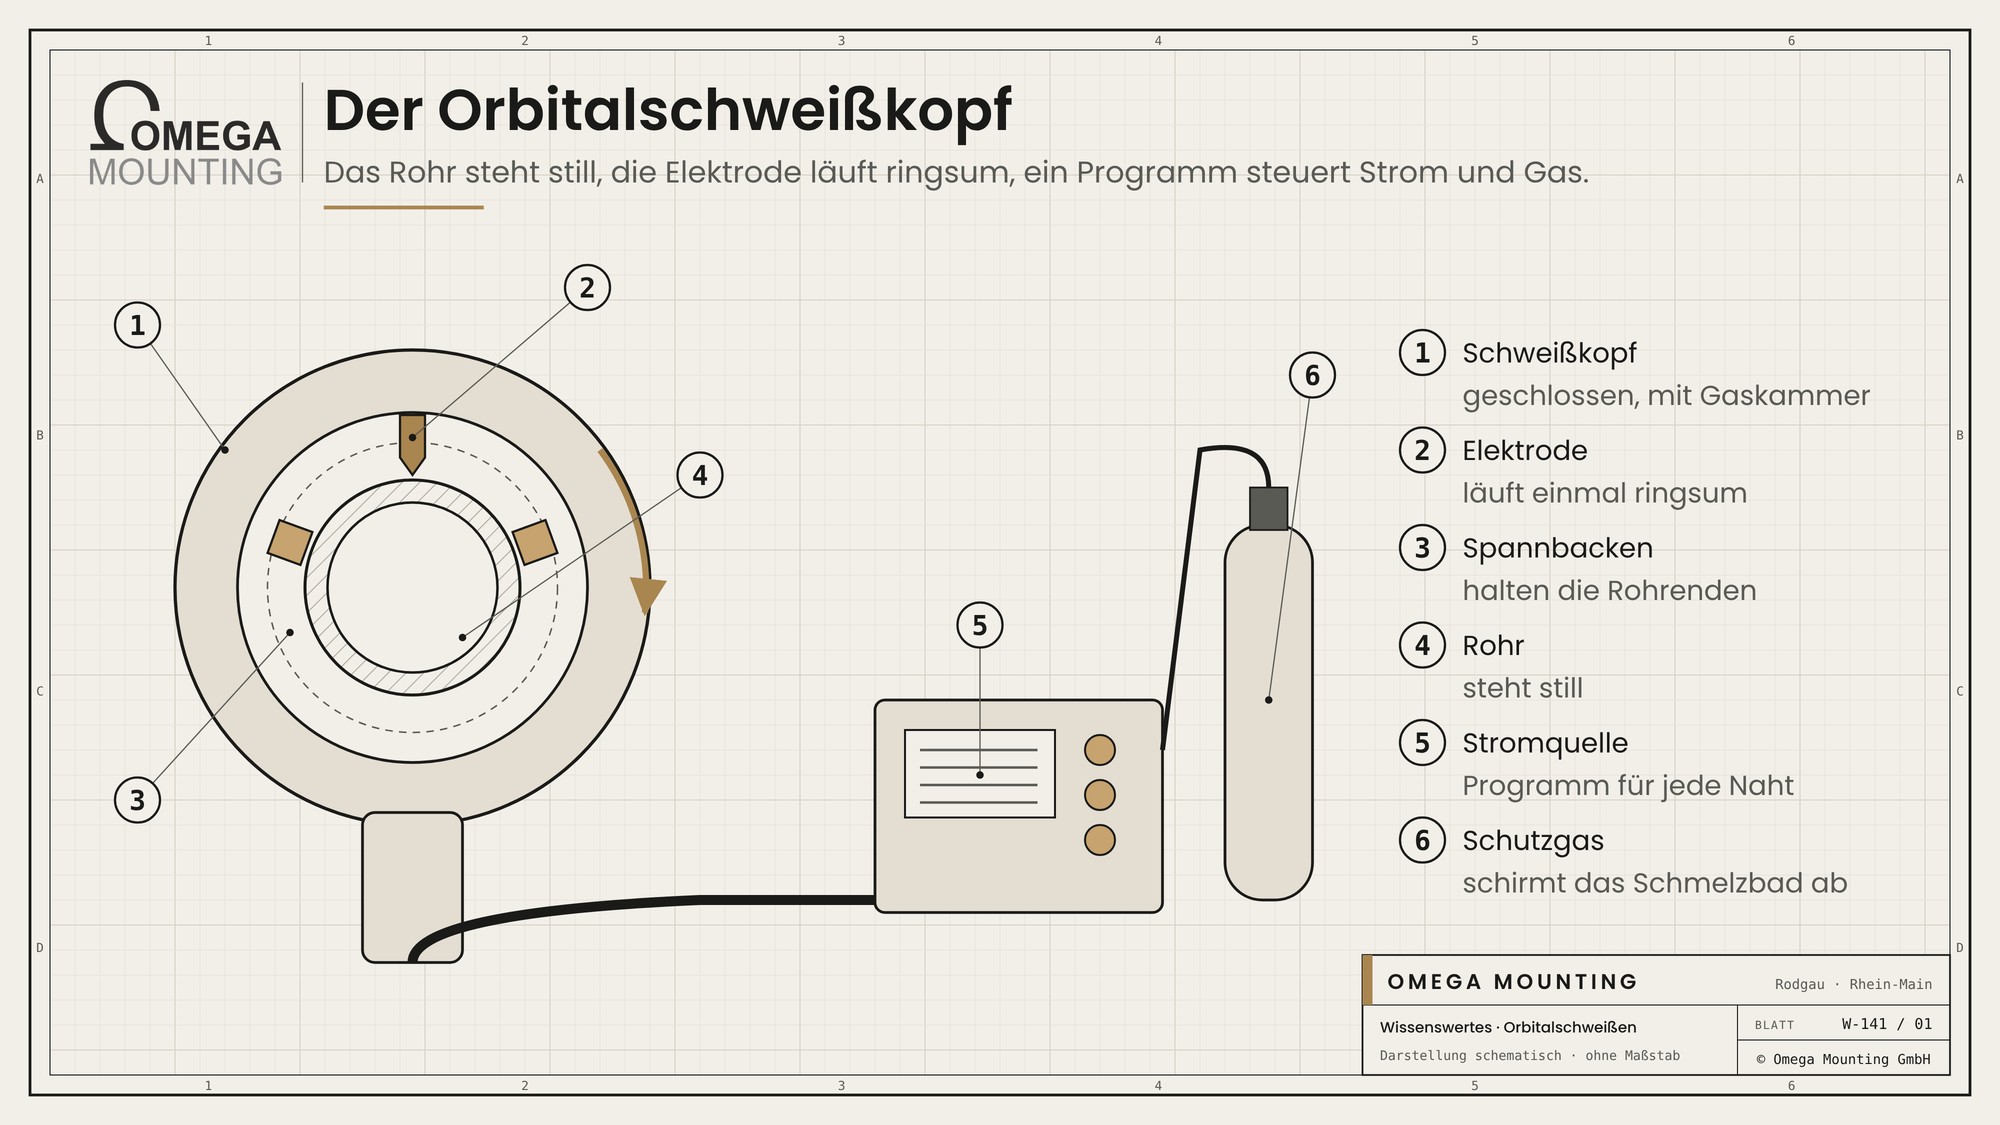
Das Rohr steht still, der Lichtbogen wandert.
Der Schweißkopf wird mit Spannbacken auf die beiden Rohrenden gesetzt. Im Kopf sitzt ein Rotor, der die Elektrode einmal ringsum führt. Eine Stromquelle mit Programmsteuerung regelt dabei Schweißstrom, Drehgeschwindigkeit und Gasfluss. Weil sich die Schweißlage rund um das Rohr ändert, arbeitet das Programm in Abschnitten: oben anders als unten.
Es gibt zwei Bauarten von Schweißköpfen:
- Geschlossene Köpfe: Sie umschließen die Naht komplett und füllen die Kammer mit Schutzgas. Sie eignen sich für dünnwandige Rohre und kleine Durchmesser, oft ohne Zusatzdraht.
- Offene Köpfe: Sie sitzen wie eine Zange auf dem Rohr, die Elektrode schweißt mit einer Gasdüse. Sie werden für größere Durchmesser und dickere Wände mit Zusatzdraht verwendet.
Der Vorteil liegt in der Wiederholbarkeit. Ist ein Programm für Rohr, Werkstoff und Wanddicke eingestellt und geprüft, wird jede weitere Naht unter denselben Bedingungen geschweißt.
Formieren: die Innenseite schützen
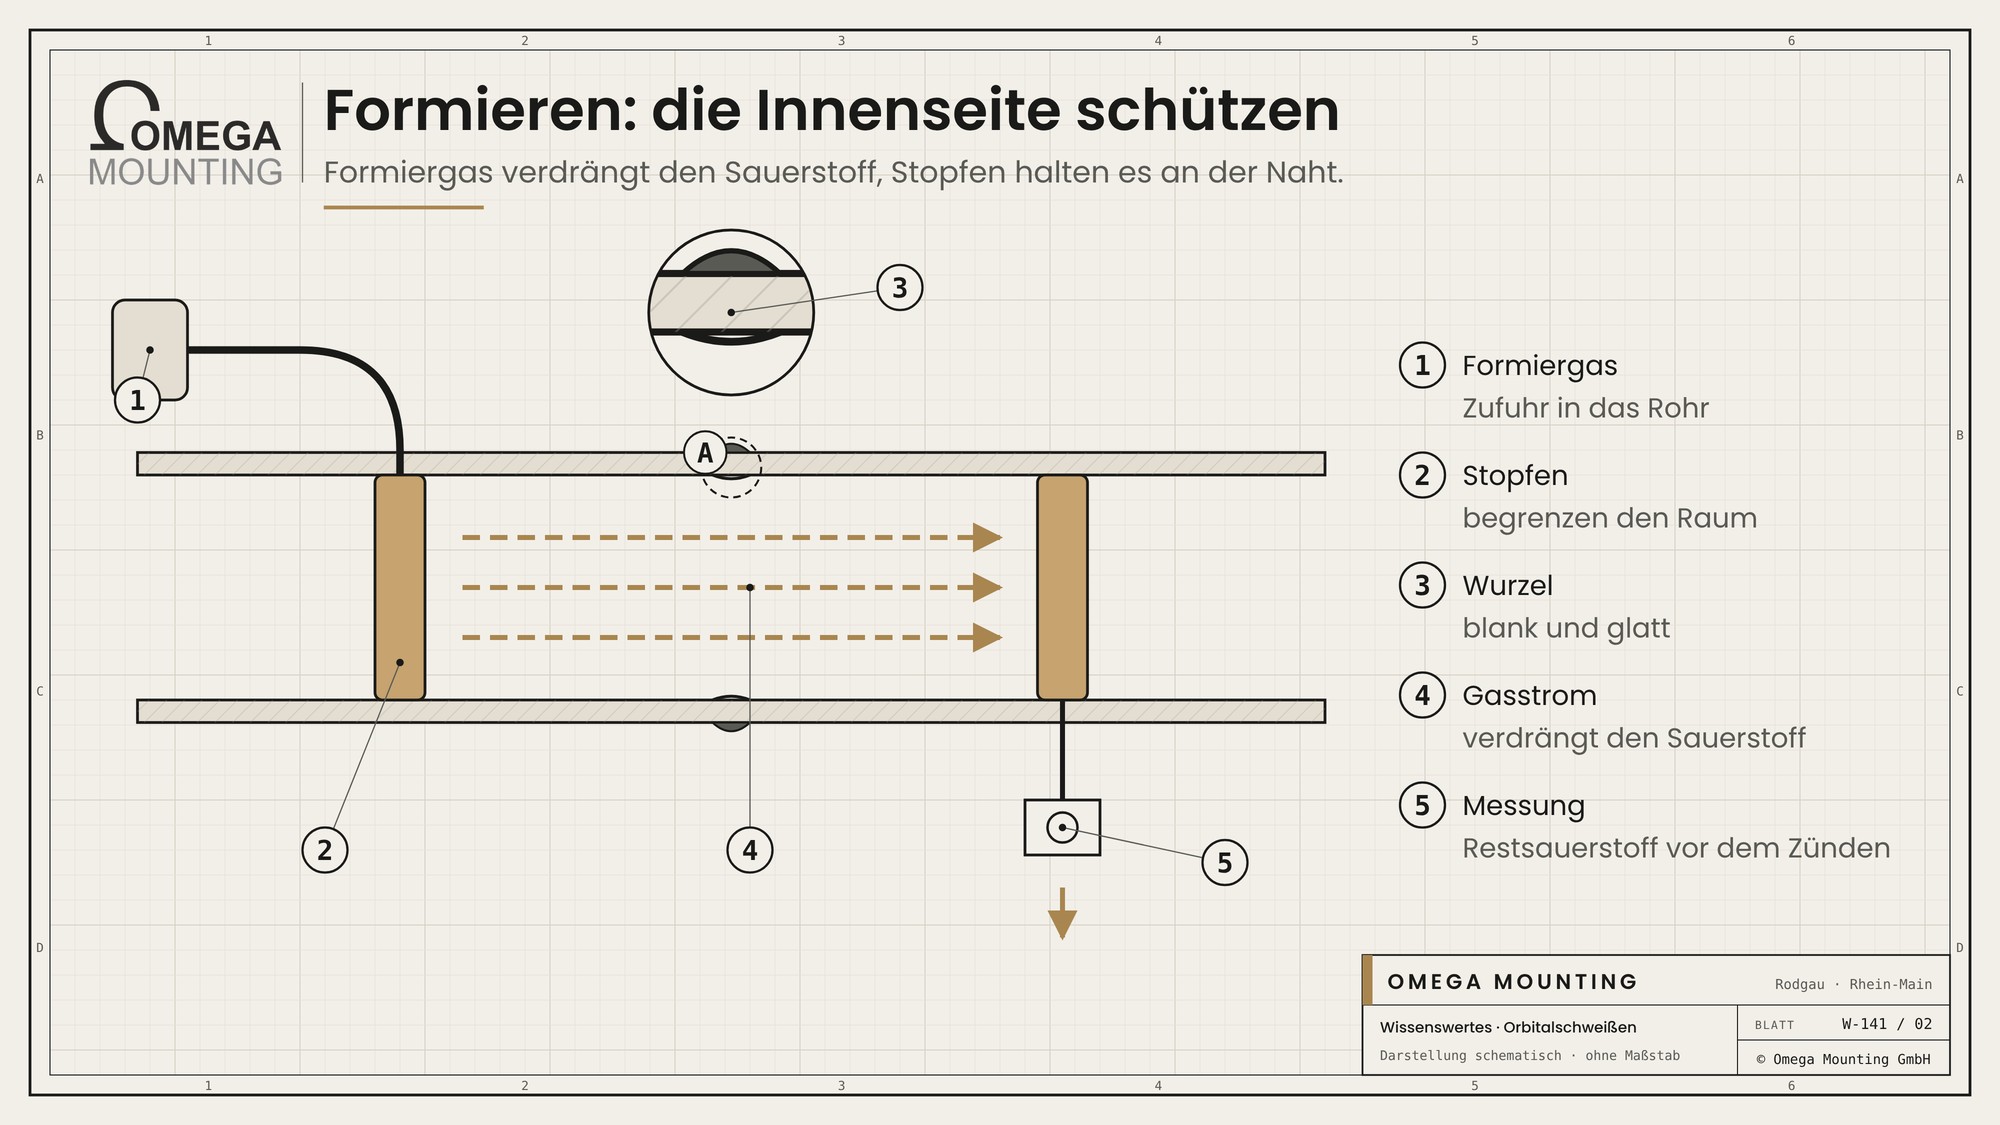
Beim Schweißen ist nicht nur die Außenseite heiß. Auch innen glüht das Metall. Kommt dort Luft an die Wurzel, oxidiert sie. Es entstehen Anlauffarben, im schlimmsten Fall eine raue, verzunderte Oberfläche.
Deshalb wird das Rohr innen formiert. Das heißt: Ein Formiergas verdrängt den Sauerstoff im Rohr, bevor und während geschweißt wird. Stopfen links und rechts der Naht halten das Gas dort, wo es gebraucht wird. Gemessen wird oft der Restsauerstoff, bevor der Lichtbogen zündet.
Warum ist die Innenseite so wichtig? Weil das Medium sie berührt. In einer Lebensmittelleitung setzen sich an einer rauen Wurzel Keime fest. In einer Reinstgasleitung lösen sich Partikel. In einer Lackleitung bleibt Farbe hängen, und ein Molch kann an einer überstehenden Wurzel hängen bleiben. Bei Edelstahl kommt hinzu: Anlauffarben schwächen den Korrosionsschutz.
Gute Naht, schlechte Naht
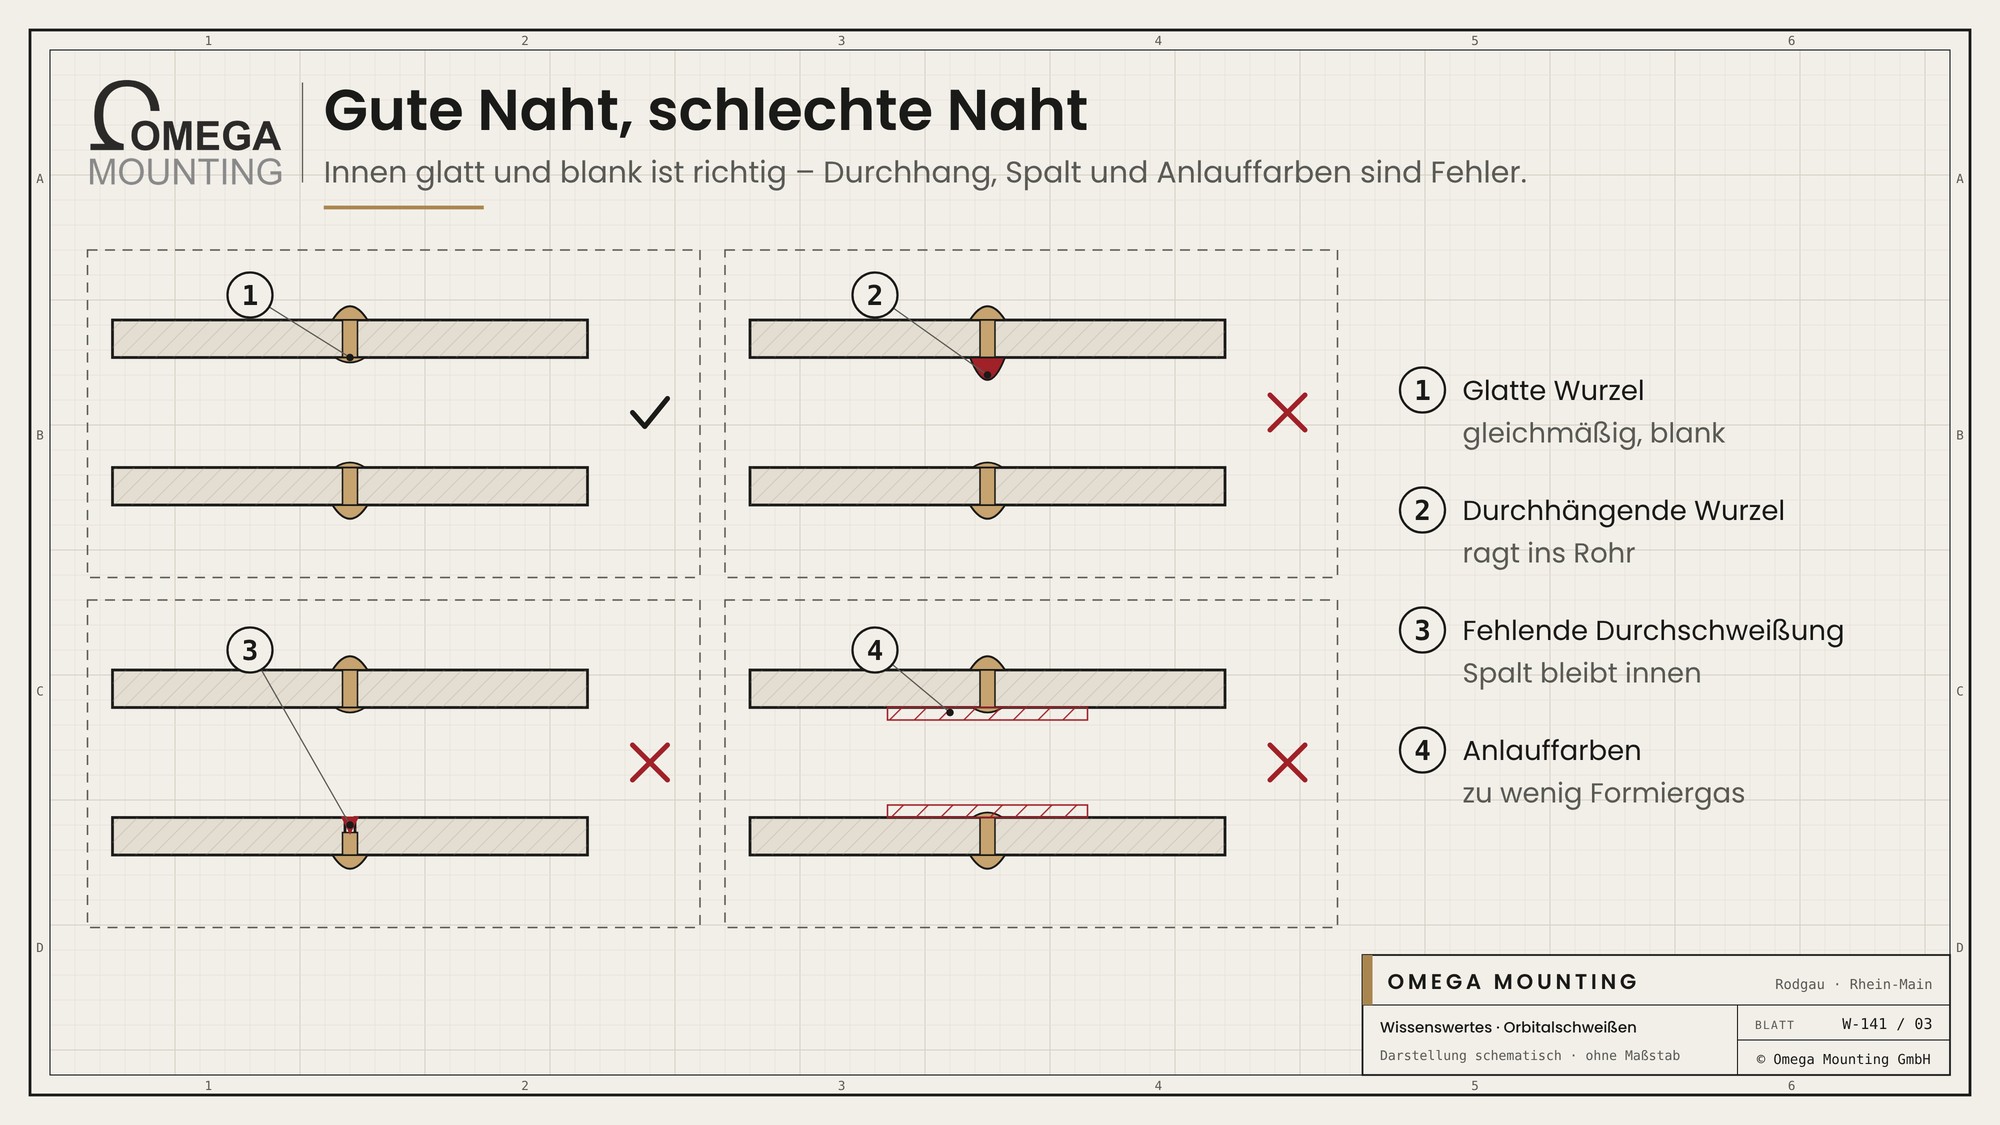
| Merkmal | Gute Naht | Fehler |
|---|---|---|
| Wurzel innen | Gleichmäßig, glatt, leicht gewölbt. | Durchhängend oder eingefallen. |
| Durchschweißung | Rundum vollständig. | Stellen ohne Durchschweißung. |
| Farbe innen | Blank oder nur leicht strohgelb. | Blau bis grau, verzundert. |
| Außenseite | Gleichmäßige Breite ringsum. | Schwankende Breite, Einbrand an einer Seite. |
| Rohrstoß | Ohne Versatz, ohne Spalt. | Versatz oder Spalt vor dem Schweißen. |
Viele Fehler entstehen nicht beim Schweißen, sondern davor. Die Rohrenden müssen rechtwinklig und plan geschnitten, entgratet und sauber sein. Sie müssen ohne Spalt und ohne Versatz zusammenstehen. Ein schief geschnittenes Rohr kann auch der beste Schweißkopf nicht ausgleichen.
Prüfen und dokumentieren
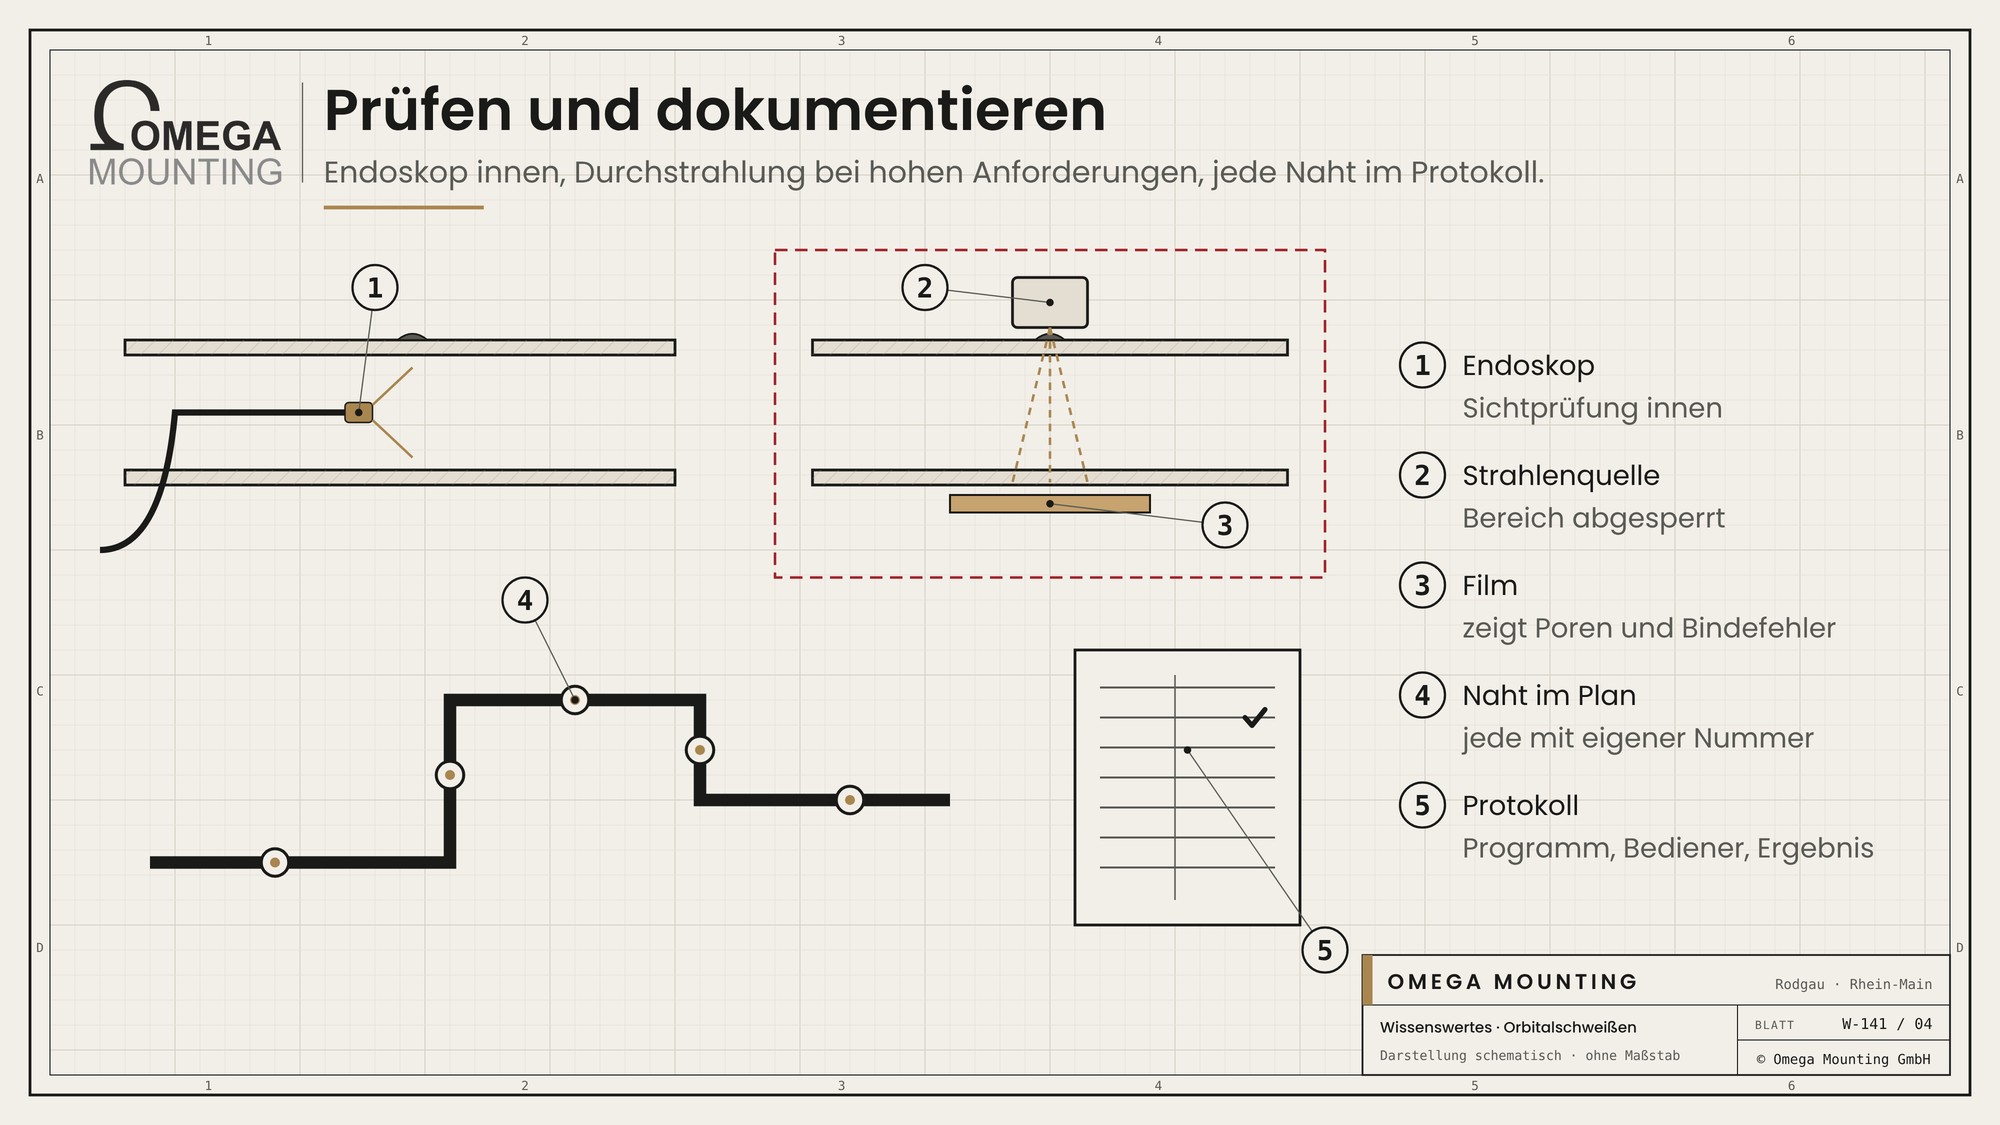
Orbitalnähte werden nach festen Regeln geprüft:
- Sichtprüfung außen: Breite, Gleichmäßigkeit, Oberfläche.
- Sichtprüfung innen: mit Endoskop oder an Probenähten, die aufgeschnitten werden.
- Durchstrahlung: Bei hohen Anforderungen wird die Naht geröntgt. Auf dem Film sind Poren, Bindefehler und fehlende Durchschweißung zu sehen.
- Dichtheitsprüfung: Die fertige Leitung wird mit Druck auf Dichtheit geprüft.
Dazu kommt die Dokumentation. Jede Naht bekommt eine Nummer im Rohrleitungsplan. Im Protokoll stehen Schweißer, Programm, Datum und Prüfergebnis. Viele Anlagen verlangen außerdem Probenähte zu Schichtbeginn. So lässt sich jede Naht später zurückverfolgen.
Wer orbital schweißt, braucht Nachweise. Die Bediener mechanisierter Schweißverfahren werden nach eigenen Normen qualifiziert, das Schweißverfahren selbst wird vorab geprüft und freigegeben. Der Schweißfachbetrieb legt diese Nachweise vor, bevor auf der Baustelle die erste Naht entsteht. Welche Nachweise ein Projekt verlangt, regeln Vertrag und Spezifikation des Anlagenbauers. Das ist keine Rechtsberatung, sondern der übliche Ablauf.
Orbital oder von Hand?
Nicht jede Rohrnaht wird orbital geschweißt. Beide Wege haben ihren Platz.
- Orbital: viele gleiche Nähte, dünnwandige Edelstahlrohre, hohe Anforderungen an die Innenseite, lückenlose Dokumentation.
- Von Hand: einzelne Nähte, große oder ungewöhnliche Bauteile, enge Stellen, an die kein Schweißkopf passt.
Der Schweißkopf braucht Platz rund um das Rohr. Steht die Leitung zu dicht an einer Wand oder an einer anderen Leitung, passt er nicht. Deshalb planen gute Rohrleitungsbauer die Abstände so, dass jede Naht zugänglich bleibt. Oft werden Teilstücke in der Werkstatt vorgefertigt und auf der Baustelle nur noch die Verbindungsnähte geschweißt.
Für die Montage bedeutet das: Halter, Konsolen und Durchführungen müssen zur Schweißfolge passen. Wer Konsolen zu früh fest verschraubt, verhindert, dass die Rohre spaltfrei zusammenstehen. Wer sie zu spät setzt, lässt eine frisch geschweißte Leitung ohne Halt hängen. Deshalb wird die Reihenfolge vorher abgestimmt.
Worauf wir achten
Orbitalschweißen führen wir nicht selbst aus. Auf Baustellen mit Orbitalnähten achten wir auf die Schnittstellen.
- Wir stimmen mit dem Schweißfachbetrieb die Reihenfolge ab: erst ausrichten und befestigen, dann schweißen.
- Wir montieren Konsolen und Halter so, dass die Leitung spannungsfrei sitzt.
- Wir halten Rohre bis zum Schweißen verschlossen und sauber.
- Wir schützen fertige Nähte vor Schlägen und Funkenflug.
- Konventionelles Edelstahlschweißen an Gestellen, Kästen und Konsolen übernehmen wir selbst.
Wo wir das einsetzen
Bei der Montage der Farbversorgung einer Lackieranlage in Italien hat ein Schweißfachbetrieb die Lackleitungen orbital geschweißt. Wir haben daneben Gestelle, Kästen und Konsolen aus Edelstahl konventionell geschweißt und die Farbwechsler montiert. Auch bei uns zu Hause wird vor Ort geschweißt: beim Umbau eines Prüfstands mit Ölwanne haben wir alle Fügestellen im WIG-Verfahren dicht verschweißt. Was wir in der Industriemontage übernehmen, steht auf unserer Seite zur Industriemontage.
Mehr Wissenswertes
Wissenswertes
warum ein Molch keine Kante verzeiht.
Ratgeber
unser Ratgeber zu Schweißarbeiten im Bestand.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie bauen eine Edelstahlleitung und brauchen Montage rund um die Orbitalnähte? Wir übernehmen Gestelle, Konsolen und Ausrichtung und stimmen uns mit Ihrem Schweißfachbetrieb ab. Rückruftermin anfragen.
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English