- Ratgeber – Datacenter
Serienmontage im Rechenzentrum: wie Rollouts in Datenhallen im Takt gelingen
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
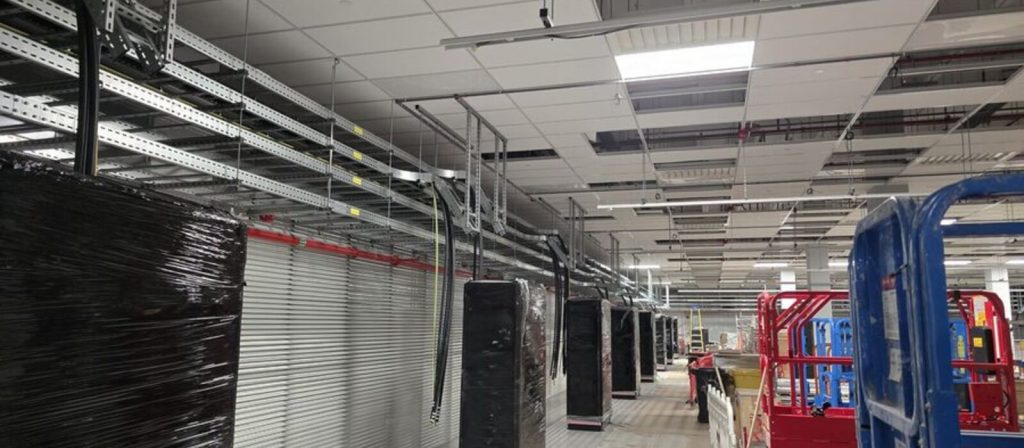
Ein Rollout gleichartiger Einheiten im Rechenzentrum gelingt nicht durch Tempo, sondern durch einen stabilen Takt, einen geplanten Materialfluss und eine Prüfung je Einheit – wer das vor dem ersten Hub festlegt, übergibt am Ende ohne Nacharbeiten.
Sie haben 20, 80 oder 160 gleichartige Einheiten vor sich: Stromverteilerschränke, Racks, Klimageräte, Flaschenbatterien einer Löschanlage. Jede einzelne ist für sich keine große Montageaufgabe. In der Summe entscheidet die Serienmontage im Rechenzentrum aber darüber, ob die Datenhalle termingerecht an das Elektro- oder Kältegewerk übergeht – oder ob die Folgegewerke auf einzelne schief stehende Einheiten warten und der Terminplan ins Rutschen gerät.
Das Tückische an Rollouts ist ihre scheinbare Einfachheit. Beim ersten Schrank sind alle konzentriert, beim fünfzigsten ist Routine da, beim hundertsten droht Nachlässigkeit. Gleichzeitig läuft der Materialfluss über einen einzigen Schwerlastaufzug, Lagerfläche in der Datenhalle – dem Whitespace, wie die Serverfläche auf internationalen Baustellen heißt – ist knapp, und der Doppelboden (Raised Floor) ist bereits fertig und abgenommen.
Dieser Artikel zeigt, wie wir Serienmontagen in Datenhallen planen und durchführen: von der Taktplanung über Materialfluss und Lagerflächen bis zur Wiederholgenauigkeit und zur Qualitätssicherung je Einheit. Er ist eine Vertiefung unseres Grundlagenartikels zur Montage im Rechenzentrum und richtet sich an Projektleiter und Einkäufer, die einen Rollout vergeben oder steuern.
Das Wichtigste in Kürze
- Serienmontage im Rechenzentrum bedeutet, denselben Montageablauf an vielen gleichartigen Einheiten in gleichbleibender Qualität zu wiederholen – die Herausforderung ist Prozessdisziplin, nicht Hebetechnik.
- Der Takt wird vom Engpass bestimmt; in Datenhallen ist das meist der Schwerlastaufzug oder die Anlieferzone, nicht das Montageteam – Taktplanung heißt hier Planung vom Nadelöhr her.
- Materialfluss und Lagerflächen müssen genauso geplant sein wie die Montage selbst, weil fertige Datenhallen kaum Platz für Zwischenlager bieten.
- Wiederholgenauigkeit entsteht durch eine Referenz je Halle – etwa eine Laservermessung mit markierten Absetzpositionen – statt durch Einzelmessung an jeder Einheit.
- Jede Einheit braucht ihr eigenes Montageprotokoll mit Position, Flucht, Ausrichtung, Fixierung und Freimeldung an das Folgegewerk.
- Oberflächenschutz, Zutrittsregeln, Erlaubnisscheine und Arbeitsschutz sind bei der Serie keine einmalige Vorbereitung, sondern werden jeden Tag im Toolbox Talk neu kontrolliert.
- Aus dem Rhein-Main-Gebiet heraus führen wir Rollouts in Frankfurt, Offenbach, Hanau und Raunheim als eigenständiges Lift-&-Shift-Gewerk durch – mit sauberer Schnittstelle zur Elektrik.
Was ist Serienmontage im Rechenzentrum?
Serienmontage im Rechenzentrum ist die wiederholte Einbringung, Positionierung und Übergabe vieler gleichartiger technischer Einheiten in Datenhallen nach einem festgelegten, getakteten Ablauf. Typische Einheiten sind PDCs (Power Distribution Cabinets, zentrale Stromverteilerschränke, die Energie aus der Hauptverteilung an die Server-Racks weitergeben), Server-Racks in Reihen (Rows) und Cages, Stromschienen (Busbars) über den Reihen, CRAH Units (Computer Room Air Handler, Umluftkühlgeräte für die Datenhalle) oder die Flaschenbatterien einer Gaslöschanlage.
Der Unterschied zur Einzelmontage liegt nicht im Gewicht und nicht in der Hebetechnik. Er liegt darin, dass ein Fehler nicht einmal, sondern potenziell 160-mal passiert – und dass ein Verzug an einer Einheit die gesamte Kette dahinter aufhält. Serienmontage ist deshalb ein Prozess, kein Hub – und in der Bauablaufplanung ein eigener Takt zwischen Vorgewerk (Doppelboden, Trassen) und Folgegewerk (Elektro, Kälte).
Im Datacenter-Bau ist dieser Prozess – Lift and Shift in Serie – ein eigenes Gewerk innerhalb von Lift & Shift, also der Einbringung schwerer Anlagen vom Lkw bis zur endgültigen Aufstellposition; PDCs aufstellen ist der häufigste Fall. Was im Rechenzentrum generell für Nachunternehmer anders ist – Zutritt mit Induction (Sicherheitseinweisung), Staubschutz, Whitespace und Grayspace (Datenhalle und Technikflächen), Live Environment (laufender Betrieb), Englisch als Baustellensprache – beschreibt unser Grundlagenartikel zur Montage im Rechenzentrum. Hier geht es um das, was die Serie hinzufügt.
Warum scheitern Rollouts in Datenhallen, obwohl jede Einheit einfach ist?
Rollouts scheitern an der Summe kleiner Reibungen, nicht an einem spektakulären Fehler. Der Schrank steht einen Zentimeter aus der Flucht, die nächste Kiste kommt eine Stunde zu spät aus dem Aufzug, das Vlies auf dem Fahrweg ist am dritten Tag verrutscht, das Folgegewerk fragt nach, welche Einheiten freigegeben sind. Jede Reibung kostet Minuten, über Wochen kostet sie Tage.
Drei Ursachen sehen wir immer wieder:
- Der Takt wurde nicht vom Engpass her gedacht. Wer die Montagekapazität plant, aber den Schwerlastaufzug vergisst, hat ein Team, das wartet.
- Material und Verpackung wurden nicht mitgeplant. Holzkisten, Paletten und Folien brauchen Platz, Wege und einen Entsorgungsrhythmus – in einer fertigen Datenhalle gibt es all das nicht von selbst.
- Die Prüfung wurde pauschal statt je Einheit organisiert. Am Ende der Woche „die Halle abzunehmen" findet Fehler zu spät, wenn die Nachbareinheiten längst stehen – und füllt die Restpunkteliste (Punchlist) statt sie leer zu halten.
Das Gegenmittel ist nicht mehr Personal, sondern ein Ablauf, der diese drei Punkte vor dem ersten Hub geklärt hat.
Wie plant man den Takt eines Rollouts?
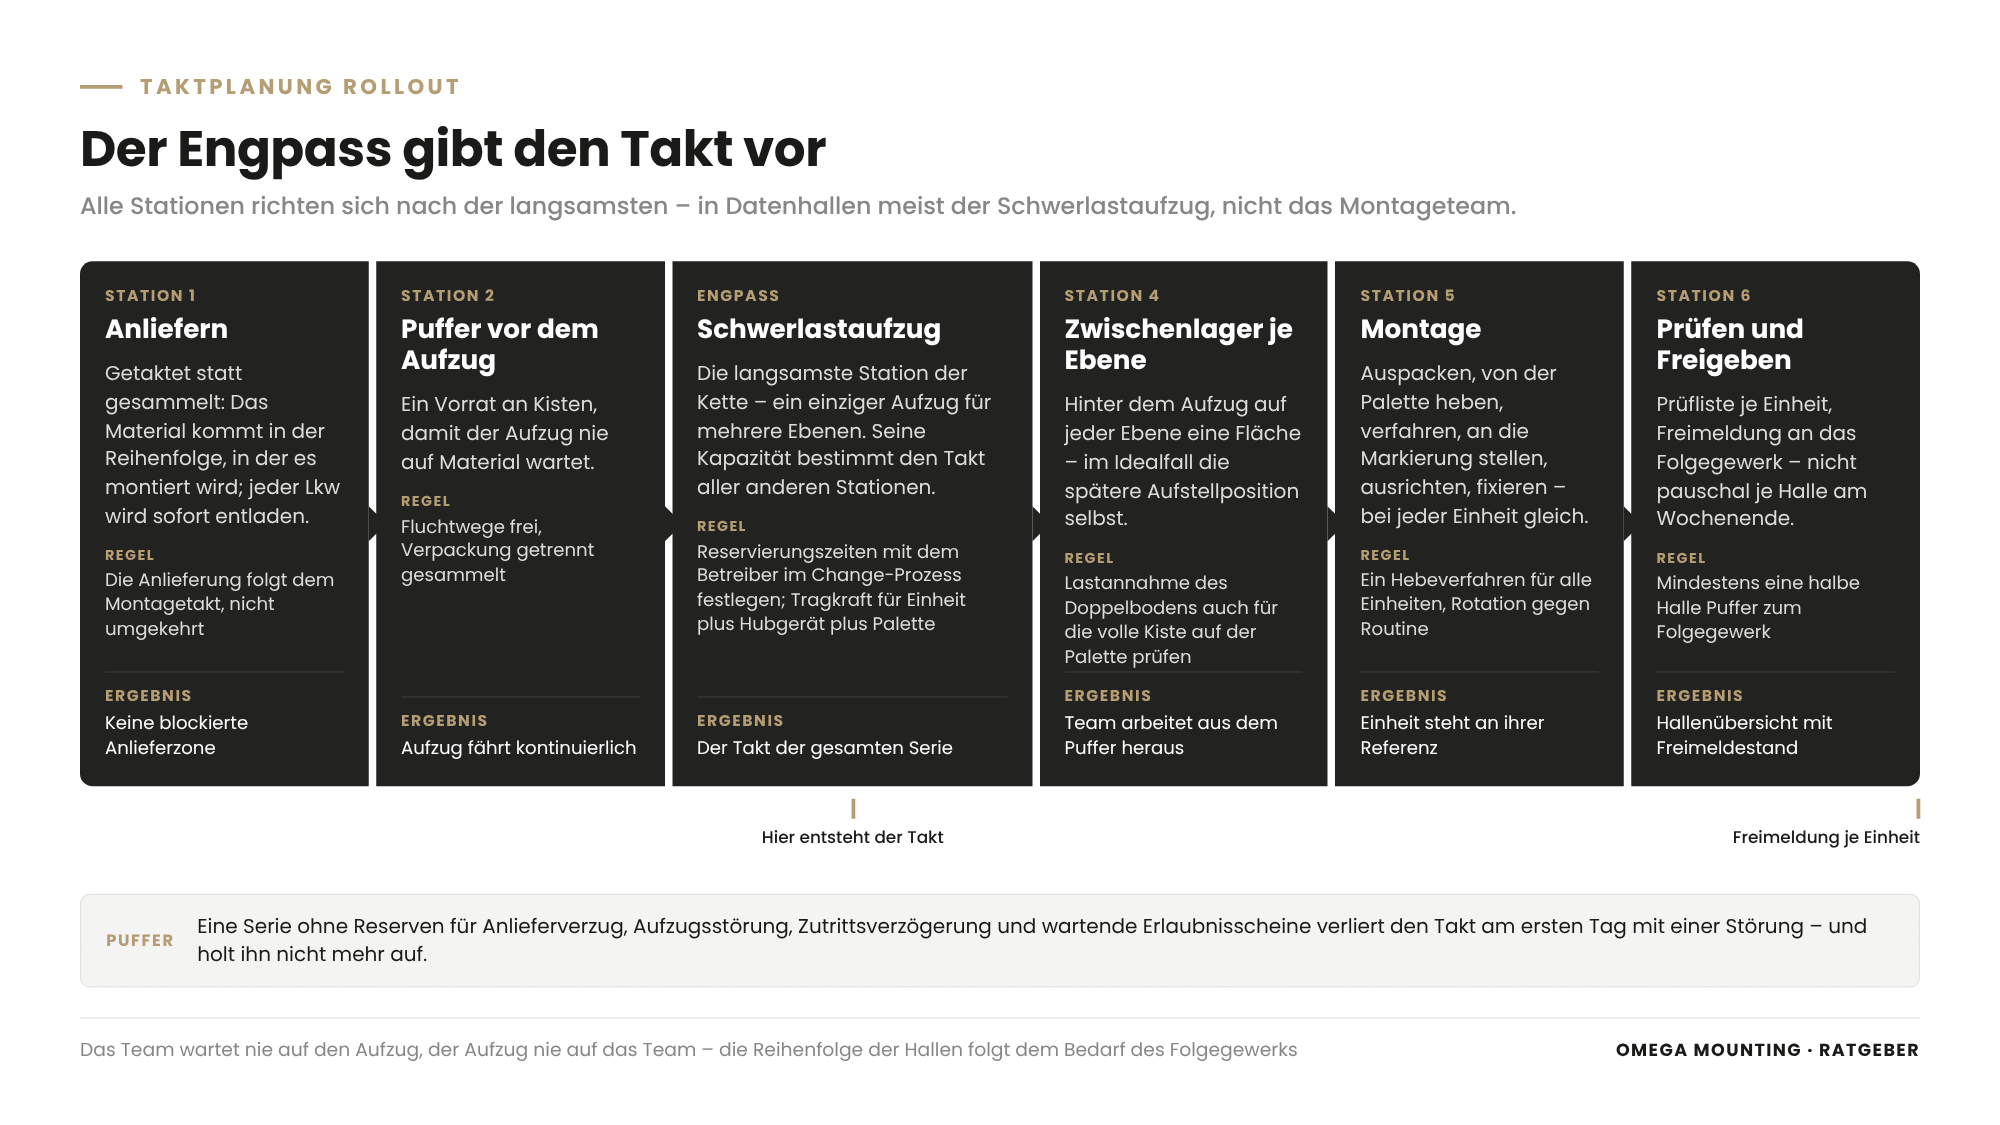
Den Takt eines Rollouts plant man vom Engpass her: Man identifiziert die langsamste Station der Kette und richtet alle anderen Stationen darauf aus. In Datenhallen ist dieser Engpass selten das Montageteam, sondern meist der Schwerlastaufzug, die Anlieferzone oder die Zahl der Hubgeräte.
Die Kette in Stationen zerlegen
Ein Rollout besteht aus einer wiederkehrenden Folge von Stationen: Anliefern – Einbringen ins Gebäude – vertikaler Transport – Zwischenlagern in der Halle – Auspacken – Heben von der Palette – Verfahren – Positionieren – Ausrichten – Fixieren – Prüfen – Freigeben. Jede Station hat eine Dauer und eine Kapazität. Wer sie nebeneinanderlegt, sieht sofort, wo sich Material staut und wo Leute warten.
Den Engpass bestimmen
Bei unserem Rollout von 160 PDCs auf vier Ebenen – Keller, Erdgeschoss, erstes und zweites Obergeschoss – war ein einziger Schwerlastaufzug das Nadelöhr. Sobald das klar ist, ergibt sich der Rest: Der Aufzug fährt kontinuierlich, vor dem Aufzug steht ein Puffer an Kisten, hinter dem Aufzug gibt es auf jeder Ebene eine Zwischenlagerfläche, und das Montageteam arbeitet aus diesem Puffer heraus. Das Team wartet dann nie auf den Aufzug, und der Aufzug wartet nie auf das Team.
Reihenfolge der Hallen festlegen
Die Reihenfolge der Hallen ist eine Frage der Gewerkekoordination im Jour fixe. Sinnvoll ist, mit der Halle zu beginnen, die das Elektro-Gewerk als erste anschließen will, und die Hallen auf den Ebenen mit den längsten Transportwegen so zu legen, dass der Aufzug gleichmäßig ausgelastet bleibt. Ein Puffer von mindestens einer halben Halle zwischen Montage und Folgegewerk verhindert, dass beide Teams sich gegenseitig im Baufeld im Weg stehen.
Pufferzeiten nicht wegplanen
Ein Rollout über mehrere Wochen braucht Reserven für Anlieferverzug, Aufzugsstörung, Zutrittsverzögerungen und Erlaubnisscheine (Permit to Work – die schriftliche Arbeitsfreigabe des Betreibers je Bereich und Tag), die auf sich warten lassen. Die Erfahrung zeigt: Eine Serie, die ohne Puffer geplant ist, verliert den Takt am ersten Tag mit einer Störung und holt ihn nicht mehr auf. Was im Bauzeitenplan als Meilenstein steht, braucht deshalb eine Rückfallebene.
Wie organisieren Sie Materialfluss und Lagerflächen in der Datenhalle?
Materialfluss und Lagerflächen organisieren Sie, indem Sie jede Einheit von der Lkw-Ankunft bis zur Aufstellposition einem festen Weg und einem festen Zwischenlagerplatz zuordnen – bevor das erste Fahrzeug kommt. Der Materialfluss auf der Baustelle ist bei der Serie so wichtig wie die Montage selbst. In fertigen Datenhallen ist Fläche das knappste Gut; was nicht geplant ist, steht im Weg.
Anlieferung getaktet statt gesammelt
Großanlieferungen auf einmal klingen effizient, blockieren aber die Anlieferzone und zwingen zu Zwischenlagern, die es nicht gibt. Besser ist eine getaktete Anlieferung, bei der das Material in der Reihenfolge ankommt, in der es montiert wird. Bei der Einbringung von Generatoren und Loadbanks – mobilen Lastbänken, die für Lasttests die elektrische Last der Server simulieren – in ein Frankfurter Rechenzentrum haben wir fünf Schwertransporte so getaktet, dass jeder Tieflader unmittelbar nach Ankunft vom Autokran entladen werden konnte. Das Prinzip ist bei Schränken dasselbe wie bei Containern: Die Anlieferung folgt dem Montagetakt, nicht umgekehrt. Der BG BAU/BAuA-Baustein „Baustelleneinrichtung – Verkehrsflächen, Transportwege, Lagerflächen und Stellflächen“ sagt dasselbe aus Sicht der Baustellenplanung: Bei beengten Platzverhältnissen sind Zwischenlagerungen zu vermeiden und Anlieferungen zu koordinieren, damit Flucht- und Rettungswege frei bleiben. Für Ihre Vergabe heißt das: Anliefertakt und Lagerflächen gehören in die Schnittstellenliste, nicht in die Improvisation der ersten Woche.
Zwischenlager dort, wo die Einheit später steht
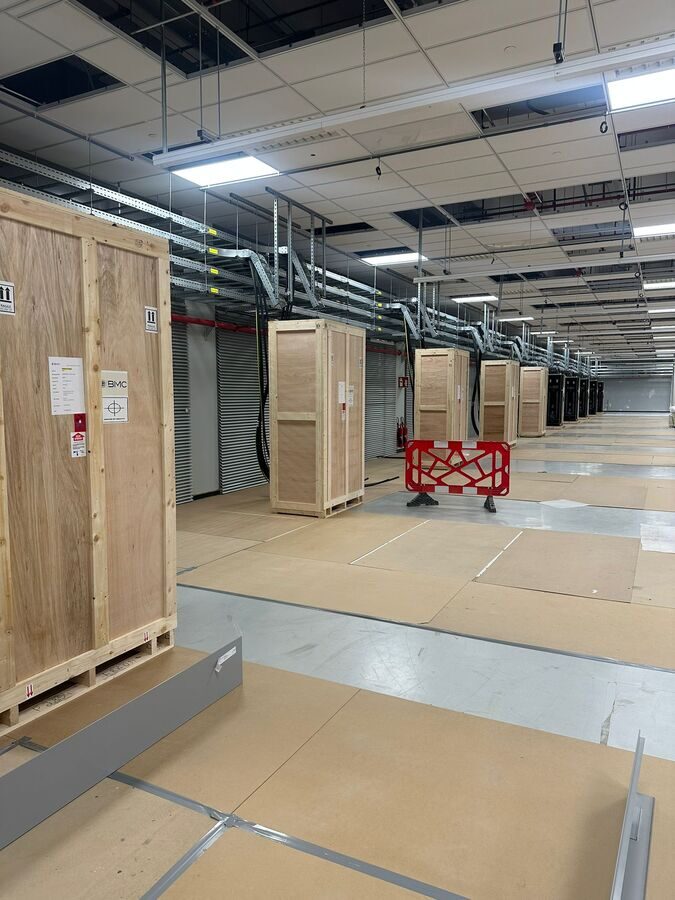
Der eleganteste Zwischenlagerplatz in einer Datenhalle ist die spätere Aufstellposition selbst. Beim PDC-Rollout wurden die in Holzkisten verpackten Schränke in den Hallen abgestellt – unter den bereits vorbereiteten Kabeltrassen, in deren Nähe sie später angeschlossen wurden. So entfällt ein zweiter Transportweg innerhalb der Halle, und das Folgegewerk sieht schon vor dem Auspacken, wie die Reihe aussehen wird. Eine Bedingung nennt der Baustein ausdrücklich: Geschossdecken, die als Zwischenlager dienen, sind vorher auf ihre Tragfähigkeit zu prüfen – in der Datenhalle also die Lastannahme des Doppelbodens auch für die volle Kiste auf der Palette.
Verpackung als eigener Materialstrom
Was hineinkommt, muss wieder hinaus: Holzkisten, Paletten, Folien, Kantenschutz. In der Datenhalle ist Verpackung außerdem Brandlast und Stolperstelle. Planen Sie deshalb einen Rücklaufweg für Verpackung mit festen Sammelplätzen und einem Abtransportrhythmus, der zum Takt passt – sonst füllt sich der Puffer hinter dem Aufzug mit leeren Kisten statt mit vollen. Was auf den ersten Blick wie Aufräumen aussieht, ist Abfallrecht: Der BG BAU/BAuA-Baustein „Baustelleneinrichtung – Abfalltrennung und Abfallentsorgung“ verlangt die getrennte Sammlung nach dem Kreislaufwirtschaftsgesetz in dauerhaft beschrifteten Behältern – Holz, Folien, Pappe getrennt –, einen benannten Verantwortlichen für die Entsorgung und eine vertragliche Regelung, wenn mehrere Firmen dieselben Behälter nutzen. Für Einkäufer ist das die Vorlage für eine klare Position im Leistungsverzeichnis.
Bodenlasten und Fahrwege beachten
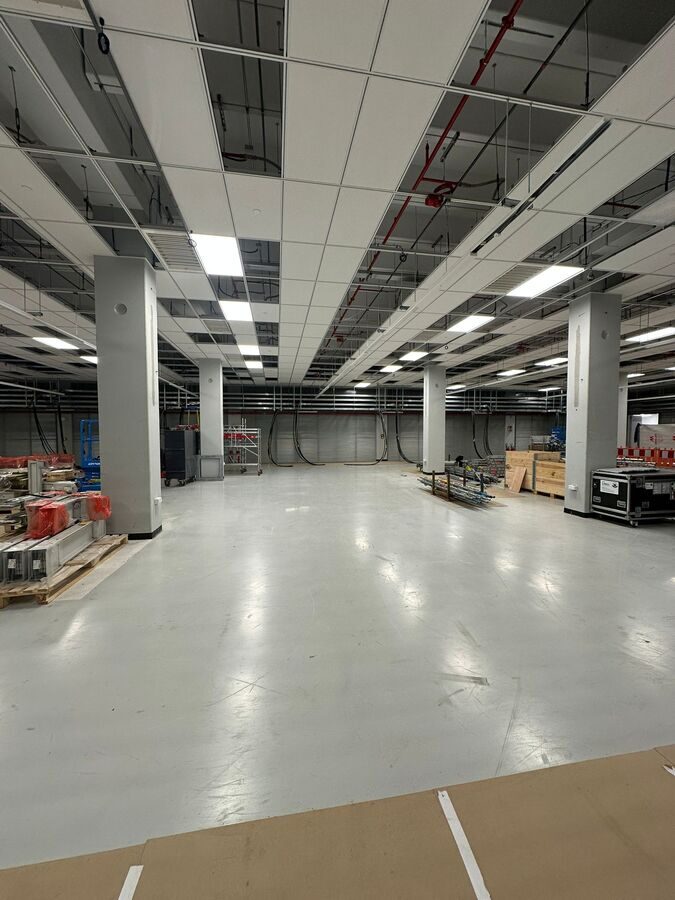
Doppelböden in Datenhallen – aufgeständerte Böden auf Doppelbodenstützen, unter denen Kabel und Luft geführt werden – haben begrenzte Punkt- und Flächenlasten. Wo eine Einheit steht, wo sie zwischengelagert wird und auf welchem Weg sie verfahren wird, muss zur Lastannahme des Bodens passen; entscheidend ist die Bodenpressung unter jeder Rolle, nicht das Gesamtgewicht. Lastverteilplatten und Hartfaserplatten verteilen die Last und schützen die Oberfläche; sie sind Teil der Materialflussplanung, nicht Dekoration.
Wie sichern Sie die Wiederholgenauigkeit über hunderte Einheiten?
Wiederholgenauigkeit sichern Sie, indem Sie je Halle eine einzige verbindliche Referenz schaffen und jede Einheit gegen diese Referenz stellen – statt jede Einheit einzeln gegen Wände, Nachbarn oder Kabelabgänge zu messen. Einzelmessungen addieren Fehler; eine Referenz verteilt sie nicht.
Laservermessung der Halle als Referenz
Beim PDC-Rollout wurde jede Halle komplett laservermessen, bevor auch nur ein Schrank seine endgültige Position erreichte. Auf Basis der Vermessung wurden alle Absetzpositionen auf dem Bodenschutz markiert. Jeder PDC wurde dann an seine Markierung gestellt, in der Flucht seiner Reihe ausgerichtet, lotrecht gestellt und exakt unter seinem Kabelabgang positioniert. Bei zwei Reihen à zehn Schränken fällt jede Abweichung in der Fluchtung sofort auf – die Referenz macht sie vermeidbar.
Ein Hebeverfahren für alle Einheiten
Wiederholgenauigkeit braucht ein Hebeverfahren, das bei jeder Einheit gleich abläuft. Für Schränke in Datenhallen bewährt sich die Kombination aus einem kompakten akkubetriebenen Hubgerät zum Aufnehmen und Verfahren und einem Hubgestell aus Aluminiumtraversen mit Kettenzug, mit dem die Einheit an Rundschlingen mit Kantenschutz von der Palette gehoben wird; Anschlagpunkte und Schwerpunktlage sind bei baugleichen Einheiten einmal festgelegt und gelten für die Serie. Die Palette wird entnommen, der Schrank setzt auf seinen eigenen Füßen auf. Das Verfahren ist leise, emissionsfrei und erschütterungsarm – und vor allem ist es beim 160. Schrank identisch mit dem ersten.
Standardarbeitsanweisung und Rollen
Serienmontage braucht eine schriftliche Arbeitsanweisung mit festen Rollen: Wer bedient das Hubgerät, wer schlägt an und führt die Last (Anschläger), wer weist ein (Einweiser), wer kontrolliert Position und Flucht, wer dokumentiert. Für den Fahrer des Elektro-Staplers oder Hubgeräts ist das mehr als Organisation: Die Technische Regel für Betriebssicherheit TRBS 2111 Teil 1 (mobile Arbeitsmittel) verlangt für das selbstständige Steuern von Flurförderzeugen eine schriftliche Beauftragung. Für Sie heißt das: Fragen Sie beim Nachunternehmer nicht nur nach dem Fahrausweis, sondern nach der Beauftragung für genau dieses Gerät. Die Arbeitsanweisung ist zugleich Teil der Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz – in Rechenzentren meist als RAMS (Method Statement, also Gefährdungsbeurteilung plus Arbeitsanweisung in einem Dokument) eingereicht –, denn wiederholte Hebe- und Positionierarbeiten bringen eigene Gefährdungen mit: Ermüdung, Quetschstellen zwischen Einheit und Nachbareinheit, Lastenhandhabung beim Auspacken.
Rotation gegen Routine
Konzentration ist keine Dauerleistung. Wir rotieren die Aufgaben im Team über den Tag, damit niemand acht Stunden lang dieselbe Handbewegung macht – und damit die Person, die kontrolliert, nicht die Person ist, die gerade gestellt hat. Vier Augen je Einheit sind bei der Serie keine Zusatzleistung, sondern Grundausstattung. Rotation hat allerdings eine Grenze: Die TRBS 1116 (Qualifikation, Unterweisung, Beauftragung) bindet die Beauftragung an das jeweilige Arbeitsmittel – wer rotiert, muss für jede Station unterwiesen und beauftragt sein. Deshalb legen wir die Rotation vorab fest.
Wie läuft die Qualitätssicherung je Einheit?
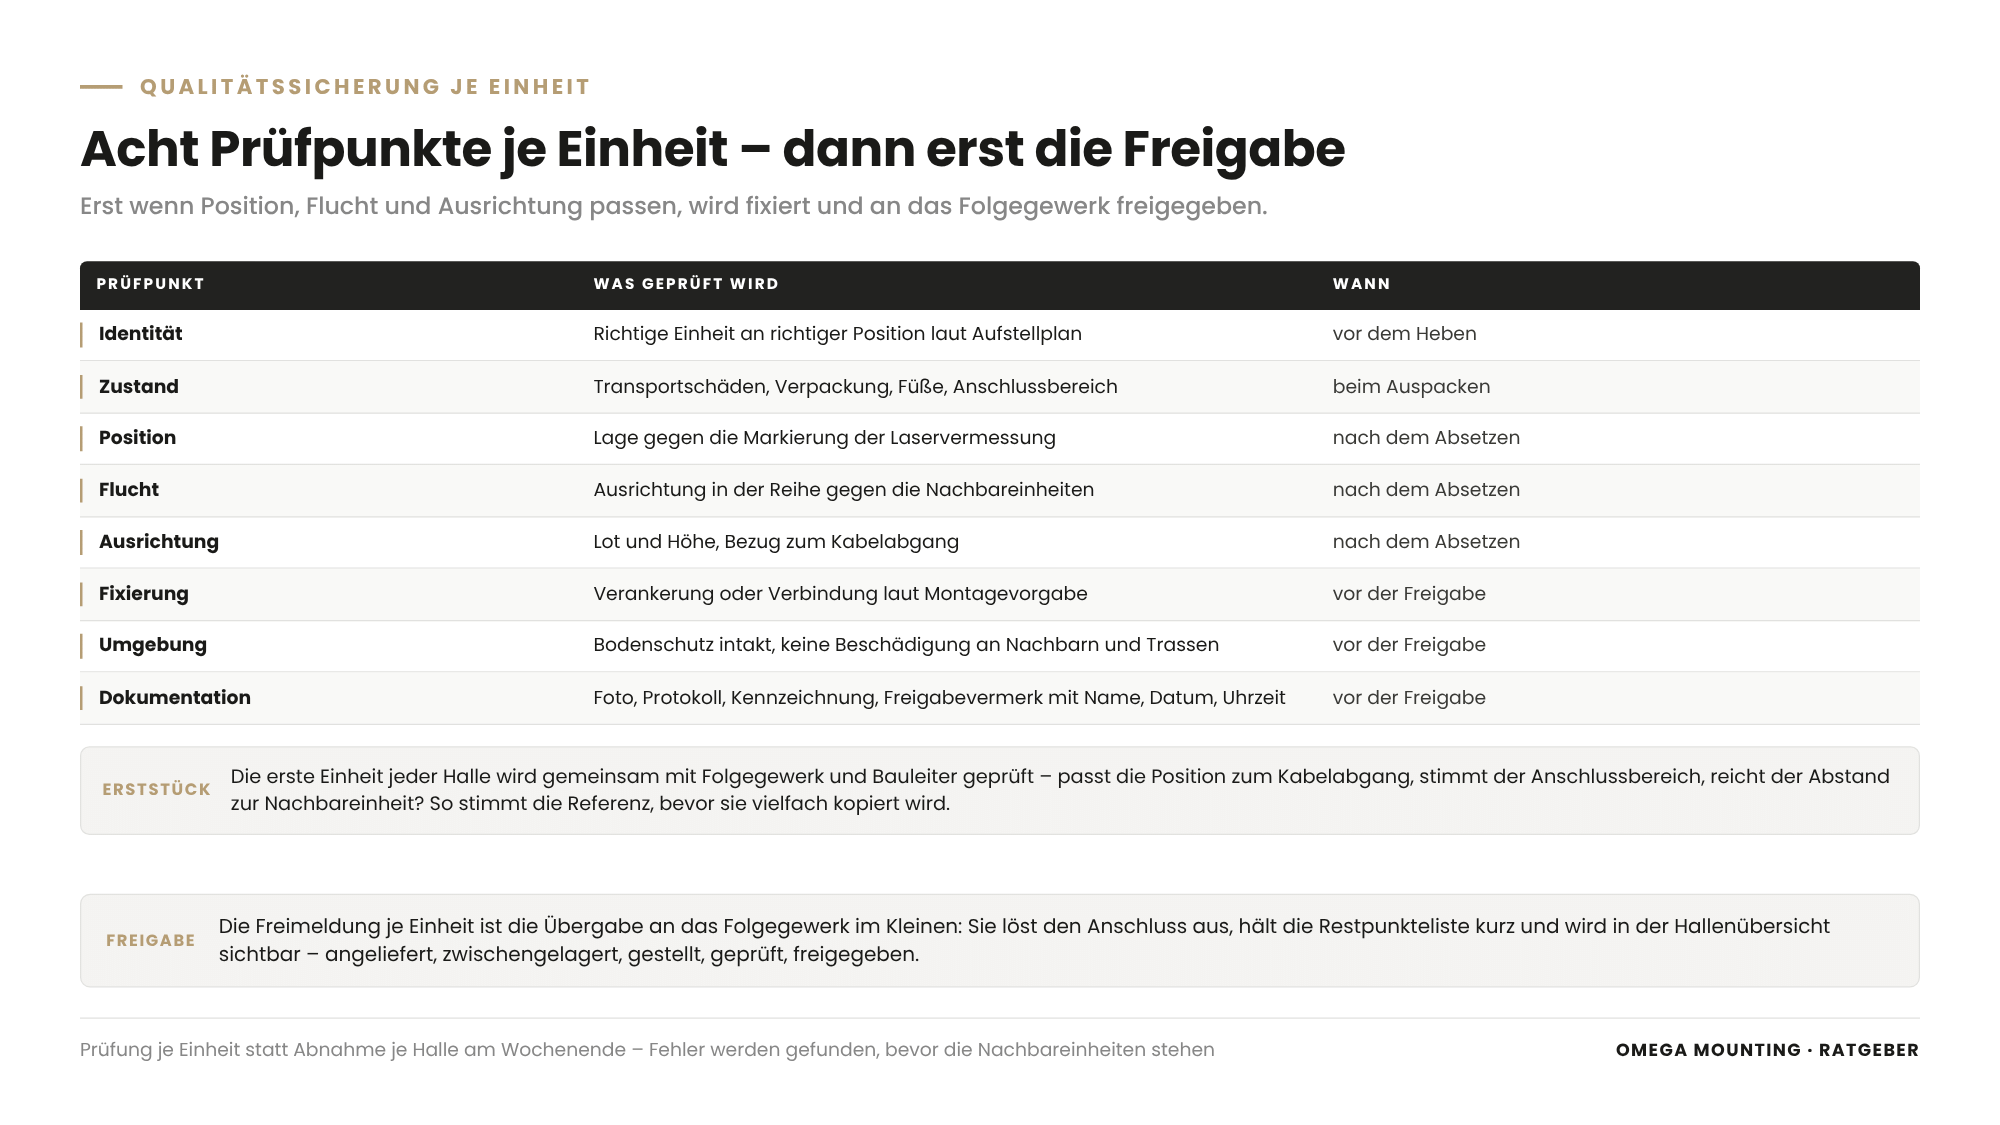
Die Qualitätssicherung läuft je Einheit nach einer festen Prüfliste, deren Abschluss die Freigabe an das Folgegewerk auslöst – nicht pauschal je Halle am Wochenende. Erst wenn Position, Flucht und Ausrichtung passen, wird die Einheit fixiert und freigegeben.
Die Prüfpunkte je Einheit
| Prüfpunkt | Was geprüft wird | Wann |
|---|---|---|
| Identität | Richtige Einheit an richtiger Position laut Aufstellplan | vor dem Heben |
| Zustand | Transportschäden, Verpackung, Füße, Anschlussbereich | beim Auspacken |
| Position | Lage gegen die Markierung der Vermessung | nach dem Absetzen |
| Flucht | Ausrichtung in der Reihe gegen Nachbareinheiten | nach dem Absetzen |
| Ausrichtung | Lot und Höhe, Bezug zum Kabelabgang | nach dem Absetzen |
| Fixierung | Verankerung oder Verbindung laut Montagevorgabe | vor der Freigabe |
| Umgebung | Bodenschutz intakt, keine Beschädigung an Nachbarn und Trassen | vor der Freigabe |
| Dokumentation | Foto, Protokoll, Kennzeichnung, Freigabevermerk | vor der Freigabe |
Erststück-Prüfung je Halle
Die erste Einheit jeder Halle wird gemeinsam mit dem Folgegewerk und dem Bauleiter geprüft: Passt die Position zum Kabelabgang, stimmt die Ausrichtung des Anschlussbereichs, ist der Abstand zur Nachbareinheit so, wie der Elektriker ihn braucht? Diese Erststück-Prüfung stellt sicher, dass die Referenz richtig ist, bevor sie 19-mal kopiert wird.
Freigabe als Übergabe an das Folgegewerk
Die Freimeldung je Einheit ist die eigentliche Schnittstelle des Rollouts – die Übergabe (Handover) an das Folgegewerk im Kleinen. Beim PDC-Rollout gehörten die elektrischen Anschlussarbeiten nicht zu unserem Auftrag; sie erfolgten im Anschluss durch das Elektro-Gewerk. Deshalb war entscheidend, dass jeder Schrank exakt an seiner vermessenen Position stand, ausgerichtet und bereit für den Anschluss an die vorbereiteten Kabeltrassen. Bei 160 Schränken gab es genau null Nacharbeiten – weil die Prüfung je Einheit lief, nicht am Ende als Restpunkteliste.
Welche Dokumentation braucht ein Rollout je Einheit?
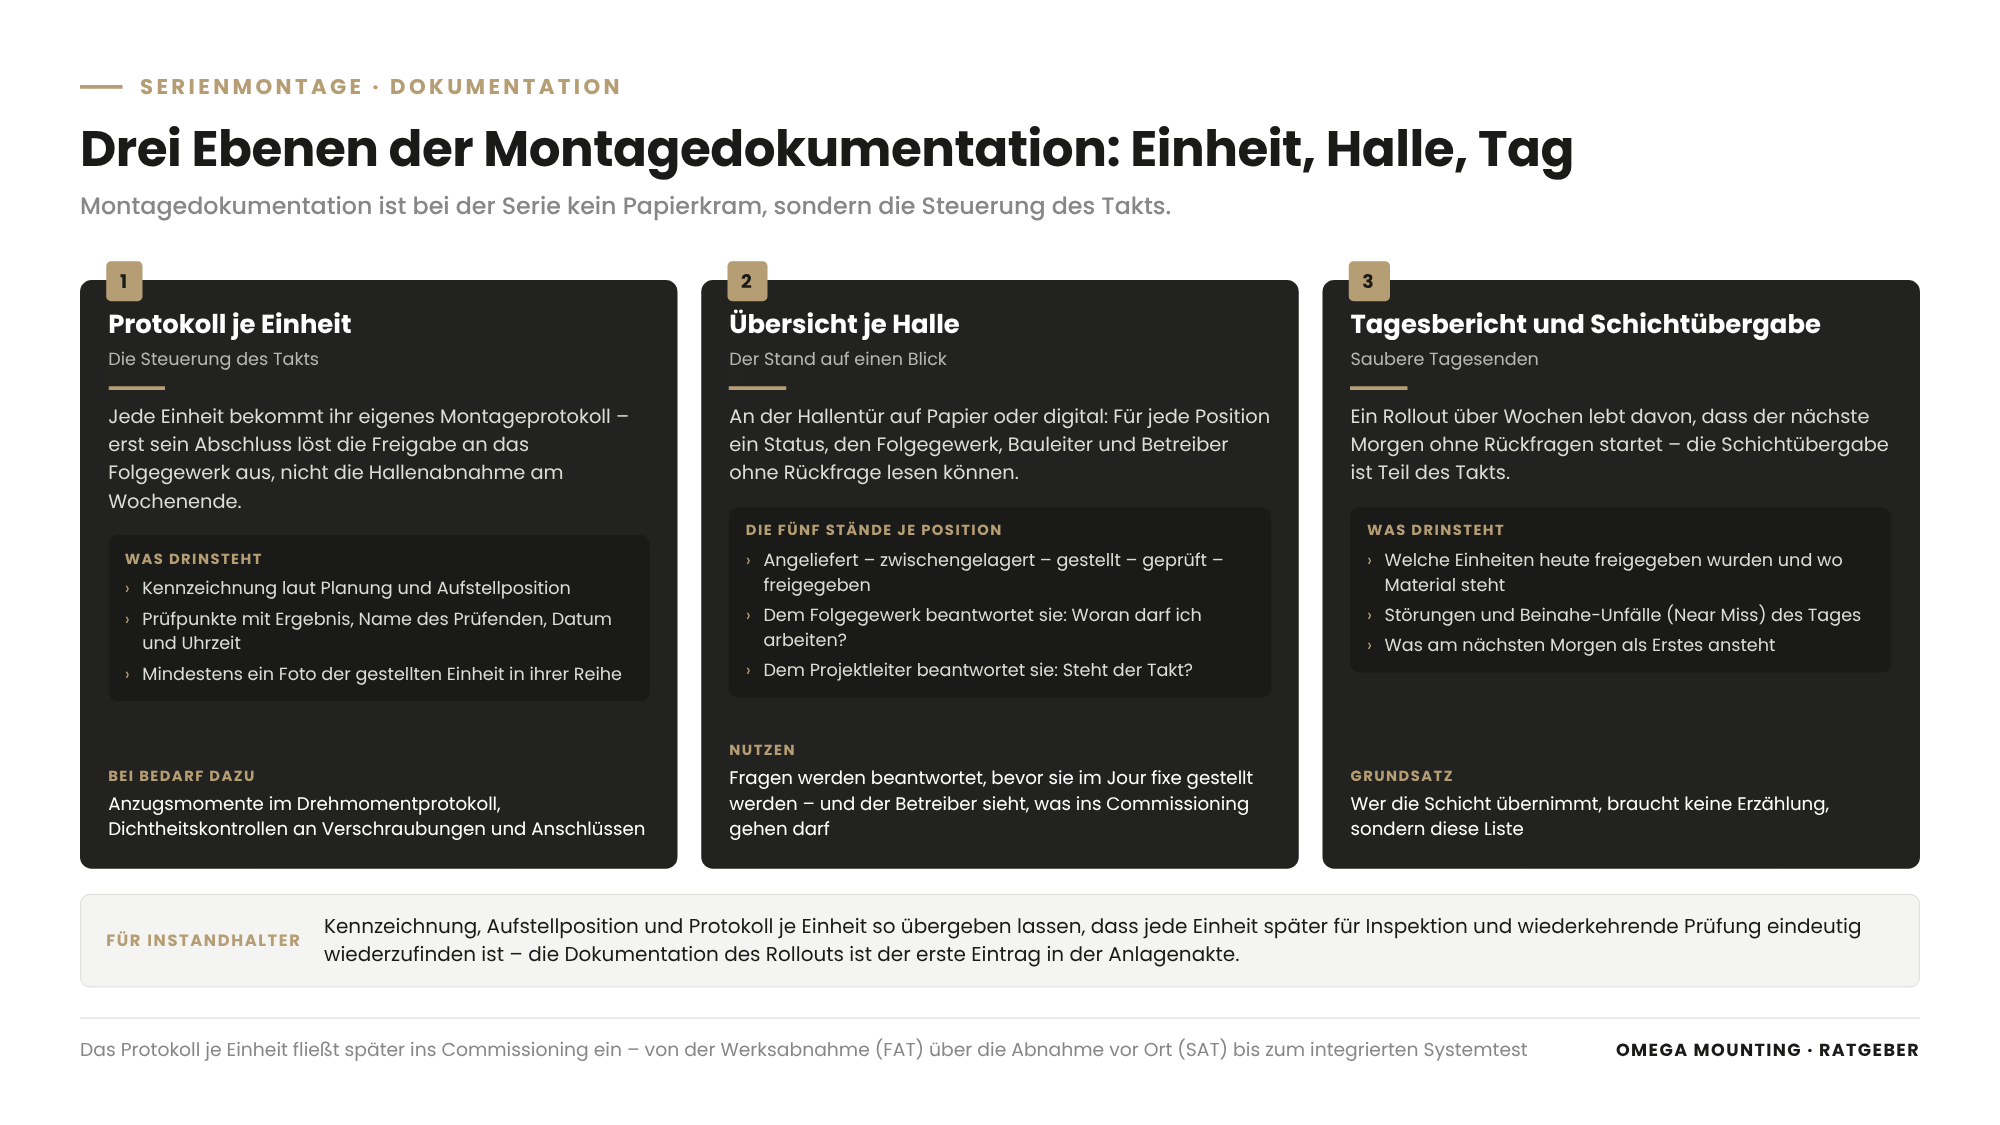
Ein Rollout braucht je Einheit ein Protokoll, das Identität, Position, Prüfung, Freigabe und Fotos zusammenführt – und je Halle eine Übersicht, aus der der Stand auf einen Blick hervorgeht. Montagedokumentation ist bei der Serie kein Papierkram, sondern die Steuerung.
Das Protokoll je Einheit
Jedes Montageprotokoll enthält die Kennzeichnung der Einheit laut Planung, die Aufstellposition, die Prüfpunkte mit Ergebnis, den Namen des Prüfenden, Datum und Uhrzeit sowie mindestens ein Foto der gestellten Einheit in ihrer Reihe. Bei Einheiten mit Verschraubungen oder Anschlüssen kommen die Montageschritte dazu, etwa Anzugsmomente im Drehmomentprotokoll oder Dichtheitskontrollen. Wie diese Dokumentation später ins Commissioning einfließt – den gestuften Prüfprozess des Rechenzentrums von der Werksabnahme (FAT) über die Abnahme vor Ort (SAT) bis zum integrierten Systemtest –, beschreibt unser Artikel zum Commissioning aus Sicht des Montagebetriebs.
Die Übersicht je Halle
Eine Hallenübersicht – auf Papier an der Hallentür oder digital – zeigt für jede Position: angeliefert, zwischengelagert, gestellt, geprüft, freigegeben. Sie beantwortet dem Folgegewerk ohne Rückfrage, woran es arbeiten darf, und dem Projektleiter, ob der Takt steht.
Tagesbericht und Schichtübergabe
Ein Rollout über Wochen lebt von sauberen Tagesenden. Der Tagesbericht hält fest, welche Einheiten freigegeben wurden, wo Material steht, welche Störungen und Beinahe-Unfälle (Near Miss) es gab und was am nächsten Morgen als Erstes ansteht. Wer die Schicht übernimmt, braucht keine Erzählung, sondern diese Liste – die Schichtübergabe ist Teil des Takts.
Was unterscheidet die Serienmontage im Rechenzentrum beim Oberflächen- und Arbeitsschutz?
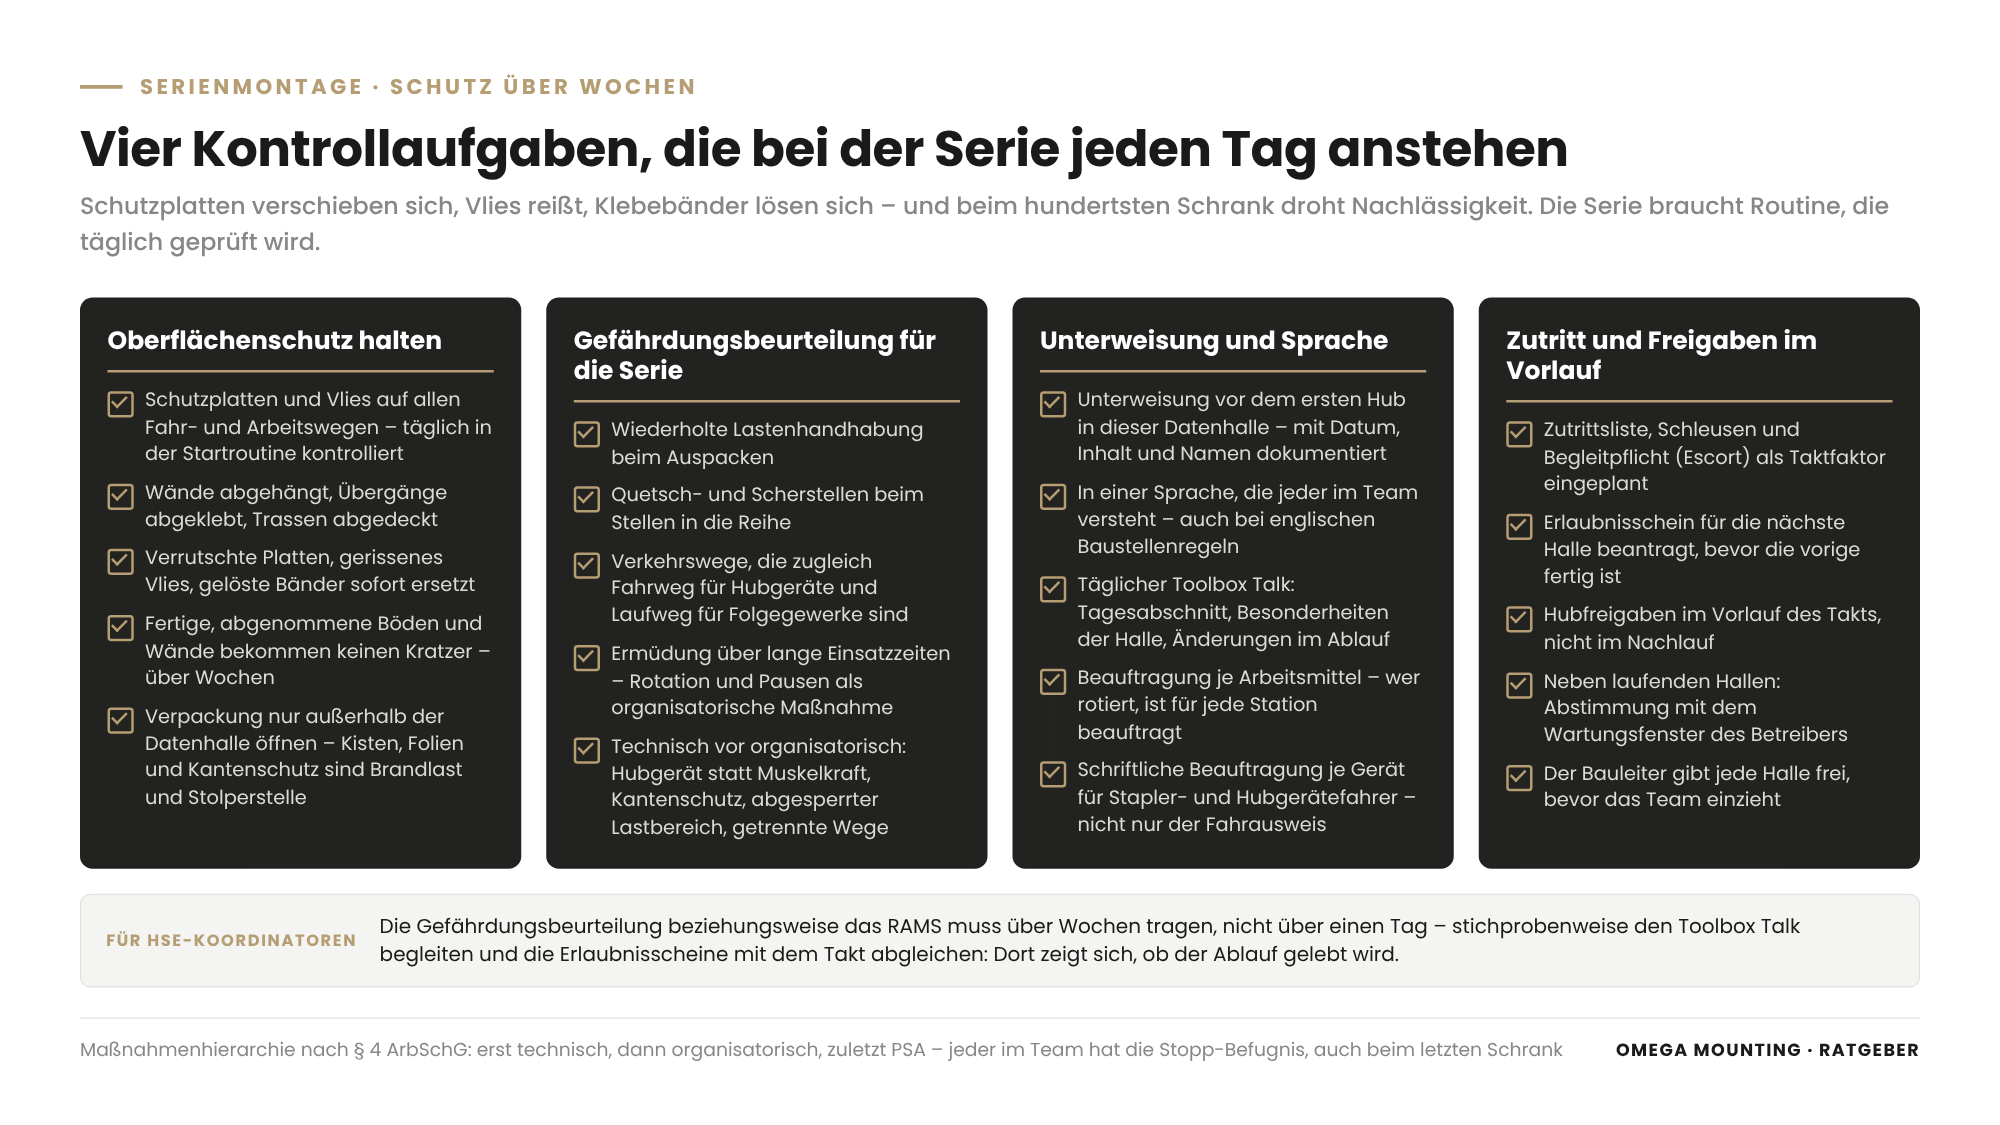
Bei der Serienmontage im Rechenzentrum sind Oberflächenschutz und Arbeitsschutz keine einmalige Vorbereitung, sondern eine tägliche Kontrollaufgabe – weil ein Rollout über Wochen jede Schwachstelle findet, die ein Zwei-Tage-Einsatz nie erreicht hätte.
Oberflächenschutz über Wochen halten
Fertige, bereits abgenommene Böden und Wände dürfen keinen Kratzer bekommen. Beim PDC-Rollout waren sämtliche Fahr- und Arbeitswege mit Schutzplatten und Vlies ausgelegt, die Wände der Hallen geschützt abgehängt. Der Unterschied zur Einzelmontage: Schutzplatten verschieben sich, Vlies reißt, Klebebänder lösen sich. Deshalb gehört die Kontrolle des Boden- und Staubschutzes in die tägliche Startroutine – über mehrere Wochen, in acht Hallen, ohne eine einzige Beschädigung.
Gefährdungsbeurteilung für wiederholte Tätigkeiten
Die Gefährdungsbeurteilung nach § 5 ArbSchG muss die Besonderheiten der Serie abbilden: wiederholte Lastenhandhabung beim Auspacken, Quetsch- und Scherstellen beim Stellen in die Reihe, Verkehrswege, die gleichzeitig Fahrweg für Hubgeräte und Laufweg für Folgegewerke sind, sowie Ermüdung über lange Einsatzzeiten. Die Maßnahmenhierarchie nach § 4 ArbSchG gilt auch hier: erst technisch (Hubgerät statt Muskelkraft, Kantenschutz), dann organisatorisch (Rotation, getrennte Wege, abgesperrter Lastbereich, Pausen), zuletzt persönliche Schutzausrüstung (PSA). Jeder im Team hat die Stopp-Befugnis – wer etwas sieht, hält an, auch beim letzten Schrank der Serie.
Unterweisung und Sprache
Bei gemischtsprachigen Teams und englischsprachigen Baustellenregeln muss die Unterweisung nach § 12 ArbSchG in einer Sprache erfolgen, die jeder versteht. Die TRBS 1116 ergänzt, dass jede neue Baustelle wie eine erstmalige Verwendung zählt – die Unterweisung für den Rollout erfolgt also vor dem ersten Hub in dieser Datenhalle und wird mit Datum, Inhalt und Namen dokumentiert. Bei einer Serie zahlt sich zusätzlich der tägliche Toolbox Talk aus – die Kurzunterweisung am Arbeitsplatz, in der Tagesabschnitt, Besonderheiten der Halle und Änderungen im Ablauf besprochen werden – wenige Minuten, die über Wochen viele Missverständnisse ersparen.
Zutritt und Arbeitsfreigaben einplanen
Zutrittsliste, Schleusen, Begleitpflicht (Escort) und Erlaubnisscheine sind im Rechenzentrum Alltag; bei der Serie werden sie zum Taktfaktor. Wer den Erlaubnisschein für die nächste Halle erst beantragt, wenn die vorige fertig ist, verliert Tage. Freigaben werden deshalb im Vorlauf des Takts beantragt, nicht im Nachlauf – und bei Arbeiten neben bereits laufenden Hallen zusätzlich mit dem Wartungsfenster (Maintenance Window) des Betreibers abgestimmt.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen, wie Serienmontage im Rechenzentrum konkret aussieht – mit Schränken, Containern und Flaschen.
160 PDCs in acht Datenhallen
Beim Rollout von 160 PDCs in einem Datacenter im Rhein-Main-Gebiet haben sechs Lift-&-Shift-Mechaniker über mehrere Wochen acht Datenhallen mit je 20 Stromverteilerschränken bestückt – zwei Reihen à zehn Schränke, verteilt über Keller, Erdgeschoss, erstes und zweites Obergeschoss, allein 40 davon im zweiten Stock. Der Schwerlastaufzug war das Nadelöhr, der Materialfluss musste genauso getaktet sein wie die Montage. Jede Halle wurde komplett laservermessen, die Absetzpositionen auf dem Bodenschutz markiert, jeder Schrank mit Hubgerät und Traversen-Hubgestell von der Palette gehoben und in der Flucht seiner Reihe unter seinem Kabelabgang gestellt. Erst wenn Position, Flucht und Ausrichtung passten, wurde fixiert und an das Elektro-Gewerk freigegeben. Das Ergebnis: null Nacharbeiten bei 160 Schränken, keine Beschädigung an Boden oder Wänden.
Fünf Schwertransporte an einem Tag
Bei der Einbringung von Generatoren und Loadbanks in ein Frankfurter Datacenter war die Serie kürzer, aber enger: fünf Schwertransporte, ein Autokran der 220-Tonnen-Klasse mit 71 Tonnen Ballast, ein einziger langer Arbeitstag. Ein Lift-&-Shift-Manager, eine dreiköpfige Kran-Crew und fünf Fahrer haben die Anlieferung so getaktet, dass jeder Tieflader unmittelbar nach Ankunft entladen werden konnte. Jeder Hub war vorab im Liftplan mit Lastgewicht, Ausladung, Kranposition und Sicherheitsbereich festgelegt; die Containermodule wurden mit Kettengehängen angeschlagen, mit Führungsleinen geführt und in eine mehrstöckige Stahlkonstruktion eingesetzt. Hier war der Takt nicht der Aufzug, sondern die Reihenfolge der Transporte – das Prinzip bleibt gleich.
240 Flaschen in zwei Wochen
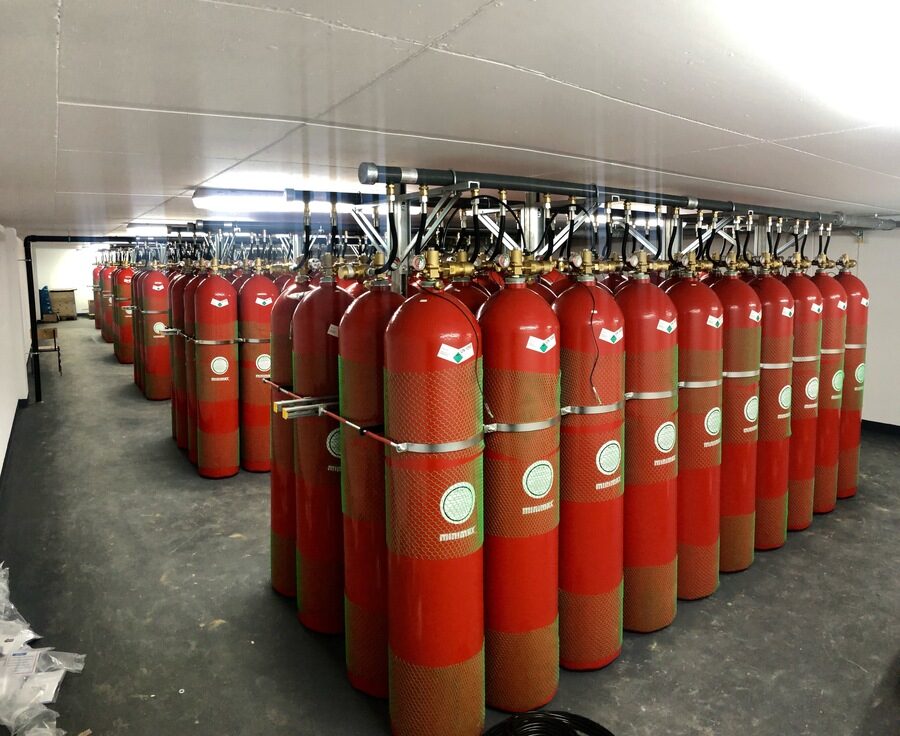
Bei der Montage einer Löschzentrale für eine Stickstoff-Gaslöschanlage im Raum Frankfurt haben drei Monteure in zwei Wochen Flaschengestelle montiert, Rohrleitungen an das vorhandene Hausnetz angeschlossen und 240 Stickstoffflaschen – sechs Batterien à 40 Flaschen – einzeln eingebracht, gesichert und angeschlossen. Bei rund 300 bar Betriebsdruck zählt an jeder Flasche dasselbe: Ventil in korrekter Ausrichtung, Manometer ablesbar, Schläuche ohne Spannung und Knick zum Sammelrohr, jede Verschraubung kontrolliert angezogen und auf Dichtheit geprüft. Die Fachfirma für Löschtechnik konnte die Anlage anschließend Sektion für Sektion in Betrieb nehmen – ohne Nacharbeiten. Serienmontage ist eben nicht auf Schränke beschränkt: Es ist derselbe Ablauf, 240-mal.
Drei Einsätze, drei Einheitentypen, ein Prinzip: Engpass bestimmen, Materialfluss takten, je Einheit prüfen. Steht bei Ihnen ein Rollout in einer Datenhalle an? Dann sprechen Sie uns an – eine Ortsbegehung mit Blick auf Aufzug, Anlieferzone und Lagerflächen klärt meist in einer Stunde, welcher Takt bei Ihnen realistisch ist.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie Serienmontage als eigenes Gewerk mit Leistungsverzeichnis nach Einheiten – Einheitspreis je gestellter und freigemeldeter Einheit, nicht Pauschale je Halle – und einer Schnittstellenliste, die festlegt, was bauseits kommt: Anlieferung, Schwerlastaufzug, Verpackungsentsorgung, Abnahme je Einheit. Nehmen Sie Wartezeiten durch verspätete Erlaubnisscheine oder Aufzugsausfall als Bedarfsposition auf, damit sie nicht als Nachtrag kommen. Verlangen Sie als Eignungsnachweis das Montageprotokoll je Einheit und Referenzen mit vergleichbaren Stückzahlen – das sagt mehr über Prozessdisziplin als jede Beschreibung der Hebetechnik. Unsere Leistungsseite zu Lift & Shift zeigt, was zum Gewerk gehört.
Für Planer: Je Halle eine Referenz, je Position eine Kennzeichnung, je Ebene eine Zwischenlagerfläche mit ausreichender Nutz- und Punktlast: Wer das in der Montageplanung vorsieht, macht den Rollout möglich. Denken Sie an Türlichten und Fahrwege, die breit genug für Hubgerät und Einheit sind, an die Aufzugstragkraft für Einheit plus Hubgerät plus Palette, und an einen Rücklaufweg für Verpackung. Legen Sie die Montagefolge so, dass Vorgewerk (Doppelboden, Trassen) und Folgegewerk (Elektro) nicht im selben Baufeld arbeiten müssen. Mehr zu unserem Vorgehen im Datacenter-Bau.
Für Projektleiter und Bauleiter: Legen Sie den Engpass fest, bevor Sie den Bauzeitenplan schreiben, und planen Sie Puffer zwischen Montage und Folgegewerk im Takt ein. Verlangen Sie eine Hallenübersicht mit Freimeldestand, die ohne Rückfrage lesbar ist, und vereinbaren Sie im Jour fixe eine Erststück-Prüfung je Halle mit dem Folgegewerk. Als Bauleiter weisen Sie ein, geben jede Halle frei und nehmen die Freimeldungen entgegen; beantragen Sie Zutrittsliste, Erlaubnisscheine und Hubfreigaben im Vorlauf des Takts, nicht im Nachlauf.
Für Instandhaltungsleiter: Ein Rollout endet für Sie nicht mit der Freimeldung an das Folgegewerk, sondern mit einer Dokumentation, die Sie im Betrieb in Wartungsplan und Anlagenakte weiterführen können. Verlangen Sie, dass Montageprotokoll je Einheit, Kennzeichnung und Aufstellposition so übergeben werden, dass Sie jede Einheit später für Inspektion und wiederkehrende Prüfung eindeutig wiederfinden. Nutzen Sie die Erststück-Prüfung, um die Zugänglichkeit für Wartung und späteren Austausch mitzuprüfen – was in der Reihe zu eng steht, bleibt zu eng.
Für Sicherheitsfachkräfte und HSE-Koordinatoren: Bei der Serie muss die Gefährdungsbeurteilung beziehungsweise das RAMS über Wochen tragen, nicht über einen Tag. Prüfen Sie, ob sie wiederholte Lastenhandhabung, Quetschstellen in der Reihe, gemeinsam genutzte Verkehrswege und Ermüdung abbildet, ob Rotation und Pausen als organisatorische Maßnahmen festgelegt sind und ob die Stopp-Befugnis für jeden im Team gilt. Begleiten Sie stichprobenweise den Toolbox Talk zu Schichtbeginn und die tägliche Kontrolle des Oberflächenschutzes, und gleichen Sie die Erlaubnisscheine mit dem Takt ab – dort zeigt sich, ob der Ablauf gelebt wird.
Für Facility Manager und Betreiber: Ein Rollout belegt über Wochen Aufzug, Anlieferzone und Zwischenlagerflächen in Ihrem Gebäude. Legen Sie im Change-Prozess fest, zu welchen Zeiten der Schwerlastaufzug für die Montage reserviert ist, welche Hallen im Live Environment besondere Wartungsfenster brauchen und wo Verpackung gesammelt und abtransportiert wird, damit in der Datenhalle weder Brandlast noch Stolperstellen entstehen. Lassen Sie sich die Hallenübersicht mit Freimeldestand zeigen – sie sagt Ihnen ohne Rückfrage, welche Bereiche Sie bereits als fertig betrachten und ins Commissioning geben dürfen.
Für Hersteller und Anlagenbauer, die einen Montagepartner suchen: Wenn Sie Ihre Einheiten in Serie in eine Datenhalle liefern, ist der Montagepartner Ihr verlängerter Arm vor Ort. Achten Sie darauf, dass er Ihre Montagevorgaben in eine Arbeitsanweisung übersetzt, Transportschäden bei der Eingangsprüfung dokumentiert und Ihnen je Einheit ein Montageprotokoll liefert, das sich Ihrer Seriennummer zuordnen lässt – das erleichtert später Werksabnahme (FAT) und Abnahme vor Ort (SAT). Eine gemeinsame Erststück-Prüfung mit Ihrem Produktverantwortlichen klärt Fragen, bevor sie sich vielfach wiederholen.
Checkliste Baustellenstart Rechenzentrum: Vorlage zum Anfordern
Ein Rollout scheitert selten an der Montage, sondern am ersten Arbeitstag: Zutritt, Einweisung, Lagerfläche, fehlende Nachweise. Unsere Checkliste Baustellenstart Rechenzentrum fasst auf einer Seite zusammen, was vorher geklärt sein muss – Zutritt, Einweisung, Material und Anlieferung, Maschinen und Stromanschlüsse, Schutz, Dokumente, Ansprechpartner. Fordern Sie sie über unser Kontaktformular an – Stichwort „Baustellenstart Rechenzentrum“.
Warum Omega Mounting?
Wir sind ein Montagebetrieb aus Rodgau bei Frankfurt und führen Lift & Shift im Rechenzentrum als eigenständiges Gewerk aus – vom Abladen über Einbringung und Positionierung bis zur dokumentierten Übergabe an das Folgegewerk. Die hier verlinkten Einsätze zeigen, dass wir Serie können: 160 Schränke ohne Nacharbeit, fünf Schwertransporte an einem Tag, 240 Flaschen dicht verschraubt. Von Rodgau aus sind wir an den Datacenter-Standorten in Frankfurt, Offenbach, Hanau und Raunheim schnell vor Ort, über die 24-Stunden-Hotline auch außerhalb der Bürozeiten erreichbar, und unsere eigene Werkstatt in Rodgau fertigt Hilfskonstruktionen, Adapter und Schutzlösungen, wenn eine Serie etwas braucht, das es nicht zu kaufen gibt. Wie wir in der Nachbarschaft arbeiten, zeigt unsere Seite zur Industriemontage in Offenbach. Für Sie heißt das: ein Ansprechpartner für Takt, Materialfluss, Hebetechnik und Dokumentation – und ein Team, das beim 160. Schrank denselben Takt hält wie beim ersten.
Fazit
Serienmontage im Rechenzentrum ist Prozessdisziplin: Der Engpass gibt den Takt vor, der Materialfluss folgt dem Takt, eine Referenz je Halle sichert die Wiederholgenauigkeit, und ein Protokoll je Einheit löst die Freigabe an das Folgegewerk aus. Wer diese vier Dinge vor dem ersten Hub festlegt, übergibt am Ende ohne Nacharbeiten – ob es um Schränke, Container oder Flaschen geht. Oberflächenschutz und Arbeitsschutz werden bei der Serie täglich neu kontrolliert, nicht einmal vorbereitet. Wenn Sie einen Rollout in einer Datenhalle im Rhein-Main-Gebiet planen, schicken Sie uns Aufstellplan, Stückzahl mit Einheitengewicht und Wunschtermin – wir melden uns mit einer ehrlichen Einschätzung zu Takt, Schnittstellen und Dokumentation.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Serienmontage im Rechenzentrum ist die wiederholte Einbringung, Positionierung und Übergabe vieler gleichartiger Einheiten – etwa Stromverteilerschränke, Racks oder Klimageräte – nach einem getakteten Ablauf. Die Herausforderung liegt nicht im einzelnen Hub, sondern darin, über Wochen dieselbe Qualität zu halten und den Materialfluss mit der Montage zu synchronisieren.
Der Takt wird vom Engpass der Kette vorgegeben. In Datenhallen ist das meist der Schwerlastaufzug oder die Anlieferzone, seltener das Montageteam. Wer den Engpass kennt, plant im Bauablaufplan Puffer davor und dahinter und vermeidet, dass Material staut oder Menschen warten.
Das hängt von Einheit, Gebäude, Aufzugstragkraft und Erlaubnisscheinen ab und lässt sich seriös nur nach einer Ortsbegehung sagen. Bei unserem Rollout von 160 PDCs auf vier Ebenen haben sechs Mechaniker mehrere Wochen gebraucht; die Zahl je Tag war dabei weniger wichtig als ein Takt, der jeden Tag gehalten wurde.
Weil eine Laservermessung je Halle eine einzige Referenz für alle Einheiten schafft. Wer jede Einheit einzeln gegen Wände oder Nachbarn misst, addiert Fehler über die Reihe; wer gegen markierte Absetzpositionen stellt, hält Fluchtung, Lotrechtstellung und Bezug zum Kabelabgang über die gesamte Reihenlänge.
Kennzeichnung und Position laut Planung, Zustand beim Auspacken, Position gegen die Markierung, Flucht in der Reihe, Lot und Höhe, Fixierung, Zustand des Oberflächenschutzes und der Umgebung, Foto, Prüfender, Datum und Freimeldevermerk. Bei Einheiten mit Verschraubungen oder Anschlüssen kommen Anzugsmomente oder Dichtheitskontrollen hinzu; das Protokoll geht später in die Revisionsunterlagen und das Commissioning ein.
Je Einheit, nicht je Halle. Die Freimeldung wird erteilt, sobald Position, Flucht, Ausrichtung und Fixierung geprüft sind, und in einer Hallenübersicht sichtbar gemacht; die Restpunkteliste bleibt dadurch kurz. Eine Erststück-Prüfung mit Folgegewerk und Bauleiter zu Beginn jeder Halle stellt sicher, dass die Referenz stimmt, bevor sie vielfach kopiert wird.
Die Gefährdungsbeurteilung nach § 5 ArbSchG muss wiederholte Lastenhandhabung, Quetsch- und Scherstellen in der Reihe, gemeinsam genutzte Verkehrswege und Ermüdung berücksichtigen – technische Maßnahmen vor organisatorischen, Unterweisung in einer für alle verständlichen Sprache, Stopp-Befugnis für jeden im Team. Dazu kommen die schriftliche Beauftragung der Geräteführer und der Unterweisungsnachweis für diese Baustelle.
Ja, Rechenzentren in Frankfurt, Offenbach, Hanau und Raunheim gehören zu unseren regelmäßigen Einsatzorten; von Rodgau aus sind wir dort in kurzer Zeit vor Ort. Die hier verlinkten Rollouts fanden in Frankfurt und im Rhein-Main-Gebiet statt.
Verpackung ist in der Datenhalle Brandlast, Stolperstelle und Platzfresser und braucht deshalb einen eigenen Rücklaufweg mit festen Sammelplätzen und einem Abtransportrhythmus, der zum Takt passt. Wer in der Vergabe klärt, wer Verpackung entsorgt, verhindert, dass der Puffer hinter dem Aufzug mit leeren Kisten vollsteht.
Schicken Sie uns über das Kontaktformular drei Angaben: den Aufstellplan mit Hallen und Ebenen, die Stückzahl mit Gewicht und Abmessungen je Einheit sowie den Zeitrahmen. Wir prüfen Engpass, Materialfluss und Lastannahmen, schlagen bei Bedarf eine Ortsbegehung vor und melden uns mit einer schriftlichen Einschätzung zu Takt, Schnittstellen und Dokumentation. Ansprechpartner ist Tobias Schott.
 German
 English