
- Wissenswertes – Technik und Verfahren
Schweißverfahren: MAG, WIG oder E-Hand – welches wofür
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
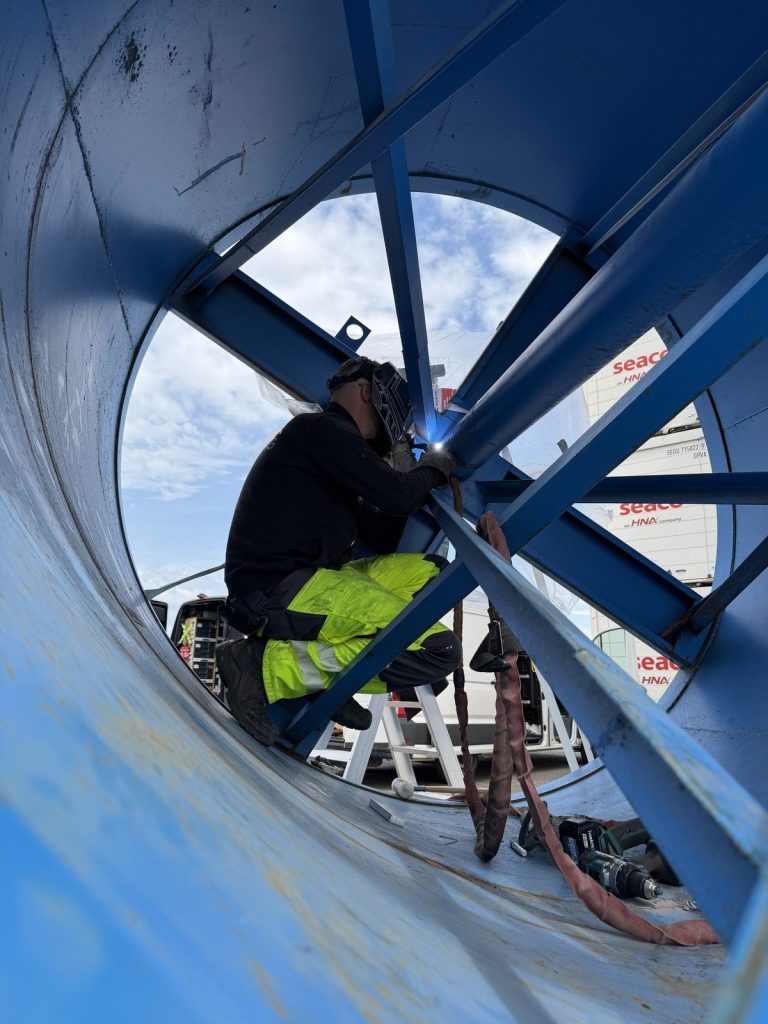
MAG, WIG und E-Hand sind die drei Schweißverfahren, die in Montage und Instandhaltung am häufigsten vorkommen: MAG für Stahlbau und Tempo, WIG für saubere, dünne und dichte Nähte, E-Hand für draußen, bei Wind und mit wenig Ausrüstung.
Wer eine gerissene Konsole, eine undichte Wanne oder eine beschädigte Welle reparieren lässt, bekommt schnell die Frage gestellt: Mit welchem Verfahren? Die Antwort hängt vom Werkstoff ab, von der Wandstärke, vom Platz und davon, ob drinnen oder draußen geschweißt wird.
Hier erklären wir, wie die drei Verfahren funktionieren, was zu einer MAG-Anlage gehört, was Zwangslagen sind und worauf es beim Schweißen vor Ort ankommt.
Was ist ein Schweißverfahren?
Ein Schweißverfahren beschreibt, wie zwei Bauteile durch Wärme dauerhaft verbunden werden – mit welcher Wärmequelle, mit welchem Zusatzwerkstoff und wie das flüssige Metall vor der Luft geschützt wird. Beim Lichtbogenschweißen schmilzt ein elektrischer Lichtbogen Grund- und Zusatzwerkstoff auf.
Die Verfahren haben Kurznamen und Nummern nach ISO 4063: MAG ist 135, WIG ist 141, E-Hand ist 111. Auf Schweißanweisungen und Prüfprotokollen stehen oft nur diese Nummern.
Steckbrief
- MAG: Metall-Aktivgas, abschmelzende Drahtelektrode, schnell, für Stahl und Stahlbau.
- WIG: Wolfram-Inertgas, nicht abschmelzende Elektrode, Zusatz von Hand, für saubere und dichte Nähte.
- E-Hand: Lichtbogenhandschweißen mit umhüllter Stabelektrode, robust, windunempfindlich.
- Schutz der Naht: Schutzgas bei MAG und WIG, Umhüllung und Schlacke bei E-Hand.
- Zwangslagen: steigend, fallend, quer, überkopf – vor Ort häufig.
- Vor Ort dazu: Absaugung, Brandschutz, Schutz angrenzender Bauteile.
Wie funktionieren die drei Verfahren?
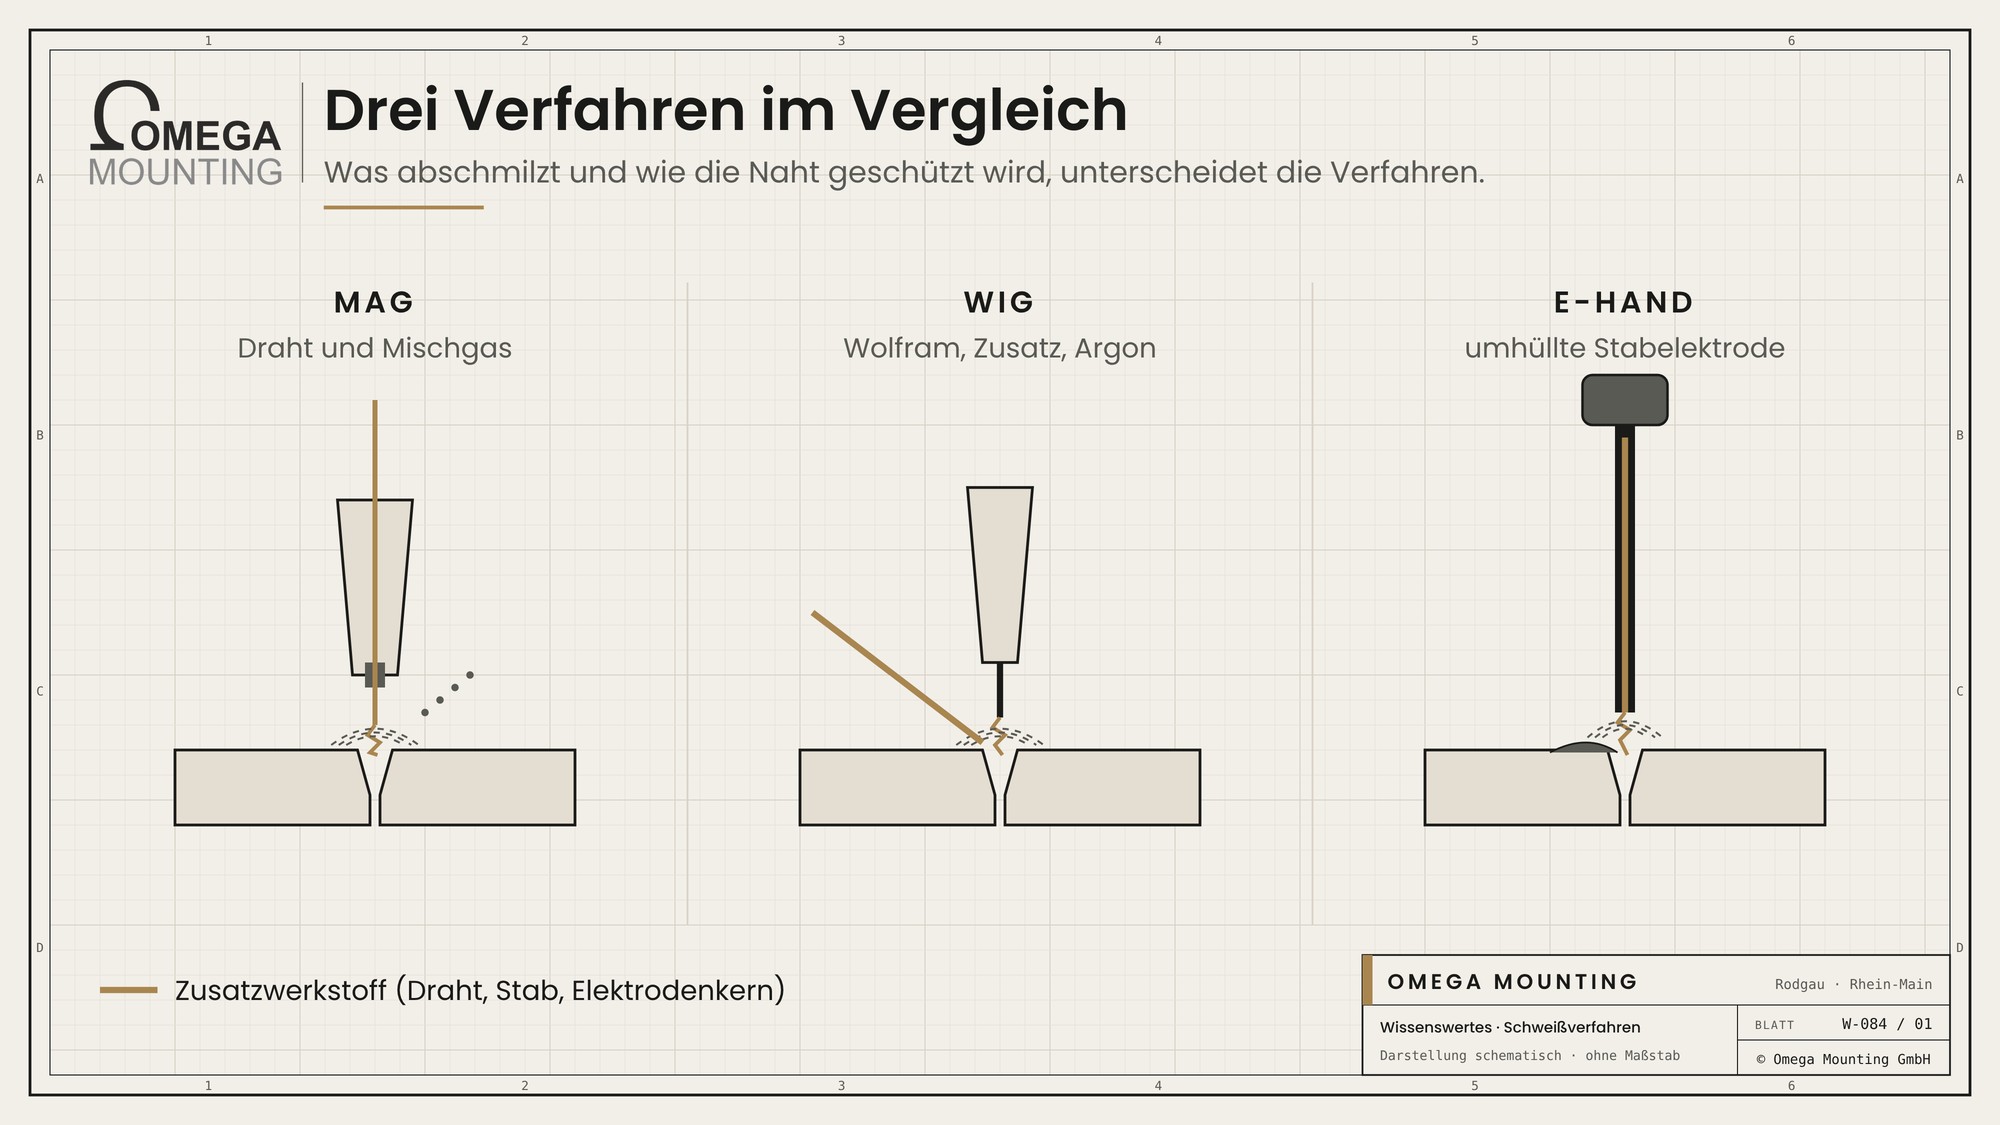
Alle drei schweißen mit einem Lichtbogen. Sie unterscheiden sich darin, was abschmilzt und wie die Naht geschützt wird.
| Verfahren | Wie es arbeitet | Stärken | Grenzen |
|---|---|---|---|
| MAG | Ein Draht läuft durch den Brenner, schmilzt im Lichtbogen ab und wird von Mischgas umspült. | Hohe Abschmelzleistung, zügiger Nahtaufbau, belastbare Verbindungen im Stahlbau. | Schutzgas weht bei Wind weg, viel Spritzer. |
| WIG | Eine Wolframelektrode erzeugt den Lichtbogen, Zusatzwerkstoff wird von Hand zugeführt, Argon schützt. | Sehr saubere, dichte Nähte, gut steuerbar, für Edelstahl, Rohre und dünne Bleche. | Langsamer, braucht ruhige Hand und windstille Umgebung. |
| E-Hand | Eine Stabelektrode mit Umhüllung schmilzt ab, die Umhüllung bildet Gas und Schlacke. | Kaum Ausrüstung, draußen und bei Wind einsetzbar, auch auf nicht ganz blankem Material. | Schlacke muss entfernt werden, Elektrodenwechsel, weniger fein. |
Daneben gibt es MIG mit inertem Gas für Aluminium und das Autogenschweißen mit Gasflamme, das in der Instandhaltung heute eher beim Löten und Wärmen vorkommt.
Was zu einer MAG-Anlage gehört
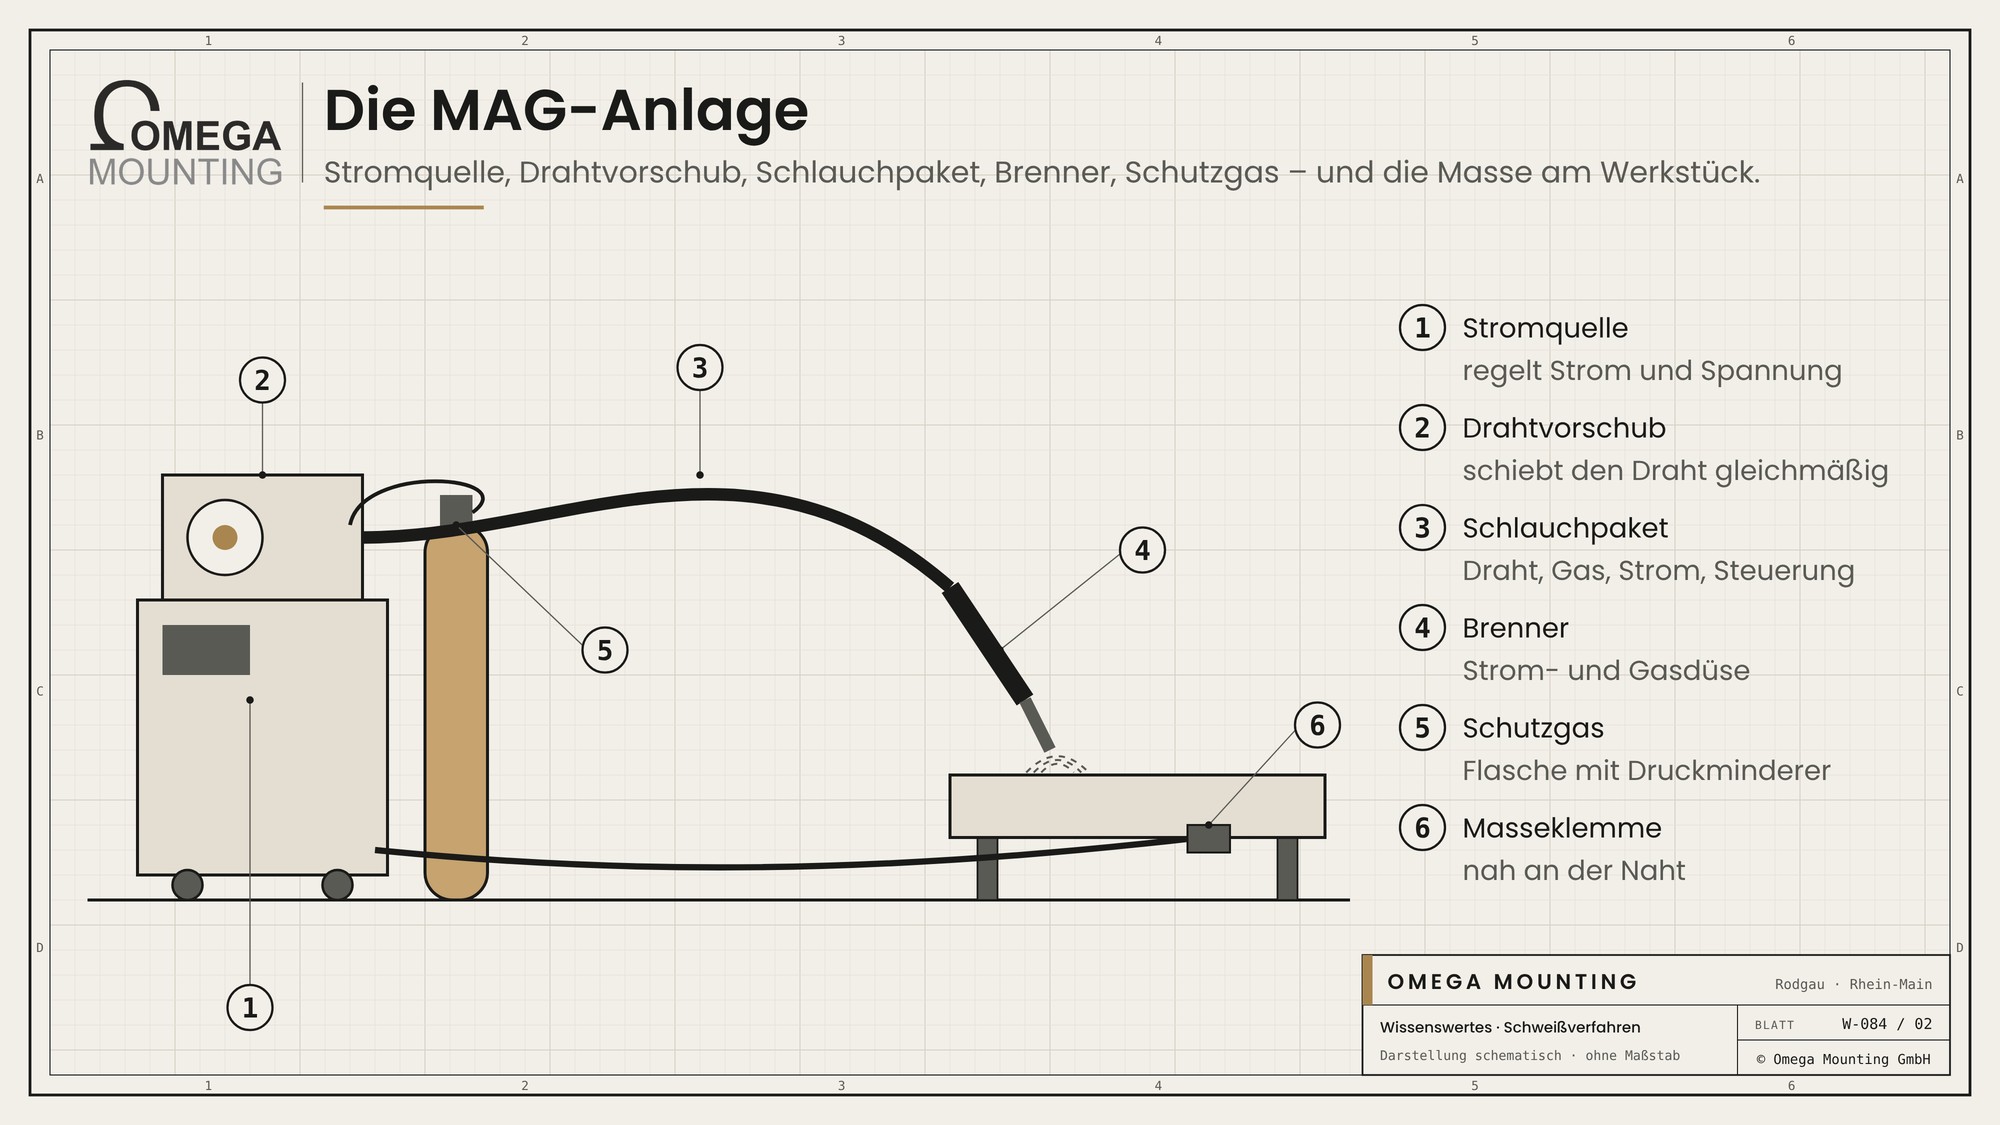
Eine MAG-Anlage besteht aus mehreren Teilen, die zusammen funktionieren müssen.
- Stromquelle: liefert den Schweißstrom und regelt die Spannung.
- Drahtvorschub: schiebt den Draht gleichmäßig durch das Schlauchpaket – oft als Koffer, der näher an die Schweißstelle kann.
- Schlauchpaket: führt Draht, Gas, Strom und Steuerleitung zum Brenner.
- Brenner: mit Stromdüse und Gasdüse, an der der Lichtbogen entsteht.
- Schutzgas: Flasche mit Druckminderer, meist ein Argon-Mischgas.
- Masseklemme: schließt den Stromkreis am Werkstück – möglichst nah an der Naht.
Für WIG braucht es eine passende Stromquelle, einen WIG-Brenner, Argon und Zusatzstäbe. Mobile WIG-Ausrüstung passt in jedes Einsatzfahrzeug.
Schweißpositionen und Zwangslagen

In der Werkstatt dreht man das Bauteil so, dass in Wannenlage geschweißt werden kann – von oben, das flüssige Metall bleibt liegen. Vor Ort geht das selten.
- Wannenlage: Naht liegt unten, am einfachsten.
- Querposition: Naht verläuft waagerecht an einer senkrechten Wand.
- Steigend: Naht verläuft senkrecht, es wird von unten nach oben geschweißt.
- Überkopf: Naht liegt oben, der Schweißer arbeitet nach oben.
Alles außer der Wannenlage gilt als Zwangslage. Das flüssige Metall will nach unten, der Schweißer muss es mit Technik und Erfahrung halten. Schweißer werden deshalb für bestimmte Positionen geprüft. Wie eine Reparatur vor Ort insgesamt abläuft, beschreibt unser Ratgeber zum Reparaturschweißen in Industrieanlagen.
Schweißen vor Ort: Schutz und Sicherheit
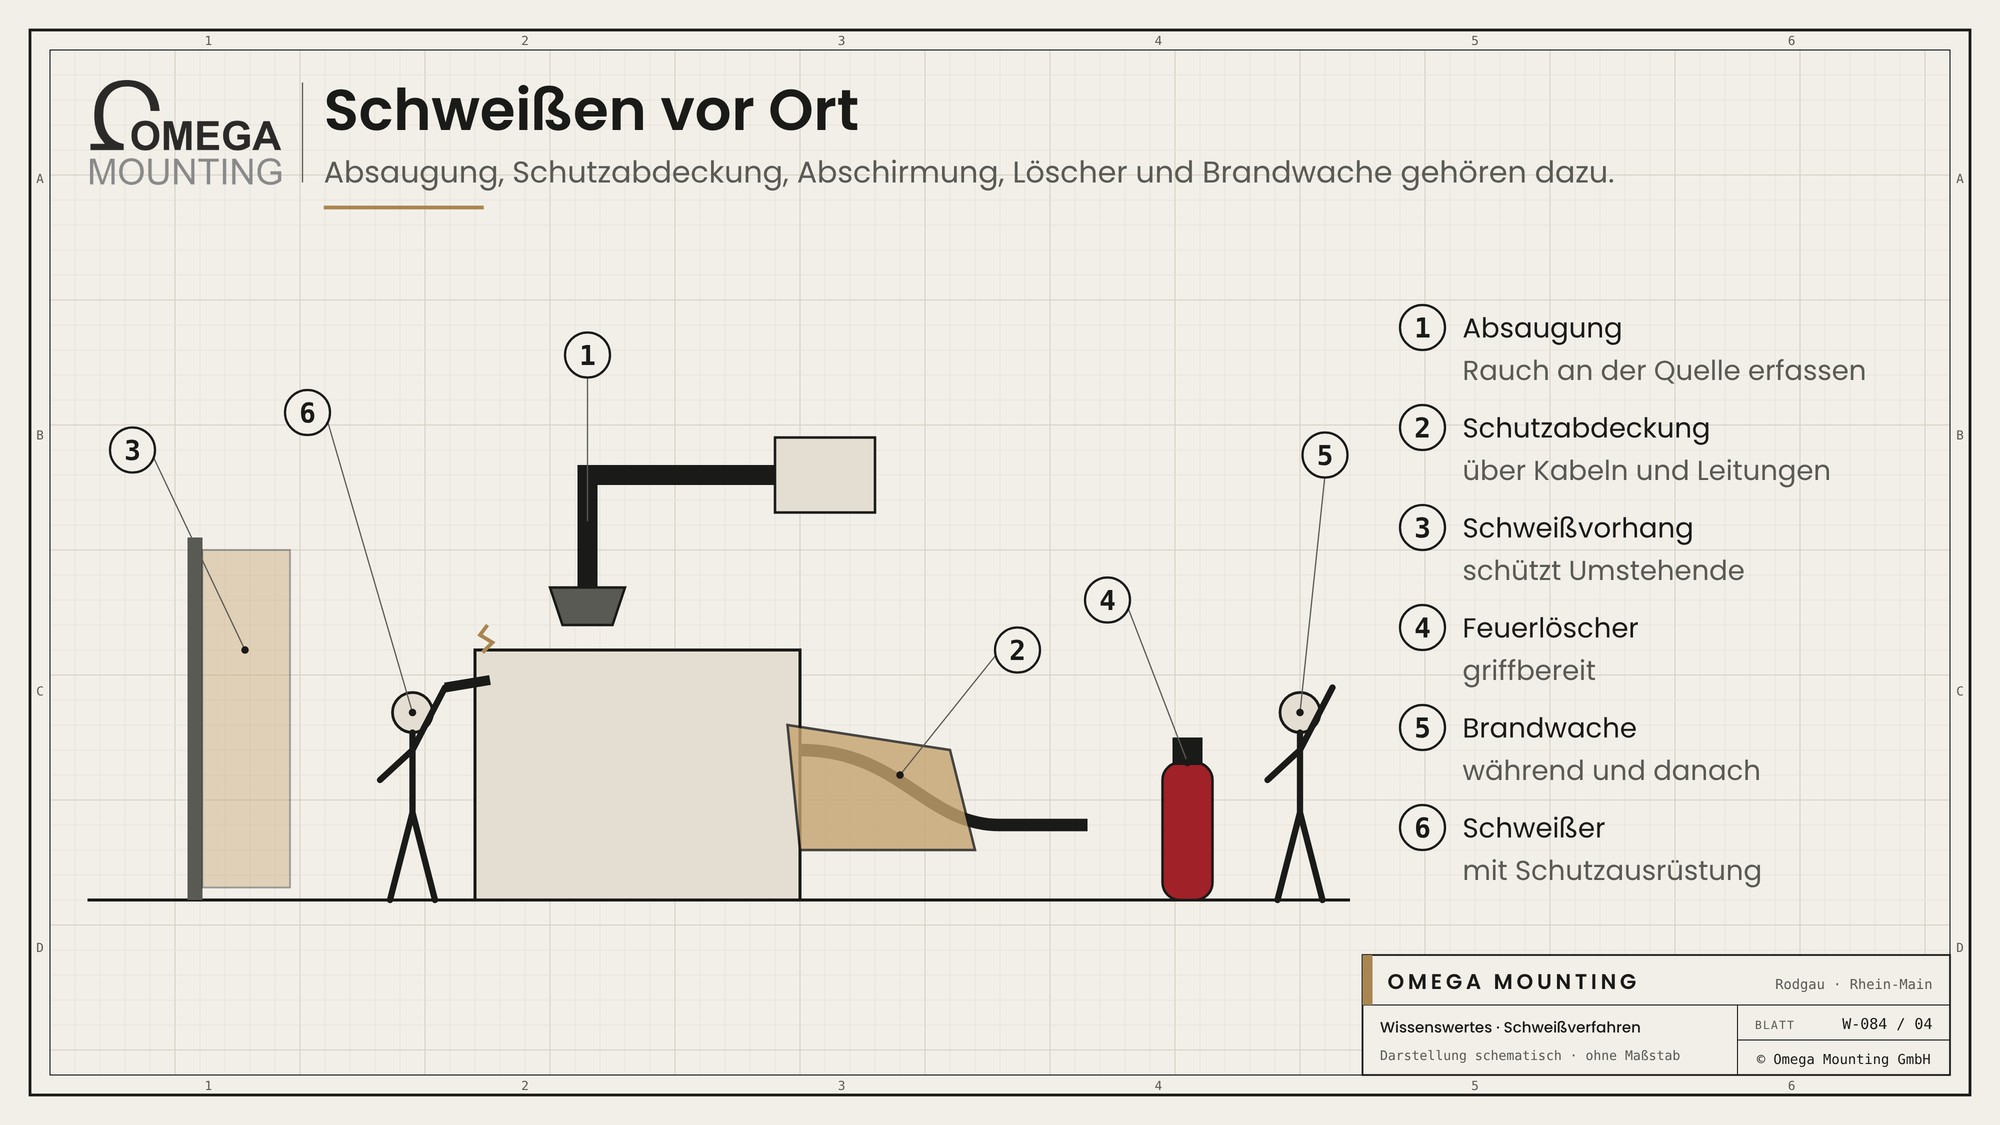
Schweißen in einer laufenden Anlage ist eine Heißarbeit. Dazu gehört mehr als das Gerät.
- Absaugung: Schweißrauch wird an der Entstehungsstelle abgesaugt, in engen Räumen mit Frischluftzufuhr.
- Schutz angrenzender Bauteile: hitzebeständige Abdeckungen über Kabeln, Schläuchen und Beschichtungen.
- Abschirmung: Schweißvorhänge schützen Umstehende vor Licht und Spritzern.
- Brandschutz: brennbares Material entfernen oder abdecken, Feuerlöscher bereit, Brandwache während und nach der Arbeit.
- Freigabe: In vielen Betrieben braucht Schweißen einen Erlaubnisschein.
Wie eine Arbeitsfreigabe aufgebaut ist, erklärt unser Beitrag zum Permit to Work.
Vorbereitung entscheidet über die Naht
Die Qualität einer Naht entsteht vor dem Zünden des Lichtbogens. Vor jeder Schweißarbeit klären wir:
- Werkstoff: Stahlsorte, Dicke und Beschichtung bestimmen Verfahren, Zusatzwerkstoff und Vorwärmung.
- Nahtvorbereitung: Fasen, Spalt und Sauberkeit der Fugen werden geprüft. Rost, Farbe und Öl haben in der Naht nichts verloren.
- Qualifikation: Für tragende Bauteile schweißen nur Schweißer mit gültiger Prüfung für Verfahren und Position.
- Heißarbeitserlaubnis: In Betrieben wird die Schweißarbeit vorher freigegeben, Brandwache und Löschmittel stehen bereit.
- Wetterschutz: Wind und Nässe stören das Schutzgas. Auf Baustellen schützen Zelte oder Planen.
Nach dem Schweißen wird jede Naht zuerst angesehen: Form, Übergänge, Spritzer, Risse. Für Bauteile mit Prüfanforderungen folgen die vorgegebenen Prüfverfahren. Die Dokumentation hält fest, wer welche Naht mit welchem Verfahren geschweißt hat.
Worauf wir achten
Bevor wir schweißen, legen wir fest, wie.
- Wir wählen das Verfahren nach Werkstoff, Wandstärke, Lage und Umgebung.
- Wir schleifen Risse und alte Nähte vollständig aus, bevor neu geschweißt wird.
- Wir schützen angrenzende Bauteile und sorgen für Absaugung und Brandschutz.
- Wir setzen für Zwangslagen Schweißer ein, die darin geübt sind.
- Wir schützen die fertige Naht gegen Korrosion und dokumentieren die Reparatur.
Wo wir das einsetzen
Im Hafen Aschaffenburg haben wir die Rohrwelle einer Kabeltrommel vor Ort repariert – mit mobiler WIG-Ausrüstung, passgenauen Reparaturstücken und teils in Zwangslagen zwischen den Verstrebungen. Das Hochspannungskabel blieb auf der Trommel und war mit einer hitzebeständigen Abdeckung geschützt.
An einer Verladerampe haben wir mangelhafte Schweißnähte nach der UVV-Prüfung erneuert – ausgeschliffen und mit MAG und tiefem Einbrand neu geschweißt, bei Schnee mit Industrieheizung. In einem Prüffeld haben wir eine Ölwanne um ein Prüfstandsfundament dicht verschweißt – in einem engen Kellerraum mit Schweißabsaugung und Frischluftzufuhr.
Mehr Wissenswertes
Wissenswertes
die Freigabe für Heißarbeiten.
Wissenswertes
wo MAG-Nähte jeden Tag Lastwechsel tragen.
Wissenswertes
wie eine Anlage vor der Reparatur sauber wird.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie haben einen Riss, eine undichte Naht oder ein gebrochenes Bauteil – und es soll vor Ort repariert werden? Wir wählen das passende Verfahren und schweißen dort, wo der Schaden ist. Rückruftermin anfragen.
Unsere Leistung dazu: Sonderanfertigungen und Schweißarbeiten →
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English