
- Wissenswertes – Technik und Verfahren
Schweißnahtprüfung: Was das Auge sieht – und was nur Prüfmittel finden
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
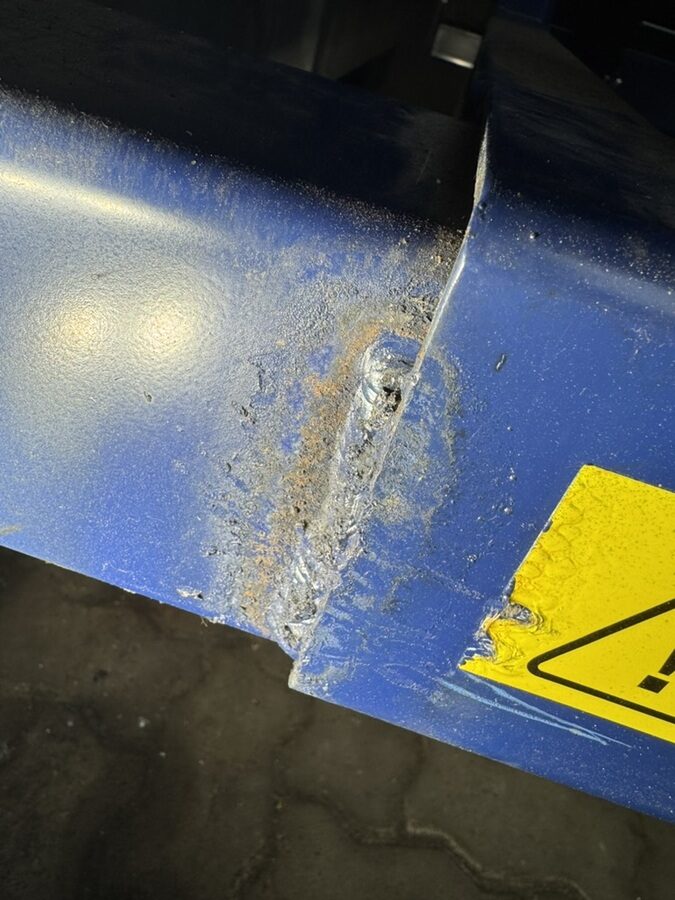
Bei der Schweißnahtprüfung wird kontrolliert, ob eine Naht frei von Rissen, Poren und Bindefehlern ist – zuerst mit dem Auge, dann mit Verfahren wie Farbeindring-, Magnetpulver- oder Ultraschallprüfung, die auch feine und innere Fehler sichtbar machen.
Eine Schweißnaht kann von außen sauber aussehen und trotzdem nicht tragen. Ein feiner Riss, eine Pore im Inneren oder eine Flanke, die nicht richtig verschmolzen ist, bleiben unsichtbar – bis die Naht unter Last nachgibt. Deshalb werden tragende Nähte geprüft: bei der Herstellung, nach Reparaturen und bei wiederkehrenden Prüfungen.
Hier erklären wir, welche Fehler in Schweißnähten vorkommen und wie man sie mit Sichtprüfung, Farbeindringmittel, Magnetpulver und Ultraschall findet.
Was ist eine Schweißnahtprüfung?
Eine Schweißnahtprüfung ist die Kontrolle einer Naht auf Fehler, die ihre Festigkeit oder Dichtheit beeinträchtigen. Meist wird zerstörungsfrei geprüft – das Bauteil bleibt dabei unbeschädigt. Die Verfahren haben internationale Kürzel: VT für Sichtprüfung, PT für Eindringprüfung, MT für Magnetpulver, UT für Ultraschall und RT für Durchstrahlung.
Welche Prüfung nötig ist, hängt von Bauteil, Belastung und Vorgabe ab. Bei einfachen Reparaturen reicht oft die Sichtprüfung, bei tragenden und hoch belasteten Nähten kommen weitere Verfahren dazu.
Daneben gibt es zerstörende Prüfungen: Eine Probe wird gebogen, gezogen oder aufgeschnitten. Das passiert bei der Prüfung von Schweißern und Schweißverfahren an Probestücken, nicht am fertigen Bauteil. Für Anlagen in Betrieb sind die zerstörungsfreien Verfahren entscheidend.
Steckbrief
- Ziel: Risse, Poren, Bindefehler und Formfehler finden.
- Sichtprüfung (VT): immer der erste Schritt, für alles an der Oberfläche.
- Farbeindringprüfung (PT): feine Oberflächenrisse, auf fast allen Werkstoffen.
- Magnetpulverprüfung (MT): Risse an und dicht unter der Oberfläche, nur bei magnetischem Stahl.
- Ultraschall (UT) und Durchstrahlung (RT): Fehler im Inneren der Naht.
- Wer prüft: geschultes Personal, für Nachweise zertifizierte Prüfer.
Welche Fehler gibt es?
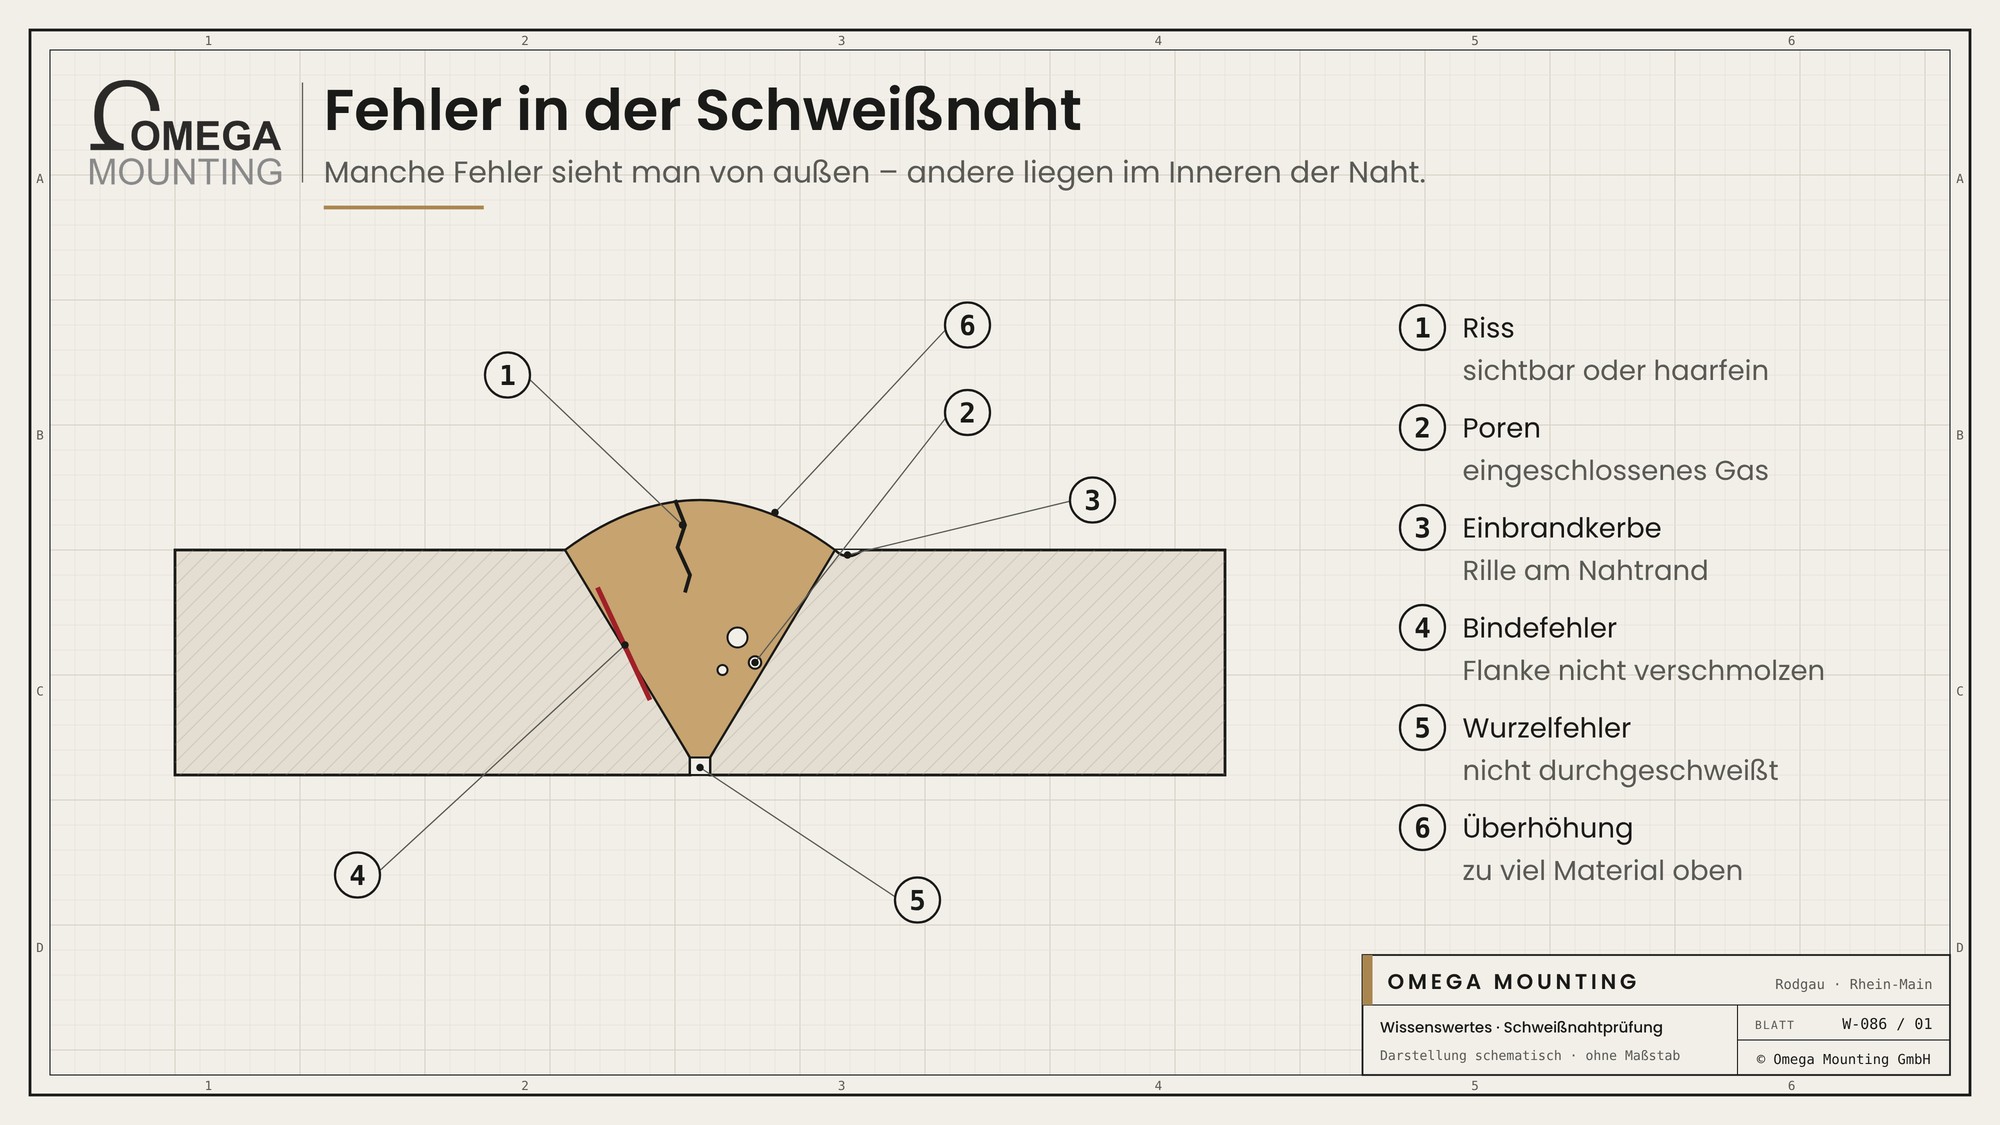
Schweißfehler lassen sich danach unterscheiden, wo sie liegen.
- Riss: die gefährlichste Fehlerart, oft feiner als ein Haar, entsteht durch Spannungen oder Lastwechsel.
- Pore: eingeschlossenes Gas, einzeln oder als Nest – oft durch Schmutz, Feuchtigkeit oder fehlendes Schutzgas.
- Einbrandkerbe: eine Rille am Nahtrand, an der sich Spannungen sammeln.
- Bindefehler: die Naht liegt an der Flanke an, ist aber nicht mit ihr verschmolzen – von außen nicht zu sehen.
- Wurzelfehler: die Naht ist nicht durchgeschweißt, unten bleibt ein Spalt.
- Überhöhung: zu viel Material oben – sieht stabil aus, bildet aber eine Kerbe am Übergang.
Risse, Kerben und Überhöhungen findet die Sichtprüfung. Bindefehler und innere Poren findet sie nicht.
Farbeindringprüfung
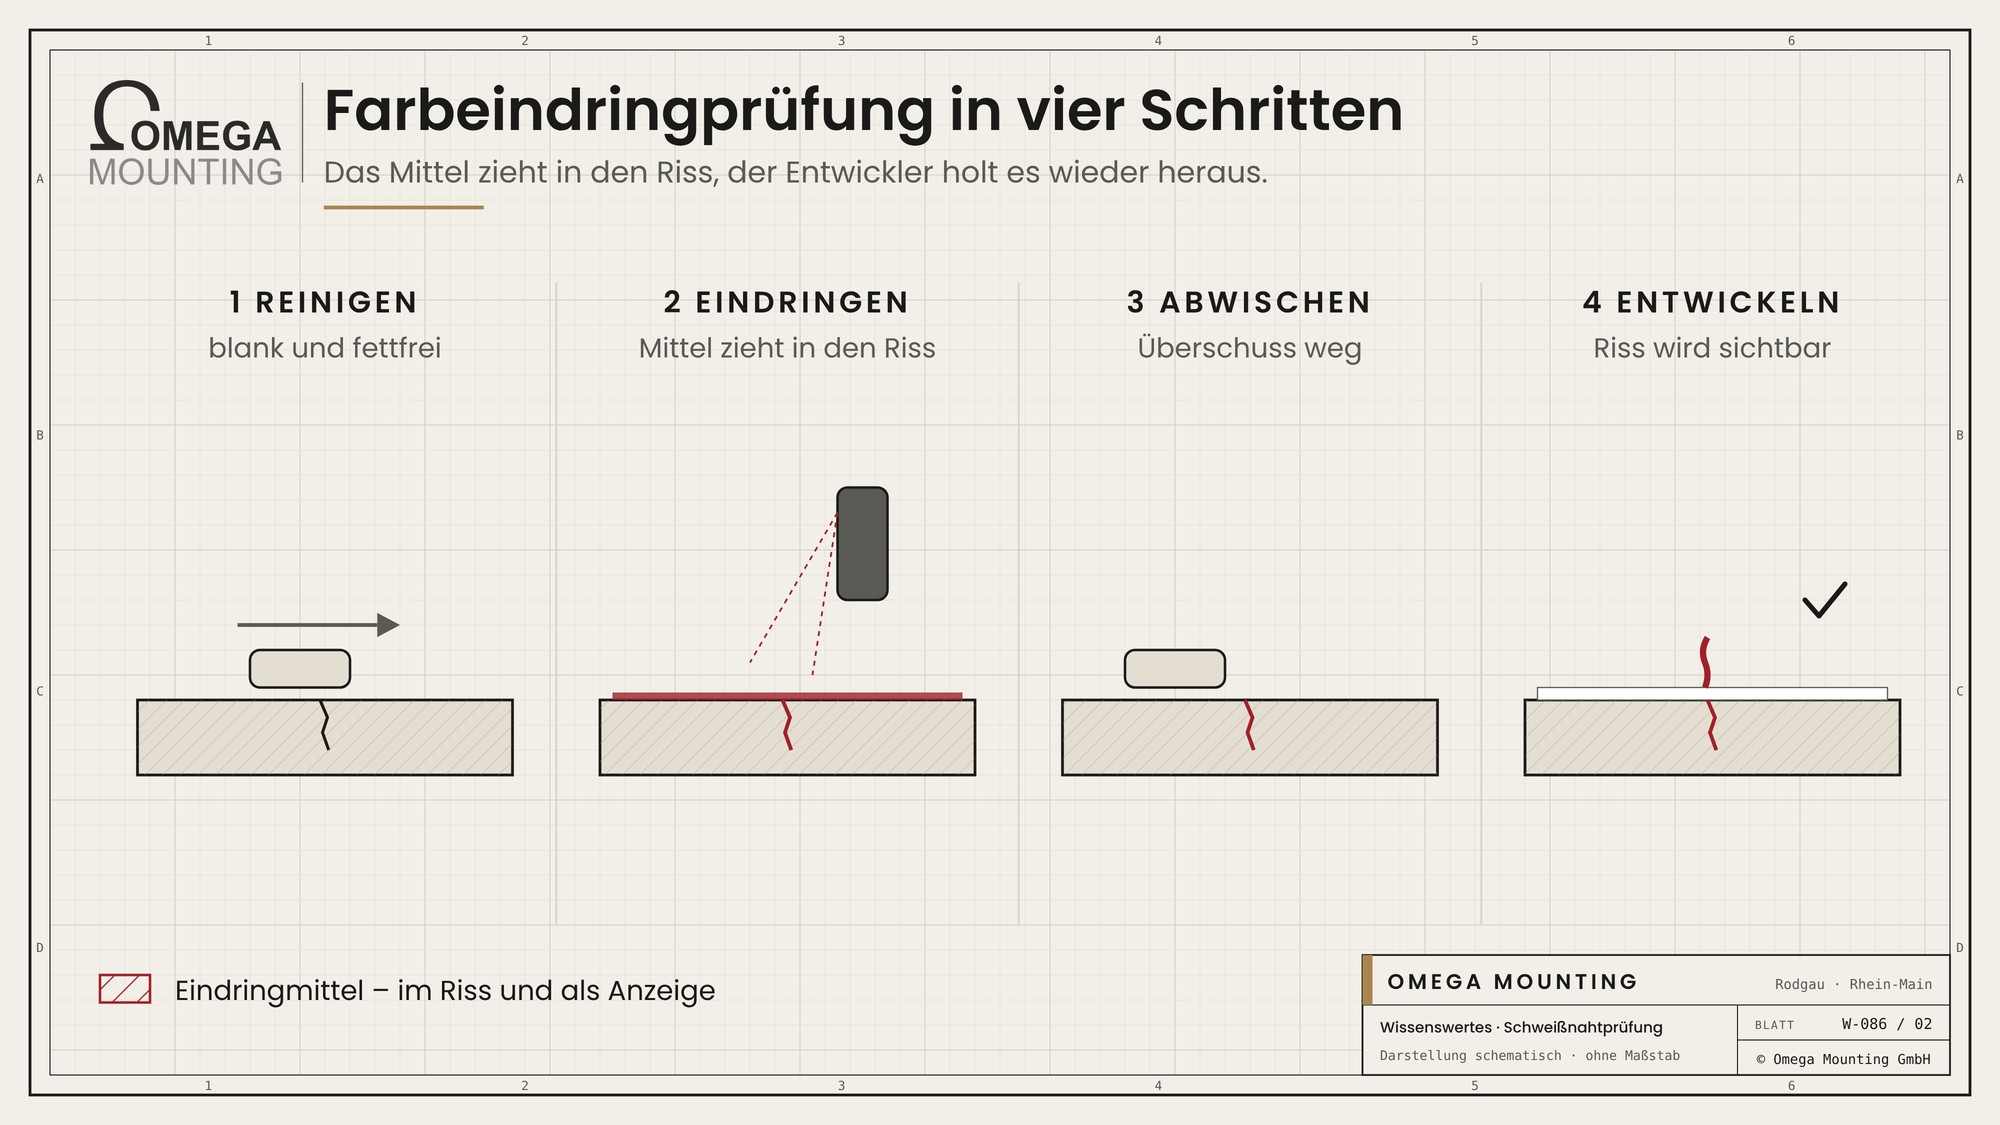
Die Farbeindringprüfung macht feine Risse an der Oberfläche sichtbar – auf Stahl, Edelstahl und Aluminium.
- Reinigen: Die Naht wird blank und fettfrei gemacht.
- Eindringmittel: Ein rotes, dünnflüssiges Mittel wird aufgesprüht und zieht durch Kapillarwirkung in jeden Riss.
- Zwischenreinigung: Der Überschuss wird von der Oberfläche abgewischt – im Riss bleibt das Mittel.
- Entwickler: Eine weiße Schicht zieht das Mittel aus dem Riss wieder heraus. Der Riss erscheint als rote Linie auf weißem Grund.
Das Verfahren ist einfach, braucht wenig Ausrüstung und lässt sich gut vor Ort einsetzen. Es findet aber nur Fehler, die zur Oberfläche offen sind. Farbe, Rost oder Zunder müssen vorher vollständig herunter, sonst bleibt der Riss verschlossen.
Magnetpulverprüfung
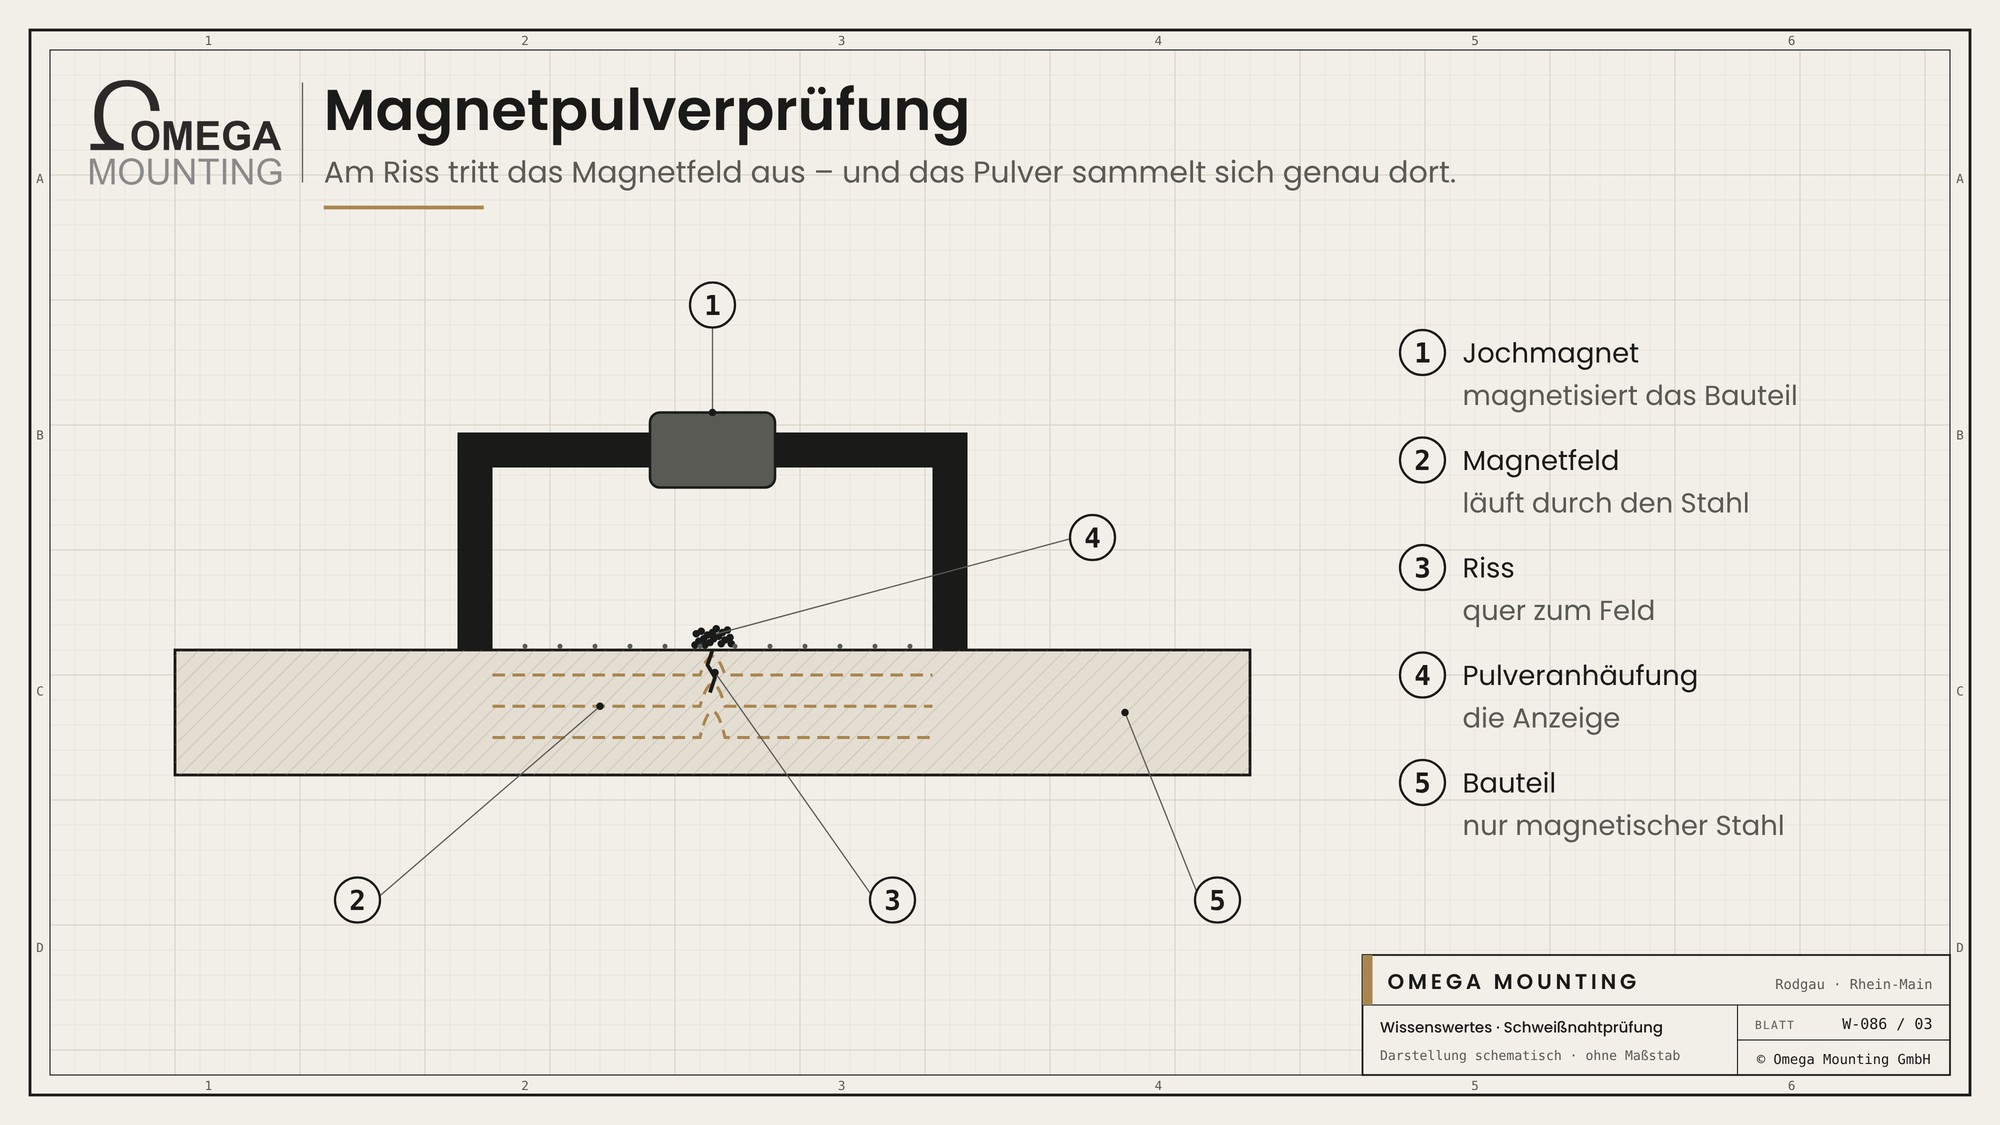
Bei magnetisierbarem Stahl findet die Magnetpulverprüfung Risse an und dicht unter der Oberfläche.
- Magnetisieren: Ein Jochmagnet erzeugt im Bauteil ein Magnetfeld.
- Feld tritt aus: Wo ein Riss quer zum Feld liegt, tritt das Feld aus der Oberfläche heraus.
- Pulver sammelt sich: Aufgesprühtes Magnetpulver, oft fluoreszierend, sammelt sich genau dort.
- Zwei Richtungen: Weil nur Risse quer zum Feld sichtbar werden, wird in zwei Richtungen geprüft.
Das Verfahren ist empfindlicher als die Eindringprüfung und findet auch Risse, die mit Farbe oder Schmutz verschlossen sind. Auf Edelstahl und Aluminium funktioniert es nicht.
Ultraschall und Durchstrahlung
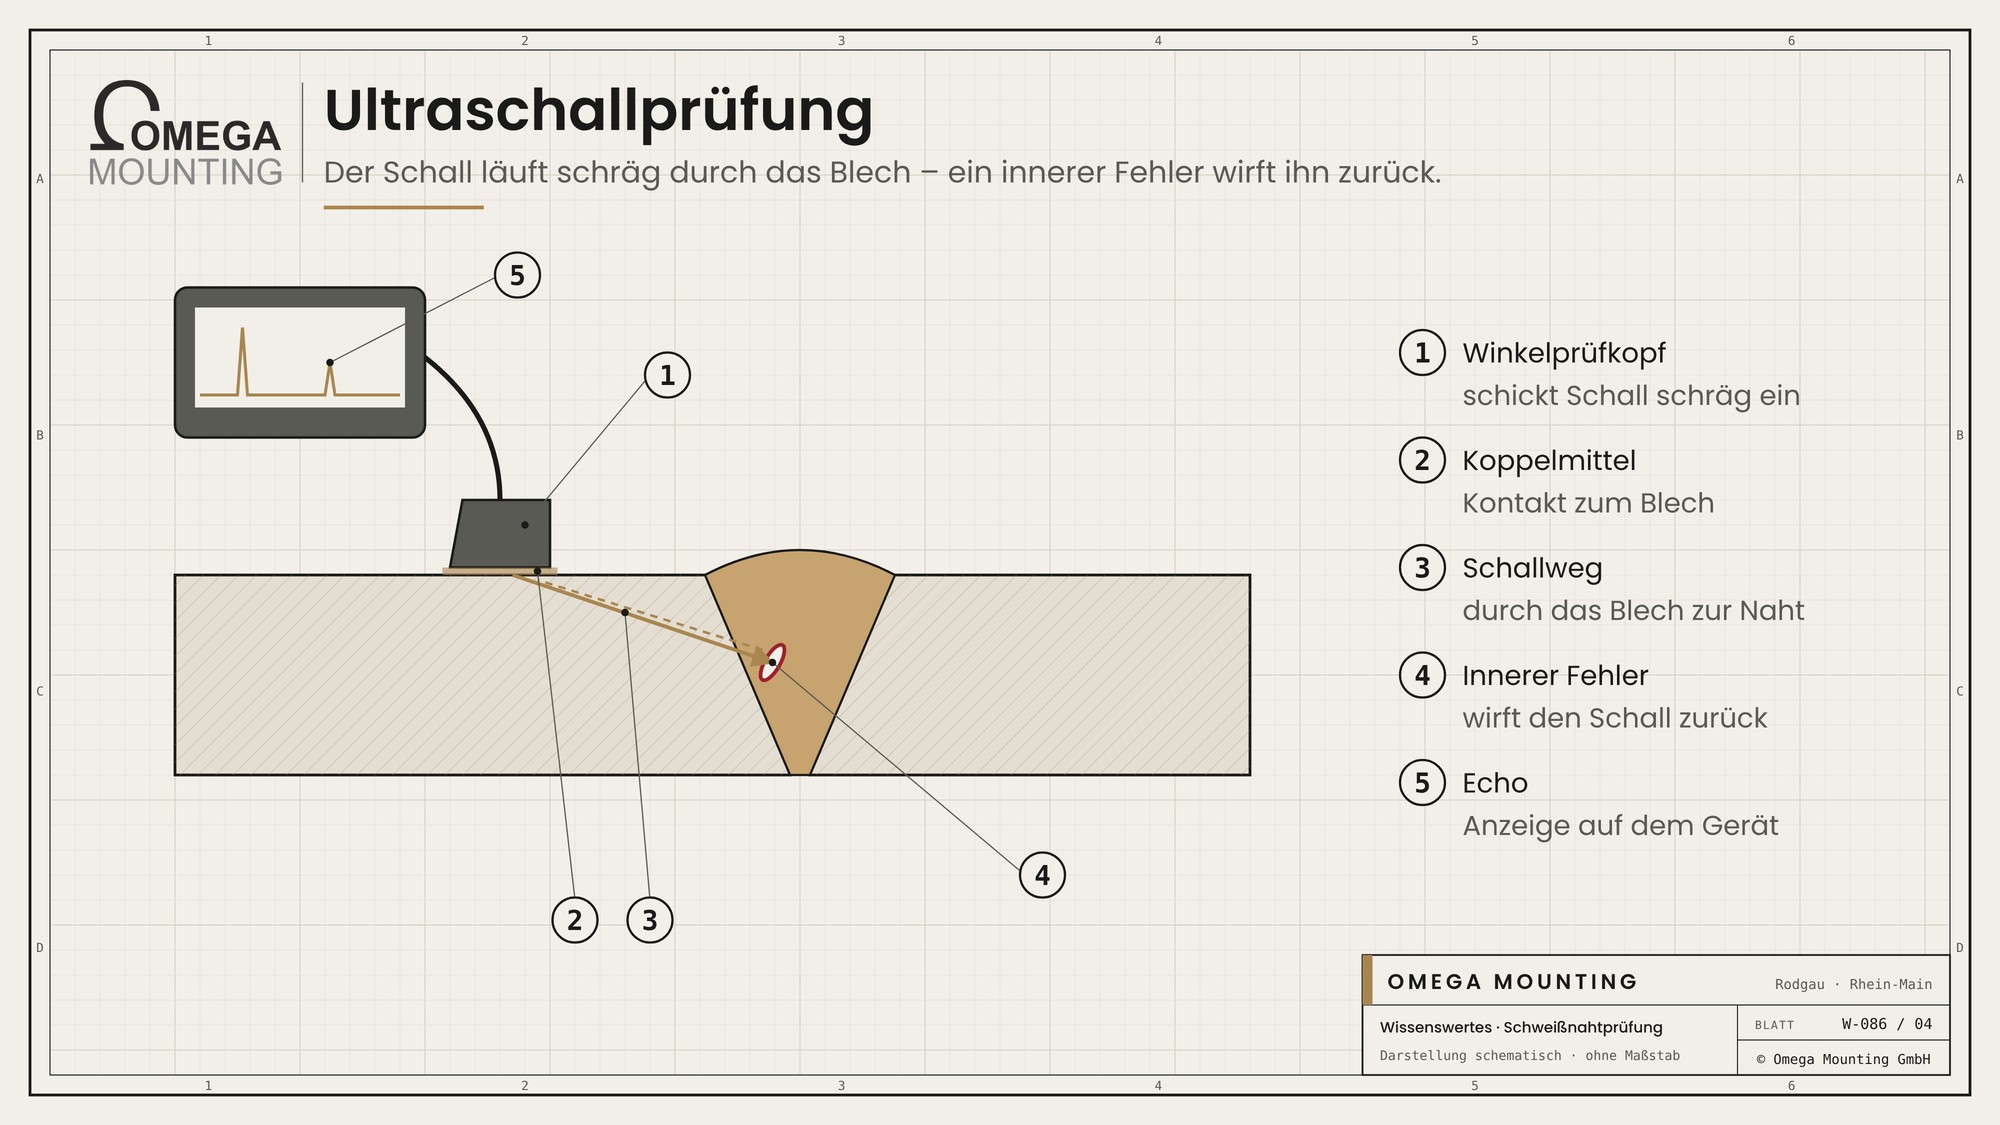
Fehler im Inneren der Naht finden nur Verfahren, die durch das Material hindurchsehen.
- Ultraschall: Ein Prüfkopf schickt Schall schräg in das Blech. Trifft er auf einen Fehler, wird er zurückgeworfen und erscheint als Echo auf dem Bildschirm. Zwischen Prüfkopf und Blech sorgt ein Koppelmittel für Kontakt.
- Durchstrahlung: Röntgen- oder Gammastrahlen gehen durch die Naht und belichten einen Film oder Detektor. Poren und Bindefehler zeichnen sich als dunkle Stellen ab. Wegen der Strahlung braucht es einen abgesperrten Bereich.
Beide Verfahren gehören in die Hand zertifizierter Prüfer. Wer welche Prüfung an Anlagen machen darf, erklärt unser Beitrag zur befähigten Person.
Prüfung planen und dokumentieren
Welche Naht wie geprüft wird, steht idealerweise schon vor dem Schweißen fest. Für die Montage bedeutet das:
- Prüfumfang kennen: Zeichnung oder Prüfplan nennen, welche Nähte und wie viele geprüft werden.
- Zugänglichkeit: Prüfer brauchen Zugang zur Naht, oft von beiden Seiten. Gerüste und Bühnen bleiben bis zur Prüfung stehen.
- Oberfläche: Für Eindring- und Magnetpulverprüfung muss die Naht sauber und frei von Spritzern sein.
- Zeitpunkt: Manche Werkstoffe werden erst nach einer Wartezeit geprüft, weil Risse verzögert entstehen können.
- Nahtnummern: Jede Naht bekommt eine Nummer, damit Befund und Nachbesserung eindeutig zugeordnet werden.
Die Prüfung selbst übernehmen qualifizierte Prüfer. Die Montage sorgt dafür, dass sie prüfen können, und bessert Befunde nach. Nach einer Reparatur wird dieselbe Stelle erneut geprüft – erst dann ist die Naht abgeschlossen.
Worauf wir achten
Prüfen beginnt beim Schweißen, nicht erst danach.
- Wir sehen jede Naht während und nach dem Schweißen selbst an.
- Wir schleifen Risse vollständig aus, bevor neu geschweißt wird – bei Bedarf mit Eindringprüfung, ob der Riss weg ist.
- Wir schweißen mit tiefem Einbrand und vermeiden Kerben am Nahtrand.
- Wir dokumentieren Reparaturnähte mit Fotos vorher und nachher.
- Wir stimmen mit dem Prüfer ab, welche Prüfung der Nachtermin verlangt.
Wo wir das einsetzen
An einer Verladerampe hatte der Prüfer bei der UVV-Prüfung die Schweißnähte beanstandet – kein Stempel, Tor gesperrt. Wir haben die mangelhaften Nähte ausgeschliffen und neu geschweißt, damit die Rampe beim Nachtermin wieder freigegeben werden konnte. Wie ein Mangel bis zur Nachprüfung behoben wird, beschreibt unser Ratgeber UVV-Mangel beheben.
An der Rohrwelle einer Kabeltrommel im Hafen Aschaffenburg hatten sich durch unsachgemäßes Anschlagen Risse gebildet. Wir haben sie vollständig ausgeschliffen und die Welle mit Reparaturstücken neu aufgebaut.
Mehr Wissenswertes
Wissenswertes
welche Naht geprüft wird.
Wissenswertes
womit die Naht entsteht.
Wissenswertes
wer prüft.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Ihre Anlage hat bei der Prüfung einen Mangel an Schweißnähten bekommen? Wir schleifen aus, schweißen neu und bereiten den Nachtermin vor. Rückruftermin anfragen.
Unsere Leistung dazu: Sonderanfertigungen und Schweißarbeiten →
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English