
- Wissenswertes – Technik und Verfahren
Schweißnahtarten: Kehlnaht, Stumpfnaht und was das a-Maß bedeutet
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
Schweißnähte unterscheiden sich danach, wie die Bauteile zueinander liegen und wie die Naht aufgebaut ist: Stumpfnähte verbinden Bleche in einer Ebene, Kehlnähte füllen den Winkel zwischen zwei Teilen – und das a-Maß sagt, wie dick eine Kehlnaht trägt.
Wer eine Schweißzeichnung liest oder eine Reparatur beauftragt, stößt auf Begriffe wie V-Naht, Kehlnaht, a 5 oder Wurzel. Dahinter steckt eine einfache Logik: Die Lage der Bauteile bestimmt die Nahtart, die Blechdicke bestimmt die Vorbereitung, und die Belastung bestimmt die Nahtdicke.
Hier erklären wir die Stoßarten, die gängigen Stumpfnähte, die Kehlnaht mit ihrem a-Maß und den Aufbau einer Naht in Lagen.
Was ist eine Schweißnaht?
Eine Schweißnaht ist die Stelle, an der zwei Bauteile durch aufgeschmolzenen Grund- und Zusatzwerkstoff dauerhaft verbunden sind. Ihre Form hängt davon ab, wie die Teile aneinanderstoßen – dem Stoß – und wie die Kanten vorbereitet sind.
Auf Zeichnungen werden Nähte mit Symbolen nach ISO 2553 angegeben: ein Pfeil zur Naht, ein Symbol für die Nahtart und eine Zahl für die Dicke. Wer die Symbole kennt, weiß vor dem ersten Schnitt, was verlangt ist.
Steckbrief
- Stoßarten: Stumpfstoß, T-Stoß, Eckstoß, Überlappstoß.
- Stumpfnähte: I-Naht für dünne Bleche, V-, Y- und X-Naht mit Fase für dickere.
- Kehlnaht: im Winkel zwischen zwei Bauteilen, Größe über das a-Maß.
- Lagen: Wurzellage, Fülllagen, Decklage, bei Bedarf Gegenlage.
- Einbrand: wie tief die Naht in den Grundwerkstoff reicht.
- Kennzeichnung: Nahtsymbole nach ISO 2553 auf der Zeichnung.
Welche Stoßarten gibt es?
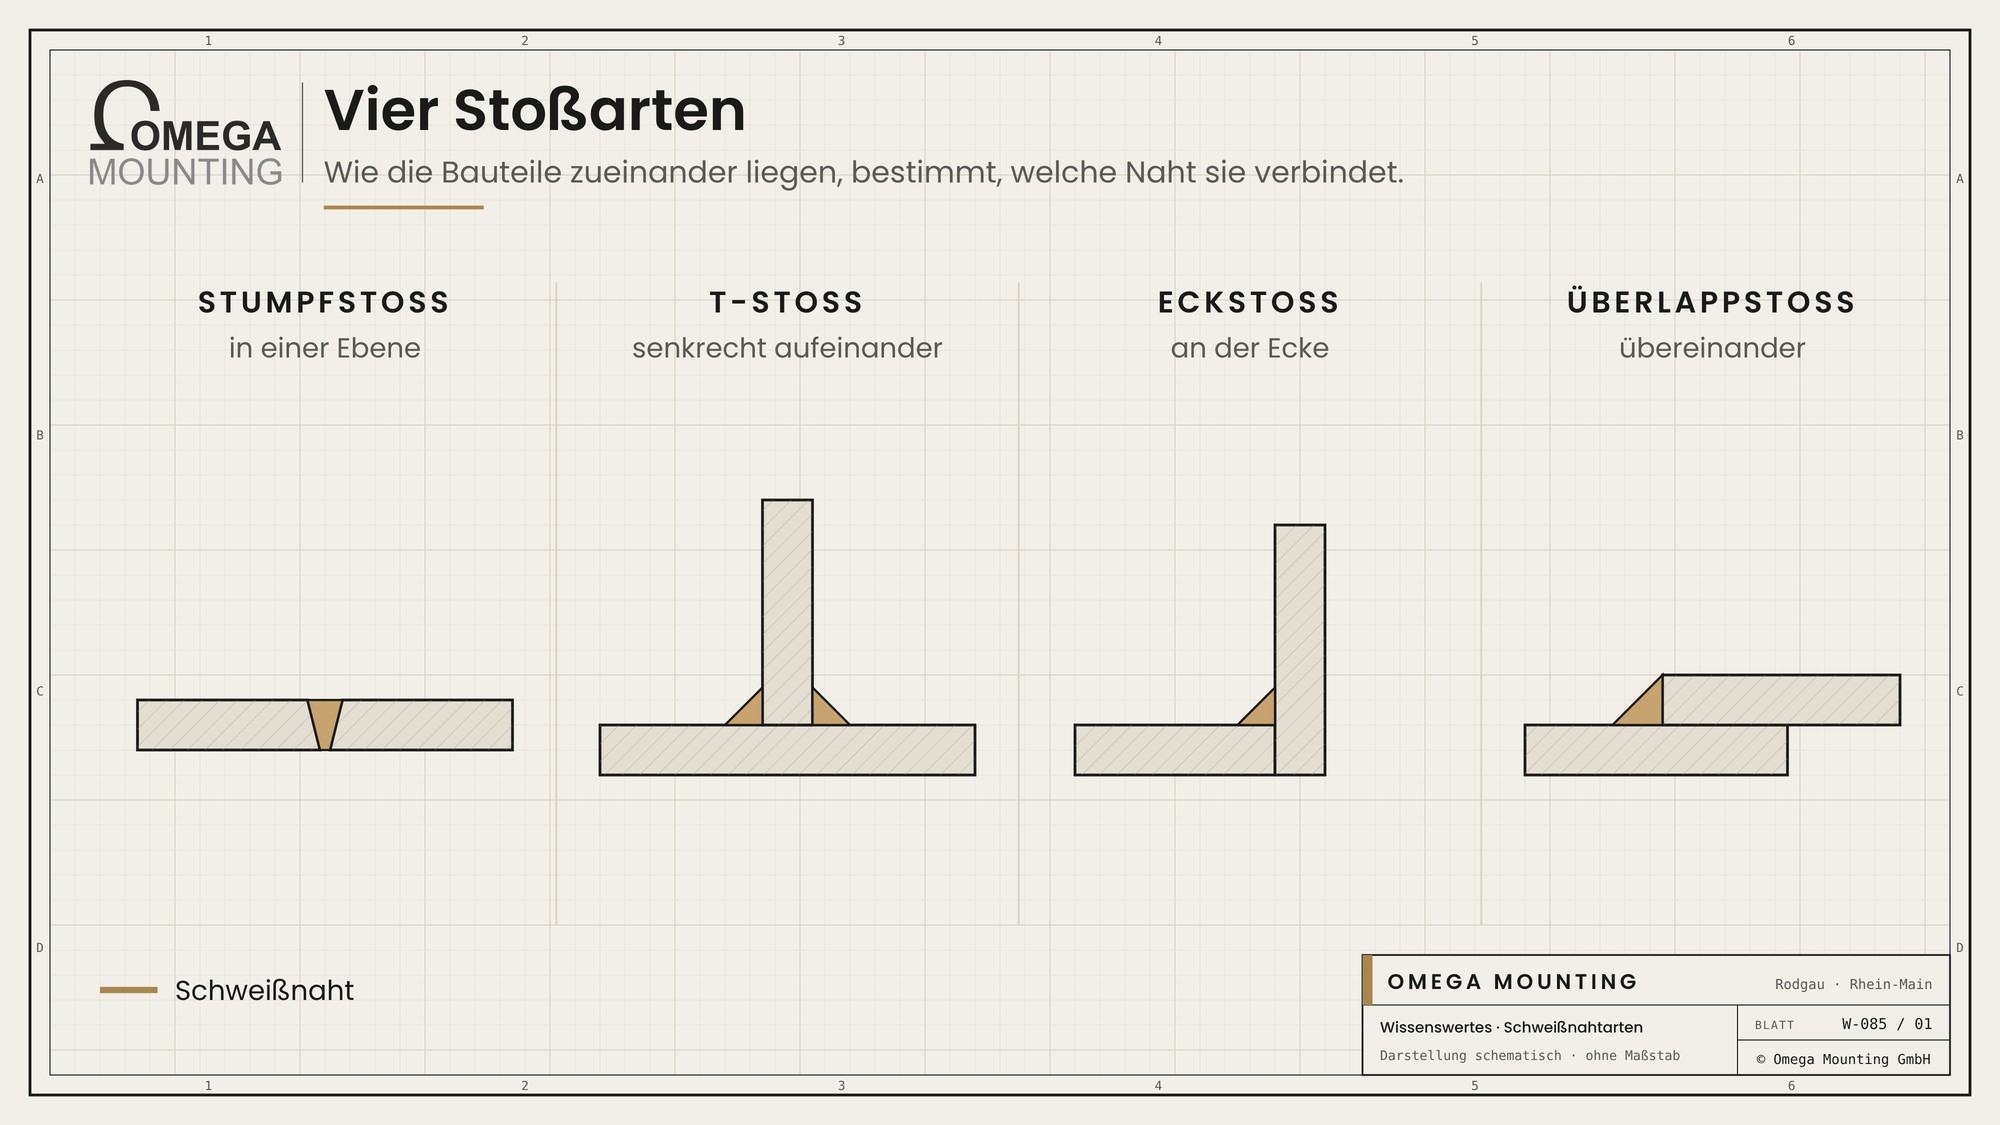
Der Stoß beschreibt, wie zwei Bauteile zueinander liegen.
- Stumpfstoß: beide Teile liegen in einer Ebene, Kante an Kante.
- T-Stoß: ein Teil steht senkrecht auf dem anderen – typisch für Konsolen, Rippen und Stützen.
- Eckstoß: zwei Teile treffen sich an einer Ecke, wie bei Kästen und Rahmen.
- Überlappstoß: die Teile liegen übereinander, die Naht sitzt an der Kante.
Am Stumpfstoß sitzt meist eine Stumpfnaht, an T-, Eck- und Überlappstoß meist eine Kehlnaht. Welcher Stoß gewählt wird, entscheidet der Konstrukteur – bei einer Reparatur übernimmt man in der Regel den Stoß des Originals. Ändert man ihn, ändert sich auch, wie die Kräfte durch das Bauteil laufen – das gehört dann in die Hand eines Fachplaners.
Stumpfnähte: I, V und X

Bei Stumpfnähten muss die Naht durch das ganze Blech reichen. Je dicker das Blech, desto mehr Vorbereitung braucht es.
| Naht | Vorbereitung | Wofür |
|---|---|---|
| I-Naht | Kanten gerade, kleiner Spalt. | Dünne Bleche, die in einem Durchgang durchgeschweißt werden. |
| V-Naht | Eine Seite angefast, bildet ein V. | Mittlere Dicken, von einer Seite geschweißt. |
| Y-Naht | Wie V, aber mit stehendem Steg unten. | Wenn die Wurzel besser kontrolliert werden soll. |
| X-Naht | Beide Seiten angefast. | Dicke Bleche, von beiden Seiten geschweißt – weniger Verzug. |
Die Fase gibt dem Lichtbogen Platz bis nach unten. Ohne Vorbereitung bleibt bei dicken Blechen ein ungeschweißter Rest in der Mitte – von außen nicht zu sehen, aber eine Schwachstelle.
Die Kehlnaht und ihr a-Maß
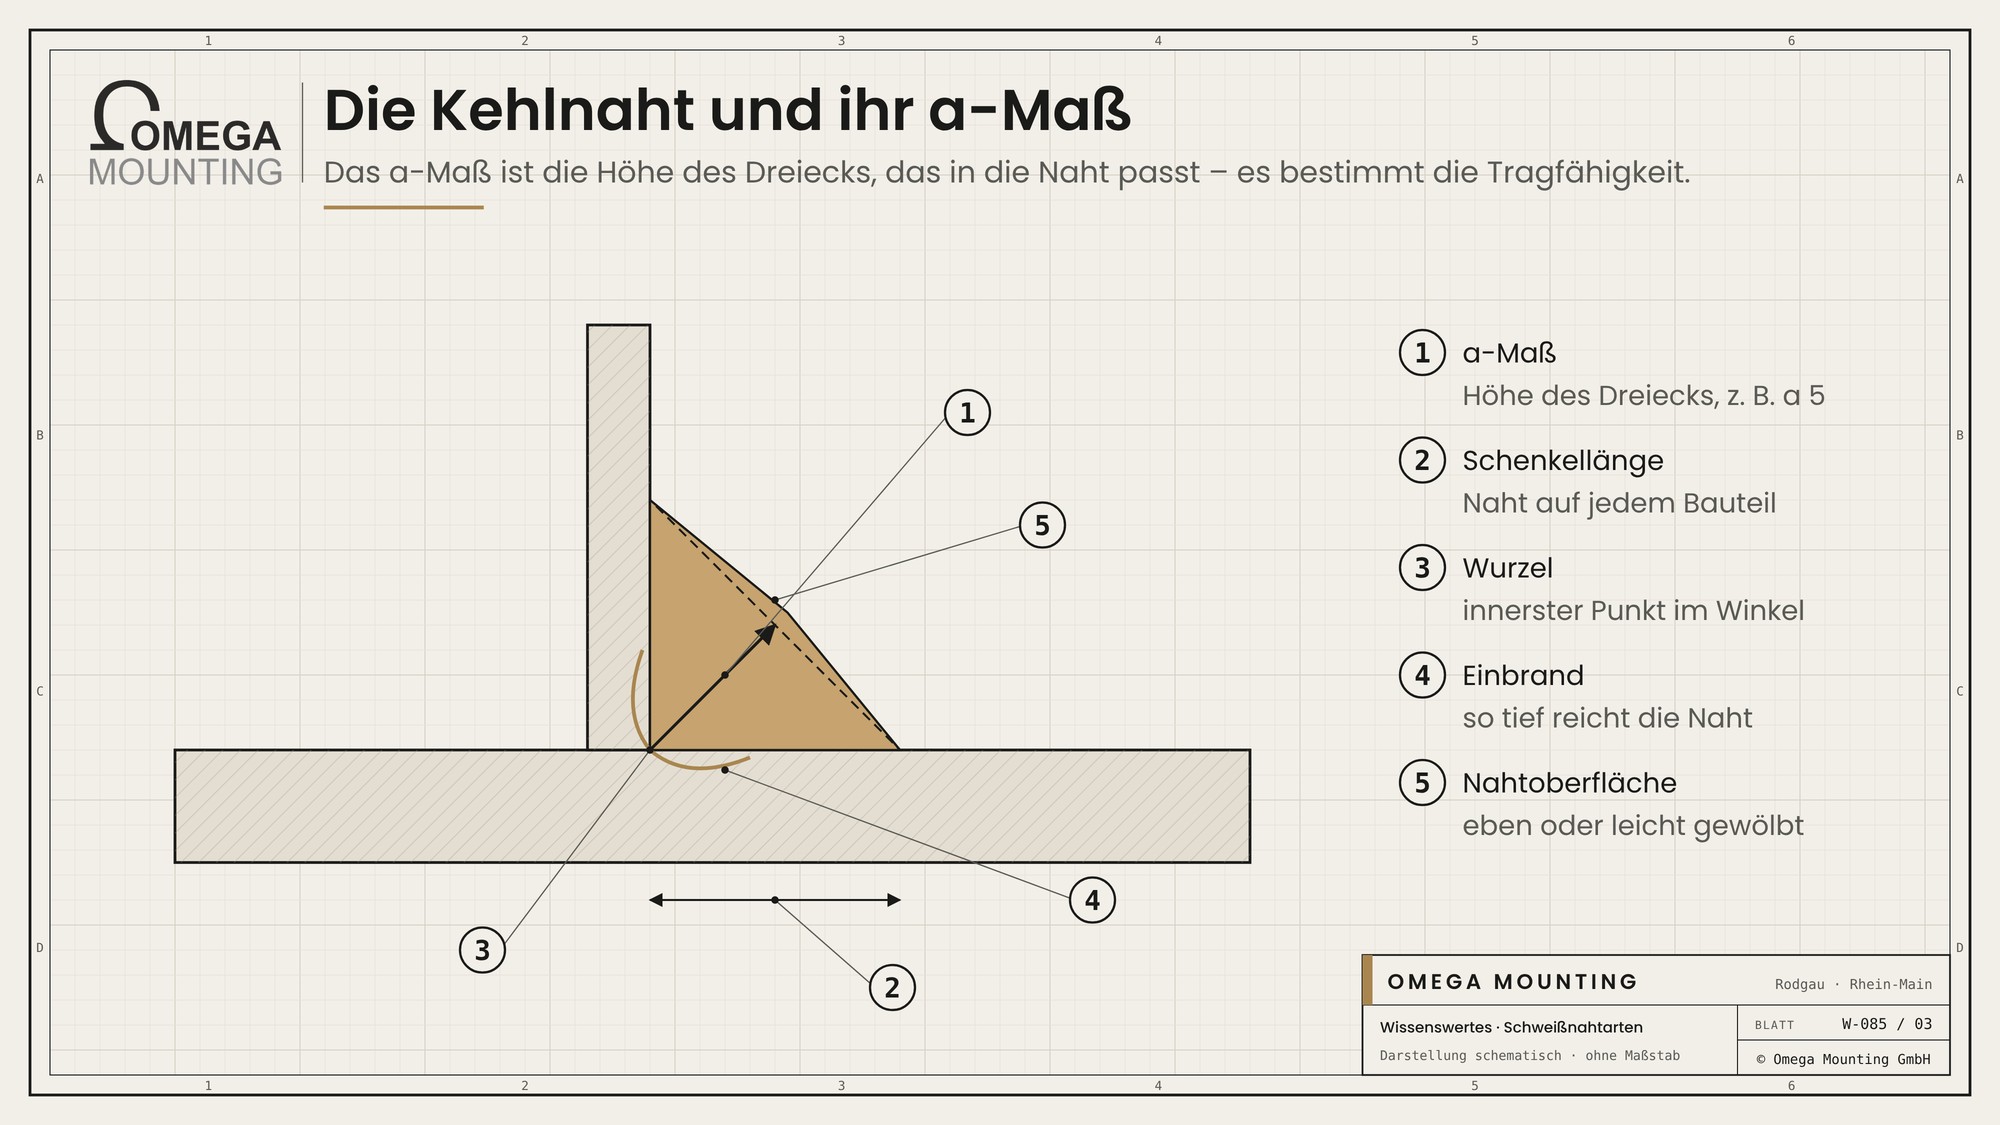
Die Kehlnaht ist die häufigste Naht in Montage und Reparatur. Sie füllt den Winkel zwischen zwei Bauteilen.
- a-Maß: die Höhe des größten gleichschenkligen Dreiecks, das in die Naht passt – gemessen von der Wurzel bis zur Oberfläche. Auf der Zeichnung steht zum Beispiel „a 5“.
- Schenkellänge: wie weit die Naht auf jedem Bauteil reicht.
- Wurzel: der innerste Punkt der Naht im Winkel.
- Einbrand: wie tief die Naht in die Bauteile hineinreicht.
Das a-Maß bestimmt, wie viel Kraft die Naht übertragen kann. Eine Naht, die nach außen dick aussieht, aber in der Wurzel nicht eingebrannt ist, trägt weniger, als sie verspricht. Deshalb gilt bei Reparaturen: Lieber mit tiefem Einbrand schweißen als nur viel Material auftragen.
Lagen: Wurzel, Füllung, Decklage
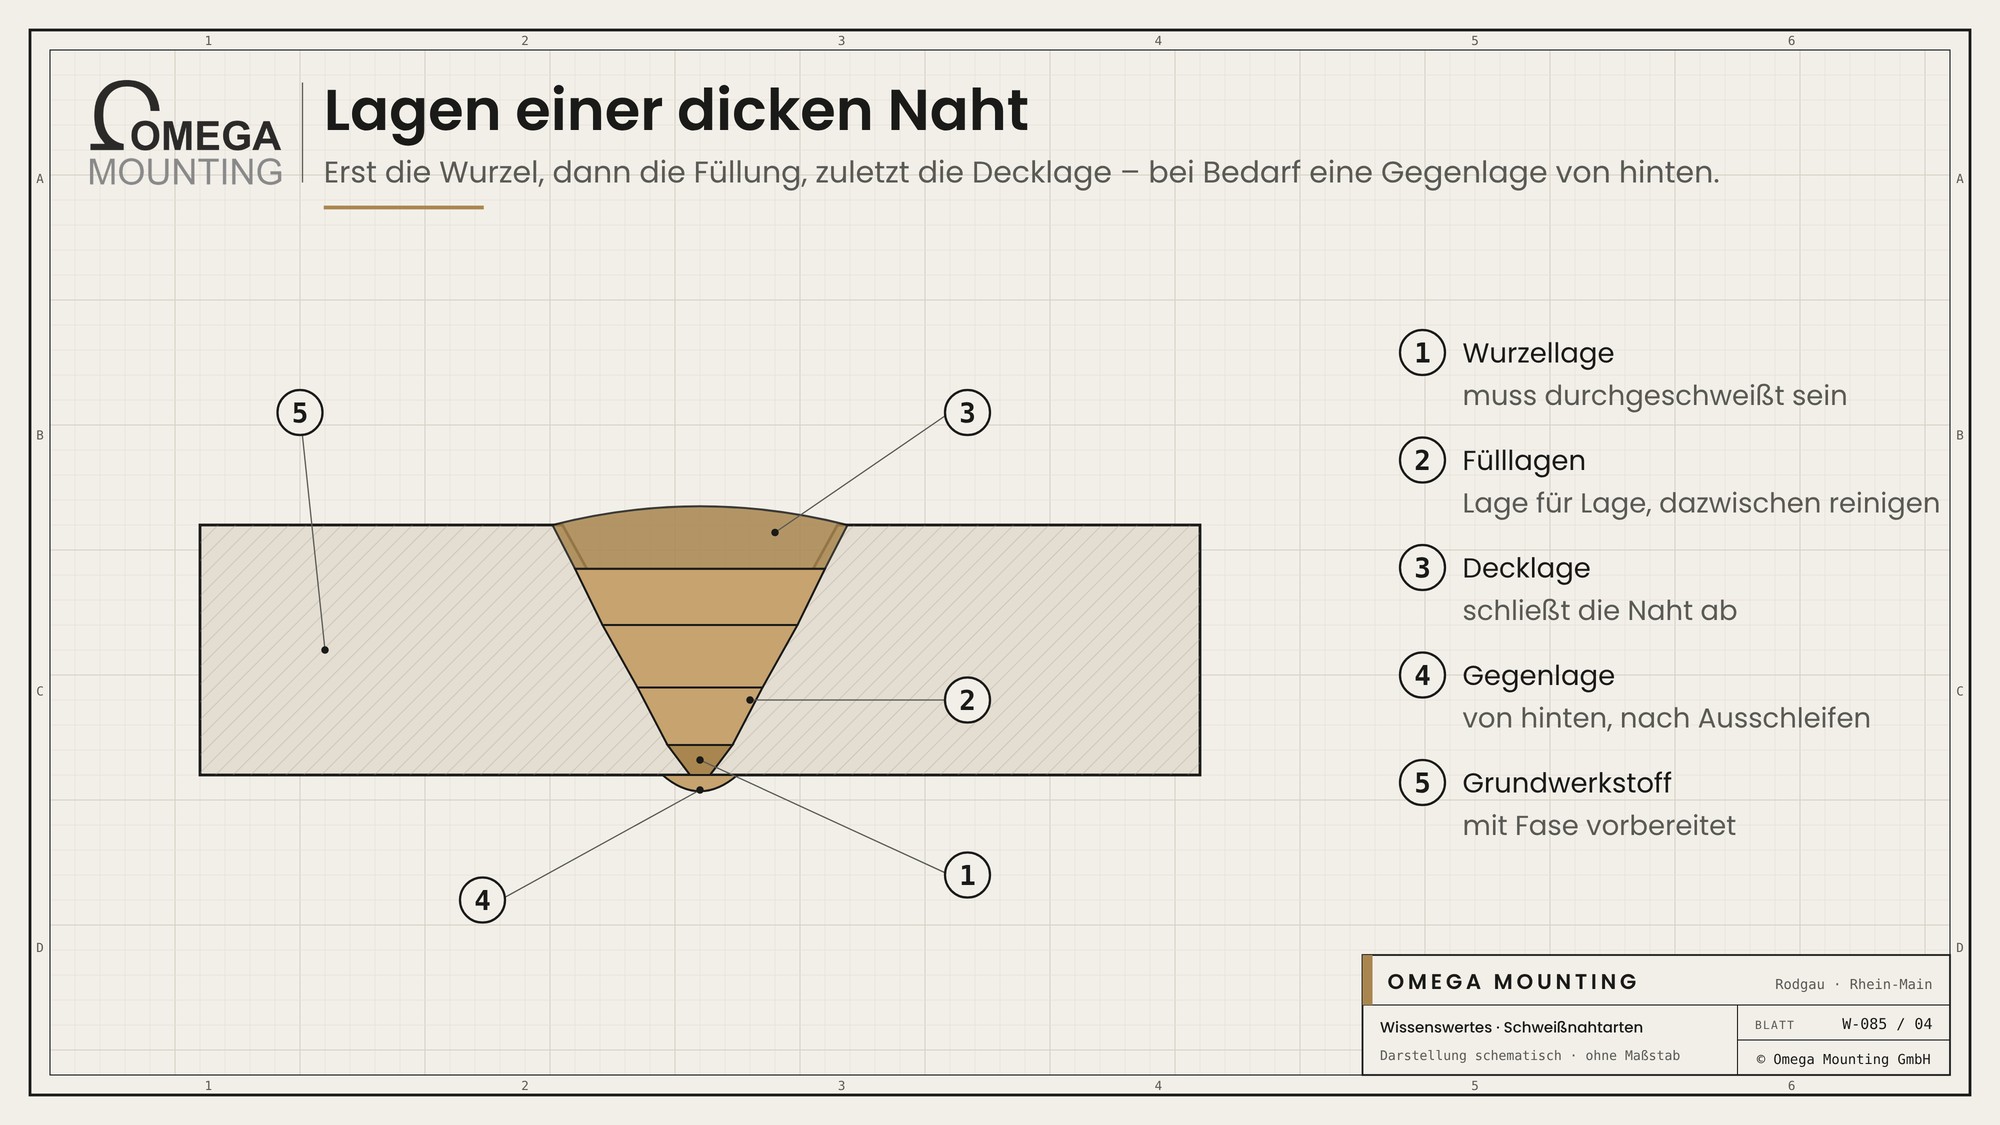
Dicke Nähte entstehen nicht in einem Zug, sondern in mehreren Lagen.
- Wurzellage: die erste Lage ganz unten – sie entscheidet, ob die Naht durchgeschweißt ist.
- Fülllagen: füllen die Fuge Lage für Lage auf.
- Decklage: schließt die Naht nach außen ab und bestimmt ihre Oberfläche.
- Gegenlage: bei Bedarf von der Rückseite, nachdem die Wurzel ausgeschliffen wurde.
Zwischen den Lagen wird gereinigt, damit keine Schlacke oder Oxid eingeschlossen wird. Wie Nähte danach geprüft werden, steht in unserem Beitrag zur Schweißnahtprüfung, welche Verfahren es gibt, im Beitrag zu den Schweißverfahren.
Nähte in der Zeichnung lesen
Auf der Baustelle kommt die Naht meist als Symbol auf einer Zeichnung an. Diese Angaben lesen wir vor dem Schweißen:
- Nahtsymbol: Das Symbol zeigt die Nahtart: Kehlnaht, V-Naht, X-Naht und weitere.
- Bezugslinie: Ob das Symbol über oder unter der Linie steht, entscheidet, auf welcher Seite geschweißt wird.
- Maß: Bei Kehlnähten steht das a-Maß am Symbol. Es ist keine Empfehlung, sondern Vorgabe.
- Länge und Abstand: Unterbrochene Nähte haben Angaben zu Länge und Abstand der einzelnen Abschnitte.
- Ringsum und Baustelle: Ein Kreis bedeutet ringsum schweißen, eine Fahne steht für eine Naht auf der Baustelle.
Ist eine Angabe unklar oder passt sie nicht zur Situation vor Ort, fragen wir beim Konstrukteur nach, bevor geschweißt wird. Eine Naht nachträglich zu ändern, kostet ein Vielfaches der Rückfrage.
Worauf wir achten
Bei Reparaturen zählt, dass die neue Naht mindestens so gut trägt wie die alte hätte tragen sollen.
- Wir schleifen beanstandete Nähte vollständig aus, statt neue Lagen über alte zu legen.
- Wir bereiten Kanten so vor, dass die Naht durch die ganze Fuge reicht.
- Wir schweißen mit tiefem Einbrand, besonders an Bauteilen mit Lastwechseln.
- Wir reinigen zwischen den Lagen.
- Wir halten uns an Nahtart und Nahtdicke aus der Zeichnung oder stimmen sie bei Reparaturen ab.
Wie eine Reparatur vor Ort geplant wird, beschreibt unser Ratgeber zum Reparaturschweißen.
Wo wir das einsetzen
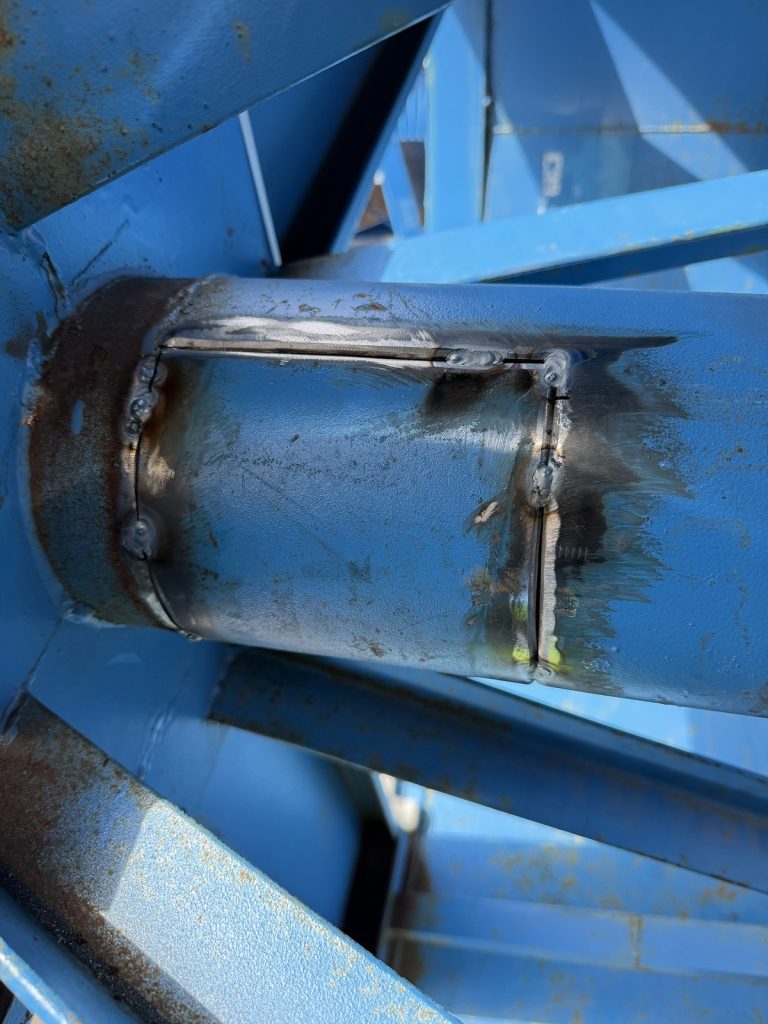
An einer Verladerampe hatte der Prüfer gerissene Schweißnähte an den Konsolen beanstandet. Wir haben die alten Nähte komplett ausgeschliffen und neu geschweißt – mit tiefem Einbrand, damit die Verbindung den ständigen Lastwechseln standhält.
Im Hafen Aschaffenburg haben wir an der Rohrwelle einer Kabeltrommel Reparaturstücke eingepasst und mit umlaufenden Nähten verschweißt. In Frankfurt haben wir Klapprampen an die Stahlkonstruktion geschweißt – Scharnierleiste und Stützfüße inklusive.
Mehr Wissenswertes
Wissenswertes
womit die Naht entsteht.
Wissenswertes
wo Nähte jeden Tag Last tragen.
Wissenswertes
wenn eine Lasche aufgeschweißt wird.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie haben eine gerissene Naht oder eine Zeichnung mit Nahtangaben, die umgesetzt werden muss? Wir bereiten vor, schweißen und dokumentieren. Rückruftermin anfragen.
Unsere Leistung dazu: Sonderanfertigungen und Schweißarbeiten →
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English