
- Wissenswertes – Technik und Verfahren
Vorwärmen beim Schweißen: Warum kalter Stahl reißt – und was im Winter zählt
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
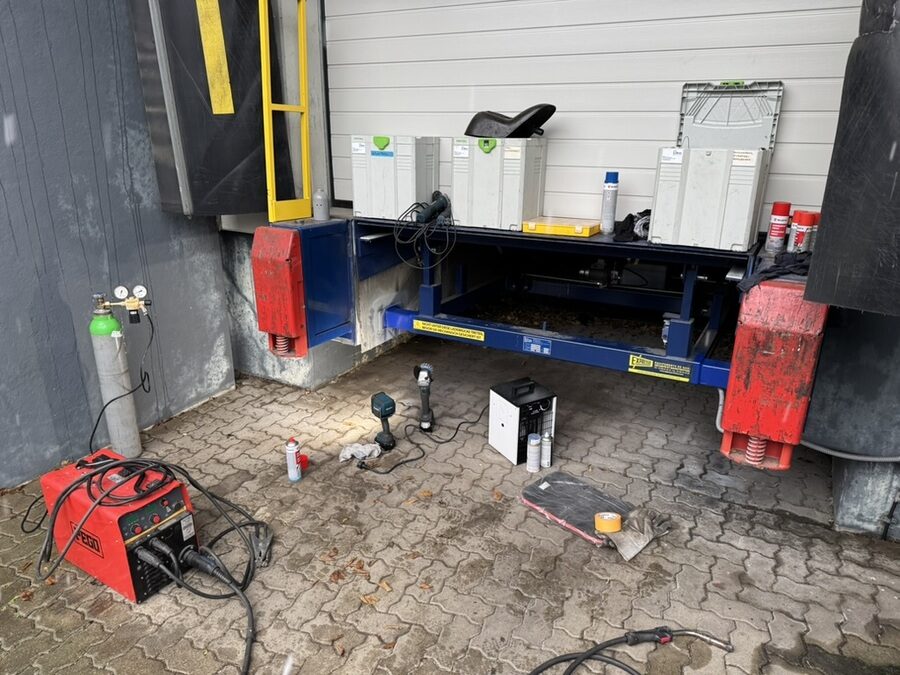
Beim Vorwärmen wird der Stahl rund um die Schweißstelle vor dem Schweißen erwärmt, damit die Naht langsamer abkühlt, Feuchtigkeit verdampft und keine spröden Zonen und Kaltrisse entstehen – im Winter auf der Baustelle ist das oft der Unterschied zwischen einer tragenden und einer reißenden Naht.
Eine Naht kann bei Schnee genauso gut werden wie im Sommer – aber nicht ohne Vorbereitung. Kalter Stahl zieht die Wärme blitzschnell aus der Schmelze. Die Naht erstarrt zu schnell, der Einbrand leidet, und im Übergang zum Grundwerkstoff entsteht eine harte, spröde Zone. Dazu kommen Feuchtigkeit und klamme Finger.
Hier erklären wir, warum kalter Stahl reißt, wie vorgewärmt und gemessen wird und worauf es beim Schweißen im Winter ankommt.
Was ist Vorwärmen?
Vorwärmen heißt, den Grundwerkstoff im Bereich der Naht vor dem Schweißen auf eine festgelegte Temperatur zu bringen und sie während des Schweißens zu halten. Die Temperatur zwischen zwei Lagen heißt Zwischenlagentemperatur.
Wie warm vorgewärmt wird, hängt vom Werkstoff, von der Wanddicke, vom Wasserstoffgehalt des Zusatzwerkstoffs und von der Umgebung ab. Die Vorgabe steht in der Schweißanweisung oder ergibt sich aus Regelwerken wie DIN EN 1011-2. Dicke Bleche, höherfeste Stähle und Stahlguss brauchen mehr Wärme als dünne Baustahlbleche.
Steckbrief
- Zweck: Abkühlung verlangsamen, Aufhärtung und Kaltrisse vermeiden, Feuchtigkeit vertreiben.
- Wann: bei dicken Blechen, höherfesten Stählen, Stahlguss und immer bei Kälte und Nässe.
- Wie: Gasbrenner, Induktion oder elektrische Heizmatten.
- Messen: neben der Fuge mit Temperaturmessstift oder Kontaktthermometer.
- Danach: langsam abkühlen lassen, bei Bedarf abdecken.
- Im Winter dazu: Windschutz, trockene Zusatzwerkstoffe, Wärme für den Schweißer.
Warum kalter Stahl reißt
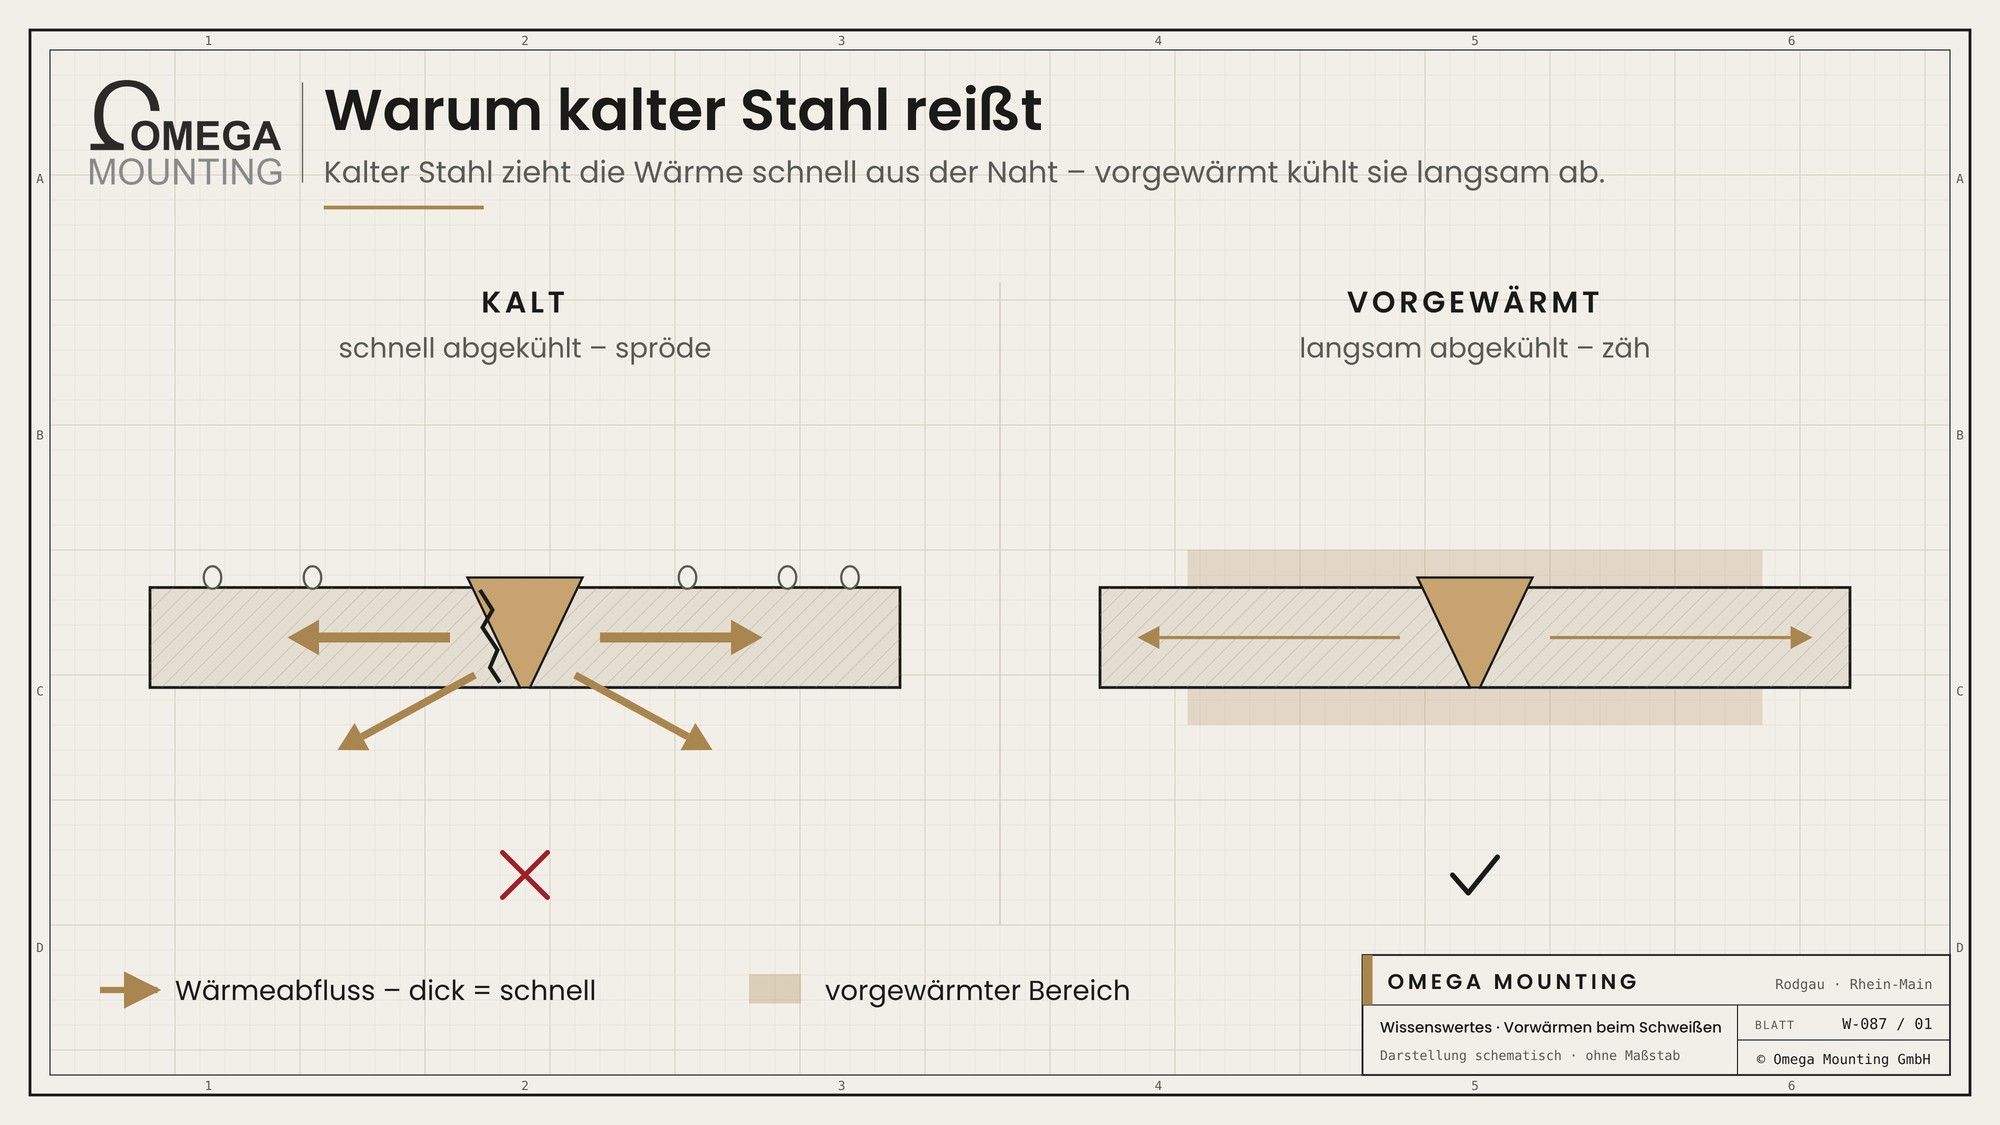
Kälte schadet einer Naht auf drei Wegen.
- Schnelle Abkühlung: Kalter Stahl leitet die Wärme schnell aus der Naht ab. Im Übergang entsteht ein harter, spröder Bereich, der unter Last reißt.
- Wasserstoff: Feuchtigkeit bringt Wasserstoff in die Schmelze. Kühlt sie schnell ab, kann er nicht entweichen – es entstehen Kaltrisse, oft erst Stunden später.
- Schlechter Einbrand: Die Schmelze erstarrt, bevor sie sich mit dem Grundwerkstoff verbunden hat. Die Naht liegt nur oben auf – eine sogenannte kalte Naht.
Vorwärmen wirkt gegen alle drei: Die Naht kühlt langsamer ab, Feuchtigkeit verdampft vorher, und die Schmelze verbindet sich sauber mit dem Grundwerkstoff.
Wie wird vorgewärmt?

Entscheidend ist, dass die Wärme gleichmäßig und durch die ganze Wanddicke reicht – nicht nur an der Oberfläche.
| Verfahren | Wie es arbeitet | Wofür es passt |
|---|---|---|
| Gasbrenner | Breite Flamme wird über die Fuge geführt. | Schnell, mobil, für kleinere Bereiche. |
| Induktion | Eine Spule erzeugt Wärme direkt im Stahl. | Gleichmäßig, gut steuerbar, für Rohre und größere Bauteile. |
| Heizmatten | Elektrische Widerstandsmatten liegen auf dem Bauteil. | Lange Haltezeiten, auch für langsames Abkühlen danach. |
Wichtig ist, nicht nur punktuell an der Fuge zu wärmen, sondern einen breiten Streifen auf beiden Seiten. Sonst kühlt die Umgebung die Naht trotzdem schnell ab.
Temperatur messen
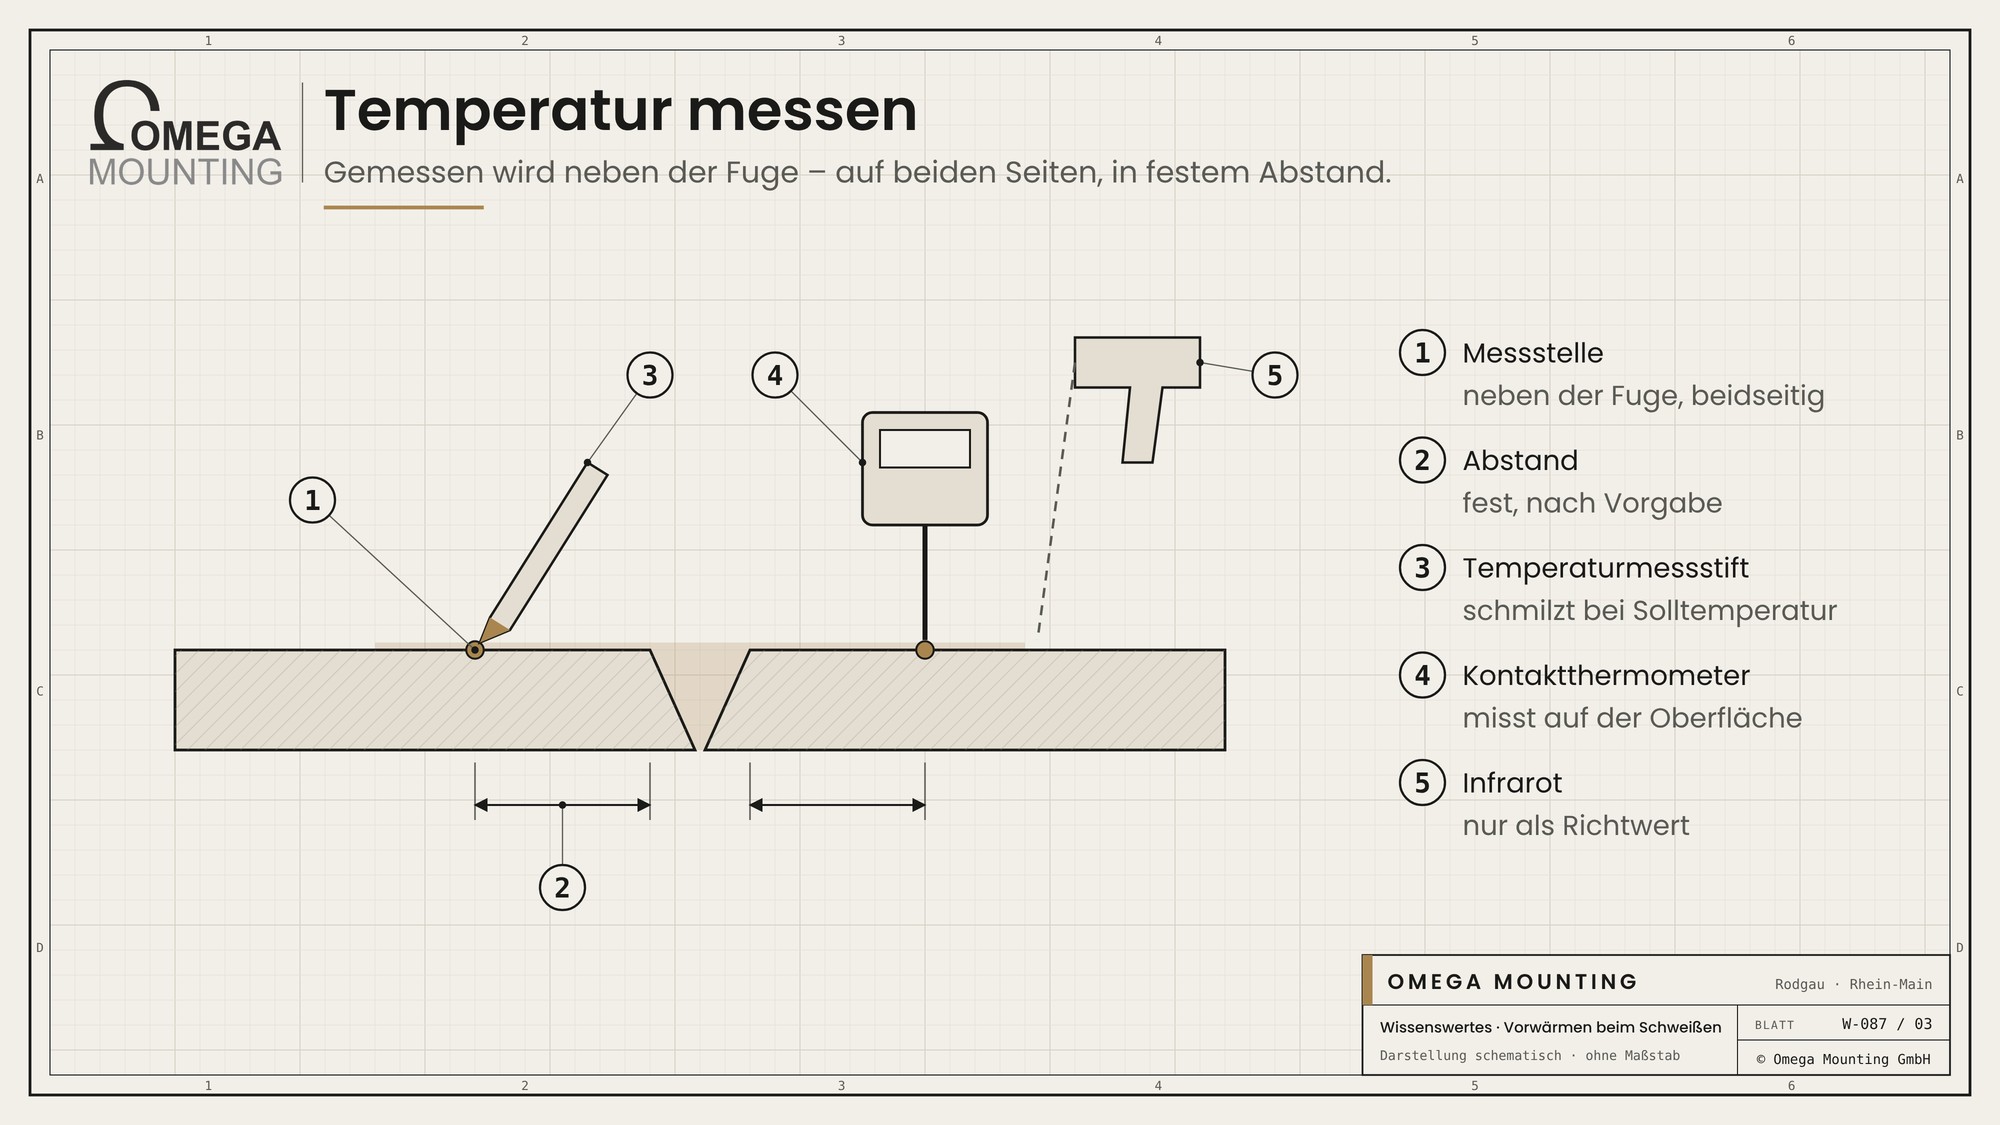
Vorwärmen ohne Messen ist Raten.
- Messstelle: neben der Fuge, in festem Abstand, auf beiden Seiten – nicht in der Flamme.
- Temperaturmessstift: schmilzt bei einer bestimmten Temperatur und zeigt, ob sie erreicht ist.
- Kontaktthermometer: misst direkt auf der Oberfläche und zeigt den Wert an.
- Infrarot: schnell, aber auf blanken oder spiegelnden Flächen ungenau – nur als Richtwert.
- Zwischenlagen: auch zwischen den Lagen messen, damit die Temperatur weder zu tief fällt noch zu hoch steigt.
Schweißen im Winter auf der Baustelle
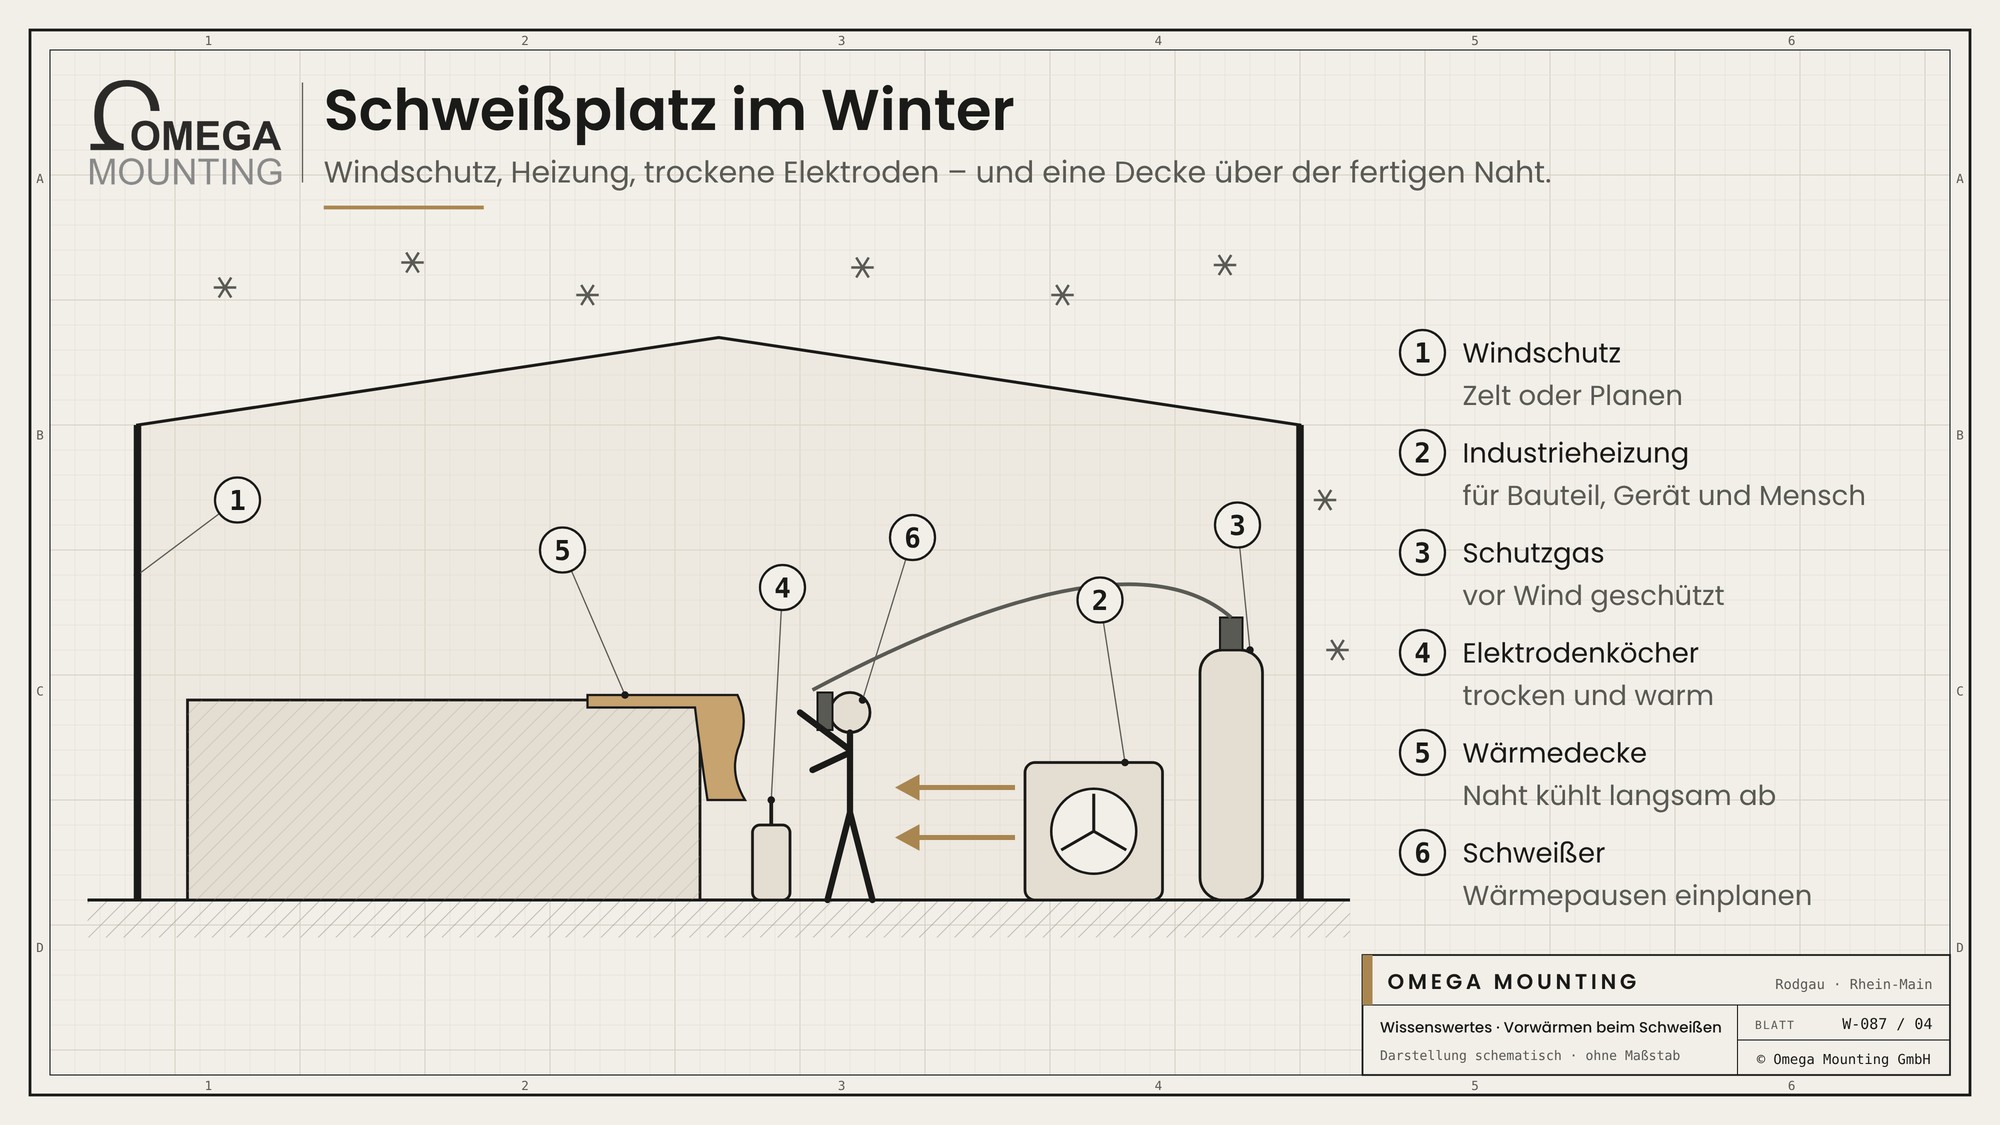
Draußen bei Schnee und Wind kommt zur Werkstoffkunde die Baustelle dazu.
- Windschutz: Wind bläst das Schutzgas weg und kühlt die Naht – Zelt oder Planen um den Schweißplatz.
- Heizung: eine Industrieheizung hält Bauteil, Gerät und Menschen warm.
- Trockene Zusatzwerkstoffe: Elektroden und Draht trocken lagern, Elektroden bei Bedarf rücktrocknen.
- Schnee und Eis: vor dem Vorwärmen entfernen, Kondenswasser abtrocknen.
- Langsam abkühlen: die fertige Naht abdecken, damit sie nicht schockartig auskühlt.
- Wärmepausen: ein durchgefrorener Schweißer führt den Brenner nicht ruhig.
Wie eine Reparatur vor Ort insgesamt geplant wird, beschreibt unser Ratgeber zum Reparaturschweißen.
Typische Fehler
Die meisten Probleme entstehen nicht beim Schweißen selbst, sondern davor und danach.
- Nur die Oberfläche angewärmt: Die Fuge fühlt sich warm an, doch innen ist der Stahl noch kalt – die Wärme ist nach wenigen Sekunden weg.
- Zu schmal gewärmt: Nur ein Fingerbreit neben der Fuge erwärmt – der kalte Rest zieht die Wärme sofort ab.
- Nicht gemessen: „Wird schon reichen“ ersetzt keinen Messstift.
- Feuchte Elektroden: Aus dem kalten Fahrzeug direkt in die Naht – damit kommt Wasserstoff in die Schmelze.
- Zu schnell ausgekühlt: Die fertige Naht liegt offen im Wind – die Abkühlung wird wieder schockartig.
- Zu heiß gewärmt: Auch zu viel Wärme schadet – sie kann das Gefüge des Stahls verändern. Die Obergrenze steht ebenfalls in der Schweißanweisung.
Vorwärmen in der Praxis
Vorwärmen ist einfach beschrieben und schwer gut gemacht. Darauf achten wir auf der Baustelle:
- Breite der Zone: Gewärmt wird nicht nur die Fuge, sondern ein Bereich links und rechts davon. Sonst zieht der kalte Stahl die Wärme sofort ab.
- Gleichmäßig: Die Wärme wird langsam und gleichmäßig eingebracht, nicht punktuell mit der Flamme.
- Messen: Die Temperatur wird mit Temperaturstiften oder Kontaktthermometer an der vorgegebenen Stelle gemessen.
- Halten: Bei mehrlagigen Nähten darf die Temperatur zwischen den Lagen nicht unter den Vorgabewert fallen.
- Langsam abkühlen: Abdeckungen oder Matten verhindern, dass die Naht im Wind zu schnell auskühlt.
Die Vorwärmtemperatur kommt aus der Schweißanweisung oder der Werkstoffvorgabe, nicht aus dem Gefühl. Wer sie misst und notiert, kann später nachweisen, dass die Naht unter den richtigen Bedingungen entstanden ist.
Worauf wir achten
Im Winter planen wir die Wärme mit wie das Werkzeug.
- Wir bringen Heizung und Windschutz mit, wenn draußen geschweißt wird.
- Wir wärmen nach Vorgabe vor und messen neben der Fuge.
- Wir lagern Elektroden und Draht trocken.
- Wir decken fertige Nähte ab, damit sie langsam abkühlen.
- Wir planen Wärmepausen ein – für eine ruhige Hand.
Wo wir das einsetzen
An zwei Verladerampen haben wir mangelhafte Schweißnähte nach der UVV-Prüfung erneuert – an einem einzigen Einsatztag, bei Schneefall und Minusgraden. Dafür haben wir eigens eine Industrieheizung besorgt und direkt neben die Rampe gestellt. Ist der Stahl zu kalt, kühlt die Schmelze zu schnell ab, der Einbrand leidet und die Naht wird spröde. Mit Wärme ließ sich sauber durchschweißen – und auch die Monteure hatten eine ruhige Hand.
Mehr Wissenswertes
Wissenswertes
welches Verfahren bei Wind taugt.
Wissenswertes
wie Kaltrisse gefunden werden.
Wissenswertes
welche Naht vorgewärmt wird.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie müssen im Winter draußen schweißen lassen – an einer Rampe, einem Stahlbau oder einer Anlage? Wir bringen Wärme, Windschutz und erfahrene Schweißer mit. Rückruftermin anfragen.
Unsere Leistung dazu: Sonderanfertigungen und Schweißarbeiten →
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English