
- Wissenswertes – Technik und Verfahren
Schwingungsmessung: Wie sich Unwucht und Lagerschaden verraten
Von Tobias Schott · Lesezeit ca. 5 Minuten · Stand: November 2026
Jede rotierende Maschine schwingt – die Schwingungsmessung zeigt, ob sie so schwingt wie immer oder ob sich eine Unwucht, ein Ausrichtfehler oder ein Lagerschaden anbahnt.
Schwingungsmessung begegnet Ihnen im Messbericht nach einem Rundgang, im Abnahmeprotokoll nach einem Maschinenumzug oder als Ampel auf dem Bildschirm einer fest installierten Überwachung. Dort stehen Werte in Millimeter je Sekunde, manchmal ein Diagramm mit Spitzen. Was bedeutet das für Ihren Motor, Ihren Lüfter, Ihre Pumpe?
Dieser Beitrag erklärt, was gemessen wird, wie aus der Kurve eine Ursache wird und warum der Trend wichtiger ist als der Grenzwert. Wie Sie Antriebe, Getriebe und Pumpen instand halten, steht im Ratgeber Antriebe, Getriebe und Pumpen instand halten.
Was ist Schwingungsmessung?
Schwingungsmessung ist die Erfassung der mechanischen Bewegung einer Maschine an festgelegten Messstellen, meist an den Lagergehäusen, um ihren Zustand zu beurteilen. Ein Sensor, häufig ein Beschleunigungsaufnehmer, wird mit Magnet oder Schraube an das Gehäuse gesetzt. Er wandelt die Bewegung in ein elektrisches Signal um, das Messgerät rechnet daraus Kennwerte und Spektren.
Schwingungen entstehen, weil Kräfte in der Maschine nie ganz ausgeglichen sind. Ein Rotor ist nie perfekt gewuchtet, zwei Wellen fluchten nie perfekt, ein Lager rollt nie perfekt ab. Solange das Muster stabil bleibt, ist das normal. Ändert es sich, ändert sich etwas in der Maschine. Auf Englisch heißt das Verfahren „vibration analysis“ oder „vibration monitoring“.
Steckbrief
- Zweck: Veränderungen im Laufverhalten früh erkennen und ihre Ursache eingrenzen.
- Messgröße: Meist die Schwinggeschwindigkeit in Millimeter je Sekunde als Effektivwert, dazu Beschleunigung für Lager und Verzahnungen.
- Geräte: Handmessgerät für Kennwerte, Analysator für Spektrum und Hüllkurve, fest installierte Sensoren für kritische Maschinen.
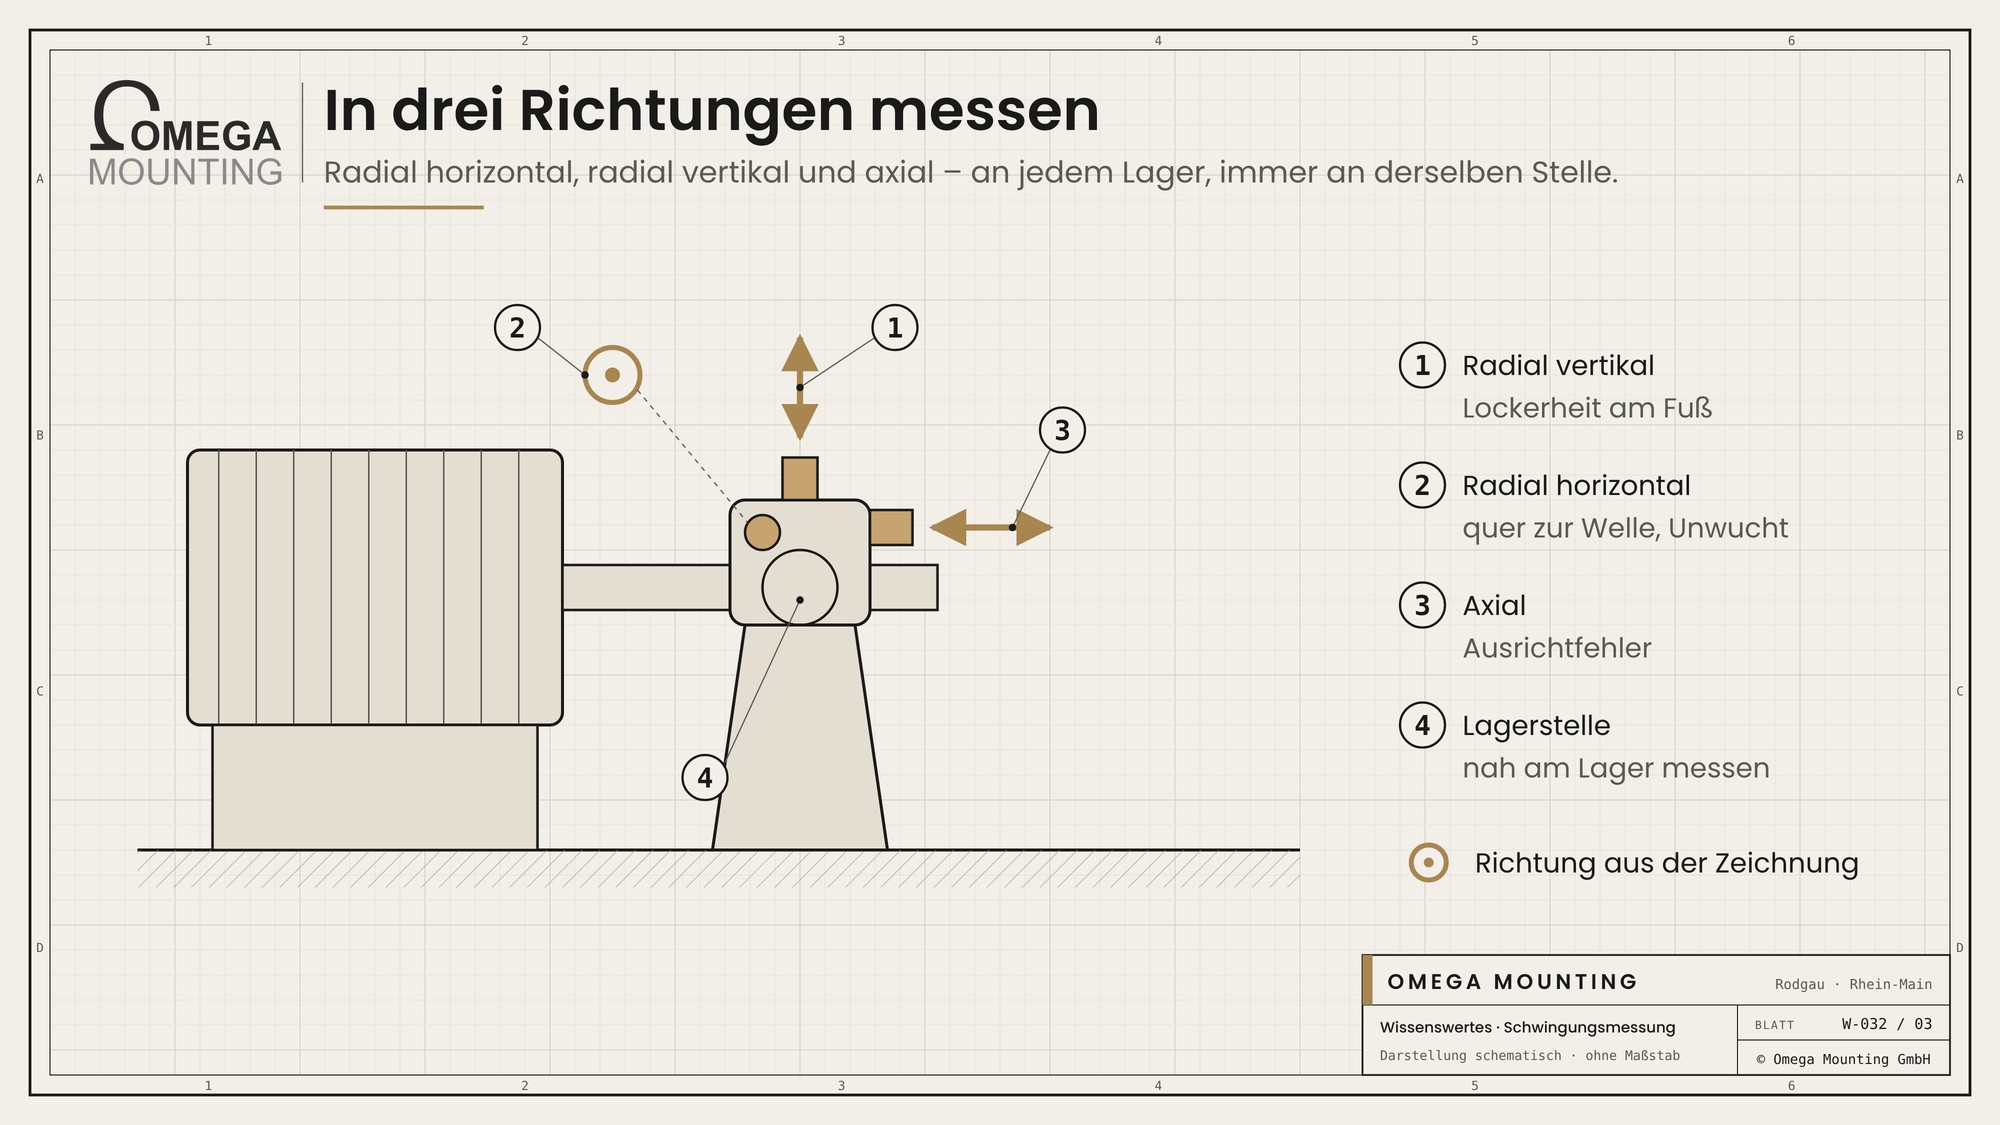
- Typische Messstellen: Lagergehäuse von Motoren, Lüftern, Pumpen, Getrieben und Verdichtern – radial in zwei Richtungen und axial.
- Voraussetzung: Gleiche Messstelle, gleiche Drehzahl, gleicher Lastzustand bei jeder Messung.
- Grundlage: ISO 20816 für die Bewertung von Maschinenschwingungen an nicht rotierenden Teilen.
- Häufiger Irrtum: Ein Wert unter der Grenze heißt nicht „alles gut“ – ein steigender Trend ist auch unterhalb der Grenze ein Befund.
Kennwert, Spektrum, Hüllkurve: Was gemessen wird
Die Schwingungsmessung hat drei Stufen: Der Kennwert sagt, ob sich etwas verändert, das Spektrum sagt, was es ist, die Hüllkurve findet Lagerschäden am frühesten.
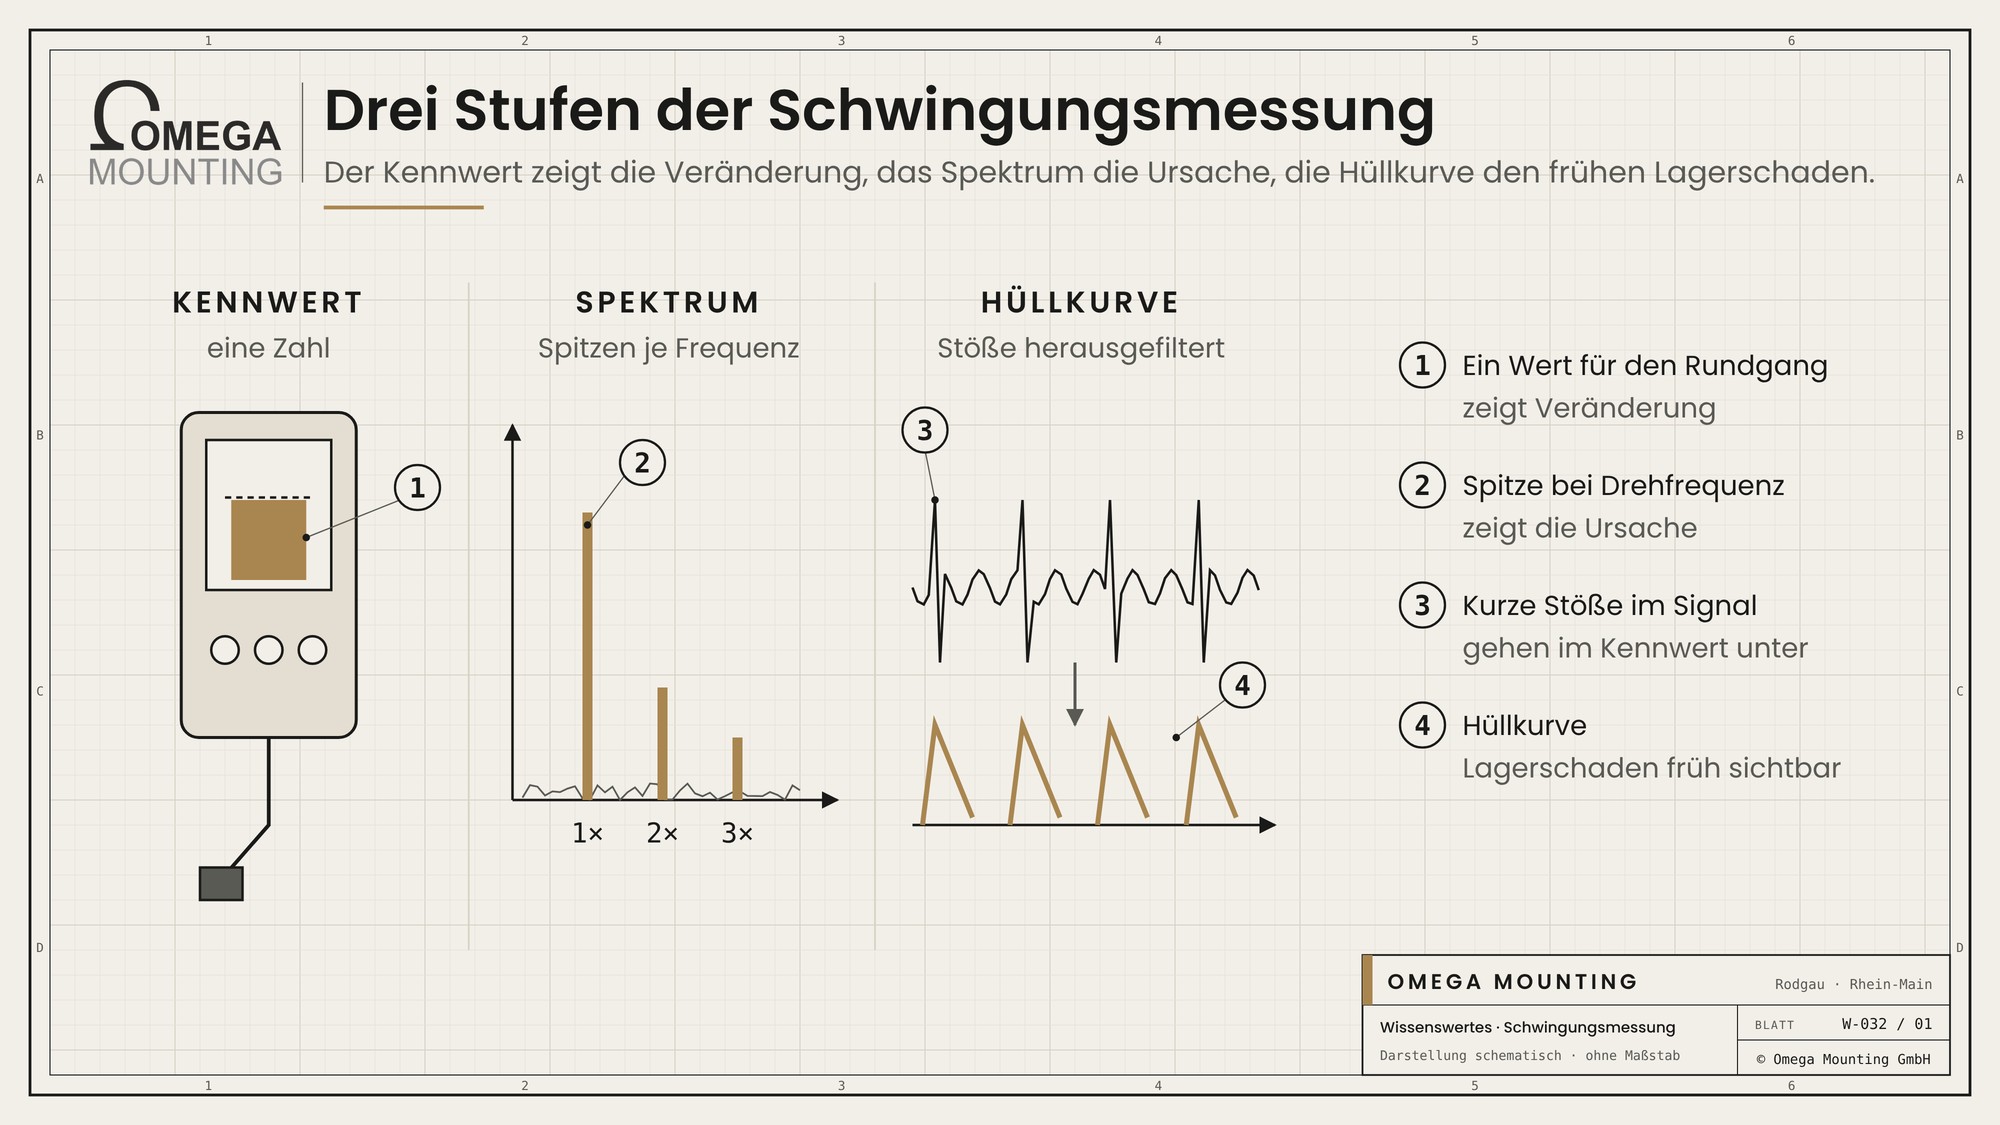
Kennwert. Das Handgerät misst die Schwinggeschwindigkeit über einen breiten Frequenzbereich, typisch 10 bis 1.000 Hertz, und zeigt eine einzige Zahl. Die ISO 20816, Nachfolgerin der ISO 10816, ordnet solche Werte nach Maschinengruppe und Aufstellung in Zonen von „neu“ bis „Schaden möglich“ ein. Für den Rundgang reicht der Kennwert, um eine Veränderung zu sehen.
Spektrum. Die Frequenzanalyse zerlegt das Signal in seine Bestandteile. Jede Spitze im Spektrum gehört zu einer Frequenz – und viele Fehler haben ihre eigene. Bezugspunkt ist die Drehfrequenz der Welle: die Drehzahl je Minute geteilt durch 60.
Hüllkurve. Ein beginnender Schaden an der Laufbahn eines Wälzlagers erzeugt winzige, schnelle Stöße. Im Kennwert gehen sie unter. Die Hüllkurvenanalyse, englisch „envelope analysis“, filtert diese Stöße heraus und macht Lagerschäden sichtbar, lange bevor das Lager warm wird oder hörbar läuft.
Unwucht, Ausrichtfehler, Lagerschaden: Welche Schwingung wozu gehört
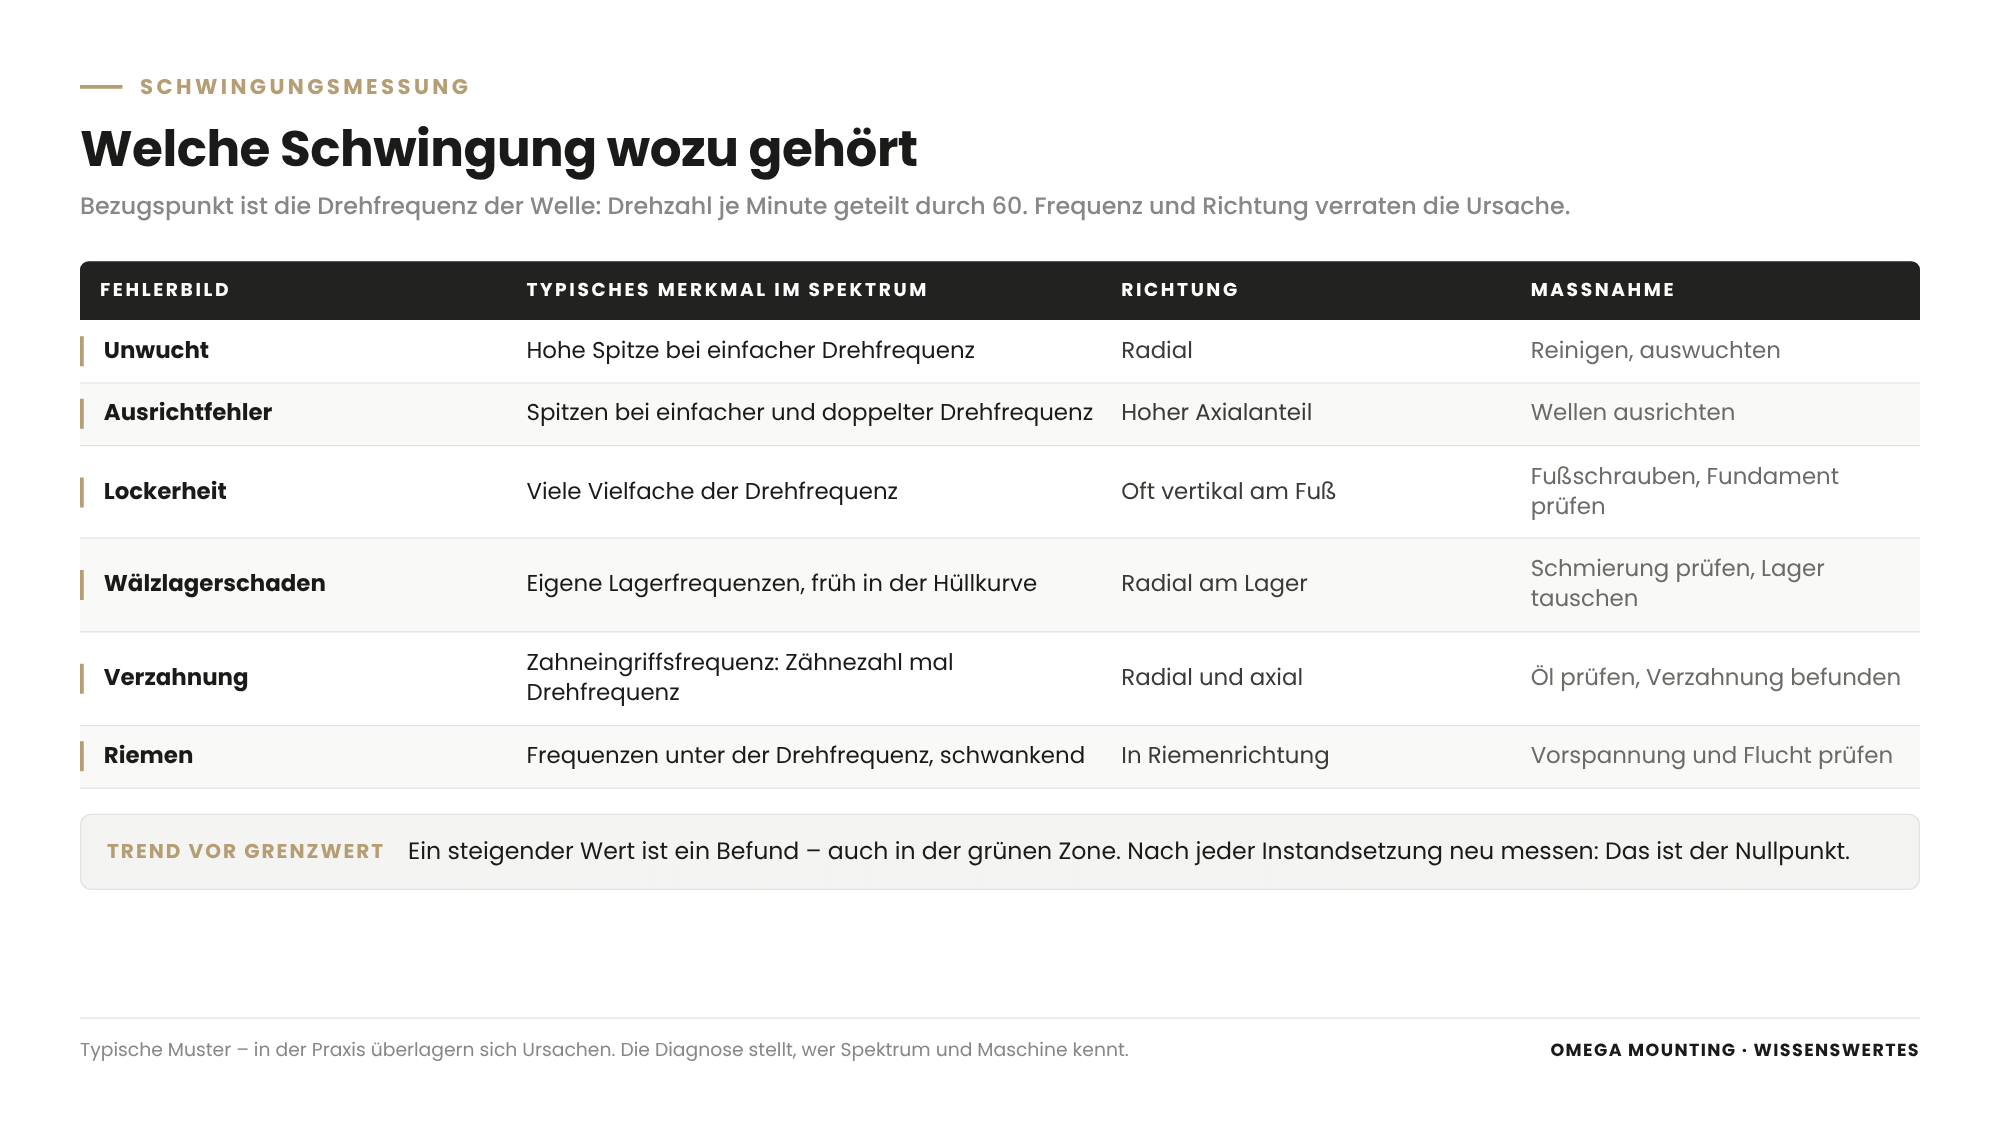
Die Ursache verrät sich durch Frequenz und Richtung der Schwingung – das ist der Grund, warum ein Spektrum mehr sagt als ein einzelner Wert.
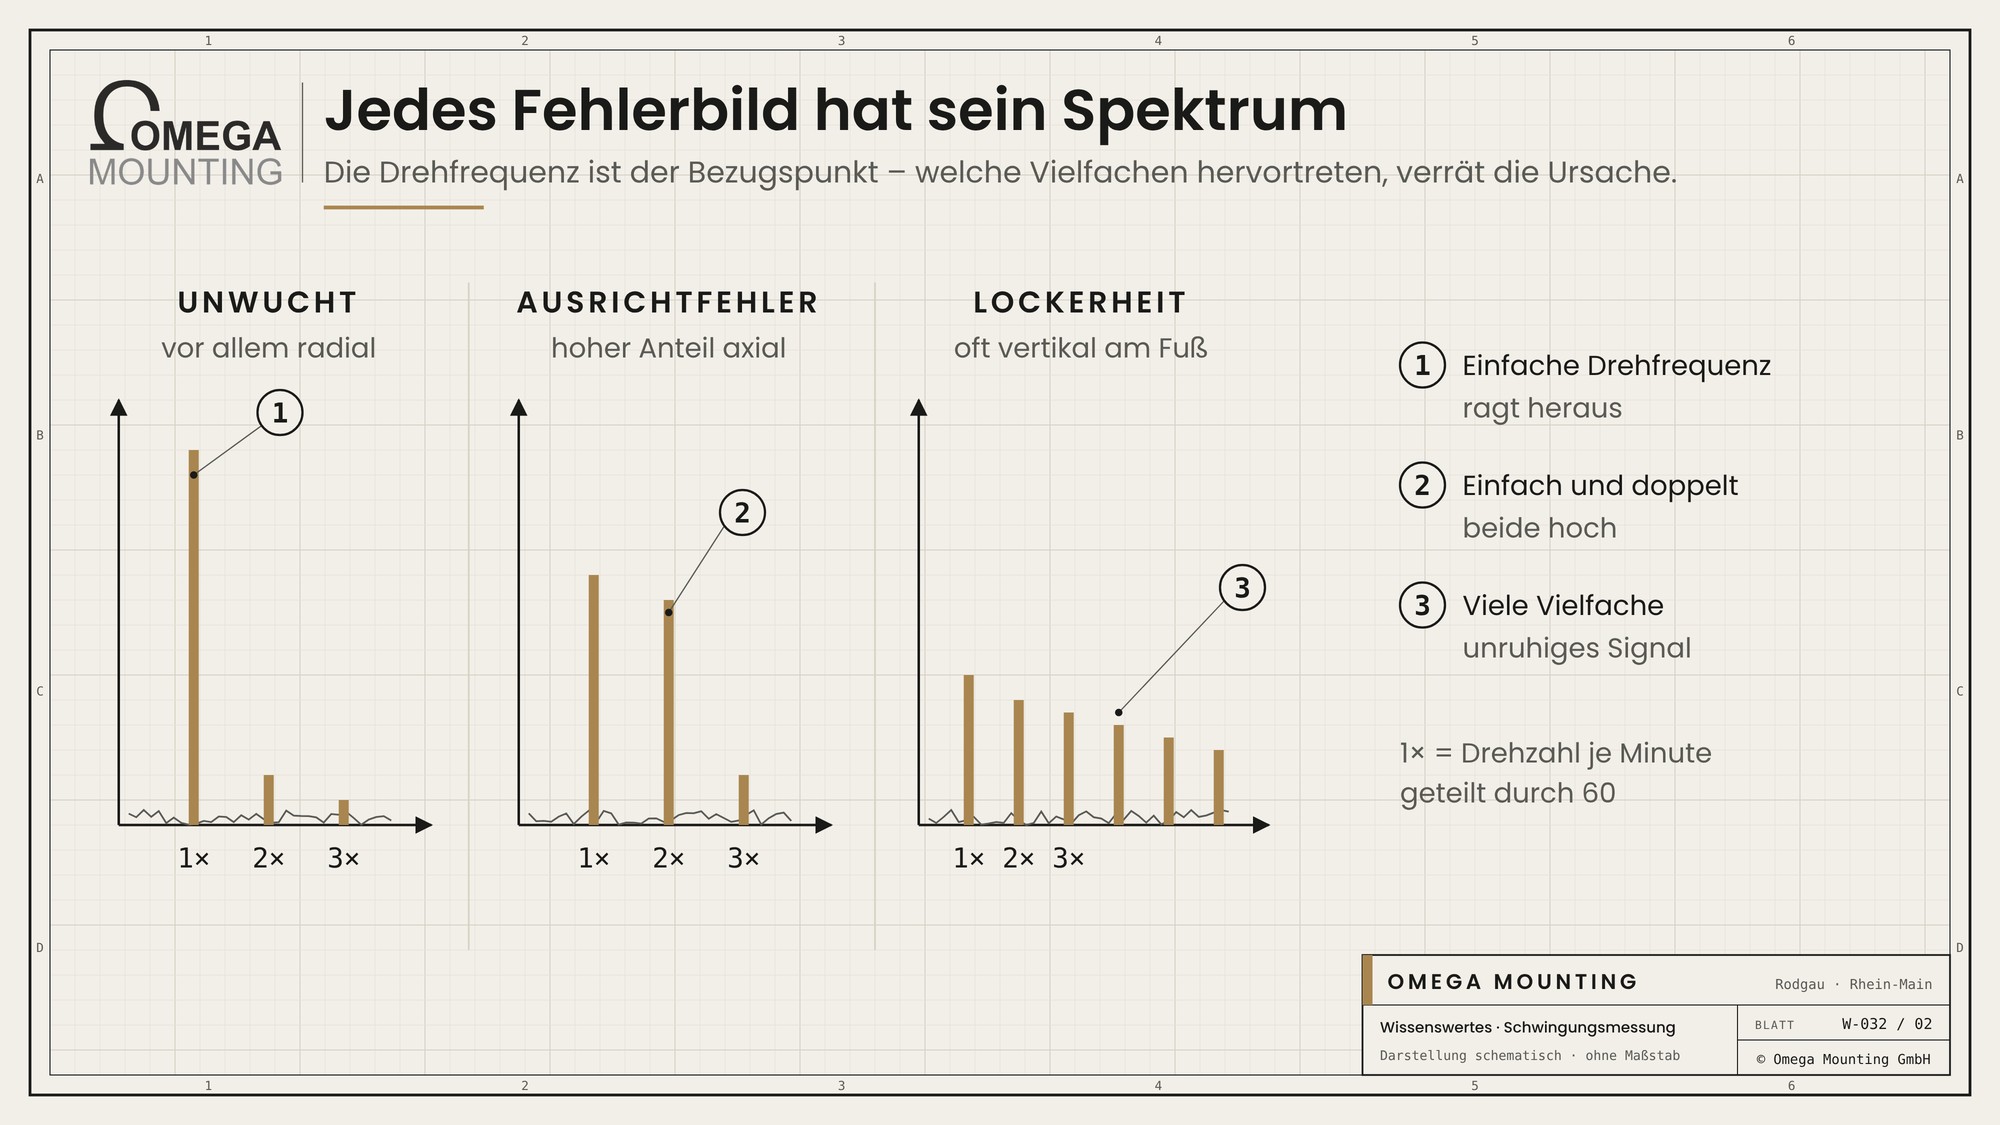
| Fehlerbild | Typisches Merkmal | Richtung | Typische Maßnahme |
|---|---|---|---|
| Unwucht. | Hohe Spitze bei einfacher Drehfrequenz. | Vor allem radial. | Rotor reinigen, Anbackungen entfernen, auswuchten. |
| Ausrichtfehler. | Spitzen bei einfacher und doppelter Drehfrequenz. | Hoher Anteil axial. | Wellen zueinander ausrichten, Kupplung prüfen. |
| Mechanische Lockerheit. | Viele Vielfache der Drehfrequenz, unruhiges Signal. | Oft vertikal am Fuß. | Fußschrauben, Fundament, Lagersitz prüfen. |
| Wälzlagerschaden. | Eigene Lagerfrequenzen, früh in der Hüllkurve, später breites Rauschen. | Radial am betroffenen Lager. | Schmierung prüfen, Lager tauschen, Ursache klären. |
| Verzahnung. | Spitze bei der Zahneingriffsfrequenz, also Zähnezahl mal Drehfrequenz. | Radial und axial am Getriebe. | Ölzustand prüfen, Verzahnung befunden. |
| Riemen. | Frequenzen unterhalb der Drehfrequenz, schwankend. | Radial in Riemenrichtung. | Vorspannung, Flucht und Riemenzustand prüfen. |
Die Tabelle zeigt typische Muster. In der Praxis überlagern sich mehrere Ursachen, und eine Messung an einer einzigen Stelle reicht selten. Die Diagnose stellt, wer das Spektrum und die Maschine kennt.
Warum der Trend mehr zählt als der Grenzwert
Ein Schwingungswert ist erst im Vergleich aussagekräftig – mit der letzten Messung, mit der Nachbarmaschine und mit dem Zustand nach der letzten Instandsetzung.
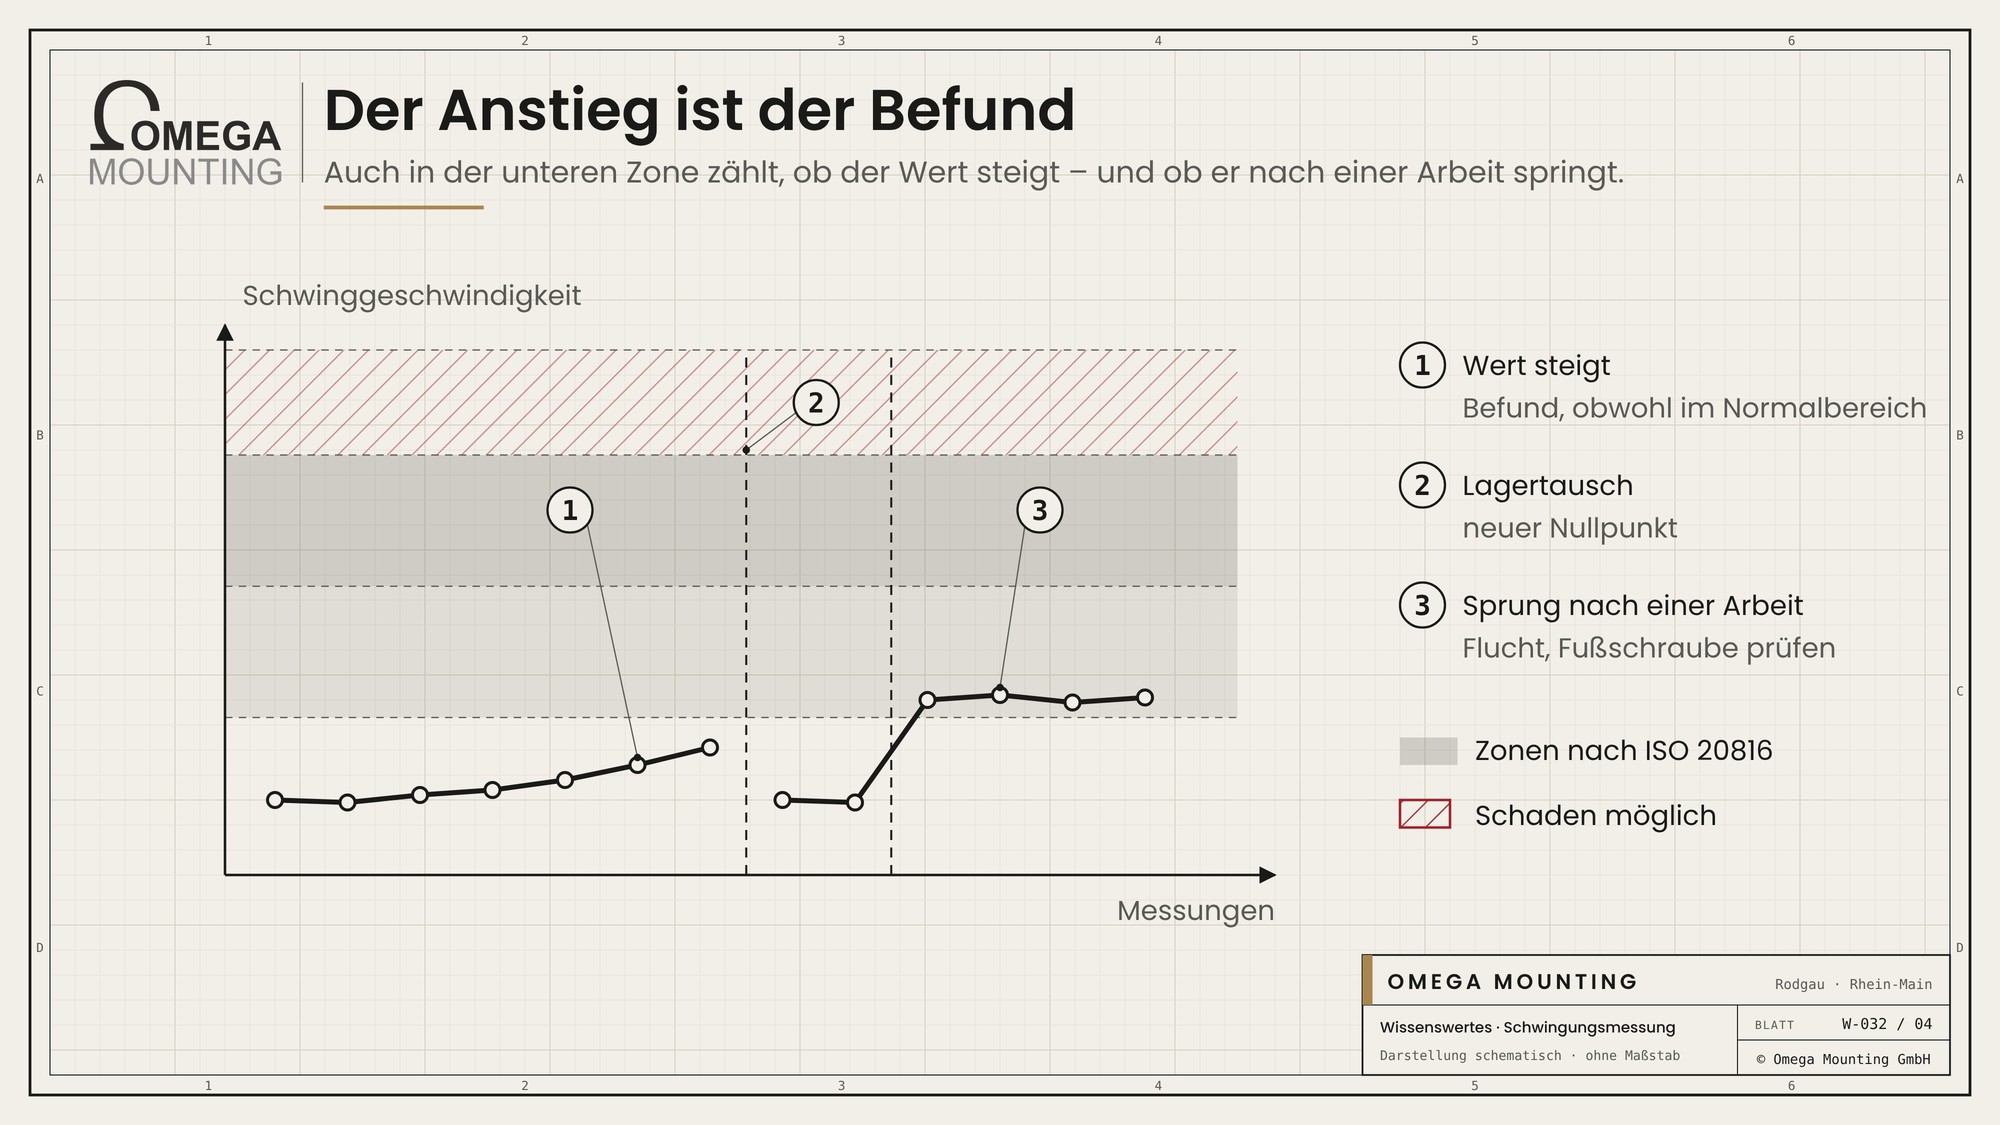
Jede Maschine hat ihren eigenen Normalzustand. Er hängt von Bauart, Fundament, Drehzahl und Last ab. Deshalb braucht jede Überwachung einen Nullpunkt: die Messung nach Montage, Umzug oder Lagertausch, dokumentiert mit Messstelle und Betriebszustand.
Steigt der Wert von Rundgang zu Rundgang, ist das ein Befund – auch wenn er noch in der grünen Zone liegt. Springt er nach einer Arbeit, ist meist die Arbeit selbst die Ursache: ein Fluchtfehler nach dem Wiedereinbau, eine nicht angezogene Fußschraube, ein verspannter Maschinenfuß.
Worauf wir achten
Wir messen mit dem Handgerät an den Lagerstellen und setzen nach Messberichten instand – Lager, Ausrichtung, Fundament.
- Wir markieren Messstellen dauerhaft und messen immer gleich: Position, Richtung, Drehzahl, Last.
- Wir messen nach jedem Lagertausch, Umzug oder Wiedereinbau. Dieser Wert ist der neue Nullpunkt.
- Wir prüfen vor dem Lagertausch die einfachen Ursachen: Fußschrauben, Kupplung, Riemenspannung, Anbackungen am Lüfterrad.
- Wir richten Wellen mit dem Laser aus, statt nach Augenmaß, und dokumentieren das Ergebnis.
- Wir tauschen ein Lager nicht nur, sondern suchen den Grund: Schmierung, Ausrichtung, Last, Montage.
- Spektrum- und Hüllkurvenanalysen überlassen wir dem spezialisierten Dienstleister und setzen nach seinem Befund instand.
Wo wir das einsetzen
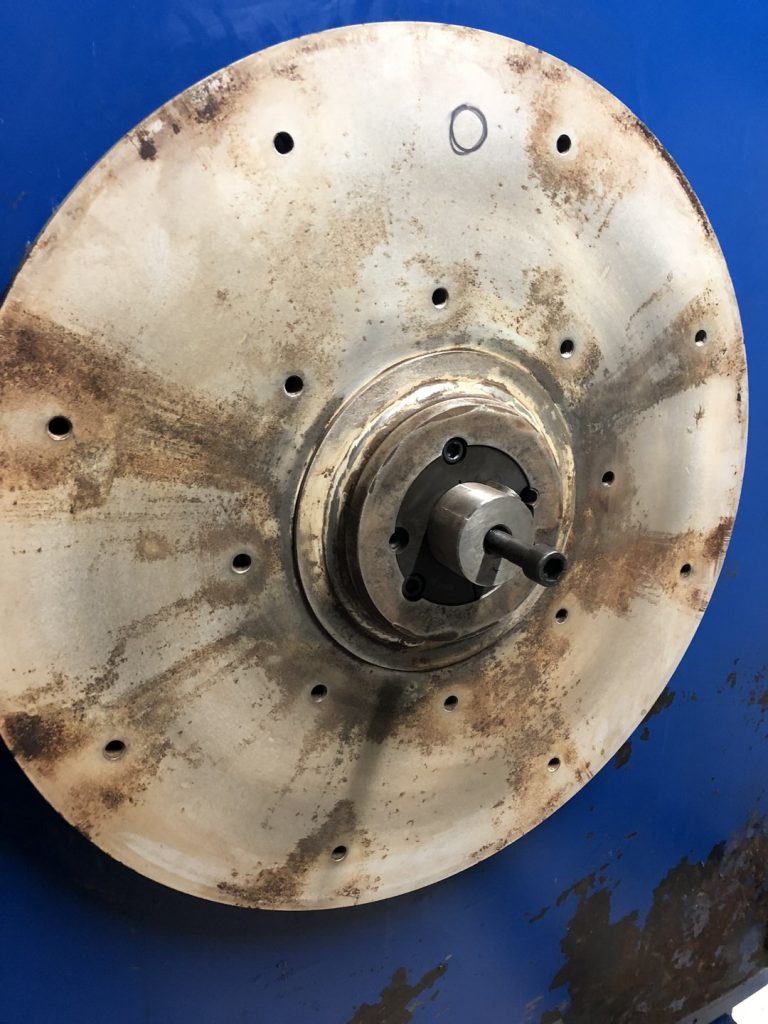
Schwingung ist bei Lüftern, Motoren und Aggregaten der früheste Hinweis auf einen Lagerschaden. Beim Lüfterlager-Tausch in einer Lackieranlage bei Offenbach liefen die Lüfter praktisch pausenlos; ein verschlissenes Lager hätte Vibrationen, Folgeschäden an Motor und Lüfterrad und einen ungeplanten Stillstand riskiert. Wir haben die Einheit aus Motor und rund 1,40 Meter großem Lüfterrad ausgebaut, die Lager getauscht und revidiert. Bei der Generatorwartung einer Netzersatzanlage gehörte zum Wiedereinbau, den Generator wieder mit dem Motor zu verbinden und auszurichten. Beides gehört zu unserer Wartung und Instandhaltung.
Mehr Wissenswertes
Wissenswertes
das Verfahren, das dieselben Fehler als Wärme zeigt.
Wissenswertes
wie Ausrichtfehler behoben werden, die das Spektrum zeigt.
Ratgeber
der Ratgeber, wenn die Lockerheit aus dem Fundament kommt.
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie haben Fragen, wie das auf Ihrer Baustelle läuft – etwa, was die rote Ampel in Ihrem Messbericht bedeutet? Wir prüfen Lager, Ausrichtung und Fundament und setzen instand. Rückruftermin anfragen – wir melden uns.
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English