- Ratgeber – Lift & Shift
Maschine ausrichten und verankern: Fundament, Dübel und Nivellierung
Von Tobias Schott · Lesezeit ca. 23 Minuten · Stand: Oktober 2026
Eine Maschine ist erst dann aufgestellt, wenn sie in Waage, in Flucht und kraftschlüssig mit dem Fundament verbunden ist – und wenn ein Protokoll belegt, womit das gemessen, womit es verankert und wann es freigegeben wurde.
Die Maschine steht in der Halle. Der Kran ist abgerüstet, der Tieflader weg – und jetzt beginnt der Teil, der darüber entscheidet, ob die Anlage über Jahre präzise läuft oder bald die ersten Lagerschäden meldet: die Maschine ausrichten und verankern. Wer diesen Schritt als Anhängsel der Einbringung behandelt, bezahlt ihn später mit Verschleiß, Nacharbeit, Schwingungsproblemen in der Nachbarschaft oder einer Gewährleistung, die der Hersteller mit Verweis auf seinen Aufstellplan ablehnt.
Für Planer stellt sich die Frage früher: Welches Maschinenfundament braucht die Anlage, trägt der Hallenboden, wo liegen die Medien? Für Bauleiter ist es die Frage nach der Reihenfolge – was wird wann fixiert, wann darf angeschlossen werden? Für Instandhaltungsleiter die Frage, ob die Maschine, die sie morgen übernehmen, so steht, dass Lager, Führungen und Antriebe nicht gegen eine schiefe Grundplatte arbeiten.
Dieser Ratgeber ist die Vertiefung unseres Artikels Einbringung einer Maschine: der Ablauf des Einbringtags – dort endet der Tag mit dem Absetzen, hier geht es weiter: Untergrund prüfen, Fundamentart wählen, nivellieren, ausrichten, verankern, entkoppeln, anschließen, Probelauf. Mit Beispielen aus Kassel, Leipzig, München, Fulda und Rodgau.
Das Wichtigste in Kürze
- Vor der Aufstellung wird der Untergrund geprüft: Tragfähigkeit, Ebenheit, Risse, Fugen, Bewehrung und Leitungen im Boden – im Zweifel mit dem Tragwerksplaner.
- Die Fundamentart folgt aus Gewicht, Dynamik und Genauigkeitsanspruch der Maschine: Hallenboden, Einzel- oder Blockfundament oder ein schwingungsisoliertes Fundament.
- Nivellieren heißt: die Maschine mit Maschinenfüßen, Unterlegplatten oder Keilen in Waage bringen, kontrollieren, fixieren und bei Bedarf vergießen – in dieser Reihenfolge.
- Ausrichten heißt: Lage, Flucht und Höhe zur Peripherie herstellen – mit Richtwaage, Laser und Diagonalmaß.
- Verankert wird nach Aufstellplan des Herstellers: Dübelart, Setztiefe, Abstände, Anzugsmoment – mit Drehmomentprotokoll; Verguss und Verbundanker härten aus, bevor Last kommt.
- Schwingungsentkopplung schützt Nachbarn und Messtechnik vor der Maschine oder die Maschine vor der Umgebung – und wird mit der Verankerung zusammen geplant.
- Medienanschluss und Probelauf kommen nach dem Fixieren; Prüfung vor der ersten Inbetriebnahme und Aufstellprotokoll schließen die Aufstellung ab.
Was ist das Ausrichten und Verankern einer Maschine?
Das Ausrichten und Verankern einer Maschine ist der Arbeitsschritt zwischen Absetzen und Medienanschluss, in dem die Maschine nach Lage, Höhe, Waage und Flucht in ihre Soll-Position gebracht und so mit dem Fundament verbunden wird, dass sie unter Betriebslasten, Schwingungen und Temperaturwechseln in dieser Position bleibt.
Drei Begriffe werden dabei oft vermischt. Nivellieren bedeutet, die Maschine in die Horizontale zu bringen – ihre Bezugsflächen stehen in Waage. Ausrichten – im Montagejargon auch Fluchten – bedeutet, die Maschine in Bezug auf etwas anderes zu positionieren: auf Hallenachsen, eine Förderstrecke, eine zweite Maschine, eine Schiene. Verankern bedeutet, die so positionierte Maschine mit Dübeln, Ankerbolzen oder Verguss kraftschlüssig mit dem Fundament zu verbinden. Wer verankert, bevor ausgerichtet ist, bohrt doppelt.
Wie das Thema in den Ablauf eines Standortwechsels passt, zeigt unser Ratgeber Maschinenumzug für Ihre Firma; was Omega Mounting bei Montagen im Bestand leistet, beschreibt unsere Seite Industriemontage im Bestand.
Wie prüfen Sie den Untergrund vor der Aufstellung?
Der Untergrund wird vor der Aufstellung auf Tragfähigkeit, Ebenheit, Zustand und Einbauten geprüft: Trägt Bodenplatte oder Fundament die Maschine mit allen Betriebslasten, ist die Oberfläche eben und sauber, gibt es Risse, Fugen oder Hohllagen, und wo liegen Bewehrung und Leitungen, die beim Bohren im Weg wären?
Diese Prüfung beginnt nicht am Aufstelltag, sondern bei der Ortsbegehung – mit denselben Fragen, die ein Planer in der Layoutphase beantworten sollte.
Tragfähigkeit: Bodenplatte oder Fundament?
Eine Industriebodenplatte ist für Flächenlasten ausgelegt – Stapler, Regale, Paletten. Eine Maschine bringt Punktlasten unter ihren Füßen und oft dynamische Lasten dazu. Ob die vorhandene Platte das trägt, steht in den Bestandsunterlagen oder muss ein Tragwerksplaner beurteilen. Was zu Deckenlasten, Lastverteilung und Bodenpressung bei der Einbringung gilt, haben wir im Ratgeber Einbringung planen: Deckenlast, Öffnungen und Kranstellflächen beschrieben – für den Aufstellort gilt dieselbe Logik, nur dauerhaft.
Ebenheit und Zustand
Betonflächen sind nie perfekt eben; der Hochbau kennt dafür eigene Ebenheitstoleranzen, die aber nichts darüber sagen, was Ihre Maschine braucht. Maßgeblich ist der Aufstellplan des Herstellers. Unebenheiten gleichen wir beim Nivellieren aus – mit Unterlegplatten, Maschinenfüßen oder Verguss. Beim Aufstellen von Tanks für eine Heizanlage in Fulda haben wir die Betonfundamente zuvor gereinigt und kleinere Unebenheiten im Beton mit einer Bautenschutzmatte ausgeglichen, bevor die Behälter mit Schwerlastankern verankert wurden.
Risse, abgeplatzte Kanten, Hohlstellen und Dehnfugen sind Ausschlusskriterien für Dübel: Ein Anker in einer Fuge oder am Rissufer trägt nicht, was sein Datenblatt verspricht. Deshalb wird die Fläche vor dem Anzeichnen abgeklopft und begutachtet.
Was im Boden liegt
Vor dem Bohren wird die Bewehrung geortet und gefragt, was sonst im Boden liegt: Elektroleitungen, Druckluft, Fußbodenheizung, Abwasserkanäle, Erdungsbänder. Bestandspläne helfen, ersetzen aber die Ortung nicht – Pläne zeigen, was geplant war, nicht, was gebaut wurde.
Welche Fundamentarten gibt es – und wann reicht der Hallenboden?
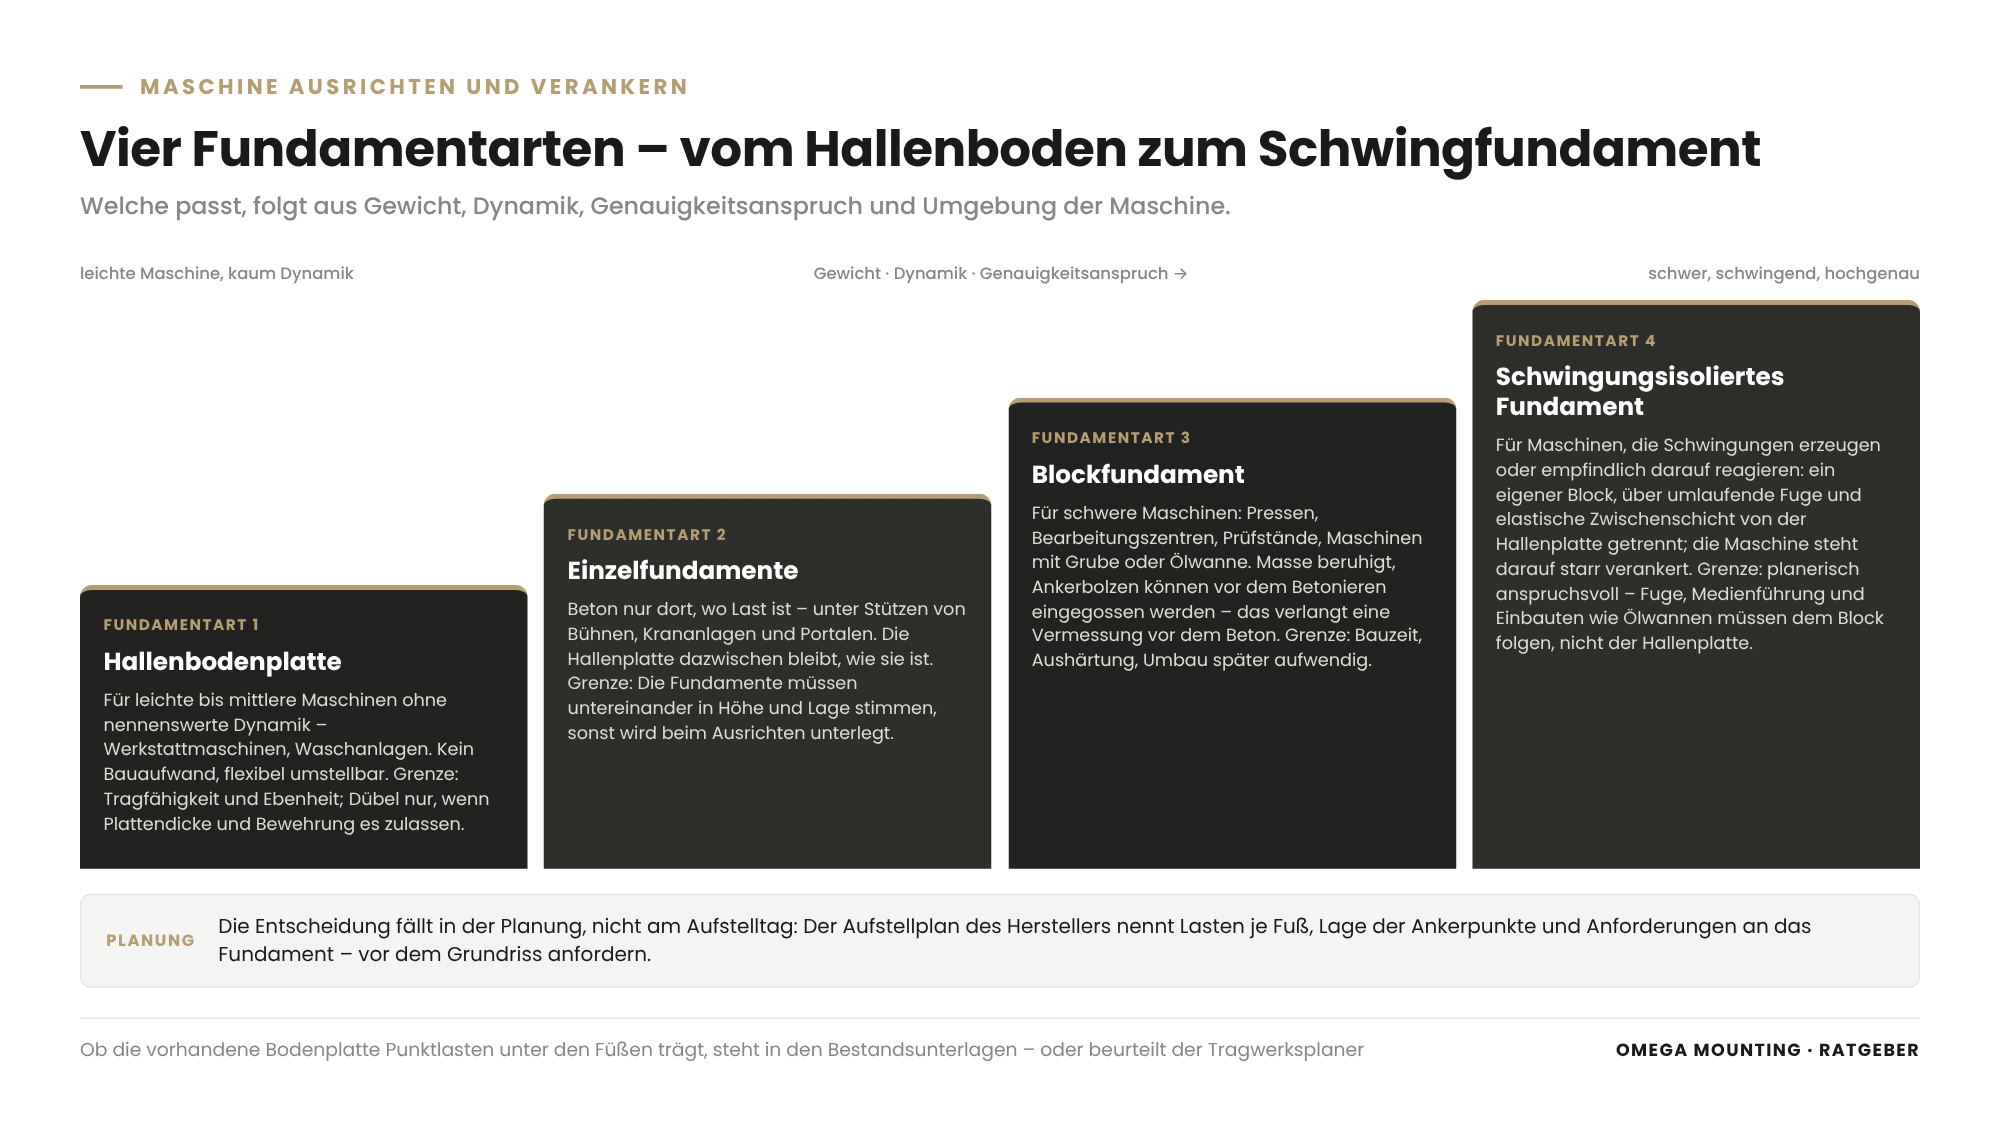
Für die Maschinenaufstellung gibt es vier typische Lösungen: die vorhandene Hallenbodenplatte, Einzelfundamente unter Füßen oder Stützen, ein durchgehendes Blockfundament und ein schwingungsisoliertes Fundament, das von der Bodenplatte getrennt ist – welche passt, hängt von Gewicht, Dynamik, Genauigkeitsanspruch und Umgebung der Maschine ab.
| Fundamentart | Typischer Einsatz | Vorteil | Grenze |
|---|---|---|---|
| Hallenbodenplatte | leichte bis mittlere Maschinen ohne nennenswerte Dynamik, Werkstattmaschinen, Waschanlagen | kein Bauaufwand, flexibel umstellbar | Tragfähigkeit und Ebenheit begrenzen; Dübel nur, wenn Plattendicke und Bewehrung es zulassen |
| Einzelfundamente | Stützen von Bühnen, Krananlagen, Portale | Beton nur dort, wo Last ist | Fundamente müssen untereinander in Höhe und Lage stimmen |
| Blockfundament | schwere Maschinen, Pressen, Bearbeitungszentren, Prüfstände, Maschinen mit Grube oder Ölwanne | Masse beruhigt, Ankerbolzen können eingegossen werden | Bauzeit, Aushärtung, Umbau später aufwendig |
| Schwingungsisoliertes Fundament | Maschinen, die Schwingungen erzeugen oder empfindlich auf sie reagieren | Trennung von der Umgebung | planerisch anspruchsvoll, Fuge und Medienführung müssen passen |
Die Entscheidung fällt in der Planung, nicht am Aufstelltag. Für den Planer heißt das: Der Aufstellplan des Herstellers ist das erste Dokument, das Sie anfordern sollten – vor dem Grundriss. Dort stehen Lasten je Fuß, Lage der Ankerpunkte und Anforderungen an das Fundament.
Grube, Ölwanne, Kanal
Manche Maschinen brauchen mehr als eine ebene Fläche: Spänekanäle, Hydraulikgruben, Auffangwannen für Öl. Beim Umbau eines Prüfstands in München haben wir eine Ölwanne umlaufend um das Betonfundament montiert und dicht verschweißt. Solche Einbauten gehören in die Fundamentplanung, weil sie Ankerlagen und Medienwege bestimmen.
Wie nivellieren Sie eine Maschine?
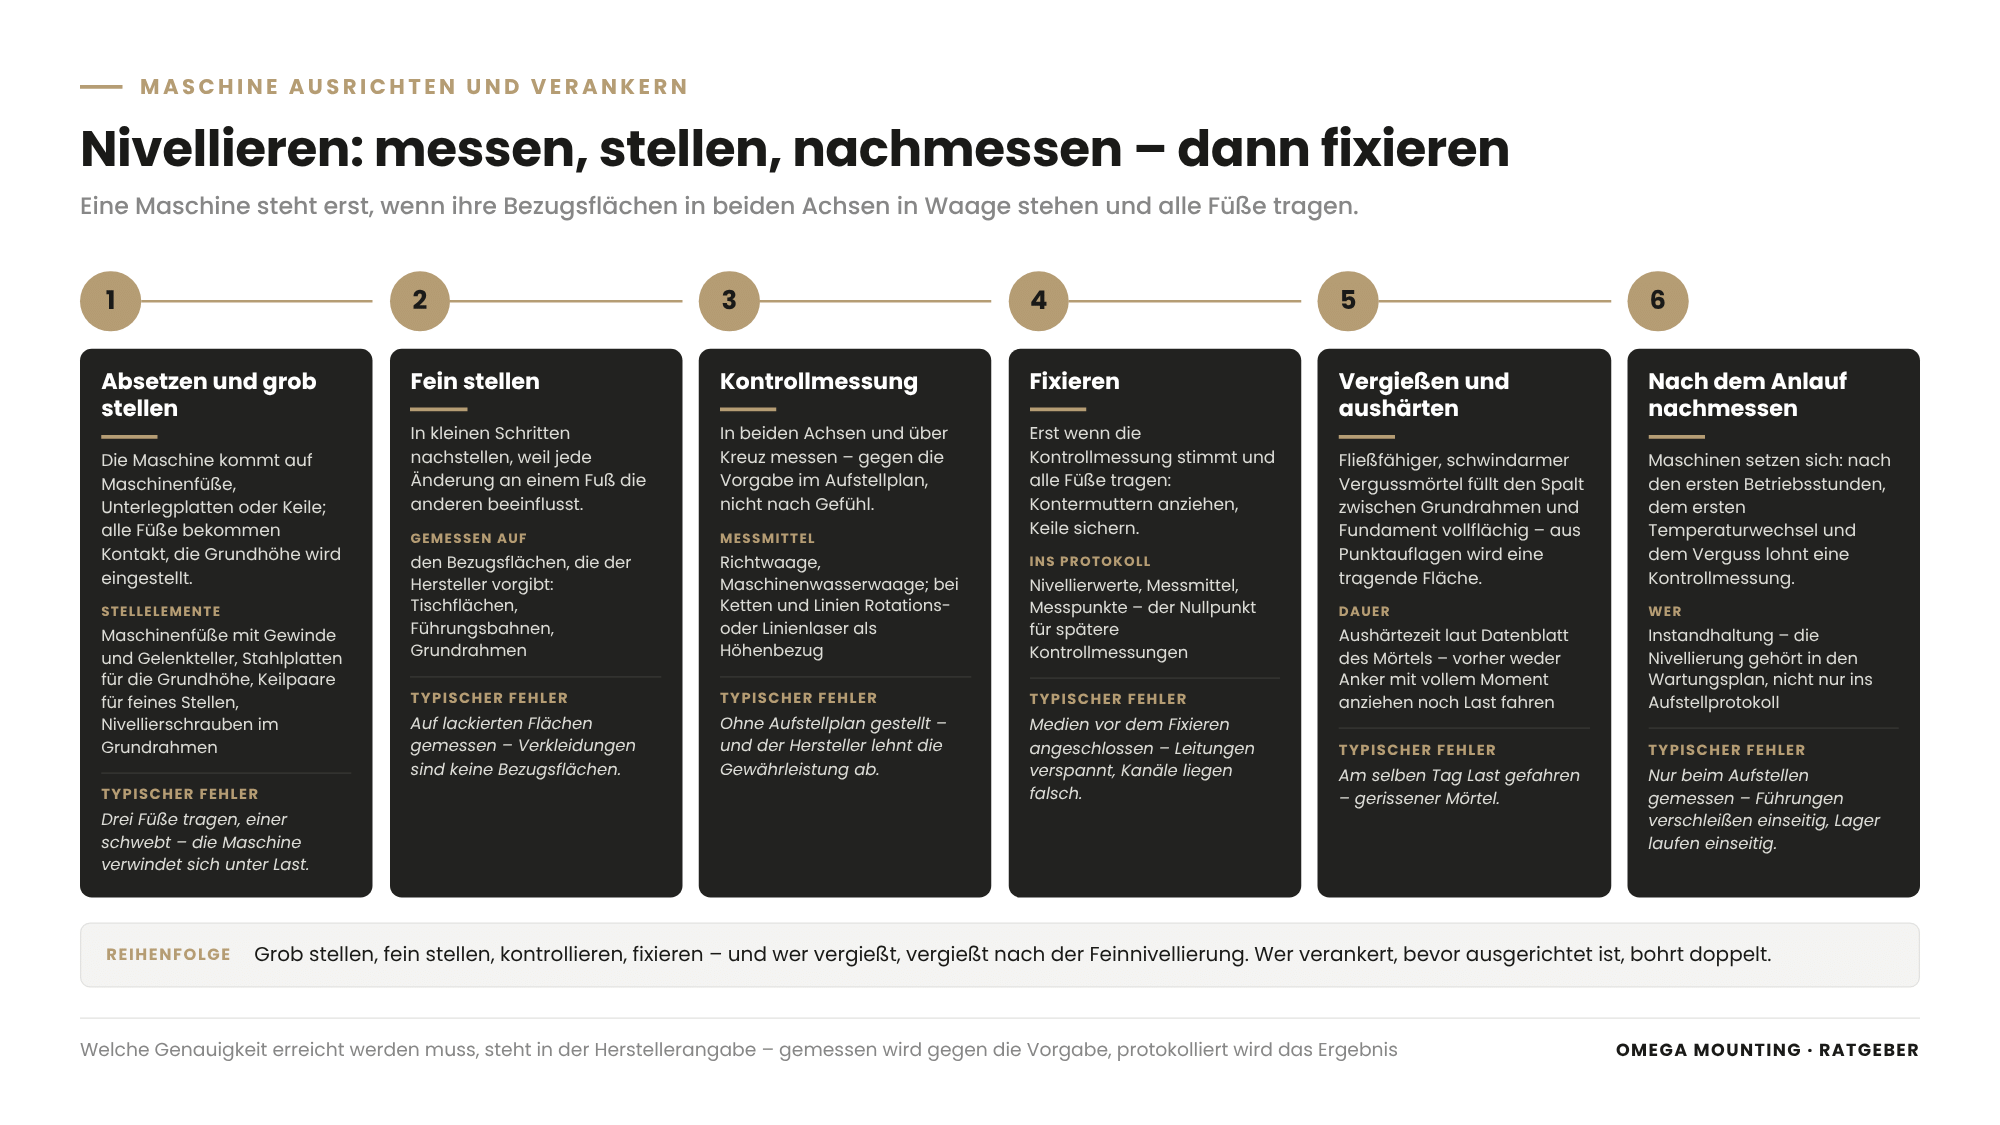
Eine Maschine wird nivelliert, indem sie auf einstellbaren Maschinenfüßen, Unterlegplatten oder Keilen so lange gestellt und nachgemessen wird, bis ihre Bezugsflächen in beiden Achsen in Waage stehen und alle Füße tragen – erst dann wird sie fixiert und bei Bedarf vergossen.
Das klingt simpel und ist der Schritt, bei dem am meisten geschludert wird. Eine Maschine, die auf drei Füßen steht, verwindet sich unter Last; eine Maschine mit Gefälle lässt Teile rollen, Flüssigkeiten stehen oder Führungen einseitig verschleißen.
Die Stellelemente
- Maschinenfüße mit Gewinde und Gelenkteller sind die Standardlösung für Werkzeug- und Betriebsmaschinen: höhenverstellbar, nachjustierbar, oft mit Elastomerplatte gegen Körperschall.
- Unterlegplatten und Keile aus Stahl kommen unter Grundrahmen, die später vergossen werden: Keilpaare erlauben feines Stellen, Platten schaffen Grundhöhe.
- Nivellierschrauben im Grundrahmen stellen die Maschine, bevor Verguss den Kraftschluss übernimmt.
- Vergussmörtel – ein fließfähiger, schwindarmer Mörtel – füllt den Spalt zwischen Grundrahmen und Fundament vollflächig und macht aus Punktauflagen eine tragende Fläche.
Die Reihenfolge
Grob stellen, fein stellen, kontrollieren, fixieren. Gemessen wird auf den Bezugsflächen, die der Hersteller vorgibt – Tischflächen, Führungsbahnen, Grundrahmen –, in beiden Achsen und über Kreuz; nachgestellt wird in kleinen Schritten, weil jede Änderung an einem Fuß die anderen beeinflusst. Erst wenn die Kontrollmessung stimmt und alle Füße tragen, werden Kontermuttern angezogen oder Keile gesichert.
Wird vergossen, kommt der Mörtel nach der Feinnivellierung: Der Verguss muss aushärten, bevor Ankerbolzen mit vollem Moment angezogen werden oder die Maschine Last fährt. Die Aushärtezeit steht im Datenblatt des Mörtels.
Nach dem Nivellieren ist vor dem Nivellieren
Maschinen setzen sich. Nach den ersten Betriebsstunden, nach dem ersten Temperaturwechsel, nach dem Verguss lohnt eine Kontrollmessung – bei Präzisionsmaschinen schreibt der Hersteller sie häufig vor. Für Instandhaltungsleiter heißt das: Die Nivellierung gehört in den Wartungsplan, nicht nur ins Aufstellprotokoll.
Wie richten Sie Maschinen und Anlagen zueinander aus?
Maschinen und Anlagen werden zueinander ausgerichtet, indem man gemeinsame Bezugsachsen festlegt – Hallenachsen, eine Förderlinie, eine Schiene oder eine Leitmaschine – und jede Einheit mit Richtwaage, Laser und Diagonalmaß in Lage, Höhe und Flucht auf diese Achsen bringt, bevor sie fixiert wird.
Eine einzelne Maschine muss nur in Waage stehen. Sobald sie Teil einer Kette ist, muss sie zu ihren Nachbarn passen: Ein Zubringer übergibt an eine Schiene, ein Roboter greift in eine Maschine, eine Kranbahn läuft auf zwei Trägern durch die Halle. Hier entscheidet die Flucht – die gemeinsame Gerade mehrerer Bauteile – über Funktion und Verschleiß.
Messmittel
- Richtwaage und Maschinenwasserwaage für die Horizontale der einzelnen Maschine.
- Rotationslaser und Linienlaser für Höhen und Fluchten über größere Strecken – eine Höhenbezugsebene durch die Halle, an der jede Maschine abgeglichen wird; die Laserausrichtung ersetzt bei langen Linien die Messschnur.
- Messschnur und Diagonalmaß für Rechtwinkligkeit und Lage einfacher Rahmen.
- Messuhren und Fühlerlehren für die Feinausrichtung von Wellen, Kupplungen und Führungen.
- Lot und Lotlaser für die Lotrechtstellung von Stützen, Portalen und Säulen.
Welche Genauigkeit erreicht werden muss, steht in der Herstellerangabe – wir messen gegen die Vorgabe und protokollieren das Ergebnis.
Warum Flucht über Funktion entscheidet
Bei einer Teilewaschanlage in Kassel rollen die Teile im Waschkorb über eine Schiene vom Zubringerwagen in die Maschine – ein kleiner Versatz oder ein Gefälle, und der Bediener arbeitet gegen die Schwerkraft. Bei Lagerautomaten, die wir in Rodgau wieder aufgebaut haben, greifen die Zahnräder nicht mehr synchron in die Zahnstangen, sobald diese in der Höhe nicht sauber nivelliert sind. In beiden Fällen gilt dieselbe Reihenfolge: vermessen und nivellieren, Höhen und Flucht herstellen, dann erst Sensorik und Anbauteile positionieren, dann fahren und testen.
Wie verankern Sie die Maschine im Fundament?
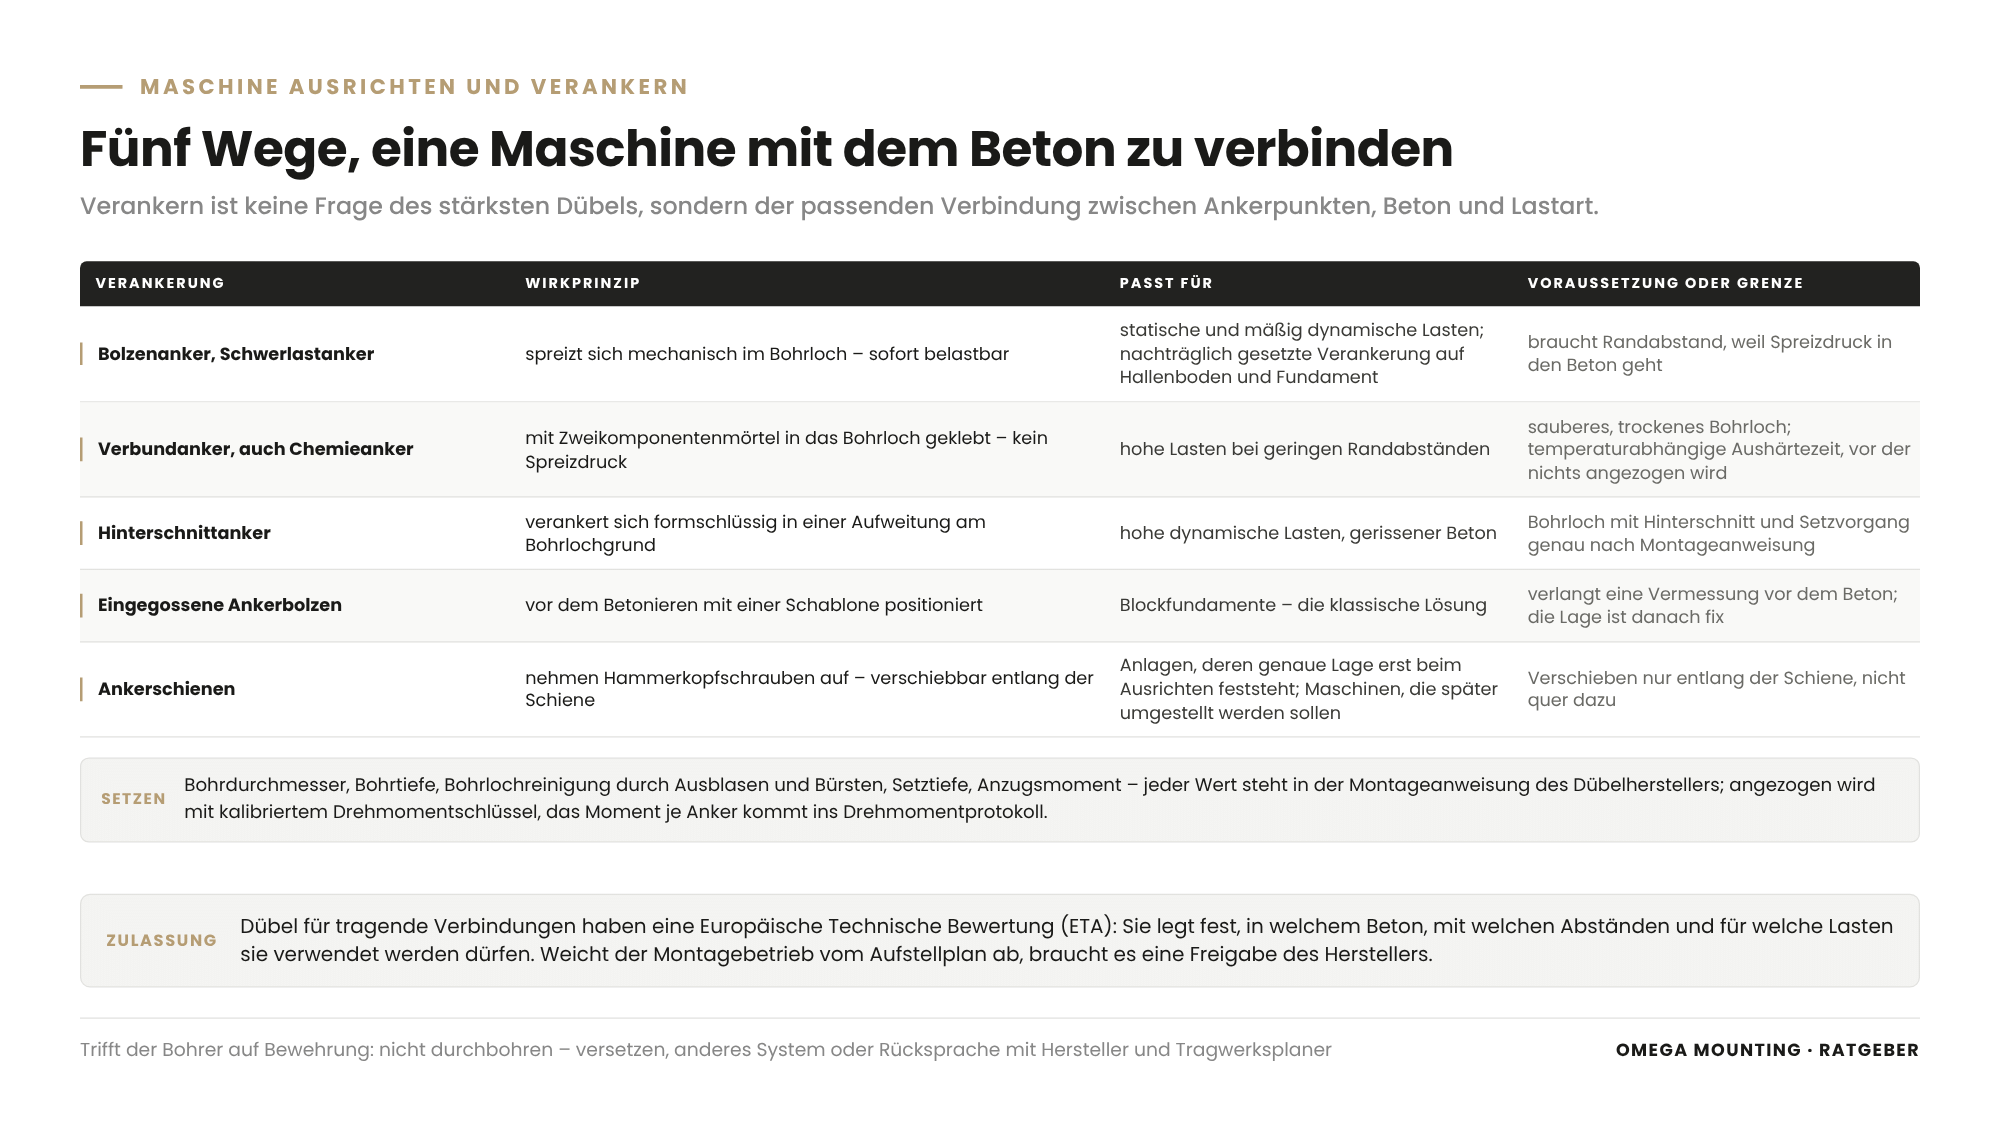
Eine Maschine wird verankert, indem sie nach dem Ausrichten über die vom Hersteller vorgesehenen Ankerpunkte mit dem Fundament verbunden wird – mit nachträglich gesetzten Dübeln, eingegossenen Ankerbolzen oder Ankerschienen –, wobei Dübelart, Bohrtiefe, Bohrlochreinigung, Abstände und Anzugsmoment den Angaben des Maschinen- und des Dübelherstellers folgen und im Drehmomentprotokoll festgehalten werden.
Verankern ist keine Frage des stärksten Dübels, sondern der passenden Verbindung zwischen einer Maschine mit festgelegten Ankerpunkten, einem Beton mit unbekanntem Innenleben und einer Lastart, die statisch, dynamisch oder wechselnd sein kann.
Dübelarten – allgemein betrachtet
- Bolzenanker und Schwerlastanker spreizen sich mechanisch im Bohrloch und sind sofort belastbar – für statische und mäßig dynamische Lasten; sie brauchen Randabstand, weil sie Spreizdruck in den Beton bringen.
- Verbundanker, auch Chemieanker genannt, werden mit einem Zweikomponentenmörtel in das Bohrloch geklebt: kein Spreizdruck, geringere Randabstände, hohe Lasten – aber ein sauberes, trockenes Bohrloch und eine temperaturabhängige Aushärtezeit, vor der nichts angezogen wird.
- Hinterschnittanker verankern sich formschlüssig in einer Aufweitung am Bohrlochgrund – die Wahl bei hohen dynamischen Lasten und in gerissenem Beton.
- Eingegossene Ankerbolzen werden vor dem Betonieren mit einer Schablone positioniert – die klassische Lösung für Blockfundamente, die eine Vermessung vor dem Beton verlangt.
- Ankerschienen nehmen Hammerkopfschrauben auf und erlauben Verschieben entlang der Schiene – für Anlagen, deren genaue Lage erst beim Ausrichten feststeht.
Welcher Dübel passt, ist eine Frage der Zulassung: Dübel für tragende Verbindungen haben eine Europäische Technische Bewertung, kurz ETA, die festlegt, in welchem Beton, mit welchen Abständen und für welche Lasten sie verwendet werden dürfen. Für Sie heißt das: Lassen Sie sich Dübelart, Zulassung und Montageanweisung zeigen und prüfen Sie, ob sie zur Vorgabe im Aufstellplan des Maschinenherstellers passt. Weicht der Montagebetrieb davon ab, braucht es eine Freigabe des Herstellers, sonst steht die Gewährleistung infrage.
Setzen: Was in der Montageanweisung steht, gilt
Bohrdurchmesser, Bohrtiefe, Reinigung des Bohrlochs durch Ausblasen und Bürsten, Setztiefe, Anzugsmoment – jeder dieser Werte steht in der Montageanweisung des Dübelherstellers, und jeder davon entscheidet über die Tragfähigkeit. Ein nicht gereinigtes Bohrloch mindert die Haltekraft eines Verbundankers unberechenbar – deshalb wird gereinigt, immer. Angezogen wird mit kalibriertem Drehmomentschlüssel, das Moment je Anker wird im Drehmomentprotokoll festgehalten.
Trifft der Bohrer auf Bewehrung, wird nicht durchgebohrt, sondern entschieden: Loch versetzen innerhalb der zulässigen Toleranz des Aufstellplans, anderes Dübelsystem mit geringerer Setztiefe oder Rücksprache mit Hersteller und Tragwerksplaner.
Verguss und Aushärten
Ob Vergussmörtel unter dem Grundrahmen oder Mörtel im Bohrloch – beides braucht Zeit, und beides steht unter Zeitdruck, weil der Bauleiter in Betrieb nehmen will. Wir planen die Aushärtung von Anfang an ein: Nivellieren und Vergießen zuerst, Anziehen und Anschließen danach.
Wann braucht eine Maschine eine Schwingungsentkopplung?
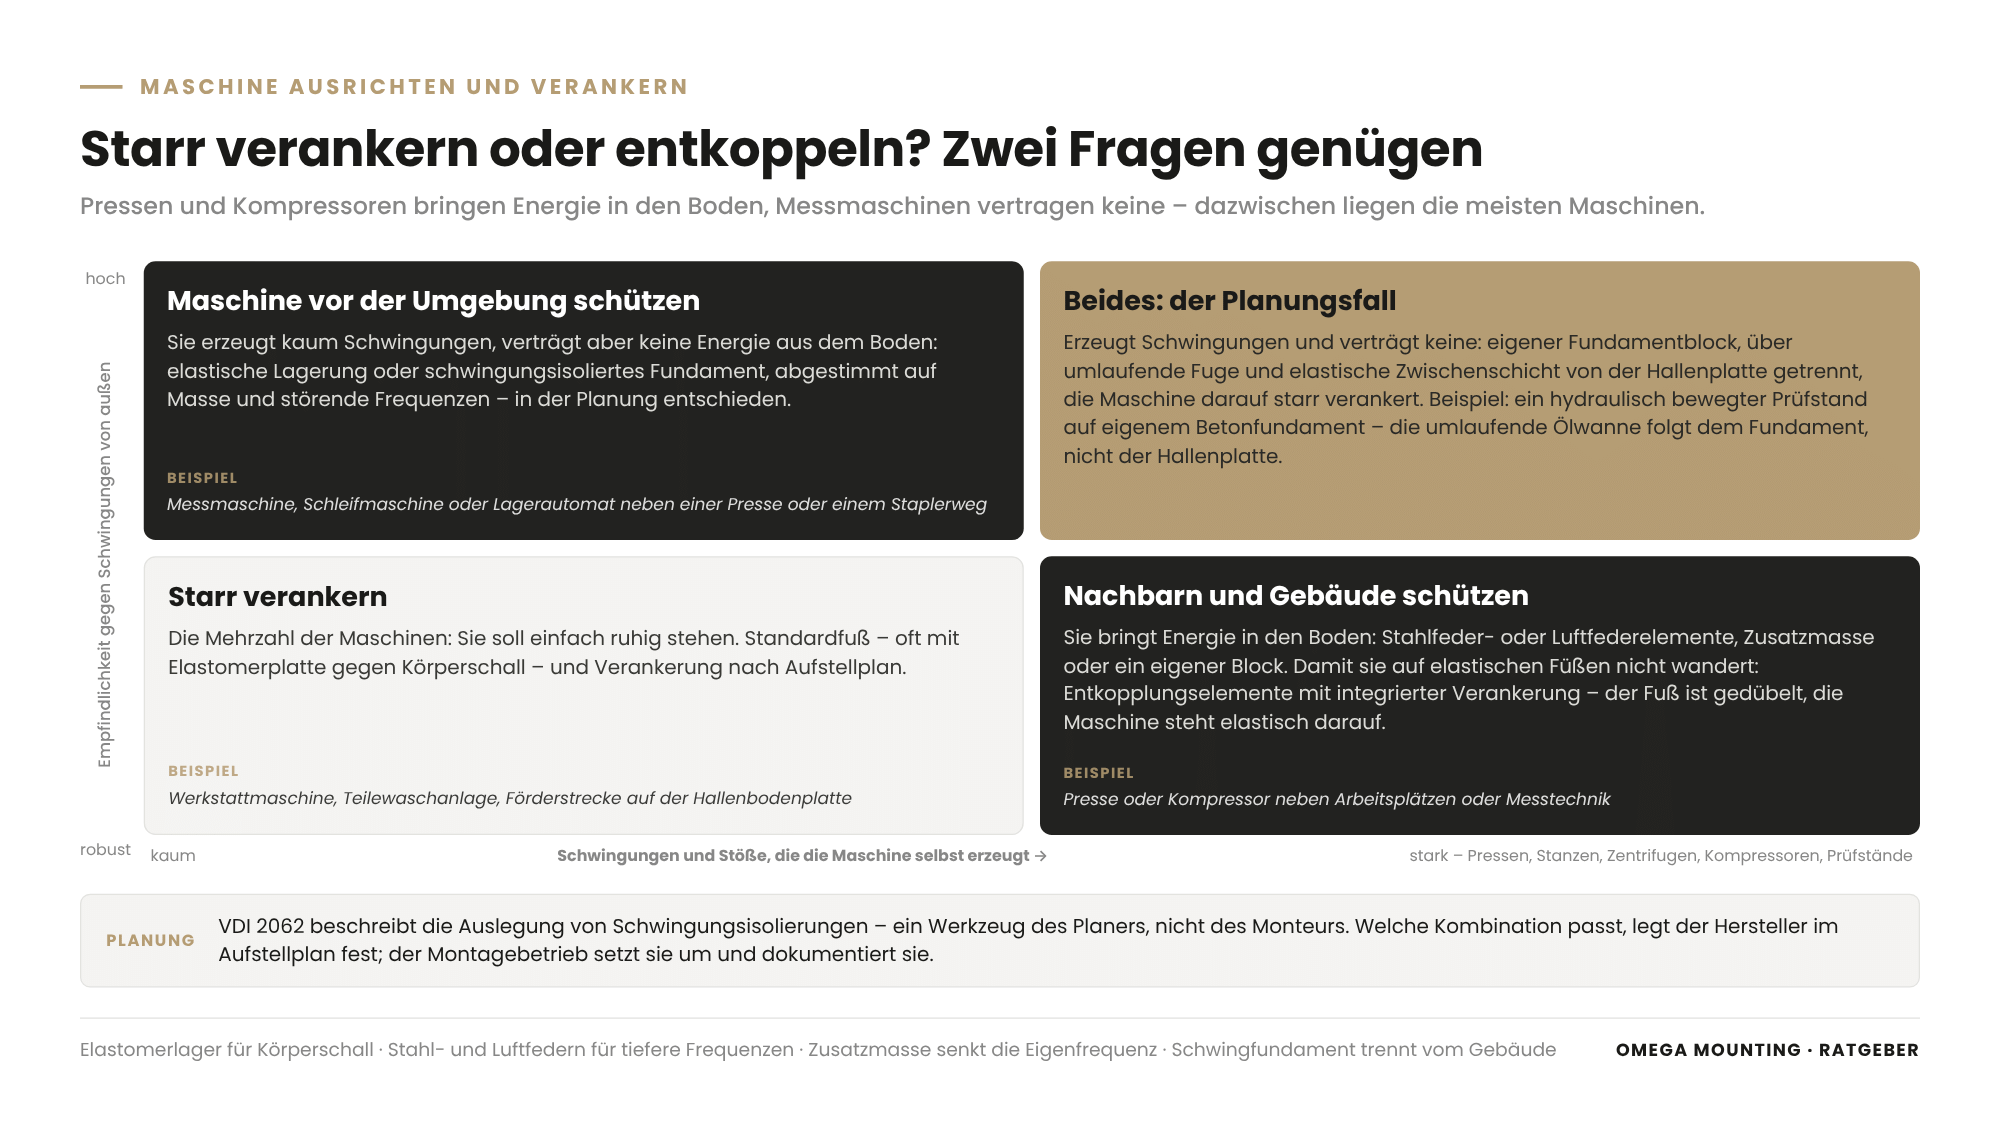
Eine Schwingungsentkopplung braucht eine Maschine dann, wenn sie selbst Schwingungen oder Stöße erzeugt, die Nachbarn, Gebäude oder Messtechnik stören würden, oder wenn sie umgekehrt so empfindlich ist, dass Schwingungen aus der Umgebung ihre Genauigkeit beeinträchtigen würden.
Pressen, Stanzen, Zentrifugen, Kompressoren und Prüfstände mit bewegten Massen bringen Energie in den Boden; Messmaschinen, Schleifmaschinen und Lagerautomaten mit präziser Positionierung vertragen keine Energie aus dem Boden. Dazwischen liegen die meisten Maschinen, die einfach nur ruhig stehen sollen.
Die Mittel
- Elastomerlager und Maschinenfüße mit Dämpfungsplatte entkoppeln Körperschall und leichte Schwingungen – oft schon im Standardfuß enthalten.
- Stahlfeder- und Luftfederelemente entkoppeln tiefere Frequenzen und schwere Maschinen; sie werden auf Masse und Erregerfrequenz abgestimmt.
- Schwingungsisolierte Fundamente trennen einen Fundamentblock über eine umlaufende Fuge und eine elastische Zwischenschicht von der Hallenplatte.
- Zusatzmasse – ein schwerer Fundamentblock – senkt die Eigenfrequenz des Systems und beruhigt die Maschine.
Die Richtlinie VDI 2062 beschreibt die Grundlagen der Schwingungsisolierung und die Auslegung solcher Elemente; sie ist das Werkzeug des Planers, nicht des Monteurs. Für Sie heißt das: Hat eine Maschine dynamische Lasten oder empfindliche Nachbarn, gehört die Schwingungsfrage in die Planung – spätestens dann, wenn der Hersteller in seinem Aufstellplan Dämpfungselemente vorsieht oder ausschließt.
Verankern und Entkoppeln – ein Widerspruch?
Nur scheinbar. Eine starr verankerte Maschine überträgt alles in den Boden; eine frei auf Elastomerfüßen stehende Maschine kann wandern. Deshalb gibt es Entkopplungselemente mit integrierter Verankerung – der Fuß ist gedübelt, die Maschine steht elastisch darauf – und schwingungsisolierte Fundamente, auf denen die Maschine starr verankert ist. Der hydraulisch bewegte Prüfstand in München saß auf einem eigenen Betonfundament; die umlaufende Ölwanne musste diesem Fundament folgen, nicht der Hallenplatte. Welche Kombination passt, legt der Hersteller fest; wir setzen sie um und dokumentieren sie.
Was passiert nach dem Verankern: Medienanschluss und Probelauf?
Nach dem Verankern folgen Medienanschluss, Funktionsprüfung und Probelauf: Erst wenn die Maschine fixiert ist und Verguss sowie Anker ausgehärtet sind, werden Elektrik, Druckluft, Hydraulik, Wasser und Abluft angeschlossen, jede Verbindung geprüft, die Anlage schrittweise in Betrieb genommen und das Ergebnis im Aufstellprotokoll festgehalten.
Die Reihenfolge ist kein Formalismus. Eine Maschine, die vor dem Ausrichten verrohrt wird, lässt sich nicht mehr stellen, ohne Leitungen zu verspannen; ein Kabelkanal, der vor der Fixierung gelegt wird, liegt am Ende neben der Durchführung. Deshalb gilt bei uns: Medien kommen nach dem Fixieren.
Vier Gewerke, eine Reihenfolge
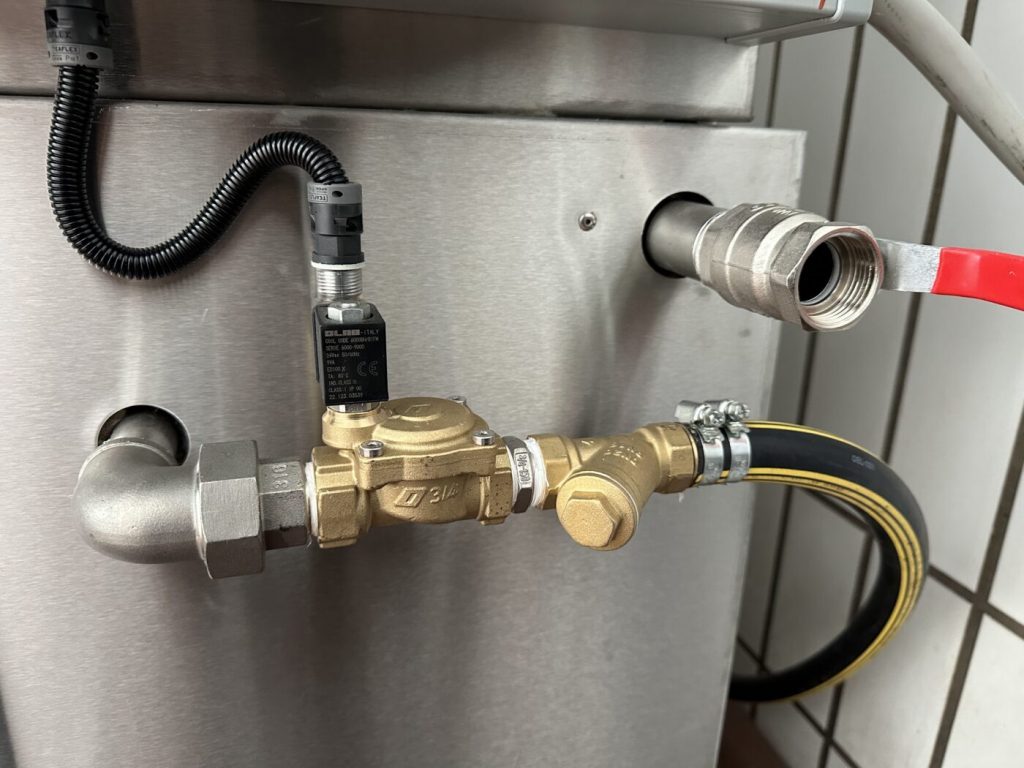
Elektrik, Druckluft, Wasser und Abluft kommen in fester Folge: Zuleitung bis zum Schaltschrank, Druckluft mit Absperrventilen, Frisch- und Abwasser, Zu- und Abluft – jede Verbindung wird vor dem Einschalten auf Dichtheit geprüft. Wer die vier Gewerke einzeln beauftragt, koordiniert vier Firmen mit vier Terminen; Mechatroniker, die Mechanik und Elektrik beherrschen, erledigen sie in einem Zug.
Der elektrische Anschluss gehört in die Hand einer Elektrofachkraft, und die Anlage wird vor dem Einschalten geprüft – das verlangt die DGUV Vorschrift 3 für elektrische Anlagen und Betriebsmittel. Für Sie heißt das: Klären Sie vor dem Aufstelltag, wer die Zuleitung legt, wer auflegt und wer die Erstprüfung unterschreibt – der Montagebetrieb, Ihr Haustechniker oder ein Elektrounternehmen.
Prüfung vor der ersten Inbetriebnahme
Maschinen, deren Sicherheit von den Montagebedingungen abhängt – praktisch jede verankerte Maschine, jede Krananlage, jede Bühne –, müssen nach der Montage und vor der ersten Verwendung geprüft werden; die Betriebssicherheitsverordnung verlangt das in § 14, die Technische Regel TRBS 1201 (Prüfungen von Arbeitsmitteln) beschreibt Umfang und Aufzeichnung. Für Sie heißt das: Legen Sie vor dem Aufstelltag fest, wer prüft – eine zur Prüfung befähigte Person Ihres Hauses, der Hersteller oder ein Prüfer –, und geben Sie dieser Person das Aufstellprotokoll: Wer prüft, muss wissen, womit verankert und wie nivelliert wurde.
Probelauf und Übergabe
Der Probelauf beginnt ohne Last: Funktionen prüfen, Bewegungsrichtungen, Endlagen, Not-Halt, Sicherheitseinrichtungen. Dann folgt der Lauf mit Material – bei einer Waschanlage die ersten Waschgänge, bei einem Lagerautomaten das Verfahren der Tablare, bei einer Serie von Verladestellen die Prüfung jeder einzelnen Anlage gemeinsam mit dem Auftraggeber. Die Übergabe schließt mit dem Aufstellprotokoll, der Einweisung und der Dokumentation der Anschlüsse.
Welche Fehler kosten beim Ausrichten und Verankern am meisten?
Die teuersten Fehler bei der Maschinenaufstellung sind die, die erst im Betrieb sichtbar werden: eine Maschine, die sich auf drei Füßen verwindet; eine Verankerung, die vor dem Aushärten angezogen wurde; Dübel in einer Fuge oder zu nah an der Kante; Medien vor dem Ausrichten; und ein fehlendes Protokoll, mit dem sich im Gewährleistungsfall nichts belegen lässt.
- Ohne Aufstellplan aufstellen. Wer die Vorgaben des Herstellers nicht kennt, richtet nach Gefühl aus – und der Hersteller lehnt die Gewährleistung ab.
- Auf lackierten Flächen messen. Verkleidungen sind nicht die Bezugsflächen der Maschine.
- Drei Füße tragen, einer schwebt. Die Maschine verwindet sich unter Last; Führungen klemmen, Lager laufen einseitig.
- Aushärtezeit überspringen. Wer am selben Tag Last fährt, hat gerissenen Mörtel.
- Bewehrung durchbohren. Was fehlt, fehlt der Platte dauerhaft.
- Medien vor dem Fixieren. Leitungen werden verspannt, Kanäle liegen falsch.
- Ohne Protokoll übergeben. Drehmomente, Nivellierung und Messmittel gehören dokumentiert.
Auch das letzte Absetzen auf das Fundament gehört zur Aufstellung: Schrägzug vermeiden, Last langsam übergeben, Anschlagpunkte schonen. Welche Anschlagmittel dafür passen, beschreibt unser Ratgeber Anschlagmittel für schwere Lasten.
So läuft das bei uns im Rhein-Main-Gebiet
Maschinen aufstellen im Rhein-Main-Gebiet heißt für uns meist: Bestandshallen in Offenbach, Hanau, Darmstadt oder Aschaffenburg, Bodenplatten ohne Bestandsunterlagen, Nachbarmaschinen im laufenden Betrieb und ein Wochenendfenster, in dem ausgerichtet, verankert und angeschlossen sein muss.
Unsere Aufstellungen beginnen mit einer Ortsbegehung, bei der wir drei Dinge klären: den Untergrund, die Bezugsachsen und die Medien – wo sie herkommen und wer sie anschließt. Daraus entsteht ein Ablauf mit Reihenfolge und Aushärtezeiten, der zum Stillstandsfenster passt. Den Aufstellplan des Herstellers fordern wir vorher an; fehlt er, holen wir die Angaben ein, bevor wir anbieten.
In der eigenen Werkstatt in Rodgau fertigen wir Unterbauten, Adapterplatten, Konsolen und Hubtraversen, wenn Ankerpunkte und Fundament nicht zueinander passen. Und weil Rodgau zwischen Frankfurt, Offenbach und Hanau liegt, sind wir für die Kontrollmessung nach den ersten Betriebswochen ohne großen Aufwand wieder vor Ort.

So machen wir das in der Praxis
Fünf Projekte aus unserem Auftragstagebuch zeigen, was Ausrichten und Verankern in der Praxis bedeutet.
Teilewaschanlage in Kassel: Anlage, Wagen und Schiene in Waage
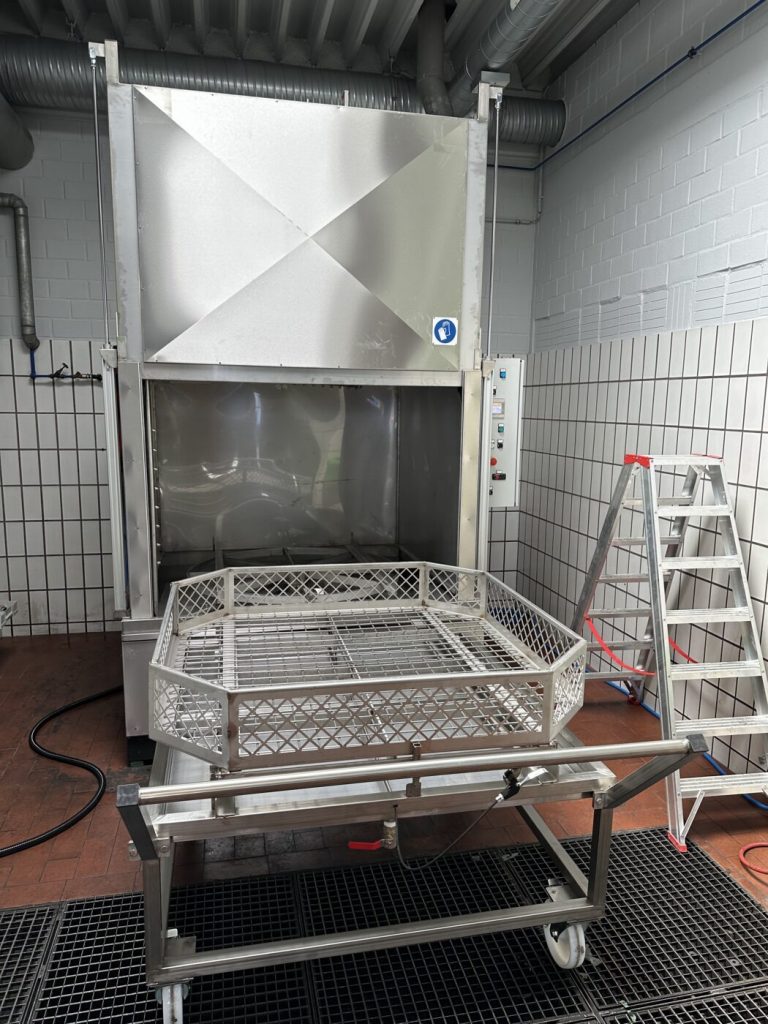
In einem Kfz- und Nutzfahrzeugbetrieb in Kassel haben wir eine Teilewaschanlage eingebracht, ausgerichtet und komplett angeschlossen – an einem Einsatztag mit zwei Mechatronikern. Die Anlage wird über einen Zubringerwagen bestückt, der Waschkorb rollt über eine Schiene in die Maschine; Anlage, Wagen und Schiene mussten exakt zueinander passen und in Waage stehen. Nach dem Fixieren folgten Elektrik, Druckluft mit Manometern und Absperrventilen, Frisch- und Abwasser und ein vor Ort geschweißtes Edelstahl-Abluftsystem, dann die gemeinsame Inbetriebnahme. Noch am Montagetag liefen die ersten Teile durch die Anlage.
32 Verladestellen bei Leipzig: Serie mit Einzelausrichtung
In einem Logistikzentrum bei Leipzig haben wir 32 Truckstopanlagen montiert – Fahrzeugrückhaltesysteme, die Lkw an der Verladestelle sichern. Jede der 32 Verladestellen musste individuell vorbereitet und exakt montiert werden: ausgerichtet, mechanisch befestigt und mit Hydraulikaggregaten, Steuerpulten, Ampelanlagen und Signaltechnik verbunden; parallel wurden alle Versorgungsleitungen installiert und die Steuerung verdrahtet. Zum Projektstart waren acht Techniker im Einsatz, für Feinmontage und Elektrodetails danach ein dreiköpfiges Team. Zum Abschluss wurden sämtliche Anlagen gemeinsam mit dem Auftraggeber geprüft und in Betrieb genommen.
Prüfstand in München: Ölwanne am Betonfundament
Bei einem Automobilhersteller in München haben wir einen hydraulisch bewegten Prüfstand umgebaut: Hydraulikleitung umgebaut, umlaufend um das Betonfundament eine Ölwanne montiert – mit Dübeln und Schrauben befestigt, an Ecken und Übergängen dicht verschweißt, mit Ablasshähnen für den Leckagefall –, den Spalt zur Betonwand ölbeständig abgedichtet. Geschweißt wurde in einem beengten Kellerraum mit Schweißrauchabsaugung und Frischluftzufuhr.
Tanks in Fulda: Fundament gereinigt, Schwerlastanker gesetzt
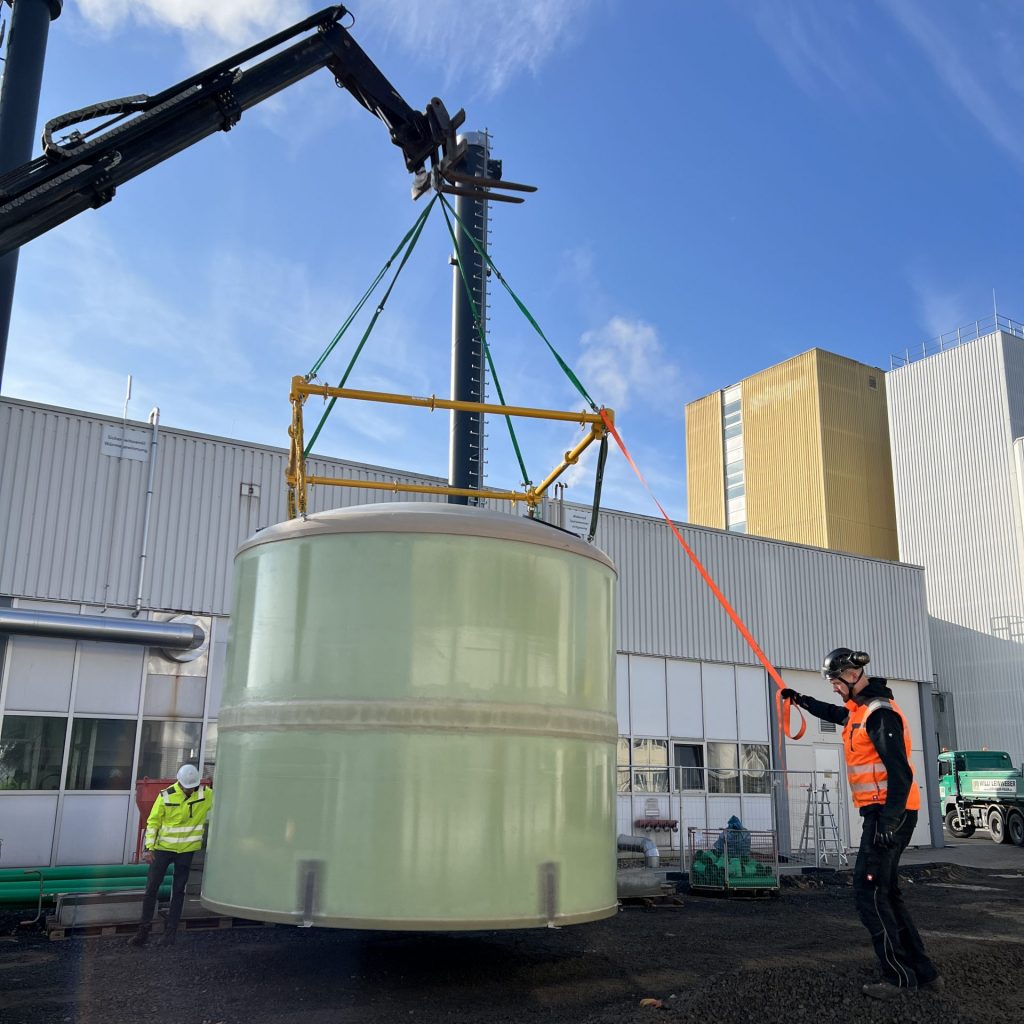
Für ein Heizsystem in Fulda haben wir Kunststofftanks per Kran aufgestellt und verankert: gehoben an einer angefertigten Hubtraverse, damit kein Schrägzug die eingeklebten Ösen beschädigt – nach Liftplan, mit Einweiser und Führungsseil. Abgesetzt wurde auf zuvor gereinigte Betonfundamente; eine Bautenschutzmatte glich kleinere Unebenheiten aus, Schwerlastanker fixierten die Tanks dauerhaft.
Lagerautomaten in Rodgau: Zahnstangen nivellieren, dann Sensorik
Sechs Lagerautomaten aus einem Frankfurter Bürogebäude haben wir zerlegt und in Rodgau wieder aufgebaut. Beim Wiederaufbau mussten Zahnräder, Zahnstangen, Initiatoren und alle Führungselemente so exakt ausgerichtet sein, dass die Tablare beim Verfahren nicht verzogen werden – zuerst vermessen und nivellieren, Höhen ausrichten, dann erst die Sensorik positionieren, dann fahren und testen.
Steht bei Ihnen eine Maschine zur Aufstellung an – neu, versetzt oder nach einem Umzug? Dann sprechen Sie uns an – eine Ortsbegehung klärt meist in einer Stunde, ob der Boden trägt, worauf ausgerichtet wird und wer welche Medien anschließt.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Schreiben Sie Ausrichten, Verankern, Verguss, Medienanschluss und Aufstellprotokoll als eigene Positionen in die Leistungsbeschreibung – „Aufstellung“ als Pauschalposition endet im Nachtrag. Verlangen Sie, dass der Bieter den Aufstellplan des Herstellers kennt und die Dübelart mit Zulassung benennt, und klären Sie, wer die Prüfung vor der ersten Inbetriebnahme veranlasst und welche Leistungen bauseits erbracht werden.
Für Planer: Fordern Sie den Aufstellplan des Herstellers vor dem Grundriss an – mit Lasten je Fuß, Ankerpunkten, Ebenheitsanforderung, Medienpositionen und Angaben zur Schwingung. Entscheiden Sie Fundamentart und Schwingungsentkopplung in der Planung, legen Sie Bezugsachsen fest und planen Sie Platz für Anker, Wartungsflächen und Kontrollmessung ein. Fehlen Bestandsunterlagen zur Bodenplatte, ziehen Sie den Tragwerksplaner hinzu, bevor die Maschine bestellt ist.
Für Projektleiter und Bauleiter: Als Projektleiter planen Sie Aushärtezeiten in den Terminplan ein und legen fest, wann welche Medien bauseits anliegen. Als Bauleiter geben Sie die Aufstellfläche frei – gereinigt, geortet, trocken –, legen die Bezugsachsen vor Ort fest, geben Bohren und Anziehen frei und nehmen die Aufstellung mit Drehmoment- und Nivellierprotokoll ab, bevor der Probelauf beginnt.
Für Instandhaltungsleiter: Verlangen Sie das Aufstellprotokoll mit Messmitteln, Nivellierwerten, Dübelart und Drehmomenten – es ist der Nullpunkt, an dem Sie spätere Veränderungen messen. Nehmen Sie Kontrollmessung und Sichtkontrolle der Verankerung in den Wartungsplan auf und lassen Sie sich bei der Übergabe zeigen, wo die Bezugsflächen liegen.
Für Betriebs- und Werksleiter: Geben Sie ein Stillstandsfenster frei, das Aushärtezeiten einschließt. Entscheiden Sie früh, ob die Maschine jemals umgestellt werden soll; davon hängt ab, ob Ankerschienen oder eingegossene Bolzen die bessere Wahl sind.
Für Hersteller und Anlagenbauer, die einen Montagepartner suchen: Ihr Aufstellplan ist unsere Arbeitsgrundlage. Wir richten nach Ihren Vorgaben aus, verankern mit den von Ihnen freigegebenen Systemen und übergeben ein Protokoll, mit dem Ihre Inbetriebnahme beginnen kann. Abweichungen – Bewehrung im Weg, Fundament anders als gezeichnet – stimmen wir mit Ihnen ab, bevor wir sie umsetzen.
Aufstellprotokoll Maschine: Vorlage zum Anfordern
Das Aufstellprotokoll Maschine hält auf zwei Seiten fest, was bei einer Aufstellung geprüft, gemessen, verankert und freigegeben wurde – Untergrund, Lage und Flucht, Nivellierung, Verankerung mit Dübelart, Setztiefe und Anzugsmoment, Verguss, Schwingungsentkopplung, Medienanschlüsse, Probelauf und Übergabe – mit Unterschriftenfeldern für Montagebetrieb, Auftraggeber und Hersteller. Es hilft Bauleitern bei der Abnahme, Instandhaltungsleitern als Nullpunkt und Einkäufern als Anlage zur Leistungsbeschreibung. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Aufstellprotokoll“.
Warum Omega Mounting?
Omega Mounting stellt von Rodgau bei Frankfurt aus Maschinen und Anlagen im Rhein-Main-Gebiet und darüber hinaus auf – mit Mechatronikern, die ausrichten, verankern, verrohren, elektrisch anschließen und in Betrieb nehmen, mit eigener Werkstatt für Unterbauten, Adapterplatten und Hubtraversen und mit der Hebetechnik, die eine Maschine erst auf ihr Fundament bringt. Die verlinkten Einsätze aus Kassel, Leipzig, München, Fulda und Rodgau zeigen, was das heißt. Über unsere 24-Stunden-Hotline erreichen Sie uns auch, wenn eine Maschine nach einem Schaden kurzfristig neu ausgerichtet werden muss. Für Sie heißt das: ein Ansprechpartner für Einbringung, Aufstellung, Verankerung und Medienanschluss, ein Protokoll statt vier Gewerke mit vier Übergaben – und kurze Wege im Rhein-Main-Gebiet, wenn nach den ersten Betriebswochen die Kontrollmessung ansteht.
Fazit
Eine Maschine ausrichten und verankern heißt, drei Dinge in der richtigen Reihenfolge zu tun: nivellieren, bis alle Füße tragen; ausrichten, bis Lage, Höhe und Flucht zur Peripherie stimmen; verankern mit dem System, das Hersteller und Zulassung vorgeben – und aushärten lassen, bevor Medien und Last kommen. Wer den Aufstellplan vor dem Grundriss anfordert, den Untergrund vor dem Bohren prüft und am Ende ein Protokoll in der Hand hat, hat eine Maschine, die so läuft, wie sie gekauft wurde. Schicken Sie uns Aufstellplan oder Datenblatt, Grundriss mit Aufstellort und Ihren Wunschtermin – wir melden uns mit einer ehrlichen Einschätzung, bevor das Fundament gegossen oder der Kran bestellt ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Nivellieren bringt die Maschine selbst in die Horizontale: Ihre Bezugsflächen stehen in beiden Achsen in Waage, alle Füße tragen. Ausrichten bezieht die Maschine auf etwas anderes – Hallenachsen, eine Förderlinie, eine Schiene, eine Nachbarmaschine – und stellt Lage, Höhe und Flucht dazu her. Eine einzelne Werkstattmaschine muss nur nivelliert sein; als Teil einer Kette muss sie zusätzlich ausgerichtet werden.
Für leichte bis mittlere Maschinen ohne nennenswerte Dynamik oft ja – wenn die Bodenplatte die Punktlasten unter den Füßen trägt, eben genug ist und Plattendicke und Bewehrung das Setzen von Dübeln zulassen. Ob das zutrifft, steht in den Bestandsunterlagen oder muss ein Tragwerksplaner beurteilen. Schwere, schwingende oder hochgenaue Maschinen brauchen in der Regel ein eigenes Block- oder schwingungsisoliertes Fundament, das in der Planung festgelegt wird.
Das legen der Aufstellplan des Maschinenherstellers und die Zulassung des Dübels fest – nicht die Vorliebe des Monteurs. Allgemein stehen Bolzen- und Schwerlastanker für statische Lasten, Verbundanker für hohe Lasten bei geringen Randabständen, Hinterschnittanker für dynamische Lasten und gerissenen Beton sowie eingegossene Ankerbolzen und Ankerschienen für Blockfundamente zur Wahl. Lassen Sie sich Dübelart, Zulassung und Montageanweisung zeigen und bestehen Sie auf einem Drehmomentprotokoll.
So lange, wie das Datenblatt des Mörtels bei der tatsächlichen Temperatur und Schichtdicke vorgibt – einen allgemeingültigen Wert gibt es nicht, und wir nennen bewusst keinen. Dasselbe gilt für Verbundanker. Wir planen die Aushärtung von Anfang an ein: nivellieren und vergießen zuerst, anziehen und anschließen danach.
Wenn sie Schwingungen oder Stöße erzeugt, die Nachbarn, Gebäude oder Messtechnik stören würden – Pressen, Stanzen, Kompressoren, Prüfstände –, oder wenn sie selbst so empfindlich ist, dass Schwingungen aus der Umgebung ihre Genauigkeit beeinträchtigen. Die Mittel reichen von Elastomerfüßen über Federelemente bis zum schwingungsisolierten Fundament; die Entscheidung gehört in die Planung, weil sie Fundament, Verankerung und Medienführung beeinflusst.
Weil eine Maschine, die vor dem Ausrichten verrohrt oder verkabelt ist, sich nicht mehr stellen lässt, ohne Leitungen zu verspannen. Erst wird nivelliert, ausgerichtet und fixiert, dann härten Verguss und Anker aus, dann kommen Elektrik, Druckluft, Wasser und Abluft – jede Verbindung wird auf Dichtheit und Funktion geprüft, bevor die Maschine zum ersten Mal läuft. In Kassel ging das an einem Tag, weil die Reihenfolge stimmte.
Omega Mounting richtet von Rodgau aus Maschinen und Anlagen in Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und im gesamten Rhein-Main-Gebiet aus und verankert sie – mit Mechatronikern für Mechanik und Elektrik, eigener Werkstatt und der Hebetechnik für das Absetzen auf dem Fundament. Kassel, Leipzig und München zeigen, dass wir auch außerhalb der Region arbeiten.
Grundlage ist die Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz für die Montagearbeiten selbst. Die Betriebssicherheitsverordnung verlangt in § 14, dass Arbeitsmittel, deren Sicherheit von den Montagebedingungen abhängt, vor der ersten Inbetriebnahme geprüft werden; die TRBS 1201 beschreibt Umfang und Aufzeichnung dieser Prüfung. Der elektrische Anschluss fällt unter die DGUV Vorschrift 3. Dieser Ratgeber ersetzt keine Rechtsberatung; welche Prüfung Ihre Maschine konkret braucht, legen Sie mit Ihrer befähigten Person und dem Hersteller fest.
Über eine kurze Anfrage mit drei Angaben: Aufstellplan oder Datenblatt der Maschine mit Gewicht und Ankerpunkten, ein Grundriss mit Aufstellort und Medienanschlüssen und Ihr Wunschtermin oder Stillstandsfenster. Wir vereinbaren eine Ortsbegehung, prüfen Untergrund, Bezugsachsen und Medien vor Ort und schicken Ihnen eine schriftliche Einschätzung mit Ablauf, Aushärtezeiten und Schnittstellen zu Ihren Gewerken. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English