- Ratgeber – Wartung & Instandhaltung
Gewinde schneiden und bohren: Kernlochtabelle M2,5 bis M30
Von Tobias Schott · Lesezeit ca. 29 Minuten · Stand: Oktober 2026
Wer ein Gewinde schneiden will, braucht zuerst das richtige Kernloch – danach entscheiden Gewindetyp, Steigung, Werkzeug und Sorgfalt, ob die Schraube trägt.
Wer ein Gewinde schneiden muss, steht meist vor einer einfachen Frage: Welcher Bohrer passt? Die Antwort steht in jeder Kernlochtabelle. Trotzdem gehen in Werkstatt und Montage viele Gewinde schief. Das Kernloch ist zu klein, der Gewindebohrer bricht ab. Oder das Gewinde ist schief, und die Schraube klemmt nach wenigen Gängen.
Dazu kommt eine zweite Hürde: Nicht jedes Gewinde ist metrisch. In älteren Anlagen und Importmaschinen stecken Zollgewinde, Whitworth- und Rohrgewinde, an manchen Stellen Feingewinde oder Linksgewinde. Wer hier „passend macht“, zerstört Bauteile.
Dieser Ratgeber gibt Ihnen die Werte und das Verständnis dafür: eine Kernlochtabelle von M2,5 bis M30 mit Kerndurchmessern und Bolzenmaß, eine Feingewinde-Tabelle, eine Anleitung für Innen- und Außengewinde und Hilfe bei Zoll-, Whitworth-, Links- und beschädigten Gewinden.
Wir schreiben als mechanischer Montage- und Instandhaltungsbetrieb aus Rodgau bei Frankfurt. Wir montieren, verschrauben, verankern, fertigen Sonderanfertigungen in unserer Werkstatt und reparieren Anlagen. Eine Dreherei oder Lohnfertigung sind wir nicht – das sagen wir an den passenden Stellen deutlich.
Das Wichtigste in Kürze
- Gewinde bohren heißt umgangssprachlich: Kernloch bohren und danach das Gewinde schneiden oder formen.
- Für metrisches Regelgewinde gilt als Faustformel: Kernloch gleich Nenndurchmesser minus Steigung – die genauen Werte stehen in der Kernlochtabelle.
- Die Kernlochmaße gelten für geschnittene Gewinde in Stahl; für geformte Gewinde ist das Kernloch größer und kommt aus der Tabelle des Werkzeugherstellers.
- Für ein Außengewinde wird der Bolzen etwas dünner als der Nenndurchmesser gedreht oder gewählt, damit das Schneideisen nicht klemmt.
- Feingewinde hat bei gleichem Durchmesser eine kleinere Steigung und wird mit Durchmesser und Steigung bezeichnet, etwa M10 x 1,25.
- Zoll-, Whitworth- und Rohrgewinde sind nicht mit metrischen Gewinden austauschbar – auch wenn sie ähnlich aussehen.
- Linksgewinde tragen die Kennzeichnung LH und brauchen eigene Gewindebohrer und Schneideisen.
Was ist ein Gewinde? Die Begriffe zum Gewinde schneiden
Ein Gewinde ist eine schraubenförmig um einen Zylinder laufende Profilrille, die zwei Teile – Bolzen und Mutter – formschlüssig verbindet und Drehung in eine Längsbewegung oder eine Klemmkraft umsetzt.
Das metrische ISO-Gewinde ist in Deutschland der Standard. Die Grundmaße legt DIN 13 fest, die Kernmaße der hier genannten Größen stammen aus ISO 724. Für das Gewinde schneiden sind fünf Begriffe wichtig.
Nenndurchmesser, Steigung, Flankenwinkel
- Nenndurchmesser (d): der Außendurchmesser des Bolzengewindes. Die Zahl hinter dem M ist der Nenndurchmesser in Millimetern.
- Steigung (P): der Abstand von einer Gewindespitze zur nächsten, gemessen in Längsrichtung. Bei einer vollen Umdrehung wandert die Schraube genau um eine Steigung.
- Flankenwinkel: der Winkel zwischen den beiden Flanken eines Gewindegangs. Beim metrischen Gewinde beträgt er 60°.
- Flankendurchmesser: der Durchmesser, an dem Gang und Lücke gleich breit sind. Über ihn tragen die Flanken von Bolzen und Mutter.
- Kerndurchmesser: der kleinste Durchmesser des Gewindes. Beim Innengewinde heißt er D1, beim Bolzen d3.
Innengewinde und Außengewinde
Ein Innengewinde sitzt in einer Bohrung, etwa in einer Mutter oder direkt im Bauteil. Es wird mit dem Gewindebohrer geschnitten oder mit dem Gewindeformer geformt. Ein Außengewinde sitzt auf einem Bolzen, einer Gewindestange oder einer Welle. Es wird mit dem Schneideisen geschnitten oder in der Fertigung gerollt.
Was „Gewinde bohren“ wirklich bedeutet
Wer nach „Gewinde bohren“ sucht, meint fast immer zwei Arbeitsschritte. Zuerst wird das Kernloch gebohrt, also eine Bohrung im Kerndurchmesser des Innengewindes. Danach schneidet ein Gewindebohrer das Profil in die Wand der Bohrung. Der Gewindebohrer heißt zwar Bohrer, er bohrt aber nicht – er schneidet.
Regelgewinde, Feingewinde, Toleranz
Jede metrische Größe hat ein Regelgewinde mit festgelegter Steigung. Es wird nur mit dem Nenndurchmesser bezeichnet, etwa M10. Ein Feingewinde hat eine kleinere Steigung und wird mit beiden Angaben bezeichnet, etwa M10 x 1,25.
Damit Bolzen und Mutter verschiedener Herkunft zusammenpassen, gibt es Toleranzklassen nach ISO 965. Für normale Muttergewinde gilt meist die Klasse 6H, für Bolzengewinde 6g. Gewindebohrer sind mit ihrer Toleranzklasse gekennzeichnet.
Kernlochtabelle M2,5 bis M30: Bohrer, Kerndurchmesser und Bolzenmaß
Die Kernlochtabelle nennt für jedes metrische Regelgewinde von M2,5 bis M30 die Steigung, den Kernlochbohrer für geschnittene Gewinde, die Kerndurchmesser von Mutter und Bolzen und einen Richtwert für den Bolzendurchmesser vor dem Gewindeschneiden.
Die Werte gelten für metrisches ISO-Regelgewinde, die Kernlochbohrer nach DIN 336 für geschnittene Muttergewinde in der Toleranz 6H. Wir haben sie mit einer zweiten, unabhängigen Tabelle gegengeprüft. Alle Maße in Millimetern.
| Gewinde | Steigung | Kernlochbohrer (DIN 336) | Kerndurchmesser Mutter D1 | Kerndurchmesser Bolzen d3 | Bolzen-Ø vor dem Schneiden (Richtwert) |
|---|---|---|---|---|---|
| M2,5 | 0,45 | 2,05 | 2,013 | 1,948 | 2,46 |
| M3 | 0,5 | 2,5 | 2,459 | 2,387 | 2,95 |
| M4 | 0,7 | 3,3 | 3,242 | 3,141 | 3,93 |
| M5 | 0,8 | 4,2 | 4,134 | 4,019 | 4,92 |
| M6 | 1,0 | 5,0 | 4,917 | 4,773 | 5,9 |
| M8 | 1,25 | 6,8 | 6,647 | 6,466 | 7,88 |
| M10 | 1,5 | 8,5 | 8,376 | 8,16 | 9,85 |
| M12 | 1,75 | 10,2 | 10,106 | 9,853 | 11,82 |
| M14 | 2,0 | 12,0 | 11,835 | 11,546 | 13,8 |
| M16 | 2,0 | 14,0 | 13,835 | 13,546 | 15,8 |
| M18 | 2,5 | 15,5 | 15,294 | 14,933 | 17,75 |
| M20 | 2,5 | 17,5 | 17,294 | 16,933 | 19,75 |
| M22 | 2,5 | 19,5 | 19,294 | 18,933 | 21,75 |
| M24 | 3,0 | 21,0 | 20,752 | 20,319 | 23,7 |
| M27 | 3,0 | 24,0 | 23,752 | 23,319 | 26,7 |
| M30 | 3,5 | 26,5 | 26,211 | 25,706 | 29,65 |
Pflichthinweis. Die Kernlochmaße gelten für geschnittene Gewinde in Stahl. Für geformte Gewinde, also mit dem Gewindeformer spanlos erzeugt, ist das Kernloch größer – den Wert nennt die Tabelle des Werkzeugherstellers. In weichen oder zähen Werkstoffen, in Guss und in Kunststoff können andere Werte gelten. Maßgeblich bleiben Zeichnung und Herstellerangabe.
So lesen Sie die Kernlochtabelle
Suchen Sie das Gewinde in der ersten Spalte und lesen Sie in der dritten Spalte den Bohrer ab. Das Kernloch M6 bohren Sie mit 5,0 mm. Das Kernloch M8 braucht einen Bohrer mit 6,8 mm, das Kernloch M10 einen mit 8,5 mm. Die Steigung brauchen Sie, um den passenden Gewindebohrer und das passende Schneideisen auszuwählen.
Die Faustformel: Kernloch gleich Durchmesser minus Steigung
Für metrisches Regelgewinde gilt eine einfache Faustformel: Kernloch ungefähr gleich Nenndurchmesser minus Steigung. Bei M10 heißt das: 10 minus 1,5 ergibt 8,5 – genau der Bohrer aus der Tabelle. Bei M16 ergibt 16 minus 2,0 den Wert 14,0. Die Formel hilft, wenn keine Tabelle zur Hand ist. Bei einigen Größen liegt der genormte Bohrer leicht neben dem Rechenwert; dann gilt die Tabelle.
Warum der Bohrer größer ist als D1
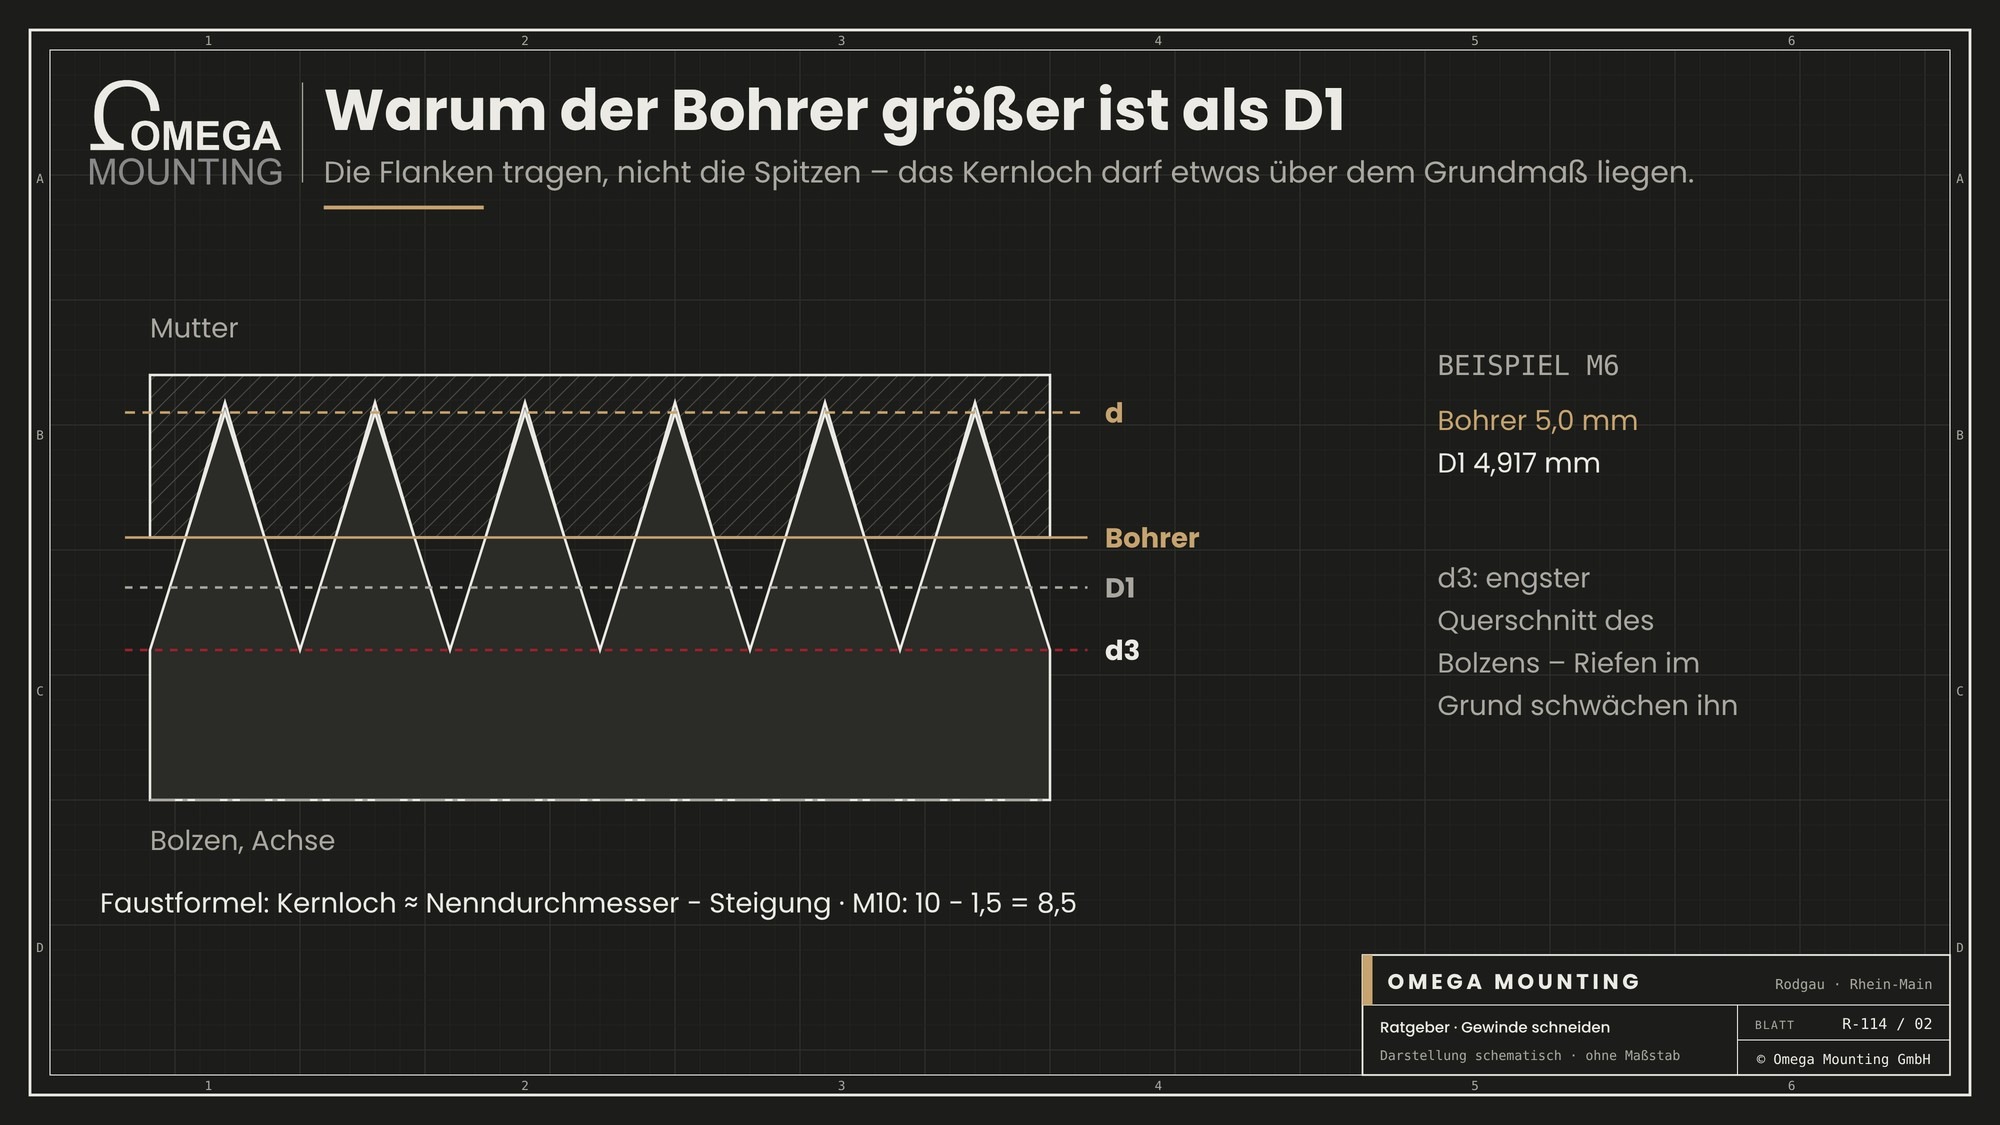
Auffällig: Der Kernlochbohrer ist immer etwas größer als der Kerndurchmesser der Mutter D1. Bei M6 steht 5,0 gegen 4,917. Das ist Absicht. D1 ist das kleinste Grundmaß; die Toleranz des Muttergewindes erlaubt ein etwas größeres Kernloch. Der Gewindebohrer muss dann weniger Werkstoff abtragen, schneidet leichter und bricht seltener. Die Tragfähigkeit des Gewindes ändert sich dadurch kaum, weil die Flanken tragen und nicht die Spitzen.
Kerndurchmesser Bolzen d3: der schwächste Querschnitt
Der Kerndurchmesser d3 ist der engste Querschnitt des Bolzens. Er liegt etwas unter D1, weil der Gewindegrund am Bolzen gerundet ist und Spiel zur Mutter braucht. Für die Festigkeit einer Schraube zählt ein Querschnitt zwischen Kern- und Flankendurchmesser, der Spannungsquerschnitt. Für die Praxis reicht: Ein Außengewinde, das zu tief oder mit Riefen im Grund geschnitten ist, schwächt genau diesen Bereich – dort reißt eine überlastete Schraube.
Der Bolzen-Richtwert
Die letzte Spalte nennt einen Richtwert für den Bolzendurchmesser vor dem Schneiden eines Außengewindes. Er folgt der Faustformel Nenndurchmesser minus 0,1 × Steigung. Bei M10 ergibt das 9,85, bei M6 den Wert 5,9. Der Richtwert ist ein Ausgangswert: Die Angabe des Schneideisens und der Werkstoff können abweichen. Mehr dazu im Kapitel zum Außengewinde.
Innengewinde schneiden Schritt für Schritt
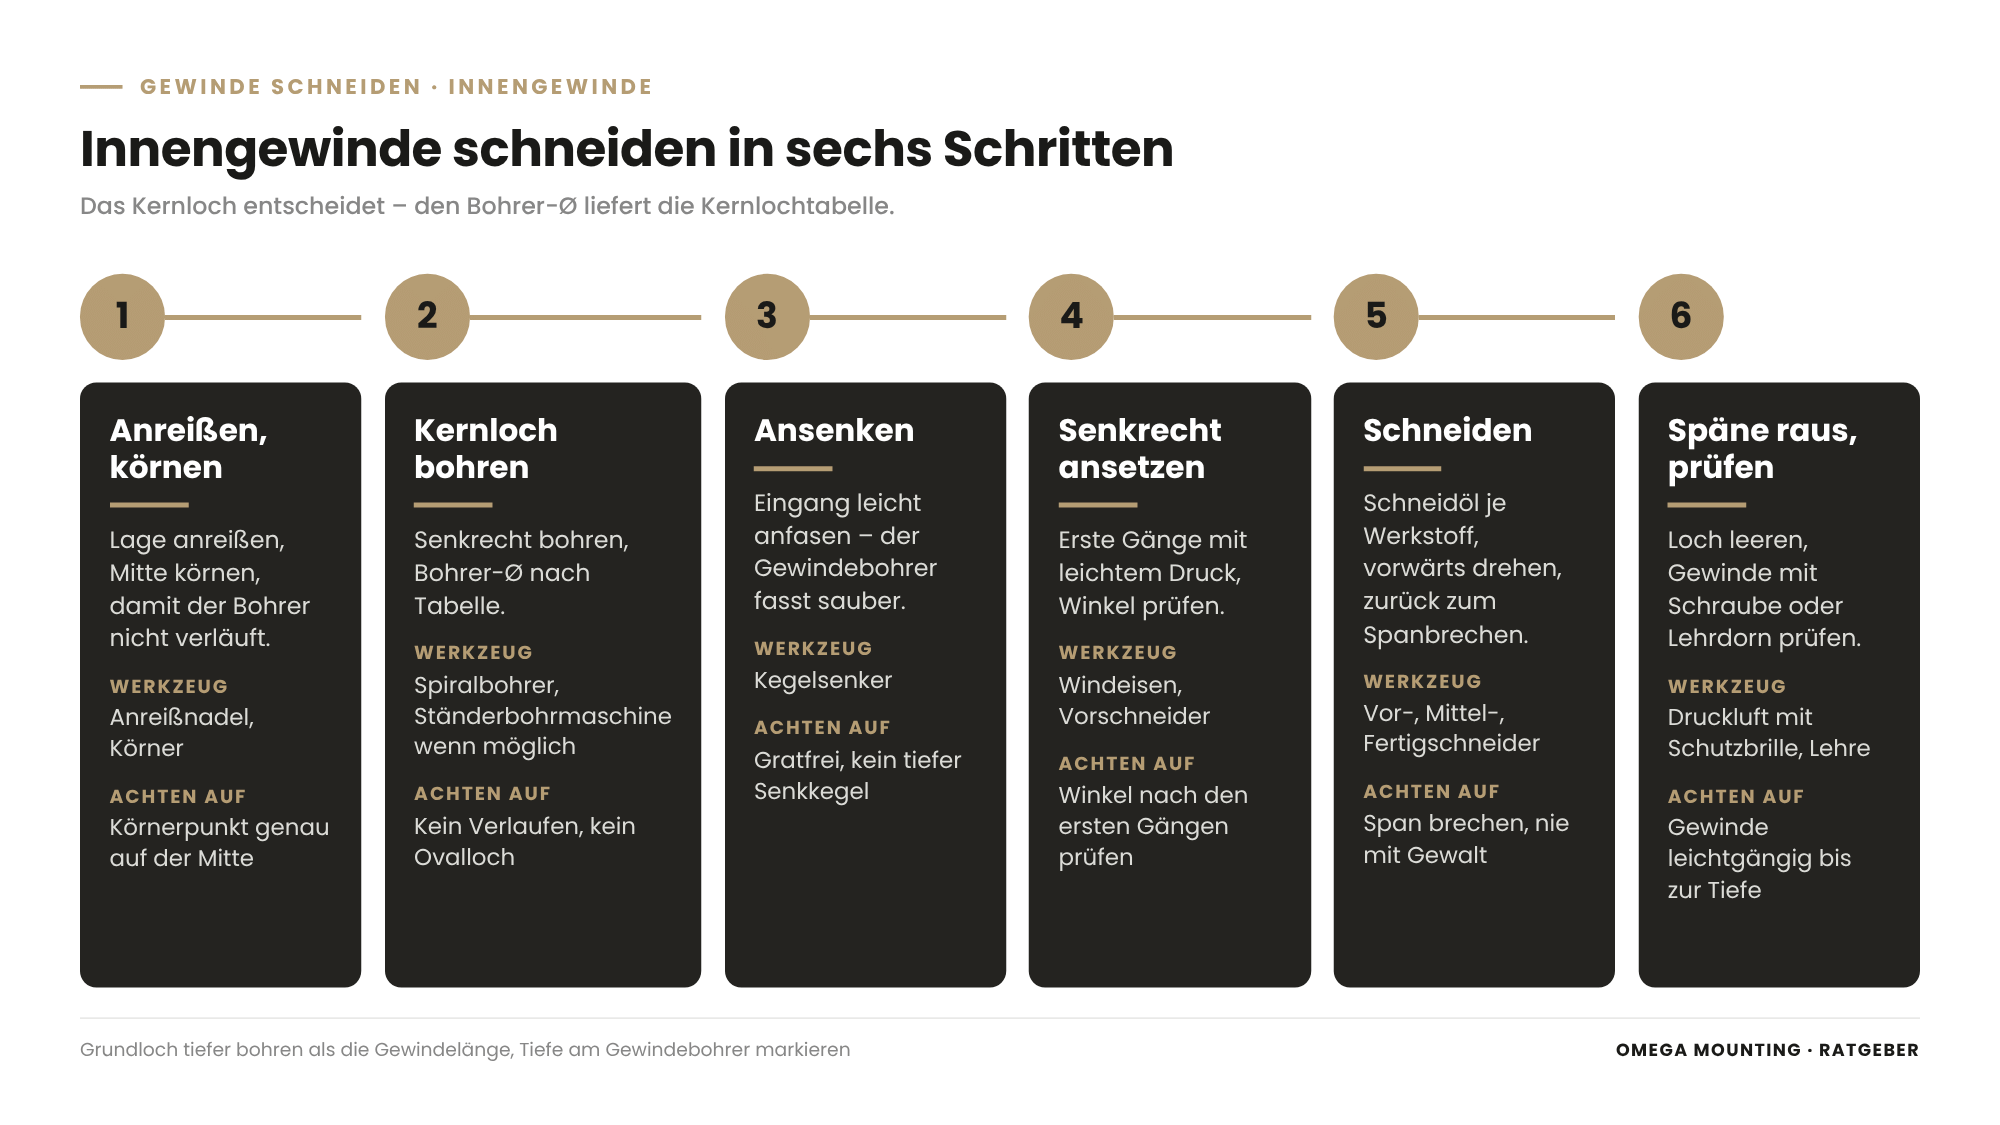
Ein Innengewinde schneiden Sie von Hand in sechs Schritten: anreißen und körnen, Kernloch senkrecht bohren, ansenken, Gewindebohrer senkrecht ansetzen, mit Schneidöl unter Vor- und Zurückdrehen schneiden und zum Schluss die Späne entfernen.
Werkzeug und Vorbereitung
Sie brauchen einen Bohrer nach Kernlochtabelle, einen Kegelsenker, einen Gewindebohrer oder Gewindebohrersatz in der richtigen Größe, ein passendes Windeisen und Schneidöl. Das Windeisen ist der Halter mit zwei Griffen, in den der Vierkant des Gewindebohrers gespannt wird. Spannen Sie das Werkstück fest, etwa im Maschinenschraubstock. Ein Teil, das mitdreht, verletzt Hände und bricht Gewindebohrer.
Anreißen und körnen
Reißen Sie die Lage der Bohrung an und setzen Sie einen Körnerpunkt. Der Körnerpunkt führt die Bohrerspitze und verhindert, dass der Bohrer verläuft. Bei mehreren Bohrungen übertragen Sie das Lochbild am besten direkt vom Gegenstück.
Kernloch senkrecht bohren
Bohren Sie das Kernloch mit dem Bohrer aus der Tabelle. Senkrecht heißt wirklich senkrecht: Am sichersten gelingt das auf der Ständerbohrmaschine. Mit der Handbohrmaschine hilft ein Bohrständer oder eine Bohrlehre. Ein schiefes Kernloch ergibt ein schiefes Gewinde, und kein Gewindebohrer korrigiert das. Bei größeren Gewinden bohren Sie zuerst kleiner vor und dann auf Kernlochmaß auf.
Ansenken
Senken Sie die Bohrung mit dem Kegelsenker leicht an, etwas über den Nenndurchmesser. Die Fase führt den Gewindebohrer beim Ansetzen. Außerdem verhindert sie, dass der erste Gewindegang ausbricht oder einen Grat aufwirft, an dem die Schraube später hängt.
Gewindebohrer senkrecht ansetzen
Beim Gewindeschneiden von Hand arbeiten Sie meist mit einem Satz aus Vorschneider, Mittelschneider und Fertigschneider. Der Vorschneider hat den längsten Anschnitt und trägt einen Ring am Schaft, der Mittelschneider zwei Ringe, der Fertigschneider keinen. Für Durchgangslöcher in gut zerspanbaren Werkstoffen gibt es Einschnitt-Gewindebohrer, die das Gewinde in einem Durchgang fertig schneiden.
Setzen Sie den Gewindebohrer im Windeisen senkrecht an. Drücken Sie leicht in Achsrichtung, bis er greift. Prüfen Sie nach den ersten Umdrehungen mit einem Winkel aus zwei Richtungen, ob er gerade steht. Jetzt lässt sich noch korrigieren – später nicht mehr.
Schneiden mit Schneidöl, vor und zurück
Geben Sie Schneidöl auf den Gewindebohrer. Drehen Sie dann im Uhrzeigersinn weiter, gleichmäßig und mit beiden Händen am Windeisen. Nach kurzer Strecke drehen Sie etwas zurück. Dabei brechen die Späne, und der Bohrer schneidet wieder frei. Wird der Widerstand plötzlich größer, nicht mit Kraft weiterdrehen: zurückdrehen, Späne entfernen, Öl nachgeben.
Welcher Schmierstoff passt, hängt vom Werkstoff ab:
- Baustahl: Schneidöl.
- Edelstahl: ein Schneidöl oder eine Schneidpaste für schwer zerspanbare Werkstoffe, dazu ein Gewindebohrer, der für Edelstahl ausgelegt ist.
- Aluminium: ein für Aluminium geeigneter Schmierstoff, damit nichts an den Schneiden kleben bleibt.
- Grauguss und Messing: häufig trocken, weil sie kurze, bröselige Späne bilden.
Im Zweifel gilt die Angabe des Werkzeug- oder Schmierstoffherstellers.
Späne entfernen und prüfen
Drehen Sie den Gewindebohrer vollständig heraus und entfernen Sie die Späne. Späne sind scharf: Nehmen Sie Pinsel oder Haken, nicht die Finger. Blasen Sie Bohrungen nicht mit Druckluft aus, ohne Schutzbrille und ohne auf Umstehende zu achten. Prüfen Sie das fertige Gewinde mit einer passenden Schraube oder einem Gewindelehrdorn. Die Schraube muss sich ohne Klemmen von Hand eindrehen lassen.
Durchgangsloch oder Grundloch
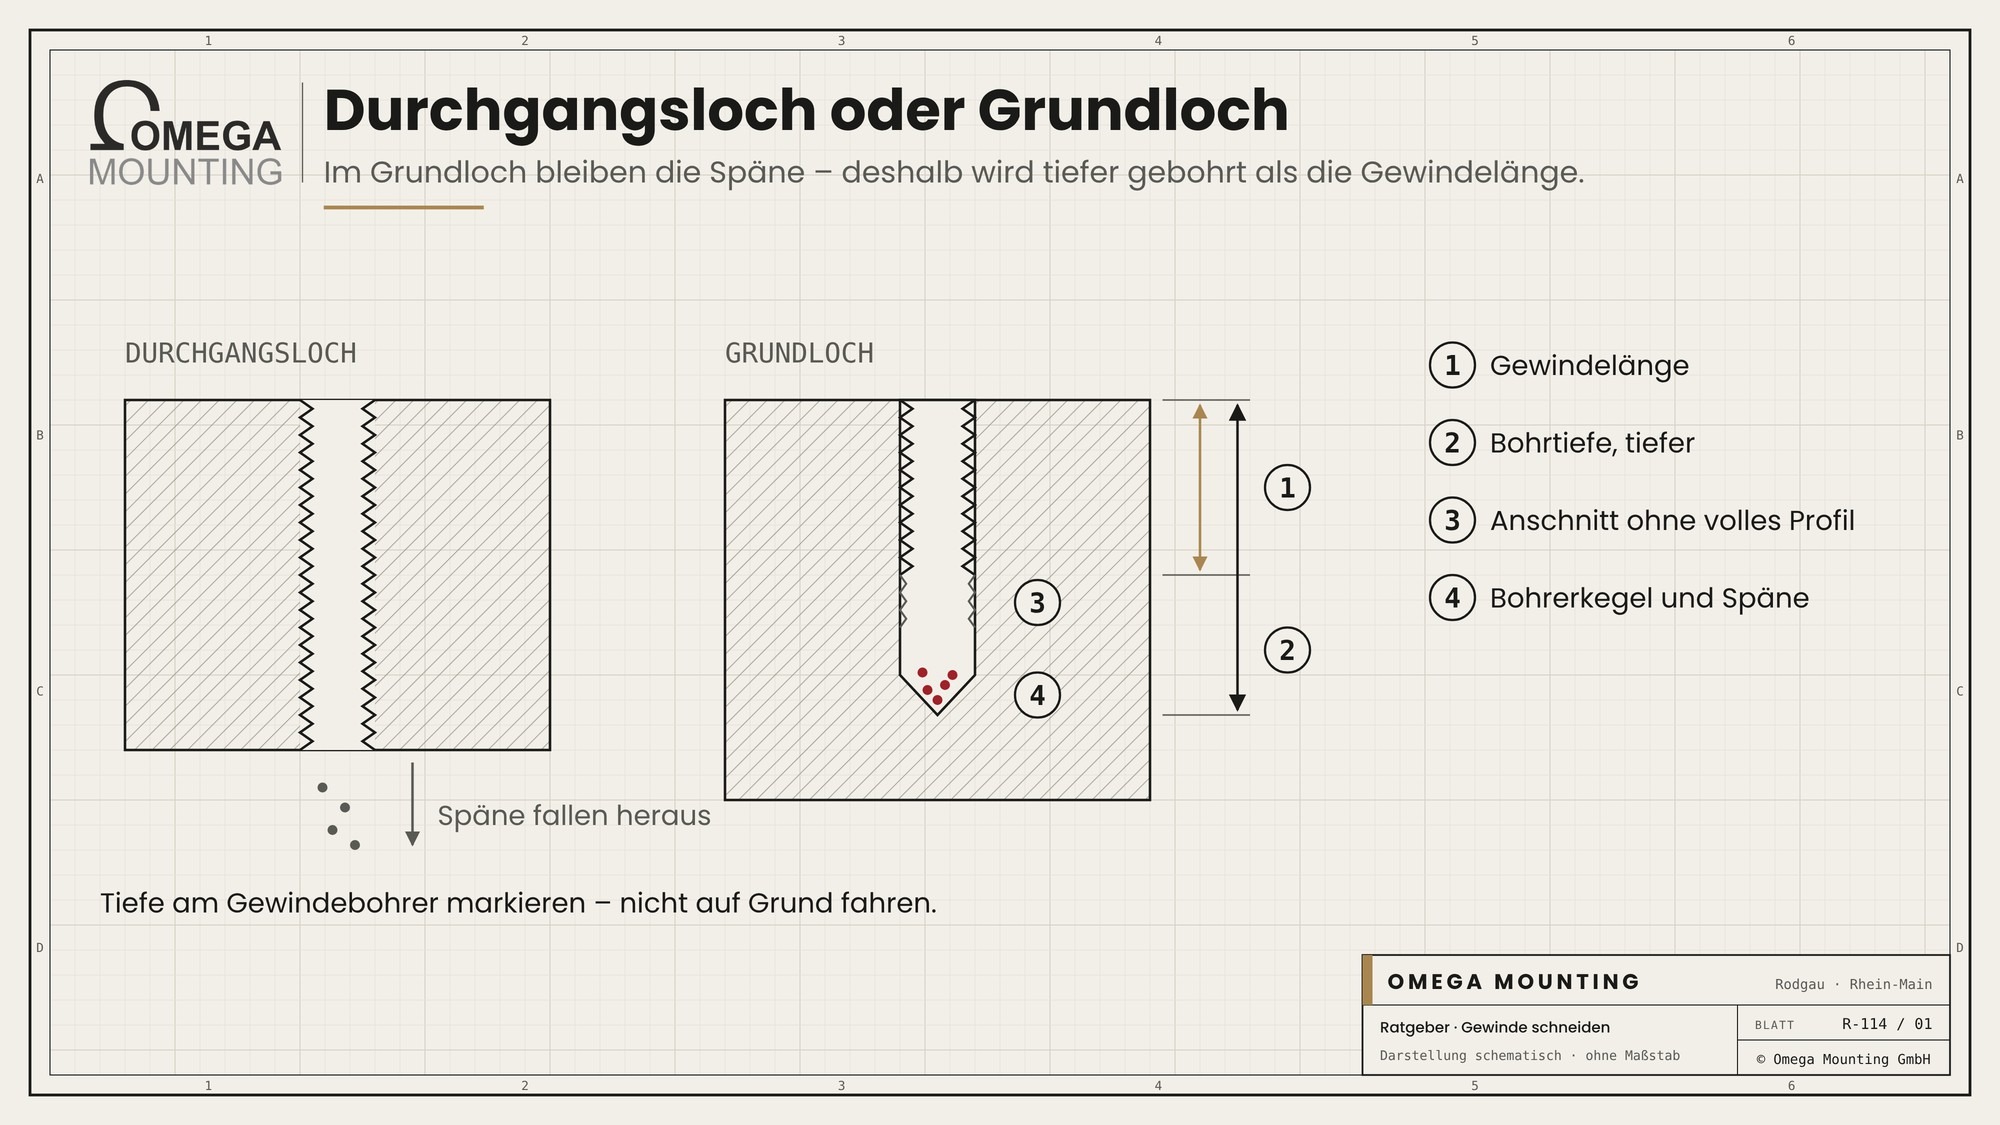
Ein Durchgangsloch geht durch das Bauteil, ein Grundloch endet blind im Werkstoff. Beim Durchgangsloch fallen die Späne nach unten heraus oder werden vom Gewindebohrer nach vorne geschoben. Beim Grundloch bleiben sie im Loch – und das ist die häufigste Ursache für abgebrochene Gewindebohrer.
Für Grundlöcher gilt deshalb:
- Tiefer bohren als die Gewindelänge. Der Anschnitt des Gewindebohrers schneidet kein volles Profil, und die Bohrerspitze hinterlässt einen Kegel. Beides braucht Platz unter dem nutzbaren Gewinde.
- Tiefe markieren. Markieren Sie die Gewindelänge am Gewindebohrer, etwa mit einem Klebeband.
- Nicht auf Grund fahren. Spürt man den Grund, sofort aufhören. Ein Gewindebohrer, der auf Grund oder auf einem Spänepaket aufsitzt, bricht.
- Späne zwischendurch entfernen. Bei tiefen Grundlöchern den Gewindebohrer mehrmals ganz herausdrehen und das Loch leeren.
- Fertigschneider mit kurzem Anschnitt. Damit das Gewinde fast bis zum Grund reicht.
Maschinengewindebohrer, Gewindeformer, Kombiwerkzeuge
Maschinengewindebohrer schneiden das Gewinde in einem Durchgang auf der Bohrmaschine oder im Bearbeitungszentrum. Für Durchgangslöcher haben sie einen Schälanschnitt, der die Späne nach vorne schiebt. Für Grundlöcher haben sie spiralförmige Nuten, die die Späne nach oben fördern. Auf der Bohrmaschine braucht es ein Gewindeschneidfutter mit Längenausgleich und Rücklauf.
Ein Gewindeformer schneidet nicht, sondern drückt das Profil spanlos in die Wand der Bohrung. Es entstehen keine Späne, und das Gewinde wird durch die Verformung fester. Dafür braucht der Gewindeformer ein größeres Kernloch, mehr Drehmoment und einen gut verformbaren Werkstoff. Für spröde Werkstoffe wie Grauguss ist er in der Regel nicht geeignet.
Kombinierte Bohr-Gewindebohrer haben vorne eine Bohrspitze und dahinter die Schneiden. Sie eignen sich für dünne Bleche und Profile, wo ein Durchgang reicht.
Außengewinde schneiden: Bolzen, Schneideisen, Ansetzen
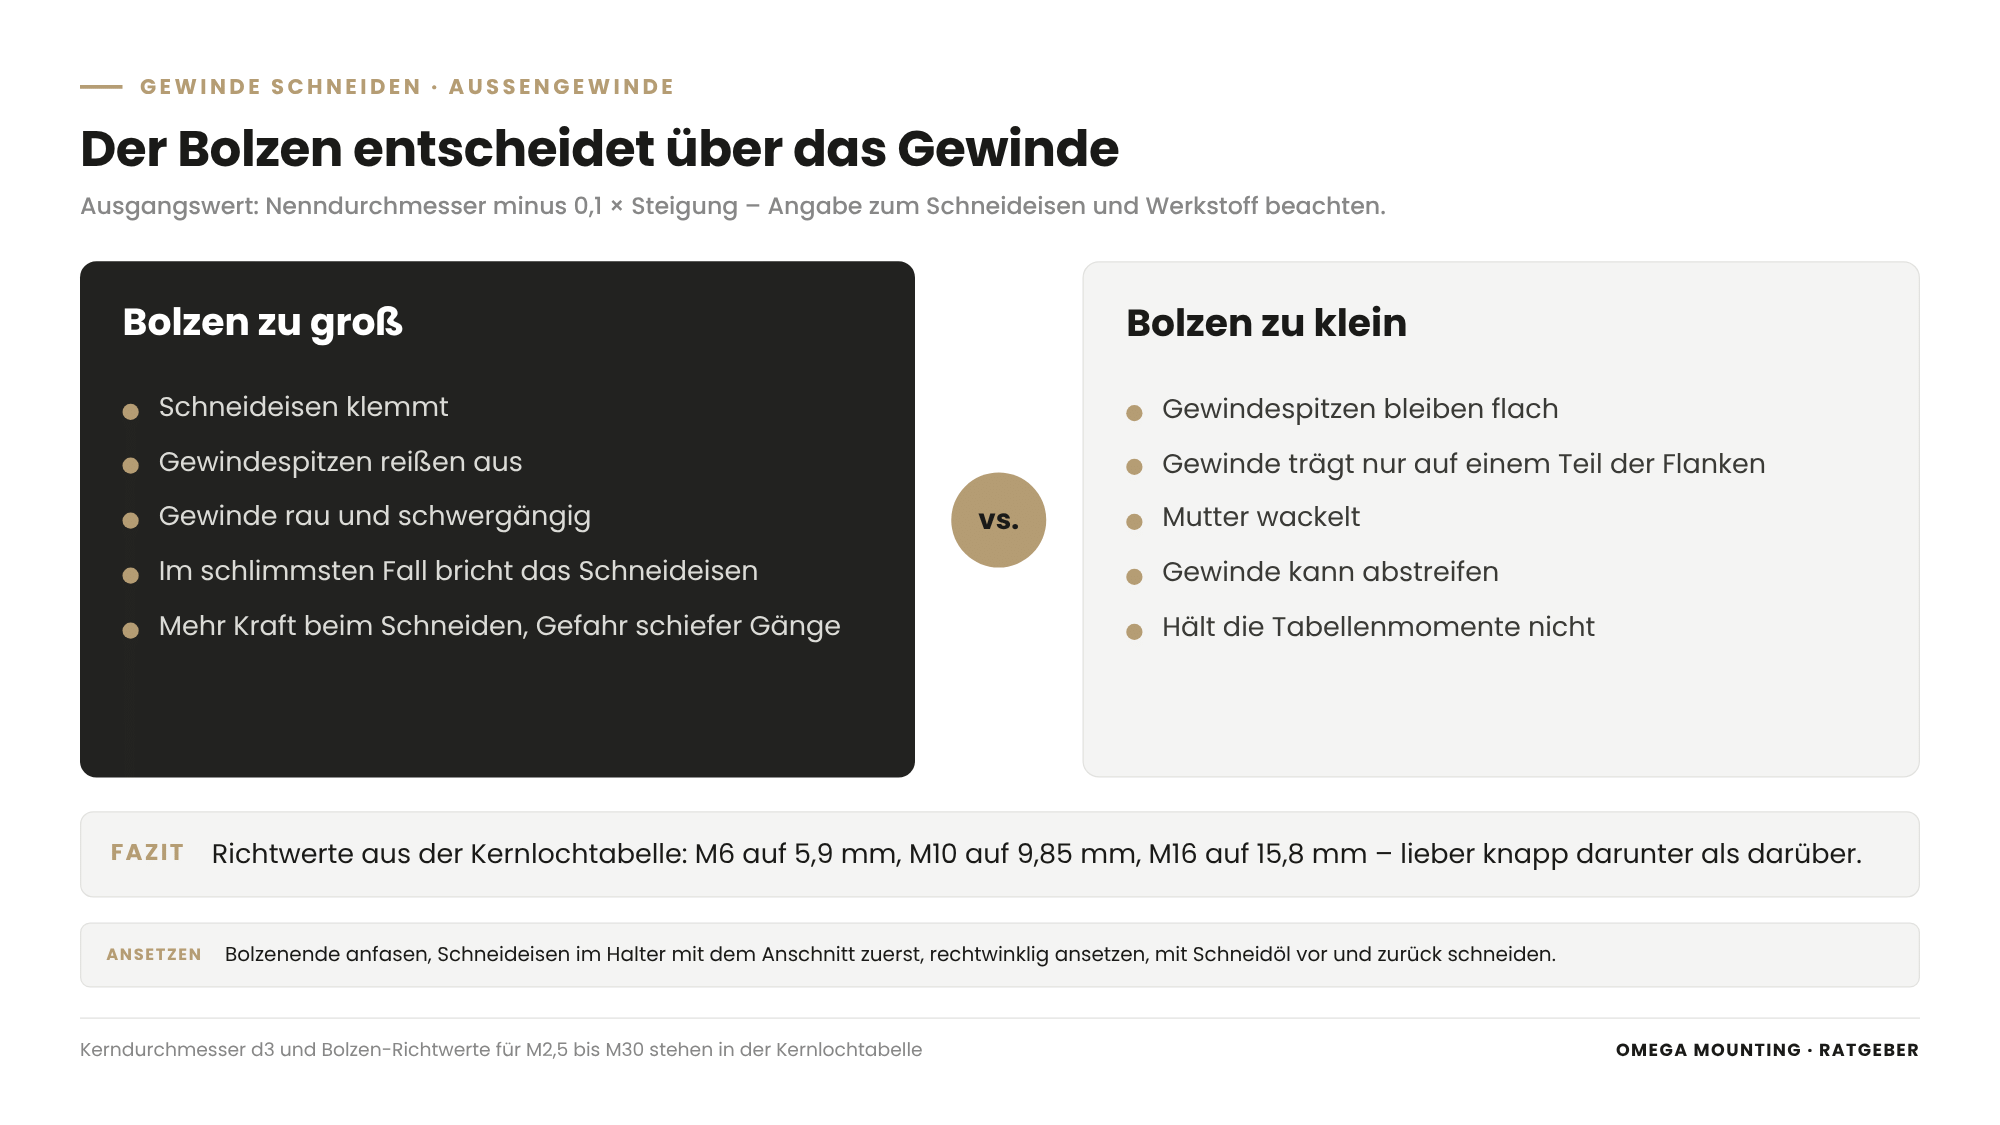
Ein Außengewinde schneiden Sie mit dem Schneideisen: Bolzen auf den richtigen Durchmesser bringen, Ende anfasen, Schneideisen im Schneideisenhalter mit der Anschnittseite rechtwinklig ansetzen und mit Schneidöl unter Vor- und Zurückdrehen schneiden.
Der richtige Bolzendurchmesser
Der Bolzen wird etwas dünner als der Nenndurchmesser gewählt oder abgedreht. Beim Gewindeschneiden wird Werkstoff an den Flanken leicht aufgeworfen. Wäre der Bolzen voll im Nennmaß, würden die Gewindespitzen zu hoch und reißen. Die Kernlochtabelle nennt einen Richtwert nach der Faustformel Nenndurchmesser minus 0,1 × Steigung. Für ein M10 sind das 9,85, für ein M6 sind es 5,9. Ist für das Schneideisen ein anderer Wert angegeben, gilt dieser.
Was passiert, wenn das Maß nicht stimmt?
- Bolzen zu groß: Das Schneideisen klemmt, die Gewindespitzen reißen aus, das Gewinde wird rau und schwer gängig. Im schlimmsten Fall bricht das Schneideisen.
- Bolzen zu klein: Die Gewindespitzen bleiben flach. Das Gewinde trägt nur auf einem Teil der Flanken und ist schwach. Die Mutter wackelt und kann abstreifen.
Ende anfasen
Fasen Sie das Bolzenende mit Feile oder Schleifscheibe an, etwas unter den Kerndurchmesser. Die Fase führt das Schneideisen und erleichtert das gerade Ansetzen. Außerdem lässt sich die Mutter später leichter aufsetzen.
Schneideisen und Schneideisenhalter
Das Schneideisen ist eine gehärtete Scheibe mit Innengewinde und Spannuten, die das Gewinde schneidet. Gespannt wird es im Schneideisenhalter, auch Schneidkluppe genannt. Die seitlichen Schrauben des Halters greifen in die Senkungen am Umfang des Schneideisens und halten es fest. Geschlitzte Schneideisen lassen sich über eine Stellschraube leicht nachstellen.
Das Schneideisen hat eine Anschnittseite mit kegelig angeschliffenen ersten Gängen. Diese Seite zeigt zum Werkstück, meist ist es die beschriftete Seite. Wer das Schneideisen falsch herum ansetzt, beginnt mit vollen Gängen und bekommt es kaum gerade auf den Bolzen.
Rechtwinklig ansetzen und schneiden
Spannen Sie den Bolzen senkrecht im Schraubstock, mit Schutzbacken, damit er keine Druckstellen bekommt. Setzen Sie das Schneideisen rechtwinklig zur Bolzenachse an. Drücken Sie gleichmäßig, bis es greift, und prüfen Sie nach den ersten Gängen den rechten Winkel aus zwei Richtungen. Schneiden Sie mit Schneidöl, im Wechsel vor und etwas zurück, damit die Späne brechen.
Prüfen Sie das Gewinde mit einer passenden Mutter oder einem Gewindelehrring. Geht die Mutter zu schwer, das Schneideisen leicht zustellen und ein zweites Mal durchschneiden.
Wo Außengewinde in der Instandhaltung vorkommen
In Montage und Instandhaltung kommt das Außengewinde schneiden vor allem in drei Fällen vor. Eine Gewindestange wird gekürzt, und der Anfang muss wieder gängig werden. Ein Bolzengewinde ist beschädigt und wird nachgeschnitten. Oder an einer Sonderanfertigung braucht ein Rundstahl ein Gewinde für die Befestigung. Für tragende Schrauben gilt: Gekaufte, gerollte Schrauben mit bekannter Festigkeitsklasse sind die bessere Wahl. Ein selbst geschnittenes Gewinde ersetzt keine genormte Schraube.
Steigungen: Regelgewinde und Feingewinde
Ein Feingewinde ist ein metrisches Gewinde mit kleinerer Steigung als das Regelgewinde gleichen Durchmessers – es wird mit Durchmesser und Steigung bezeichnet, etwa M10 x 1,25, und braucht ein größeres Kernloch.
Was die Gewindesteigung bewirkt
Die Gewindesteigung bestimmt, wie weit eine Schraube bei einer Umdrehung wandert. Eine kleine Steigung hat drei Folgen. Die Schraube lässt sich feiner einstellen. Das Gewinde ist flacher, der Kern bleibt dicker. Und die Selbsthemmung ist höher, die Schraube löst sich also schwerer von allein.
Wofür Feingewinde verwendet wird
Feingewinde finden Sie dort, wo diese Eigenschaften gebraucht werden:
- Dünne Wände: In Rohren, Hülsen und dünnwandigen Gehäusen greifen bei kleiner Steigung mehr Gänge auf kurzer Länge.
- Feinjustage: Stellschrauben, Spindeln und Einstellmuttern lassen sich genauer verstellen.
- Höhere Selbsthemmung: an Verbindungen unter Vibration, etwa an Achsen und Wellenmuttern.
Der Nachteil: Feingewinde sind empfindlicher gegen Verschmutzung und Beschädigung, und sie brauchen eigene Gewindebohrer und Schneideisen.
Kernlochtabelle für Feingewinde
Auch beim Feingewinde gilt die Faustformel Kernloch ungefähr gleich Durchmesser minus Steigung. Für M12 x 1,5 ergibt 12 minus 1,5 genau 10,5, für M10 x 1 ergibt sich 9,0. Die folgende Tabelle nennt die Kernlochbohrer für gängige Feingewinde, ebenfalls für geschnittene Gewinde in Stahl.
| Feingewinde | Kernlochbohrer |
|---|---|
| M8 x 1 | 7,0 |
| M10 x 1 | 9,0 |
| M10 x 1,25 | 8,8 |
| M12 x 1,25 | 10,8 |
| M12 x 1,5 | 10,5 |
| M16 x 1,5 | 14,5 |
| M20 x 1,5 | 18,5 |
| M24 x 2 | 22,0 |
Es gilt derselbe Pflichthinweis wie für die Haupttabelle: Werte für geschnittene Gewinde in Stahl, für geformte Gewinde und andere Werkstoffe nach Herstellerangabe. Maßgeblich bleiben Zeichnung und Herstellerangabe.
Gewinde identifizieren: Messschieber und Gewindelehre
Bevor Sie ein Gewinde nachschneiden oder eine Ersatzschraube bestellen, müssen Sie wissen, welches Gewinde vorliegt. Zwei Werkzeuge reichen dafür meist aus.
Mit dem Messschieber messen Sie den Außendurchmesser des Bolzens oder den Kerndurchmesser des Innengewindes. Der Außendurchmesser liegt bei gebrauchten Schrauben meist knapp unter dem Nennmaß. Das Innengewinde vergleichen Sie mit D1 aus der Tabelle.
Die Gewindelehre, auch Steigungslehre oder Gewindeschablone genannt, ist ein Satz dünner Blätter mit Zahnprofilen. Legen Sie die Blätter nacheinander an das Gewinde an. Das richtige Blatt sitzt über die ganze Länge spaltfrei in den Gängen. Steht auf diesem Blatt eine Steigung in Millimetern, ist das Gewinde metrisch. Erst die Kombination aus Durchmesser und Steigung zeigt, ob Regel- oder Feingewinde vorliegt.
Zoll-, Whitworth- und Rohrgewinde erkennen
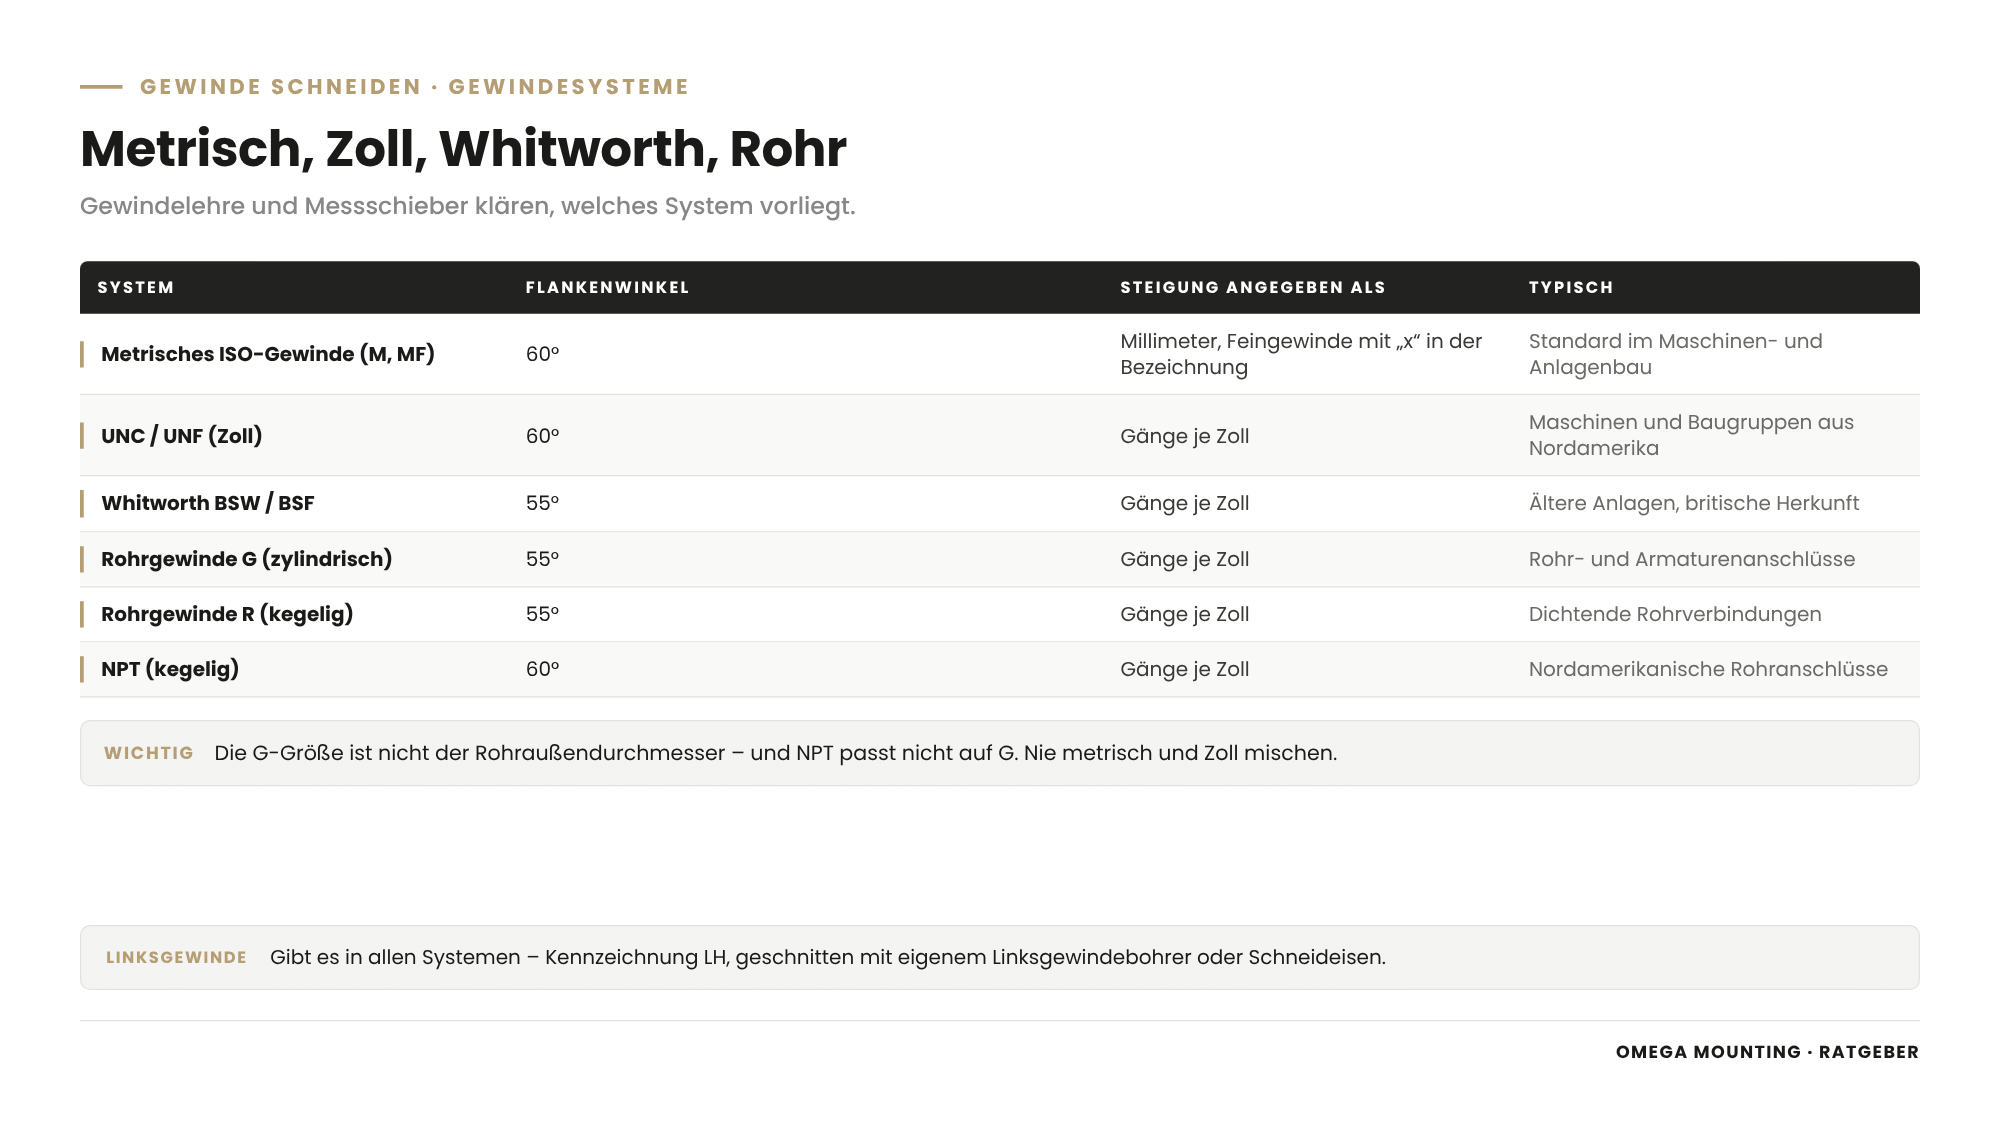
Zoll-, Whitworth- und Rohrgewinde unterscheiden sich vom metrischen Gewinde durch Maßsystem, Steigungsangabe und teilweise den Flankenwinkel – sie sind nicht austauschbar, auch wenn sie auf den ersten Blick passen.
Zollgewinde: UNC und UNF
Ein Zollgewinde nach amerikanischem Standard heißt UNC für das Grobgewinde und UNF für das Feingewinde. Der Flankenwinkel beträgt wie beim metrischen Gewinde 60°. Der Unterschied liegt im Maßsystem: Der Durchmesser wird in Zoll angegeben. Statt der Steigung in Millimetern nennt man die Gangzahl je Zoll, also wie viele Gewindegänge auf einen Zoll Länge kommen.
Weil der Flankenwinkel gleich ist, lässt sich manche Zollschraube ein paar Gänge weit in ein metrisches Gewinde drehen. Dann klemmt sie. Mit Kraft weiterdrehen zerstört beide Gewinde.
Whitworth Gewinde: BSW und BSF
Das Whitworth Gewinde ist ein britisches Zollgewinde mit einem Flankenwinkel von 55° und gerundeten Spitzen und Gründen. BSW ist das Grobgewinde, BSF das Feingewinde. Auch hier wird die Gangzahl je Zoll angegeben. Whitworth-Schrauben finden Sie in älteren Maschinen, an Importanlagen und in der Rohrtechnik, denn die Rohrgewinde bauen auf diesem Profil auf.
Rohrgewinde: G, R und BSP
Rohrgewinde verbinden Rohre, Armaturen und Anschlüsse. Sie haben ebenfalls einen Flankenwinkel von 55°. Zwei Arten müssen Sie unterscheiden:
- Rohrgewinde G ist zylindrisch und nach DIN EN ISO 228 genormt. Es dichtet nicht im Gewinde. Die Dichtung übernimmt eine Dichtfläche, ein Dichtring oder ein O-Ring.
- Rohrgewinde R ist kegelig, also leicht konisch. Es dichtet im Gewinde, meist mit Dichtband, Hanf und Dichtpaste oder einem Gewindedichtmittel nach Vorgabe.
Im englischen Sprachraum heißen beide BSP. Wichtig: Die Größenangabe eines Rohrgewindes ist nicht der Außendurchmesser des Rohrs. Sie ist ein historisches Nennmaß. Ein Rohrgewinde, das in der Größe nach etwas klingt, ist am Messschieber deutlich größer. Wer nach dem gemessenen Durchmesser bestellt, bestellt falsch.
NPT: kegelig und 60°
NPT ist das amerikanische kegelige Rohrgewinde mit einem Flankenwinkel von 60°. Es sieht dem kegeligen R-Gewinde ähnlich, ist aber nicht damit austauschbar. Auch G und NPT passen nicht zusammen. Eine Verbindung aus NPT und G oder R wird nicht dicht, selbst wenn sie sich einige Gänge weit eindrehen lässt.
Nie „passend machen“
Die Verwechslung von metrischem Gewinde und Zollgewinde ist in der Instandhaltung häufig. Die Regel ist einfach: Ein Gewinde wird nie „passend gemacht“. Nicht mit dem metrischen Gewindebohrer nachschneiden, nicht mit Gewalt eindrehen, nicht mit Dichtmittel zukleben.
Bestimmen Sie stattdessen Durchmesser, Steigung oder Gangzahl und Flankenwinkel. Gewindelehren gibt es als Satz für metrische Gewinde und als Satz für Zollgewinde. Passt keines der metrischen Blätter, aber ein Zollblatt, haben Sie ein Zollgewinde. Ob 55° oder 60°, zeigt das Blatt, das spaltfrei sitzt. Im Zweifel gilt die Herstellerdokumentation.
Linksgewinde: wo es vorkommt und wie man es schneidet
Ein Linksgewinde zieht beim Drehen gegen den Uhrzeigersinn an – es wird mit LH gekennzeichnet und überall dort eingesetzt, wo sich ein Rechtsgewinde durch die Drehrichtung im Betrieb lösen würde oder wo eine Verwechslung ausgeschlossen werden soll.
Bezeichnung LH
LH steht für „left hand“, also linksgängig. Die Bezeichnung hängt hinter der Gewindeangabe, etwa M10 LH. Ein Rechtsgewinde wird normalerweise nicht gesondert gekennzeichnet. Manche Muttern mit Linksgewinde tragen zusätzlich Kerben oder eine Rille an den Ecken, damit man sie ohne Probeschrauben erkennt.
Wo Linksgewinde vorkommen
- Gegenläufe: Spannschlösser haben auf einer Seite ein Rechts- und auf der anderen ein Linksgewinde. So spannt eine Drehung des Mittelteils beide Seiten gleichzeitig.
- Drehende Teile: Befestigungen von Schleifscheiben, Sägeblättern und Lüfterrädern an Wellen, deren Drehrichtung ein Rechtsgewinde lösen würde. Auch das linke Fahrradpedal gehört dazu.
- Gasflaschen und Armaturen: Anschlüsse für brennbare Gase haben in der Regel Linksgewinde, damit sie nicht mit Anschlüssen für andere Gase verwechselt werden.
Linksgewinde schneiden
Für ein Linksgewinde brauchen Sie einen Linksgewindebohrer oder ein Linksschneideisen. Mit Rechtswerkzeug geht es nicht. Geschnitten wird gegen den Uhrzeigersinn, sonst gilt dasselbe wie beim Rechtsgewinde: Kernloch nach Tabelle, senkrecht ansetzen, Schneidöl, vor und zurück. Linkswerkzeuge sind ebenfalls gekennzeichnet, meist mit LH oder „links“.
Beim Anziehen einer Linksgewinde-Verbindung braucht es einen Drehmomentschlüssel, der in Gegenrichtung auslöst. Wie das geht, erklärt unser Ratgeber Drehmomentschlüssel richtig benutzen.
Gewinde reparieren: nachschneiden, Gewindeeinsatz, abgebrochener Gewindebohrer
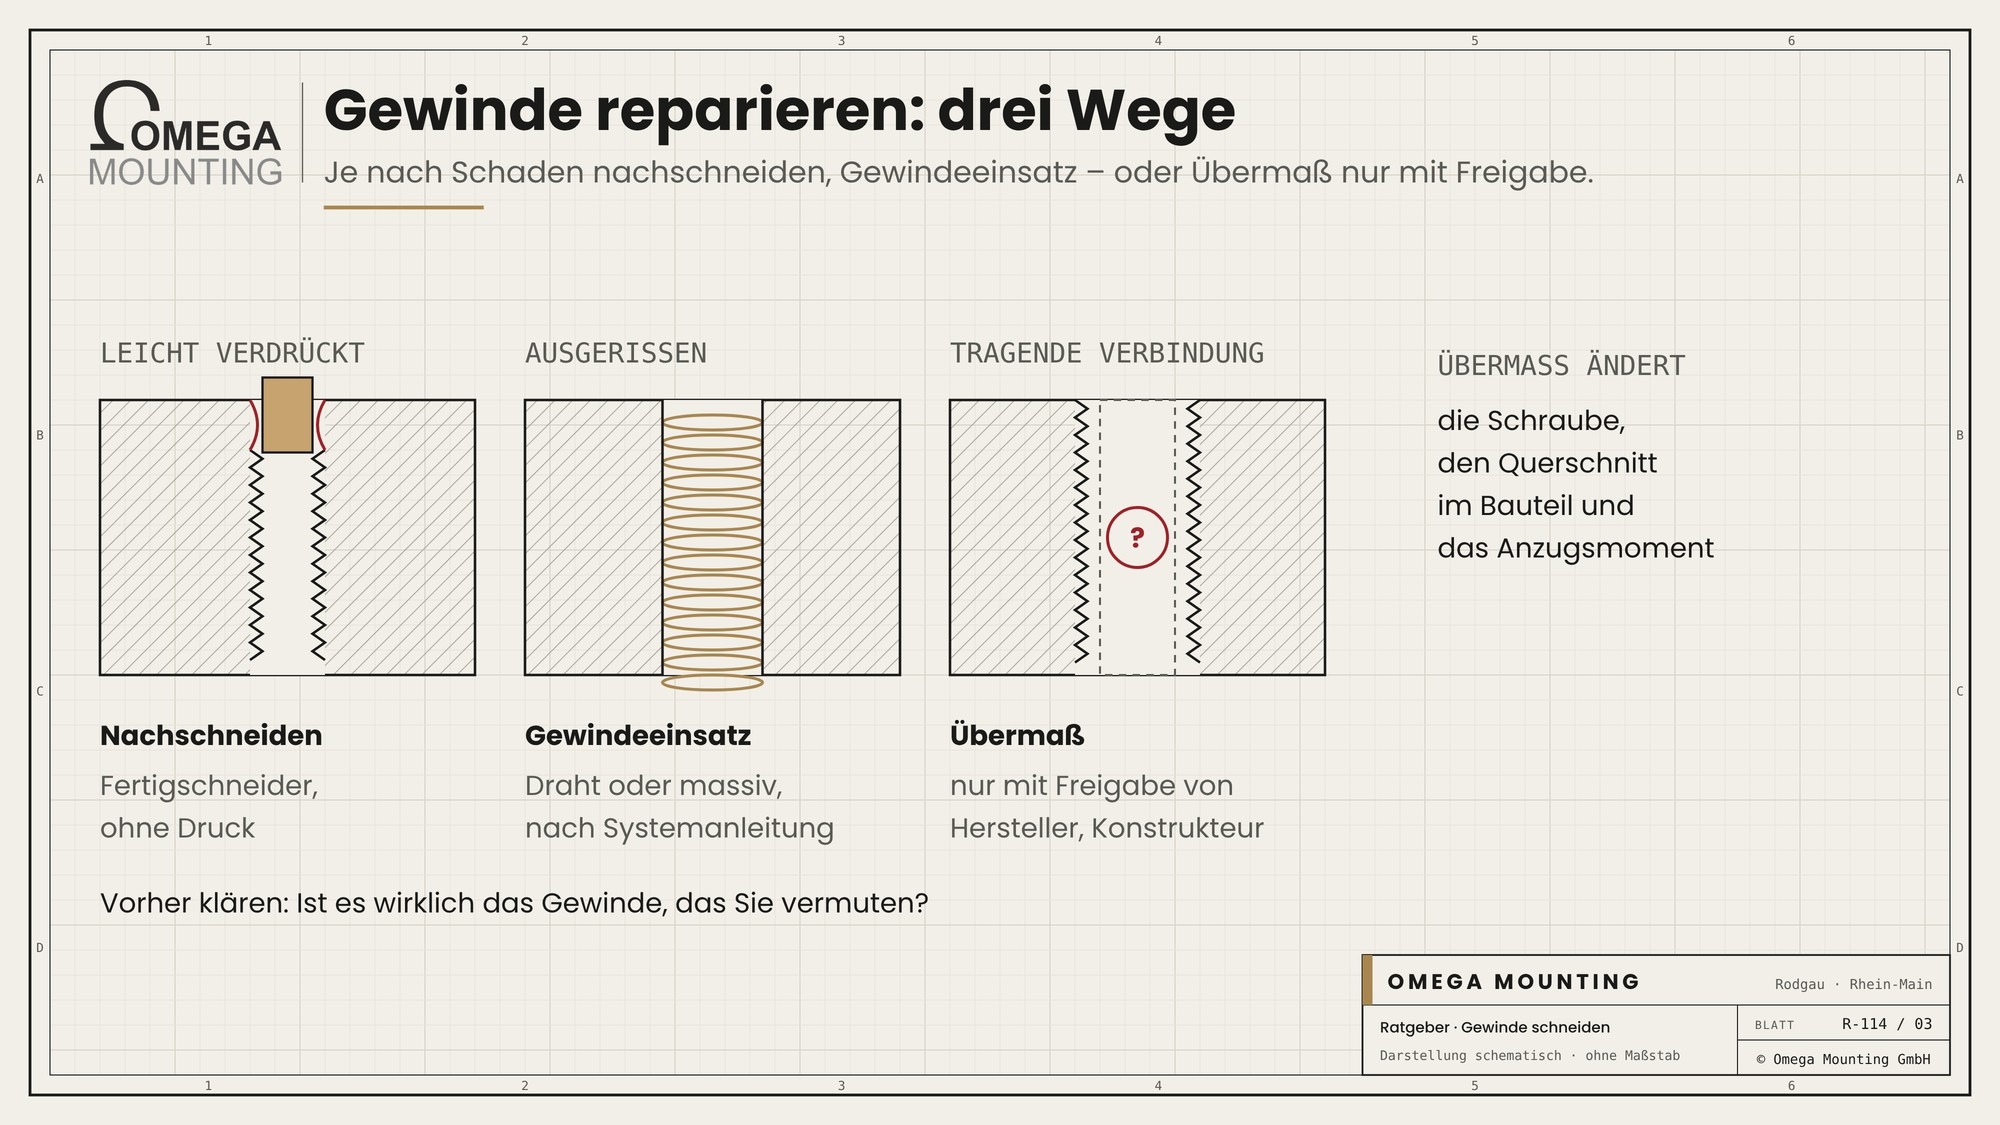
Ein beschädigtes Gewinde wird je nach Schaden nachgeschnitten, mit einem Gewindeeinsatz instand gesetzt oder – nur mit Freigabe – auf ein größeres Gewinde aufgebohrt.
Nachschneiden
Ist ein Gewinde nur verschmutzt, verharzt oder an den ersten Gängen leicht verdrückt, reicht oft Nachschneiden. Nehmen Sie dafür den Fertigschneider in der richtigen Größe und Steigung, beim Bolzen das passende Schneideisen. Drehen Sie vorsichtig, ohne Druck, damit das Werkzeug den vorhandenen Gängen folgt und kein neues Gewinde anschneidet. Vorher klären: Ist es wirklich das Gewinde, das Sie vermuten?
Gewindeeinsatz und Drahtgewindeeinsatz
Ist das Gewinde ausgerissen oder abgestreift, hilft ein Gewindeeinsatz. Er stellt das ursprüngliche Gewinde wieder her.
- Drahtgewindeeinsatz: eine Spirale aus profiliertem Draht. Die Bohrung wird mit einem Sonderbohrer aufgebohrt, mit einem Sondergewindebohrer geschnitten, und der Einsatz wird mit einem Eindrehwerkzeug eingedreht. Der Mitnehmerzapfen wird danach entfernt. Drahtgewindeeinsätze sind in weichen Werkstoffen wie Aluminium auch als Verstärkung üblich.
- Massiver Gewindeeinsatz: eine Hülse mit Innen- und Außengewinde, die sich selbst in die aufgebohrte Bohrung schneidet oder in ein vorgeschnittenes Gewinde eingedreht und gesichert wird.
Bohrer, Gewindebohrer und Eindrehwerkzeug gehören zum jeweiligen System. Maße und Vorgehen stehen in der Anleitung des Systems – nicht in der normalen Kernlochtabelle.
Übermaß nur mit Freigabe
Ein ausgerissenes Gewinde auf die nächste Größe aufzubohren, ist schnell gemacht. Es ändert aber die Konstruktion: andere Schraube, anderer Querschnitt im Bauteil, anderes Anzugsmoment. An tragenden oder sicherheitsrelevanten Verbindungen entscheidet deshalb der Hersteller oder Konstrukteur, ob Übermaß, Gewindeeinsatz oder ein neues Bauteil richtig ist.
Ein Hinweis zum Anziehen: Ein geschnittenes Gewinde in einem weichen Werkstoff hält nicht automatisch die Werte einer allgemeinen Tabelle. Wie Anzugsmomente zustande kommen und wofür die Richtwerte gelten, erklärt unser Ratgeber Drehmomenttabelle für Schrauben.
Abgebrochener Gewindebohrer: Ursachen

Ein abgebrochener Gewindebohrer ist ärgerlich, weil er hart ist und sich nicht ausbohren lässt. Die häufigsten Ursachen:
- Kernloch zu klein. Der Gewindebohrer muss zu viel Werkstoff abtragen.
- Schief angesetzt. Er wird seitlich belastet und bricht.
- Späne nicht gebrochen. Ohne Vor- und Zurückdrehen verstopfen die Nuten.
- Auf Grund gefahren. Im Grundloch sitzt er auf Grund oder auf Spänen auf.
- Kein oder falsches Schneidöl. Die Reibung steigt, die Schneiden fressen.
- Stumpfes oder falsches Werkzeug. Etwa ein Gewindebohrer für Baustahl in Edelstahl.
Abgebrochener Gewindebohrer: Vorgehen
Hören Sie sofort auf, mit Gewalt zu drehen. Schaut ein Rest heraus, lässt er sich manchmal mit einer Zange vorsichtig zurückdrehen. Für Bruchstücke im Loch gibt es Gewindebohrer-Entferner. Sie greifen mit schmalen Klauen in die Spannuten und drehen den Rest heraus. Vorher die Späne entfernen und etwas Öl geben.
Sitzt das Bruchstück fest, kann es durch Funkenerosion entfernt werden. Das macht ein Fachbetrieb mit Erodiermaschine. Bei Bauteilen, die nicht ausgebaut werden können, klären Sie das Vorgehen mit dem Hersteller oder Konstrukteur. Ausbohren mit einem normalen Bohrer klappt nicht – der Bohrer bricht am gehärteten Stahl, und dann stecken zwei Werkzeuge im Loch.
Typische Fehler beim Gewinde schneiden
Die typischen Fehler beim Gewinde schneiden sind ein falsches Kernloch, schiefes Ansetzen, fehlendes Schneidöl, nicht gebrochene Späne, der falsche Gewindetyp und ein zu flach gebohrtes Grundloch.
- Falsches Kernloch. Zu klein, und der Gewindebohrer bricht. Zu groß, und das Gewinde trägt nicht. Immer nach Kernlochtabelle bohren.
- Formerwert und Schneidwert verwechselt. Für einen Gewindeformer gilt ein anderes Kernloch als für einen Gewindebohrer.
- Schief angesetzt. Die Schraube steht schief oder klemmt. Nach den ersten Gängen den Winkel prüfen.
- Kein Öl. Das Gewinde wird rau, der Gewindebohrer frisst.
- Späne nicht gebrochen. Die Nuten verstopfen, das Werkzeug bricht.
- Falscher Gewindetyp. Zoll statt metrisch, Feingewinde statt Regelgewinde, G statt NPT. Erst bestimmen, dann schneiden.
- Grundloch zu flach. Das Gewinde reicht nicht weit genug, der Gewindebohrer fährt auf Grund.
- Bolzen im Nennmaß. Das Schneideisen klemmt, die Gewindespitzen reißen.
- Übermaß ohne Freigabe. An tragenden Verbindungen ändert das die Konstruktion.
Warum diese Fehler so häufig sind
Gewindeschneiden wird oft unter Zeitdruck nebenbei erledigt. Wer vor dem Bohren drei Fragen stellt, vermeidet die meisten Fehler: Welches Gewinde genau? Welches Kernloch, geschnitten oder geformt? Durchgangs- oder Grundloch?
Gewinde schneiden im Rhein-Main-Gebiet: So arbeiten wir
In Montage und Instandhaltung im Rhein-Main-Gebiet gehört Gewinde schneiden für uns zu den Handgriffen am Rand der eigentlichen Arbeit – wenn ein Halter nachgerüstet, ein beschädigtes Gewinde wieder gängig gemacht oder eine Sonderanfertigung vor Ort angepasst wird.
Bevor wir bohren, klären wir Zeichnung, Gewindetyp und Werkstoff. In unbekannten Anlagen bestimmen wir das Gewinde, bevor wir eine Ersatzschraube einsetzen.
Von unserer Werkstatt in Rodgau aus sind Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg kurze Wege. Was wir in der Industriemontage im Bestand übernehmen, zeigt unsere Leistungsseite.
Was wir nicht übernehmen, sagen wir vorher. Wir sind keine Dreherei und bieten keine Lohnfertigung von Gewindeteilen an. Die Nachfertigung von Wellen, Spindeln oder Sonderschrauben gehört zu einem Zerspanungsbetrieb, das Erodieren eines festsitzenden Gewindebohrers zu einem Fachbetrieb. Übermaß und Gewindeeinsätze an tragenden Verbindungen geben Hersteller oder Konstrukteur frei.
So machen wir das in der Praxis
Vier Einsätze aus unserem Auftragstagebuch zeigen die Arbeit rund ums Bohren, Verschrauben und Messen. Ehrlich vorweg: Keiner dieser Berichte beschreibt Gewindeschneiden. Sie zeigen, wo die Grundlagen aus diesem Ratgeber im Alltag stecken.
Kerntechnischer Bereich: Lochbild bohren für einen Säulenschwenkkran
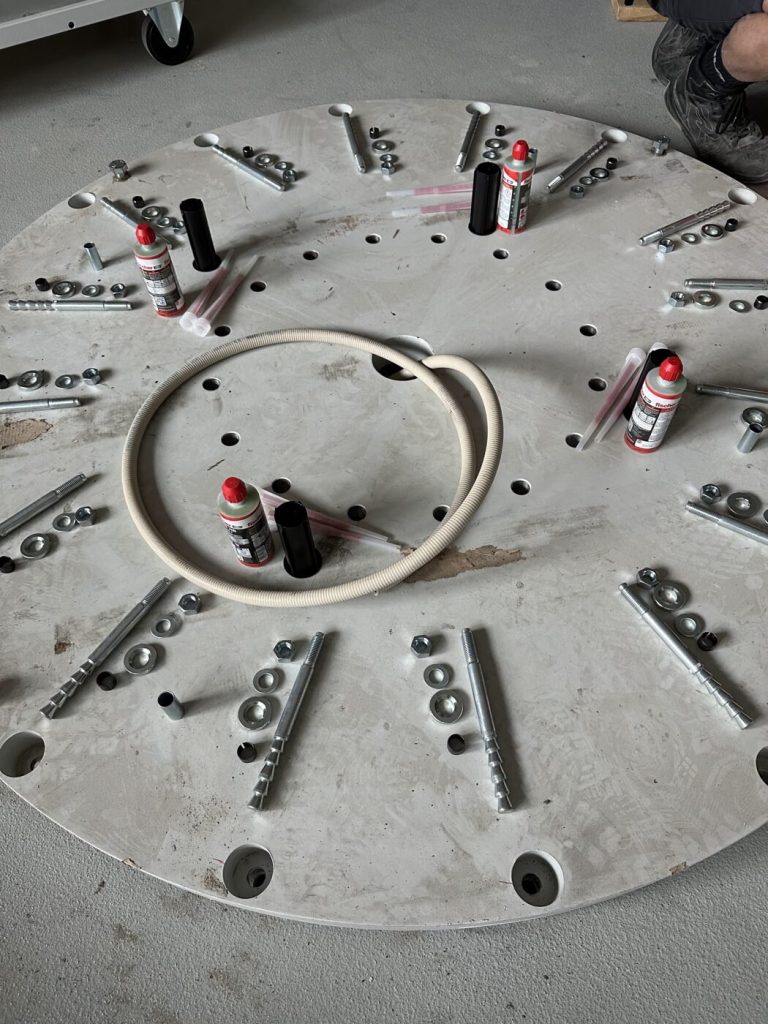
Bei der Werkstatteinrichtung mit Säulenschwenkkranen in einem kerntechnischen Bereich haben wir die Fußplatte angezeichnet und das Lochbild mit direkter Staubabsaugung in den Betonboden gebohrt. Die Bohrlöcher wurden ausgeblasen und ausgebürstet, danach kamen Verbundmörtel und Ankerstangen. Erst nach der Aushärtezeit wurde die Säule ausgerichtet und angezogen.
Für Ihr Gewinde heißt das: Anzeichnen, Bohren und Reinigen sind keine Nebensache. Ein sauberes Loch ist die Grundlage – ob für einen Anker oder für ein Gewinde. Wie Maschinen verankert werden, beschreibt unser Ratgeber Maschine ausrichten und verankern.
Prüfstand im Automobilbereich: Dübel, Schrauben, Hydraulik-Verschraubungen
Beim Umbau eines Prüfstands mit Ölwanne haben wir die vorhandenen Hydraulikleitungen an die neue Konfiguration angepasst. Die Wannensegmente wurden mit Dübeln und Schrauben befestigt, alle Stöße WIG-dicht verschweißt. An den Leitungen kamen druckdichte Hydraulik-Verschraubungen zum Einsatz.
Für Ihr Gewinde heißt das: An Hydraulik und Rohrleitungen zählt der richtige Gewindetyp. Eine Verschraubung, die nur ein paar Gänge greift, ist keine Verbindung.
Lebensmittelbetrieb: erst messen, dann tauschen
Bei der Reparatur eingelaufener Bolzen an einer Elektrohängebahn wurde ein Bolzen gezogen und mit dem Messschieber vermessen. Danach wurden Bolzen und Lagerstelle als Paar getauscht.
Für Ihr Gewinde heißt das: Messen kommt vor dem Handeln. Wer Durchmesser und Steigung bestimmt, bevor er nachschneidet oder bestellt, vermeidet die Verwechslung von Gewindetypen.
Produktionsbetrieb bei Offenbach: gefertigt in Rodgau, angepasst vor Ort
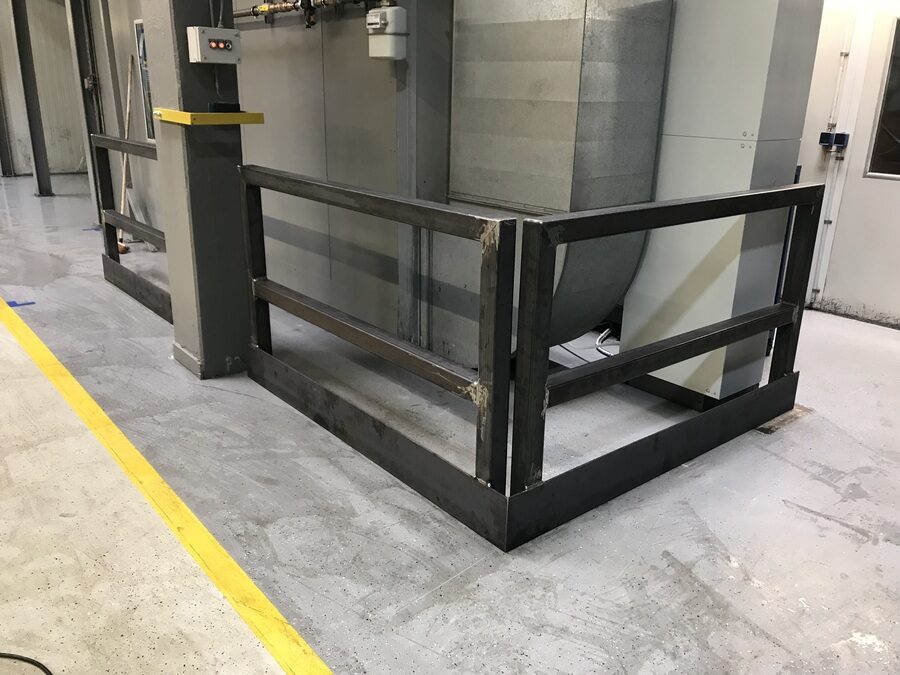
Für einen Rammschutz als Sonderanfertigung bei Offenbach haben wir die Konstruktion in unserer Werkstatt in Rodgau zugeschnitten und verschweißt. Vor Ort wurde sie an Stützen und Anlage angepasst, mit Schwerlastankern im Boden verankert und beschichtet.
Für Ihr Gewinde heißt das: Bei Sonderanfertigungen entscheidet sich vor Ort, was passt. Wann sich eine Sonderanfertigung lohnt, beschreibt unser Ratgeber Sonderanfertigung im Metallbau.
Sie haben beschädigte Gewinde oder unklare Verbindungen an einer Anlage?
Dann sprechen Sie uns an. Schicken Sie uns Fotos der Stelle, die Gewindeangabe aus der Zeichnung, wenn vorhanden, und eine kurze Beschreibung. Wir klären vorab, ob Nachschneiden, ein Gewindeeinsatz oder ein Gespräch mit dem Hersteller der richtige Weg ist.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Bestellen Sie Schrauben, Gewindestangen und Gewindeeinsätze mit vollständiger Gewindeangabe – Größe, Steigung bei Feingewinde, LH bei Linksgewinde, Rohrgewinde mit Normbezeichnung. „M10“ allein reicht beim Feingewinde nicht. Fragen Sie bei Importmaschinen nach, ob metrische oder Zollgewinde verbaut sind.
Für Planer: Schreiben Sie Gewinde vollständig in die Zeichnung, bei Grundlöchern mit nutzbarer Gewindelänge und Bohrtiefe. Vermeiden Sie Feingewinde, wo es nicht nötig ist – Ersatzteile und Werkzeuge sind seltener vorhanden. In weichen Werkstoffen planen Sie Gewindeeinsätze oder ausreichende Einschraubtiefe von Anfang an ein.
Für Projektleiter und Bauleiter: Als Projektleiter legen Sie fest, ob vor Ort gebohrt und geschnitten werden darf und wer Übermaß oder Gewindeeinsätze freigibt. Als Bauleiter achten Sie darauf, dass Späne nicht in Maschinen, Hydraulik oder Lager gelangen, und lassen sich bei tragenden Verbindungen die Freigabe zeigen.
Für Instandhaltungsleiter: Halten Sie Gewindebohrer, Schneideisen und Gewindelehren für die Gewinde Ihrer Anlagen bereit, auch für Zoll- und Rohrgewinde, wenn solche verbaut sind. Dokumentieren Sie reparierte Gewinde und gesetzte Gewindeeinsätze. Eine Kernlochtabelle an der Werkbank verhindert die häufigsten Fehler.
Für Sicherheitsfachkräfte und HSE-Koordinatoren: Beim Bohren und Gewindeschneiden gehören Werkstückspannung, Schutzbrille und das Verbot von Handschuhen an drehenden Bohrmaschinen in die Unterweisung. Späne werden mit Pinsel oder Haken entfernt. Reparaturen an sicherheitsrelevanten Verbindungen brauchen eine Freigabe.
Kernloch- und Gewindekarte für die Werkstatt: Vorlage zum Anfordern
Die Kernloch- und Gewindekarte ist ein Aushang für Werkbank und Montagewagen. Sie enthält die Kernlochtabelle M2,5 bis M30 mit Steigung, Kernlochbohrer, Kerndurchmessern und Bolzen-Richtwert, die Feingewinde-Tabelle aus diesem Ratgeber und Kurzregeln zu Kernloch, Grundloch, Schneidöl, Außengewinde, Zoll- und Linksgewinde. Fordern Sie die Karte über unser Kontaktformular an – Stichwort „Gewindekarte“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind telefonisch (Mo–Fr 9–15 Uhr) und per WhatsApp erreichbar und haben eine eigene Werkstatt für Sonderanfertigungen. Wir montieren, verankern, verschrauben und reparieren – an Kranen, Prüfständen, Fördertechnik und Produktionsanlagen. Die verlinkten Einsätze zeigen, wie wir arbeiten: anzeichnen, bohren, reinigen, messen, anpassen. Was zu einem Zerspanungsbetrieb oder zum Hersteller gehört, sagen wir vorher. Für Sie heißt das: ein Ansprechpartner für die mechanische Montage und Instandhaltung – mit kurzen Wegen im Rhein-Main-Gebiet.
Fazit
Gewinde schneiden ist keine Kunst, aber eine Arbeit mit wenig Spielraum. Das Kernloch kommt aus der Kernlochtabelle, für geschnittene Gewinde nach der Faustformel Durchmesser minus Steigung, für geformte Gewinde nach Herstellerangabe. Setzen Sie Gewindebohrer und Schneideisen senkrecht an, nehmen Sie Schneidöl und brechen Sie die Späne. Bestimmen Sie vor jeder Reparatur, ob ein metrisches, ein Fein-, ein Zoll-, ein Rohr- oder ein Linksgewinde vorliegt. Wenn an Ihrer Anlage Gewinde beschädigt sind oder Verbindungen unklar, schicken Sie uns Fotos und die Angaben aus der Zeichnung – wir melden uns mit einer ehrlichen Einschätzung.
Weiterlesen: Wie fest danach angezogen wird: Drehmomenttabelle für Schrauben. Wie der Schlüssel richtig geführt wird: Drehmomentschlüssel richtig benutzen.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Für ein geschnittenes metrisches Regelgewinde gilt die Kernlochtabelle: M6 braucht einen Bohrer mit 5,0 mm, M8 einen mit 6,8 mm, M10 einen mit 8,5 mm. Als Faustformel gilt Nenndurchmesser minus Steigung. Für Feingewinde gilt dieselbe Formel mit der kleineren Steigung. Für geformte Gewinde ist das Kernloch größer – den Wert nennt der Werkzeughersteller.
Der Bolzen wird etwas dünner als der Nenndurchmesser gewählt, als Ausgangswert nach der Faustformel Nenndurchmesser minus 0,1 × Steigung – bei M10 sind das 9,85. Fasen Sie das Ende an, setzen Sie das Schneideisen mit der Anschnittseite rechtwinklig an und schneiden Sie mit Schneidöl vor und zurück. Gibt das Schneideisen ein anderes Maß an, gilt dieses.
Das Regelgewinde ist die Standardsteigung einer metrischen Größe und wird nur mit dem Durchmesser bezeichnet, etwa M10. Feingewinde hat eine kleinere Steigung und wird mit beiden Angaben bezeichnet, etwa M10 x 1,25. Es eignet sich für dünne Wände, Feinjustage und Verbindungen, die sich schwerer lösen sollen, braucht aber eigene Werkzeuge.
Mit Messschieber und Gewindelehre. Passt keines der metrischen Blätter spaltfrei, aber ein Blatt aus dem Zollsatz, liegt ein Zollgewinde vor. UNC und UNF haben 60°, Whitworth- und Rohrgewinde 55° Flankenwinkel. Statt der Steigung in Millimetern wird die Gangzahl je Zoll angegeben. Zoll- und metrische Gewinde nie gegeneinander „passend machen“.
LH steht für „left hand“ und kennzeichnet ein Linksgewinde. Die Schraube wird gegen den Uhrzeigersinn angezogen. Linksgewinde finden Sie an Spannschlössern, an Befestigungen drehender Teile und an Anschlüssen für brennbare Gase. Zum Schneiden brauchen Sie Linksgewindebohrer oder Linksschneideisen, zum Anziehen einen Drehmomentschlüssel, der in Gegenrichtung auslöst.
Das hängt vom Werkstoff und der Aufgabe ab. Gewindeformen arbeitet spanlos, das Gewinde wird fester, und es entstehen keine Späne im Grundloch. Dafür braucht es ein größeres Kernloch, mehr Drehmoment und einen gut verformbaren Werkstoff. Gewinde schneiden ist universeller, auch für spröde Werkstoffe, und von Hand leichter umzusetzen.
Sofort aufhören, mit Gewalt zu drehen, und Späne entfernen. Schaut ein Rest heraus, lässt er sich vorsichtig zurückdrehen. Für Bruchstücke im Loch gibt es Gewindebohrer-Entferner, die in die Spannuten greifen. Sitzt das Bruchstück fest, entfernt ein Fachbetrieb es durch Funkenerosion. Ausbohren mit einem normalen Bohrer klappt nicht, weil der Gewindebohrer gehärtet ist.
Nachschneiden eines verschmutzten Gewindes ist meist unkritisch. Übermaß, Gewindeeinsätze oder ein neues Gewinde an tragenden oder sicherheitsrelevanten Verbindungen ändern aber die Konstruktion. Hier entscheidet der Hersteller oder Konstrukteur. Dokumentieren Sie die Reparatur und lassen Sie die Verbindung danach nach Vorgabe anziehen und, wo vorgeschrieben, prüfen.
Für den mechanischen Teil sind Montage- und Instandhaltungsbetriebe aus der Region der kürzeste Weg. Von Rodgau aus arbeiten wir in Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg. Wir bestimmen Gewinde, arbeiten Verbindungen nach und montieren. Nachfertigung von Gewindeteilen und Erodieren übernehmen Zerspanungs- und Fachbetriebe, Freigaben der Hersteller.
Über eine kurze Anfrage mit drei Angaben: welche Anlage oder Baugruppe, welche Gewinde oder Verbindungen betroffen sind und welche Unterlagen es gibt – Zeichnung, Herstellerangabe oder Fotos. Wir sehen uns die Stelle bei Bedarf vor Ort an und schicken eine schriftliche Einschätzung. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.