
- Ratgeber – Logistik
Klapprampe anschweißen: Zink abschleifen, sauber schweißen, Korrosionsschutz wiederherstellen
Von Tobias Schott · Lesezeit ca. 21 Minuten · Stand: November 2026
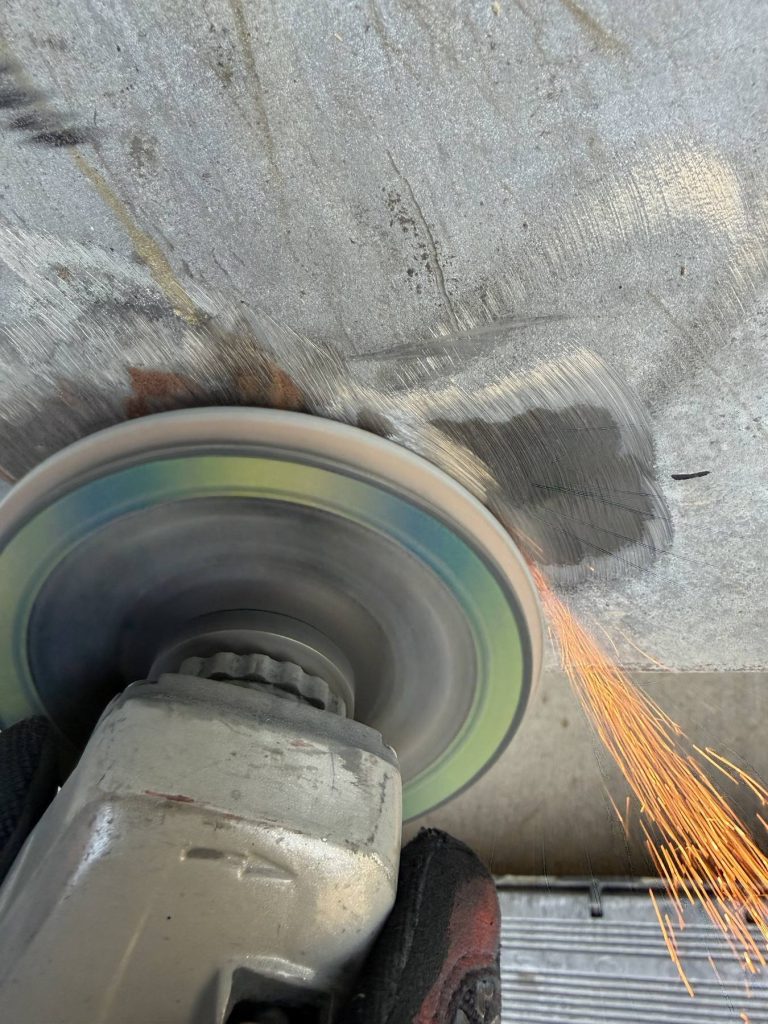
Klapprampe anschweißen heißt: die Rampe am feuerverzinkten Rahmen der Rampenkante ausrichten, das Zink genau im Nahtbereich bis auf das blanke Metall abschleifen, mit Absaugung und Atemschutz sauber schweißen, die Naht prüfen und den Korrosionsschutz danach wiederherstellen. Wer über das Zink schweißt, bekommt Poren, Risse und giftigen Rauch.
Eine Klapprampe wird nicht angeschraubt. Sie wird mit dem Rahmen in der Rampenkante verschweißt – und dieser Rahmen ist fast immer feuerverzinkt. Das ist gut gegen Rost, aber schlecht für die Schweißnaht. Zink verdampft beim Schweißen viel früher, als Stahl schmilzt. Der Dampf stört den Lichtbogen, landet als Poren in der Naht und als Rauch in der Lunge des Schweißers.
Deshalb beginnt jede gute Naht an einer Klapprampe mit dem Schleifen. Das Zink muss genau dort runter, wo geschweißt wird – nicht mehr und nicht weniger. Danach wird mit Absaugung und Atemschutz geschweißt, die Naht geprüft und die blanke Stelle wieder gegen Rost geschützt. Wer seine Klapprampe anschweißen lässt, sollte genau auf diese Schritte achten. Wer nach „verzinkten Stahl schweißen“, „feuerverzinkten Stahl schweißen“ oder „Ladebrücke anschweißen“ sucht, meint meist dasselbe Problem: Wie bekomme ich eine haltbare Naht auf einem verzinkten Bauteil?
Dieser Ratgeber zeigt den Ablauf Schritt für Schritt – vom Anzeichnen über das Abschleifen und Schweißen bis zum Korrosionsschutz. Er richtet sich an Logistik- und Standortleiter, Instandhaltungsleiter und technische Leiter, Fachkräfte für Arbeitssicherheit, Planer, Projekt- und Bauleiter und Einkäufer.
Das Wichtigste in Kürze
- Klapprampe anschweißen heißt: ausrichten, Zink im Nahtbereich abschleifen, mit Absaugung und Atemschutz schweißen, prüfen, Korrosionsschutz wiederherstellen.
- Zink stört die Naht. Es verdampft vor dem Stahl, macht Poren, Spritzer und kann Risse auslösen.
- Zink stört die Lunge. Zinkrauch kann Metalldampffieber auslösen. Absaugung an der Entstehungsstelle kommt zuerst, Atemschutz ergänzt sie.
- Bis auf das blanke Metall. Man sieht die Schichten: helles Zink, dunklere Legierungsschichten, dann Stahl.
- Nur so viel wie nötig. Geschliffen wird der Nahtbereich mit etwas Rand – jede Fläche mehr muss danach wieder geschützt werden.
- V-Fuge, wo es press ist. Sitzen Rampe und Einfassung press aneinander, wird eine V-Fuge angeschliffen – so brennt die Naht tief ein.
- Brandschutz an der Rampe. Funken fliegen in Grube und Halle. Erlaubnisschein, Abdeckung und Brandwache gehören dazu.
- Nach dem Schweißen schützen. Die blanke Stelle wird mit Zinkstaubbeschichtung oder Spritzverzinkung überlappend ausgebessert.
- Zu zweit. Einer schweißt, einer hält, sichert und achtet auf Funken.
Was ist beim Klapprampe anschweißen eigentlich zu tun?
Eine Klapprampe – auch Überladebrücke oder Ladebrücke genannt – sitzt an der Rampenkante und verbindet die Halle mit dem Lkw. Beim Einbau oder Tausch wird sie an den Rahmen in der Rampenkante geschweißt. Dieser Rahmen ist meist ein einbetonierter, feuerverzinkter Stahlwinkel.
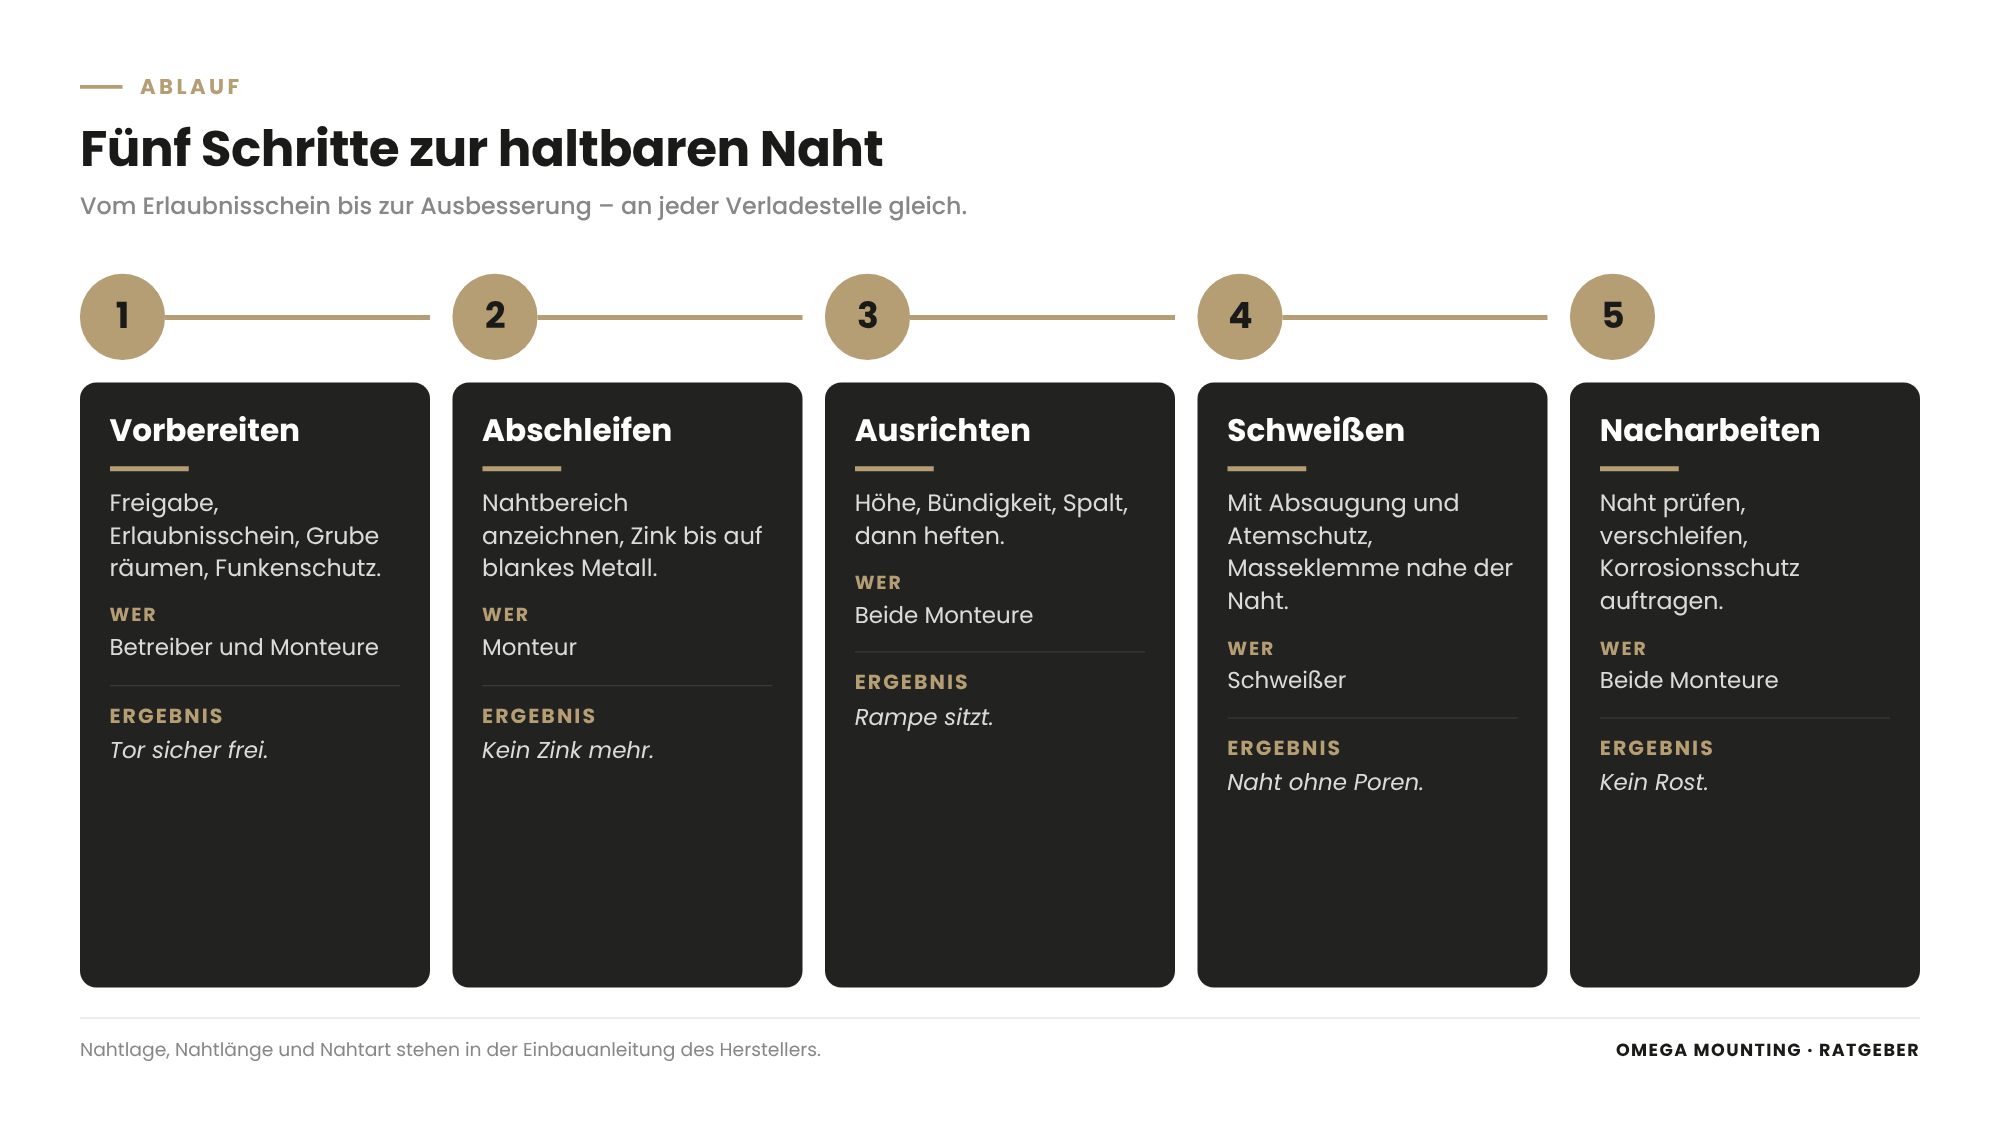
Wer eine Klapprampe anschweißen will, arbeitet sechs Schritte ab. Vorbereiten: Freigabe, Erlaubnisschein, Brandschutz. Anzeichnen: Lage und Länge der Nähte nach Vorgabe des Herstellers. Abschleifen: Zink im Nahtbereich bis auf das blanke Metall. Ausrichten und heften: Höhe, Bündigkeit, Spalt. Schweißen: mit Absaugung, Atemschutz und richtig gesetzter Masseklemme. Nacharbeit: Naht prüfen, verschleifen, Korrosionsschutz wiederherstellen.
Warum geschweißt wird
Die Klapprampe muss die Kräfte von Lkw und beladenem Stapler sicher in den Rahmen leiten. Eine Schweißverbindung hält das dauerhaft aus, wenn sie richtig ausgeführt ist. Wie viele Nähte, wie lang und in welcher Art, steht in der Einbauanleitung des Herstellers.
Warum das Zink das Problem ist
Feuerverzinkung schützt den Stahl jahrzehntelang vor Rost. Beim Schweißen wird sie zum Störfaktor: Sie verdampft, bevor der Stahl schmilzt. Wie Schweißnähte grundsätzlich aufgebaut sind, erklärt der Beitrag Schweißnahtarten.
Feuerverzinkung verstehen: wie der Zinküberzug aufgebaut ist
Wer weiß, wie der Überzug entsteht, versteht auch, warum er beim Schweißen stört – und warum man die Schichten beim Schleifen so gut sieht.
Wie der Überzug entsteht
Beim Feuerverzinken wird das fertige Stahlteil in flüssiges Zink getaucht. Zink und Stahl reagieren miteinander. Es entsteht kein bloßer Anstrich, sondern ein fest mit dem Stahl verbundener Überzug.
Die Schichten
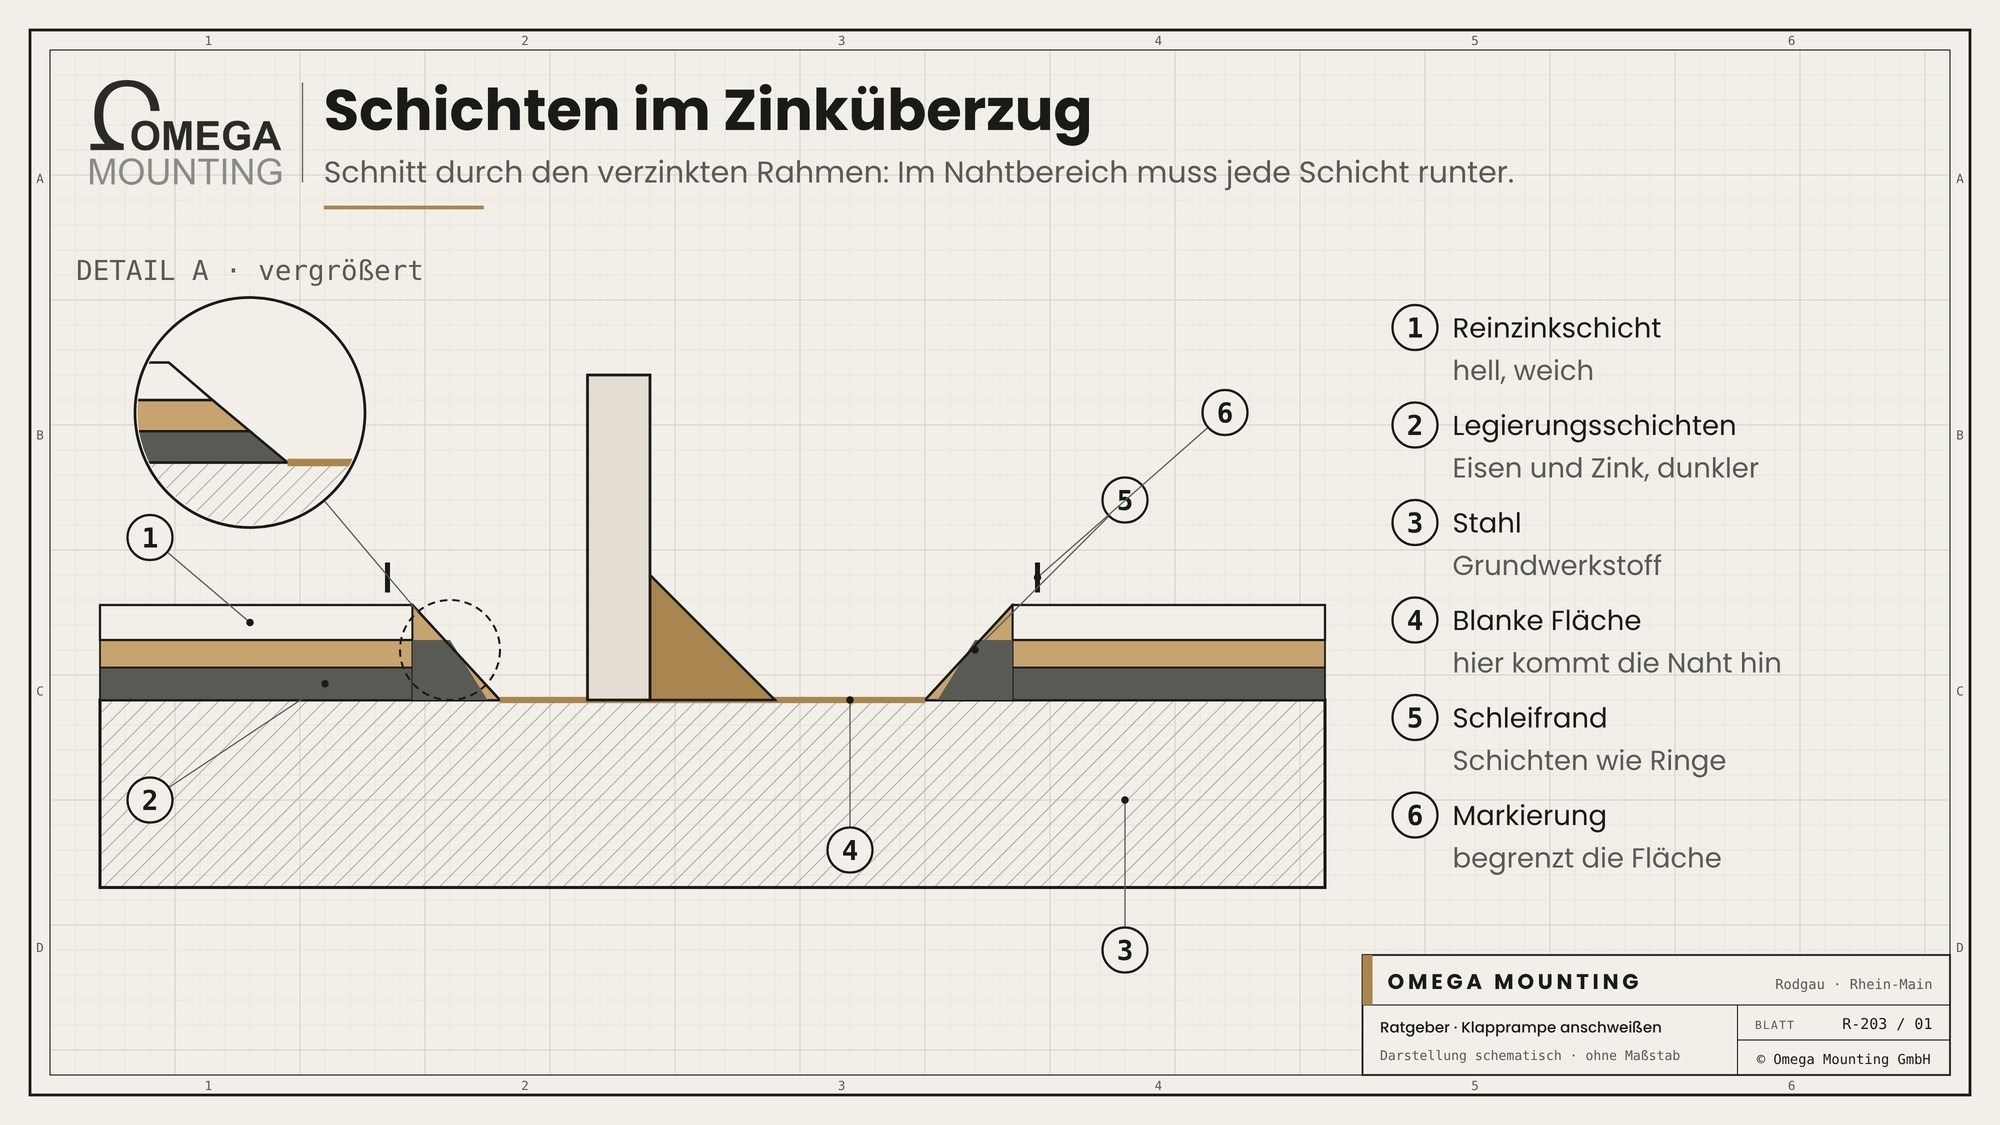
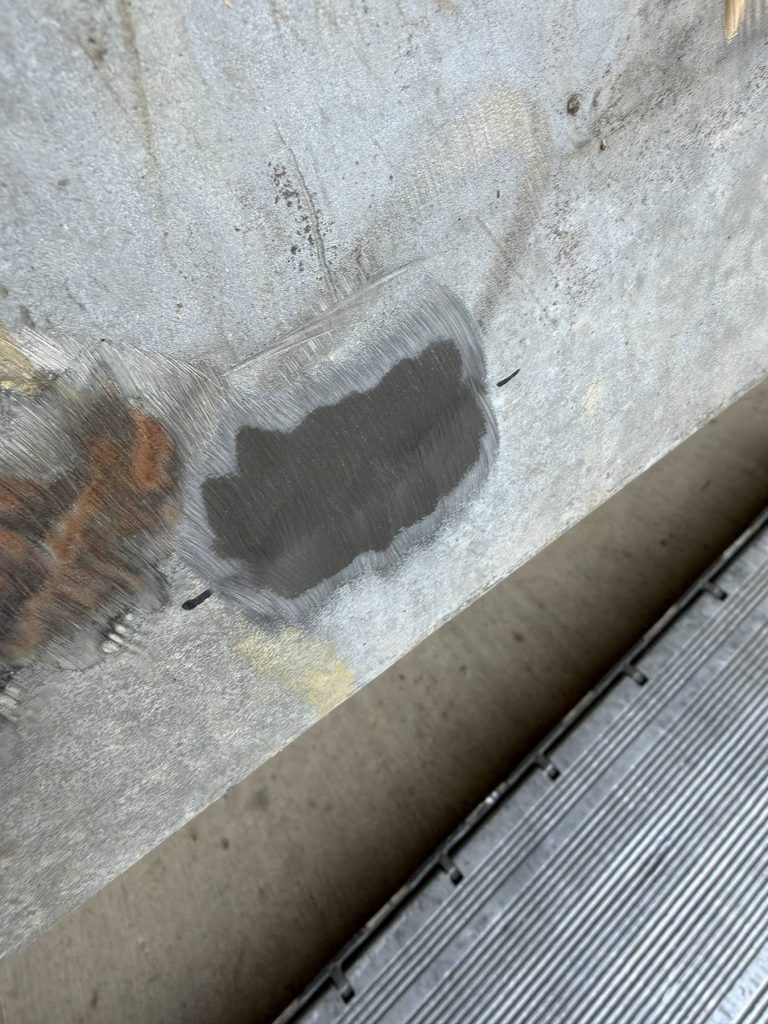
Direkt auf dem Stahl liegen mehrere Legierungsschichten aus Eisen und Zink. Sie sind hart und dunkler. Außen liegt eine Schicht aus reinem Zink, hell und weicher. Beim Schleifen trägt man diese Schichten nacheinander ab – deshalb sieht man am Rand der Schleiffläche Ringe in verschiedenen Grautönen.
Warum das Zink schützt
Der Überzug schützt doppelt. Er schirmt den Stahl gegen Wasser und Luft ab. Und an kleinen Fehlstellen opfert sich das Zink, bevor der Stahl rostet. Deshalb ist ein verzinkter Rahmen an der Rampe so langlebig – solange der Überzug nicht großflächig fehlt.
Was das fürs Schweißen heißt
Genau dieser feste Überzug muss im Nahtbereich vollständig weg. Es reicht nicht, nur die helle Außenschicht anzukratzen. Erst wenn auch die dunkleren Legierungsschichten abgetragen sind, liegt blanker Stahl frei.
Verzinkt und lackiert
Viele Klapprampen und Rahmen sind verzinkt und zusätzlich farbig beschichtet. Bei diesem doppelten Schutz muss im Nahtbereich beides runter: zuerst die Farbe, dann das Zink. Verbrennende Farbe erzeugt eigenen Rauch und gehört genauso wenig in die Naht wie das Zink. Nach dem Schweißen wird der Schutz in derselben Reihenfolge wieder aufgebaut: erst Zinkstaubbeschichtung, dann Deckanstrich.
Wie eine Klapprampe am Rahmen sitzt
Wer weiß, wo die Naht hinkommt, weiß auch, wo geschliffen werden muss.
Der Rahmen in der Rampenkante
In der Rampenkante steckt ein Stahlwinkel oder ein Rahmen, der beim Bau einbetoniert und feuerverzinkt wurde. Er schützt die Betonkante und trägt die Rampe.
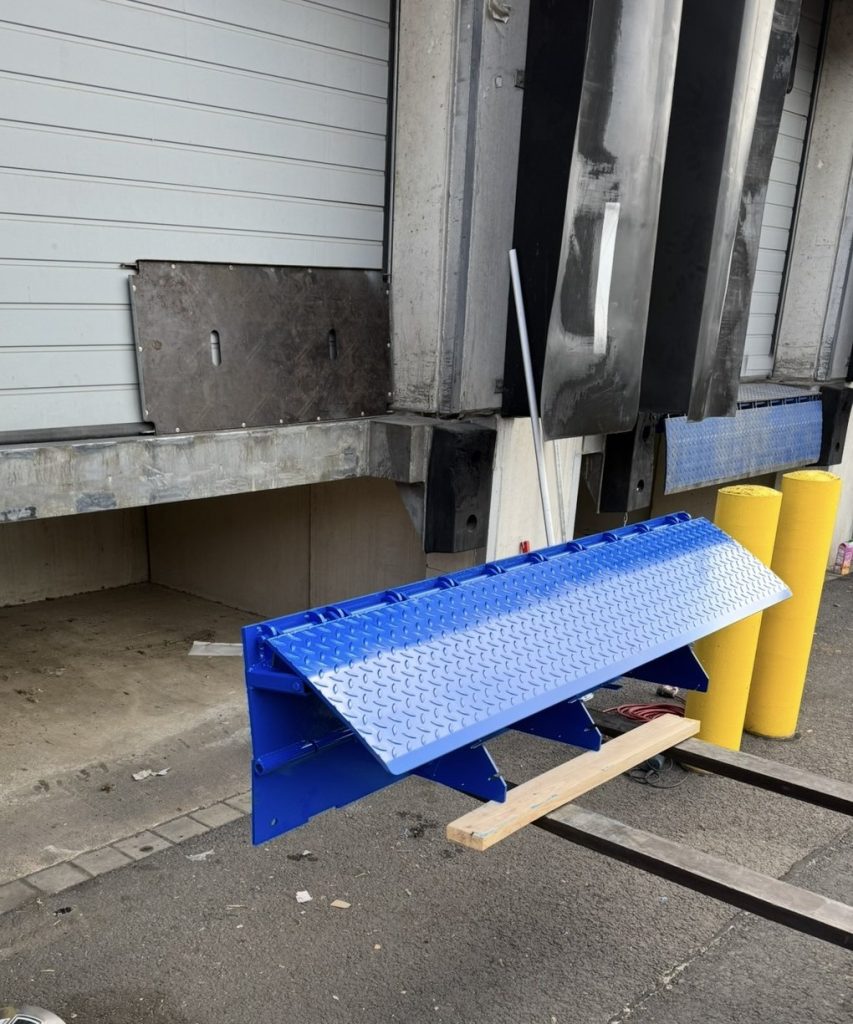
Die Klapprampe
Die Klapprampe hat ein eigenes Grundteil mit Hauptscharnier. Es wird auf oder an den Rahmen gesetzt, ausgerichtet und verschweißt. Wie die Rampe aufgebaut ist und gewartet wird, zeigt der Ratgeber Klapprampe warten.
Die Nähte
Geschweißt wird meist entlang der Kante, oft als unterbrochene Naht an festgelegten Stellen. Diese Stellen werden vorher angezeichnet – nur dort wird das Zink entfernt. Je nachdem, wie die Teile aneinanderliegen, wird eine V-Fuge vorbereitet oder stumpf angeschweißt.
Was beim Schweißen über Zink passiert
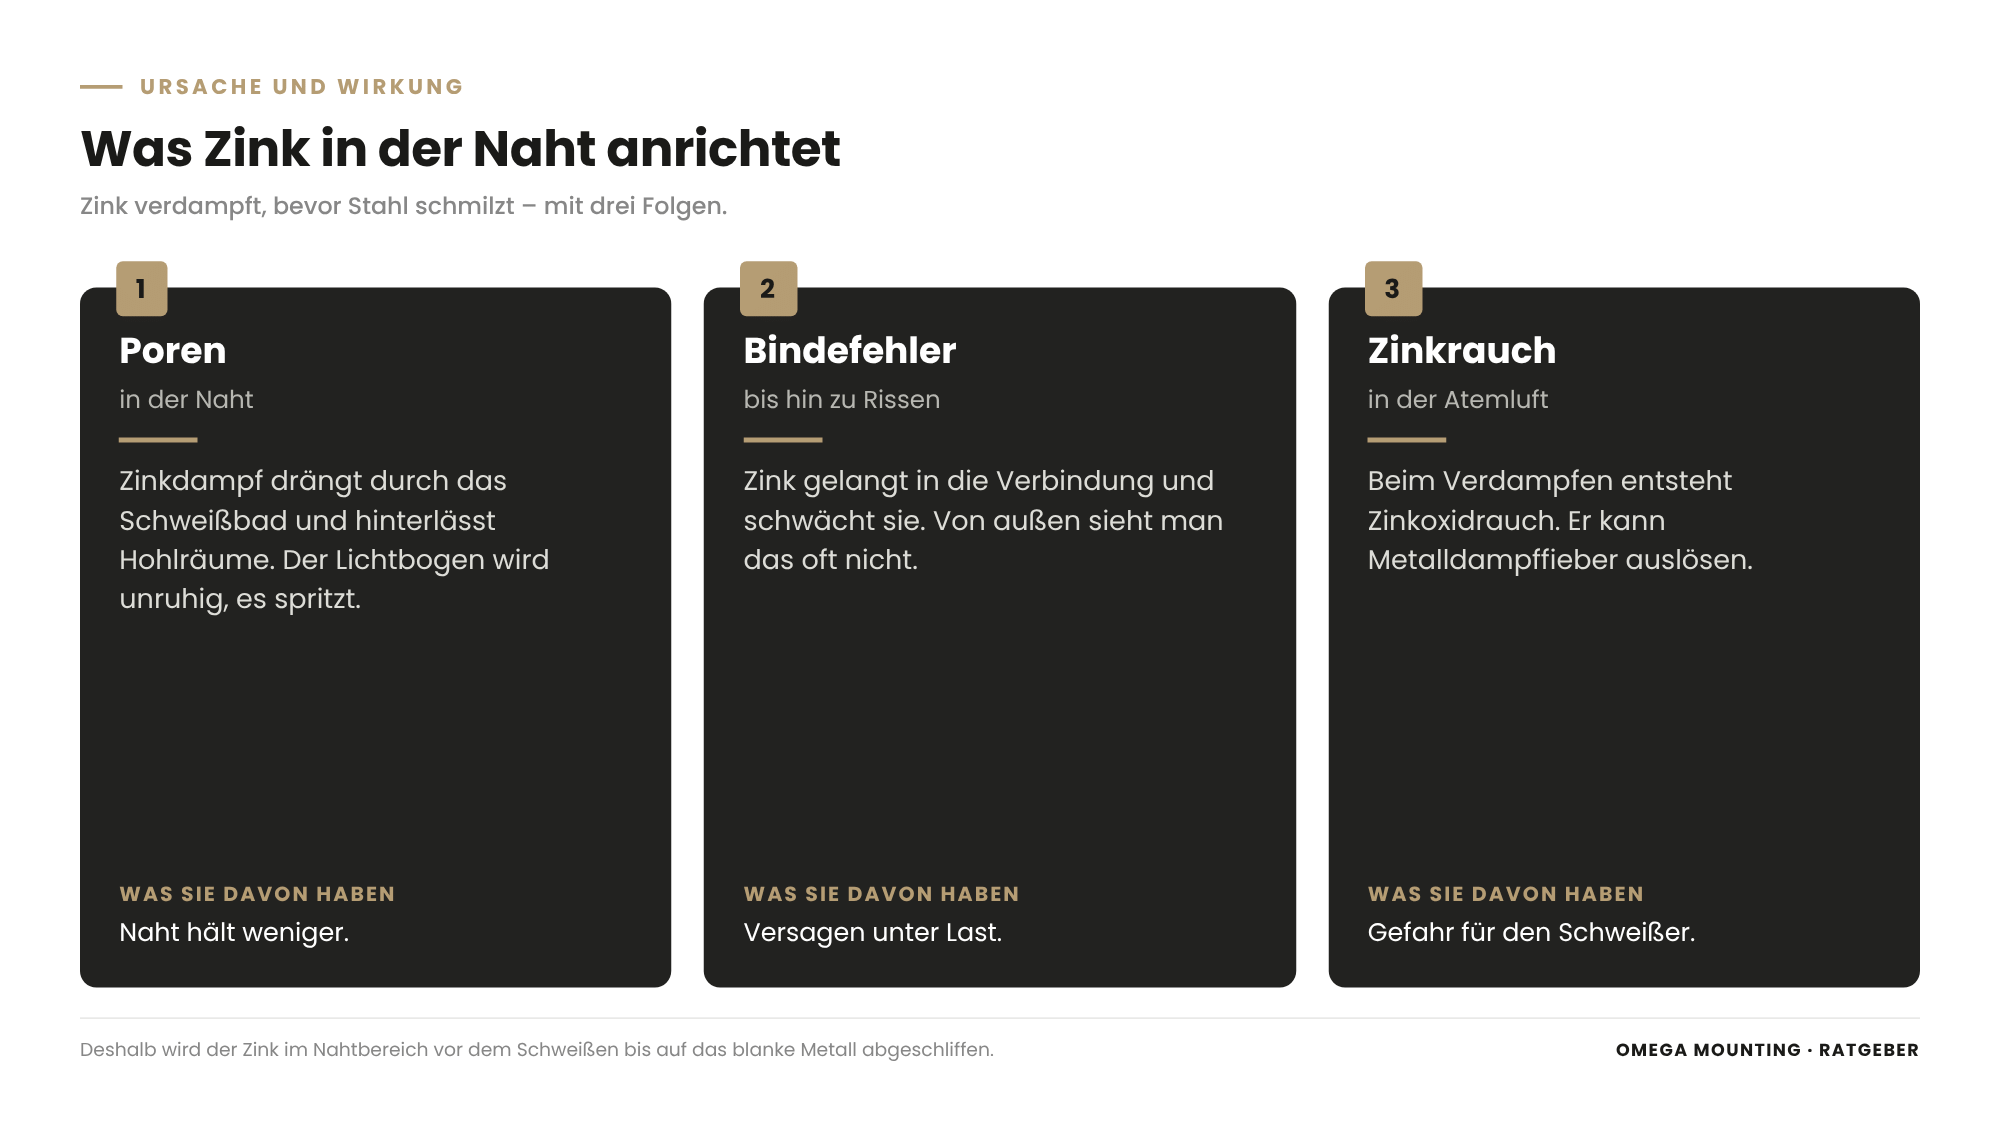
Wer über das Zink schweißt, spart sich ein paar Minuten Schleifen – und bezahlt mit der Naht.
Poren und Spritzer
Das Zink verdampft unter dem Lichtbogen. Der Dampf drängt durch das flüssige Schweißgut und hinterlässt Poren. Der Lichtbogen wird unruhig, es spritzt mehr.
Bindefehler und Risse
Zink kann in die Naht gelangen und die Verbindung schwächen. Es entstehen Bindefehler, im ungünstigen Fall auch Risse. Von außen sieht man das oft nicht.
Rauch
Beim Verdampfen entsteht Zinkoxidrauch. Er ist dicht und weiß und gehört nicht in die Atemluft. Mehr dazu im Kapitel zum Arbeitsschutz.
Rost an der Naht
Nach dem Schweißen ist die Verzinkung rund um die Naht verbrannt. Wird die Stelle nicht geschützt, rostet sie – zuerst an der Naht, dann darunter.
Vorbereitung: Freigabe, Brandschutz und Sicherung
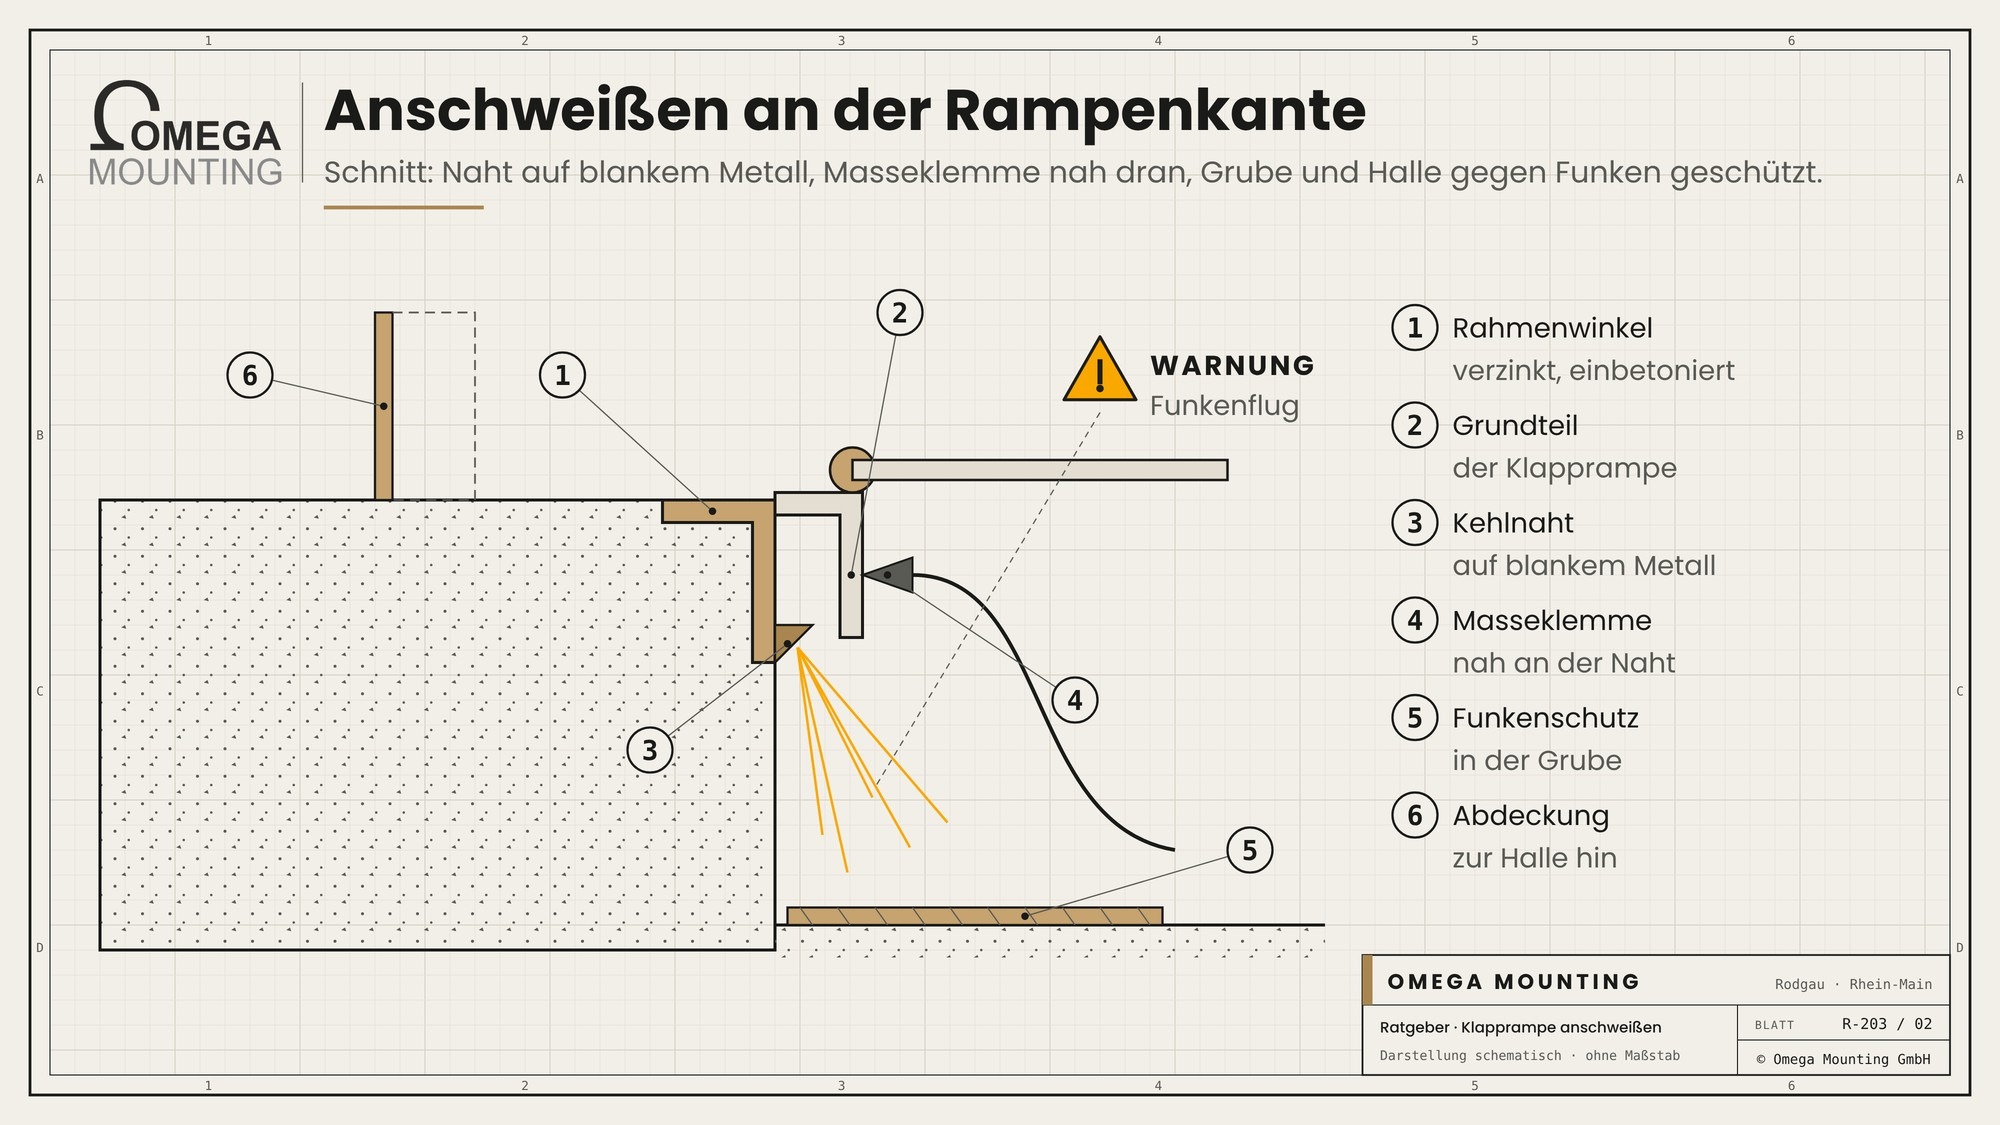
Schweißen an der Rampe ist Heißarbeit im laufenden Betrieb. Bevor der erste Funke fliegt, wird alles geregelt.
Freigabe und Erlaubnisschein
Mit dem Betreiber wird festgelegt, welches Tor wann frei ist. Für die Schweißarbeiten gibt es einen Erlaubnisschein mit Brandschutzmaßnahmen. Wie so ein Freigabeverfahren aufgebaut ist, erklärt der Beitrag Permit to Work.
Brandschutz an der Rampe
In der Grube vor der Rampe liegen oft Laub, Folienreste und Papier. Sie werden entfernt. Die Grube und die Halle hinter dem Tor werden gegen Funkenflug abgedeckt. Ein Feuerlöscher steht bereit, nach den Arbeiten bleibt eine Brandwache.
Verladestelle sperren
Der Bereich vor dem Tor wird abgesperrt, innen das Tor gesichert. Kein Lkw und kein Stapler, solange geschweißt wird.
Im laufenden Betrieb
Meist laufen die Nachbartore weiter, während an einem Tor geschweißt wird. Funkenschutz, Absperrung und Absprache mit der Schichtleitung schützen Menschen und Ware nebenan. Worauf es dabei ankommt, zeigt der Ratgeber Schweißen im laufenden Betrieb.
Zu zweit arbeiten
Wir schweißen nie allein. Einer schweißt, der andere hält und richtet aus, beobachtet den Funkenflug und ist im Notfall sofort da. Was bei Alleinarbeit gilt, zeigt der Ratgeber Alleinarbeit auf Baustellen.
Alte Klapprampe heraustrennen und Rahmen vorbereiten
Beim Tausch ist die alte Rampe oft noch am Rahmen angeschweißt. Bevor die neue sitzt, muss die alte sauber runter.
Heraustrennen
Die alten Nähte werden mit Trennschleifer oder Schneidbrenner getrennt. Auch hier gilt: Am verzinkten Rahmen entsteht Zinkrauch, also mit Absaugung und Atemschutz arbeiten. Welche Trennverfahren sich wofür eignen, erklärt der Beitrag Trennverfahren in der Demontage.
Reste verschleifen
Reste der alten Nähte werden bündig verschliffen. Die neue Rampe soll auf einer ebenen, sauberen Fläche sitzen.
Rahmen prüfen
Jetzt sieht man den Rahmen ohne Rampe. Er wird auf Risse, Verformung und Rost geprüft, besonders an alten Schweißstellen. Ist er stark angegriffen, wird er zuerst instand gesetzt.
Maße nehmen
Breite, Höhe und Lage werden aufgenommen und mit der neuen Rampe abgeglichen. Passt etwas nicht, wird das jetzt geklärt – nicht erst beim Heften.
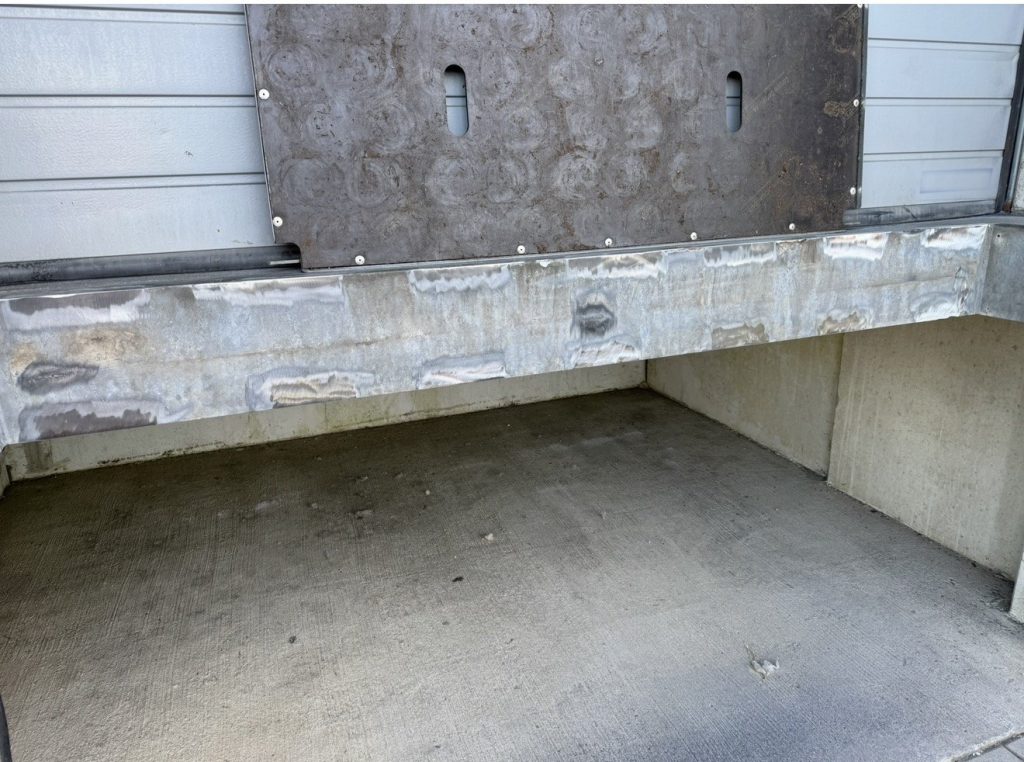
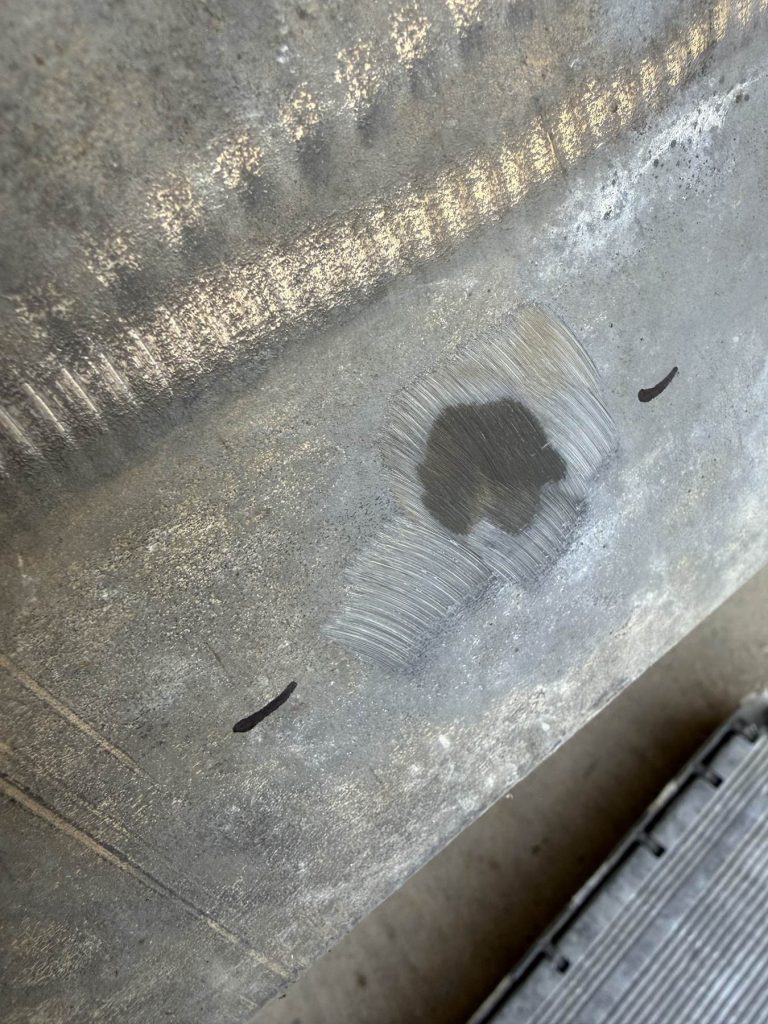
Zink im Nahtbereich abschleifen: so viel muss runter
Das Abschleifen ist der wichtigste Schritt. Hier entscheidet sich, ob die Naht hält.
Anzeichnen
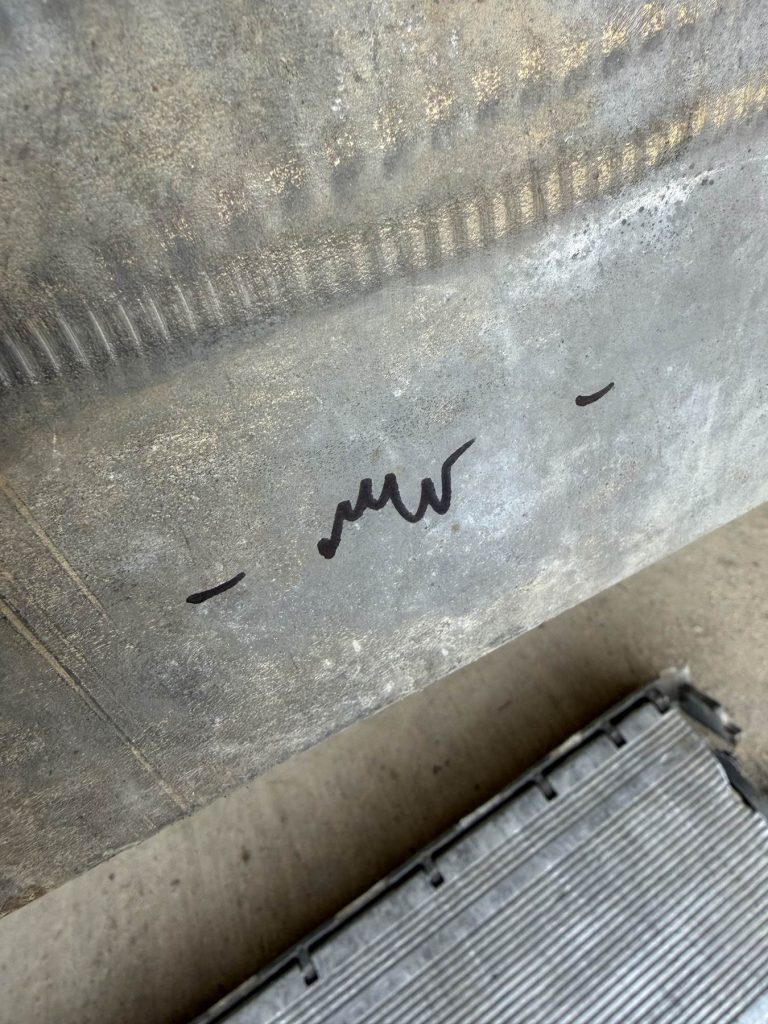
Zuerst wird angezeichnet, wo die Naht hinkommt. Die Markierung begrenzt die Fläche: Geschliffen wird der Nahtbereich mit einem kleinen Rand, nicht der ganze Rahmen.
Schleifen
Mit Fächerschleifscheibe oder Schruppscheibe wird das Zink abgetragen. Man sieht die Schichten: außen das helle, glänzende Zink, darunter dunklere Schichten aus Eisen und Zink, in der Mitte der Stahl.
Beidseitig denken
Auch das Gegenstück wird vorbereitet. Ist das Grundteil der Klapprampe verzinkt oder beschichtet, kommt auch dort die Beschichtung im Nahtbereich runter.
Staub und Funken
Beim Schleifen entsteht Zinkstaub. Auch hier gilt: Staub absaugen oder abführen, Atemschutz tragen, Funkenflug lenken.
Woran man sieht, dass das blanke Metall erreicht ist
Viele schleifen zu wenig. Ein paar Merkmale helfen.
Farbe
Blankes Metall ist gleichmäßig dunkelgrau bis metallisch hell, ohne weißliche oder glänzend silbrige Inseln. Solange noch helle Flecken zu sehen sind, ist noch Zink da.
Ränder
Am Rand der Schleiffläche sieht man die Schichten wie Ringe. Das ist gut so: Es zeigt, dass in der Mitte der Stahl erreicht ist und am Rand das Zink stehen bleibt.
Fläche
Die blanke Fläche ist so groß, dass die Naht mit etwas Abstand darauf passt. Größer muss sie nicht sein – jede blanke Fläche muss später geschützt werden.
Alte Schweißstellen
Oft liegen neben der neuen Naht alte Schweißstellen mit Rost. Dort fehlte nach dem Schweißen der Korrosionsschutz. Sie werden mit vorbereitet und am Ende mit geschützt.
Nahtvorbereitung: V-Fuge oder stumpfer Stoß?
Nicht jede Naht an der Klapprampe wird gleich vorbereitet. Entscheidend ist, wie die Teile aneinanderliegen.
Wo die Teile press aneinandersitzen
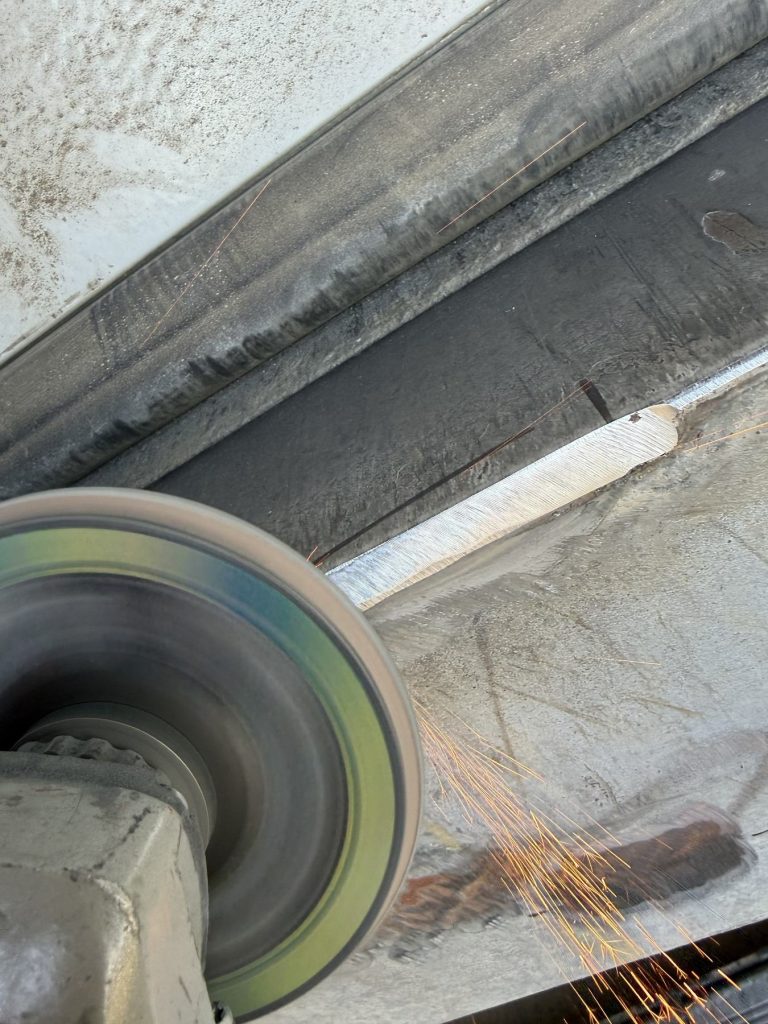
Oben an der Rampe sitzt die Klapprampe oft press an der Stahleinfassung des Tors. Zwischen den Teilen bleibt dann kein Spalt. Eine Naht, die man nur von oben darauflegt, würde dort kaum einbrennen. Deshalb bereiten wir an diesen Stellen eine V-Fuge vor: Die Kanten werden mit dem Winkelschleifer schräg angeschliffen, sodass von oben eine Rinne entsteht.
Warum die V-Fuge
In der V-Fuge kommt der Lichtbogen bis an den Grund. Die Naht brennt tief ein und verbindet die Teile über den Querschnitt, nicht nur an der Oberfläche. So hält sie die Stöße von Lkw und Stapler aus. Wie tief und in welchem Winkel angeschliffen wird, richtet sich nach Materialdicke und Vorgabe des Herstellers. Welche Nahtarten es gibt, erklärt der Beitrag Schweißnahtarten.
Wo stumpf angeschweißt wird
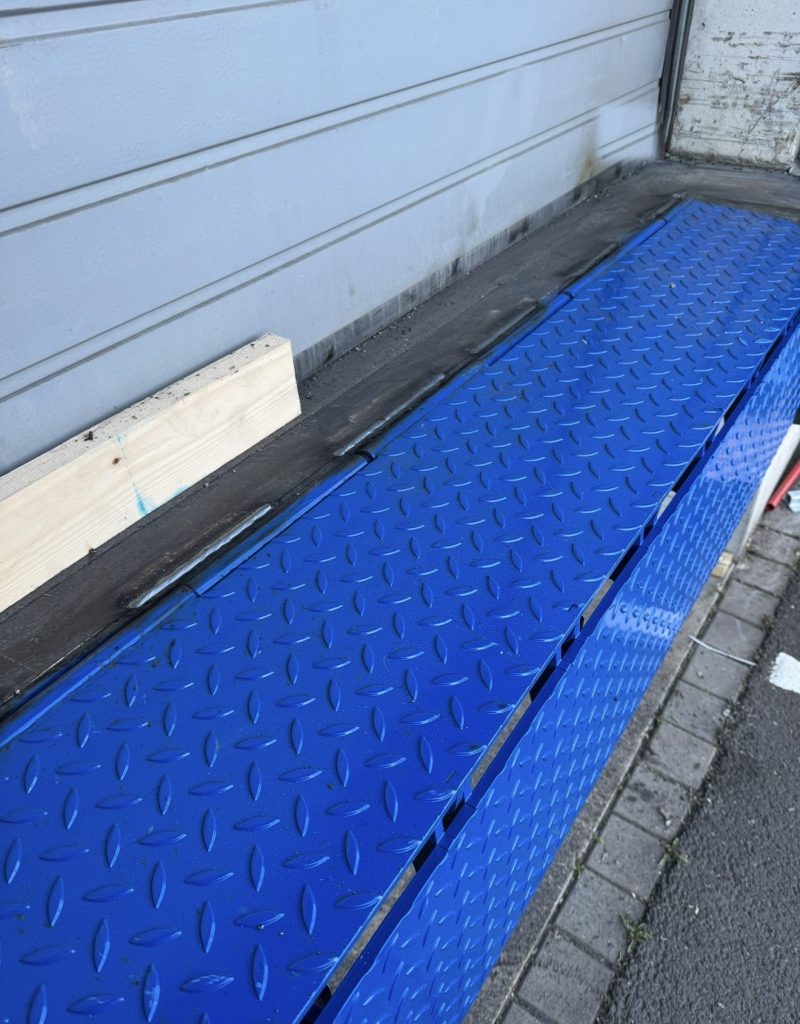
An anderen Stellen liegt die Anschweißfläche der Klapprampe stumpf an der Stahlkonstruktion der Rampe an. Dort setzen wir die Raupe oben auf den Stoß. Auch hier müssen die Flächen links und rechts der Naht blank sein.
Auch die Fuge muss blank sein
Die Flanken einer V-Fuge werden genauso bis auf das blanke Metall geschliffen wie die Fläche daneben. Bleibt Zink in der Fuge, sitzen die Poren genau dort, wo die Naht am meisten tragen muss.
Schweißen: Ausrichten, heften, Naht setzen
Erst wenn die Flächen blank sind, wird geschweißt.
Ausrichten
Die Klapprampe wird nach Höhe, Bündigkeit zur Rampenkante und Spalt ausgerichtet. Sie muss so sitzen, dass sie sauber schwenkt und eben in die Rampe übergeht.
Heften
Mit kurzen Heftnähten wird die Lage gesichert. Danach wird noch einmal geprüft, ob Höhe und Spalt stimmen.
Masseklemme richtig setzen
Die Masseklemme kommt nahe an die Schweißstelle, auf blankes Metall. Der Schweißstrom darf nicht über Scharniere, Bolzen oder Lager fließen – das kann sie beschädigen.
Naht setzen
Die Naht wird nach Vorgabe gesetzt, Abschnitt für Abschnitt an den angezeichneten Stellen. Wer gleichmäßig verteilt schweißt, hält den Verzug klein. Wie Vorwärmen bei dickem Material hilft, zeigt der Beitrag Schweißen und Vorwärmen.
Schweißverfahren und Wetter: worauf es draußen an der Rampe ankommt
An der Rampe wird draußen geschweißt, nicht in der Werkstatt. Das hat Folgen für Verfahren und Vorbereitung.
Verfahren
Meist wird mit Schutzgas oder mit Stabelektrode geschweißt. Welches Verfahren passt, hängt von Material, Nahtlage, Zugänglichkeit und Wetter ab. Der Schweißzusatz wird passend zum Grundwerkstoff gewählt.
Wind
Schutzgas wird vom Wind weggeblasen. Dann fehlt der Schutz für das Schweißbad, und es entstehen Poren. An der offenen Rampe braucht es Windschutz – oder ein Verfahren, das weniger empfindlich ist.
Nässe und Kälte
Ein nasser oder kalter Rahmen ist schlecht für die Naht. Feuchtigkeit wird vor dem Schweißen entfernt, bei Kälte wird die Schweißstelle getrocknet und angewärmt.
Zugang
Oft wird über Kopf oder in Zwangslage geschweißt, halb in der Grube. Das braucht Erfahrung – und einen zweiten Mann, der hält und sichert.
Zinkrauch und Arbeitsschutz: Absaugung und Atemschutz
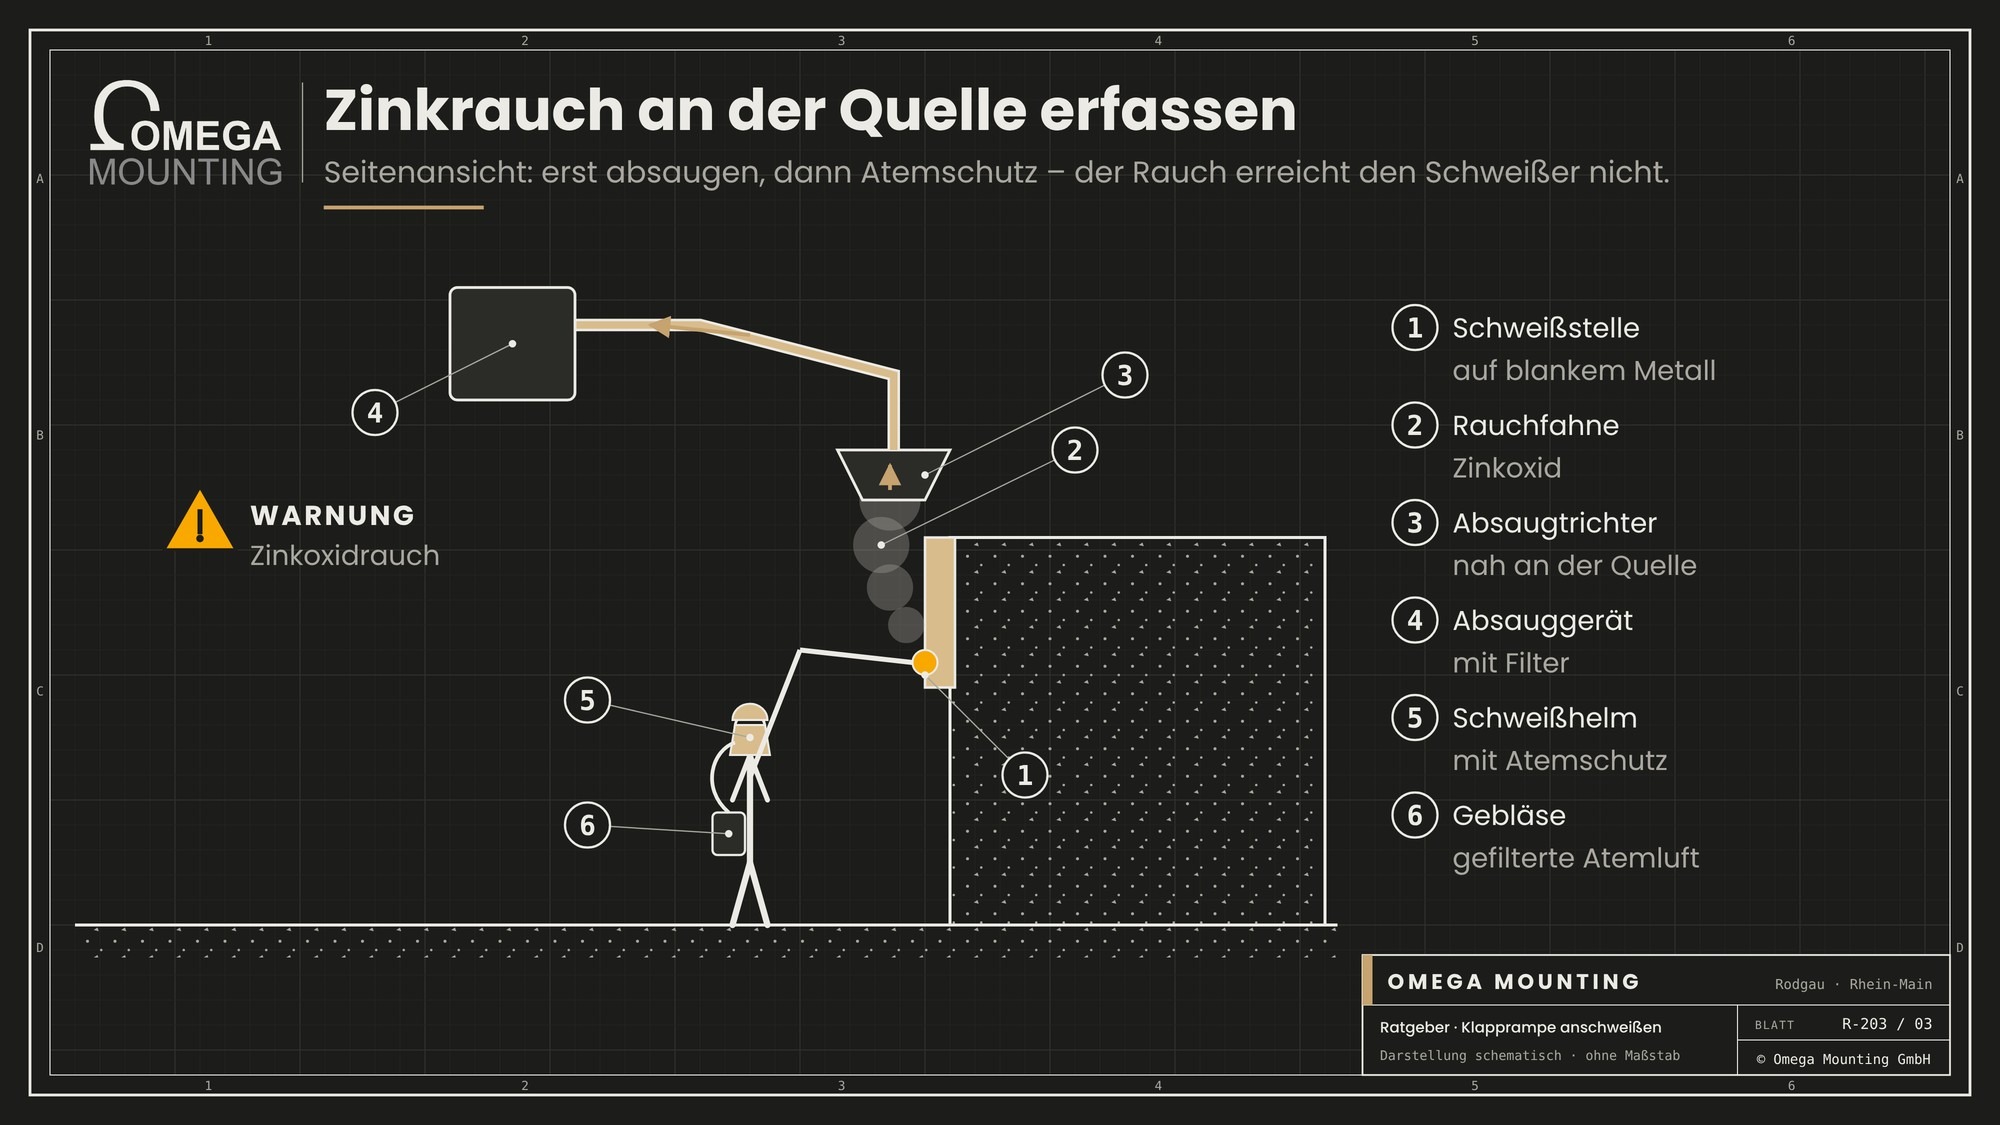
Zink schweißen ist kein Spaß für die Lunge. Beim Verdampfen entsteht Zinkoxidrauch, der Metalldampffieber auslösen kann – mit grippeähnlichen Beschwerden nach der Arbeit.
Rangfolge der Maßnahmen
Zuerst wird die Rauchquelle klein gehalten: Zink im Nahtbereich abschleifen. Dann wird der Rauch an der Entstehungsstelle abgesaugt. Lüftung kommt dazu. Atemschutz ergänzt diese Maßnahmen – er ersetzt sie nicht. Wie Schweißrauch richtig erfasst wird, zeigt der Beitrag Schweißrauchabsaugung.
Helm mit Absaugung
Wir schweißen an verzinkten Bauteilen mit einem Schweißhelm mit Absaugung und gefilterter Atemluft. Der Schweißer atmet saubere Luft, auch wenn der Rauch nah am Gesicht vorbeizieht.
Schutzkleidung
Schweißerschutzkleidung, Handschuhe und Sicherheitsschuhe sind Pflicht. Beim Schleifen kommen Schutzbrille und Gehörschutz dazu.
Regelwerk
Welche Maßnahmen gelten, ergibt sich aus der Gefährdungsbeurteilung nach Gefahrstoffrecht und der technischen Regel für schweißtechnische Arbeiten.
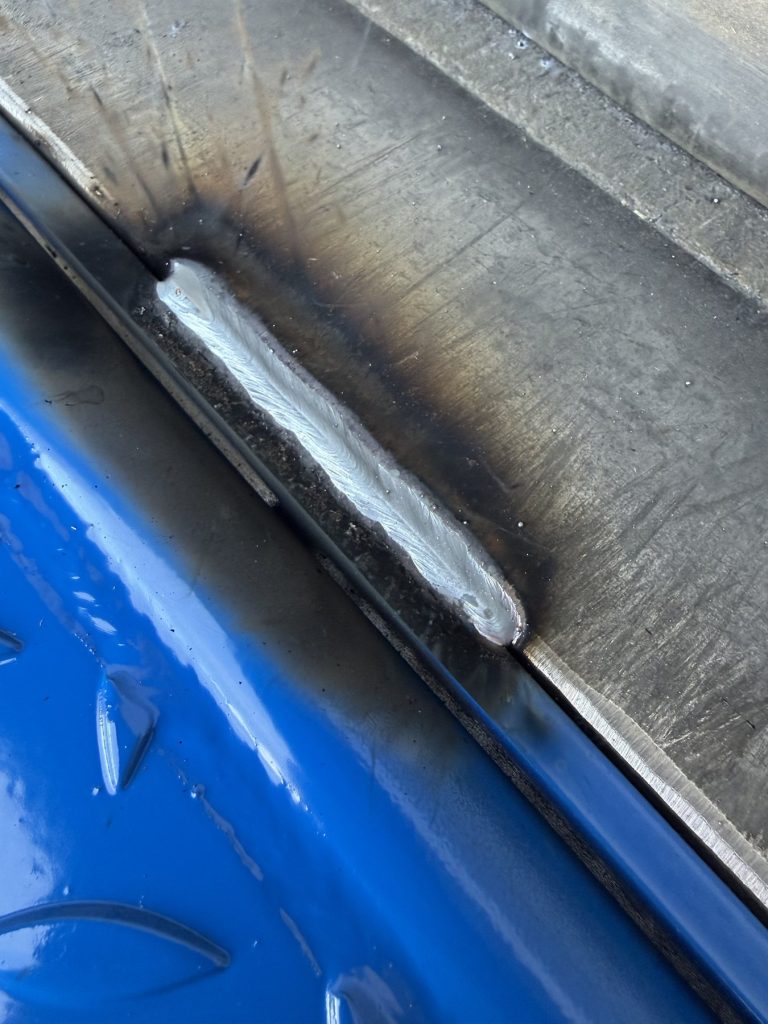
Nacharbeit: Naht prüfen, verschleifen, schützen
Die Naht ist erst fertig, wenn sie geprüft und geschützt ist.
Sichtprüfung
Die Naht wird auf Poren, Risse, Bindefehler, Einbrandkerben und vollständige Länge geprüft. Fehlerhafte Stellen werden ausgeschliffen und neu geschweißt.
Verschleifen
Wo Stapler und Paletten über die Kante fahren, werden überstehende Nähte und scharfe Kanten verschliffen. Schlacke und Spritzer werden entfernt.
Korrosionsschutz nach dem Schweißen: was wirklich schützt
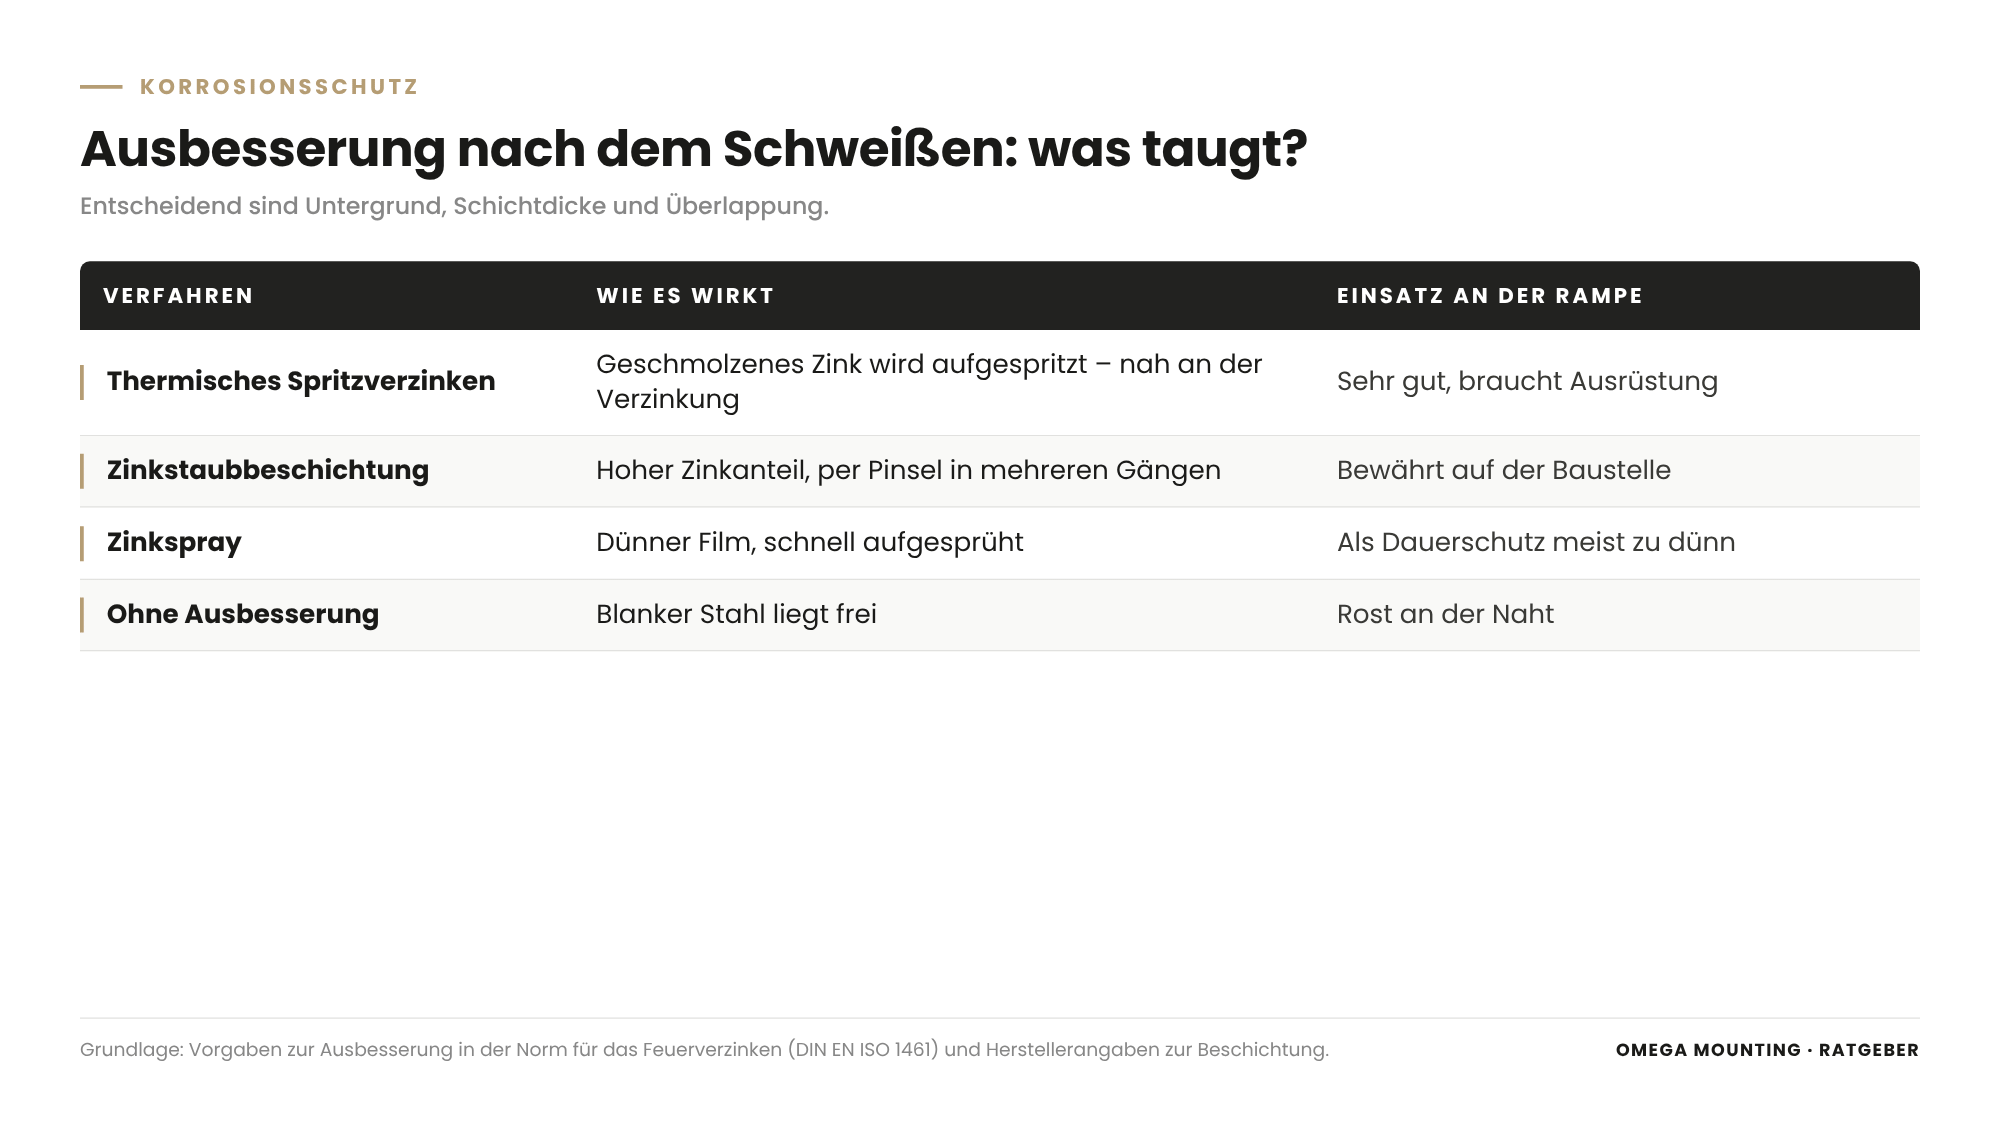
Nach dem Schweißen ist das Zink rund um die Naht weg oder verbrannt. Ohne Ausbesserung beginnt dort der Rost.
Untergrund vorbereiten
Schlacke, Spritzer, Rost und Schmutz werden entfernt, die Stelle wird angeschliffen. Die Ausbesserung haftet nur auf sauberem, trockenem Untergrund.
Zinkstaubbeschichtung
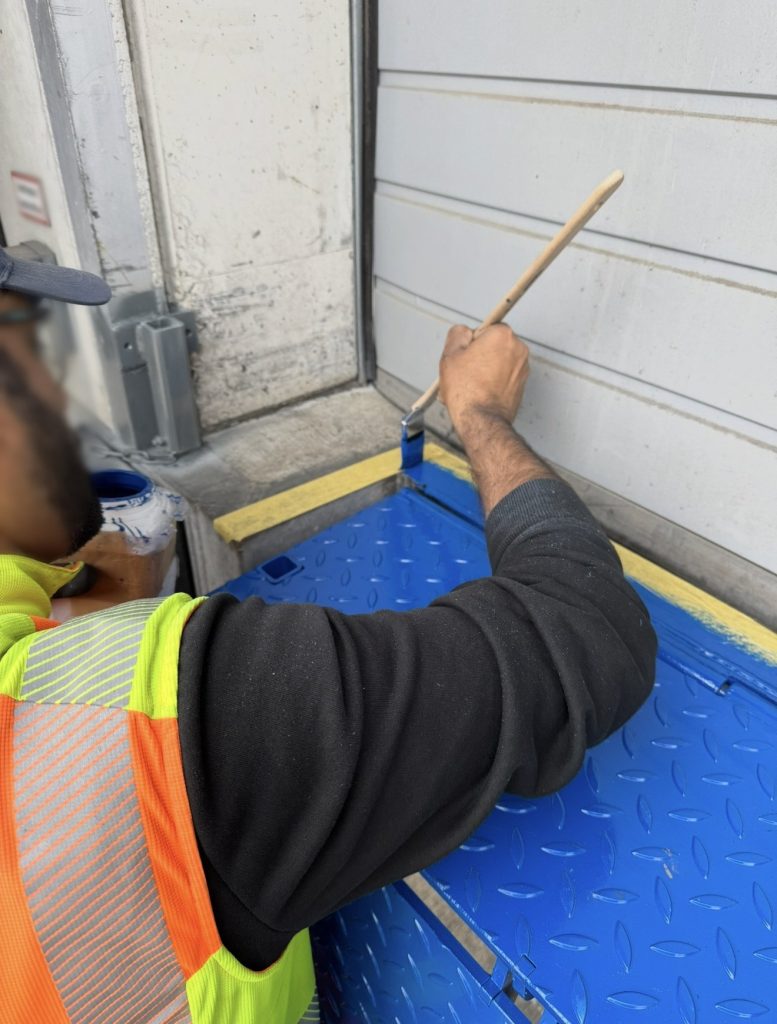
Auf der Baustelle bewährt ist eine Zinkstaubbeschichtung, mit dem Pinsel aufgetragen. Sie enthält viel Zink und schützt ähnlich wie der Überzug. Wichtig ist eine ausreichende Schichtdicke – lieber in mehreren Gängen.
Thermisches Spritzverzinken
Noch näher an der Verzinkung ist das Spritzverzinken: Zink wird geschmolzen und aufgespritzt. Es braucht mehr Ausrüstung, schützt aber besonders gut.
Zinkspray
Zinkspray ist bequem, trägt aber zu dünn auf. Als dauerhafte Ausbesserung reicht es in der Regel nicht.
Überlappen
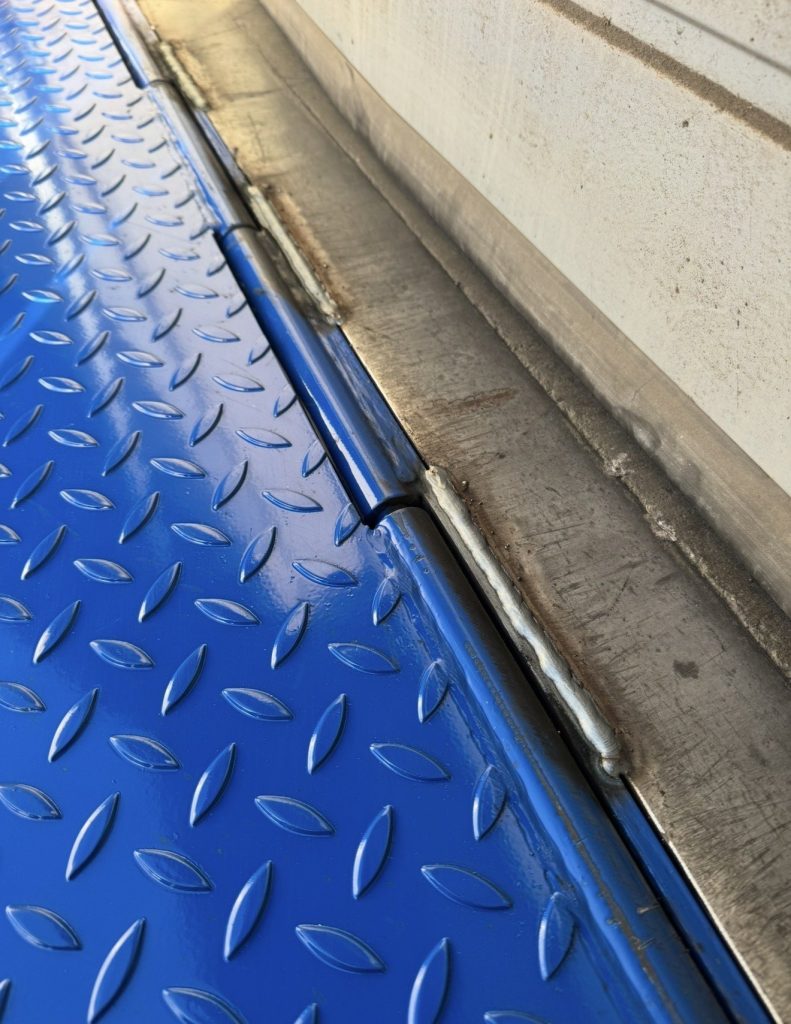
Die Ausbesserung reicht über die blanke Stelle hinaus auf das intakte Zink. So bleibt keine Lücke am Rand.
Deckanstrich
Ist die Rampe farbig beschichtet, folgt nach dem Korrosionsschutz der Deckanstrich. Schmiernippel und Scharnierfugen bleiben dabei frei.
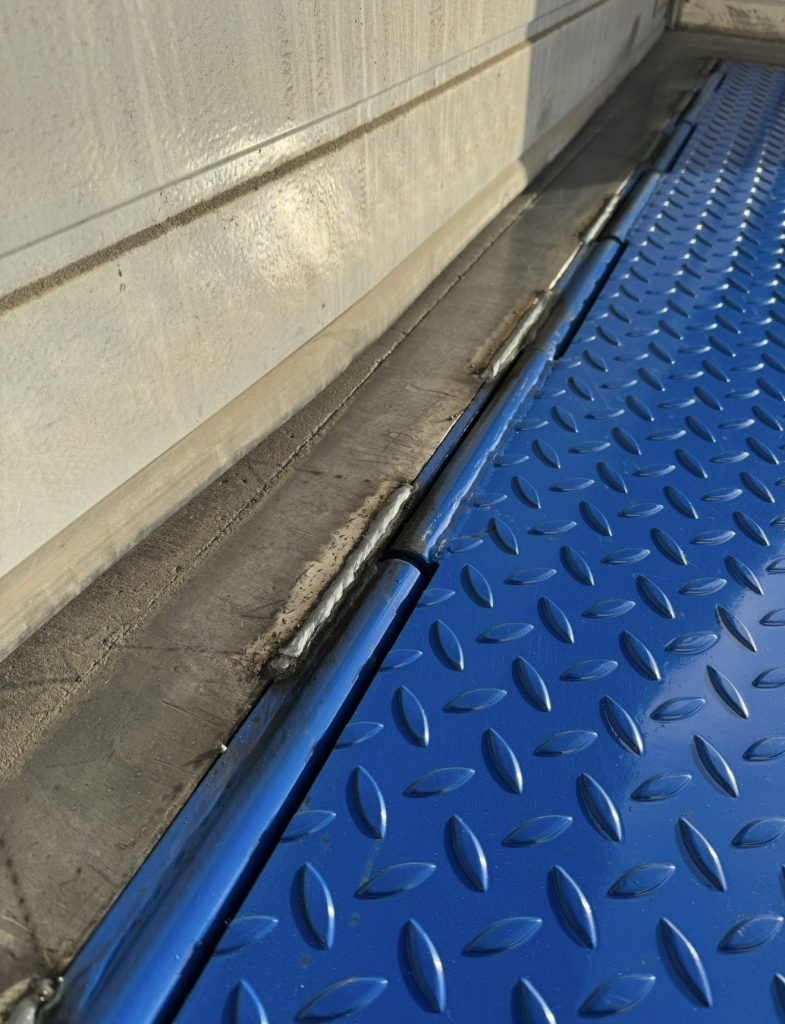
Funktionsprüfung und Freigabe
Nach dem Schweißen wird die Klapprampe so geprüft, als wäre sie neu.
Schwenken
Die Rampe wird mehrmals ganz abgesenkt und hochgeklappt. Sie muss frei schwenken, sauber aufliegen und in Parkstellung stehen bleiben.
Übergang
Zwischen Rampe und Rampenkante darf es keine Stolperkante geben. Der Übergang muss eben sein.
Brandwache
Nach dem Schweißen wird die Umgebung auf Glutnester kontrolliert. Erst nach Ablauf der Brandwache wird der Bereich freigegeben.
Prüfung vor der Inbetriebnahme
Eine neu eingebaute Ladebrücke wird vor der ersten Inbetriebnahme von einem Sachkundigen geprüft. Wir bereiten die Rampe dafür vor und stellen Protokoll und Fotos von Schleiffläche, Naht und Ausbesserung bereit. So sieht der Prüfer auch, was später unter der Farbe liegt.
Dokumentation
Jede Verladestelle bekommt ein Protokoll: Nahtlage, Sichtprüfung, Korrosionsschutz, Funktionsprüfung, Datum und Prüfer.
Sicherheitsregeln beim Schweißen an der Rampe
Ein paar Regeln gelten bei jedem Schweißeinsatz an verzinkten Rahmen.
- Freigabe und Erlaubnisschein vor dem ersten Funken.
- Grube geräumt, Halle und Grube gegen Funkenflug abgedeckt.
- Feuerlöscher bereit, Brandwache nach den Arbeiten.
- Zink im Nahtbereich abschleifen, nicht überschweißen.
- Rauch an der Entstehungsstelle absaugen, Atemschutz ergänzend tragen.
- Masseklemme nahe der Naht, nie über Scharniere und Lager.
- Immer zu zweit: einer schweißt, einer hält und sichert.
Material bereithalten
Passender Schweißzusatz, Fächer- und Schruppscheiben, Filter für den Helm, eine zugelassene Zinkstaubbeschichtung und Pinsel gehören vor Ort in den Wagen. Fehlt etwas davon, wird improvisiert – und genau dann leidet die Naht.
Typische Fehler beim Anschweißen an verzinkten Rahmen
Ein paar Fehler sehen wir immer wieder.
- Über das Zink geschweißt: Poren, Bindefehler, viel Rauch.
- Zu wenig geschliffen: helle Zinkinseln in der Schleiffläche.
- Zu viel geschliffen: große blanke Flächen, die später rosten.
- Press auf press geschweißt: ohne V-Fuge brennt die Naht nicht tief genug ein.
- Masseklemme am Scharnier: Strom fließt über Lager und Bolzen.
- Ohne Absaugung geschweißt: Zinkrauch in der Atemluft.
- Korrosionsschutz vergessen: Rost an der Naht nach kurzer Zeit.
- Grube nicht geräumt: Funken im Laub, Brandgefahr.
- Farbe nicht entfernt: verbrennende Beschichtung in der Naht und in der Luft.
Der Fehler hinter den Fehlern
Fast alle diese Fehler entstehen unter Zeitdruck. Schleifen, Absaugen und Ausbessern kosten Minuten. Ein nachgebesserter Riss oder eine verrostete Naht kosten viel mehr.
Wer macht was beim Klapprampe anschweißen?
Mehrere Beteiligte wirken mit.
Betreiber
Er gibt Tor und Zeitfenster frei, regelt die Heißarbeit mit Erlaubnisschein und Brandwache, beauftragt die Prüfung der Ladebrücke und unterweist sein Personal.
Hersteller
Er liefert Rampe und Einbauanleitung mit Nahtlage, Nahtart und Vorgaben zum Korrosionsschutz und übernimmt die Gewährleistung für die Rampe.
Sachkundiger
Er prüft die Ladebrücke vor der ersten Inbetriebnahme auf ihren sicheren Zustand – nach dem Einbau also, bevor wieder geladen wird.
Omega Mounting
Wir trennen alte Rampen heraus, schleifen das Zink im Nahtbereich ab, richten aus, schweißen mit Absaugung und Atemschutz, prüfen die Nähte, stellen den Korrosionsschutz wieder her und dokumentieren jede Verladestelle – mit eigenen Monteuren und Schweißern.
Alte Schweißstellen an Rampen: was Prüfer oft finden
Nicht jede Rampe wird neu eingeschweißt. Viele stehen seit Jahren – und ihre Nähte erzählen, wie damals gearbeitet wurde.
Rost an der Naht
Rostfahnen an alten Schweißstellen zeigen: Nach dem Schweißen wurde nicht ausgebessert. Der Rost frisst sich unter die Verzinkung und schwächt den Rahmen langsam.
Poren und Löcher
Kleine Löcher in der Naht deuten darauf hin, dass über das Zink geschweißt wurde. Solche Nähte halten oft weniger, als sie aussehen.
Risse
Risse an Nahtenden und Übergängen entstehen durch die Stöße der Lkw und die Last der Stapler. Sie wachsen mit jedem Andocken.
Was dann zu tun ist
Auffällige Nähte werden ausgeschliffen, bewertet und fachgerecht neu geschweißt – mit derselben Vorbereitung wie beim Einbau. Wie wir gerissene Nähte an Rampen instand setzen, zeigt der Ratgeber Reparaturschweißen an Industrieanlagen.
Klapprampe anschweißen: Was das für Ihre Planung bedeutet
Vier Fragen helfen, den Einbau gut aufzusetzen.
Was sagt die Einbauanleitung?
Nahtlage, Nahtlänge und Nahtart stehen dort. Daraus folgt der Aufwand.
Wann ist das Tor frei?
Legen Sie Zeitfenster fest. Ein Tor ist für Schleifen, Schweißen und Nacharbeit länger außer Betrieb als für eine Wartung.
Wer gibt die Heißarbeit frei?
Klären Sie Erlaubnisschein, Brandschutz und Brandwache vorher.
Wie wird geschützt?
Legen Sie fest, wie die Naht gegen Rost geschützt und ob sie farbig beschichtet wird.
Was beim Klapprampe anschweißen in den Auftrag gehört
Ein gutes Angebot nennt jeden dieser Punkte ausdrücklich.
Leistung
Ausrichten, Abschleifen der Verzinkung im Nahtbereich, Schweißen nach Herstellervorgabe, Sichtprüfung, Verschleifen, Korrosionsschutz, Funktionsprüfung.
Arbeitsschutz
Absaugung, Atemschutz, Erlaubnisschein, Brandschutz, Brandwache.
Nachweis
Protokoll je Verladestelle mit Fotos von Schleiffläche, Naht und Ausbesserung.
Rechtlicher Rahmen
Für Schweißarbeiten an verzinkten Bauteilen gelten unter anderem das Arbeitsschutzgesetz, die Gefahrstoffverordnung mit der technischen Regel für schweißtechnische Arbeiten, die Regeln der Unfallversicherung zu Brandschutz bei Heißarbeiten und die Norm für das Feuerverzinken mit ihren Vorgaben zur Ausbesserung. Dieser Ratgeber ist keine Rechtsberatung – welche Pflichten in Ihrem Fall gelten, klären Sie mit Ihrer Fachkraft für Arbeitssicherheit.
Klapprampe anschweißen im Rhein-Main-Gebiet und bundesweit: So läuft das bei uns
Von Rodgau aus sind wir schnell in Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und in den Logistikgebieten der Region – und mit eigenen Teams bundesweit im Einsatz. Wer seine Klapprampe anschweißen lassen will, ob in Rhein-Main oder bundesweit, bekommt bei uns Einbau, Schweißen und Korrosionsschutz aus einer Hand.
Wir nehmen die Verladestelle auf, klären Einbauanleitung, Zeitfenster und Freigabe und arbeiten mit zwei Monteuren je Tor. Wie wir sonst in der Logistik arbeiten, finden Sie auf der Seite zur Logistik.
Für Sie heißt das: Nähte, die halten, Rahmen, die nicht rosten, und Schweißer, die gesund bleiben.
So machen wir das in der Praxis
Zwei Einsätze zeigen, wie wir an verzinkten Rampen schweißen.
Klapprampen am verzinkten Rahmen angeschweißt
An einer Reihe von Verladestellen in einem Logistikzentrum haben wir Klapprampen am feuerverzinkten Rahmen der Rampenkante angeschweißt. Jede Schweißstelle wurde angezeichnet und das Zink genau dort bis auf das blanke Metall abgeschliffen – die Schichten aus hellem Zink und dunkleren Legierungsschichten waren am Rand der Schleiffläche gut zu sehen. Geschweißt haben wir mit einem Schweißhelm mit Absaugung und gefilterter Atemluft. Danach wurden Kanten verschliffen und die Nähte gegen Rost geschützt. Wie wir dieselben Rampen anschließend gewartet haben, zeigt der Ratgeber Klapprampe warten.
Klapprampen herausgetrennt und eingeschweißt
In einem Frankfurter Logistikzentrum haben wir zwei alte Handrampen herausgetrennt und hydraulische Klapprampen eingeschweißt – an einem Tag, mit Mechanik, Hydraulik und Elektrik aus einer Hand. Den Einsatz beschreibt der Bericht Klapprampe tauschen: von Handbetrieb auf Hydraulik. Wie gerissene Schweißnähte an Rampen instand gesetzt werden, zeigt der Bericht Verladerampe: Schweißnähte reparieren.
Sollen wir Ihre Klapprampen anschweißen?
Schicken Sie uns Anzahl und Lage Ihrer Verladestellen und die Einbauanleitung der Rampen – wir sagen Ihnen, wie der Einbau aussehen kann. Jetzt Kontakt aufnehmen.
Was das für Ihre Rolle bedeutet
Einkäufer: Fragen Sie nach, ob Abschleifen, Absaugung, Atemschutz, Korrosionsschutz und Protokoll im Angebot enthalten sind.
Planer: Sehen Sie bei neuen Verladestellen vor, wo und wie die Rampen angeschweißt werden, und wie die Nähte später geschützt werden.
Projektleiter und Bauleiter: Planen Sie Zeitfenster, Erlaubnisschein und Brandwache je Tor ein.
Instandhaltungsleiter: Kontrollieren Sie alte Schweißstellen auf Rost und lassen Sie fehlenden Korrosionsschutz nachholen.
Logistikleiter: Rechnen Sie damit, dass ein Tor beim Anschweißen länger gesperrt ist als bei einer Wartung.
Fachkraft für Arbeitssicherheit: Prüfen Sie, ob Absaugung, Atemschutz und Brandschutz für Schweißarbeiten an verzinkten Teilen festgelegt sind.
Schweißblatt Klapprampe: Vorlage zum Anfordern
Für Ihre Verladestellen haben wir das Schweißblatt Klapprampe zusammengestellt. Es fragt je Tor Vorbereitung und Brandschutz, Nahtbereich und Abschleifen, Schweißen mit Absaugung und Atemschutz, Nacharbeit und Korrosionsschutz sowie die Freigabe ab. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Schweißblatt Klapprampe“.
Warum Omega Mounting?
Aus über zwanzig Jahren Praxis in Montage und Instandhaltung – und aus vielen Verladestellen, an denen wir geschweißt haben – wissen wir: Eine Naht am verzinkten Rahmen ist nur so gut wie die Fläche darunter. Deshalb schleifen wir das Zink genau dort ab, wo geschweißt wird, schweißen mit Absaugung und Atemschutz, prüfen jede Naht und stellen den Korrosionsschutz wieder her. Wir arbeiten immer zu zweit und nach der Einbauanleitung des Herstellers. Für Sie bedeutet das Klapprampen, die fest sitzen und auch nach Jahren nicht an der Naht rosten. Sprechen Sie mit uns über Ihre Verladestellen – nehmen Sie Kontakt auf.
Fazit
Klapprampe anschweißen heißt, das Zink im Nahtbereich bis auf das blanke Metall abzuschleifen, mit Absaugung und Atemschutz sauber zu schweißen, die Naht zu prüfen und den Korrosionsschutz wiederherzustellen. Wer über das Zink schweißt, spart Minuten und verliert die Naht.
Mit angezeichneten Schweißstellen, blanken Flächen, zwei Monteuren je Tor und einer überlappenden Ausbesserung halten Klapprampen sicher und rosten nicht an der Naht. Wenn Sie Ihre Klapprampe anschweißen lassen wollen, sprechen Sie uns an.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Nicht gut. Das Zink verdampft, macht Poren und Rauch und schwächt die Naht. Es wird im Nahtbereich vorher bis auf das blanke Metall abgeschliffen.
So viel, dass im Nahtbereich keine hellen Zinkinseln mehr zu sehen sind und der Stahl gleichmäßig blank ist – mit etwas Rand, aber nicht mehr als nötig.
Ja. Zinkoxidrauch kann Metalldampffieber auslösen. Der Rauch wird an der Entstehungsstelle abgesaugt, zusätzlich schweißen wir mit einem Helm mit Absaugung und gefilterter Atemluft.
Die blanke Stelle wird gereinigt und mit Zinkstaubbeschichtung oder durch Spritzverzinken ausgebessert, überlappend zum intakten Zink. Zinkspray reicht dafür in der Regel nicht, weil es zu dünn aufträgt.
Schweißen an der Rampe ist Heißarbeit. Der Betreiber regelt die Freigabe; ein Erlaubnisschein mit Brandschutzmaßnahmen und Brandwache ist üblich.
Weil einer schweißt und der andere hält, ausrichtet und auf Funkenflug achtet. Allein wäre das weder sicher noch sauber.
Weil Rampe und Stahleinfassung oben oft press aneinandersitzen. Ohne Fuge würde die Naht nur oben aufliegen. In der V-Fuge brennt sie tief ein und trägt über den ganzen Querschnitt.
Ja. Von Rodgau aus sind wir in der Region schnell vor Ort und mit eigenen Teams bundesweit im Einsatz.
Schicken Sie uns Anzahl und Lage Ihrer Verladestellen und die Einbauanleitung. Wir prüfen den Aufwand und melden uns mit einem Vorschlag. Hier geht es zum Kontakt.
 German
 English