- Ratgeber – Wartung & Instandhaltung
Elektrohängebahn Verschleiß: reparieren oder tauschen?
Von Tobias Schott · Lesezeit ca. 23 Minuten · Stand: Oktober 2026
Verschleiß an einer Elektrohängebahn entscheidet sich an wenigen Paarungen – Bolzen und Buchse, Rolle und Schiene, Stromabnehmer und Schleifleitung – und ob Sie reparieren oder tauschen, hängt weniger vom Bauteil ab als von Ersatzteilversorgung, Tragfunktion und Stillstandsbedarf.
Die Inspektion – nach DIN 31051 der Teil der Instandhaltung, der den Ist-Zustand feststellt – ist durch, die Befundung liegt auf dem Tisch: eingelaufene Bolzen, Laufspuren in der Kurve, Kohleabrieb unter der Schleifleitung, ein Riss an einem Weichenhalter. Jetzt beginnt die eigentliche Arbeit des Instandhaltungsleiters – nicht das Feststellen von Elektrohängebahn Verschleiß, sondern die Entscheidung über die Instandsetzung. Tauschen, wo Ersatzteile lieferbar sind? Nachfertigen, wo der Hersteller nicht mehr liefert und die Obsoleszenz der Baugruppe absehbar ist? Schweißen, wo ein Teil gerissen ist – und darf man das an einer Schiene überhaupt?
Diese Entscheidungen fallen oft unter Zeitdruck im Stillstandsfenster, Weiche für Weiche, ohne gemeinsame Logik. Das Ergebnis sind Anlagen, in denen neue Bolzen in alten Buchsen laufen und die Schleifleitung zum dritten Mal gereinigt wird, obwohl sie längst die Verschleißgrenze erreicht hat.
Dieser Ratgeber ist die Praxisvertiefung zu unserem Überblick über die Instandhaltung von Fördertechnik. Er wiederholt nicht die Wartungscheckliste, sondern zeigt, wie Sie Verschleiß an einer Elektrohängebahn befunden, warum Bolzen und Buchse ein Paar sind, was an Schleifleitung, Schiene und Weiche reparabel ist – und nach welcher Logik Sie zwischen Reparatur und Tausch entscheiden. Die Beispiele stammen aus unseren Einsätzen im Rhein-Main-Gebiet.
Das Wichtigste in Kürze
- Elektrohängebahn Verschleiß konzentriert sich auf tribologische Paarungen: Bolzen und Buchse im Gehänge, Rolle und Schiene im Fahrwerk, Stromabnehmer und Schleifleitung in der Energieversorgung sowie Weichenschuhe, Weichenbolzen und Endlagen in den Weichen.
- Eine Befundung ist erst dann eine Entscheidungsgrundlage, wenn sie misst statt beschreibt: Durchmesser, Spiel, Laufspurtiefe und Kontaktzustand im Vergleich zum Neuteil oder zur Verschleißgrenze des Herstellers – dokumentiert im Prüfbuch der Anlage.
- Bolzen und Buchse tragen den Verschleiß gemeinsam und werden immer als Paar getauscht – ein neuer Bolzen in einer eingelaufenen Buchse ist nach kurzer Zeit wieder ein alter Bolzen.
- Ein einzelnes gezogenes Teil zeigt den Zustand der Flotte, wenn alle Fahrzeuge dieselbe Last, denselben Takt und dieselbe Umgebung sehen.
- Schweißreparaturen an Schienen und tragenden Teilen sind möglich, aber nur mit geklärtem Werkstoff, geeignetem Verfahren, Rissprüfung, Heißarbeitserlaubnis und Freigabe – ohne diese Voraussetzungen ist der Tausch die sichere Wahl.
- Die Entscheidung reparieren oder tauschen folgt fünf Fragen: Ersatzteil lieferbar oder bevorratet? Teil tragend? Serie oder Einzelfall? Restnutzungsdauer der Anlage? Stillstandsbedarf der Maßnahme?
- Bei alten Anlagen ohne Ersatzteilversorgung wird Instandhaltung zu Fertigung: Bolzen, Buchsen, Halter und Weichenschuhe lassen sich nach Aufmaß nachfertigen, Schienen versetzen statt erneuern.
Was ist Verschleiß an einer Elektrohängebahn?
Verschleiß an einer Elektrohängebahn ist der fortschreitende Materialverlust an Oberflächen, die unter Last gegeneinander bewegt werden – vor allem in den Paarungen Bolzen/Buchse, Rolle/Schiene und Stromabnehmer/Schleifleitung –, der zunächst Geräusche, Spiel und sporadische Störungen verursacht und unbehandelt zu Bauteilversagen führt.
Eine Elektrohängebahn (EHB) ist ein Fördersystem, bei dem einzeln angetriebene Fahrzeuge an einer Schiene unter der Hallendecke laufen, über eine Schleifleitung mit Energie und meist auch Daten versorgt werden und ihre Last an Gehängen tragen. Jedes Fahrzeug hat Fahrwerk, Antrieb, Stromabnehmer und Steuerung; die Anlage besteht aus Schienen, Kurven, Weichen, Hebern und Dutzenden bis Hunderten solcher Fahrzeuge.
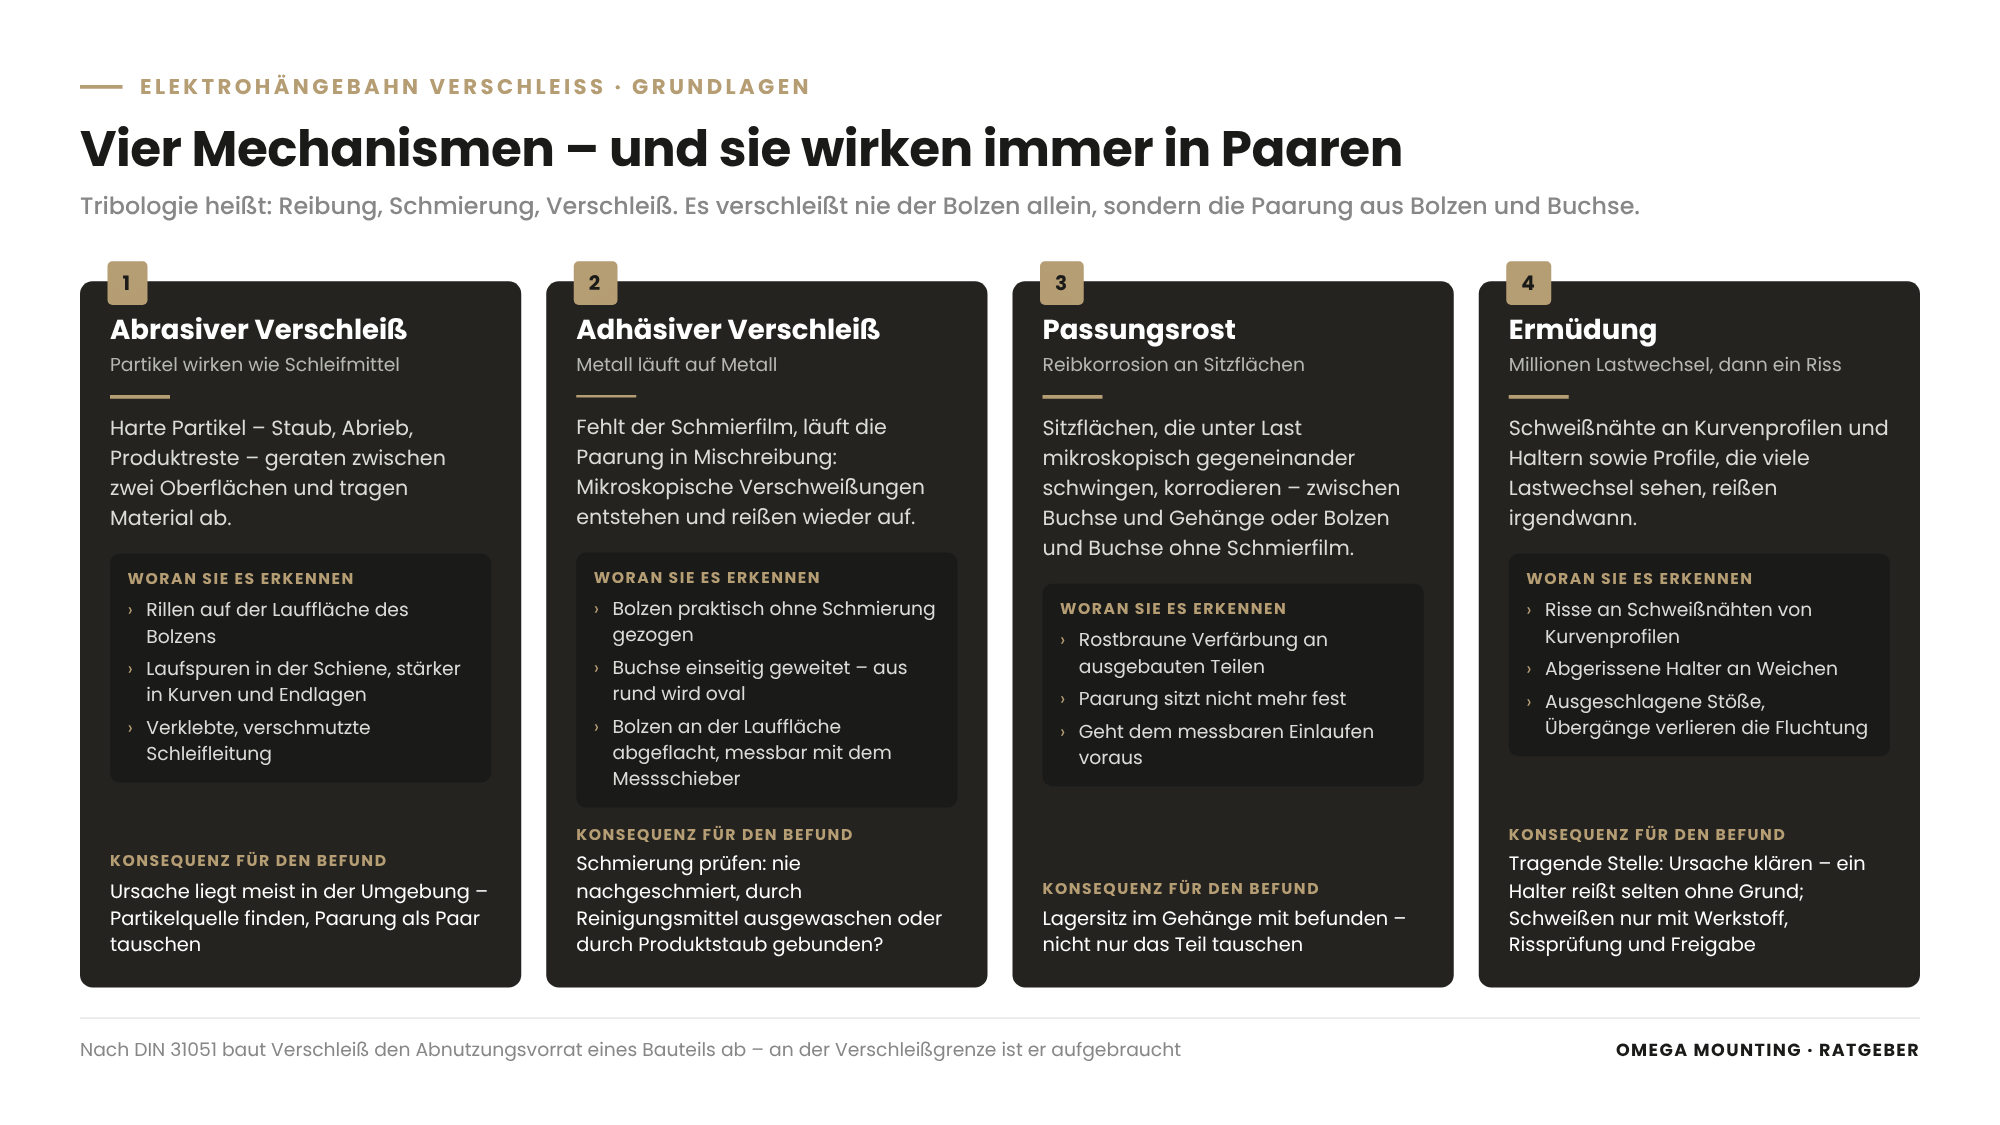
Verschleiß folgt dabei wenigen physikalischen Mechanismen. Abrasiver Verschleiß entsteht, wenn harte Partikel – Staub, Abrieb, Produktreste – zwischen zwei Oberflächen wie Schleifmittel wirken. Adhäsiver Verschleiß entsteht, wenn der Schmierfilm fehlt und Metall auf Metall läuft, sodass mikroskopisch kleine Verschweißungen aufreißen. Passungsrost oder Reibkorrosion entsteht an Sitzflächen, die unter Last mikroskopisch gegeneinander schwingen. Und Ermüdung entsteht an Schweißnähten und Profilen, die Millionen Lastwechsel sehen, bis ein Riss beginnt.
Der Begriff, der diese Mechanismen zusammenfasst, ist Tribologie – die Lehre von Reibung, Schmierung und Verschleiß. In der Sprache der DIN 31051 baut Verschleiß den Abnutzungsvorrat eines Bauteils ab – den Vorrat an möglicher Funktionserfüllung, der bei Erreichen der Verschleißgrenze aufgebraucht ist. Für die Praxis genügt die Erkenntnis: Verschleiß passiert immer in Paaren. Es verschleißt nie der Bolzen allein, sondern die Paarung aus Bolzen und Buchse; nie die Rolle allein, sondern Rolle und Schiene. Wer das eine tauscht und das andere lässt, hat den Verschleiß nur verschoben.
Elektrohängebahn Verschleiß befunden: Wie messen Sie richtig?
Elektrohängebahn Verschleiß befunden Sie richtig, indem Sie Verschleiß messen statt beschreiben, Vergleichswerte vom Neuteil oder aus Herstellerangaben heranziehen, die Sicherheitsrelevanz jeder Stelle in Mängelklassen bewerten und aus Stichproben auf die Flotte schließen – dokumentiert in einem Befundbogen, der eine Empfehlung enthält und das Prüfbuch der Anlage ergänzt.
Messen statt beschreiben
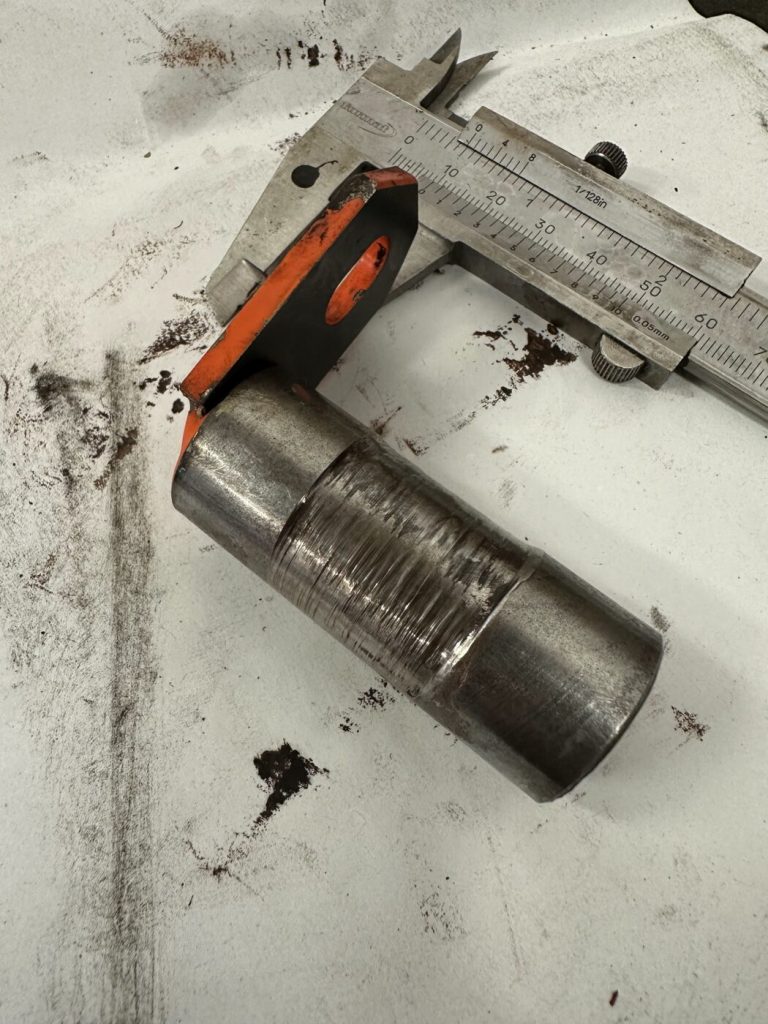
„Bolzen eingelaufen“ ist eine Beobachtung, „Bolzen an der Lauffläche um x Millimeter abgetragen gegenüber Neuteil“ ein Befund. Der Messschieber gehört zur Befundung wie die Taschenlampe. Gemessen werden Bolzendurchmesser an Lauf- und Nichtlauffläche, Buchseninnendurchmesser, radiales Spiel der Paarung, Laufspurtiefe in der Schiene, Höhe und Zustand der Schleifkohlen, Restquerschnitt der Schleifleitung an Kontaktbereichen. Die Vergleichswerte liefert das Neuteil, die Herstellerzeichnung oder – bei Anlagen ohne Revisionsunterlagen – ein unbelasteter Bereich derselben Anlage. Eine Fotodokumentation des Schadensbilds ist zugleich die Grundlage der Ursachenanalyse: fehlende Schmierung, abrasiver Produktstaub oder ein nicht fluchtender Schienenstoß?
Sicherheitsrelevanz bewerten
Nicht jeder Verschleiß ist gleich. Eine eingelaufene Laufrolle verursacht Geräusche; ein gerissener Gehängehalter lässt die Last fallen. Der Befundbogen ordnet deshalb jeden Befund einer Mängelklasse zu – von „Funktion beeinträchtigt, Weiterbetrieb möglich“ bis „Tragfähigkeit betroffen, Stilllegung bis zur Instandsetzung“. Tragende Stellen haben Vorrang, und für sie gilt bei Zweifeln: tauschen, nicht beobachten. Nach § 10 Betriebssicherheitsverordnung (BetrSichV) muss der Arbeitgeber Arbeitsmittel so instand halten, dass sie während der gesamten Verwendungsdauer den Sicherheitsanforderungen genügen; die Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz (ArbSchG) legt fest, welche Befunde welche Maßnahme auslösen. Die wiederkehrende Prüfung der Anlage durch eine zur Prüfung befähigte Person liefert die Prüffrist, die Befundung dazwischen liefert die Entscheidung. Wer diese Person sein darf, regelt die Technische Regel für Betriebssicherheit TRBS 1203 (Zur Prüfung befähigte Personen): eine technische Berufsausbildung, einschlägige Berufserfahrung – für Prüfungen an elektrisch oder hydraulisch betriebenen Arbeitsmitteln mindestens ein Jahr – und laufende Prüftätigkeit; die Verantwortung für die Auswahl bleibt beim Betreiber, auch wenn ein externer Prüfer kommt. Für Sie heißt das: Lassen Sie sich die Qualifikation zeigen, bevor Sie eine Unterschrift im Prüfbuch akzeptieren.
Ein zweiter Punkt aus derselben Regelfamilie betrifft den Alltag zwischen den Prüfterminen: Nach TRBS 1201 (Prüfungen und Kontrollen von Arbeitsmitteln) löst ein außergewöhnliches Ereignis – Lastabsturz, Überlastung, Kollision oder ein längerer Stillstand – eine Prüfung aus, bevor das Arbeitsmittel weiterverwendet wird. Ein Fahrzeug, das mit Last gegen eine stillgelegte Weiche gefahren ist, fährt also nicht einfach weiter, sondern wird befundet; dasselbe gilt für Heber, deren Ketten und Tragmittel ohnehin mindestens jährlich geprüft werden.
Von der Stichprobe auf die Flotte schließen
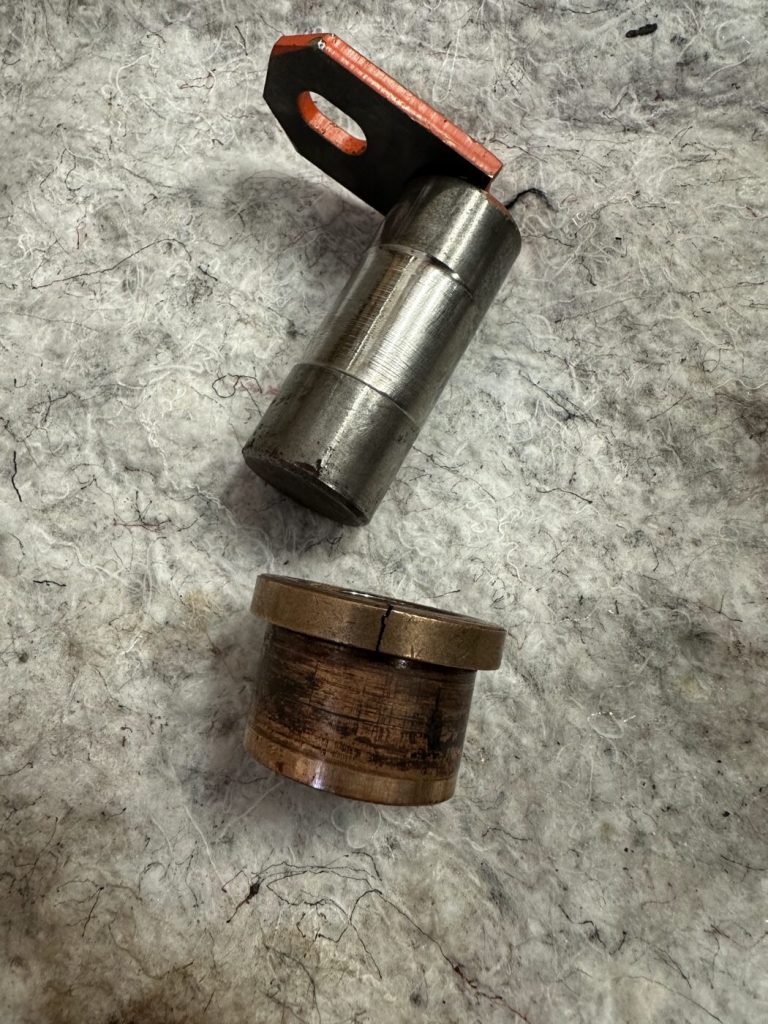
Bei einem Lebensmittelbetrieb haben wir an einer Elektrohängebahn einen einzelnen Bolzen gezogen: komplett eingelaufen, Rillen und Risse, praktisch ohne Schmierung, die Bronzebuchse mit messbarem Verschleiß und Passungsrost. Weil alle Fahrzeuge der Flotte dieselbe Last im selben Takt in derselben Umgebung tragen, verschleißen sie gleich – die Entscheidung fiel für die Instandsetzung aller 80 Fahrzeuge.
Der Schluss von der Stichprobe auf die Flotte ist zulässig, wenn Last, Takt und Umgebung gleich sind. Er ist unzulässig, wenn Fahrzeuge unterschiedlich beansprucht werden – etwa auf bestimmten Streckenabschnitten oder mit unterschiedlichen Lasten; dann braucht jede Gruppe ihre eigene Stichprobe.
Befunden im laufenden Betrieb
Vieles lässt sich im Lauf oder in Schichtpausen befunden: Sichtprüfung der Schleifleitung, Geräuschprüfung in Kurven und beim Anfahren, Auslesen des Fehlerspeichers nach wiederkehrenden Störungen am selben Ort. Das Ziehen eines Bolzens braucht ein stehendes, abgebocktes Fahrzeug an einem freigeschalteten und gegen Wiedereinschalten gesicherten Strang – aber nur eines, und nur kurz.
Bolzen und Buchse: warum das Paar gemeinsam verschleißt
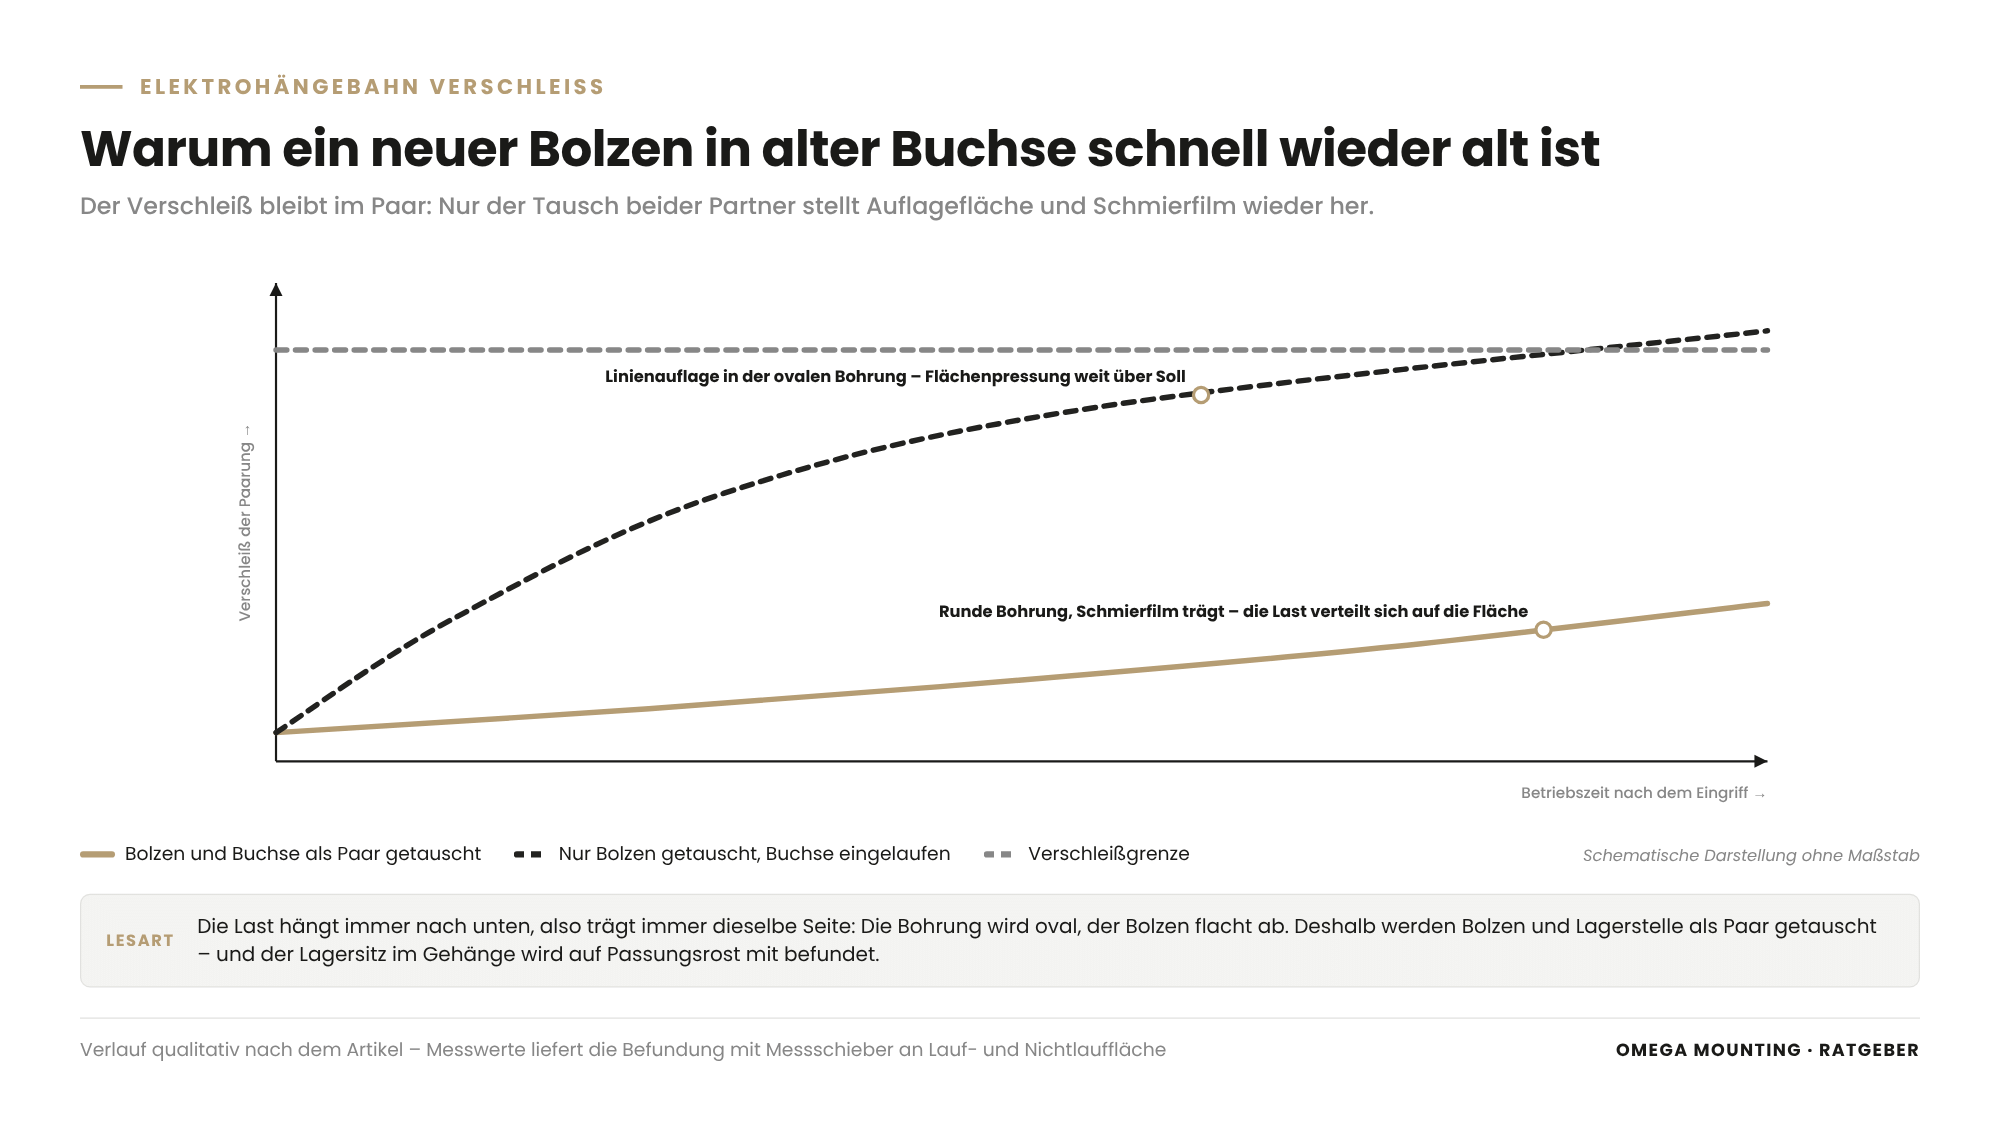
Bolzen und Buchse verschleißen gemeinsam, weil die Last in einem EHB-Gehänge immer in dieselbe Richtung wirkt, der Schmierfilm im Gleitlager über die Jahre verschwindet und die weichere Buchse den Bolzen genauso abträgt wie der härtere Bolzen die Buchse – sodass ein neues Teil in einem alten Partner sofort wieder zu verschleißen beginnt.
Die Mechanik der Paarung
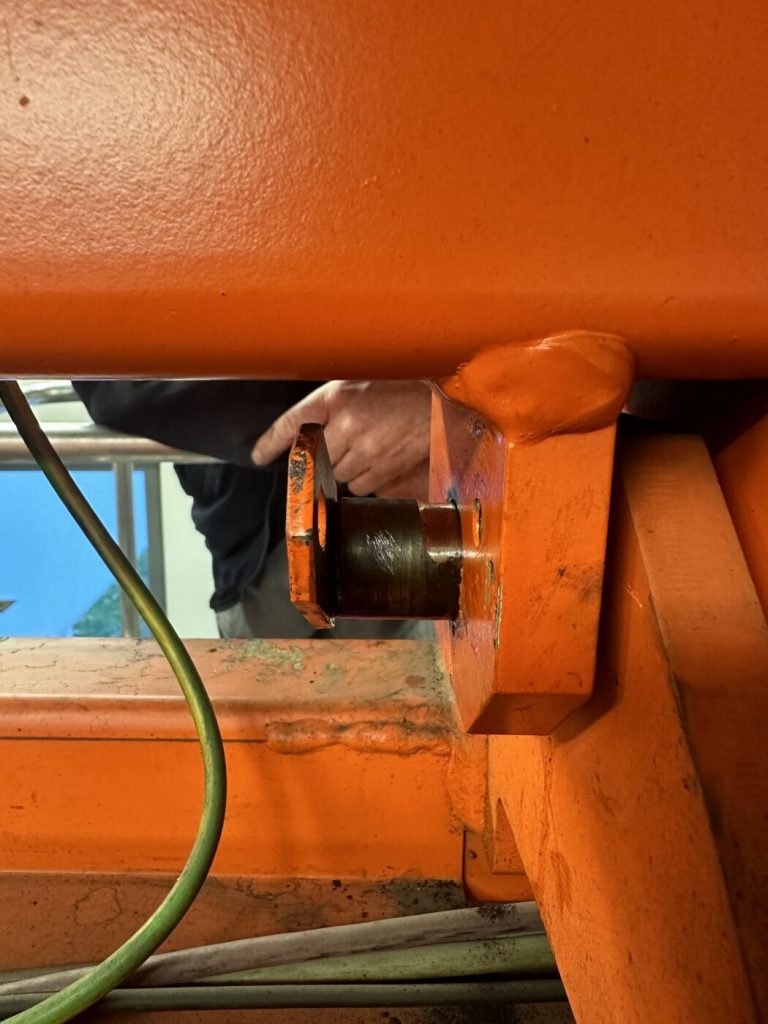
Ein Gehängebolzen läuft typischerweise in einer Gleitlagerbuchse aus Bronze oder einem technischen Kunststoff. Die Buchse ist bewusst der weichere Partner: Sie soll den Verschleiß aufnehmen und sich leichter tauschen lassen als der Bolzen oder gar das Gehänge. Solange ein Schmierfilm die beiden Oberflächen trennt, ist der Verschleiß gering. Fehlt er – weil nie nachgeschmiert wurde, weil Reinigungsmittel ihn ausgewaschen haben, weil Produktstaub ihn gebunden hat –, läuft die Paarung in Mischreibung: Metall berührt Metall, Partikel wirken als Schleifmittel, die Lauffläche des Bolzens bekommt Rillen, die Buchse weitet sich einseitig.
Einseitig ist das entscheidende Wort. Die Last hängt immer nach unten, also trägt immer dieselbe Seite der Paarung. Deshalb wird aus einer runden Bohrung ein Oval und aus einem runden Bolzen ein Bolzen mit abgeflachter Lauffläche – messbar mit dem Messschieber an Lauf- und Nichtlauffläche.
Warum „nur der Bolzen" nicht reicht
Ein neuer Bolzen in einer eingelaufenen Buchse liegt nur auf einer schmalen Linie der ovalen Bohrung auf. Die Flächenpressung ist dort ein Vielfaches des Sollwerts, der Schmierfilm kann sich nicht aufbauen, und der neue Bolzen läuft in kurzer Zeit genauso ein wie der alte. Umgekehrt gilt dasselbe. Bolzen und Lagerstelle gehören deshalb immer als Paar getauscht – und der Lagersitz im Gehänge wird dabei befundet, denn auch er kann unter Passungsrost gelitten haben.
Der Ablauf je Fahrzeug
In der Praxis läuft der Tausch an jedem Fahrzeug gleich: Strang freischalten und gegen Wiedereinschalten sichern (Lockout/Tagout, LOTO); Gehänge aufbocken und mit dem Hebezeug leicht anheben, damit der Bolzen entlastet ist; Bolzen ziehen oder austreiben; Lagersitz befunden und reinigen; neue Buchse setzen; neuen Bolzen einsetzen; Sicherungselement – Splint, Sicherungsring oder Sicherungsmutter mit vorgegebenem Anzugsmoment – montieren; Schmierung herstellen. Wo Menschen unter angehobenen Lasten arbeiten, wird doppelt gesichert – mit zwei unabhängigen Hebezeugen oder Hebezeug plus Unterbau aus Kantholz –, denn der Aufenthalt unter einer nur einfach gehaltenen Last ist nicht zulässig. Diese Serie lässt sich takten: Bei den 80 Fahrzeugen des Lebensmittelbetriebs waren es 10 bis 15 Fahrzeuge pro Wochenendfenster mit zwei bis drei Monteuren, ausschließlich in produktionsfreier Zeit.
Nachfertigen, wenn der Hersteller nicht mehr liefert
Bolzen und Buchsen sind Drehteile. Wenn der Anlagenhersteller sie nicht mehr führt – Obsoleszenz, das planmäßige oder unplanmäßige Ende der Ersatzteilversorgung –, lassen sie sich nach Zeichnung oder nach Aufmaß des Altteils nachfertigen (Reverse Engineering, die Rückgewinnung der Fertigungsmaße aus dem Bauteil). Das ist die Gelegenheit, Werkstoff und Passung an die tatsächliche Umgebung anzupassen, etwa eine andere Buchsenlegierung in feuchter oder reinigungsmittelbelasteter Umgebung. Voraussetzung ist eine Befundung, die die Sollmaße dokumentiert, bevor das letzte brauchbare Altteil verbaut ist – und eine Ersatzteilbevorratung, die den Nachfertigungslos nicht erst im Störfall auslöst.
Schleifleitung und Stromabnehmer: reinigen, nachstellen oder tauschen?
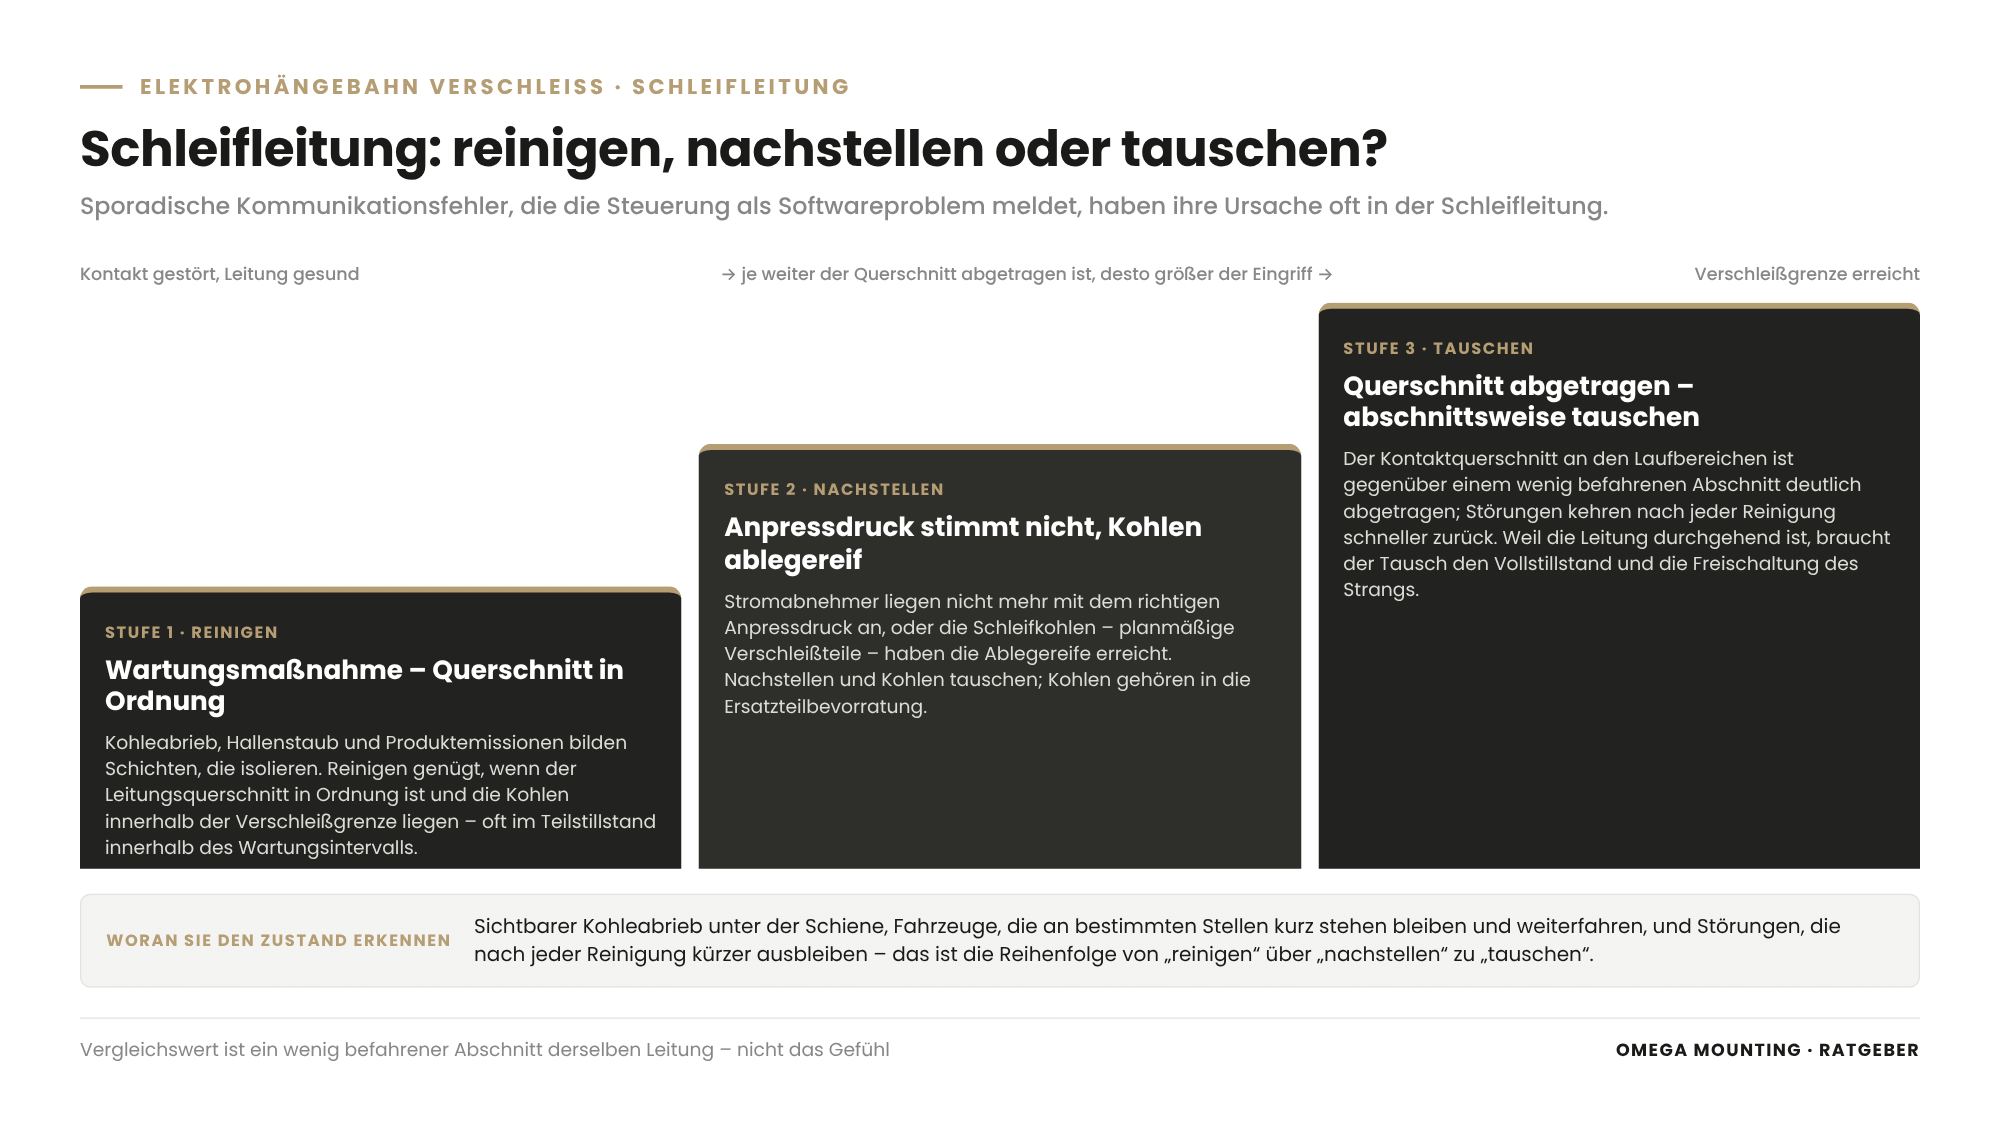
Eine Schleifleitung wird gereinigt, wenn Kohleabrieb und Ablagerungen den Kontakt stören, nachgestellt, wenn Stromabnehmer nicht mehr mit dem richtigen Anpressdruck anliegen, und getauscht, wenn der Kontaktquerschnitt an den Laufbereichen so abgetragen ist, dass Reinigung die Störungen nur noch kurz unterbricht.
Das Verschleißbild
Die Schleifleitung versorgt die Fahrzeuge mit Energie und oft mit Daten über Schleifkohlen oder Kontaktrollen am Stromabnehmer. Zwei Dinge verschleißen: die Kohlen am Fahrzeug – planmäßig, sie sind Verschleißteile – und die Leitung selbst, langsamer, an den Stellen mit den meisten Überfahrten. Dazu kommt die Verschmutzung: Kohleabrieb verbindet sich mit Hallenstaub und Produktemissionen zu Schichten, die isolieren. In einem Betrieb mit zuckerhaltiger Hallenluft war eine Schleifleitung über die Jahre regelrecht verklebt.
Woran Sie den Zustand erkennen
Sporadische Kommunikationsfehler, die die Steuerung als Softwareproblem meldet, haben ihre Ursache oft in der Schleifleitung. Sichtbarer Kohleabrieb unter der Schiene, Fahrzeuge, die an bestimmten Stellen kurz stehen bleiben und weiterfahren, und Störungen, die nach jeder Reinigung kürzer ausbleiben – das ist die Reihenfolge von „reinigen“ über „nachstellen“ zu „tauschen“.
Entscheidung
Reinigen ist die Wartungsmaßnahme, wenn der Leitungsquerschnitt in Ordnung ist und die Kohlen innerhalb der Verschleißgrenze liegen. Nachstellen oder Kohlen tauschen, wenn der Anpressdruck nicht stimmt oder die Kohlen die Ablegereife erreicht haben – den Zustand, in dem ein Verschleißteil nicht mehr weiterverwendet werden darf. Leitung tauschen, abschnittsweise, wenn der Querschnitt an den Kontaktbereichen abgetragen ist – erkennbar im Vergleich mit einem wenig befahrenen Abschnitt. Weil die Schleifleitung durchgehend ist, braucht der Tausch den Vollstillstand und die Freischaltung des betroffenen Strangs; Reinigung und Kohlentausch gehen oft im Teilstillstand innerhalb des Wartungsintervalls.
Schiene und Weiche: wann darf geschweißt werden?
An Schienen und Weichen darf geschweißt werden, wenn Werkstoff und Wärmeführung geklärt sind, ein geeignetes Verfahren und ein geprüfter Schweißer zur Verfügung stehen, die Reparaturstelle nach dem Schweißen rissgeprüft wird und für tragende Teile eine Freigabe vorliegt – fehlt eine dieser Voraussetzungen, ist der Tausch des Segments die sichere Wahl.
Was an Schienen verschleißt
Fahrflächen laufen ein – zunächst gleichmäßig, dann in den Kurven und an den Weichenendlagen stärker. Schienenübergänge verlieren die Fluchtung, weil sich Halter setzen oder Stöße ausschlagen – prüfbar mit Richtschnur oder Laservermessung. Schweißnähte an Kurvenprofilen und Haltern reißen durch Ermüdung. Weichenschuhe und Weichenbolzen schlagen aus, Endlagen wandern, Weichenmotoren und Endschalter werden dejustiert. Bei einer rund 30 Jahre alten Elektrohängebahn in Frankfurt fanden wir an rund 100 Weichen genau dieses Bild: tiefe Laufspuren, abgerissene Rollen, nicht fluchtende Übergänge, beschädigte Halter, mechanisch stillgelegte Weichen.
Schweißreparatur mit Augenmaß
Eine Schweißreparatur ist dann die richtige Instandsetzung, wenn das Teil nicht lieferbar ist, der Schaden lokal begrenzt ist und die Reparatur die ursprüngliche Tragfähigkeit wiederherstellt. An Kurvensegmenten lassen sich eingelaufene Bereiche durch WIG-Mehrlagenschweißung aufbauen und auf das Profil verschleifen; Strukturschäden an Haltern und Rahmen lassen sich durch eingeschweißte Verstärkungsplatten beheben; schief gewordene Anschraubflächen lassen sich planfräsen. Abgerissene Halter werden wieder angeschweißt – mit Blick auf die Ursache, denn ein Halter reißt selten ohne Grund.
Die Voraussetzungen sind nicht verhandelbar: Der Grundwerkstoff muss bekannt oder geprüft sein, weil manche Stähle Vorwärmen oder besondere Zusatzwerkstoffe verlangen. Das Verfahren – meist WIG für saubere Aufträge an Profilen, MAG für Verstärkungen und Halter – muss zur Aufgabe passen. Die Naht wird nach dem Schweißen geprüft, mindestens visuell, bei tragenden Teilen mit einer Oberflächenrissprüfung. Das Verschleifen auf das Profil erzeugt Metallstaub über laufenden Produktionsflächen; der BG BAU/BAuA-Baustein „Baustelleneinrichtung – Staubarmes Arbeiten“ verlangt, Staub an der Entstehungsstelle abzusaugen und Ablagerungen mit einem Entstauber statt durch Kehren oder Abblasen zu entfernen – in einem Lebensmittelbetrieb ist das zugleich eine Hygienefrage, die Sie vor dem Fenster mit der Qualitätssicherung klären sollten. Und bei allem, was Last trägt, muss klar sein, wer die Freigabe erteilt: bei Standardreparaturen nach Herstellerangabe der Instandhalter, bei allem darüber hinaus der Tragwerksplaner oder ein Sachverständiger, der die Tragfähigkeit beurteilen kann. Eine Schweißung an einer tragenden Struktur kann zudem eine wesentliche Veränderung im Sinne der BetrSichV sein, die vor der Wiederinbetriebnahme eine Prüfung auslöst.
Wann nicht geschweißt wird
Nicht geschweißt wird an tragenden Teilen ohne geklärte Tragfähigkeit, an Werkstoffen ohne geklärte Schweißeignung, an Stellen, die bereits mehrfach repariert wurden, und überall dort, wo das Ersatzteil lieferbar ist und der Tausch im selben Fenster möglich wäre. Heißarbeiten im Betrieb brauchen außerdem einen Erlaubnisschein (Permit to Work) mit Heißarbeitserlaubnis – ein schriftliches Freigabedokument mit Schutzmaßnahmen, Brandwache und Nachkontrolle –, und das gilt in Lebensmittelbetrieben mit Staubbelastung erst recht.
Versetzen statt erneuern
Eine Alternative zum Schweißen und zum Tausch ist das Versetzen. Bei der Weichenrevision in Frankfurt wurden eingelaufene Fahrschienen um mehrere Zentimeter versetzt, sodass die Endlagen auf weniger verschlissenen Bereichen zu liegen kamen. Die Schiene blieb, die Lauffläche war neu.
Reparieren oder tauschen – die Entscheidungslogik
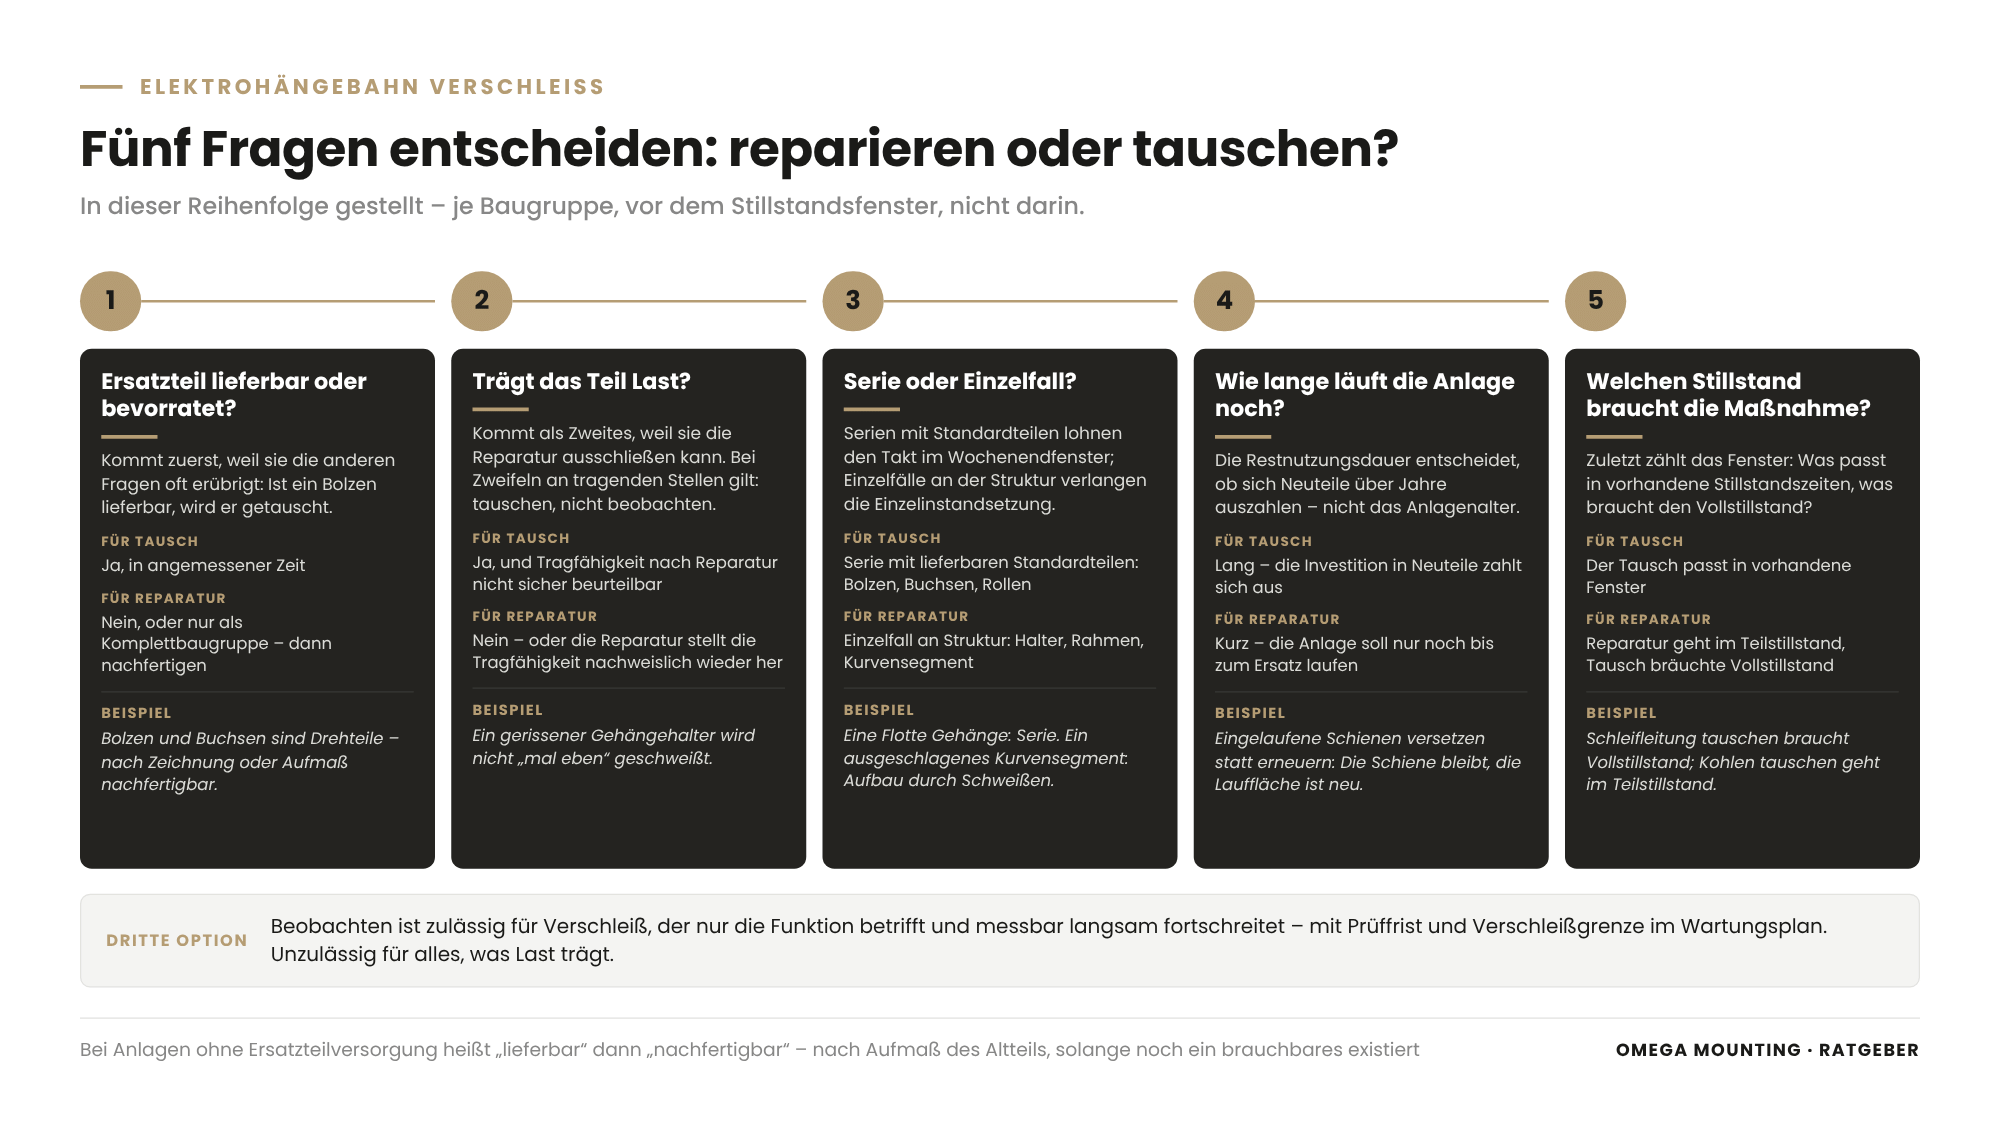
Ob Sie reparieren oder tauschen, entscheiden fünf Fragen: Ist das Ersatzteil lieferbar? Trägt das Teil Last? Handelt es sich um eine Serie oder einen Einzelfall? Wie lange soll die Anlage noch laufen? Und welchen Stillstand braucht die jeweilige Maßnahme?
| Frage | Spricht für Tausch | Spricht für Reparatur oder Nachfertigung |
|---|---|---|
| Ersatzteil lieferbar oder bevorratet? | Ja, in angemessener Zeit | Nein, oder nur als Komplettbaugruppe |
| Teil tragend? | Ja, und Tragfähigkeit nach Reparatur nicht sicher beurteilbar | Nein, oder Reparatur stellt Tragfähigkeit nachweislich wieder her |
| Serie oder Einzelfall? | Serie mit lieferbaren Standardteilen (Bolzen, Buchsen, Rollen) | Einzelfall an Struktur (Halter, Rahmen, Kurvensegment) |
| Restnutzungsdauer der Anlage? | Lang – Investition in Neuteile zahlt sich über Jahre aus | Kurz – Anlage soll nur noch bis zum Ersatz laufen |
| Stillstandsbedarf? | Tausch passt in vorhandene Fenster | Reparatur geht im Teilstillstand, Tausch bräuchte Vollstillstand |
Die Fragen in der Reihenfolge
Die Ersatzteilfrage kommt zuerst, weil sie die anderen oft erübrigt: Ist ein Bolzen lieferbar, wird er getauscht. Die Tragfähigkeit kommt als Zweites, weil sie die Reparatur ausschließen kann: Ein gerissener Gehängehalter wird nicht „mal eben“ geschweißt. Erst dann folgen Wirtschaftlichkeit und Stillstandsfenster: Bei 80 Gehängen lohnt die Serie mit Standardteilen, bei einem einzelnen ausgeschlagenen Kurvensegment einer alten Anlage der Aufbau durch Schweißen.
Beobachten als dritte Option
Zwischen reparieren und tauschen gibt es eine dritte Empfehlung: beobachten. Sie ist zulässig für Verschleiß, der die Funktion, aber nicht die Sicherheit betrifft, und der messbar langsam fortschreitet – mit einer festgelegten Prüffrist im Wartungsplan und einer Verschleißgrenze, bei der gehandelt wird. Sie ist unzulässig für alles, was Last trägt.
Alte Anlagen: Instandhaltung wird Fertigung
Bei Anlagen, deren Hersteller keine Teile mehr liefert, verschiebt sich die Tabelle. „Ersatzteil lieferbar“ heißt dann „Ersatzteil nachfertigbar“: Bolzen, Buchsen, Weichenschuhe, Halter und Adapter entstehen in der Werkstatt nach Aufmaß des Altteils. Das ist kein Notbehelf, sondern Instandsetzung im Bestand in ihrer wirtschaftlichsten Form – vorausgesetzt, die Befundung liefert die Maße, bevor das letzte brauchbare Altteil verschlissen ist.
So machen wir das in der Praxis
In der Praxis beginnt bei uns jede Instandsetzung an einer Elektrohängebahn mit einem gemessenen Befund, aus dem die Entscheidung reparieren, tauschen oder nachfertigen je Baugruppe hervorgeht – zwei Einsätze aus dem Rhein-Main-Gebiet zeigen die beiden Pole: die Serie mit Standardteilen und die Einzelinstandsetzung an alter Struktur.
Serie: 80 Fahrzeuge, Bolzen und Buchse als Paar
Bei der Sanierung von 80 Elektrohängebahn-Fahrzeugen in einem Lebensmittelbetrieb war der Auslöser ein Geräusch: Die Anlage quietschte. Der eine gezogene Bolzen – Materialabtrag, Rillen, Risse, keine Schmierung, Bronzebuchse mit Passungsrost – führte zur Komplettinstandsetzung der Flotte, Bolzen und Lagersystem als Paar. Gearbeitet wurde ausschließlich in Wochenendfenstern, 10 bis 15 Fahrzeuge pro Wochenende mit zwei bis drei Monteuren – ohne Produktionsstopp unter der Woche. Jedes Fenster endete mit Probelauf und Freimeldung an die Produktion.
Einzelinstandsetzung an alter Struktur: 100 Weichen in Frankfurt
Bei der Weichenrevision an einer rund 30 Jahre alten Elektrohängebahn in Frankfurt war fast nichts Serie. Rund 100 Weichen, jede mit eigenem Schadensbild, und eine betriebseigene Instandhaltung, die im Lauf nur das Nötigste hatte tun können.
Die Entscheidungslogik je Weiche folgte der Tabelle oben. Lieferbare Verschleißteile wurden getauscht: seitliche Führungsrollen, innenliegende Laufrollen – teils mit vollständiger Demontage der Weiche –, Weichenschuhe, Weichenbolzen. Struktur wurde repariert: abgerissene Halter geschweißt, beschädigte Bereiche an stillgelegten Weichen verschweißt und die Weichen nach Probelauf wieder in Betrieb genommen. Eingelaufene Fahrschienen wurden versetzt statt erneuert. Und alles wurde eingestellt: mechanische und elektrische Endlagen, Weichenmotoren, Endschalter, Strom- und Datenkontaktbereiche. Das Stillstandsfenster: rund 36 Stunden pro Wochenende zwischen Produktionsende am Samstag und Wiederanlauf am Montag, vier Techniker parallel an mehreren Weichen, in der Höhe mit fahrbaren Arbeitsgerüsten und zusätzlicher Beleuchtung, auf einem freigeschalteten Strang mit Schlüsselsicherung gegen Wiedereinschalten.
Was beide Einsätze verbindet: Die Befundung lag vor dem Fenster, die Entscheidung je Baugruppe war getroffen, bevor der erste Bolzen gezogen wurde – und jedes Fenster endete mit Montageprotokoll, Fotodokumentation und einer Restpunkteliste der Baugruppen, die ins nächste Fenster wandern. Die Grundlagen zu Baugruppen, Warnsignalen und Intervallen finden Sie in unserer Checkliste zur EHB-Wartung.
Quietscht Ihre Anlage, bleiben Fahrzeuge sporadisch stehen oder liegt ein offener Prüfbefund vor? Dann sprechen Sie uns an – eine Begehung mit einem gezogenen Bolzen klärt meist in einer Schichtpause, ob Sie eine Serie, eine Einzelinstandsetzung oder nur Beobachtung vor sich haben.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Trennen Sie im Leistungsverzeichnis für Wartungs- und Instandhaltungsleistungen an Elektrohängebahnen die Befundung als eigene Position von der Instandsetzung, und legen Sie Bolzen- und Buchsentausch je Fahrzeug als Einheitspreisposition an, Schweiß- und Nachfertigungsarbeiten als Bedarfsposition oder Regieleistung. Verlangen Sie als Eignungsnachweis Schweißerqualifikation, Werkstattkapazität für Nachfertigung und Referenzen für Serieninstandsetzung im Wochenendfenster. Ein Rahmenvertrag mit Abrufauftrag je Fenster und definierter Reaktionszeit für Störfälle verhindert, dass jede Weiche ein Nachtrag wird.
Für Planer: Wenn Sie eine Elektrohängebahn neu planen oder erweitern, legen Sie mit Schienenführung, Weichenlage und Kurvenradien fest, wo später die Verschleißstellen entstehen. Planen Sie Wartungsbühnen, Revisionsöffnungen, Ausbaustellen für Gehänge und Zugang zur Schleifleitung ein, und weisen Sie in der Lastannahme der Deckenkonstruktion die Reserve für Hebezeuge und Arbeitsgerüste bei der Instandsetzung aus. Halten Sie Werkstoffe, Passungen und Sollmaße der Verschleißteile in den Revisionsunterlagen fest – das ist später die Grundlage für jede Nachfertigung.
Für Projektleiter und Bauleiter: Planen Sie die Instandsetzung einer Elektrohängebahn als Folge von Stillstandsfenstern mit Befundung davor, Hubplan für die Gehänge und Freimeldung danach. Als Bauleiter weisen Sie das Team vor Ort ein, koordinieren Freischaltung, Erlaubnisscheine für Heißarbeiten und Bühnen- oder Gerüststellung in der Höhe und geben jede Weiche und jedes Gehänge nach dem Probelauf frei. Führen Sie eine Restpunkteliste je Fenster und halten Sie eine Rückfallebene bereit – welche Weiche wird mechanisch verriegelt, wenn sie bis zum Wiederanlauf nicht fertig wird?
Für Instandhaltungsleiter: Führen Sie einen Befundbogen, der misst und empfiehlt, und treffen Sie die Entscheidung reparieren, tauschen oder beobachten je Baugruppe vor dem Fenster – mit Mängelklasse und Prüffrist im Wartungsplan. Ziehen Sie bei Verdacht einen Bolzen – ein einziger Befund kann eine ganze Flotte erklären. Sichern Sie die Sollmaße nicht lieferbarer Teile, solange noch ein brauchbares Altteil existiert, und bauen Sie eine Ersatzteilbevorratung für Bolzen, Buchsen, Schleifkohlen und Weichenschuhe auf, bevor die Obsoleszenz Sie dazu zwingt.
Für Betriebs- und Werksleiter: Ein Verschleißrückstau an einer alten Elektrohängebahn ist kein Grund für einen Neubau, solange Struktur und Schiene instand setzbar sind und die Restnutzungsdauer die Investition trägt. Lassen Sie sich beide Wege rechnen – Instandsetzung im Bestand mit Nachfertigung gegen Ersatz – und entscheiden Sie anhand der fünf Fragen, nicht anhand des Anlagenalters. Verlangen Sie je Wochenendfenster eine Freimeldung – die Verfügbarkeit am Montag darf nicht vom Zufall abhängen. Den Überblick über die gesamte Fördertechnik gibt unser Ratgeber zur Instandhaltung von Fördertechnik.
Befundbogen EHB: Vorlage zum Anfordern
Unser Befundbogen EHB ist ein Erfassungsbogen, mit dem Sie Verschleiß an einer Elektrohängebahn baugruppenweise messen, bewerten und in eine Empfehlung überführen – reparieren, tauschen oder beobachten.
Der Bogen führt je Baugruppe – Gehänge mit Bolzen und Buchsen, Fahrwerk mit Lauf- und Führungsrollen, Schiene und Kurven, Weichen mit Schuhen, Bolzen und Endlagen, Schleifleitung und Stromabnehmer, Heber mit Ketten und Umlenkungen – sechs Spalten: Messwert, Vergleichswert (Neuteil, Herstellerangabe oder unbelasteter Bereich), Verschleißbild (Einlaufen, Passungsrost, Riss, Verschmutzung), Sicherheitsrelevanz (Funktion oder Tragfähigkeit), Empfehlung und Stillstandsbedarf der Maßnahme.
Er hilft Instandhaltern, Beobachtungen in Messwerte zu übersetzen, Instandhaltungsleitern, die Entscheidung vor dem Fenster zu treffen, und Einkäufern, eine Instandsetzung so im Leistungsverzeichnis zu beschreiben, dass alle Bieter denselben Befund bewerten. Fordern Sie den Befundbogen über unser Kontaktformular an – Stichwort „Befundbogen EHB“.
Warum Omega Mounting?
Wir befunden und instandsetzen Elektrohängebahnen von Rodgau bei Frankfurt aus – mit kurzen Wegen nach Hanau, Rüsselsheim, Seligenstadt und Dreieich und mit einer eigenen Werkstatt, in der Bolzen, Buchsen, Weichenschuhe und Halter nach Aufmaß nachgefertigt werden, wenn der Hersteller nicht mehr liefert. Unsere Monteure decken Mechanik, Elektrik und Schweißarbeiten ab, sodass die Entscheidung reparieren oder tauschen nicht an einem fehlenden Gewerk scheitert – und jedes Fenster endet bei uns mit Probelauf, Montageprotokoll und Freimeldung. Für Störungen erreichen Sie uns über die 24-Stunden-Hotline; für einen Befund Ihrer Anlage beginnen wir mit einer gemeinsamen Begehung. Sie bekommen damit einen Ansprechpartner für Befund, Nachfertigung, Schweißarbeit und Serieninstandsetzung – EHB-Instandhaltung im Rhein-Main-Gebiet aus einer Hand, ohne dass Sie drei Firmen koordinieren müssen.
Fazit
Verschleiß an einer Elektrohängebahn ist Verschleiß in Paaren – Bolzen und Buchse, Rolle und Schiene, Stromabnehmer und Schleifleitung –, und er wird erst zur Entscheidungsgrundlage, wenn er gemessen ist. Die Frage reparieren oder tauschen beantworten fünf Fragen nach Ersatzteil, Tragfunktion, Serie, Restnutzungsdauer und Stillstandsbedarf – vor dem Fenster, nicht darin. Bei alten Anlagen wird Instandhaltung zu Fertigung, bei großen Flotten zu Serienarbeit im Takt. Wenn Ihre Elektrohängebahn quietscht, sporadisch stehen bleibt oder ein Prüfbefund offen ist, schicken Sie uns Anlagenalter, Fahrzeugzahl und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, ob Reparatur, Tausch oder Nachfertigung der richtige Weg ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Am stärksten verschleißen die tribologischen Paarungen: Bolzen und Buchsen in den Gehängen, Lauf- und Führungsrollen gegen die Schiene, Schleifkohlen gegen die Schleifleitung sowie Weichenschuhe, Weichenbolzen und Endlagen in den Weichen. Dazu kommen Ermüdungsrisse an hochbelasteten Schweißnähten von Kurvenprofilen und Haltern. Alle diese Stellen sind messbar – und gehören mit Prüffrist und Verschleißgrenze in den Wartungsplan, bevor entschieden wird.
Weil beide Partner den Verschleiß gemeinsam tragen: Die Last wirkt immer in dieselbe Richtung, die Buchse weitet sich einseitig zum Oval, der Bolzen flacht an der Lauffläche ab. Ein neuer Bolzen in einer ovalen Buchse liegt nur auf einer schmalen Linie auf und läuft bei der überhöhten Flächenpressung in kurzer Zeit wieder ein. Zum Paartausch gehört die Befundung des Lagersitzes im Gehänge.
Ja, unter Voraussetzungen: Der Werkstoff muss bekannt oder geprüft sein, das Verfahren passen – an Kurvensegmenten etwa WIG-Mehrlagenschweißung mit anschließendem Verschleifen auf das Profil –, die Naht muss nach dem Schweißen rissgeprüft werden, und bei tragenden Teilen muss eine Freigabe des Tragwerksplaners oder Sachverständigen vorliegen. Alternativ lassen sich eingelaufene Schienen versetzen, sodass Endlagen auf unverschlissene Bereiche wandern. Ist das Segment lieferbar und der Tausch im Fenster möglich, ist der Tausch meist die bessere Wahl.
Getauscht wird, wenn der Kontaktquerschnitt an den Laufbereichen im Vergleich zu einem wenig befahrenen Abschnitt deutlich abgetragen ist und Störungen nach jeder Reinigung schneller zurückkehren. Gereinigt wird, wenn Querschnitt und Kohlen in Ordnung sind und nur Abrieb und Ablagerungen den Kontakt stören. Dazwischen liegen Nachstellen der Stromabnehmer und Tausch der Schleifkohlen, die planmäßige Verschleißteile mit Ablegereife sind und in die Ersatzteilbevorratung gehören.
Ja, wenn alle Fahrzeuge dieselbe Last im selben Takt in derselben Umgebung tragen – dann verschleißen sie gleich, und eine Stichprobe genügt für die Entscheidung. Bei einem Lebensmittelbetrieb führte genau dieser eine Bolzen zur Instandsetzung aller 80 Fahrzeuge. Werden Fahrzeuge unterschiedlich beansprucht, braucht es je Gruppe eine eigene Stichprobe.
Das hängt von Fahrzeugzahl, Teamgröße und verfügbaren Fenstern ab, nicht von einer Formel. Bei 80 Fahrzeugen in einem Lebensmittelbetrieb waren es 10 bis 15 Fahrzeuge pro Wochenendfenster mit zwei bis drei Monteuren in produktionsfreier Zeit. Nach jedem Fenster läuft die komplette Flotte mit Freimeldung, nur ein Teil steht noch auf der Restpunkteliste.
Nach § 10 Betriebssicherheitsverordnung (BetrSichV) sind Arbeitsmittel so instand zu halten, dass sie während der gesamten Verwendungsdauer sicher bleiben; Instandsetzungen, die die Sicherheit beeinflussen können, sind nach § 14 BetrSichV vor der Wiederinbetriebnahme durch eine zur Prüfung befähigte Person zu prüfen. Die Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz (ArbSchG) legt fest, welche Befunde welche Maßnahme auslösen. Heißarbeiten wie Schweißen im Betrieb brauchen einen Erlaubnisschein mit Brandwache, Arbeiten am Strang setzen Freischalten und Sichern gegen Wiedereinschalten voraus, und unter angehobenen Lasten wird doppelt gesichert.
Von Rodgau aus sind Frankfurt, Hanau, Rüsselsheim, Seligenstadt und Dreieich in kurzer Fahrzeit erreichbar, und eine erste Befundung – Geräuschprüfung, Sichtprüfung der Schleifleitung, Ziehen eines Bolzens – braucht nur eine Schichtpause. Der gemessene Befund mit Empfehlung je Baugruppe ist dann die Grundlage für Stillstandsfenster und Abrufauftrag.
Passungsrost oder Reibkorrosion ist die rostbraune Verfärbung an Sitzflächen, die unter Last mikroskopisch gegeneinander schwingen – etwa zwischen Buchse und Gehänge oder zwischen Bolzen und Buchse ohne Schmierfilm. Er zeigt, dass die Paarung nicht mehr fest sitzt oder ungeschmiert läuft, und geht dem messbaren Einlaufen voraus. Wer Passungsrost an ausgebauten Teilen findet, befundet den Lagersitz mit und tauscht nicht nur das Teil.
Über eine kurze Anfrage mit drei Angaben: Alter und Hersteller der Anlage, Zahl der Fahrzeuge und Weichen sowie das Symptom – Geräusch, sporadische Störung oder ein offener Prüfbefund. Wir vereinbaren eine Begehung, ziehen mit Ihrer Freigabe einen Bolzen und schicken Ihnen eine schriftliche Einschätzung je Baugruppe: reparieren, tauschen, nachfertigen oder beobachten, mit Stillstandsbedarf. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English