- Ratgeber – Wartung & Instandhaltung
Schmierplan in der Instandhaltung: Öl oder Fett, Intervalle, Hydrauliköl
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Ein Schmierplan ist die billigste Instandhaltungsmaßnahme, die es gibt – und die, die am häufigsten fehlt: Wer jede Schmierstelle mit Schmierstoff, Menge, Intervall und Verantwortlichem erfasst, verhindert den Verschleiß, den später kein Wartungsvertrag mehr zurückholt.
Ein Lager läuft heiß, ein Bolzen quietscht, eine Hydraulikpumpe wird laut – und bei der Befundung zeigt sich, dass die Schmierstelle seit Jahren niemand bedient hat. Oder das Gegenteil: Ein Lager ist mit Fett vollgepumpt, die Dichtung herausgedrückt, der Schmutz mitten im Wälzkörper. Beides ist kein Materialfehler, sondern ein Planungsfehler. Ein Schmierplan für die Instandhaltung macht aus „irgendwer schmiert irgendwann“ eine Tabelle, die jede Schicht abarbeiten kann.
Die Folgen fehlender oder falscher Schmierung sehen wir bei vielen Anlagen, die wir im Rhein-Main-Gebiet neu übernehmen: trocken gelaufene Gehängebolzen an Elektrohängebahnen, verharzte Antriebsstationen, Hydrauliköl, das im Dreischichtbetrieb nie analysiert wurde. Jede dieser Stellen hätte mit wenigen Minuten im richtigen Intervall funktioniert.
Dieser Ratgeber ist die Vertiefung zu unserem Grundlagenartikel Fördertechnik Instandhaltung: So bleiben EHB, Sorter und Förderer im Takt. Er zeigt, wie Sie einen Schmierplan aufbauen, wann Öl und wann Fett die richtige Wahl ist, wie Sie Datenblätter lesen, was im Mehrschichtbetrieb mit Hydrauliköl passiert, welche Schmierfehler am teuersten sind und was im Lebensmittelbetrieb zusätzlich gilt. Technische Werte wie Viskositätsklassen, Temperaturgrenzen und Schmierintervalle nennen wir nur als Einordnung – maßgeblich ist immer die Herstellerangabe für Ihre Anlage.
Das Wichtigste in Kürze
- Ein Schmierplan erfasst jede Schmierstelle einer Anlage mit Schmierstoff, Menge, Intervall, Methode, Verantwortlichem und Nachweis – und ist damit die Grundlage der Wartung nach DIN 31051.
- Ob Öl oder Fett, entscheiden Drehzahl, Temperatur, Abdichtung, Nachschmierbarkeit und Umgebung der Schmierstelle – nicht die Gewohnheit der Werkstatt.
- Zu viel Fett schadet so sicher wie zu wenig: herausgedrückte Dichtungen, überhitzte Lager und Fett in der Sensorik sind typische Folgen gut gemeinter Überschmierung.
- Verschiedene Fette und Öle dürfen nur gemischt werden, wenn der Hersteller die Verträglichkeit bestätigt – sonst zerfällt der Verdicker, und das Lager läuft trocken, obwohl es voll ist.
- Hydrauliköl altert im Mehrschichtbetrieb durch Temperatur, Wasser und Partikel; Ölanalyse und Filterwechsel gehören deshalb in den Schmierplan, nicht nur der Ölwechsel.
- In Lebensmittelbetrieben gehören an Stellen mit möglichem Produktkontakt nur Schmierstoffe mit NSF-H1-Registrierung – getrennt gelagert, getrennt gekennzeichnet, getrennt dokumentiert.
Was ist ein Schmierplan in der Instandhaltung?
Ein Schmierplan in der Instandhaltung ist ein Verzeichnis aller Schmierstellen einer Anlage, das für jede Stelle festlegt, welcher Schmierstoff in welcher Menge, in welchem Intervall, mit welcher Methode und von wem aufgebracht wird – und wie die Ausführung nachgewiesen wird. Er ist der konkreteste Teil des Wartungsplans und meist der, der am längsten fehlt.
Die DIN 31051 ordnet das Schmieren der Grundmaßnahme Wartung zu – also den Maßnahmen, die den Abbau des Abnutzungsvorrats verzögern, der Reserve eines Bauteils bis zur Verschleißgrenze. Schmierung ist die einzige Wartungsmaßnahme, die diese Reserve an fast jedem bewegten Teil direkt beeinflusst. Für Sie heißt das: Wer über Wartungsvertrag oder vorausschauende Instandhaltung nachdenkt, sollte zuerst wissen, ob die Schmierstellen überhaupt erfasst sind.
Schmierplan, Wartungsplan, Schmierstellenkataster
Der Wartungsplan sagt, was an einer Anlage in welchem Intervall geschieht; der Schmierplan ist sein Kapitel für die Schmierung. Das Schmierstellenkataster ist die Liste der Stellen, auf der der Schmierplan aufbaut: jede Schmierstelle mit Lage, Zugang und Schmiermethode. Ohne Kataster bleibt jeder Plan unvollständig – weil die Stelle, die niemand gezählt hat, auch niemand schmiert. Und ein Schmierplan ist keine Vorlage aus dem Internet: Die Werte kommen aus der Betriebsanleitung der Anlage und aus der Befundung – nicht aus einer Tabelle, die für eine andere Maschine galt.
Öl oder Fett – welcher Schmierstoff passt zu welcher Schmierstelle?
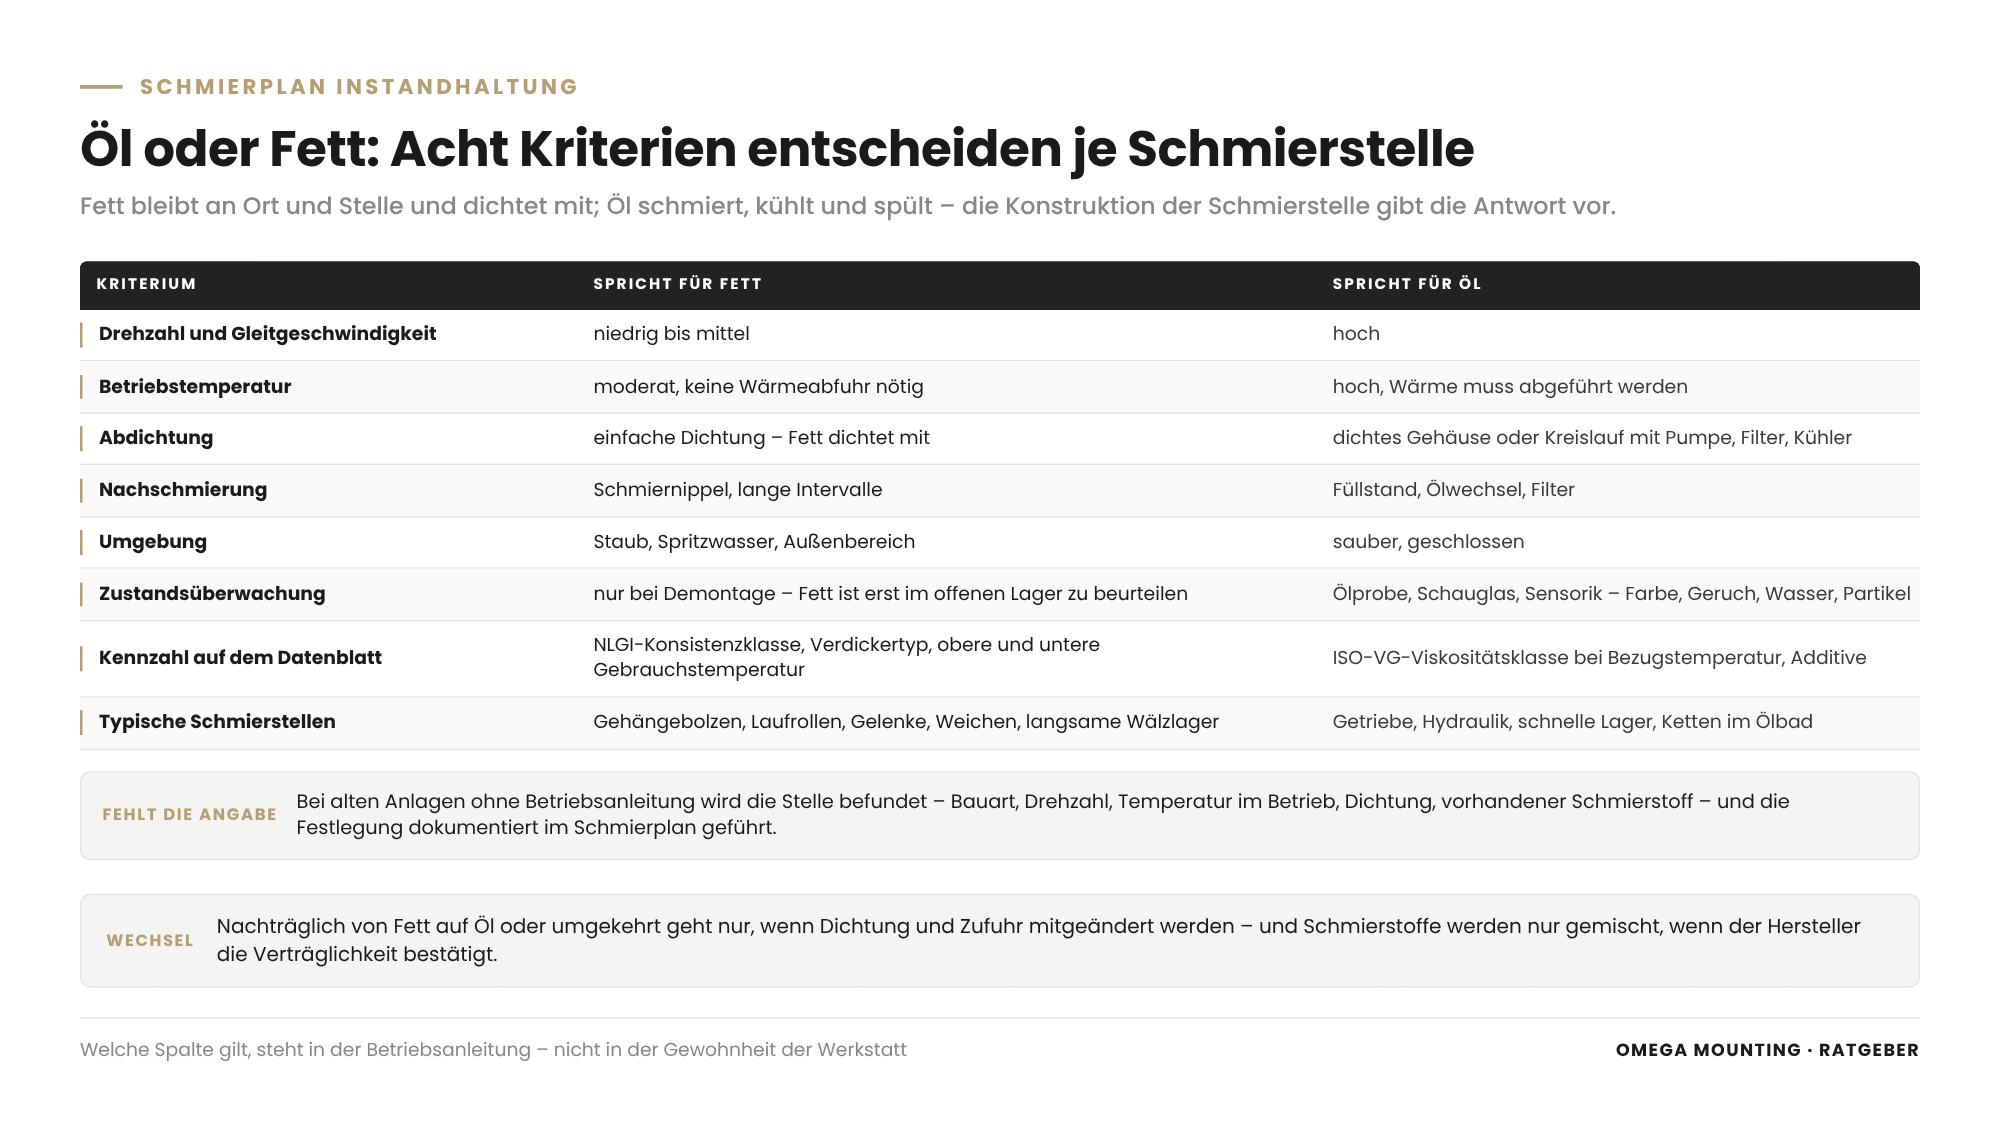
Fett passt zu Schmierstellen, die abgedichtet, langsam bis mittelschnell und schwer zugänglich sind und bei denen der Schmierstoff an Ort und Stelle bleiben soll; Öl passt zu schnell laufenden, heißen oder wärmeabführenden Stellen und überall dort, wo der Schmierstoff gleichzeitig kühlen, spülen oder Verschleißpartikel abtransportieren soll. Die Entscheidung trifft die Konstruktion der Schmierstelle – nachträglich lässt sie sich nur ändern, wenn Dichtung und Zufuhr mitgeändert werden.
Was Fett kann und was nicht
Schmierfett ist ein Öl, das von einem Verdicker gehalten wird – vergleichbar mit einem Schwamm, der Öl langsam abgibt. Darum bleibt Fett an der Stelle, dichtet gegen Staub und Spritzwasser und kommt mit langen Nachschmierfristen aus; darum kann es aber keine Wärme abführen und keine Partikel wegspülen. An Gehängebolzen, Laufrollen, Weichenbolzen, Gelenken und langsam laufenden Wälzlagern ist Fett die richtige Wahl.
Was Öl kann und was nicht
Öl schmiert, kühlt und spült – deshalb läuft es in Getrieben, Hydraulikanlagen, schnell laufenden Lagern und Ketten mit Tauch- oder Umlaufschmierung. Es braucht dafür ein dichtes Gehäuse oder einen Kreislauf mit Pumpe, Filter und Kühler. Öl zeigt seinen Zustand an Farbe, Geruch, Wassergehalt und Partikeln und lässt sich analysieren; Fett in einem Lager ist erst zu beurteilen, wenn das Lager offen ist.
Die Entscheidung in einer Tabelle
| Kriterium | Spricht für Fett | Spricht für Öl |
|---|---|---|
| Drehzahl und Gleitgeschwindigkeit | niedrig bis mittel | hoch |
| Betriebstemperatur | moderat, keine Wärmeabfuhr nötig | hoch, Wärme muss abgeführt werden |
| Abdichtung | einfache Dichtung, Fett dichtet mit | dichtes Gehäuse oder Kreislauf vorhanden |
| Nachschmierung | Schmiernippel, lange Intervalle | Füllstand, Ölwechsel, Filter |
| Umgebung | Staub, Spritzwasser, Außenbereich | sauber, geschlossen |
| Zustandsüberwachung | nur bei Demontage | Ölprobe, Schauglas, Sensorik |
| Typische Stellen | Gehängebolzen, Laufrollen, Gelenke, Weichen, langsame Wälzlager | Getriebe, Hydraulik, schnelle Lager, Ketten im Ölbad |
Welche Spalte für Ihre Schmierstelle gilt, steht in der Betriebsanleitung. Fehlt sie – bei alten Anlagen keine Seltenheit –, wird die Stelle befundet: Bauart, Drehzahl, Temperatur im Betrieb, Dichtung, vorhandener Schmierstoff. Daraus entsteht eine dokumentierte Festlegung, die der Schmierplan als Vorgabe führt.
Wie lesen Sie Viskositätsklassen, NLGI-Klassen und Datenblätter?
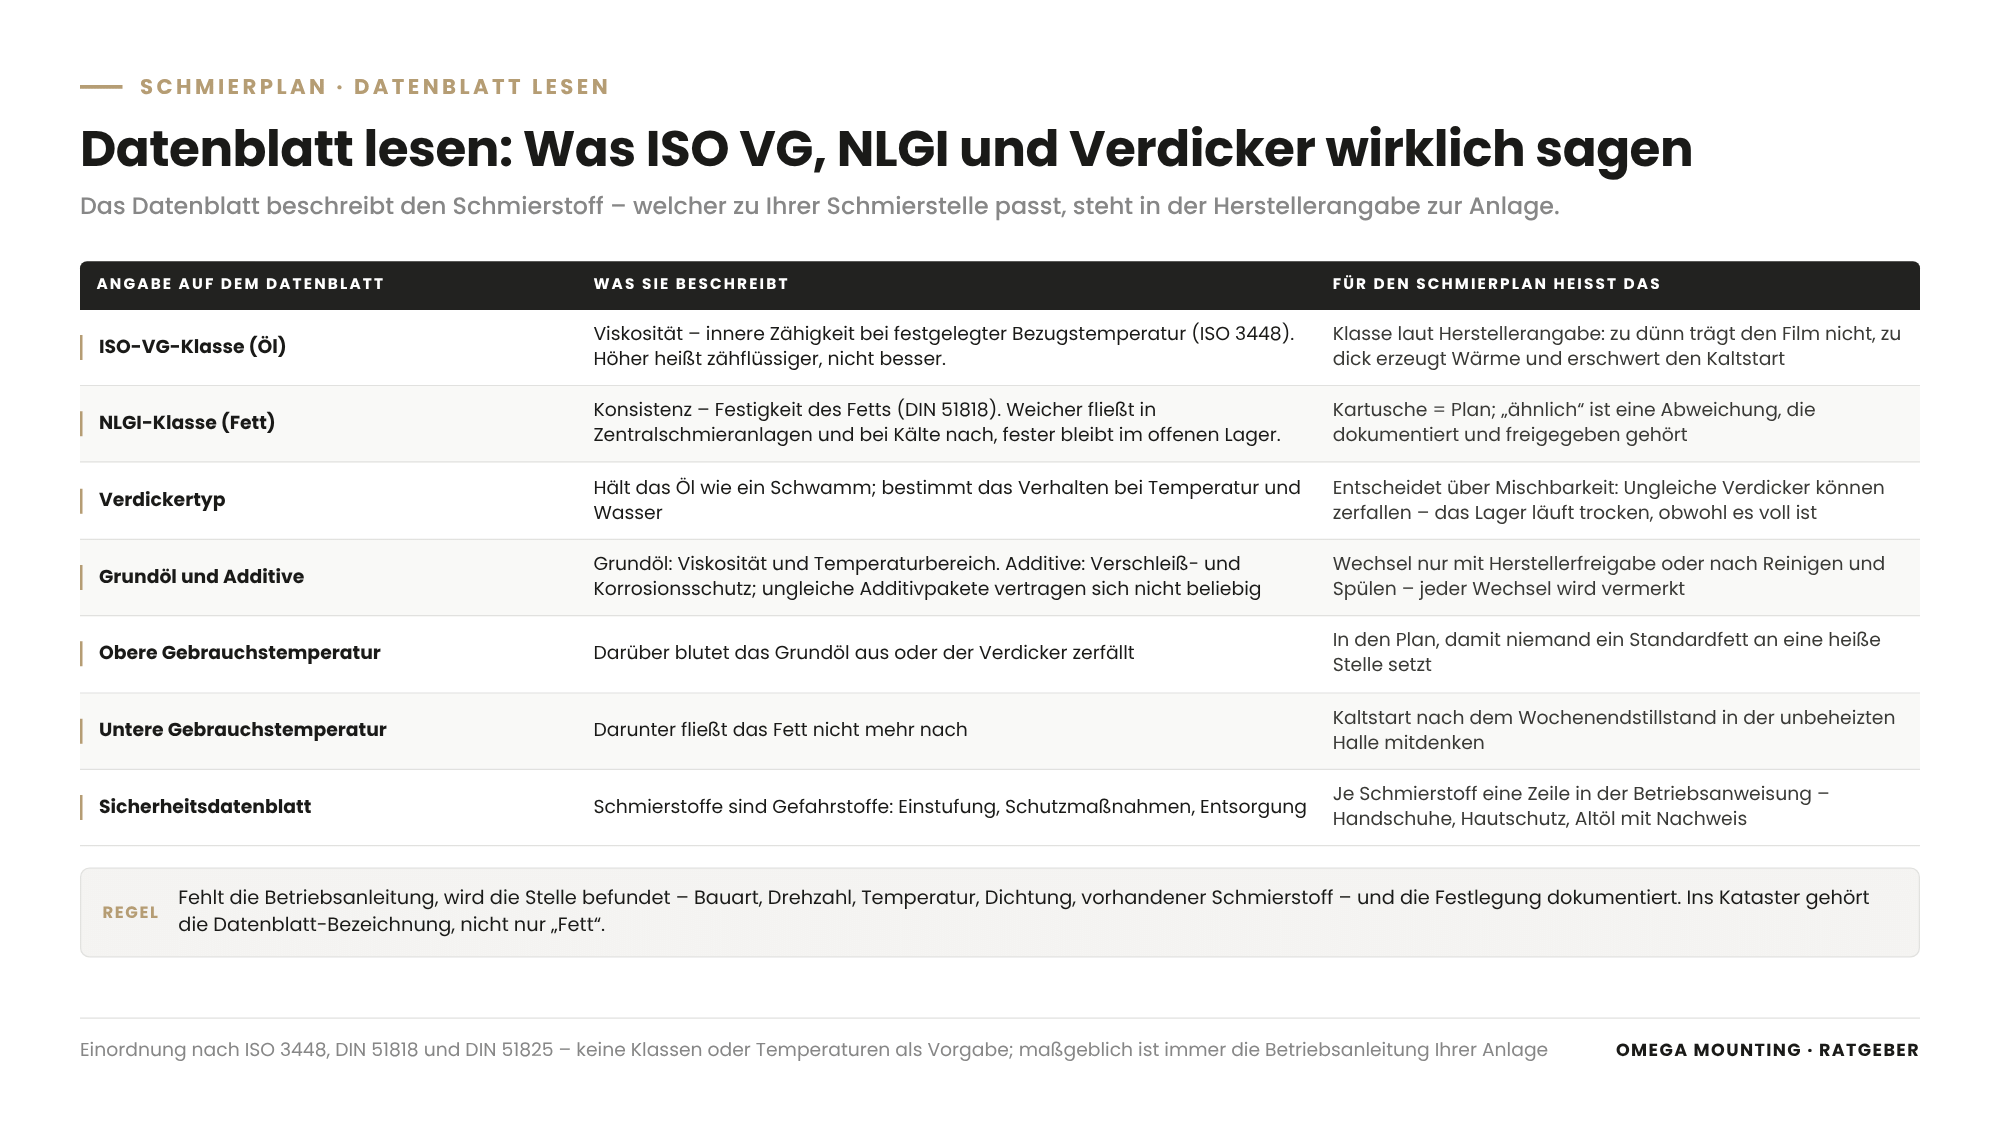
Ein Datenblatt beantwortet drei Fragen, die der Schmierplan braucht: wie zähflüssig der Schmierstoff bei Betriebstemperatur ist, wie fest ein Fett ist und mit welchem Verdicker und Grundöl es aufgebaut ist – welche Antwort für Ihre Schmierstelle richtig ist, steht aber nicht im Datenblatt, sondern in der Herstellerangabe zur Anlage.
Viskositätsklasse ISO VG
Industrieöle werden nach ihrer Viskosität – der inneren Zähigkeit bei einer festgelegten Bezugstemperatur – in ISO-VG-Klassen eingeteilt, die auf ISO 3448 zurückgehen. Die Klassenzahl ist eine Kennzahl, keine Qualitätsaussage: Eine höhere Klasse bedeutet zähflüssiger, nicht besser. Welche Klasse ein Getriebe oder eine Hydraulik braucht, ergibt sich aus Belastung, Drehzahl und Betriebstemperatur und ist Herstellerangabe. Ein zu dünnes Öl trägt den Schmierfilm nicht, ein zu dickes erzeugt Wärme und erschwert den Kaltstart.
Konsistenzklasse NLGI
Fette werden nach ihrer Konsistenz – also der Festigkeit – in NLGI-Klassen eingeteilt, in Deutschland in DIN 51818 beschrieben; die Klassifikation von Schmierfetten insgesamt regelt die DIN 51825. Weichere Fette fließen in Zentralschmieranlagen und bei Kälte besser nach, festere bleiben in offenen oder vertikal eingebauten Lagern an Ort und Stelle. Für den Schmierplan heißt das: Die Klasse auf der Kartusche muss zu der Klasse passen, die für die Stelle vorgegeben ist – eine „ähnliche“ Klasse ist keine Ersatzlösung, sondern eine Abweichung, die dokumentiert und freigegeben gehört.
Verdicker, Grundöl, Zusätze
Ein Fett besteht aus Grundöl, Verdicker und Additiven. Der Verdickertyp bestimmt, mit welchen anderen Fetten es verträglich ist und wie es sich bei Temperatur und Wasser verhält; das Grundöl bestimmt Viskosität und Temperaturbereich, die Additive den Verschleiß- und Korrosionsschutz. Jedes Fett hat eine obere Gebrauchstemperatur, oberhalb derer das Grundöl ausblutet oder der Verdicker zerfällt, und eine untere, unterhalb derer es nicht mehr nachfließt – beide Werte stehen auf dem Datenblatt und gehören in den Schmierplan, damit niemand ein Standardfett an eine heiße Stelle setzt. Zum Datenblatt gehört das Sicherheitsdatenblatt: Schmierstoffe sind Gefahrstoffe, und jeder Schmierstoff auf dem Plan braucht eine Zeile in der Betriebsanweisung.
Wie legen Sie Schmierintervalle und Schmiermengen fest?
Schmierintervalle und Schmiermengen werden aus der Herstellerangabe zur Anlage abgeleitet und anschließend an die tatsächlichen Betriebsbedingungen angepasst – Laufzeit, Last, Temperatur, Verschmutzung und Feuchte –, wobei die Anpassung dokumentiert wird und nie aus dem Bauch heraus geschieht.
Vom Hersteller zum Betrieb
Die Betriebsanleitung nennt für jede Schmierstelle Intervall und Menge – oft bezogen auf Betriebsstunden oder Kalenderzeit unter Normalbedingungen. Läuft Ihre Anlage im Dreischichtbetrieb, in staubiger Umgebung, bei Hitze oder mit häufigen Lastwechseln, sind die Bedingungen nicht normal; dann verkürzt sich das Intervall – in welchem Maß, ergibt sich aus Befundung und Erfahrung, nicht aus einer Faustformel. Wir halten die Festlegung mit Begründung im Schmierplan fest.
Betriebsstunden oder Kalender, Menge nach Vorgabe
Für Anlagen, die ständig laufen, ist das Betriebsstundenintervall das richtige Maß; für Anlagen, die lange stehen, der Kalender – weil Fett auch im Stillstand altert und Öl Wasser zieht. Die Schmiermenge an einem Wälzlager hängt vom freien Raum im Lager ab; die Vorgabe des Herstellers ist die verlässliche Quelle. Wer mit der Fettpresse pumpt, bis Fett an der Dichtung austritt, hat das Lager überfüllt. Für Zentralschmieranlagen – Systeme, die Fett oder Öl automatisch an viele Stellen verteilen – gilt dasselbe: Die Dosierung je Auslass ist Herstellerangabe und wird eingestellt, geprüft und im Plan vermerkt.
Das Intervall an die Realität anpassen
Ein Schmierplan ist fertig, wenn er zum ersten Mal abgearbeitet ist – dann beginnt die Anpassung. Zeigt eine Stelle beim Nachschmieren altes Fett mit Verschleißpartikeln, war das Intervall zu lang; tritt bei jeder Bedienung frisches Fett aus, war die Menge zu groß. Diese Befunde gehören in den Nachweis, und der Plan wird fortgeschrieben. Was eine Elektrohängebahn an Verschleißmerkmalen zeigt, beschreibt unser Ratgeber Elektrohängebahn Verschleiß: reparieren oder tauschen? – viele dieser Merkmale sind Schmierbefunde.
Was ist bei Hydrauliköl im Mehrschichtbetrieb anders?
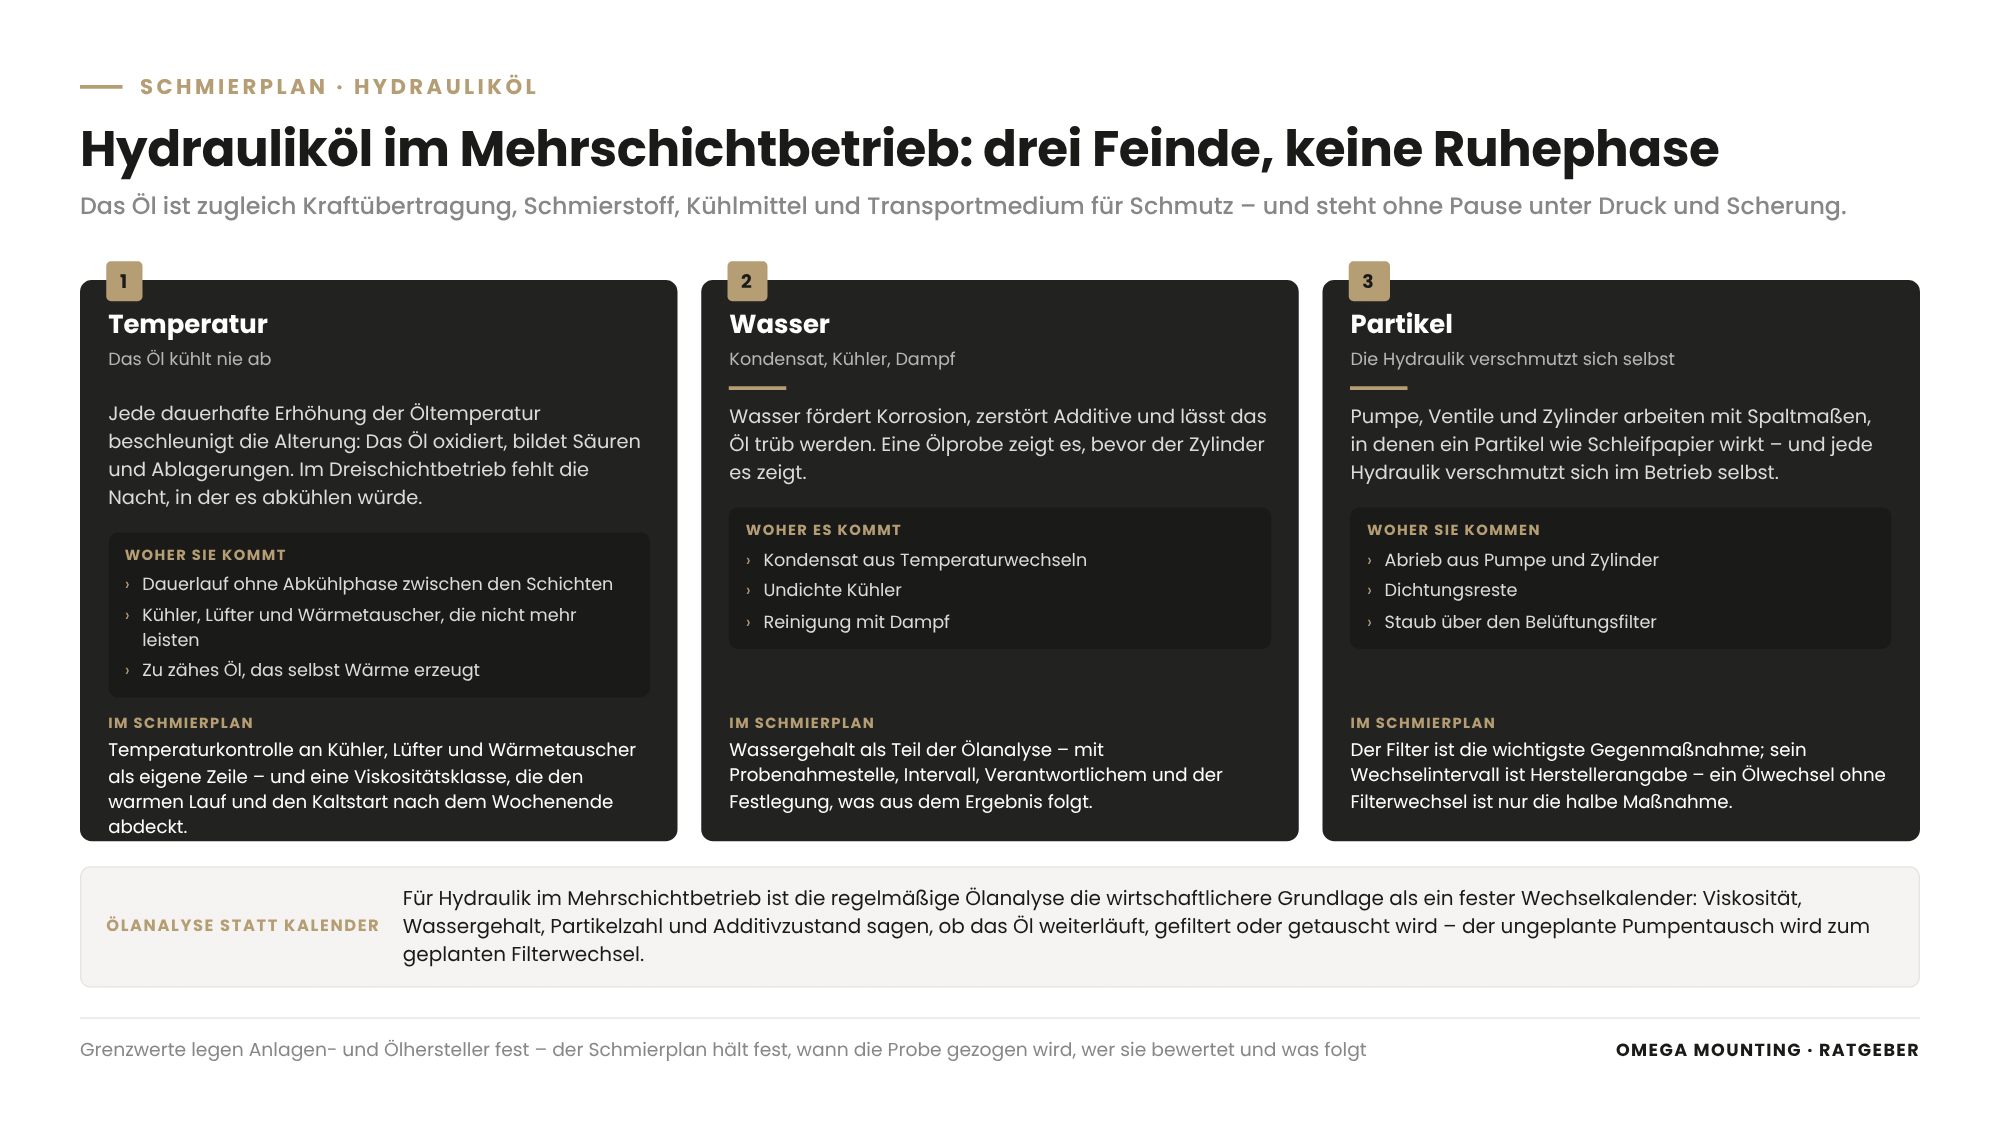
Hydrauliköl im Mehrschichtbetrieb altert schneller, weil die Anlage kaum abkühlt, das Öl ständig unter Druck und Scherung steht und sich Wasser, Luft und Partikel ohne Ruhephase anreichern – deshalb gehören Ölanalyse, Filterwechsel und Temperaturkontrolle in den Schmierplan, nicht nur der Ölwechsel nach Kalender.
Die drei Feinde: Temperatur, Wasser, Partikel
Hydrauliköl ist zugleich Kraftübertragung, Schmierstoff, Kühlmittel und Transportmedium für Schmutz; Pumpe, Ventile und Zylinder arbeiten mit Spaltmaßen, in denen ein Partikel wie Schleifpapier wirkt. Drei Dinge setzen dem Öl zu:
- Temperatur: Jede dauerhafte Erhöhung der Öltemperatur beschleunigt die Alterung; das Öl oxidiert, bildet Säuren und Ablagerungen. Im Dreischichtbetrieb fehlt die Nacht, in der das Öl abkühlt – Kühler, Lüfter und Wärmetauscher gehören deshalb in die Kontrolle.
- Wasser: Kondensat aus Temperaturwechseln, undichte Kühler oder Reinigung mit Dampf bringen Wasser ins Öl; es fördert Korrosion, zerstört Additive und lässt das Öl trüb werden. Eine Ölprobe zeigt das, bevor der Zylinder es zeigt.
- Partikel: Abrieb aus Pumpe und Zylinder, Dichtungsreste, Staub über den Belüftungsfilter. Jede Hydraulik verschmutzt sich selbst; der Filter ist die wichtigste Gegenmaßnahme, sein Wechselintervall ist Herstellerangabe – und der Ölwechsel ohne Filterwechsel nur die halbe Maßnahme.
Ölanalyse statt Kalender
Für Hydraulikanlagen im Mehrschichtbetrieb ist die regelmäßige Ölanalyse die wirtschaftlichere Grundlage als ein fester Wechselkalender: Sie zeigt Viskosität, Wassergehalt, Partikelzahl und Additivzustand und sagt, ob das Öl weiterläuft, gefiltert oder getauscht wird. Welche Grenzwerte gelten, legen Anlagen- und Ölhersteller fest; der Schmierplan hält fest, wann die Probe gezogen wird, wer sie bewertet und was aus dem Ergebnis folgt. Dazu kommt die Temperaturspanne: Im Mehrschichtbetrieb läuft die Anlage warm, nach einem Wochenendstillstand in einer unbeheizten Halle in Hanau oder Aschaffenburg startet sie kalt – ein Öl, das warm passt, kann beim Kaltstart zu zäh sein. Die Viskositätsklasse, die beides abdeckt, nennt der Hersteller.
Welche Schmierfehler kosten am meisten – zu viel, zu wenig, falsch gemischt, verschmutzt?
Die vier Schmierfehler, die in der Praxis am teuersten werden, sind zu wenig Schmierung bis zum Trockenlauf, zu viel Schmierung mit herausgedrückten Dichtungen und überhitzten Lagern, das Mischen unverträglicher Schmierstoffe und das Einbringen von Schmutz beim Schmieren – und alle vier sind mit einem Schmierplan und Sauberkeit am Schmiernippel vermeidbar.
Zu wenig: der Trockenlauf
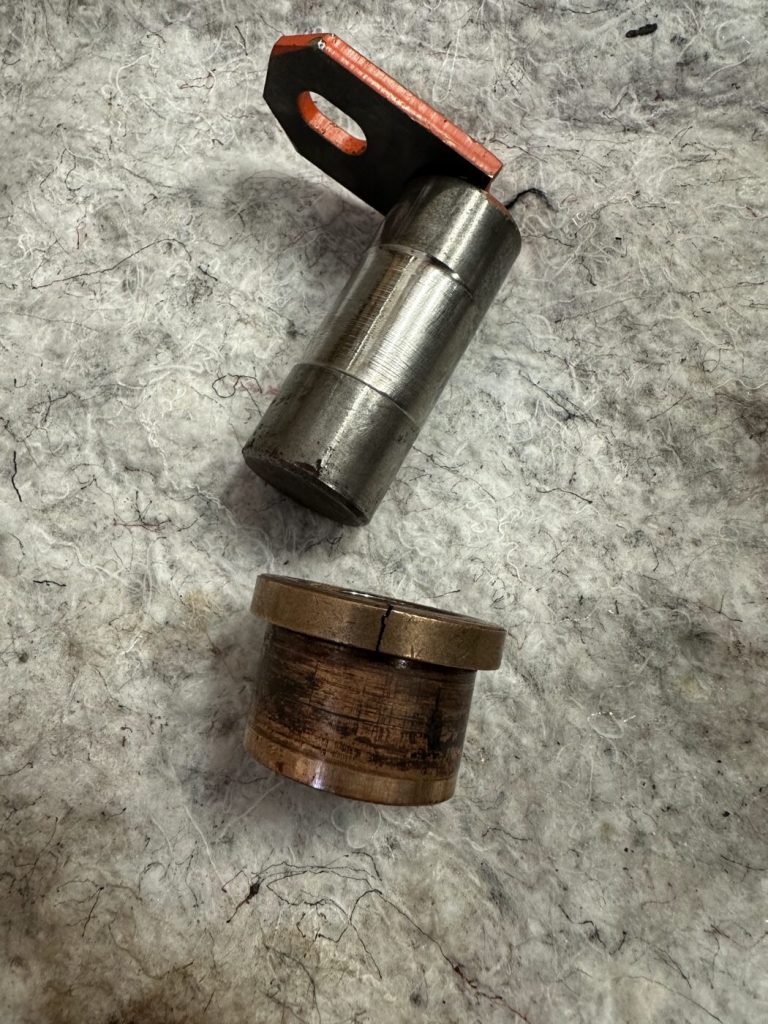
Fehlende Schmierung ist der Fehler, den wir am häufigsten finden – nicht, weil jemand entschieden hätte, nicht zu schmieren, sondern weil die Stelle in keinem Plan stand. Das Ergebnis ist Trockenlauf: Metall auf Metall, Riefen, Materialabtrag, Passungsrost – also der rostrote Abrieb, der entsteht, wenn zwei Teile unter Last mikroskopisch gegeneinander arbeiten –, und am Ende ein Bolzen, der mit der Buchse zusammen getauscht werden muss. Wie das an 80 Fahrzeugen einer Elektrohängebahn aussah, zeigt der Praxisteil. Woran Bediener einen beginnenden Trockenlauf an Geräusch, Temperatur und Spiel vorher bemerken, beschreibt unser Ratgeber Verschleiß an der Maschine erkennen.
Zu viel: die gut gemeinte Überschmierung
Zu viel Fett in einem Wälzlager erhöht die Walkarbeit, das Lager wird heiß, das Fett altert schneller, die Dichtung wird herausgedrückt – und durch die offene Dichtung kommt der Schmutz. An Fördertechnik landet überschüssiges Fett außerdem auf Laufflächen, an Sensoren und auf der Schleifleitung einer Elektrohängebahn, wo es Kontaktfehler erzeugt. Die Regel lautet: Menge nach Vorgabe, nicht bis es austritt.
Falsch gemischt: wenn der Verdicker zerfällt
Zwei Fette mit unterschiedlichen Verdickern können sich beim Mischen entmischen: Der Verdicker verliert seine Struktur, das Grundöl läuft aus, zurück bleibt eine Masse, die weder haftet noch schmiert. Das Lager ist voll und läuft trotzdem trocken. Dasselbe gilt für Öle mit unterschiedlichen Additivpaketen. Deshalb werden Schmierstoffe nur gewechselt, wenn der Hersteller die Verträglichkeit bestätigt oder die Stelle vorher gereinigt und gespült wird – und jeder Wechsel wird im Schmierplan vermerkt.
Verschmutzt: Schmutz am Nippel, Schmutz im Lager
Ein Schmiernippel, der nicht gereinigt wird, bevor die Fettpresse angesetzt wird, drückt jedes Staubkorn mit ins Lager. Eine offene Fettkartusche, ein Ölkanister ohne Deckel, ein Trichter vom Boden – alles landet in der Schmierstelle. Sauberkeit ist bei der Schmierung Verschleißschutz, keine Ordnungsfrage. Der Fall der Antriebsstationen im Praxisteil zeigt, warum die Reinigung vor dem Schmieren steht: Auf einer verharzten Oberfläche erreicht frisches Fett die Schmierstelle gar nicht. Und der fünfte Fehler ist ein Katasterfehler: Schmierstellen hinter Verkleidungen oder an der Rückseite eines Antriebs fehlen im Plan, weil niemand sie bei der Übernahme gezählt hat.
Welche Schmierstoffe gehören in den Lebensmittelbetrieb?
In Lebensmittel- und Getränkebetrieben gehören an jede Schmierstelle, an der ein zufälliger Kontakt zwischen Schmierstoff und Produkt nicht ausgeschlossen werden kann, ausschließlich Schmierstoffe mit NSF-H1-Registrierung – lebensmittelverträgliche Schmierstoffe, die für den gelegentlichen, technisch unvermeidbaren Kontakt geeignet sind – und sie werden getrennt gelagert, gekennzeichnet und dokumentiert.
Was H1 bedeutet und was nicht
Die H1-Registrierung ist ein internationaler Standard für Schmierstoffe oberhalb oder in der Nähe von Lebensmitteln; ein H1-Schmierstoff ist dafür ausgelegt, dass ein zufälliger Kontakt in geringer Menge toleriert wird. Er ist kein Freibrief für Leckagen, und er macht aus einer verschmutzten Schmierstelle keine saubere. Für Stellen ohne Kontaktmöglichkeit – etwa in geschlossenen Getrieben unterhalb der Produktzone – kann der Betrieb konventionelle Schmierstoffe zulassen; ob er das tut, legt das Hygienekonzept fest.
Trennung im Plan, im Lager, im Wagen
Der Schmierplan eines Lebensmittelbetriebs führt für jede Schmierstelle die Zone – Produktkontakt möglich oder ausgeschlossen – und den zugelassenen Schmierstoff. H1-Fette und -Öle werden getrennt gelagert, mit eigener Kennzeichnung und eigenen Fettpressen, damit keine Kartusche verwechselt wird. Wer von außen kommt, wie wir bei Einsätzen in Lebensmittel- und Getränkebetrieben, bringt seine H1-Schmierstoffe mit, legt die Datenblätter vor und schmiert nur, was der Plan des Betriebs freigibt. Und weil Lebensmittelanlagen häufig nass gereinigt werden und Reinigungsmittel Fett aus Lagern und Gelenken waschen, hängen die Nachschmierintervalle dort am Reinigungsrhythmus, nicht nur an den Betriebsstunden – wie stark, ist Herstellerangabe und Betriebserfahrung. Wie Hygienezonen, Nassreinigung und Produktionsfenster die Instandhaltung insgesamt prägen, zeigt unser Ratgeber zur Wartung im Lebensmittelbetrieb.
Wie bauen Sie den Schmierplan auf – Schmierstellenkataster, Kennzeichnung, Dokumentation?
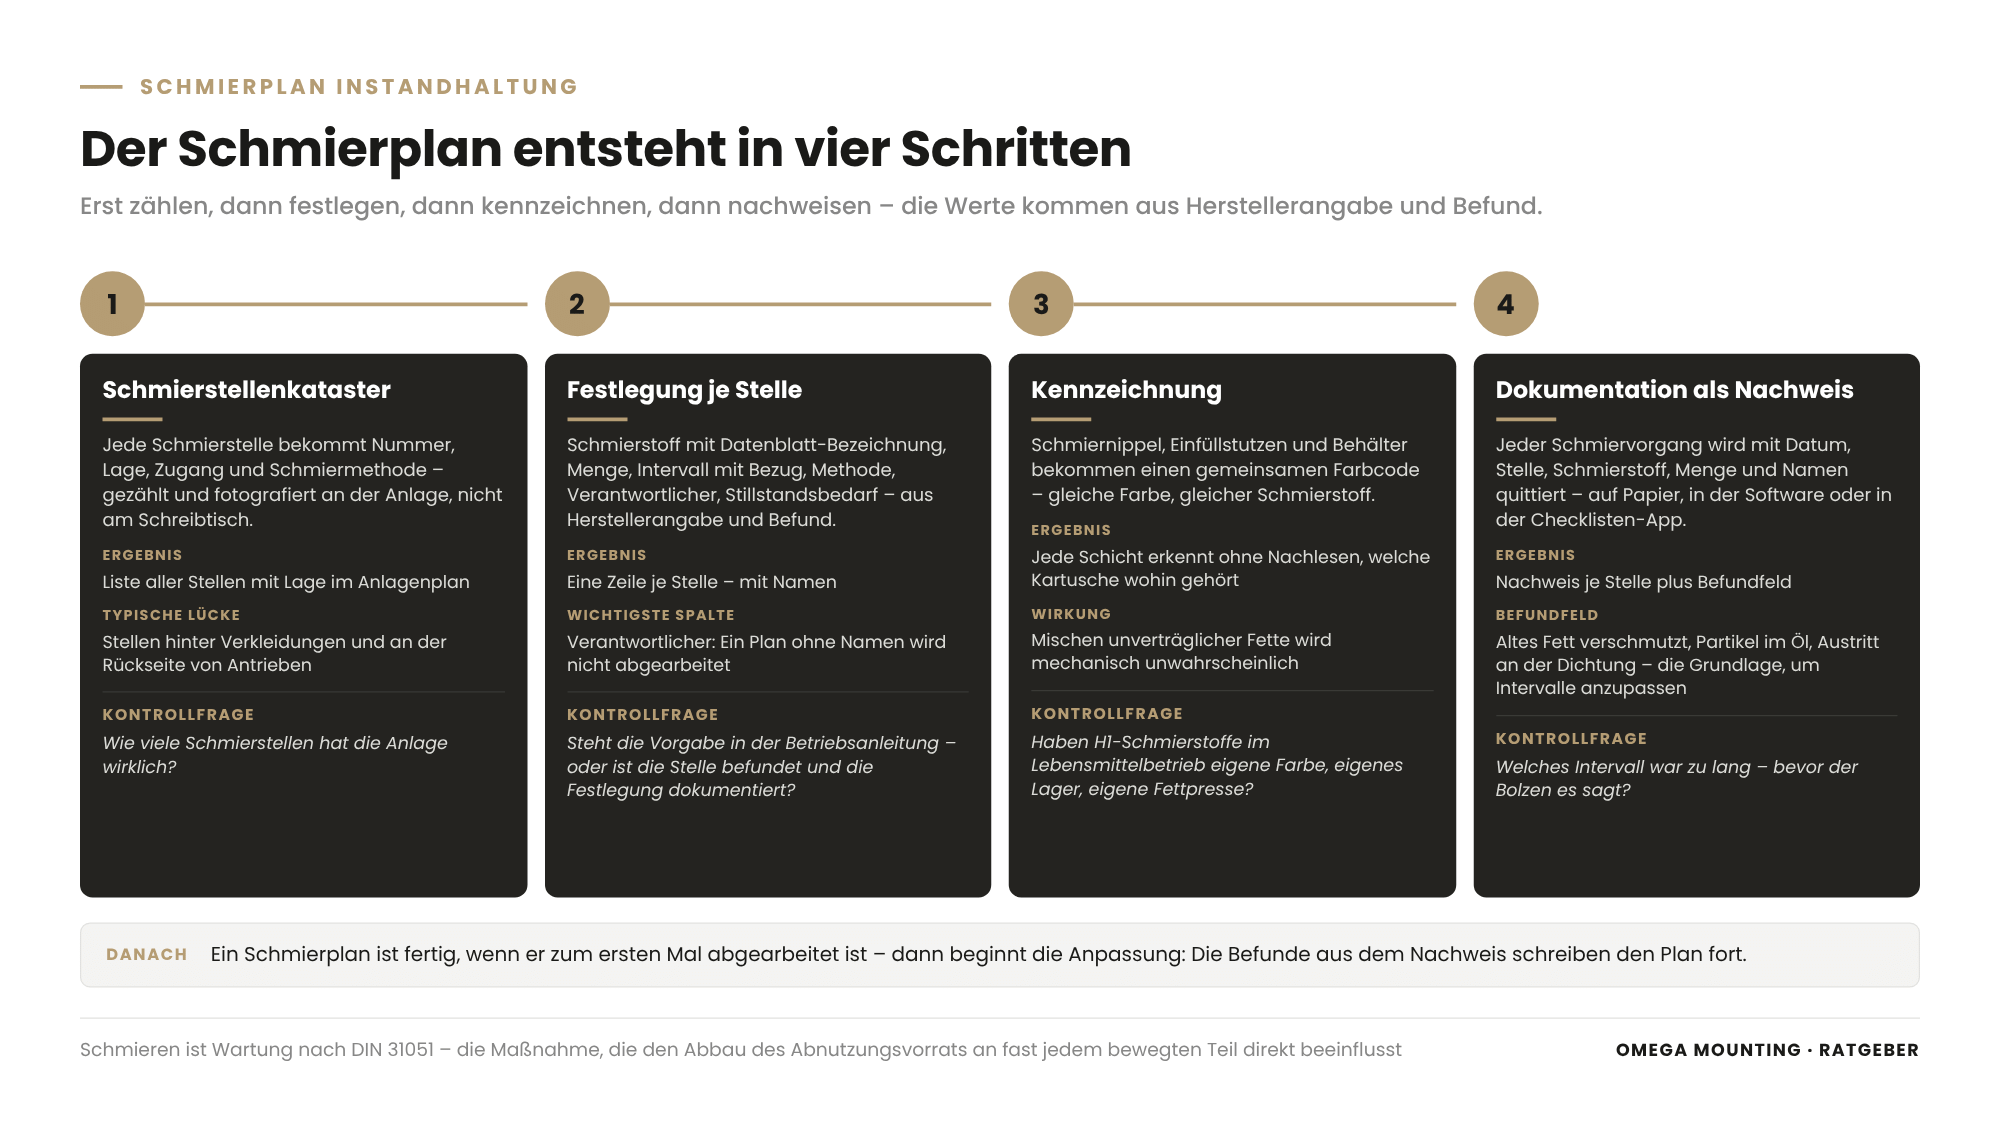
Ein Schmierplan entsteht in vier Schritten: Erst werden alle Schmierstellen an der Anlage erfasst und nummeriert, dann wird je Stelle Schmierstoff, Menge, Intervall und Methode aus Herstellerangabe und Befund festgelegt, dann werden Stellen und Schmierstoffe farblich gekennzeichnet, und zuletzt wird die Ausführung so dokumentiert, dass jeder Eintrag als Nachweis taugt.
Schritt 1: Schmierstellenkataster
Jede Schmierstelle bekommt eine Nummer, eine Lage (Anlage, Baugruppe, Position), eine Zugangsbeschreibung (frei zugänglich, hinter Verkleidung, nur im Stillstand, nur mit Hubarbeitsbühne) und eine Schmiermethode (Nippel, Zentralschmierung, Ölbad, Sprühen). Das Kataster entsteht an der Anlage – zählen, fotografieren, Lage in den Anlagenplan eintragen. Bei vielen gleichen Baugruppen wird je Bauart eine Musterstelle beschrieben und die Anzahl geführt.
Schritt 2: Festlegung je Stelle
Für jede Stelle stehen im Plan: Schmierstoff mit Datenblatt-Bezeichnung (nicht nur „Fett“), Menge, Intervall mit Bezug, Methode, Verantwortlicher (Bediener, Instandhaltung, Dienstleister), Stillstandsbedarf (im Betrieb, im Wartungsfenster, nur freigeschaltet) und Nachweisfeld. Die Spalte Verantwortlicher ist die wichtigste: Ein Plan ohne Namen wird nicht abgearbeitet.
Schritt 3: Kennzeichnung
Schmiernippel, Einfüllstutzen und Schmierstoffbehälter werden mit einem gemeinsamen Farbcode gekennzeichnet – gleiche Farbe, gleicher Schmierstoff. So erkennt jede Schicht ohne Nachlesen, welche Kartusche an welche Stelle gehört, und das Mischen wird mechanisch unwahrscheinlich.
Schritt 4: Dokumentation als Nachweis
Jeder Schmiervorgang wird mit Datum, Stelle, Schmierstoff, Menge und Namen quittiert – auf Papier, in der Instandhaltungssoftware oder in einer Checklisten-App. Dazu kommt das Feld Befund: altes Fett verschmutzt, Partikel im Öl, Austritt an der Dichtung, Nippel defekt. Dieses Feld macht aus dem Schmierplan ein Inspektionsinstrument und liefert die Grundlage, um Intervalle anzupassen. Welche Mindestangaben eine Instandhaltungsaufzeichnung enthält, haben wir im Ratgeber zum Wartungsvertrag für die Instandhaltung beschrieben – der Schmiernachweis folgt derselben Logik.
Welche Arbeitsschutzregeln gelten beim Schmieren laufender Anlagen?
Schmieren ist eine Instandhaltungsarbeit, für die der Arbeitgeber in der Gefährdungsbeurteilung festlegt, ob sie bei laufender, bei stillgesetzter oder nur bei freigeschalteter Anlage erfolgen darf – das verlangt die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung); an bewegten Teilen heißt das in der Regel: Anlage stillsetzen und gegen Wiedereinschalten sichern, bevor die Fettpresse angesetzt wird.
Im Betrieb, im Stillstand, freigeschaltet
Viele Schmierstellen sind so konstruiert, dass sie im Betrieb bedient werden können – über außen liegende Nippel, Zentralschmierung oder Schauglas. Andere liegen im Gefahrenbereich bewegter Teile: Ketten, Laufrollen, Weichen, Gelenke. Dort wird nur im Stillstand geschmiert, mit Lockout/Tagout – also Freischalten, Verriegeln mit persönlichem Schloss und Kennzeichnen, damit niemand die Anlage startet, während eine Hand im Antrieb liegt. Wie das praktisch funktioniert, beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung. Der Schmierplan führt für jede Stelle die Spalte Stillstandsbedarf – sie ist die Übersetzung der Gefährdungsbeurteilung in den Alltag.
Wer schmiert, muss unterwiesen sein
Die TRBS 1112 verlangt für Instandhaltungsarbeiten fachkundiges, beauftragtes und unterwiesenes Personal. Für das Schmieren heißt das: Bediener dürfen die Schmierstellen bedienen, die der Plan ihnen zuweist, nachdem sie an der Anlage unterwiesen wurden – über Zugang, Menge, Stillstandsbedarf und Umgang mit dem Schmierstoff. Wer unterwiesen wurde, steht in der Liste.
Höhe, Hitze, Gefahrstoff
Schmierstellen an Elektrohängebahnen, Kranbahnen und Hallenkranen liegen in der Höhe; sie werden von der Hubarbeitsbühne oder vom Wartungssteg aus bedient, nie von der Leiter mit der Fettpresse in der Hand. Für jeden Schmierstoff gilt die Betriebsanweisung nach Gefahrstoffverordnung: Handschuhe, Hautschutz, Altöl und Altfett als Abfall mit Nachweis.
So läuft das bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet übernehmen wir Anlagen in zwei Situationen: als Teil eines Wartungsvertrags, bei dem der Schmierplan mit uns entsteht, und nach einem Störfall, bei dem sich bei der Befundung herausstellt, dass es nie einen gab. Von Rodgau aus erreichen wir Betriebe in Offenbach, Frankfurt, Hanau, Dietzenbach und Aschaffenburg so kurzfristig, dass die Aufnahme des Schmierstellenkatasters meist in einen Nachmittag passt. Das Ergebnis ist ein Plan, den Ihre Schicht abarbeiten kann; was zu unserem Leistungsumfang gehört, lesen Sie auf der Seite Wartung und Instandhaltung für Industrieanlagen.
Die eigene Werkstatt in Rodgau ist dabei mehr als Lager: Dort fertigen wir Schmierleitungsverlängerungen und versetzte Schmiernippel, damit eine Stelle, die bisher nur mit Demontage erreichbar war, künftig von außen bedient werden kann.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen, was Schmierung in der Praxis entscheidet – und was passiert, wenn der Schmierplan fehlt.
80 Gehängebolzen ohne Fett: Serieninstandsetzung in einem Lebensmittelbetrieb
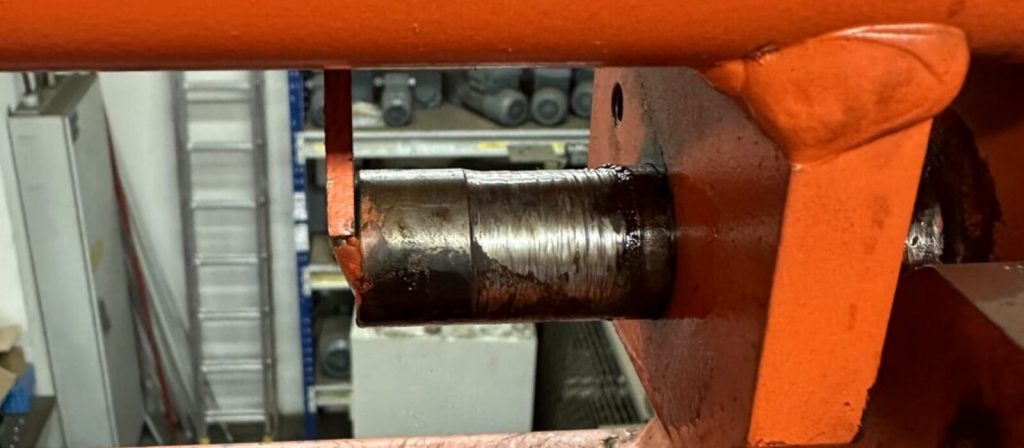
In einem Lebensmittelbetrieb klagte die Produktion über wiederkehrende Ausfälle und starkes Quietschen an den Fahrzeugen einer Elektrohängebahn. Bei der Instandsetzung der EHB-Gehängebolzen zogen wir zur Ursachenanalyse stichprobenweise Bolzen: Die Schmierung war praktisch nicht mehr vorhanden, die Bolzen zeigten tiefe Rillen, Risse und deutlichen Materialabtrag, die Bronzebuchsen waren verschlissen, an den Lagersitzen fanden sich Abriebspuren und Passungsrost. Die Lösung war eine Serieninstandsetzung – Gehänge aufbocken, Bolzen ausbauen, Lagersitze kontrollieren, neue Buchsen und Bolzen setzen – an 80 Fahrzeugen, mit zwei bis drei Monteuren, in Wochenendeinsätzen mit zehn bis fünfzehn Fahrzeugen je Wochenende. Für den Schmierplan ist dieser Einsatz die Lehre schlechthin: Jedes dieser Bolzenpaare hätte mit regelmäßiger Fettschmierung Jahre länger gehalten.
Erst reinigen, dann schmieren: 25 Antriebsstationen nach über 20 Jahren
Eine Förderanlage sollte nach über 20 Jahren ohne Wartung noch mehrere Jahre weiterlaufen. Bevor Abschmierarbeiten und mechanische Wartung möglich waren, mussten die Antriebe per Trockeneisstrahlen gereinigt werden: 25 komplette Antriebsstationen samt beweglichen, mechanischen und elektrischen Bauteilen waren mit jahrelangen Ablagerungen aus Staub, Schmutz und Produktionsemissionen bedeckt. Beim Trockeneisstrahlen gefrieren Rückstände wie Öl und zerfallen zu einer Art Staub, der abgesaugt wird – ohne Wasser, ohne Chemie, ohne Rückstände. Erst danach lagen Antriebs- und Sensortechnik frei, und die Wartung konnte in regelmäßigen Intervallen aufgenommen werden. Für den Schmierplan heißt das: Reinigung ist der erste Eintrag, nicht der letzte.
Schmierstellen im Stillstandsfenster: rund 100 Weichen in Frankfurt
Bei der Wartung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt standen rund 100 Weichen in zwei Betriebsbereichen zur Durchsicht an – in geplanten Wochenendstillständen mit höchstens 36 Stunden zwischen Produktionsende am Samstag und Wiederanlauf am Montag, mit vier Technikern je Wochenende. Getauscht wurden seitliche und innenliegende Laufrollen, Weichenschuhe und Weichenbolzen; Schienenübergänge wurden ausgerichtet, Endlagen eingestellt, Weichenmotoren und Endschalter geprüft. Laufrollen, Weichenbolzen und Gelenke sind genau die Stellen, die ein Schmierplan für eine Elektrohängebahn führt – und die nur im Stillstandsfenster erreichbar sind. Wie Sie ein Fenster so vorbereiten, dass es hält, beschreibt unser Ratgeber zur Wartung im laufenden Betrieb.
Läuft bei Ihnen eine Anlage, deren Schmierstellen noch niemand gezählt hat – in Frankfurt, Offenbach, Hanau oder sonst im Rhein-Main-Gebiet? Dann sprechen Sie uns an: Eine Begehung mit Ihrem Instandhaltungsleiter klärt meist an einem Nachmittag, wie viele Schmierstellen die Anlage hat und welche davon im Betrieb, welche nur im Stillstand bedient werden können.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Nehmen Sie den Schmierplan als Leistungsposition in jede Wartungsausschreibung auf – Aufnahme des Schmierstellenkatasters, Festlegung je Stelle, Fortschreibung bei jedem Einsatz – und verlangen Sie, dass der Dienstleister Schmierstoffe mit Datenblatt-Bezeichnung benennt. Bauen Sie die Übergabe des Plans an Sie als Vertragspflicht ein: Der Schmierplan ist Ihre Anlagendokumentation, nicht das Betriebsgeheimnis des Partners.
Für Planer: Planen Sie Schmierstellen zugänglich: Nippel nach außen geführt, Schmierleitungen gebündelt, Schaugläser einsehbar, Zentralschmierung dort, wo viele gleiche Stellen auf engem Raum liegen. Legen Sie bei Hydraulikanlagen im Mehrschichtbetrieb Kühlung, Filtration und Probenahmestelle als Planungsgröße fest und übergeben Sie die Herstellerangaben zu Schmierstoff, Menge und Intervall als Teil der Dokumentation.
Für Projektleiter und Bauleiter: Bei Montage und Inbetriebnahme einer Anlage ist die Erstbefüllung der Schmierstellen Teil der Abnahme: Welche Stelle wurde womit befüllt, welche Hydraulik mit welchem Öl, wo wurde gespült? Als Bauleiter sorgen Sie dafür, dass die Erstbefüllung protokolliert und mit dem Dokumentationspaket übergeben wird; als Projektleiter nehmen Sie den Schmierplan in die Übergabe an die Instandhaltung auf, damit er am ersten Betriebstag existiert.
Für Instandhaltungsleiter: Beginnen Sie mit dem Kataster: Gehen Sie jede Anlage ab, zählen Sie die Schmierstellen, markieren Sie die ohne Herstellerangabe und treffen Sie für diese eine begründete Festlegung. Setzen Sie den Farbcode, trennen Sie Schmierstoffe im Lager, geben Sie Bedienern die Stellen, die sie im Betrieb bedienen können, und behalten Sie die Stellen mit Stillstandsbedarf bei der Instandhaltung. Lesen Sie die Befundspalte bei jedem Durchgang – sie sagt Ihnen, welches Intervall zu lang war, bevor der Bolzen es Ihnen sagt.
Für Betriebs- und Werksleiter: Geben Sie der Schmierung die Minuten, die sie braucht – im Schichtplan, nicht am Rand. Ein Bediener, der seine zugewiesenen Schmierstellen am Schichtanfang bedient, verhindert die Serieninstandsetzung am Wochenende. Entscheiden Sie bei Hydraulikanlagen im Dreischichtbetrieb bewusst für die Ölanalyse im Intervall: Sie ersetzt den ungeplanten Pumpentausch durch einen geplanten Filterwechsel.
Schmierplan-Vorlage: Vorlage zum Anfordern
Unsere Schmierplan-Vorlage besteht aus zwei Seiten: dem Schmierstellenkataster als ausfüllbare Tabelle mit den Spalten Anlage, Baugruppe, Schmierstelle, Schmierstoff, Menge, Intervall, Methode, Verantwortlicher und Nachweis – und einer Seite Betriebsregeln mit Farbcode, Mischverbot, Lagerung, Sauberkeit am Nippel und Stillstandsbedarf. Sie hilft Instandhaltungsleitern beim Aufbau des ersten Plans und Werkstattleitern beim Abarbeiten je Schicht. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Schmierplan-Vorlage“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt und warten, befunden und reparieren Fördertechnik, Elektrohängebahnen, Krantechnik und Hydraulikanlagen im Rhein-Main-Gebiet – im Wartungsvertrag wie im Störfall über unsere 24-Stunden-Hotline. Die verlinkten Einsätze zeigen, was wir mit Schmierung verbinden: die Ursachenanalyse an trocken gelaufenen Bolzen, die Reinigung von 25 Antriebsstationen vor dem ersten Abschmieren und die Revision von rund 100 Weichen im Stillstandsfenster. Für Sie heißt das: ein Ansprechpartner für Schmierplan, Wartung, Instandsetzung und Nachfertigung, kurze Wege im Rhein-Main-Gebiet – und ein Plan, den Ihre Schicht abarbeiten kann.
Fazit
Ein Schmierplan für die Instandhaltung ist eine Tabelle mit neun Spalten, die mehr Verschleiß verhindert als jede andere Maßnahme. Öl oder Fett entscheidet die Schmierstelle, die Werte entscheidet der Hersteller, die Anpassung entscheidet der Befund – und die vier teuren Fehler, zu wenig, zu viel, falsch gemischt und verschmutzt, verschwinden, sobald der Plan existiert und jemand ihn abarbeitet. Im Mehrschichtbetrieb gehört die Ölanalyse dazu, im Lebensmittelbetrieb die H1-Trennung. Wenn Sie wissen möchten, wie viele Schmierstellen Ihre Anlage wirklich hat, schicken Sie uns Anlagenliste, Betriebsart und die vorhandenen Betriebsanleitungen – wir melden uns mit einer ehrlichen Einschätzung, was im Betrieb, was im Stillstand und was zuerst zu tun ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
In einen Schmierplan gehören alle Schmierstellen einer Anlage mit Lage und Zugang, der je Stelle festgelegte Schmierstoff mit Datenblatt-Bezeichnung, Menge, Intervall, Schmiermethode, Verantwortlicher, Stillstandsbedarf und ein Nachweisfeld mit Datum, Name und Befund. Die Werte stammen aus der Herstellerangabe und werden nach Befund angepasst – jede Anpassung mit Begründung.
Die Konstruktion der Schmierstelle entscheidet: Fett für abgedichtete, langsam bis mittelschnell laufende Stellen, an denen der Schmierstoff bleiben soll; Öl für schnell laufende, heiße Stellen und überall, wo der Schmierstoff kühlen, spülen oder umgewälzt werden soll. Die Vorgabe steht in der Betriebsanleitung; fehlt sie, wird die Stelle befundet und die Festlegung dokumentiert.
Nur, wenn der Hersteller die Verträglichkeit beider Fette bestätigt – sonst kann der Verdicker zerfallen, das Grundöl läuft aus, und das Lager läuft trocken, obwohl es voll ist. Ist die Verträglichkeit unklar, wird die Stelle gereinigt und gespült, bevor das neue Fett eingebracht wird, und der Wechsel wird im Schmierplan vermerkt.
Das legt der Anlagenhersteller fest; im Mehrschichtbetrieb ist die Ölanalyse die bessere Grundlage als ein fester Kalender. Sie zeigt Viskosität, Wassergehalt, Partikel und Additivzustand und sagt, ob das Öl weiterläuft, gefiltert oder getauscht wird. Weil die Anlage kaum abkühlt, gehören Filterwechsel und Temperaturkontrolle in den Schmierplan – nicht nur der Ölwechsel.
An jeder Schmierstelle, an der ein zufälliger Kontakt zwischen Schmierstoff und Produkt nicht ausgeschlossen werden kann, Schmierstoffe mit NSF-H1-Registrierung; für Stellen ohne Kontaktmöglichkeit kann das Hygienekonzept konventionelle Schmierstoffe zulassen. H1-Schmierstoffe werden getrennt gelagert, gekennzeichnet und mit eigenen Fettpressen verarbeitet; die Nachschmierintervalle berücksichtigen die Nassreinigung.
Nur an Schmierstellen, die dafür konstruiert sind – außen liegende Nippel, Zentralschmierung, Schauglas – und nur, wenn die Gefährdungsbeurteilung das zulässt; die TRBS 1112 verlangt diese Festlegung für jede Instandhaltungsarbeit. Stellen im Gefahrenbereich bewegter Teile wie Ketten, Laufrollen, Weichen und Gelenke werden nur bei stillgesetzter und gegen Wiedereinschalten gesicherter Anlage bedient.
Die Struktur ist dieselbe – Kataster, Festlegung je Stelle, Kennzeichnung, Nachweis –, die Inhalte unterscheiden sich: Kranbahnen und Hallenkrane haben Schmierstellen in der Höhe mit Stillstandsbedarf, kraftbetätigte Tore und Überladebrücken Gelenke und Hydraulik im Außenbereich, Pressen und Spritzgussmaschinen Hydraulik im Dauerbetrieb mit Ölanalyse. Die Herstellerangabe je Anlage bleibt maßgeblich.
Omega Mounting nimmt von Rodgau aus Schmierstellenkataster für Fördertechnik, Elektrohängebahnen, Krantechnik und Hydraulikanlagen in Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und im gesamten Rhein-Main-Gebiet auf, legt mit Ihrem Instandhaltungsleiter je Stelle Schmierstoff, Menge und Intervall fest und schreibt den Plan bei jedem Wartungseinsatz mit den Befunden fort.
Über eine kurze Anfrage mit drei Angaben: welche Anlagen es betrifft (Art, Alter, Standort), in welcher Betriebsart sie laufen (Schichtmodell, Umgebung, Lebensmittelzone) und welche Betriebsanleitungen vorliegen. Wir vereinbaren eine Begehung, nehmen das Schmierstellenkataster mit Ihrem Instandhaltungsleiter auf und schicken Ihnen eine schriftliche Einschätzung mit Plan und offenen Festlegungen. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English