- Ratgeber – Wartung & Instandhaltung
Fördertechnik Instandhaltung: So bleiben EHB, Sorter und Förderer im Takt
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
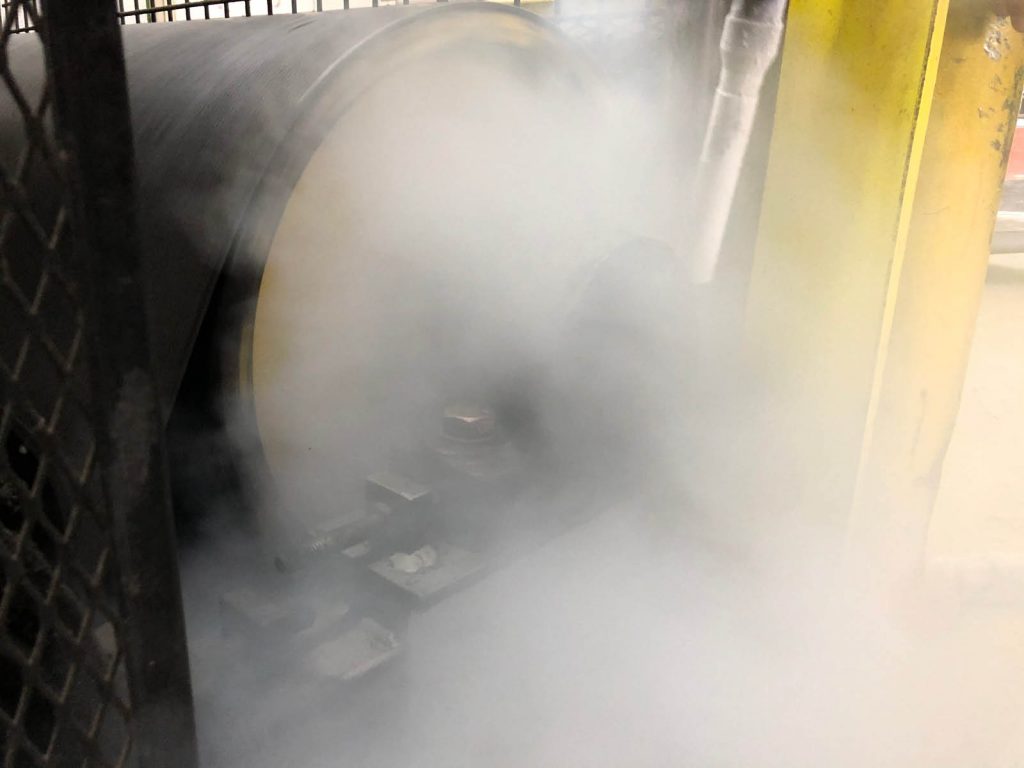
Fördertechnik fällt selten plötzlich aus – sie verschleißt an wenigen, bekannten Stellen, und wer diese Stellen baugruppenweise überwacht, kann Instandsetzungen in geplante Fenster legen statt in die Nachtschicht.
Eine stehende Förderanlage ist kein Einzelproblem, sondern ein Kettenproblem: Wenn der Rollenförderer vor dem Hochregal nicht läuft, stehen Kommissionierung, Versand und Wareneingang. Wenn eine Weiche der Elektrohängebahn klemmt, steht der Produktionstakt dahinter. Fördertechnik Instandhaltung ist deshalb keine Pflege einzelner Maschinen, sondern das Sichern der Verfügbarkeit einer Verkettung – und die ist nur so zuverlässig wie ihr schwächstes Lager.
Das Dilemma kennen Sie: Die Anlage läuft in zwei oder drei Schichten, Stillstand kostet Ausstoß, und wer die Förderanlage warten will, bekommt im Lauf nur den Störfall, nie die planmäßige Wartung. Über Jahre entsteht so ein Rückstau an Verschleiß, der sich irgendwann nicht mehr in Schichtpausen abarbeiten lässt – im Logistikzentrum genauso wie im Produktionswerk.
Dieser Ratgeber ordnet die Instandhaltung von Fördertechnik nach Baugruppen: Antriebe, Trag- und Laufelemente, Lager und Gelenke, Sensorik und Steuerung, Sicherheitseinrichtungen. Sie erfahren, welche Verschleißbilder typisch sind, was bei Elektrohängebahnen anders ist und wie Sie Reinigung, Not-Halt-Prüfung, Stillstandsfenster und Ersatzteile planen – belegt mit Einsätzen aus dem Rhein-Main-Gebiet, von der Sortieranlage am Frankfurter Flughafen bis zur Elektrohängebahn eines Lebensmittelbetriebs.
Das Wichtigste in Kürze
- Fördertechnik Instandhaltung umfasst Inspektion, Wartung und Instandsetzung von Stetigförderern, Sortieranlagen und Elektrohängebahnen mit dem Ziel, die Verkettung verfügbar zu halten.
- Die meisten Ausfälle entstehen an fünf Baugruppen: Antrieben, Trag- und Laufelementen, Lagern und Gelenken, Sensorik sowie Sicherheitseinrichtungen – jede mit eigenem Verschleißmechanismus.
- Verschmutzung beschleunigt jeden dieser Mechanismen; Reinigung ist deshalb Instandhaltung, nicht Kosmetik – bei Antrieben bewährt sich Trockeneisstrahlen, weil es rückstandsfrei arbeitet.
- Not-Halt-Einrichtungen sind Teil der Anlage und unterliegen denselben Prüffristen wie Antriebe; Nachrüstungen gehören in die bestehende Sicherheitskette eingebunden und vor Wiederinbetriebnahme geprüft.
- Elektrohängebahnen verschleißen zusätzlich an Schienen, Weichen, Schleifleitung und Gehängebolzen – sie brauchen ein eigenes Kapitel im Wartungsplan.
- Die Ersatzteilbevorratung entscheidet über die Dauer eines Störfalls: Was vor Ort liegt, wird am selben Tag getauscht; was bestellt werden muss, bestimmt die Stillstandszeit.
- Ein Wartungsplan, der je Tätigkeit den Stillstandsbedarf ausweist, lässt sich in Wochenend-, Nacht- und Tagesfenster übersetzen.
Was ist Fördertechnik Instandhaltung?
Fördertechnik Instandhaltung ist die Gesamtheit aller Maßnahmen, mit denen Stetigförderer, Sortieranlagen und Elektrohängebahnen in einem funktions- und sicherheitsfähigen Zustand gehalten oder in ihn zurückgeführt werden – nach DIN 31051 gegliedert in Inspektion, Wartung, Instandsetzung und Verbesserung.
Unter Fördertechnik fassen wir hier alle Anlagen zusammen, die Stückgut oder Behälter kontinuierlich oder getaktet bewegen: Rollen- und Kettenförderer, Gurtförderer, Sortieranlagen mit Quergurt- oder Kippschalenelementen, Vertikalförderer, Regalbediengeräte mit ihrer Vorzone und Elektrohängebahnen (EHB), bei denen Fahrzeuge an einer Schiene unter der Hallendecke laufen. Die Sicherheitsanforderungen an Stetigförderer für Stückgut regelt die DIN EN 619; den Betrieb behandelt die DGUV Regel 100-500 in ihrem Kapitel zu Stetigförderern.
Die vier Begriffe der DIN 31051 sind für die Planung wichtig. Inspektion stellt den Ist-Zustand fest – Sichtprüfung, Messung, Fehlerspeicher auslesen, kurz: Befundung. Wartung bewahrt den Soll-Zustand – Schmieren, Reinigen, Nachspannen, Justieren. Instandsetzung stellt den Soll-Zustand wieder her – Tausch von Rollen, Lagern, Ketten, Zahnrädern. Verbesserung erhöht die Zuverlässigkeit, ohne die Funktion zu ändern – etwa eine nachgerüstete Not-Halt-Einrichtung oder eine verstärkte Halterung. Dazu gehört der Abnutzungsvorrat: der Vorrat an Funktionsfähigkeit, den ein Bauteil bis zur Verschleißgrenze noch hat – Instandhaltung heißt, ihn zu kennen und zu nutzen, statt ihn zufällig aufzubrauchen.
Welche dieser Maßnahmen wann stattfindet, legt die Instandhaltungsstrategie fest – vorbeugend nach festem Intervall, zustandsabhängig nach Befund oder erst nach Ausfall. Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt vom Betreiber, diese Strategie in der Gefährdungsbeurteilung festzulegen und Instandhaltungsarbeiten nur durch fachkundiges, beauftragtes und unterwiesenes Personal ausführen zu lassen. Für Sie heißt das: Ein Wartungsplan Fördertechnik ist kein freiwilliges Dokument, sondern die Antwort auf eine Betreiberpflicht – und ein Dienstleister, der ihn umsetzt, muss die Qualifikation seiner Monteure belegen können. Wie Sie zwischen reaktiver und geplanter Instandhaltung grundsätzlich entscheiden, zeigt unser Überblick zur Instandhaltungsstrategie.
Was Fördertechnik von Einzelmaschinen unterscheidet, ist die Verkettung: Ein einzelner Antrieb kostet wenig, sein Ausfall legt aber den gesamten Materialfluss dahinter still – Redundanz gibt es in einer Förderstrecke selten. Fördertechnik Instandhaltung richtet sich deshalb nicht nach dem Wert eines Bauteils, sondern nach seiner Wirkung auf die Verfügbarkeit der Kette.
Welche fünf Baugruppen verschleißen in jeder Förderanlage?
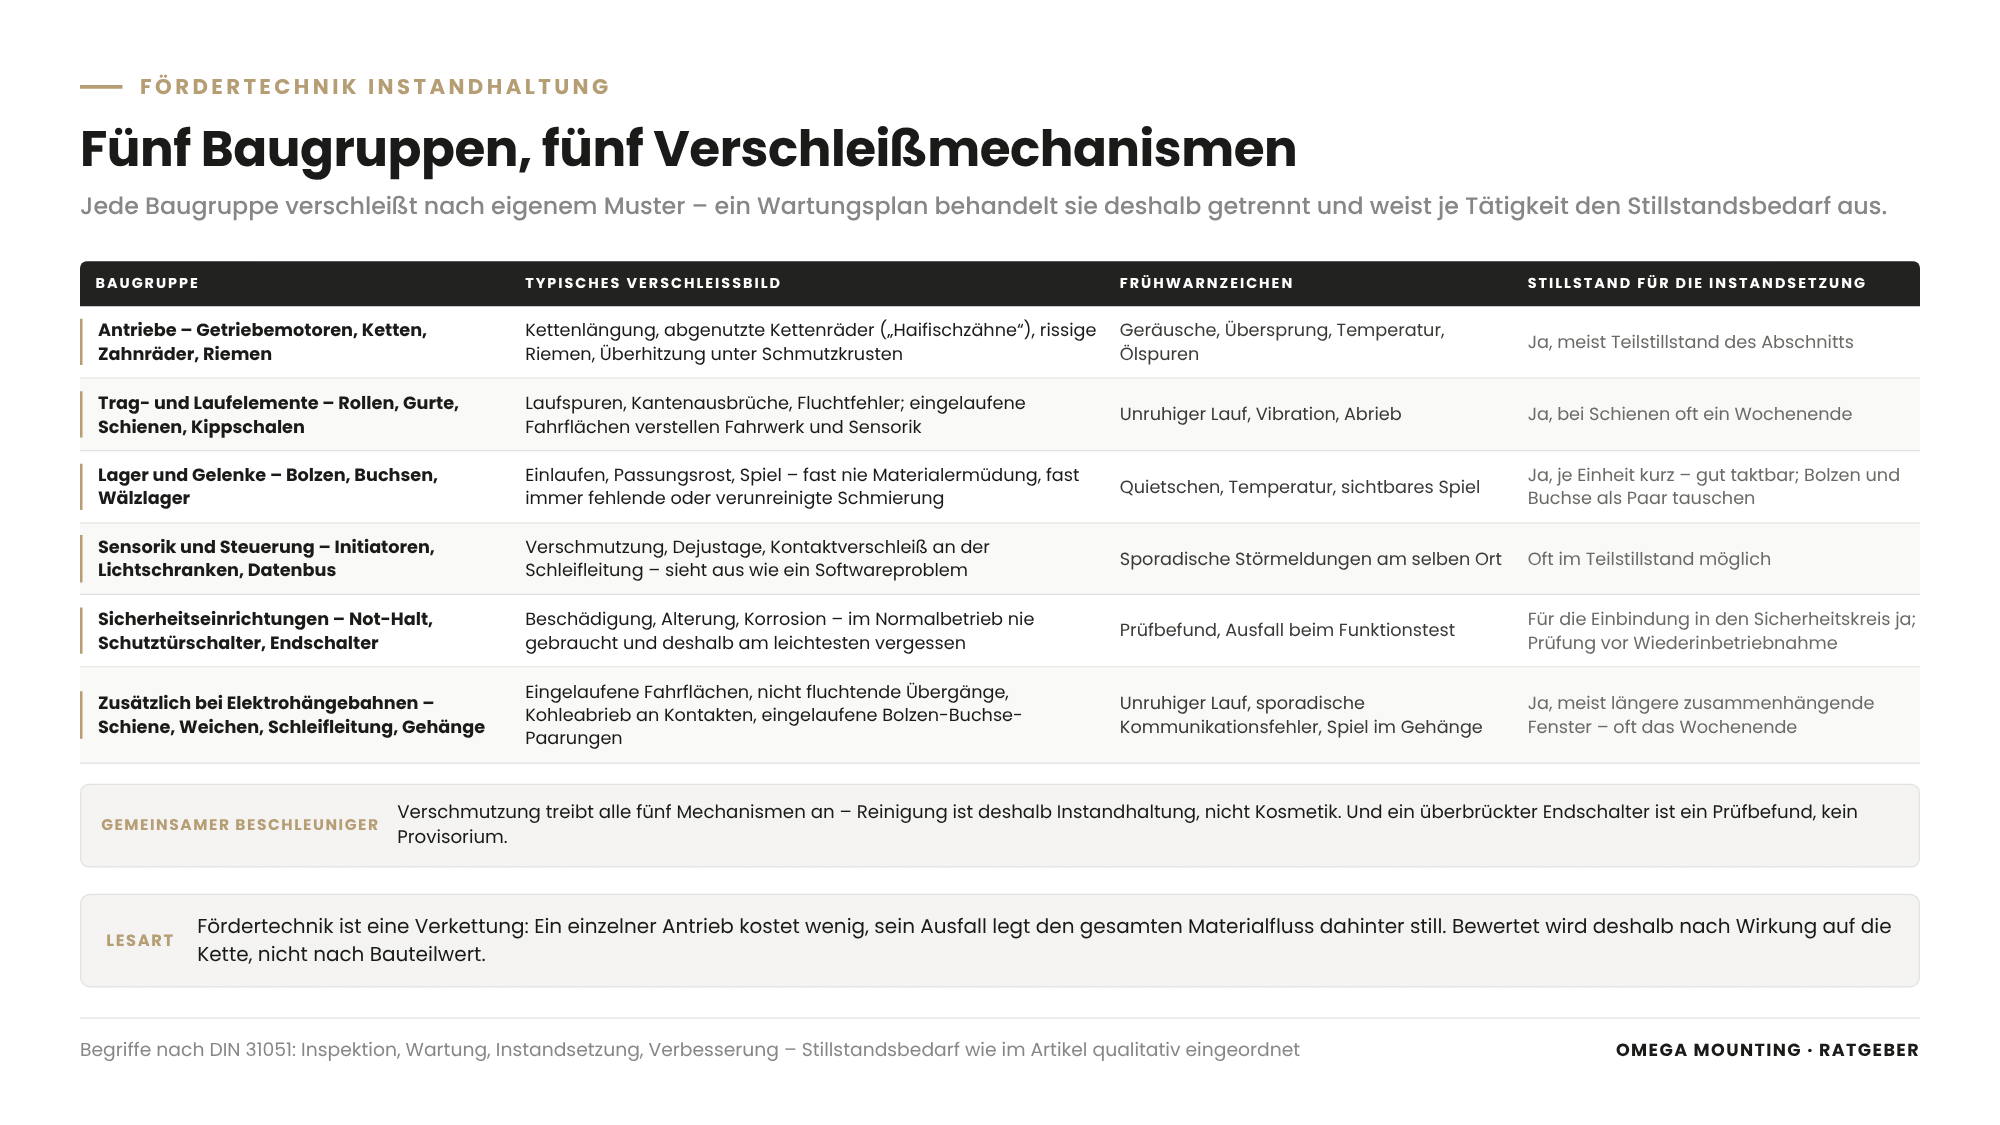
In jeder Förderanlage verschleißen fünf Baugruppen nach jeweils eigenem Muster: Antriebe durch Last und Verschmutzung, Trag- und Laufelemente durch Abrieb und Ermüdung, Lager und Gelenke durch Schmierungsverlust, Sensorik durch Verschmutzung und Dejustage, Sicherheitseinrichtungen durch mechanische Beschädigung und Alterung.
Antriebe: Getriebemotoren, Ketten, Zahnräder, Riemen
Antriebe von Förderanlagen laufen oft im Dauerbetrieb unter wechselnder Last. Typische Verschleißbilder sind gelängte Antriebsketten, abgenutzte Kettenräder mit „Haifischzähnen“, verhärtete oder rissige Riemen, undichte Getriebe und Motoren, die unter Schmutzkrusten überhitzen. Ein verschlissenes Zahnrad kann eine Kette blockieren und zum Übersprung führen – genau das ergab die Ursachenanalyse bei einem Hochregallager am Frankfurter Flughafen: Die Fehlersuche vor Ort führte zum Rollenförderer, die Reparatur zum Antrieb des Kettenförderers – Antriebsketten und Zahnräder erneuert, Kettensysteme neu eingestellt, Probelauf, Wiederinbetriebnahme.
Trag- und Laufelemente: Rollen, Gurte, Schienen, Kippschalen
Tragrollen laufen ein, Gurte fransen an den Kanten aus, Schienen bekommen Laufspuren, Kippschalen und Quergurte verschleißen an ihren Lagerstellen. Das Verschleißbild ist meist gleichmäßig, bis es kippt: Eine eingelaufene Fahrfläche verändert die Lage des Fahrwerks, das wiederum Stromabnehmer und Sensorik aus der Position bringt.
Lager und Gelenke: Bolzen, Buchsen, Wälzlager
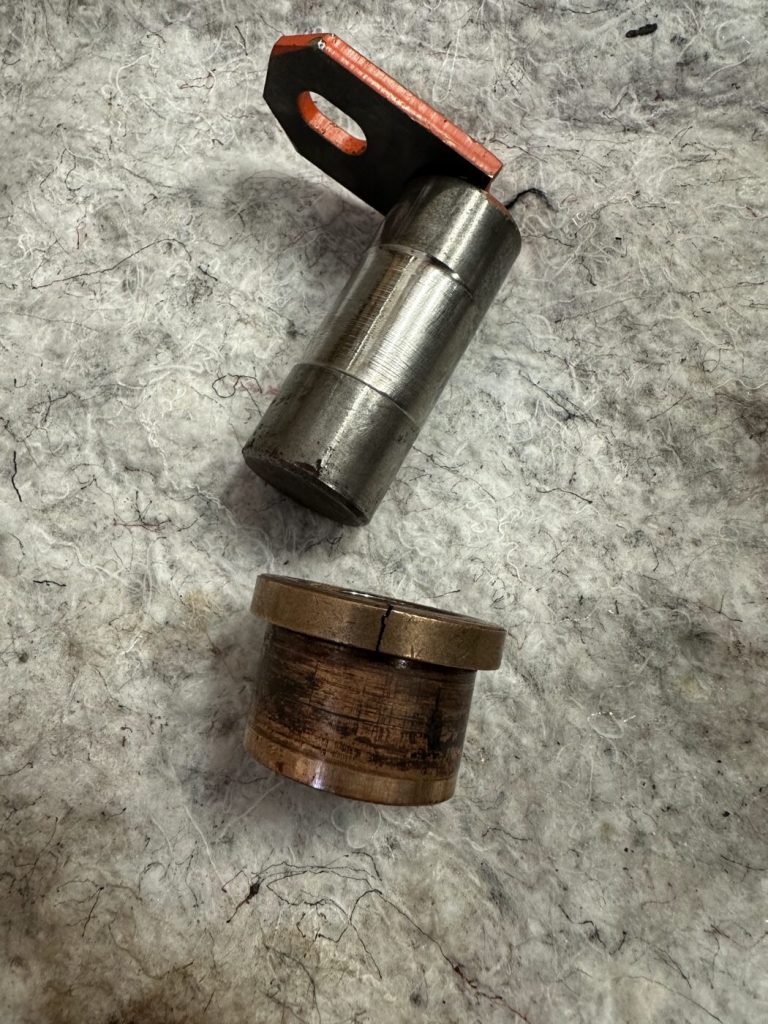
Lager fallen fast nie wegen Materialermüdung aus, sondern wegen fehlender oder verunreinigter Schmierung. Bolzen-Buchse-Paarungen in Gehängen, Gelenken und Kippmechanismen laufen ein, wenn der Schmierfilm fehlt; Passungsrost – die rostbraune Verfärbung an Sitzflächen, die sich unter Last mikroskopisch bewegen – ist das sichtbare Schadensbild. Wälzlager in Rollen und Motoren kündigen sich durch Laufgeräusche und Temperatur an. Wichtig: Bolzen und Buchse tragen den Verschleiß gemeinsam und werden als Paar getauscht, nie einzeln – und sie gehören mit Sollmaß und Verschleißgrenze in die Ersatzteilbevorratung.
Sensorik und Steuerung: Initiatoren, Lichtschranken, Datenbus
Initiatoren – induktive oder optische Näherungsschalter – und Lichtschranken fallen durch Verschmutzung und Dejustage aus, nicht durch Defekt. Die Steuerung meldet dann „Fahrzeug nicht erkannt“ oder „Position nicht erreicht“, und die Fehlersuche beginnt am falschen Ende. Bei EHB kommt die Datenübertragung über Schleifleitung oder Schienenkontakte hinzu: Verschlissene oder verschmutzte Kontaktbereiche erzeugen sporadische Kommunikationsfehler, die wie Softwareprobleme aussehen.
Sicherheitseinrichtungen: Not-Halt, Schutzzäune, Endschalter
Not-Halt-Taster, Schutztürschalter, Endschalter und Zustimmtaster werden mechanisch beschädigt, verschmutzen oder altern. Sie sind der Teil der Anlage, der im Normalbetrieb nie gebraucht wird – und deshalb am leichtesten vergessen. Ihre wiederkehrende Prüfung gehört mit Prüffrist in jeden Wartungsplan, ihre Nachrüstung in jede Verbesserung.
Eine Regel ist dabei nicht verhandelbar: Überbrückte Endschalter oder festgesetzte Schutztürschalter – im Betrieb oft als Provisorium für Rüstbetrieb oder Störungssuche gedacht – sind nach der TRBS 1115 (Sicherheitsrelevante Mess-, Steuer- und Regeleinrichtungen) unzulässig. Wer zum Einrichten eine Sicherheitseinrichtung außer Kraft setzen muss, braucht dafür Ersatzmaßnahmen, die in der Betriebsanweisung stehen. Für Sie heißt das: Ein mit Kabelbinder „vorübergehend“ festgesetzter Endschalter ist kein Schönheitsfehler, sondern ein Prüfbefund, der die Anlage stilllegen kann.
| Baugruppe | Typisches Verschleißbild | Frühwarnzeichen | Stillstand für Instandsetzung |
|---|---|---|---|
| Antriebe | Kettenlängung, Zahnradverschleiß, Riemenrisse, Überhitzung | Geräusche, Übersprung, Temperatur, Ölspuren | Ja, meist Teilstillstand des Abschnitts |
| Trag-/Laufelemente | Laufspuren, Kantenausbrüche, Fluchtfehler | Unruhiger Lauf, Vibration, Abrieb | Ja, bei Schienen oft Wochenende |
| Lager/Gelenke | Einlaufen, Passungsrost, Spiel | Quietschen, Temperatur, sichtbares Spiel | Ja, je Einheit kurz – gut taktbar |
| Sensorik/Steuerung | Verschmutzung, Dejustage, Kontaktverschleiß | Sporadische Störmeldungen am selben Ort | Oft im Teilstillstand möglich |
| Sicherheitseinrichtungen | Beschädigung, Alterung, Korrosion | Prüfbefund, Ausfall bei Funktionstest | Für Einbindung in Sicherheitskreis ja |
Welche Rolle spielt die Reinigung in der Fördertechnik Instandhaltung?
Reinigung ist in der Fördertechnik Instandhaltung keine Nebensache, sondern die Maßnahme, die alle anderen Verschleißmechanismen bremst: Schmutz isoliert Motoren, verklebt Kontakte, bindet Abrieb in Lagern und verdeckt Risse, die man bei der Inspektion sehen müsste.
Warum Schmutz Verschleiß beschleunigt
Staub, Späne, Produktreste und Öl bilden auf Antrieben Krusten, die Wärme stauen. In Lagern wirkt Schmutz als Schleifmittel. Auf Schleifleitungen und Kontaktbereichen verbinden sich Abrieb und Ablagerungen zu isolierenden Schichten. Und unter einer Schmutzschicht sieht niemand den Haarriss an einer Schweißnaht. Eine ungereinigte Anlage lässt sich nicht befunden – und ohne Befundung lässt sich keine Instandsetzung planen.
Trockeneisstrahlen als Reinigungsverfahren für Antriebe
Trockeneisstrahlen beschleunigt Pellets aus festem Kohlendioxid mit Druckluft auf die Oberfläche. Das Trockeneis ist rund −78,5 °C kalt; beim Aufprall lässt es Ablagerungen verspröden und abplatzen und sublimiert dabei, geht also direkt vom festen in den gasförmigen Zustand über. Zurück bleibt nur der abgelöste Schmutz, der abgesaugt wird – kein Wasser, kein Lösemittel, kein Strahlmittel. Motoren, Riemen und benachbarte Komponenten bleiben unbeschädigt.
Bei einer Anlage mit 25 Antriebsstationen, die über 20 Jahre nicht gewartet worden waren, war es das Verfahren, das gegen die Ablagerungen ankam – mehr dazu im Praxiskapitel. Zu beachten ist die Belüftung: Sublimierendes CO₂ verdrängt in geschlossenen Bereichen den Sauerstoff, und das Verfahren ist laut – beides gehört in die Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz (ArbSchG) und in die Betriebsanweisung; gestrahlt wird nur an freigeschalteten und gegen Wiedereinschalten gesicherten Antrieben.
Reinigung in den Wartungsplan aufnehmen
Reinigung gehört mit Wartungsintervall, Verfahren und Zuständigkeit in den Wartungsplan. In Lebensmittelbetrieben kommt die Hygienereinigung hinzu, die wiederum eigene Belastungen erzeugt – Feuchtigkeit und Reinigungsmittel an Lagern und Kontakten. Wer die Reinigung plant, plant die anschließende Inspektion gleich mit, denn dann ist die Anlage sichtbar.
Wie halten Sie Not-Halt und Sicherheitskette instand?
Not-Halt-Einrichtungen halten Sie instand, indem Sie jeden Taster in festgelegter Prüffrist auf Funktion prüfen, die gesamte Sicherheitskette bei jeder Änderung neu bewerten und Nachrüstungen fachgerecht in den bestehenden Sicherheitskreis einbinden – mit Prüfung durch eine befähigte Person und Eintrag ins Prüfbuch vor der Wiederinbetriebnahme.
Not-Aus, Not-Halt und Sicherheitskette
Im Betrieb heißen sie Not-Aus-Taster; technisch lösen sie meist eine Not-Halt-Funktion nach DIN EN ISO 13850 aus, die die gefahrbringende Bewegung stillsetzt. Die Sicherheitskette oder der Not-Aus-Kreis ist die Reihenschaltung aller sicherheitsrelevanten Schaltelemente einer Anlage: Öffnet eines, steht die Anlage. Die Anforderungen an die sicherheitsbezogenen Teile der Steuerung – Verdrahtung, Relais, Sicherheits-SPS – beschreibt die DIN EN ISO 13849-1 über den sogenannten Performance Level, ein Maß für die Zuverlässigkeit der Sicherheitsfunktion.
Prüfen, nicht nur anschauen
Eine Sichtprüfung reicht bei Not-Halt nicht. Jeder Taster muss betätigt werden, die Anlage muss stillsetzen, die Steuerung muss den richtigen Taster melden, und nach dem Entriegeln darf die Anlage nicht von selbst anlaufen. Das gehört als Funktionstest in den Wartungsplan, und die Prüfung ist im Prüfbuch zu dokumentieren – nach § 14 Betriebssicherheitsverordnung (BetrSichV) sind Arbeitsmittel wiederkehrend und nach sicherheitsrelevanten Instandsetzungen durch eine zur Prüfung befähigte Person zu prüfen.
Wie oft geprüft wird, legt der Betreiber in der Gefährdungsbeurteilung fest. Die TRBS 1201 (Prüfungen und Kontrollen von Arbeitsmitteln) verlangt, dass die Prüfaufzeichnung Art, Umfang und Ergebnis der Prüfung sowie den Namen des Prüfers enthält und mindestens bis zur nächsten Prüfung aufbewahrt wird – und sie verlangt eine Prüfung vor der Weiterverwendung nach außergewöhnlichen Ereignissen, etwa nach einer Kollision, einer Überlastung oder einem Stillstand, der länger dauerte als die Prüffrist. Für Sie heißt das: Eine Förderanlage, die ein halbes Jahr abgeschaltet war, wird nicht einfach wieder eingeschaltet, sondern vorher geprüft – planen Sie das im Wiederanlauf ein.
Nachrüsten im Betrieb
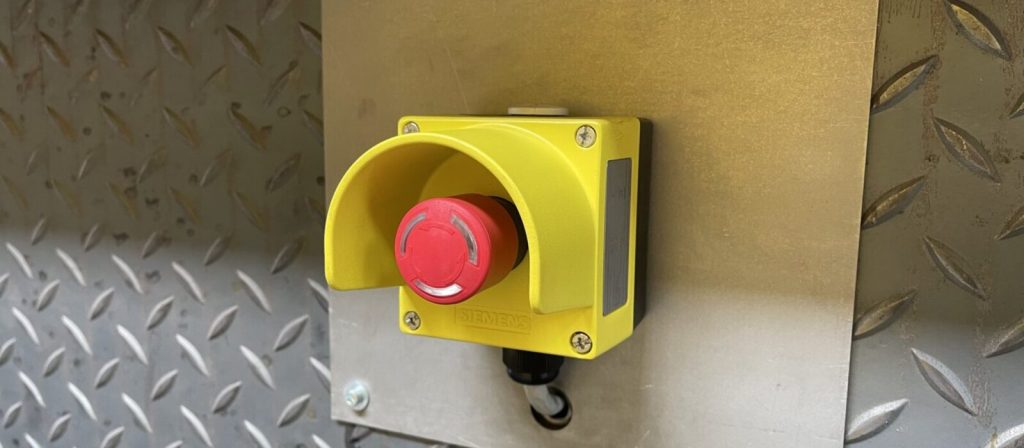
Wenn Sortieranlagen erweitert, Arbeitsplätze verlegt oder Zugänge verändert werden, fehlt häufig der Not-Halt der Förderanlage in Griffweite. Die Nachrüstung ist eine Verbesserung im Sinne der DIN 31051 und zugleich eine Änderung am Arbeitsmittel, die nach § 10 BetrSichV sicher auszuführen und vor der Wiederinbetriebnahme zu prüfen ist; ob sie als wesentliche Veränderung gilt, klärt die Gefährdungsbeurteilung. Dass sich eine solche Nachrüstung in Tagesfenstern erledigen lässt, wenn Haltebleche, Gehäuse und Verdrahtung vorbereitet sind, zeigt die Sortieranlage am Frankfurter Flughafen im Praxiskapitel – die Instandhaltung einer Sortieranlage im Sicherheitsbereich stellt dabei zusätzliche Anforderungen an Zutritt und Begleitung.
Was ist bei Elektrohängebahnen anders?
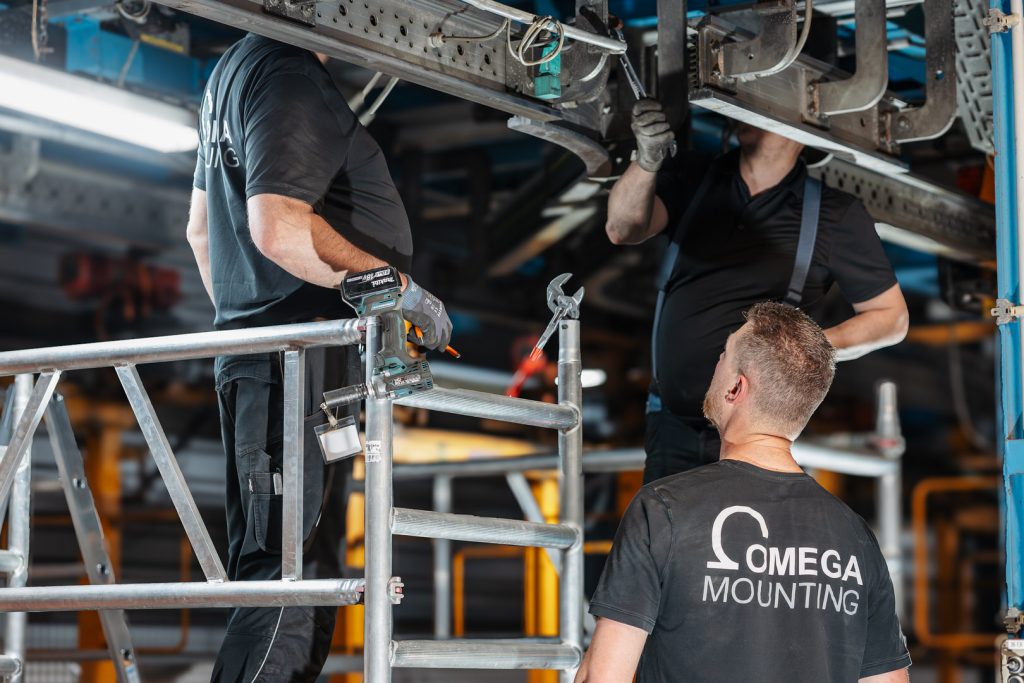
Elektrohängebahnen verschleißen zusätzlich zu den fünf Baugruppen an Schiene, Weichen, Schleifleitung und Gehängebolzen, weil die Last hängend über Kopf bewegt wird, die Energie- und Datenübertragung über Schleifkontakte läuft und jede Weiche ein eigenes mechanisches und elektrisches System ist.
Die Elektrohängebahn-Wartung ist ein eigenes Kapitel der Fördertechnik Instandhaltung, das wir an anderer Stelle vertiefen: Die Checkliste zur EHB-Wartung beschreibt Baugruppen, Warnsignale und Intervalle; der Ratgeber zu den Verschleißstellen der Elektrohängebahn und der Frage „reparieren oder tauschen“ behandelt die Entscheidungslogik. Hier nur das, was Sie als Instandhaltungsleiter für die Gesamtplanung brauchen.
Schiene und Weichen tragen die höchsten Kräfte
Kurvenprofile und Weichen nehmen die Fliehkräfte und Stoßlasten auf. Eingelaufene Fahrflächen und Übergänge ohne Fluchtung verursachen unruhigen Lauf, erhöhten Verschleiß an Antriebsrollen, beschädigte Stromabnehmer und fehlerhafte Datenübertragung. Wie eine Weichenrevision an rund 100 Weichen abläuft – bis hin zum Versetzen eingelaufener Fahrschienen, damit die Endlagen auf weniger verschlissenen Bereichen liegen –, zeigt das Praxiskapitel.
Schleifleitung und Stromabnehmer
Die Schleifleitung versorgt die Fahrzeuge mit Energie und oft auch mit Daten. Kohleabrieb, Verschmutzung und verschlissene Kontaktbereiche führen zu sporadischen Störungen, die die Steuerung als Kommunikationsfehler meldet. Reinigung und Befundung der Kontaktbereiche gehören deshalb in jedes Wartungsfenster; Schleifkohlen sind Verschleißteile mit Ablegereife und gehören in die Bevorratung.
Gehänge und Bolzen
Die Bolzen-Buchse-Paarungen in den Gehängen tragen die Last bei jedem Lastwechsel. Sie sind nicht wartungsfrei, auch wenn sie so aussehen. Ein gezogener Bolzen zeigt den Zustand der ganzen Flotte – bei einem Lebensmittelbetrieb führte genau diese Befundung zur Instandsetzung aller 80 Fahrzeuge.
Intervalle als Erfahrungswert
In unserem EHB-Ratgeber empfehlen wir als Erfahrungswert eine halbjährliche Sichtprüfung und eine jährliche Hauptwartung mit Messung, Reinigung und Instandsetzung nach Befund – verkürzt bei hoher Taktzahl, belasteter Hallenluft oder hohem Anlagenalter. Die konkreten Wartungsintervalle und Prüffristen ergeben sich aus der Gefährdungsbeurteilung und den Herstellervorgaben Ihrer Anlage.
Wie planen Sie Stillstandsfenster für Fördertechnik?
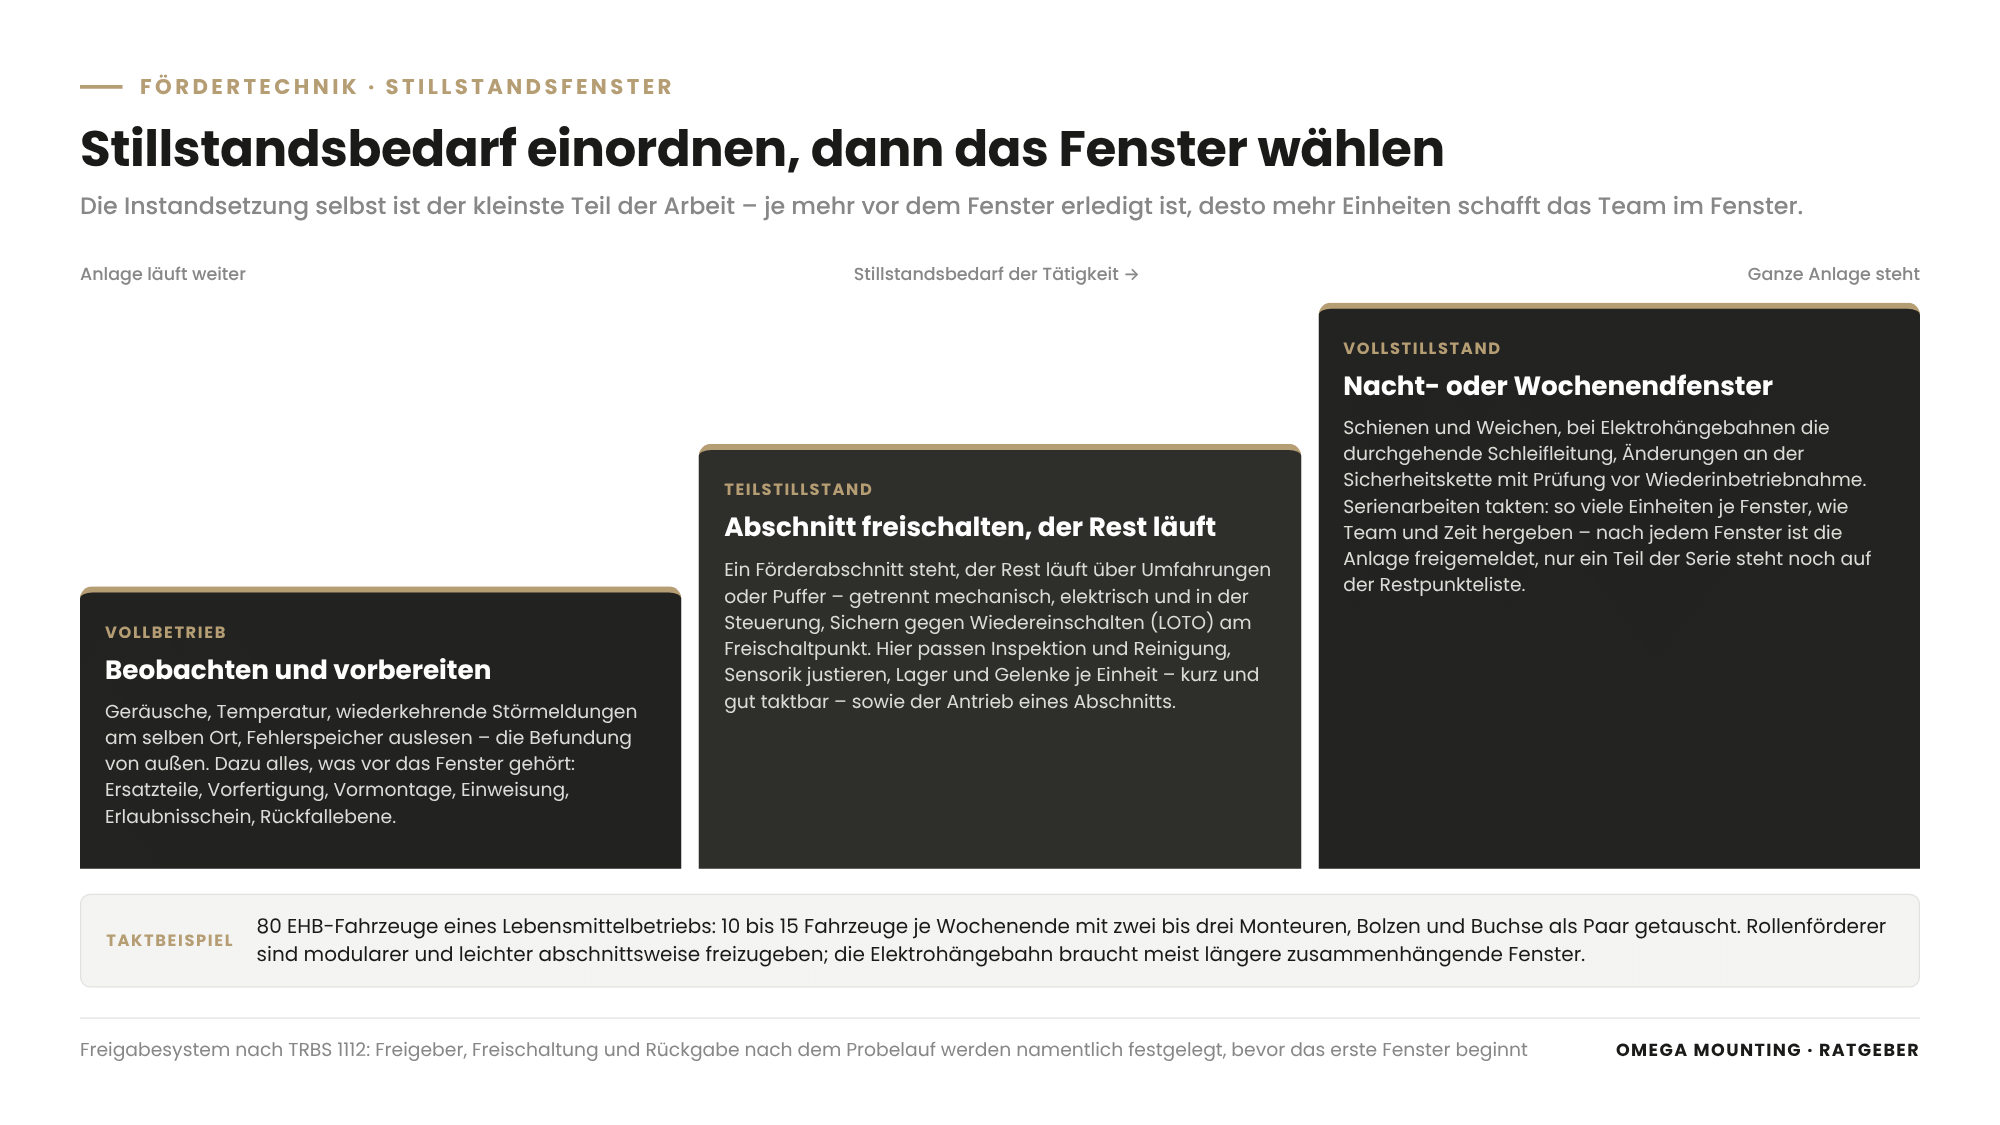
Stillstandsfenster für Fördertechnik planen Sie, indem Sie jede Wartungstätigkeit nach ihrem Stillstandsbedarf einordnen – Vollbetrieb, Teilstillstand des Abschnitts oder Vollstillstand – und die Tätigkeiten dann in die Fenster legen, die Ihr Betrieb hergibt: Schichtpausen, Nachtfenster, Wochenendfenster.
Abschnittsweise statt ganz
Verkettete Anlagen lassen sich häufig abschnittsweise freigeben: Ein Förderabschnitt steht, der Rest läuft über Umfahrungen oder Puffer weiter. Voraussetzung ist eine Freischaltung, die den Abschnitt sicher vom Rest trennt – mechanisch, elektrisch und in der Steuerung – und das Sichern gegen Wiedereinschalten (Lockout/Tagout, LOTO) mit Schloss und Anhänger am Freischaltpunkt. Bei Elektrohängebahnen mit durchgehender Schleifleitung ist das aufwendiger als bei modularen Rollenförderern.
Die TRBS 1112 nennt dafür Freigabesysteme: ein festgelegtes Verfahren, wer einen Anlagenteil zur Instandhaltung freigibt, wer die Freischaltung bestätigt und wer nach dem Probelauf die Rückgabe an den Betrieb unterschreibt. Für Sie heißt das: Legen Sie Freigeber und Freimelder namentlich fest, bevor das erste Fenster beginnt.
Vorbereitung vor dem Fenster
Die Instandsetzung selbst ist der kleinste Teil der Arbeit. Befundung, Ersatzteilbeschaffung, Vorfertigung von Halterungen und Adaptern, Vormontage von Baugruppen und die Zuordnung der Teile zu den Arbeitsbereichen gehören vor das Fenster – ebenso Sicherheitseinweisung des Teams, Erlaubnisschein für Heißarbeiten und eine Rückfallebene für den Fall, dass eine Weiche bis zum Wiederanlauf nicht fertig wird. Je mehr davon vor dem Fenster erledigt ist, desto mehr Einheiten schafft das Team im Fenster.
Serienarbeiten takten
Viele Tätigkeiten in der Fördertechnik sind Serienarbeiten: 100 Weichen, 80 Gehänge, 32 Taster, 25 Antriebe. Serien lassen sich takten – so viele Einheiten pro Fenster, wie Team und Zeit hergeben. Bei den 80 EHB-Fahrzeugen des Lebensmittelbetriebs waren es 10 bis 15 Fahrzeuge pro Wochenende mit zwei bis drei Monteuren. Der Vorteil: Nach jedem Fenster ist die Anlage vollständig betriebsbereit und freigemeldet, nur ein Teil der Serie steht noch auf der Restpunkteliste.
Welche Ersatzteilstrategie braucht Fördertechnik?
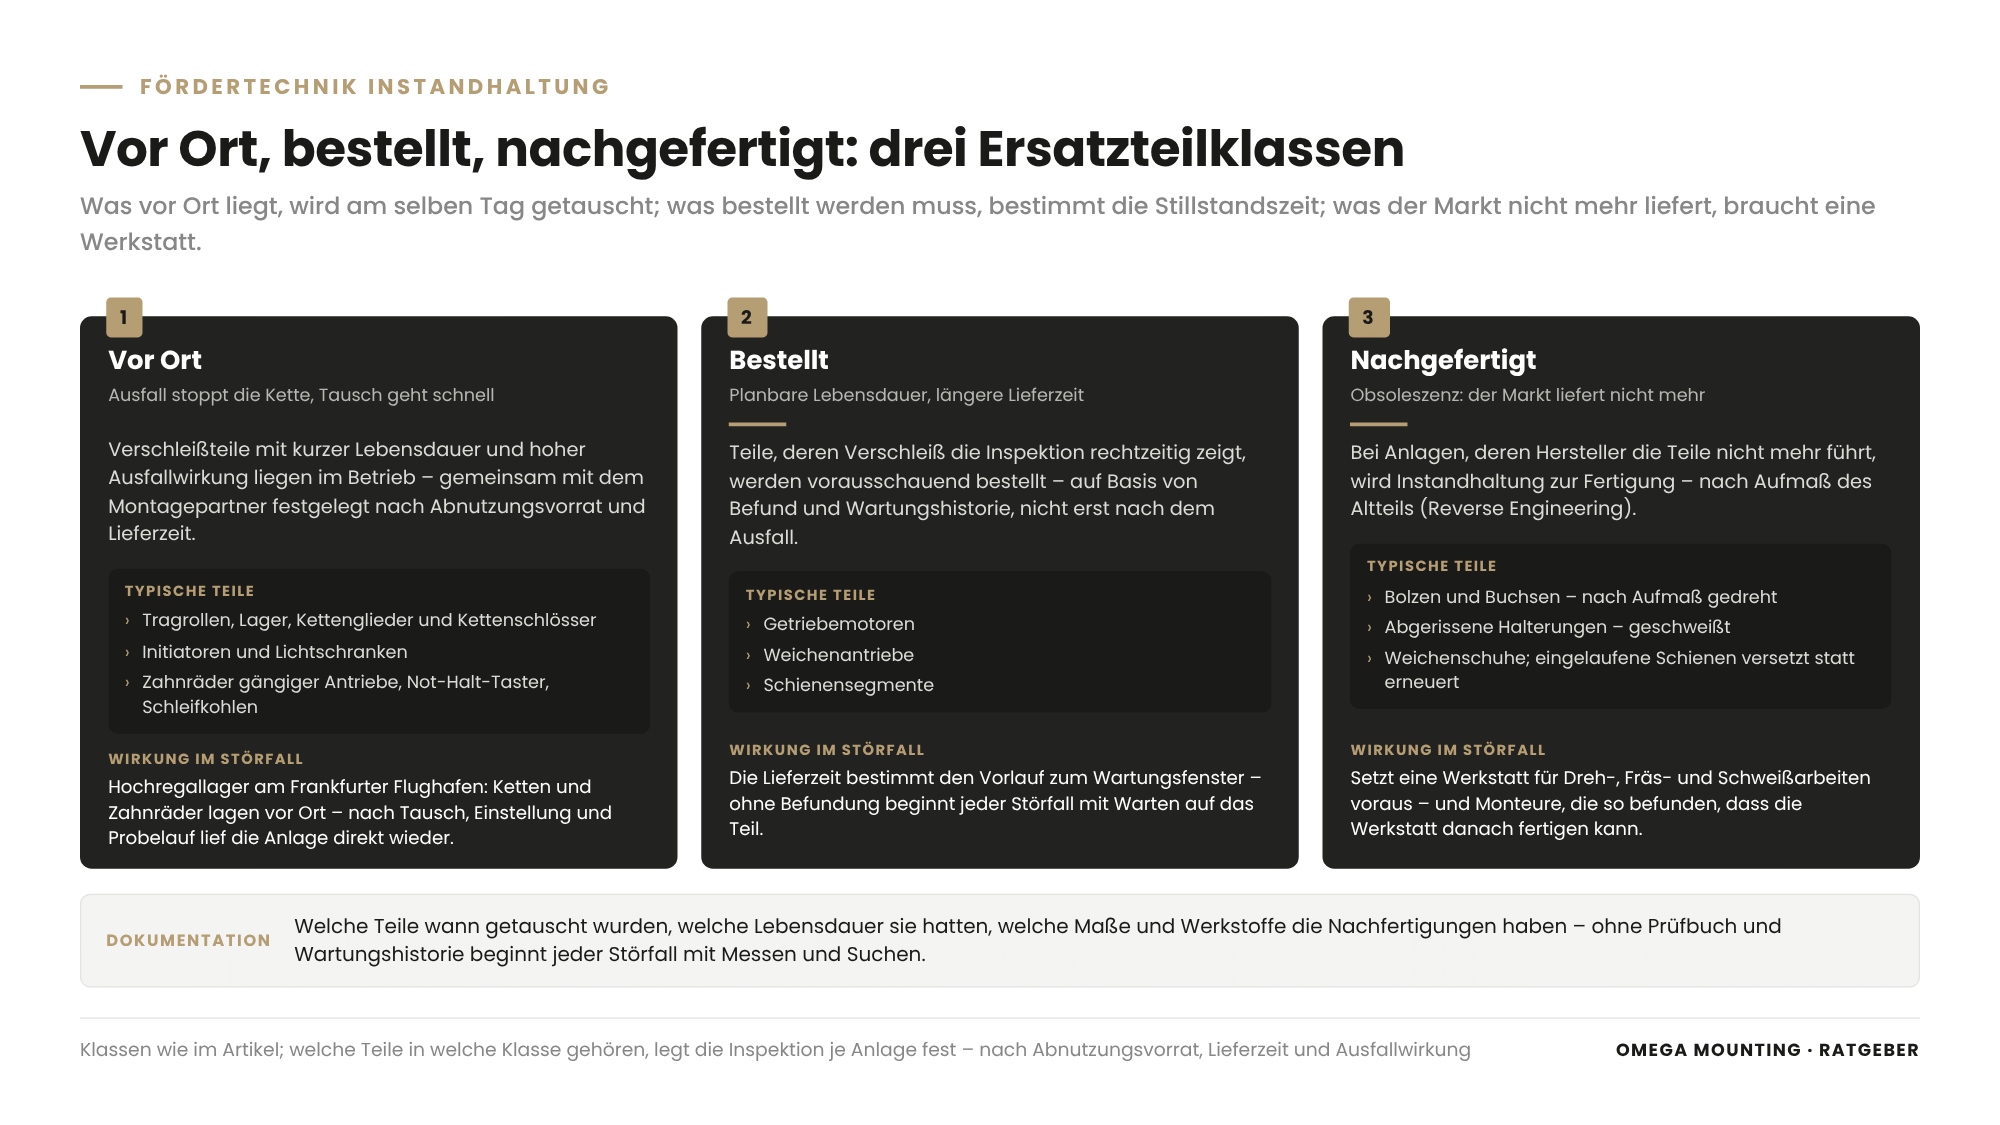
Fördertechnik braucht eine Ersatzteilstrategie, die Verschleißteile mit kurzer Lebensdauer und hoher Ausfallwirkung vor Ort bevorratet, Teile mit langer Lieferzeit vorausschauend bestellt und für Bauteile ohne Ersatzteilversorgung – Obsoleszenz, das Ende der Lieferbarkeit – eine Reparatur- oder Nachfertigungslösung kennt.
Vor Ort, bestellt oder nachgefertigt
Drei Klassen reichen für die Praxis. Vor Ort liegen Teile, deren Ausfall die Kette stoppt und die kurzfristig getauscht werden können: Rollen, Lager, Initiatoren, Kettenglieder, Zahnräder gängiger Antriebe, Not-Halt-Taster. Was das wert ist, zeigt das Hochregallager am Frankfurter Flughafen im Praxiskapitel. Bestellt werden Teile mit planbarer Lebensdauer und längerer Lieferzeit: Getriebemotoren, Weichenantriebe, Schienensegmente. Nachgefertigt werden Teile, die der Markt nicht mehr liefert – Bolzen, Buchsen, Halterungen, Weichenschuhe für Anlagen, deren Hersteller sie nicht mehr führt.
Alte Anlagen: reparieren statt ersetzen
Eine 30 Jahre alte Elektrohängebahn hat selten eine vollständige Ersatzteilversorgung. Dann wird Instandhaltung im Bestand zu Fertigung: Bolzen und Buchsen werden nach Aufmaß des Altteils gedreht (Reverse Engineering), abgerissene Halter geschweißt, eingelaufene Schienen versetzt statt erneuert. Das setzt eine Werkstatt voraus, die Dreh-, Fräs- und Schweißarbeiten kurzfristig ausführt – und Monteure, die die Befundung so dokumentieren, dass die Werkstatt danach fertigen kann.
Dokumentation als Teil der Strategie
Ein Ersatzteilkonzept lebt von der Wartungshistorie im Prüfbuch und in den Revisionsunterlagen: Welche Teile wurden wann getauscht, welche Lebensdauer hatten sie, welche Abmessungen und Werkstoffe haben die nachgefertigten Teile. Ohne diese Dokumentation beginnt jeder Störfall mit Messen und Suchen.
So machen wir das in der Praxis
In der Praxis gliedern wir die Instandhaltung von Fördertechnik nach Baugruppen, befunden vor dem Fenster und takten Serienarbeiten in die Zeiten, die der Betrieb hergibt – drei Einsätze aus dem Rhein-Main-Gebiet zeigen, wie das aussieht.
Weichenrevision an einer Elektrohängebahn in Frankfurt
Bei der Wartung einer Elektrohängebahn in Frankfurt mit Revision von rund 100 Weichen war die Anlage rund 30 Jahre alt und über Jahrzehnte intensiv genutzt. Die Befundung zeigte stark eingelaufene Fahrflächen, beschädigte oder abgerissene Lauf- und Führungsrollen, nicht fluchtende Schienenübergänge, beschädigte Halterungen, mechanisch stillgelegte Weichen und Verschleiß an den elektrischen Kontaktbereichen. Wir dokumentierten jede Weiche mit Schadensbild, ordneten sie einer Mängelklasse zu, bereiteten Ersatzteile vor und priorisierten nach Schadensgrad und Produktionsbedeutung.
In Wochenendfenstern von rund 36 Stunden zwischen Produktionsende am Samstag und Wiederanlauf am Montag arbeiteten vier Techniker parallel: Führungs- und Laufrollen tauschen – bei Bedarf mit vollständiger Demontage der Weiche –, Weichenschuhe und Weichenbolzen erneuern und justieren, Schienenübergänge ausrichten, Endlagen einstellen, Weichenmotoren und Endschalter prüfen, Kontaktbereiche befunden, abgerissene Halter schweißen, stillgelegte Weichen instand setzen und wieder in Betrieb nehmen, eingelaufene Fahrschienen versetzen statt erneuern. Gearbeitet wurde in der Höhe und auf engem Raum, mit fahrbaren Arbeitsgerüsten, Leitern und zusätzlicher Arbeitsbeleuchtung, am freigeschalteten Strang; jedes Fenster endete mit Probelauf, Montageprotokoll und Freimeldung an die Produktion.
Trockeneisreinigung von 25 Antriebsstationen
Bei der Reinigung von Antrieben mittels Trockeneisstrahlen waren 25 komplette Antriebsstationen über 20 Jahre nicht gewartet worden. Ablagerungen aus Staub, Spänen und Produktionsemissionen hatten sich so verfestigt, dass normale Reiniger nicht wirkten. Trockeneis war die Wahl, weil es außer Trockeneis und Luft nichts benötigt und Motoren, Riemen und Nachbarkomponenten schont; anschließend ließen sich die Antriebe in sauberer Umgebung befunden und warten.
Not-Halt-Nachrüstung an einer Sortieranlage am Frankfurter Flughafen
Bei der Nachrüstung von 32 Not-Aus-Tastern an einer Sortieranlage am Frankfurter Flughafen lag der Schlüssel in der Vormontage: Haltebleche, Gehäuse mit Kabelverschraubung, Klemmen und Beschriftung wurden vorbereitet und nach Montagepunkten sortiert. In den Stillstandsfenstern der Anlage – tagsüber – setzten zwei Monteure für Mechanik und Elektrik die Haltebleche, richteten die Schalter aus und banden sie in die bestehende Sicherheitskette ein. Zwei Einsatztage genügten. Was Zutritt, Zeitfenster und Begleitung am Flughafen für die Instandhaltung bedeuten, bündelt unser Ratgeber zur Instandhaltung am Flughafen Frankfurt.
Ergänzend zeigt die Reparatur der Antriebseinheit eines Hochregallagers am Frankfurter Flughafen, was eine Ersatzteilbevorratung wert ist: Ketten und Zahnräder lagen vor Ort, der Kettenförderer war nach Demontage, Tausch, Einstellung und Probelauf direkt wieder in Betrieb. Und die Sanierung von 80 EHB-Fahrzeugen in einem Lebensmittelbetrieb steht für die Serie im Takt: 10 bis 15 Fahrzeuge pro Wochenende, Bolzen und Buchse als Paar getauscht.
Trägt Ihre Förderanlage einen ähnlichen Verschleißrückstau, oder steht eine Nachrüstung an laufender Anlage an? Dann sprechen Sie uns an – eine Begehung mit Blick auf Antriebe, Weichen und Sicherheitskette zeigt meist in wenigen Stunden, welche Arbeiten in welches Fenster passen.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie Wartungs- und Instandhaltungsleistungen für Fördertechnik als Wartungsvertrag oder Rahmenvertrag mit Abrufaufträgen je Fenster und einer definierten Reaktionszeit für den Störfall. Trennen Sie im Leistungsverzeichnis Inspektion und Befundung von der Instandsetzung, legen Sie Serienarbeiten als Einheitspreisposition je Einheit an und Nachfertigungen als Bedarfsposition. Verlangen Sie als Eignungsnachweise Mechanik und Elektrik aus einer Hand, Werkstattkapazität für Nachfertigungen und Referenzen für Serienarbeiten im Takt – diese drei Kriterien entscheiden, ob ein Fenster reicht.
Für Planer: Instandhaltbarkeit entsteht im Layout. Sehen Sie bei Förderanlagen Revisionsöffnungen und Zugänge zu Antrieben, Weichen und Sensorik ohne Demontage von Nachbarbaugruppen vor, planen Sie Umfahrungen, Puffer und Reserveflächen ein, die einen abschnittsweisen Teilstillstand erlauben, und legen Sie Freischaltpunkte so, dass ein Abschnitt mechanisch, elektrisch und steuerungstechnisch sicher vom Rest getrennt werden kann. Austauschbarkeit ist eine Planungsgröße: Bei Elektrohängebahnen gehören Wartungsbühnen, Ausbaustellen für Gehänge und der Zugang zur Schleifleitung von Anfang an in die Montageplanung.
Für Projektleiter und Bauleiter: Wenn Sie eine Instandsetzung oder Nachrüstung an laufender Fördertechnik steuern, beginnt die Arbeit vor dem Fenster: Befundung, Ersatzteile, Vormontage und Zuordnung der Teile zu den Arbeitsbereichen. Legen Sie im Jour fixe mit dem Betrieb fest, welcher Abschnitt wann freigeschaltet wird, welchen Zustand die Anlage am Ende jedes Fensters mindestens erreicht haben muss und welche Rückfallebene gilt, wenn er nicht erreicht wird. Als Bauleiter weisen Sie ein, holen die Freigabe ein, führen die Restpunkteliste und melden den Abschnitt nach Probelauf frei; nach Änderungen an der Sicherheitskette gehört die Prüfung vor Wiederinbetriebnahme in Ihren Terminplan, nicht in die Nachtschicht.
Für Instandhaltungsleiter: Gliedern Sie Ihren Wartungsplan nach DIN 31051 und den fünf Baugruppen und weisen Sie je Tätigkeit Prüffrist, Wartungsintervall und Stillstandsbedarf aus. Nutzen Sie Teilstillstände für Inspektion und Reinigung, damit die großen Fenster für Instandsetzungen frei bleiben, und benennen Sie, wer als zur Prüfung befähigte Person die wiederkehrenden Prüfungen abnimmt. Führen Sie Prüfbuch und Wartungshistorie so, dass daraus Ihre Ersatzteilbevorratung hervorgeht – vor Ort, bestellt, nachgefertigt – und Obsoleszenz nicht erst im Störfall auffällt.
Für Lager- und Logistikleiter: Für Sie ist Fördertechnik der Takt von Wareneingang, Kommissionierung und Versand – und jede Wartung konkurriert mit diesem Takt. Benennen Sie gemeinsam mit der Instandhaltung die Wartungsfenster, in denen Abschnitte ohne Folgen für den Durchsatz stehen können, und sorgen Sie in der Unterweisung dafür, dass Ihr Personal wiederkehrende Störmeldungen am selben Ort nicht als Normalzustand hinnimmt, sondern meldet. Ein Verschleißrückstau zeigt sich zuerst in Ihren Durchlaufzeiten, lange bevor die Anlage steht.
Für Betriebs- und Werksleiter: Bewerten Sie Fördertechnik nach Ausfallwirkung auf die Verfügbarkeit der Kette, nicht nach Bauteilwert. Ein Rückstau an Verschleiß, den die betriebseigene Instandhaltung im Lauf nicht abbauen kann, ist kein Personalproblem, sondern ein Fensterproblem – planen Sie ihn als Projekt mit externer Unterstützung in Wochenend- oder Nachtfenstern, mit Meilensteinen und einer Freimeldung nach jedem Fenster.
Wartungsplan-Gliederung Fördertechnik: Vorlage zum Anfordern
Unsere Wartungsplan-Gliederung Fördertechnik ist eine baugruppenweise Vorlage, mit der Sie einen Wartungsplan für Stetigförderer, Sortieranlagen und Elektrohängebahnen aufbauen oder einen bestehenden Plan auf Lücken prüfen.
Die Gliederung führt je Baugruppe – Antriebe, Trag- und Laufelemente, Lager und Gelenke, Sensorik und Steuerung, Sicherheitseinrichtungen, dazu bei EHB Schiene, Weichen, Schleifleitung und Gehänge – die typischen Tätigkeiten mit sechs Spalten: Intervall, Tätigkeit, Befundkriterium (woran erkenne ich den Handlungsbedarf), Stillstandsbedarf (Vollbetrieb, Teilstillstand, Vollstillstand), Ersatzteilbezug (vor Ort, bestellt, nachgefertigt) und Dokumentation.
Sie hilft Instandhaltungsleitern, Fenster zu planen, Technischen Leitern, den Verschleißrückstau sichtbar zu machen, und Einkäufern, ein Leistungsverzeichnis zu formulieren, in dem klar ist, was der Betrieb selbst leistet und was extern vergeben wird. Fordern Sie die Wartungsplan-Gliederung über unser Kontaktformular an – Stichwort „Wartungsplan Fördertechnik“.
Warum Omega Mounting?
Wir halten Fördertechnik im Rhein-Main-Gebiet von Rodgau bei Frankfurt aus instand – mit kurzen Wegen nach Offenbach, Hanau, Dietzenbach, Darmstadt, Mainz und Wiesbaden, mit Monteuren für Mechanik und Elektrik und mit einer eigenen Werkstatt, in der Bolzen, Buchsen, Halterungen und Adapter nachgefertigt werden, wenn der Markt sie nicht mehr liefert. Die Einsätze in diesem Ratgeber zeigen die Bandbreite von der Serieninstandsetzung im Wochenendfenster bis zur Nachrüstung im Tagesfenster. Im Störfall erreichen Sie uns rund um die Uhr über die 24-Stunden-Hotline; für die Planung Ihres Wartungsplans beginnen wir mit einer gemeinsamen Begehung und Befundung Ihrer Anlage. Sie bekommen damit einen Ansprechpartner für Befundung, Instandsetzung, Nachfertigung und Störfall – und müssen Mechanik, Elektrik und Werkstatt nicht getrennt koordinieren. Nehmen Sie Kontakt auf, wenn Sie diesen Weg prüfen möchten.
Fazit
Fördertechnik Instandhaltung ist das Sichern einer Verkettung, und Verkettungen fallen an wenigen, bekannten Stellen aus: Antriebe, Trag- und Laufelemente, Lager, Sensorik, Sicherheitseinrichtungen – bei Elektrohängebahnen zusätzlich Schiene, Weichen, Schleifleitung und Gehänge. Wer diese Baugruppen getrennt befundet, die Reinigung als Instandhaltung begreift und Serienarbeiten in Fenster taktet, verwandelt ungeplante Stillstände in geplante. Eine Ersatzteilstrategie mit den Klassen „vor Ort, bestellt, nachgefertigt“ entscheidet darüber, wie lang eine Störung dauert. Wenn Ihre Anlage einen Verschleißrückstau trägt, den der laufende Betrieb nicht mehr abbaut, schicken Sie uns Anlagentyp, Anlagenalter und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, was sich wie takten lässt.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Zur Instandhaltung von Fördertechnik gehören nach DIN 31051 die Inspektion (Zustand feststellen), die Wartung (Soll-Zustand bewahren – schmieren, reinigen, justieren), die Instandsetzung (Soll-Zustand wiederherstellen – Rollen, Lager, Ketten, Zahnräder tauschen) und die Verbesserung (Zuverlässigkeit erhöhen – etwa Not-Halt nachrüsten). Welche Maßnahme wann greift, legt die Instandhaltungsstrategie des Betreibers fest.
Die Wartungsintervalle ergeben sich aus Herstellervorgaben, Gefährdungsbeurteilung und Betriebsbedingungen – Schichtzahl, Last, Hallenluft, Anlagenalter. Für Elektrohängebahnen empfehlen wir als Erfahrungswert eine halbjährliche Sichtprüfung und eine jährliche Hauptwartung, verkürzt bei Dreischichtbetrieb oder belasteter Luft. Sicherheitseinrichtungen sind nach § 14 BetrSichV in der festgelegten Prüffrist durch eine befähigte Person wiederkehrend zu prüfen; Not-Halt-Taster gehören mit Funktionstest in jedes Wartungsfenster.
Weil Sensoren verschmutzen und dejustieren, nicht weil sie defekt sind. Ein verschmutzter Initiator meldet „Fahrzeug nicht erkannt“, eine verschobene Lichtschranke „Position nicht erreicht“ – die Steuerung zeigt das Symptom, nicht die Ursache. Deshalb gehören Reinigung und Justage der Sensorik in jedes Fenster, und wiederkehrende Störungen am selben Ort sind ein Frühwarnzeichen für mechanischen Verschleiß dahinter.
Trockeneisstrahlen eignet sich für Antriebe mit festen, verkrusteten Ablagerungen, bei denen Wasser und Lösemittel unerwünscht sind, weil es rückstandsfrei sublimiert und Motoren, Riemen und Nachbarteile schont. Zu beachten sind Lärm, Belüftung wegen des freiwerdenden CO₂ und empfindliche Oberflächen. Ob es die richtige Wahl ist, entscheidet sich bei der Begehung – manchmal reicht konventionelle Reinigung, manchmal ist ein Antrieb so verschlissen, dass der Tausch die bessere Instandsetzung ist.
Nachgerüstete Taster werden in die bestehende Sicherheitskette eingebunden – die Reihenschaltung aller sicherheitsrelevanten Schaltelemente –, sodass jeder Taster die Anlage stillsetzt und die Steuerung den betätigten Taster meldet. Die Nachrüstung ist eine Änderung am Arbeitsmittel nach § 10 BetrSichV und vor Wiederinbetriebnahme durch eine befähigte Person zu prüfen und im Prüfbuch zu dokumentieren. Haltebleche, Gehäuse und Verdrahtung lassen sich vormontieren, sodass im Stillstandsfenster nur Setzen, Ausrichten und Einbinden bleiben.
Bei einer Elektrohängebahn hängt die Last über Kopf, die Energie- und Datenübertragung läuft über Schleifleitung und Kontakte, jede Weiche ist ein eigenes mechanisch-elektrisches System, und Gehängebolzen tragen bei jedem Lastwechsel. Rollenförderer sind modularer und lassen sich leichter abschnittsweise freigeben; die EHB braucht meist längere zusammenhängende Fenster.
In die Ersatzteilbevorratung vor Ort gehören Teile, deren Ausfall die Kette stoppt und die kurzfristig getauscht werden können: Tragrollen, Lager, Initiatoren und Lichtschranken, Kettenglieder und Kettenschlösser, Zahnräder gängiger Antriebe, Not-Halt-Taster und Sicherheitsschalter. Bei der Reparatur am Rollenförderer eines Hochregallagers am Frankfurter Flughafen konnten wir sofort instand setzen, weil der Betreiber die Teile eingelagert hatte. Teile mit langer Lieferzeit werden vorausschauend bestellt, von Obsoleszenz betroffene Teile nachgefertigt.
Ja, die Baugruppenlogik gilt für Förderanlagen in Logistikzentren, Produktionsbetrieben, Lebensmittelwerken und Flughäfen gleichermaßen. Unterschiede liegen in den Randbedingungen: Hygienereinigung in der Lebensmittelindustrie, Zutritts- und Begleitregeln in Sicherheitsbereichen, Dreischichtbetrieb in der Produktion mit entsprechend kurzen Fenstern. Die Fragen bleiben: Welche Baugruppe verschleißt wie, was liegt vor Ort, und in welches Fenster passt die Instandsetzung?
Grundlage ist die Betriebssicherheitsverordnung: § 10 BetrSichV regelt Instandhaltung und Änderung von Arbeitsmitteln, § 14 BetrSichV die wiederkehrende Prüfung und die Prüfung nach sicherheitsrelevanten Instandsetzungen. Die Gefährdungsbeurteilung nach § 5 ArbSchG legt Intervalle und Schutzmaßnahmen fest; konkretisiert wird das durch die TRBS 1112 (Instandhaltung), TRBS 1201 (Prüfungen) und TRBS 1115 (Sicherheitseinrichtungen). Für Stetigförderer gelten die DIN EN 619 und das Kapitel zu Stetigförderern der DGUV Regel 100-500; Not-Halt-Funktionen beschreibt die DIN EN ISO 13850, die Steuerungssicherheit die DIN EN ISO 13849-1.
Schicken Sie uns über das Kontaktformular drei Angaben: Anlagentyp (Rollenförderer, Sorter, Elektrohängebahn), Anlagenalter mit Wartungsstand und die Fenster, die Ihr Betrieb hergibt. Wir melden uns, vereinbaren eine Begehung mit Befundung vor Ort – im Rhein-Main-Gebiet von Rodgau aus kurzfristig, von Frankfurt über Offenbach bis Aschaffenburg – und Sie erhalten eine schriftliche Einschätzung mit Baugruppen, Stillstandsbedarf und Ersatzteilbezug. Ihr Ansprechpartner ist Tobias Schott; im laufenden Störfall erreichen Sie uns über die 24-Stunden-Hotline.
 German
 English