- Ratgeber – Wartung & Instandhaltung
Instandhaltungsstrategie: Warum Run-to-Failure am Ende teurer ist
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Wer Anlagen bewusst bis zum Ausfall laufen lässt, spart die Wartung und bezahlt dafür mit Stillstand, Folgeschäden und Eilbeschaffung – eine Instandhaltungsstrategie legt je Anlage fest, wo das vertretbar ist und wo nicht.
Die meisten Betriebe haben keine schlechte Instandhaltungsstrategie. Sie haben gar keine – sie haben eine Instandhaltungsmannschaft, die zuverlässig repariert, was gerade ausfällt. Das funktioniert jahrelang. Es funktioniert, bis an einem Sonntagabend das Notstromaggregat nicht anläuft, bis eine Elektrohängebahn so quietscht, dass die Produktion immer wieder steht, oder bis rund 100 Weichen einer Förderanlage gleichzeitig so verschlissen sind, dass keine Schicht mehr zum Reparieren reicht.
Das Problem ist nicht die Reparatur. Das Problem ist, dass niemand entschieden hat, welche Anlage bis zum Ausfall laufen darf und welche nicht. „Run-to-Failure“ – das bewusste Betreiben bis zum Ausfall – ist eine legitime Strategie für Anlagen, deren Ausfall nichts kostet außer dem Ersatzteil. Für alles andere ist es keine Strategie, sondern das Fehlen einer.
Dieser Ratgeber erklärt, welche Instandhaltungsstrategien es gibt, warum reaktive Instandhaltung bei kritischen Anlagen am Ende teurer wird als geplante, wie Sie je Anlage die passende Strategie finden und wie Sie sie einführen, ohne die Produktion zu stören. Die Beispiele stammen aus unseren Einsätzen im Rhein-Main-Gebiet. Kosten benennen wir nach ihrer Art, nicht in Zahlen; den Rechenweg liefert der Schwesterartikel zu den Stillstandskosten.
Das Wichtigste in Kürze
- Eine Instandhaltungsstrategie legt je Anlage fest, ob sie reaktiv, vorbeugend nach festen Intervallen, zustandsorientiert nach Befund oder vorausschauend nach Messdaten instand gehalten wird.
- Run-to-Failure ist nur dort richtig, wo ein Ausfall weder Produktion noch Sicherheit trifft und das Ersatzteil schneller da ist als der Schaden wächst.
- Reaktive Instandhaltung an kritischen Anlagen kostet mehr als die Reparatur: Sie kostet Stillstand, Folgeschäden an Nachbarbauteilen, Eilbeschaffung, Wochenendzuschläge und die Arbeit unter Zeitdruck.
- Nach DIN 31051 besteht Instandhaltung aus Wartung, Inspektion, Instandsetzung und Verbesserung – eine Strategie sagt, welche dieser Grundmaßnahmen wann und durch wen stattfindet.
- Die Technische Regel TRBS 1112 verlangt vom Betreiber, Art, Umfang und Fristen der Instandhaltung in der Gefährdungsbeurteilung festzulegen – eine Strategie ist also auch ein Nachweis.
- Der Weg von reaktiv zu geplant beginnt mit einer Befundung des Ist-Zustands und einer Priorisierung nach Ausfallfolge, nicht mit einem Softwareprojekt.
- In der Praxis ist die richtige Antwort fast immer ein Mischmodell: wenige kritische Anlagen geplant, viele unkritische reaktiv – mit einem Partner, der beides beherrscht.
Was ist eine Instandhaltungsstrategie?
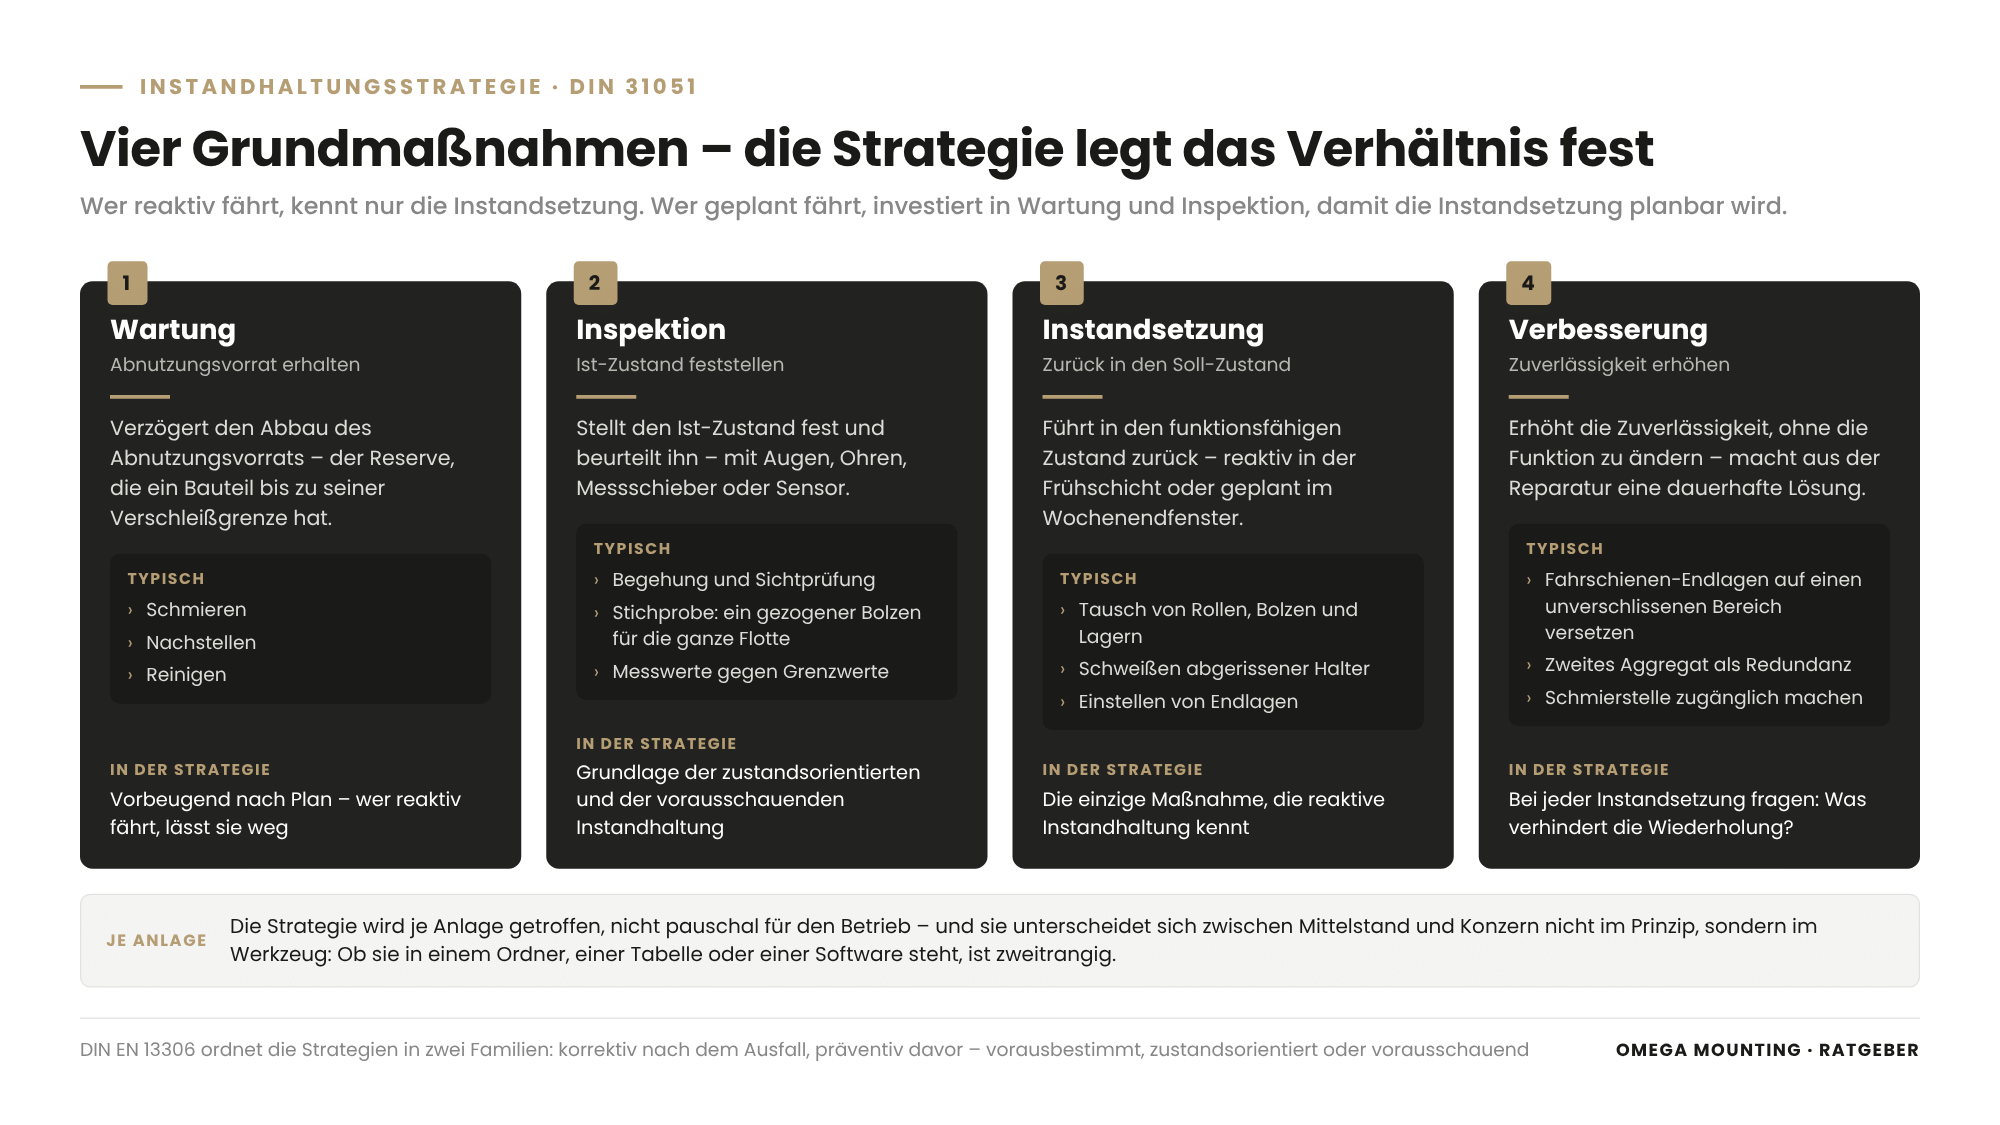
Eine Instandhaltungsstrategie ist die bewusste Festlegung, nach welchem Prinzip eine Anlage instand gehalten wird – reaktiv nach dem Ausfall, vorbeugend nach festen Intervallen, zustandsorientiert nach Befund oder vorausschauend nach Messdaten – und sie wird je Anlage getroffen, nicht pauschal für den ganzen Betrieb.
Die Begriffe dafür liefert die DIN 31051, die Instandhaltung in vier Grundmaßnahmen gliedert: Wartung verzögert den Abbau des Abnutzungsvorrats – also der Reserve, die ein Bauteil bis zu seiner Verschleißgrenze hat – durch Schmieren, Nachstellen und Reinigen; Inspektion stellt den Ist-Zustand fest und beurteilt ihn; Instandsetzung führt in den funktionsfähigen Zustand zurück; Verbesserung erhöht die Zuverlässigkeit, ohne die Funktion zu ändern. Die Strategie entscheidet, in welchem Verhältnis diese vier Maßnahmen zueinander stehen: Wer reaktiv fährt, kennt nur die Instandsetzung. Wer geplant fährt, investiert in Wartung und Inspektion, damit die Instandsetzung planbar wird.
Die europäische Begriffsnorm DIN EN 13306 ordnet die Strategien in zwei Familien: korrektive Instandhaltung nach dem Ausfall und präventive Instandhaltung vor dem Ausfall – letztere entweder vorausbestimmt nach Zeit oder Laufleistung, zustandsorientiert nach Inspektionsbefund oder vorausschauend nach Auswertung von Messdaten. Diese Einordnung reicht für die Praxis völlig; mehr Theorie brauchen Sie für die Entscheidung nicht.
Strategie ist keine Frage der Betriebsgröße
Ein Instandhaltungskonzept für den Mittelstand unterscheidet sich von dem eines Konzerns nicht im Prinzip, sondern im Werkzeug: Die Frage „Was passiert, wenn das ausfällt?“ ist dieselbe – ob die Antwort in einem Ordner, einer Tabelle oder einer Software steht, ist zweitrangig.
Welche Instandhaltungsstrategien gibt es?
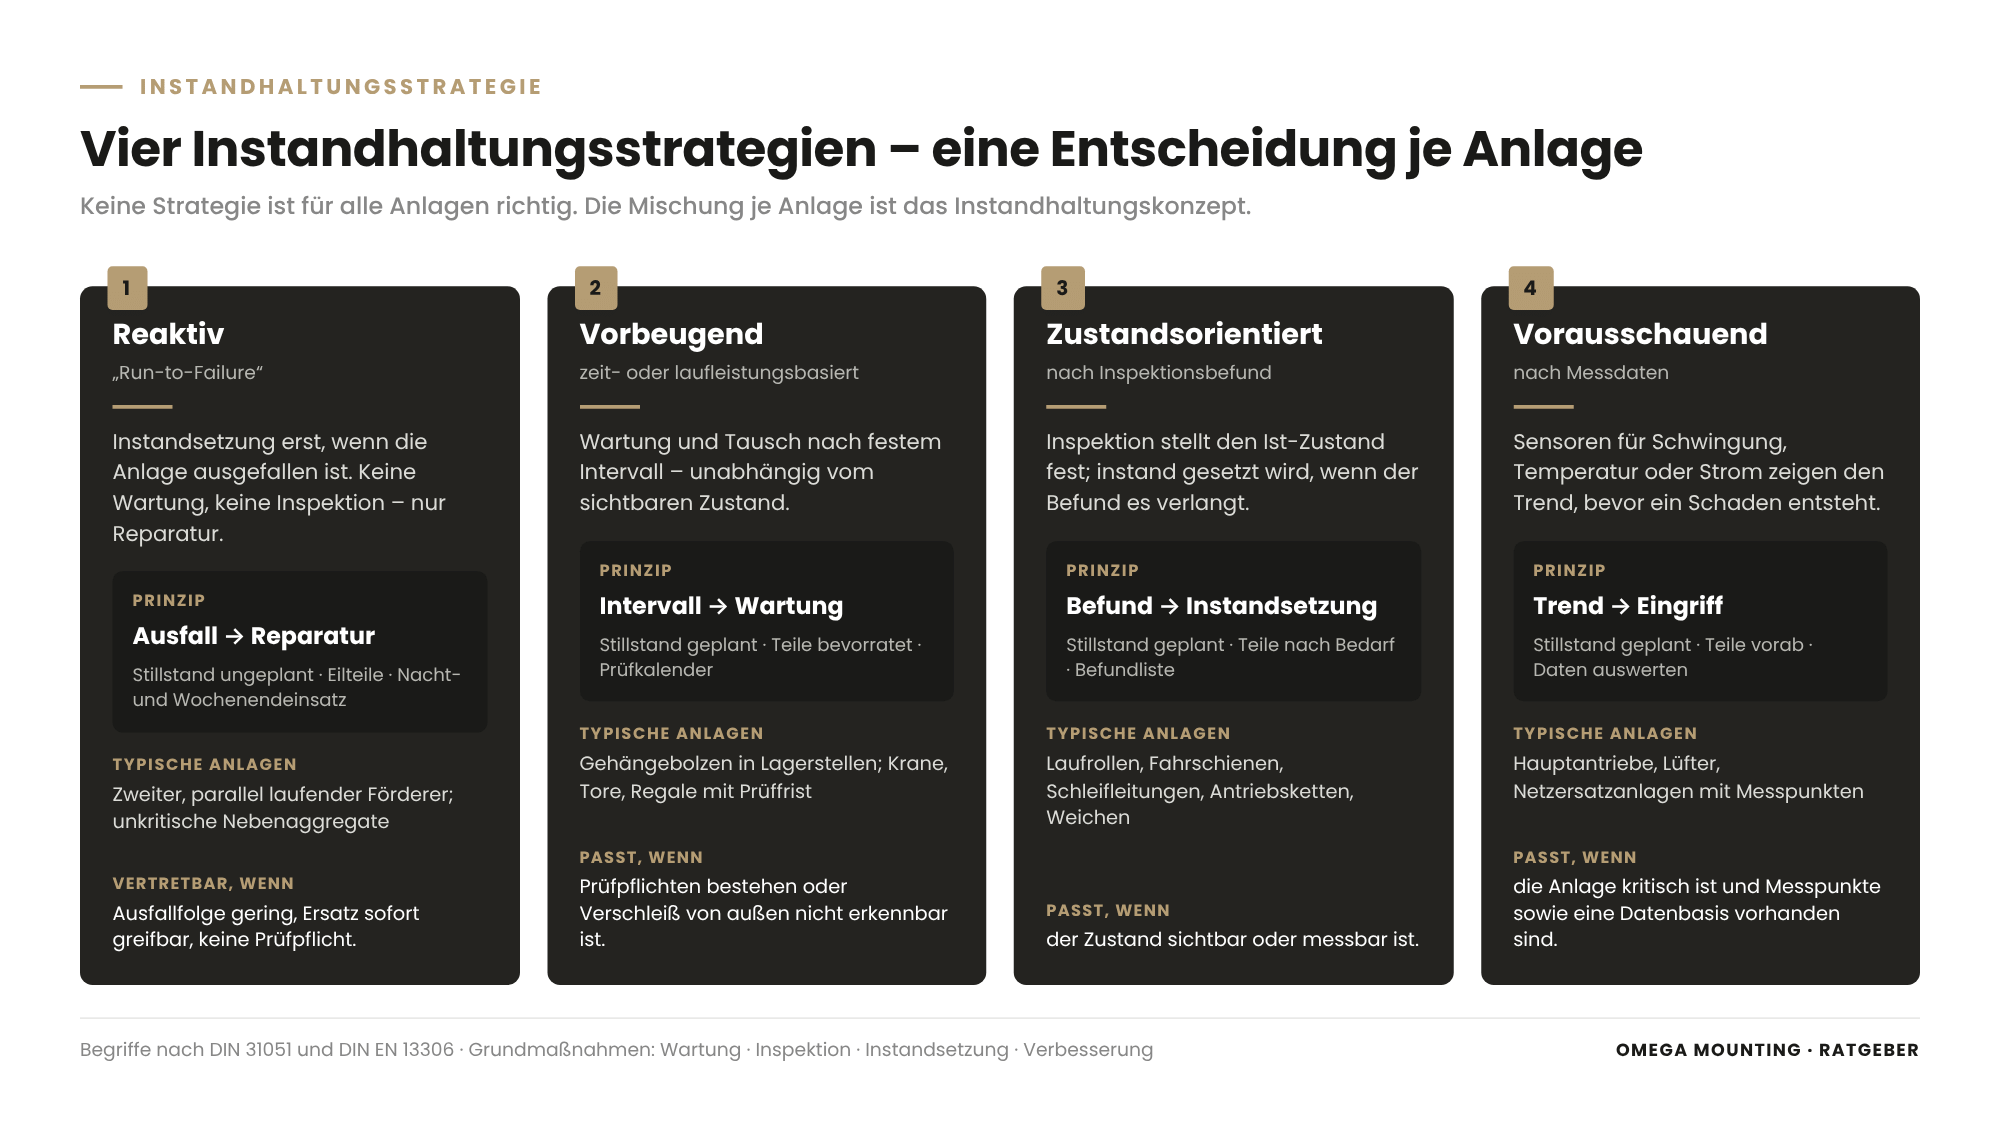
Es gibt vier Grundstrategien – reaktiv, vorbeugend, zustandsorientiert und vorausschauend –, die sich darin unterscheiden, wann der Eingriff ausgelöst wird: durch den Ausfall, durch den Kalender, durch den Befund oder durch die Messung. Die folgende Übersicht zeigt, was jede Strategie voraussetzt und wo sie passt.
| Strategie | Auslöser des Eingriffs | Voraussetzung | Passt zu | Typische Schwäche |
|---|---|---|---|---|
| Reaktiv (Run-to-Failure) | Ausfall | Ersatzteil verfügbar, Ausfallfolge gering | Redundante oder unkritische Anlagen, einfache Verschleißteile | Stillstand zum ungünstigsten Zeitpunkt, Folgeschäden |
| Vorbeugend (zeit- oder laufleistungsbasiert) | Kalender, Betriebsstunden, Taktzahl | Wartungsplan, bekannte Verschleißraten | Prüfpflichtige Anlagen, Schmierstellen, Verschleißteile mit bekannter Lebensdauer | Tausch funktionsfähiger Teile, Aufwand ohne Befund |
| Zustandsorientiert | Inspektionsbefund | Regelmäßige Inspektion, Befundung durch Fachleute, Dokumentation | Fördertechnik, Krane, Hebezeuge, Antriebe – alles, dessen Zustand erkennbar ist | Hängt an der Qualität der Inspektion |
| Vorausschauend (Predictive Maintenance) | Messdaten und Grenzwerte | Sensorik, Datenbasis, Auswertung | Hochverfügbare Anlagen mit messbaren Verschleißgrößen | Nachrüstaufwand, Datenbasis fehlt bei Altanlagen |
Die Tabelle zeigt schon, warum kein Betrieb mit einer einzigen Strategie auskommt. Die Schleifleitung einer Elektrohängebahn – also die Schiene, über die die Fahrzeuge ihren Strom beziehen – wird zustandsorientiert instand gehalten, weil Verschleiß an Stromabnehmern und Kontaktflächen sichtbar und messbar ist. Die Starterbatterie einer Netzersatzanlage wird vorbeugend getauscht, weil ihr Zustand von außen kaum zu beurteilen ist. Und die Hallenleuchte wird reaktiv getauscht, weil es nichts kostet, wenn sie ausfällt.
Vorausschauend ist nicht automatisch besser
Predictive Maintenance – die vorausschauende Instandhaltung auf Basis von Sensordaten – ist die anspruchsvollste Stufe, nicht die beste. Sie braucht eine messbare Größe, die den Verschleiß früh genug ankündigt, und eine Datenbasis für Grenzwerte; bei einer rund 30 Jahre alten Förderanlage gibt es beides selten. Dort ist die zustandsorientierte Instandhaltung mit Augen, Ohren und Messschieber die realistische Wahl.
Warum ist Run-to-Failure am Ende teurer?
Run-to-Failure ist bei kritischen Anlagen teurer, weil der Ausfall nie nur das defekte Bauteil kostet: Er kostet den Stillstand zum ungeplanten Zeitpunkt, die Folgeschäden an Nachbarbauteilen, die Eilbeschaffung von Ersatzteilen, die Arbeit unter Zeitdruck außerhalb der Geschäftszeiten – und die Wiederholung, weil die Ursache nicht beseitigt wurde.
Wir benennen diese Kostenarten hier bewusst ohne Zahlen. Jeder Betrieb hat andere Deckungsbeiträge, andere Schichtmodelle und andere Vertragsstrafen; wer die eigenen Werte einsetzen will, findet den Rechenweg im Ratgeber zum Berechnen von Stillstandskosten. Was sich ohne Zahlen sagen lässt: Die folgenden Posten entstehen bei reaktiver Instandhaltung immer, bei geplanter selten.
Kostenart 1: Der Stillstand kommt, wann er will
Ein geplanter Stillstand liegt im Wochenendfenster, im Nachtfenster oder in der Schichtpause. Ein ungeplanter liegt mitten in der Frühschicht oder – wie bei unserem Notfalleinsatz an einem Sonntagabend – kurz vor dem Produktionsstart am Montag um vier Uhr. Und er beginnt mit Erkennen, Melden, Suchen und Beschaffen, bevor überhaupt repariert wird; diese Vorlaufzeit fällt bei geplanter Instandhaltung weg, weil Material, Team und Freigaben vorher da sind.
Kostenart 2: Folgeschäden an Bauteilen, die noch gut waren
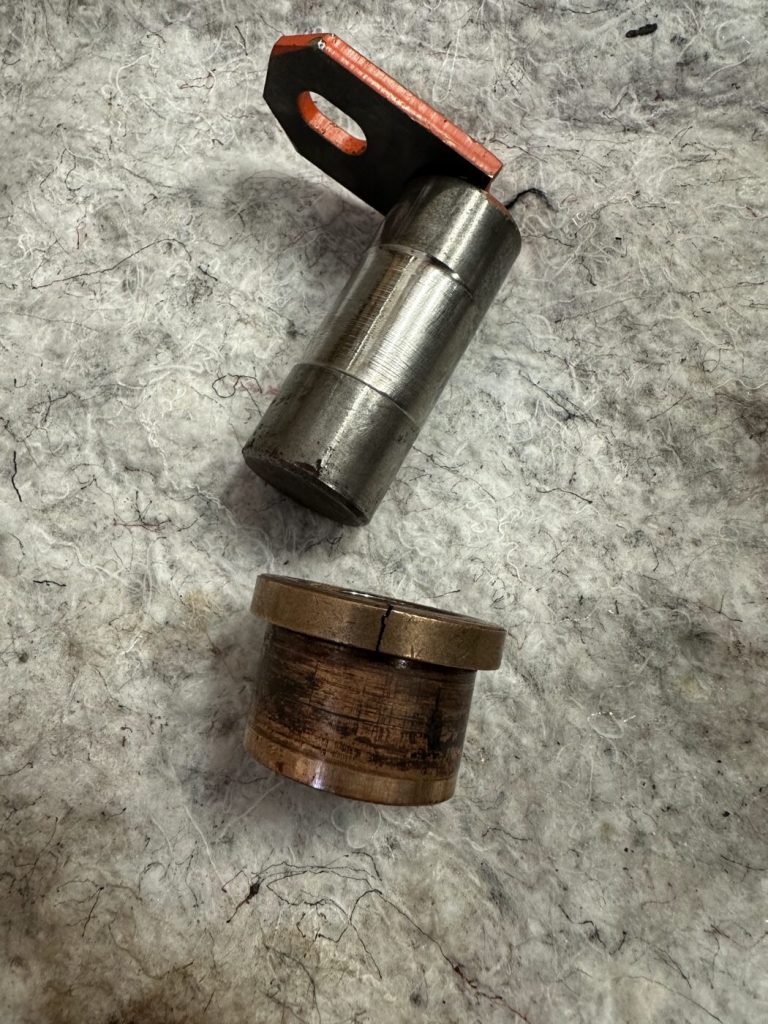
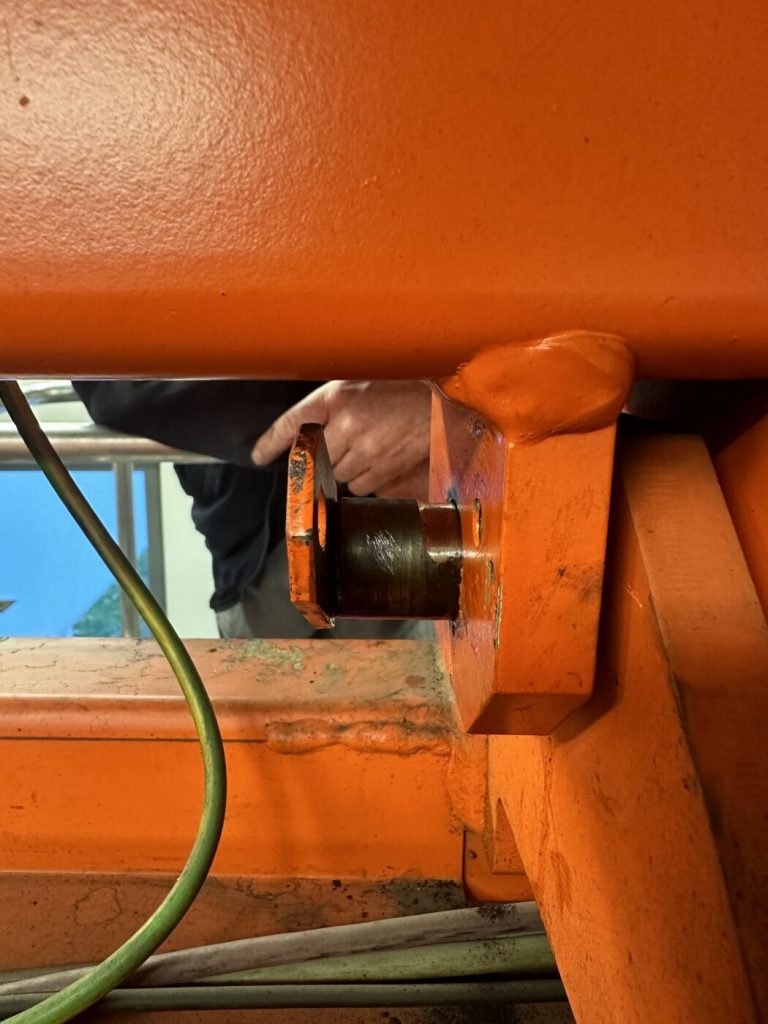
Verschleiß bleibt nicht beim Bauteil, an dem er beginnt. Im Lebensmittelbetrieb, in dem wir die Gehängebolzen von 80 EHB-Fahrzeugen saniert haben, hatte der fehlende Schmierfilm den Bolzen eingelaufen – und mit ihm Lagersitz und Hinterlager, die als Paar getauscht werden mussten. In Frankfurt hatten sich die Rollen über Jahre so tief in die Fahrschienen eingearbeitet, dass Schienenübergänge nicht mehr fluchteten und die Stromabnehmer, Antriebsrollen und Datenkontakte der Fahrzeuge mit verschlissen. Eine verschlissene Weiche, die weiterläuft, erzeugt Verschleiß an jedem Fahrzeug, das sie passiert. Wer wartet, bis sie ausfällt, bezahlt am Ende die Fahrzeuge mit.
Kostenart 3: Eilbeschaffung und Improvisation
Am Sonntag liefert kein Ersatzteillager. Beim Notfalleinsatz im Logistikbetrieb hatte das kurzfristig angelieferte Ersatzaggregat ein anderes Anschlussfeld als das alte; die passenden Kabelschuhe und Schrumpfschläuche hatte in der Nacht niemand parat, auch befreundete Elektrobetriebe nicht. Die Nacht ging für eine Übergangsversorgung über Akkus und für Telefonate und E-Mails drauf, damit am Morgen das Material da war. Geplant hätte dieselbe Arbeit an einem Tag stattgefunden – mit Anschlussfeld, Kabelquerschnitten und Erdung vorher geklärt.
Kostenart 4: Arbeit unter Zeitdruck
Reaktive Instandsetzung findet statt, wenn alle warten. Unter diesem Druck wird repariert, was den Lauf wiederherstellt – nicht, was die Ursache beseitigt: Das Quietschen wird weggeschmiert, die gerissene Halterung überschweißt, der Endschalter überbrückt. Jede dieser Übergangslösungen ist der Anfang des nächsten Ausfalls. Geplante Instandhaltung hat Zeit für die Ursachenanalyse – und darum repariert sie seltener.
Kostenart 5: Die Großrevision, die niemand eingeplant hat
Die teuerste Folge reaktiver Instandhaltung ist der Punkt, an dem die kleinen Reparaturen nicht mehr reichen. Bei der Elektrohängebahn in Frankfurt hatte die betriebseigene Instandhaltung die Anlage über viele Jahre am Laufen gehalten – im laufenden Betrieb blieb aber nur Zeit für das unmittelbar Notwendige, größere Demontagen waren während der Produktionszeiten nicht möglich. So sammelte sich der Verschleiß, bis rund 100 Weichen in einer Serie von Wochenendstillständen grundüberholt werden mussten. Eine gute Entscheidung – aber eine, die eine Instandhaltungsstrategie Jahre früher kleiner hätte ausfallen lassen.
Wann ist reaktive Instandhaltung trotzdem richtig?
Reaktive Instandhaltung ist richtig, wenn der Ausfall einer Anlage weder Produktion noch Sicherheit noch Prüfpflichten berührt, das Ersatzteil verfügbar ist und die Reparatur ohne Vorbereitung gelingt – dann ist jede vorbeugende Maßnahme Aufwand ohne Nutzen.
Das ist keine Ausnahme, sondern ein großer Teil jedes Anlagenparks: Beleuchtung, Kleinantriebe mit Ersatzmotor im Regal, redundante Pumpen, Tore in Nebenbereichen, Werkzeuge. Für diese Anlagen ist Run-to-Failure die wirtschaftlich richtige Instandhaltungsstrategie – vorausgesetzt, jemand hat sie bewusst so eingestuft und das Ersatzteil liegt tatsächlich im Regal.
Die drei Bedingungen für bewusstes Run-to-Failure
- Keine Ausfallfolge über das Bauteil hinaus: Die Produktion läuft weiter, kein Mitarbeiter ist gefährdet, kein Nachbarbauteil wird beschädigt, keine Prüfpflicht wird verletzt.
- Ersatz ist schneller da als der Schaden wächst: Das Teil liegt vor Ort oder ist kurzfristig lieferbar, und der Tausch braucht keine Hebetechnik, keine Freischaltung durch ein Fachgewerk, kein Stillstandsfenster.
- Die Entscheidung ist dokumentiert: In der Anlagenliste steht „reaktiv“, mit Begründung. Dann ist Run-to-Failure eine Strategie – ohne diesen Eintrag ist es Zufall.
Redundanz kann eine Anlage von „kritisch“ zu „reaktiv vertretbar“ machen: Ein zweites Aggregat, das die Last übernimmt, verwandelt den Ausfall des ersten in einen planbaren Tausch. Genau das haben wir dem Logistikbetrieb nach dem Sonntagabend-Einsatz empfohlen, und der Betrieb hat es umgesetzt. Was bei Netzersatzanlagen sonst zu beachten ist, beschreibt unser Ratgeber zur Wartung von Notstromaggregaten.
Wie finden Sie die passende Instandhaltungsstrategie je Anlage?
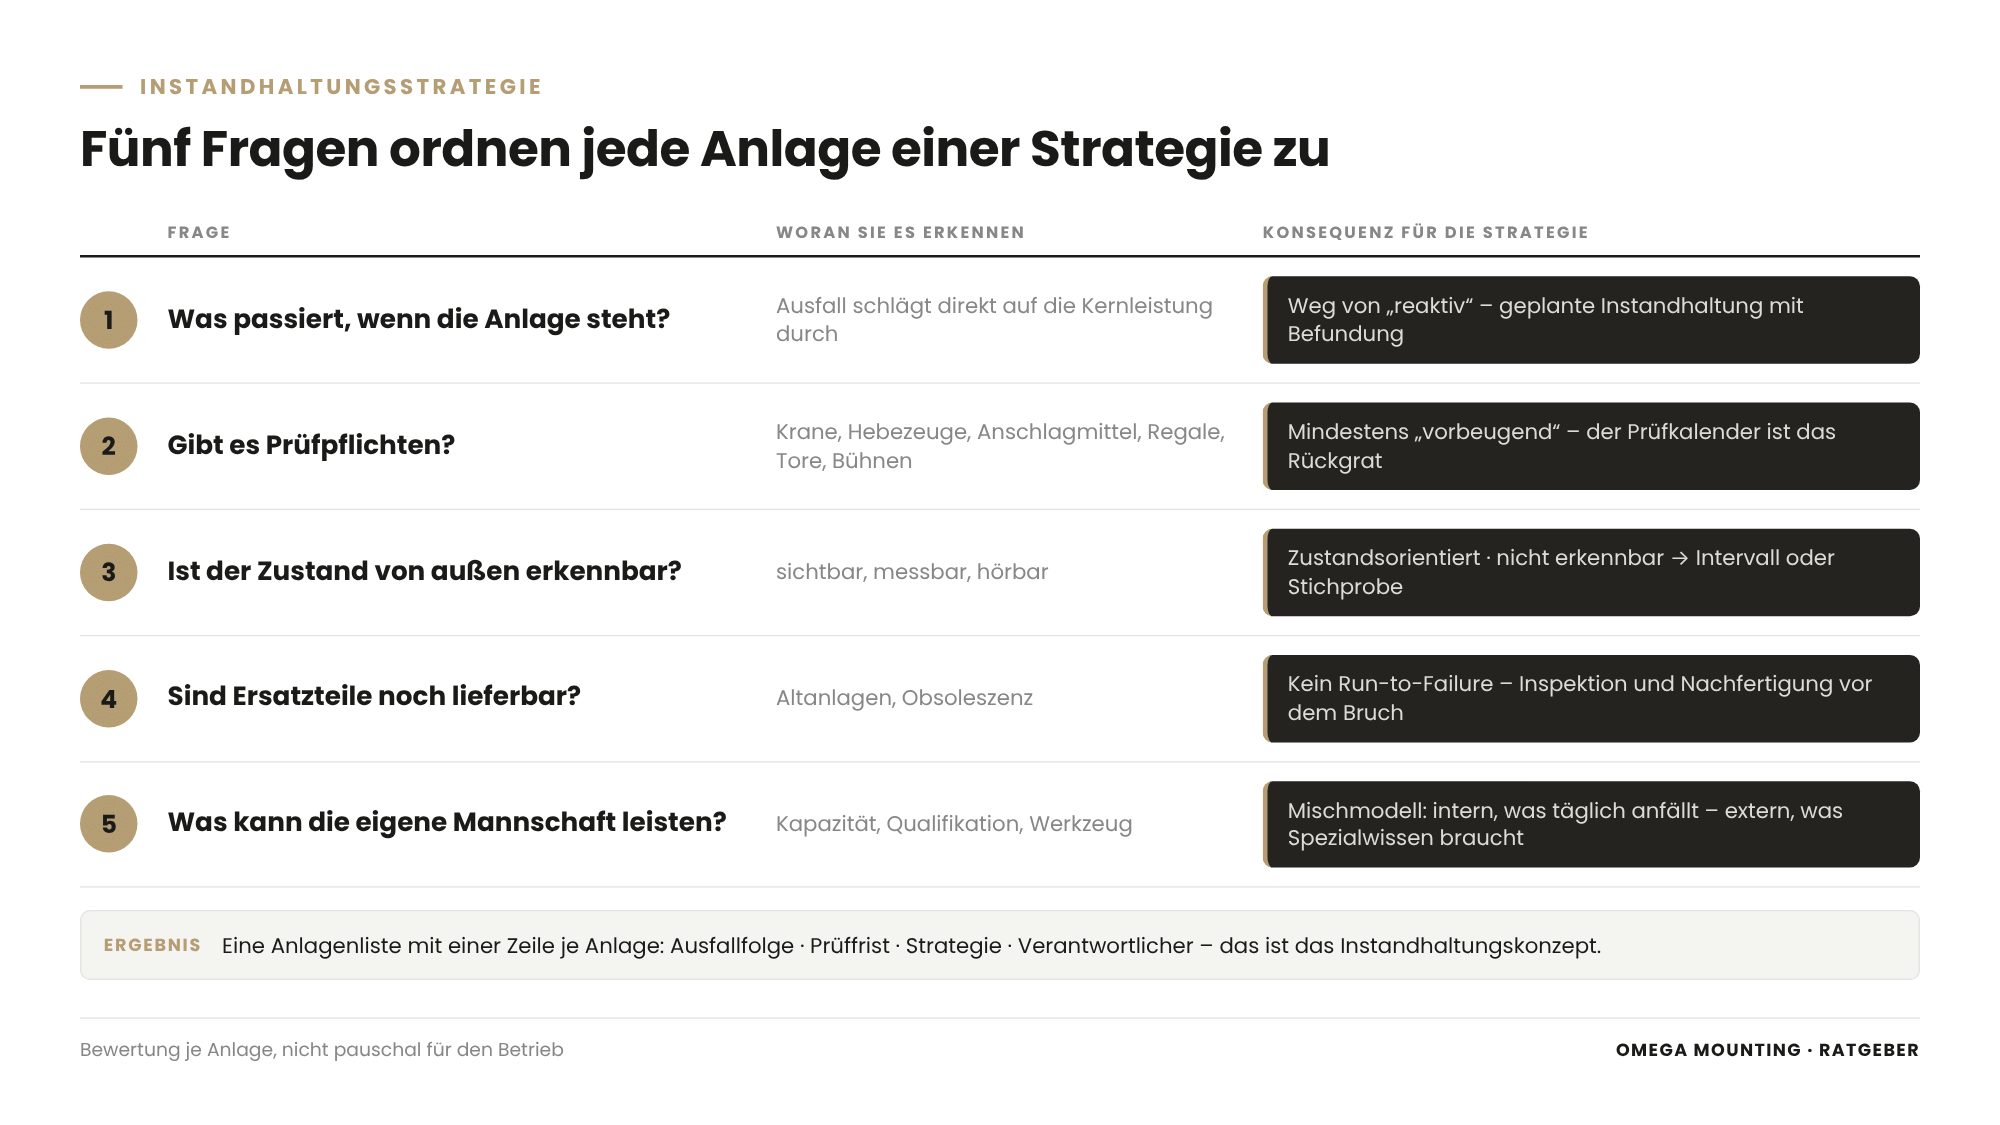
Die passende Instandhaltungsstrategie finden Sie, indem Sie jede Anlage nach fünf Kriterien bewerten – Ausfallfolge, Prüfpflicht, Erkennbarkeit des Zustands, Ersatzteillage und eigene Kapazität – und aus dem Ergebnis eine von vier Antworten ableiten: reaktiv, vorbeugend, zustandsorientiert oder gemischt.
Kriterium 1: Was passiert, wenn die Anlage steht?
Das ist die Frage, mit der alles beginnt – das Bewerten der Ausfallfolgen. Eine Elektrohängebahn, die der einzige Transportweg zwischen zwei Produktionsbereichen ist, hat eine andere Ausfallfolge als eine zweite, die parallel läuft. Ein Notstromaggregat in einem Betrieb, der noch gar keinen Netzanschluss hat, ist die Produktion selbst. Je direkter der Ausfall auf Ihre Kernleistung durchschlägt, desto weiter weg von „reaktiv“ gehört die Anlage.
Kriterium 2: Gibt es Prüfpflichten?
Krane, Hebezeuge, Anschlagmittel, Regale, kraftbetätigte Tore, Hubarbeitsbühnen, Druckanlagen: Für viele Arbeitsmittel schreibt die Betriebssicherheitsverordnung wiederkehrende Prüfungen vor, deren Fristen der Arbeitgeber in der Gefährdungsbeurteilung festlegt. Eine prüfpflichtige Anlage kann nicht reaktiv instand gehalten werden – die Prüfung ist bereits eine vorbeugende Maßnahme mit Termin. Für diese Anlagen ist die Strategie mindestens „vorbeugend“, und der Prüfkalender ist ihr Rückgrat.
Kriterium 3: Ist der Zustand von außen erkennbar?
Zustandsorientierte Instandhaltung funktioniert nur, wenn jemand den Zustand erkennen kann. Laufrollen, Fahrschienen, Schleifleitungen, Antriebsketten, Weichenschuhe: sichtbar, messbar, hörbar – also zustandsorientiert. Gehängebolzen im Inneren einer Lagerstelle: von außen nicht beurteilbar. Dort hilft nur das Ziehen eines Bolzens als Stichprobe oder ein fester Tauschintervall – also vorbeugend. Welche Baugruppen einer Elektrohängebahn wie verschleißen, beschreibt unser Ratgeber zum Verschleiß an Elektrohängebahnen.
Kriterium 4: Wie steht es um Ersatzteile?
Bei Anlagen jenseits von zwanzig oder dreißig Betriebsjahren entscheidet die Obsoleszenz mit – das Auslaufen von Ersatzteilen am Markt. Wo Teile nicht mehr lieferbar sind, ist Run-to-Failure ausgeschlossen, denn der Ausfall wird zur Beschaffungs- oder Nachfertigungsaufgabe mit Wochen Vorlauf. Solche Anlagen brauchen zustandsorientierte Inspektion, damit die Nachfertigung beginnt, bevor das Teil bricht – und einen Partner mit eigener Werkstatt.
Kriterium 5: Was kann Ihre eigene Mannschaft leisten?
Eine Strategie, die niemand umsetzt, ist Papier. Ein Instandhalter, der die Produktion am Laufen hält, hat keine Zeit für die Grundüberholung von Weichen. Das ist kein Vorwurf, sondern eine Kapazitätsfrage – und die Antwort darauf ist meist ein Mischmodell aus eigener Mannschaft und externem Partner. Was dabei intern bleibt und was extern geht, behandelt der Ratgeber zum Outsourcen der Instandhaltung.
Das Ergebnis: eine Anlagenliste mit Strategie je Zeile
Am Ende dieser fünf Fragen steht keine Grundsatzentscheidung, sondern eine Liste: jede Anlage, ihre Ausfallfolge, ihre Prüffrist, ihre Strategie und der Verantwortliche. Diese Liste ist das Instandhaltungskonzept – das Dokument, das ein Einkäufer für die Vergabe braucht und ein Prüfer sehen will, wenn er nach der Instandhaltungsstrategie fragt.
Was verlangt das Regelwerk vom Betreiber?
Das Regelwerk verlangt vom Betreiber keine bestimmte Instandhaltungsstrategie, aber es verlangt, dass es eine gibt: Art, Umfang und Fristen der Instandhaltung müssen in der Gefährdungsbeurteilung festgelegt sein, und wer sie ausführt, muss dafür fachkundig, beauftragt und unterwiesen sein.
Das steht so in der Technischen Regel für Betriebssicherheit TRBS 1112 (Instandhaltung), die die Betriebssicherheitsverordnung konkretisiert. Für Sie heißt das: Ein Betrieb, der seine Anlagen ausschließlich reaktiv fährt, ohne das irgendwo festgelegt zu haben, hat nicht nur ein wirtschaftliches Problem, sondern auch eine Lücke in der Gefährdungsbeurteilung nach § 3 BetrSichV. Die Anlagenliste mit Strategie je Zeile schließt diese Lücke – vorausgesetzt, sie ist Teil der Gefährdungsbeurteilung und nicht nur eine Tabelle im Einkauf.
Zwei weitere Punkte aus dem Regelwerk sprechen gegen reines Run-to-Failure bei prüfpflichtigen Anlagen. Erstens: Nach der TRBS 1201 (Prüfungen und Kontrollen von Arbeitsmitteln) führen Mängel, die eine Gefährdung bedeuten, zum Verwendungsverbot; weniger schwere Mängel verkürzen die Prüffrist oder schränken den Einsatz ein. Wer Verschleiß findet und ihn ignoriert, verliert also die Grundlage für den weiteren Betrieb. Zweitens: Nach einer Instandsetzung, die die Sicherheit beeinflussen kann, ist eine erneute Prüfung durch eine zur Prüfung befähigte Person vorgesehen – eine Person mit Ausbildung, Berufserfahrung und zeitnaher Tätigkeit an der Anlagenart. Eine reaktive Reparatur um drei Uhr nachts ohne diese Prüfung ist keine Wiederinbetriebnahme, sondern eine Übergangslösung.
Für den Aufbau von Wartungs- und Inspektionsplänen gibt es mit der VDI-Richtlinie 2890 eine Anleitung – als Einordnung hilfreich, als Pflichtlektüre nicht nötig. Entscheidend ist, dass der Plan existiert, zur Anlage passt und gelebt wird.
Wie führen Sie eine Instandhaltungsstrategie ein, ohne den Betrieb zu stören?
Eine Instandhaltungsstrategie führen Sie in fünf Schritten ein – Bestandsaufnahme, Befundung, Priorisierung, Umsetzung in Stillstandsfenstern und Dokumentation –, und keiner davon verlangt, dass die Produktion dafür steht.
Schritt 1: Bestandsaufnahme – was haben Sie überhaupt?
Eine Anlagenliste mit Standort, Baujahr, Betriebsstunden oder Taktzahl, kritischen Baugruppen und bekannten Prüffristen. Viele Betriebe haben diese Liste in Teilen – im Einkauf, in der Buchhaltung, im Kopf des dienstältesten Instandhalters. Der erste Schritt ist, sie an einem Ort zusammenzuführen.
Schritt 2: Befundung – wie geht es den Anlagen wirklich?
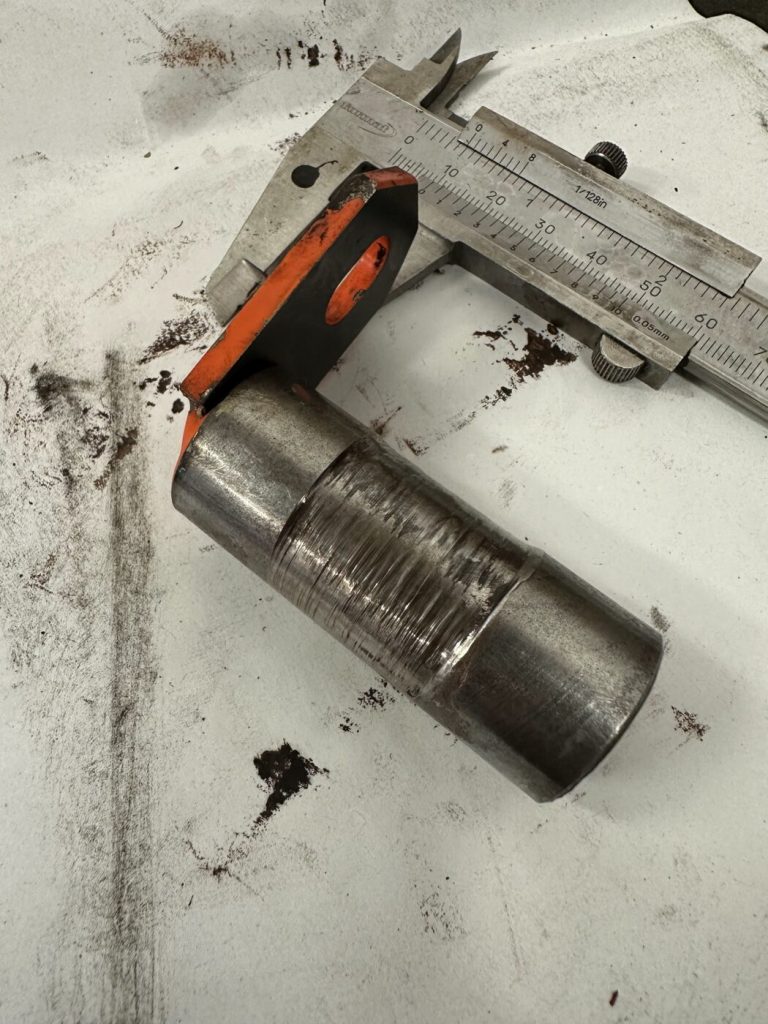
Die Befundung – das systematische Feststellen und Bewerten des Ist-Zustands – ist der Schritt, der aus Vermutungen Wissen macht. In Frankfurt haben wir vor der Weichenrevision jede der rund 100 Weichen durchgesehen, ihren Zustand dokumentiert und nach Schadensbild bewertet; daraus entstanden Ersatzteilbedarf, Arbeitsumfang und Reihenfolge. Im Lebensmittelbetrieb genügte ein einziger gezogener Bolzen, um den Zustand aller 80 Fahrzeuge zu kennen: Rillen, Risse, Materialabtrag, kaum noch Fett. Eine Stichprobe am richtigen Bauteil ersetzt oft die Durchsicht der ganzen Flotte.
Schritt 3: Priorisierung – was zuerst?
Nicht alles auf einmal. Anlagen mit hoher Ausfallfolge und schlechtem Befund kommen zuerst; Anlagen mit gutem Befund bekommen ein Inspektionsintervall; unkritische Anlagen werden bewusst als reaktiv eingestuft. In Frankfurt wurden Weichen mit starken Schäden oder hoher Bedeutung für den Produktionsablauf zuerst bearbeitet – das ist Priorisierung nach Ausfallfolge, nicht nach Reihenfolge in der Halle.
Schritt 4: Umsetzung in Stillstandsfenstern
Der Rückstand aus Jahren reaktiver Instandhaltung wird in geplanten Fenstern abgearbeitet – Wochenende für Wochenende, Nachtfenster für Nachtfenster. Die rund 100 Weichen in Frankfurt liefen als Serie von Wochenendstillständen mit jeweils rund 36 Stunden und vier Technikern; die 80 Fahrzeuge im Lebensmittelbetrieb als Serienprogramm mit 10 bis 15 Fahrzeugen je Wochenende, bis die Flotte durch war. Wie Sie solche Fenster planen, damit sie reichen, beschreibt unser Ratgeber zur Wartung im laufenden Betrieb.
Schritt 5: Dokumentation – damit die Strategie überlebt
Jeder Einsatz hinterlässt ein Protokoll: Befund, Maßnahme, verwendete Teile, offene Punkte, nächste Fälligkeit. Daraus wächst die Anlagenakte, aus der Anlagenakte der Wartungsplan, aus dem Wartungsplan das nächste Stillstandsfenster. Ohne Dokumentation beginnt jedes Fenster mit Suchen – und die Strategie fällt beim ersten Personalwechsel zurück auf reaktiv.
Wartungsplan erstellen – ohne Software zu kaufen
Ein Wartungsplan ist eine Tabelle: Anlage, Baugruppe, Maßnahme, Intervall, Verantwortlicher, letzte und nächste Fälligkeit. Für die meisten Mittelständler reicht dafür eine Tabellenkalkulation. Was in den Plan einer Förderanlage gehört, zeigt unser Ratgeber zur Instandhaltung von Fördertechnik.
Wie steigern Sie mit der Strategie die Anlagenverfügbarkeit?
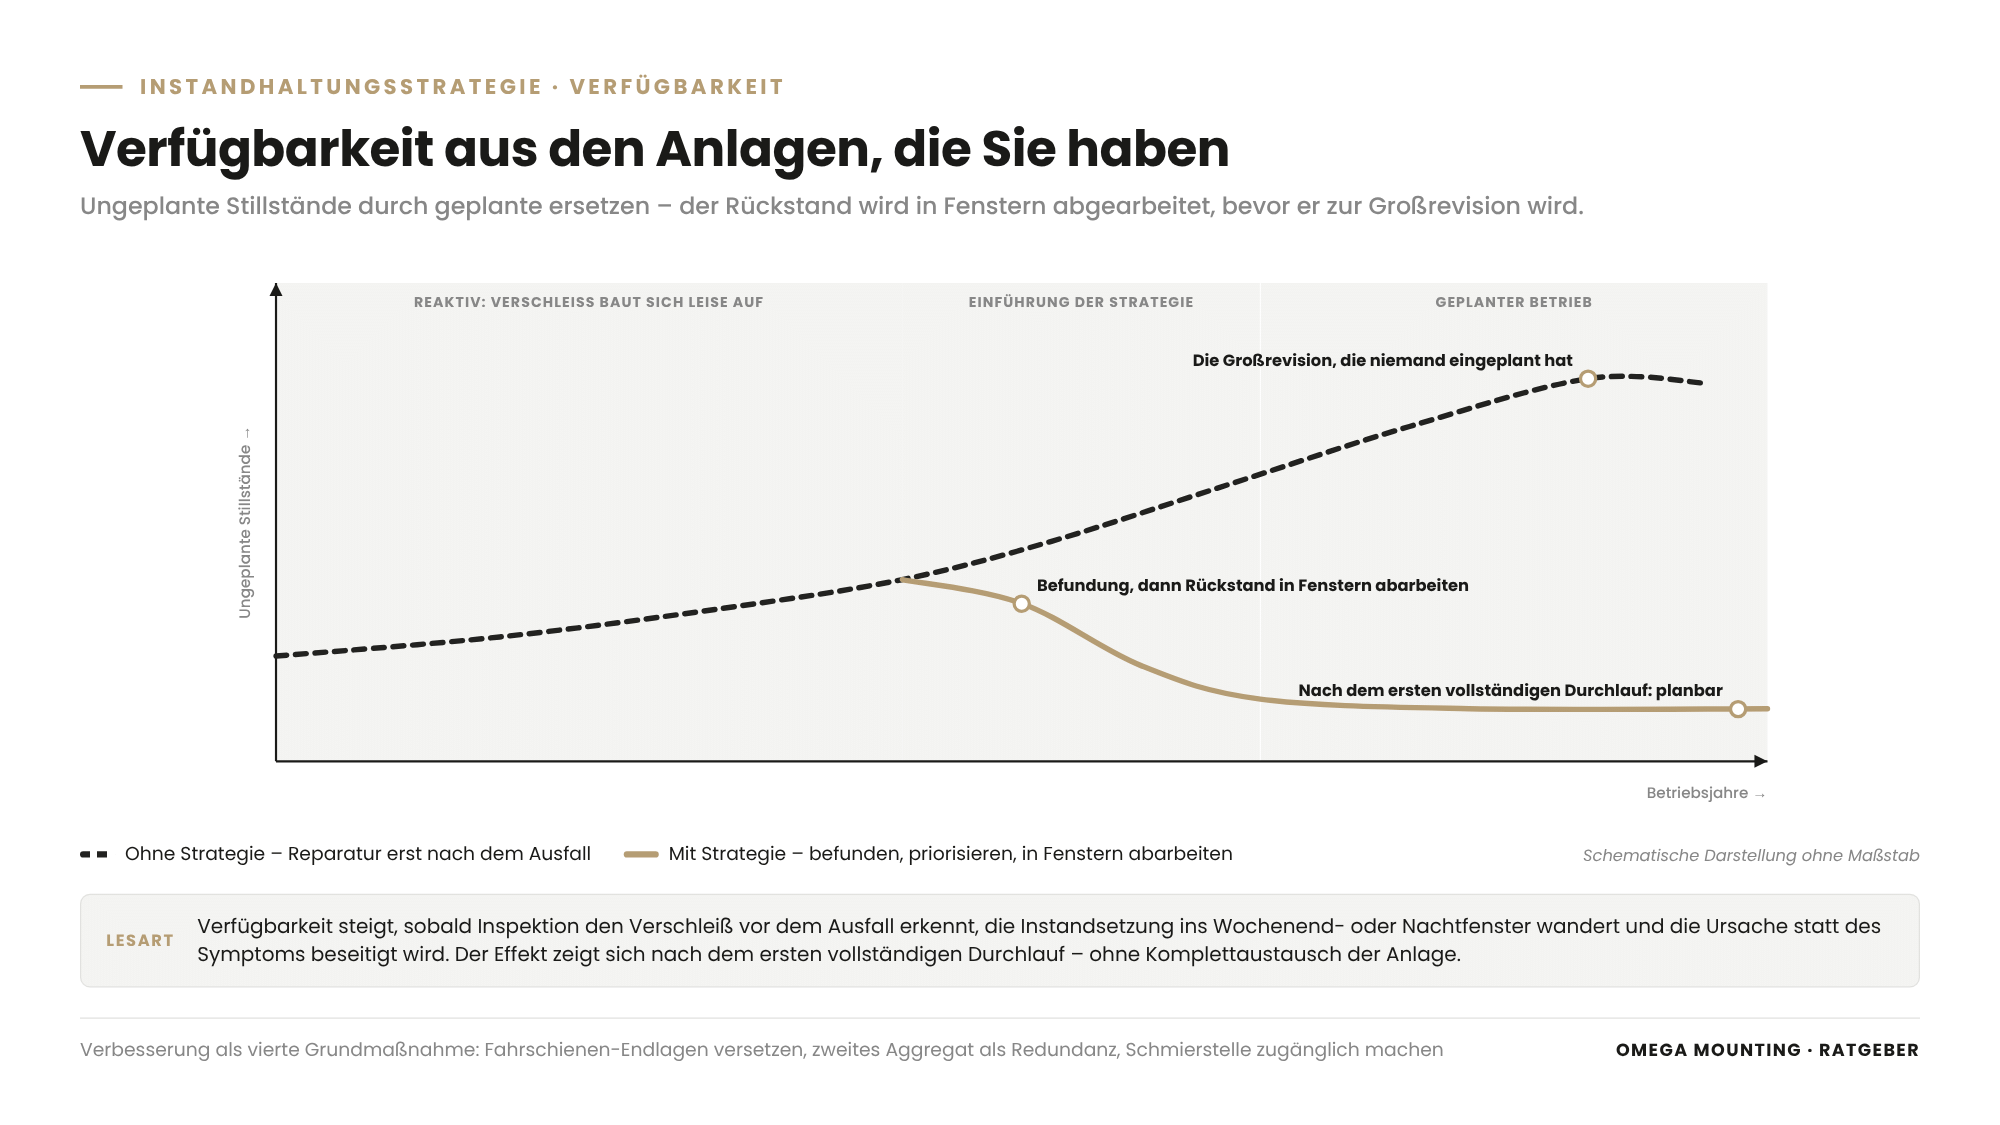
Die Anlagenverfügbarkeit steigt, wenn ungeplante Stillstände durch geplante ersetzt werden – und das gelingt, sobald Inspektion den Verschleiß vor dem Ausfall erkennt, die Instandsetzung ins Fenster wandert und die Ursache statt des Symptoms beseitigt wird.
Der Effekt zeigt sich nach dem ersten vollständigen Durchlauf. Nach der Grundüberholung in Frankfurt ließen sich akute Störungen beseitigen und Folgeschäden an Fahrzeugen, Antrieben, Stromabnehmern und Datenkontakten reduzieren; die Anlage wurde planbarer, die Lebensdauer des Bestands verlängert – ohne Komplettaustausch. Das ist Verfügbarkeit, die nicht aus neuen Anlagen kommt, sondern aus einer Strategie für die vorhandenen.
Verbesserung als vierte Grundmaßnahme
Die Verbesserung nach DIN 31051 macht aus einer Reparatur eine dauerhafte Lösung: Fahrschienen, deren Endlagen auf einen unverschlissenen Bereich versetzt werden; ein zweites Aggregat, das Redundanz schafft; eine Schmierstelle, die zugänglich gemacht wird. Wer bei jeder Instandsetzung fragt, was die Wiederholung verhindert, verbessert die Anlage mit jedem Einsatz.
So läuft das bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet treffen wir bei Betrieben in Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg vor allem auf eine Situation: eine erfahrene, kleine Instandhaltung, die seit Jahren reaktiv arbeitet, weil ihr für mehr die Zeit fehlt – und Anlagen, deren Verschleiß sich leise aufgebaut hat. Unsere Aufgabe ist dann nicht, die Instandhaltung zu ersetzen, sondern ihr die Strategie zu geben, die sie allein nicht aufsetzen kann: Begehung, Befundung der kritischen Anlagen, Stichproben, Gespräch mit den Bedienern – sie hören das Quietschen zuerst –, dann eine Einschätzung je Anlage. Was wir dabei an Wartung, Inspektion, Instandsetzung und Nachfertigung übernehmen, beschreibt unsere Seite zu Wartung und Instandhaltung von Industrieanlagen. Und was im Störfall zählt – Reaktionszeit, Werkstatt, Ortskenntnis –, steht im Ratgeber zum Montagebetrieb im Rhein-Main-Gebiet.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die drei Stadien einer Instandhaltungsstrategie: den Störfall ohne Strategie, den Rückstand aus Jahren reaktiver Instandhaltung – und den Übergang in ein geplantes Programm.
Der Störfall ohne Strategie: Notfalleinsatz an einem Sonntagabend
Ein Logistikbetrieb, der sich noch im Bau befand, erzeugte seinen Strom mit einem Notstromaggregat. Beim Anfahren an einem Sonntagabend machte das Aggregat Probleme; die Produktion sollte Montag um vier Uhr anlaufen, die ersten Güter ein- und ausgelagert werden. Bei unserem Notfalleinsatz am Sonntagabend ergab die Fehlersuche, dass das Aggregat nicht mehr betriebsfähig war. Kabel demontieren, Betriebsstoffe ablassen, Aggregat von der Auffangstation heben – mit Taschenlampen, Scheinwerfern und dem Licht des Fahrzeugs. Das Ersatzaggregat hatte ein anderes Anschlussfeld; eine Übergangsversorgung über Akkus hielt den Notlauf, am Morgen kam das Material, gegen Montag Mittag lief das neue Aggregat mit angeschlossenem Zusatztank und gemessener Erdung. Unser Vorschlag danach: ein zweites Aggregat als Redundanz – der Betrieb hat es umgesetzt. Das ist der Moment, in dem aus einem Störfall eine Strategie wird.
Der Rückstand: rund 100 Weichen einer Elektrohängebahn in Frankfurt
Bei der Wartung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt hatte sich der Verschleiß über Jahre aufgebaut: eingelaufene Fahrflächen, abgefahrene und abgerissene Rollen, nicht fluchtende Schienenübergänge, Weichen, die wegen abgerissener Bauteile bereits stillgelegt waren. Wir haben jede der rund 100 Weichen in zwei Betriebsbereichen befundet, dokumentiert und nach Schadensgrad und Bedeutung für die Produktion priorisiert. Die Instandsetzung lief als Serie von Wochenendstillständen mit je rund 36 Stunden und vier Technikern: Lauf- und Führungsrollen, Weichenschuhe und Weichenbolzen getauscht, Schienenübergänge ausgerichtet, Endlagen eingestellt, Weichenmotoren und Endschalter geprüft, abgerissene Halter geschweißt, eingelaufene Fahrschienen um mehrere Zentimeter versetzt statt komplett getauscht. Ein Programm, das eine Strategie Jahre früher in kleineren Fenstern erledigt hätte.
Der Übergang: 80 EHB-Fahrzeuge im Lebensmittelbetrieb
Bei der Sanierung der Gehängebolzen an 80 EHB-Fahrzeugen in einem Lebensmittelbetrieb war der Auslöser ein Quietschen – und wiederkehrende Ausfälle in der Produktionszeit. Die interne Instandhaltung war davon ausgegangen, die Bolzen seien wartungsfrei; ein Irrtum, der uns oft begegnet und niemandem vorzuwerfen ist. Ein gezogener Bolzen lieferte den Befund: Bolzen, Lagersitz und Hinterlager komplett eingelaufen, Schmierung praktisch nicht mehr vorhanden, tiefe Rillen, Risse, Materialabtrag. Daraus wurde ein Serienprogramm: Gehänge aufbocken, Bolzen ziehen, Lagersitz kontrollieren, Lager tauschen, neuen Bolzen setzen – 10 bis 15 Fahrzeuge je Wochenende mit zwei bis drei Monteuren, bis die Flotte durch war. Die Anlage hält die Taktung wieder aus und läuft leise. Und der Betrieb weiß jetzt, welche Bauteile in welchem Intervall gesehen werden müssen – das ist der Übergang von reaktiv zu geplant.
Erkennen Sie Ihren Betrieb in einem dieser drei Stadien wieder – in Frankfurt, Hanau, Darmstadt oder anderswo im Rhein-Main-Gebiet? Dann sprechen Sie uns an: Eine Begehung Ihres Anlagenparks klärt meist in einer Stunde, welche Anlagen eine Strategie brauchen und wo reaktiv völlig genügt.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Eine Instandhaltungsstrategie ist die Grundlage jeder Vergabe – ohne sie kaufen Sie Stundensätze, mit ihr Verfügbarkeit. Verlangen Sie vor der Ausschreibung die Anlagenliste mit Strategie je Zeile und vergeben Sie geplante Instandhaltung als Leistungsverzeichnis je Intervall, den Störfall als Rahmenvertrag mit Reaktionszeit. Welche Vertragsform zu welcher Anlage passt, zeigt unser Ratgeber zum Wartungsvertrag für die Instandhaltung.
Für Planer: Die Strategie einer Anlage wird in der Planung festgelegt, ob Sie wollen oder nicht: Eine Schmierstelle ohne Zugang wird nie gewartet, eine Weiche ohne Revisionsöffnung nie inspiziert, ein Aggregat ohne Einbringweg nie revidiert. Planen Sie Zugänglichkeit, Anschlagpunkte, Reserveflächen und Redundanz als Instandhaltbarkeit mit – und übergeben Sie Verschleißteillisten und Wartungsintervalle als Teil der Dokumentation.
Für Projektleiter und Bauleiter: Ihr Projekt endet mit der Übergabe, die Instandhaltung beginnt dort. Als Projektleiter übergeben Sie die Anlage mit einer Strategie – Prüffristen, Wartungsplan, Ersatzteilliste, Ansprechpartner –, nicht nur mit einer Abnahme. Als Bauleiter stellen Sie sicher, dass Erstinspektion und Einweisung der Instandhaltung vor Ort stattfinden und protokolliert sind.
Für Instandhaltungsleiter: Ordnen Sie Ihren Anlagenpark nach Ausfallfolge, Prüfpflicht, Erkennbarkeit, Ersatzteillage und eigener Kapazität und schreiben Sie je Anlage die Strategie auf – auch dort, wo sie „reaktiv“ heißt. Ziehen Sie bei Baugruppen, deren Zustand von außen nicht beurteilbar ist, Stichproben, statt auf „wartungsfrei“ zu vertrauen. Und arbeiten Sie den Rückstand in geplanten Fenstern ab, bevor er zur Großrevision wird.
Für Betriebs- und Werksleiter: Die Entscheidung für eine Strategie ist Ihre, weil sie Stillstandsfenster kostet, bevor sie Stillstand spart. Geben Sie die Fenster frei, die eine geplante Instandhaltung braucht – Wochenenden, Nachtschichten, Schichtpausen –, und messen Sie Ihre Instandhaltung an ungeplanten Stillständen, nicht an der Zahl der Reparaturen.
Für Facility Manager und Betreiber: Sie tragen die Betreiberverantwortung für Arbeitsmittel, auch wenn eine Instandhaltung oder ein Dienstleister sie ausführt. Prüfen Sie, ob Ihre Gefährdungsbeurteilung die Instandhaltungsstrategie je Anlage enthält und ob die Prüffristen darin mit dem Wartungsplan übereinstimmen – das ist die Stelle, nach der ein Prüfer fragt.
Strategie-Check Instandhaltung: Vorlage zum Anfordern
Der Strategie-Check Instandhaltung ist eine Seite, mit der Sie jede Anlage anhand der fünf Kriterien aus diesem Artikel – Ausfallfolge, Prüfpflicht, Erkennbarkeit des Zustands, Ersatzteillage und eigene Kapazität – einer Strategie zuordnen: reaktiv, vorbeugend, zustandsorientiert oder gemischt. Er hilft Instandhaltungsleitern beim Ordnen des Anlagenparks, Einkäufern beim Vorbereiten der Vergabe und Geschäftsführungen bei der Frage, wo Wartung sich lohnt und wo nicht. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Strategie-Check Instandhaltung“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt und sehen beide Seiten der Instandhaltung: den Störfall über unsere 24-Stunden-Hotline und das geplante Programm im Wochenendfenster. Wir befunden, priorisieren und setzen instand – an Elektrohängebahnen, Fördertechnik, Krantechnik und Netzersatzanlagen, bei Elektrohängebahnen seit über 15 Jahren –, und wir fertigen Teile, die es nicht mehr gibt, in unserer eigenen Werkstatt in Rodgau nach. Die verlinkten Einsätze zeigen, dass wir nicht nur reparieren, sondern die Ursache suchen und den Weg zu einer Strategie aufzeigen – vom gezogenen Bolzen bis zur empfohlenen Redundanz. Sie bekommen bei uns einen Ansprechpartner für Befundung, Wartungsplan, Instandsetzung, Nachfertigung und Hebetechnik – Instandhaltung aus einer Hand, mit kurzen Wegen im Rhein-Main-Gebiet und einem Team, das auch am Sonntagabend kommt, aber lieber am Samstag geplant.
Fazit
Eine Instandhaltungsstrategie ist keine Frage von reaktiv oder geplant für den ganzen Betrieb, sondern eine Entscheidung je Anlage: Wo ein Ausfall nichts kostet außer dem Ersatzteil, ist Run-to-Failure richtig; wo er Produktion, Sicherheit oder Prüfpflichten trifft, wird er am Ende teurer als jede Wartung – durch Stillstand zur Unzeit, Folgeschäden, Eilbeschaffung und die Großrevision, die niemand eingeplant hat. Wer seine Anlagen nach Ausfallfolge, Prüfpflicht, Erkennbarkeit, Ersatzteillage und eigener Kapazität ordnet, den Ist-Zustand befundet und den Rückstand in geplanten Fenstern abarbeitet, bekommt Verfügbarkeit aus den Anlagen, die er hat. Wenn Sie wissen möchten, welche Ihrer Anlagen welche Strategie braucht, schicken Sie uns Ihre Anlagenliste, die bekannten Prüffristen und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung je Anlage.
Weiterlesen: Wie aus der gewählten Strategie ein konkreter Plan wird, zeigt der Ratgeber Wartungsplan erstellen – vom Herstellerhandbuch zum Jahresplan.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Reaktive Instandhaltung greift erst nach dem Ausfall ein und besteht aus Instandsetzung; vorbeugende Instandhaltung greift vorher ein – nach Kalender oder Laufleistung, nach Inspektionsbefund oder nach Messdaten – und besteht aus Wartung, Inspektion und geplanter Instandsetzung. Der Unterschied liegt im Auslöser, nicht in der Arbeit selbst: Der Lagertausch ist derselbe, geplant findet er im Wochenendfenster statt, reaktiv in der Frühschicht.
Wenn der Ausfall weder Produktion noch Sicherheit noch Prüfpflichten berührt, das Ersatzteil verfügbar ist und der Tausch ohne Vorbereitung gelingt. Beleuchtung, redundante Pumpen oder Kleinantriebe mit Ersatz im Regal sind typische Beispiele. Wichtig ist, dass die Einstufung dokumentiert ist – sonst ist Run-to-Failure keine Strategie, sondern Zufall.
Anlagen, deren Ausfall die Kernleistung stoppt oder Menschen gefährdet, prüfpflichtige Arbeitsmittel wie Krane, Hebezeuge, Regale und kraftbetätigte Tore, Netzersatzanlagen ohne Redundanz sowie Altanlagen, für die Ersatzteile nachgefertigt werden müssen. Bei ihnen ist der Ausfall nie nur ein Bauteil, sondern ein Stillstand mit Folgeschäden und Beschaffungszeit.
Die Technische Regel TRBS 1112 verlangt, dass der Arbeitgeber Art, Umfang und Fristen der Instandhaltung in der Gefährdungsbeurteilung nach Betriebssicherheitsverordnung festlegt und dass das Instandhaltungspersonal fachkundig, beauftragt und unterwiesen ist. Eine bestimmte Strategie schreibt sie nicht vor – aber ein Betrieb ohne festgelegte Instandhaltung hat eine Lücke in seiner Gefährdungsbeurteilung. Dieser Hinweis ersetzt keine Rechtsberatung.
Mit einer Befundung: Anlage durchsehen, kritische Baugruppen bewerten, bei nicht einsehbaren Bauteilen eine Stichprobe ziehen – etwa einen Gehängebolzen – und mit den Bedienern über Geräusche und Störungen sprechen. Daraus entsteht ein Ist-Zustand, aus dem Ist-Zustand eine Priorisierung und ein erster Wartungsplan. Die fehlende Historie wird vom ersten Einsatz an neu aufgebaut.
Ja, die fünf Kriterien gelten für jede Anlage: Ausfallfolge, Prüfpflicht, Erkennbarkeit des Zustands, Ersatzteillage, eigene Kapazität. Ob Elektrohängebahn im Automobilwerk, Kettenförderer im Logistikzentrum, Netzersatzanlage im Rechenzentrum oder Lüfter in einer Lackieranlage – die Antworten unterscheiden sich, die Fragen nicht. In Lebensmittelbetrieben kommen Hygienefenster hinzu, in Rechenzentren Freigaben und Redundanzregeln.
Mit einer Begehung des Anlagenparks von Rodgau aus – in Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg kurzfristig –, einer Befundung der kritischen Anlagen, einer Einschätzung je Anlage und der Abarbeitung des Rückstands in geplanten Stillstandsfenstern. Wir ersetzen Ihre Instandhaltung nicht, sondern ergänzen sie dort, wo Zeit, Spezialwissen, Hebetechnik oder Werkstatt fehlen.
Über eine kurze Anfrage mit drei Angaben: Ihre Anlagenliste oder eine Beschreibung der kritischen Anlagen (Art, Alter, Standort), die bekannten Prüffristen und Störungen der letzten Zeit sowie die Stillstandsfenster, die Ihr Betrieb hergibt. Wir vereinbaren eine Begehung, befunden die kritischen Anlagen und schicken Ihnen eine schriftliche Einschätzung je Anlage – mit dem Vorschlag, was geplant, was zustandsorientiert und was bewusst reaktiv laufen sollte. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English