- Ratgeber – Wartung & Instandhaltung
OEE und Instandhaltung: Wie Wartung die Anlageneffektivität hebt
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026

Instandhaltung hebt die OEE, indem sie an allen drei Faktoren der Gesamtanlageneffektivität ansetzt. Sie verwandelt ungeplante Ausfälle in geplante Stillstandsfenster (Verfügbarkeit). Sie beseitigt Verschleiß, der Anlagen langsamer macht und Kurzstillstände erzeugt (Leistung). Und sie hält Toleranzen, Temperaturen und Prozessbedingungen, von denen die Produktqualität abhängt (Qualität).
In vielen Werken steht die Instandhaltung im Controlling auf derselben Seite wie Heizung und Gebäudereinigung: ein Kostenblock, der gesenkt werden soll. Die Produktion steht auf der anderen Seite – dort, wo Wertschöpfung entsteht. Die Kennzahl, mit der Werksleiter diese Wertschöpfung messen, heißt OEE: Overall Equipment Effectiveness, auf Deutsch Gesamtanlageneffektivität. Und genau diese Kennzahl zeigt, warum die Trennung nicht aufgeht. Denn OEE und Instandhaltung hängen enger zusammen als jede andere Kennzahl der Produktion mit irgendeiner Abteilung.
Ein Lager, das in der Frühschicht ausfällt, kostet Verfügbarkeit. Eine stillgelegte Weiche, die Umwege erzwingt, kostet Leistung. Ein Lüfter, der weniger Luft fördert als vorgesehen, kostet Qualität. Keine dieser Verlustquellen steht in der Störungsstatistik als „Instandhaltung“ – und doch ist Instandhaltung die einzige Funktion im Werk, die alle drei beeinflussen kann.
Dieser Ratgeber beantwortet die Frage hinter dem Suchbegriff „OEE Instandhaltung“: Er erklärt die drei OEE-Faktoren und die sechs großen Verluste, zeigt für jeden Faktor, wie Instandhaltung wirkt, und beschreibt, wie Sie diesen Beitrag messen, ohne Zahlen zu schönen. Er ist die Vertiefung zu unserem Grundlagen-Ratgeber über die Instandhaltungsstrategie. Dort geht es um die Wahl zwischen reaktiver, vorbeugender und zustandsorientierter Instandhaltung, hier um ihre Wirkung auf die Kennzahl, die Werksleiter lesen. Mit Beispielen aus Offenbach und Frankfurt – und bewusst ohne Zahlenversprechen. Denn wie viel OEE eine Maßnahme bringt, hängt von Ihrer Anlage ab, nicht von unserer Behauptung.
Das Wichtigste in Kürze
- Die OEE ist das Produkt aus Verfügbarkeit, Leistung und Qualität. Jeder Faktor ist ein Verhältnis zwischen dem, was die Anlage hätte leisten können, und dem, was sie geleistet hat.
- Sechs große Verluste senken die OEE: Störungen und Ausfälle, Rüsten und Einrichten, Kurzstillstände und Leerlauf, reduzierte Geschwindigkeit, Anlaufverluste sowie Ausschuss und Nacharbeit.
- Instandhaltung wirkt auf die Verfügbarkeit, indem sie ungeplante Ausfälle in geplante Stillstandsfenster außerhalb der Produktionszeit verlagert – dieselbe Arbeit, anderer Zeitpunkt, anderer Effekt.
- Auf die Leistung wirkt sie, indem sie Verschleiß beseitigt, der Anlagen langsamer macht und Kurzstillstände erzeugt. Diese Verluste stehen in keiner Störungsstatistik, weil die Anlage dabei läuft.
- Auf die Qualität wirkt sie, indem sie Toleranzen, Prozessbedingungen und Sensorik hält, von denen fehlerfreie Produkte abhängen.
- Gemessen wird der Beitrag über codierte Stillstandsgründe, die Trennung von geplanten und ungeplanten Stillständen und Kennzahlen wie mittlere Zeit zwischen Ausfällen und mittlere Reparaturdauer. Nicht über Versprechen.
- Instandhaltung wird zur Wertschöpfung, wenn Produktion und Instandhaltung dieselben Verlustquellen ansehen und die Stillstandsfenster gemeinsam planen.
Was ist die OEE – Gesamtanlageneffektivität?
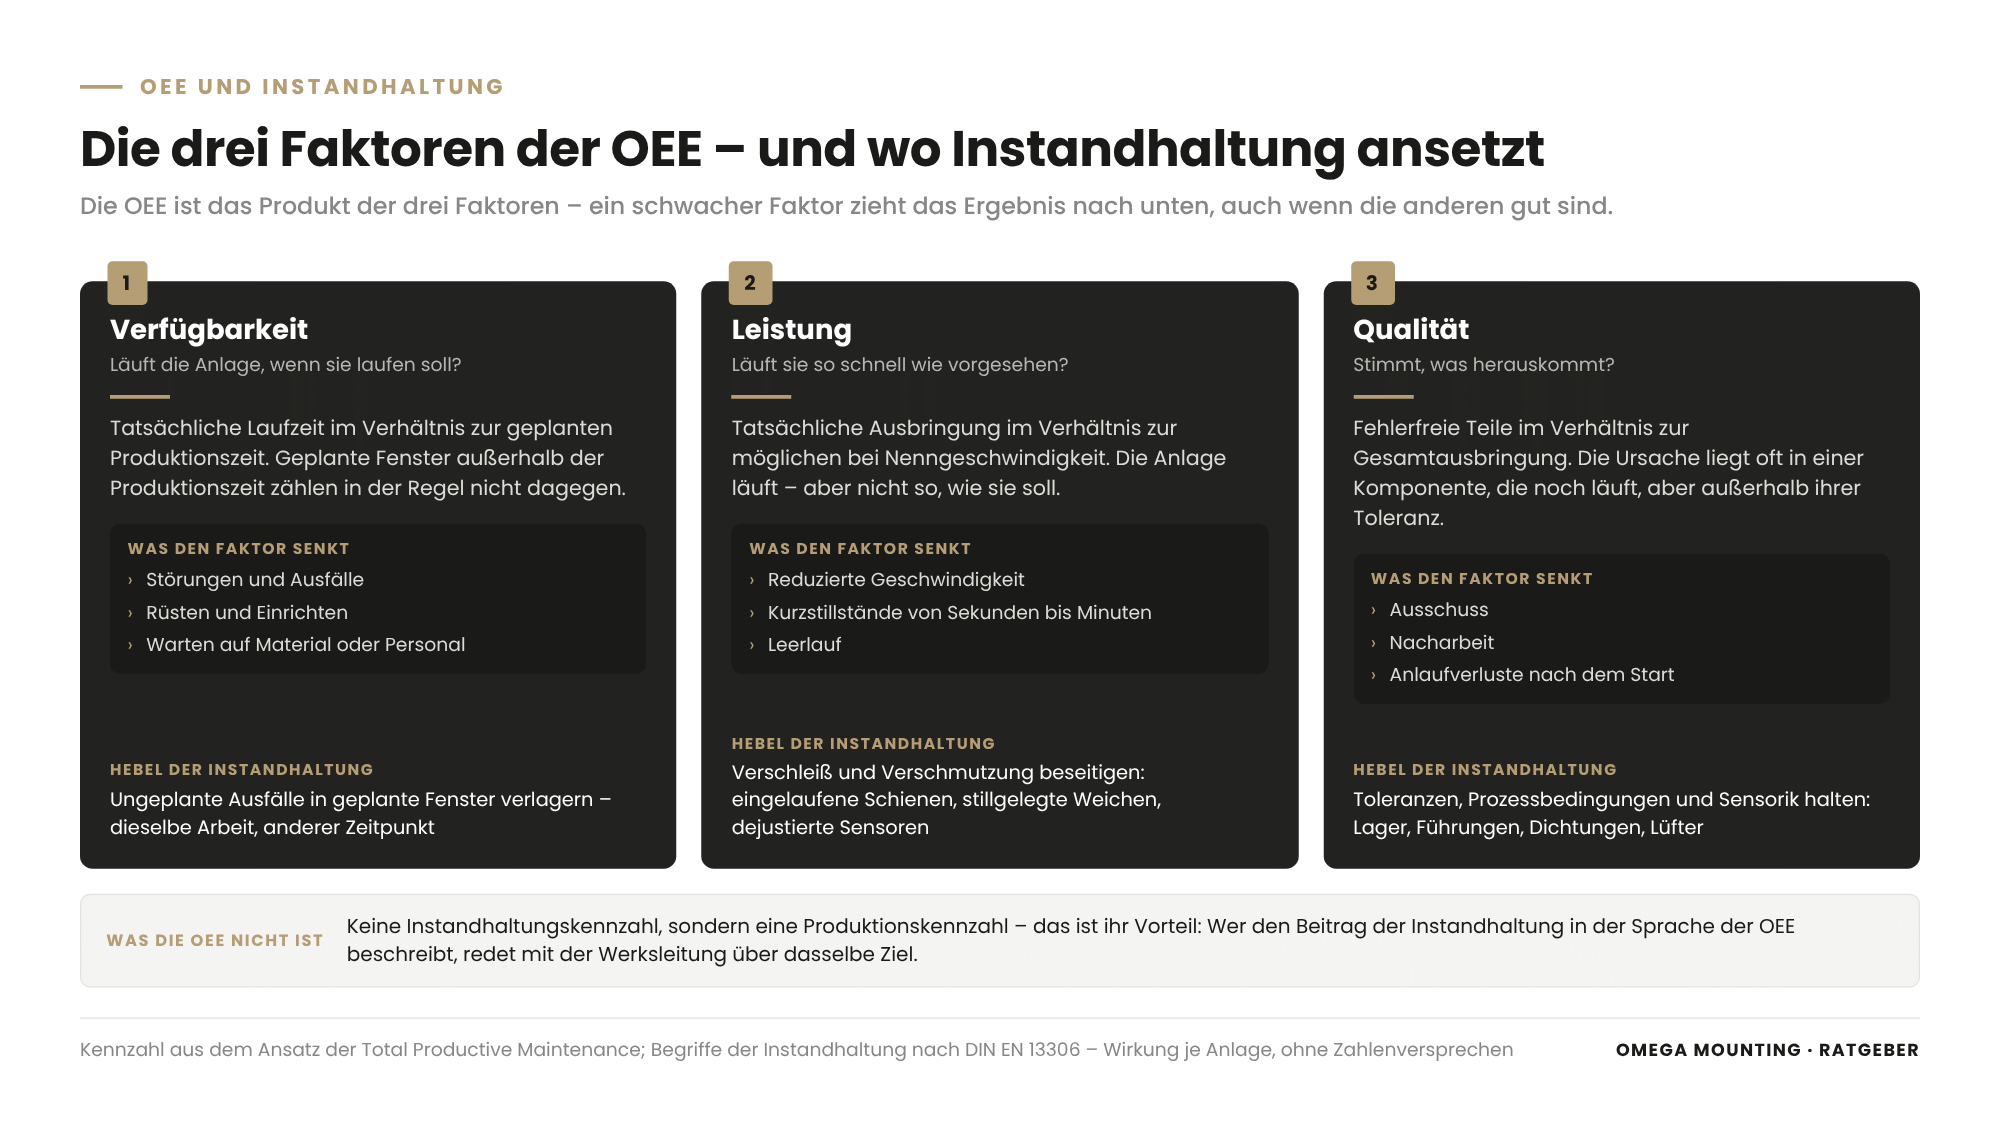
Die OEE (Overall Equipment Effectiveness, Gesamtanlageneffektivität) ist eine Kennzahl, die angibt, welchen Anteil der geplanten Produktionszeit eine Anlage tatsächlich mit fehlerfreien Teilen in der vorgesehenen Geschwindigkeit produziert hat. Sie ist das Produkt aus drei Faktoren – Verfügbarkeit, Leistung und Qualität. Jeder beschreibt ein Verhältnis zwischen Soll und Ist. Entstanden ist die Kennzahl im Ansatz der Total Productive Maintenance (TPM), der produktiven Instandhaltung unter Beteiligung aller. Schon der Name sagt, worum es hier geht.
Die drei Faktoren
Verfügbarkeit ist das Verhältnis der tatsächlichen Laufzeit zur geplanten Produktionszeit. Alles, was die Anlage ungeplant stehen lässt, senkt die Verfügbarkeit: Störungen, Ausfälle, Warten auf Material oder Personal, Rüstzeiten. Geplante Stillstände außerhalb der Produktionszeit zählen in der Regel nicht zur geplanten Produktionszeit – Wochenende, Nachtschicht ohne Betrieb, vereinbarte Wartungsfenster. Sie senken die Verfügbarkeit deshalb nicht.
Leistung ist das Verhältnis der tatsächlichen Ausbringung zur Ausbringung, die in der Laufzeit bei Nenngeschwindigkeit möglich gewesen wäre. Hier schlagen Verluste zu, bei denen die Anlage läuft, aber nicht so, wie sie soll: reduzierte Geschwindigkeit, Kurzstillstände von Sekunden oder Minuten, Leerlauf.
Qualität ist das Verhältnis der fehlerfreien Teile zur Gesamtausbringung. Ausschuss, Nacharbeit und Anlaufverluste nach dem Start senken die Qualität.
Weil die OEE ein Produkt ist, zieht ein schwacher Faktor das Ergebnis nach unten, auch wenn die anderen beiden gut sind. Eine Anlage mit hoher Verfügbarkeit, die aber dauernd langsamer läuft als vorgesehen, hat eine schlechte OEE. Und niemand sieht es in der Störungsstatistik.
Was die OEE nicht ist
Die OEE ist keine Instandhaltungskennzahl, sondern eine Produktionskennzahl. Das ist ihr Vorteil: Sie wird von Werksleitern gelesen, nicht nur von Instandhaltern. Wer den Beitrag der Instandhaltung in der Sprache der OEE beschreibt, redet mit der Produktion über dasselbe Ziel. Die Begriffe, mit denen die Instandhaltung ihre eigene Seite beschreibt – Verfügbarkeit, Zuverlässigkeit, Instandhaltbarkeit –, definiert die europäische Norm DIN EN 13306 (Begriffe der Instandhaltung). Sie ist die Brücke zwischen beiden Sprachen.
Welche sechs Verluste senken die OEE – und was hat Instandhaltung damit zu tun?

Die OEE wird von sechs großen Verlusten gesenkt: Störungen und Ausfälle, Rüsten und Einrichten, Kurzstillstände und Leerlauf, reduzierte Geschwindigkeit, Anlaufverluste sowie Ausschuss und Nacharbeit. Hinter jedem dieser Verluste steht mindestens eine Ursache, die Instandhaltung beeinflussen kann. Die Tabelle ordnet die Verluste den OEE-Faktoren zu und nennt die typische Instandhaltungsursache.
| Verlust | Senkt den Faktor | Typische Instandhaltungsursache | Hebel der Instandhaltung |
|---|---|---|---|
| Störungen und Ausfälle. | Verfügbarkeit. | Verschleiß bis zum Bruch, Lagerschaden, Antriebsausfall, Elektrikfehler. | Geplante Wartung, Verschleißteiltausch im Fenster, Befundung. |
| Rüsten und Einrichten. | Verfügbarkeit. | Spiel in Führungen, verschlissene Anschläge, schwergängige Verstellungen. | Nachstellen, Führungen erneuern, Rüstvorgänge erleichtern. |
| Kurzstillstände und Leerlauf. | Leistung. | Sensoren verschmutzt oder dejustiert, Klemmer durch Verschleiß, Verschmutzung an Antrieben. | Reinigung, Sensorjustage, Verschleißteile vor der Störung tauschen. |
| Reduzierte Geschwindigkeit. | Leistung. | Eingelaufene Schienen, stillgelegte Weichen, schwergängige Lager, verschmutzte Kühler. | Instandsetzung, Ausrichtung, Reinigung, Schmierung. |
| Anlaufverluste. | Qualität. | Anlage erreicht Prozessbedingungen langsam: Temperatur, Luftmenge, Druck. | Kühler, Lüfter, Hydraulik auf Nennleistung halten. |
| Ausschuss und Nacharbeit. | Qualität. | Toleranzen durch Spiel und Vibration, falsche Prozessluft, undichte Systeme. | Lager, Führungen, Dichtungen, Lüfter instand halten. |
Zwei Dinge fallen auf. Erstens: Nur der erste Verlust – Störungen und Ausfälle – ist der, den Betriebe üblicherweise der Instandhaltung zurechnen. Die anderen fünf laufen in der Produktion als „normal“ mit. Zweitens: Vier der sechs Verluste treten auf, während die Anlage läuft. Wer Instandhaltung nur am Ausfall misst, sieht ein Drittel ihrer Wirkung.
Wie wirkt Instandhaltung auf die Verfügbarkeit?
Instandhaltung wirkt auf die Verfügbarkeit, indem sie ungeplante Ausfälle in der Produktionszeit durch geplante Maßnahmen außerhalb der Produktionszeit ersetzt. Dieselbe Arbeit, derselbe Verschleißteiltausch, aber im Wochenendfenster statt in der Frühschicht. Der Unterschied für die OEE ist der Unterschied zwischen einem Stillstand, der die geplante Produktionszeit trifft, und einem, der sie nicht trifft.
Ungeplant versus geplant
Ein Lagerschaden an einem Prozessluft-Lüfter kündigt sich an – durch Geräusch, Temperatur, Vibration. Wer ihn hört und das Lager im nächsten Wochenendstillstand tauscht, verliert keine Produktionszeit. Wer wartet, bis das Lager blockiert, verliert die Zeit bis zur Diagnose, bis zur Beschaffung, bis zur Reparatur. Mitten in der Schicht, mit Monteuren, die erst anreisen, und Teilen, die erst bestellt werden. Beide Fälle enden mit demselben neuen Lager. Nur einer davon steht in der OEE.
Zwei Kennzahlen, die den Unterschied zeigen
Die Instandhaltung beschreibt diesen Effekt mit zwei Kennzahlen: der mittleren Zeit zwischen Ausfällen (MTBF, Mean Time Between Failures) und der mittleren Zeit bis zur Wiederherstellung (MTTR, Mean Time To Repair). Vorbeugende und zustandsorientierte Instandhaltung verlängert die erste. Gute Vorbereitung – Ersatzteile vor Ort, Dokumentation, Zugänglichkeit, eingespielte Partner – verkürzt die zweite. Beide gehören in jeden Bericht an die Werksleitung, weil sie zeigen, was die Instandhaltung verändert hat.
Das Stillstandsfenster als Produktionsmittel
Dass geplante Fenster nicht zur Produktionszeit zählen, macht sie zum wichtigsten Werkzeug der Verfügbarkeit. Wer Wartung in das Wochenende, die Nachtschicht ohne Betrieb oder den Schichtwechsel legt, kauft Verfügbarkeit mit Planung. Voraussetzung ist, dass die Vorbereitung vor dem Fenster erledigt ist – Befundung, Teile, Hilfskonstruktionen, Freischaltkonzept. Dann reicht das Fenster für die Arbeit selbst. Wie Sie Stillstandsfenster planen und absichern, beschreibt unser Ratgeber zur Wartung im laufenden Betrieb. Und was eine Stunde ungeplanter Stillstand tatsächlich kostet – mit Rechenweg statt Schätzung –, zeigt unser Ratgeber zum Berechnen von Stillstandskosten.
Wie wirkt Instandhaltung auf den Leistungsfaktor?
Instandhaltung wirkt auf den Leistungsfaktor, indem sie Verschleiß und Verschmutzung beseitigt, die Anlagen langsamer laufen lassen oder Kurzstillstände erzeugen. Diese Verluste tauchen in keiner Störungsmeldung auf, weil die Anlage dabei nie „steht“, sondern nur weniger leistet als vorgesehen. Dieser Faktor ist der, bei dem Werke die Wirkung der Instandhaltung am häufigsten unterschätzen.
Reduzierte Geschwindigkeit: die Anlage läuft, aber kriecht
Eine Elektrohängebahn mit eingelaufenen Fahrflächen, nicht fluchtenden Schienenübergängen und mehreren mechanisch stillgelegten Weichen läuft. Aber die Fahrzeuge bremsen an jedem Übergang, nehmen Umwege um stillgelegte Weichen und verschleißen dabei selbst schneller. Die Produktion gewöhnt sich daran, der Verlust wird unsichtbar. Erst eine Grundüberholung, bei der Übergänge ausgerichtet, Weichen wieder in Betrieb genommen und Schienen versetzt werden, zeigt, wie viel Leistung in der Anlage steckte. Was an Fördertechnik typischerweise verschleißt und wie Sie es früh erkennen, beschreibt unser Ratgeber zur Instandhaltung von Fördertechnik.
Kurzstillstände: die Summe der Minuten
Kurzstillstände sind Unterbrechungen von Sekunden bis wenigen Minuten, die der Bediener selbst behebt. Ein Klemmer, ein Sensor, der nicht schaltet, ein Werkstück, das hakt. Einzeln harmlos, in Summe oft der größte Leistungsverlust. Die Ursachen der Kurzstillstände sind meist Verschleiß oder Verschmutzung: dejustierte Sensoren, Spiel in Führungen, Ablagerungen an Antrieben. Weil niemand sie als Störung meldet, erreichen sie die Instandhaltung nie – es sei denn, jemand erfasst sie. Deshalb gehört die Zählung der Kurzstillstände zu den ersten Maßnahmen, wenn ein Werk seine OEE verbessern will.
Verschmutzung als Leistungsverlust
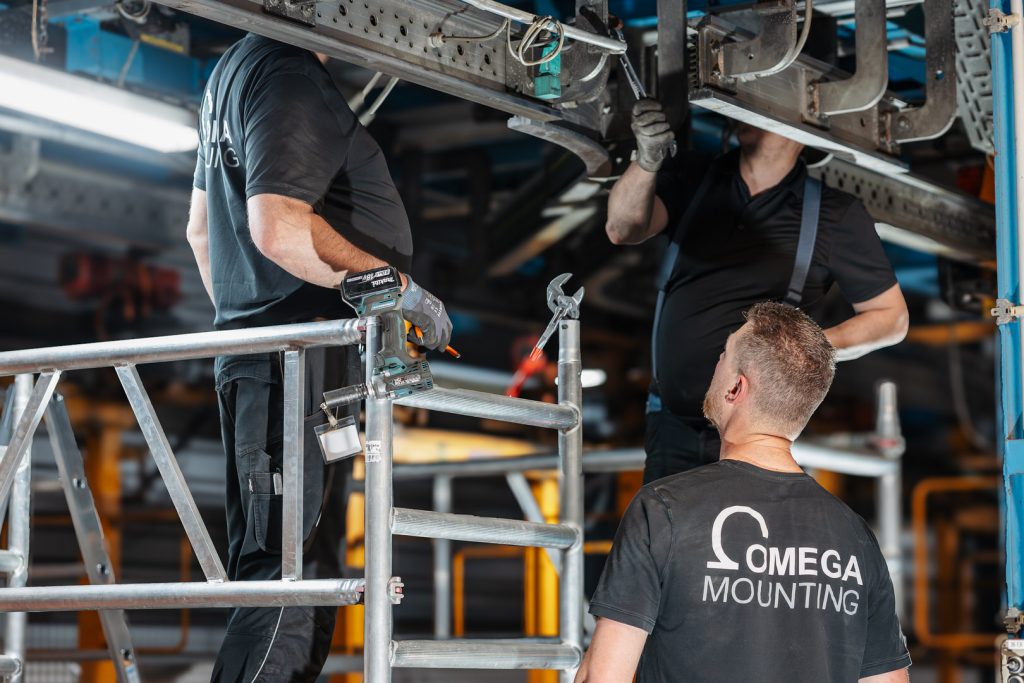
Antriebsstationen, an denen sich über Jahre Staub, Schmutz, Holz und Produktionsemissionen abgelagert haben, laufen heißer, schwergängiger und störanfälliger. Und sie lassen sich nicht mehr warten, weil niemand an die Schmierstellen kommt. Reinigung ist deshalb keine Kosmetik, sondern eine Instandhaltungsmaßnahme mit Wirkung auf die Leistung. Sie macht Verschleiß sichtbar, Wartung möglich und Antriebe leichtgängig. Beim Trockeneisstrahlen treffen Trockeneispellets mit Druckluft auf die Oberfläche, die Verschmutzung gefriert und platzt ab – ohne Rückstände und ohne Nässe. An Antrieben mit Elektrik hat sich das bewährt, weil es ohne Wasser und Chemie auskommt.
Wie wirkt Instandhaltung auf die Qualität?
Instandhaltung wirkt auf die Qualität, indem sie die mechanischen und prozesstechnischen Bedingungen hält, von denen fehlerfreie Teile abhängen. Das sind Toleranzen von Führungen und Lagern, Vibrationsfreiheit von Antrieben, Luftmengen und Temperaturen von Prozessluft und Kühlung, Dichtheit von Hydraulik und Pneumatik. Qualitätsverluste erscheinen in der Statistik als Ausschuss oder Nacharbeit. Ihre Ursache liegt oft in einer Komponente, die noch läuft, aber nicht mehr innerhalb ihrer Toleranz.
Beispiel Prozessluft
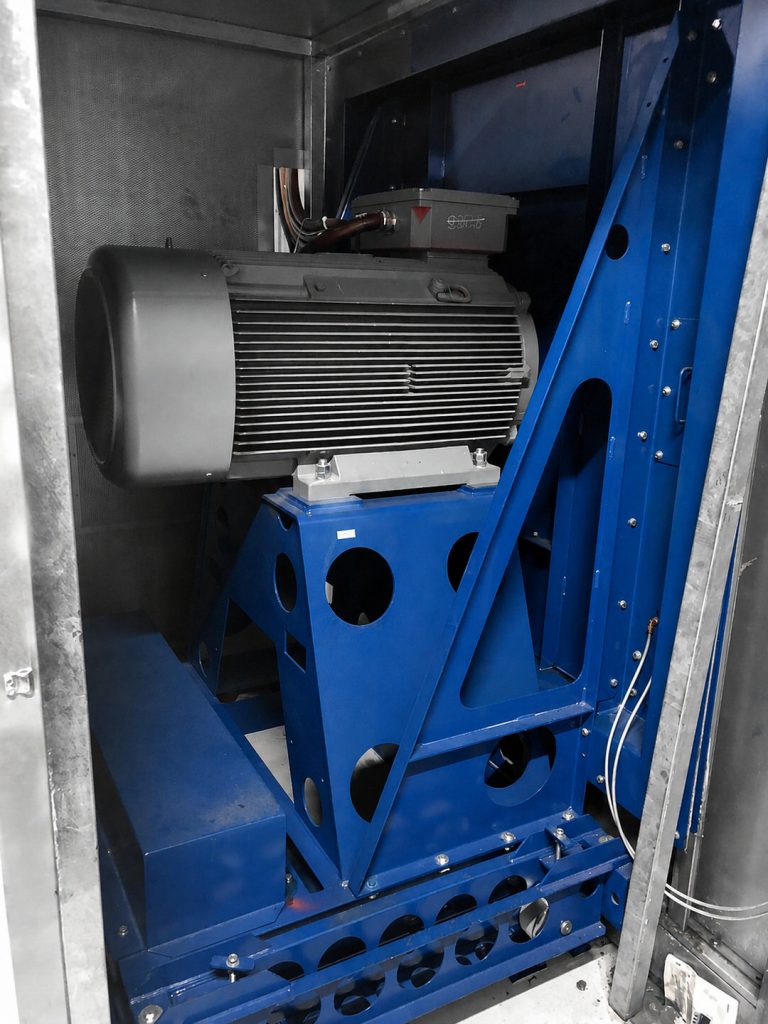
In einer Lackieranlage bestimmt der Prozessluft-Lüfter, wie viel Luft mit welcher Führung durch die Kabine strömt. Ein Lüfter mit beschädigtem Lager läuft unrund, fördert anders als vorgesehen und kann die Prozessbedingungen aus dem vorgesehenen Fenster bringen – lange bevor er ausfällt. Der Lüfterlagertausch in einer Lackieranlage im Raum Offenbach lief als geplante Maßnahme im Wochenendstillstand. Das hat nicht nur die Verfügbarkeit geschützt, sondern auch die Prozessbedingungen, von denen die Oberfläche abhängt.
Beispiel Spiel und Vibration
Spiel in Führungen, ausgeschlagene Lager und unwuchtige Antriebe erzeugen Vibration. Und Vibration erzeugt Maßabweichungen, Oberflächenfehler und Schäden an Werkzeugen. Wer Lager und Führungen nach Zustand tauscht statt nach Bruch, hält Toleranzen, bevor der Ausschuss steigt. Die Grundmaßnahmen dafür beschreibt DIN 31051 als Inspektion (Zustand feststellen) und Instandsetzung (Sollzustand wiederherstellen). Die Qualität profitiert von beiden.
Anlaufverluste
Anlaufverluste entstehen, wenn eine Anlage nach dem Start Zeit braucht, bis Temperatur, Druck oder Luftmenge stimmen. In dieser Zeit produziert sie fehlerhafte Teile. Verschmutzte Kühler, undichte Hydraulik und schwache Lüfter verlängern diese Phase. Instandhaltung verkürzt sie – indem sie die Komponenten, die Prozessbedingungen herstellen, auf Nennleistung hält.
Welche Instandhaltungsstrategie passt zu welchem OEE-Verlust?

Zu Störungen und Ausfällen passt die vorbeugende und zustandsorientierte Instandhaltung. Zu Kurzstillständen und reduzierter Geschwindigkeit passt die regelmäßige Inspektion mit Reinigung und Justage. Zu Qualitäts- und Anlaufverlusten passt die zustandsorientierte Überwachung der Komponenten, die Prozessbedingungen herstellen. Rein reaktive Instandhaltung passt nur zu Anlagen, deren Ausfall die OEE nicht trifft. Die Strategie je Anlage festzulegen, ist nicht nur eine Wirtschaftlichkeitsfrage. Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt vom Arbeitgeber, Art, Umfang und Fristen der Instandhaltung in der Gefährdungsbeurteilung festzulegen. Für Sie heißt das: Die Strategie, die Ihre OEE schützt, ist zugleich die, die Sie ohnehin dokumentieren müssen.
Vier Stufen, ein Ziel
- Reaktiv (Run to Failure): Die Anlage läuft bis zum Ausfall. Vertretbar bei redundanten oder unkritischen Anlagen – bei allem, was in der OEE steht, teuer.
- Vorbeugend (intervallbasiert): Verschleißteile werden nach Zeit oder Laufleistung getauscht. Verlagert Arbeit ins Fenster, tauscht aber manchmal zu früh.
- Zustandsorientiert: Inspektion und Messung entscheiden, wann getauscht wird. Trifft den Zeitpunkt besser, braucht aber Befundung – durch Sinne oder Sensoren.
- Vorausschauend: Sensordaten und Trends sagen den Ausfall voraus. Für Antriebe, Lager und Fördertechnik zunehmend praktikabel – wenn die Datenbasis stimmt.
Bei der Grundüberholung der Elektrohängebahn in Frankfurt wurde genau so vorgegangen. Alle Weichen wurden dokumentiert, ihr Zustand bewertet und nach Beschädigungsgrad und Bedeutung für den Produktionsablauf priorisiert. Zustandsorientiert, mit der OEE als Maßstab, welche Weiche zuerst dran ist.
Autonome Instandhaltung: die Bediener einbeziehen
Der TPM-Ansatz kennt einen Baustein, der für den Leistungsfaktor entscheidend ist: die autonome Instandhaltung durch die Bediener. Reinigen, Sichtkontrolle, Schmierstellen prüfen, Auffälligkeiten melden. Das sind Aufgaben, die die Produktion täglich leisten kann und die Kurzstillstände an ihrer Quelle treffen. Die Fachinstandhaltung – intern oder extern – übernimmt, was Werkzeug, Qualifikation und Stillstand braucht. Beides zusammen ist produktive Instandhaltung.
Wie messen Sie den Beitrag der Instandhaltung zur OEE – ohne Zahlen zu schönen?

Den Beitrag der Instandhaltung zur OEE messen Sie, indem Sie jeden Stillstand mit einem Grund codieren, geplante und ungeplante Stillstände trennen und Kurzstillstände zählen statt zu ignorieren. Dazu verfolgen Sie die Entwicklung der mittleren Zeit zwischen Ausfällen und der mittleren Reparaturdauer je Anlage. Nicht, indem Sie der Instandhaltung eine OEE-Steigerung zuschreiben, die auch andere Ursachen haben kann. Ehrliche Messung ist die Voraussetzung dafür, dass Produktion und Instandhaltung über dieselben Zahlen reden.
Stillstandsgründe codieren
Ein Stillstand ohne Grund ist ein Stillstand ohne Lerneffekt. Ein einfacher Code – geplant oder ungeplant, technisch oder organisatorisch, welches Anlagenteil – reicht, um nach einigen Wochen zu sehen, wo die Verfügbarkeit verloren geht. Technische Stillstände mit Anlagenteil sind die Liste, die die Instandhaltung braucht. Organisatorische Stillstände – Material, Personal, Aufträge – gehören der Produktion. Beide Listen nebeneinander verhindern, dass die Instandhaltung für Verluste verantwortlich gemacht wird, die sie nicht beeinflussen kann. Und umgekehrt.
Drei Fallen
Die erste Falle ist, geplante Wartung einfach aus der Produktionszeit herauszurechnen und so die Verfügbarkeit zu schönen. Die Fenster müssen vorher vereinbart sein, sonst ist es keine Planung, sondern Buchhaltung. Die zweite Falle ist die Kurzstillstands-Blindheit: Was der Bediener in zwei Minuten behebt, wird nicht erfasst. Der Leistungsfaktor sieht dann besser aus, als er ist. Die dritte Falle ist das Versprechen: Eine Maßnahme bringt „so und so viel OEE“. Seriös ist, die Verlustquelle zu benennen, die Maßnahme zu beschreiben und die Kennzahlen danach zu beobachten.
Was in den Bericht an die Werksleitung gehört
Je Anlage: geplante und ungeplante Stillstandszeit, die fünf häufigsten technischen Stillstandsgründe, die Entwicklung von Zeit zwischen Ausfällen und Reparaturdauer. Dazu die Maßnahmen im Fenster und die offenen Befunde. Eine Seite – in der Sprache der Werksleitung.
Wie wird Instandhaltung vom Kostenfaktor zur Wertschöpfung?
Instandhaltung wird zur Wertschöpfung, wenn Produktion und Instandhaltung dieselben Verlustquellen betrachten, die Stillstandsfenster gemeinsam planen und den Erfolg an der OEE und ihren Faktoren messen statt am Instandhaltungsbudget allein. Dann steht „OEE Instandhaltung“ nicht mehr für Kennzahl gegen Kostenstelle, sondern für ein gemeinsames Ziel. Der Wandel ist weniger eine Frage der Technik als der Organisation. Wer die Instandhaltung zur Produktionsbesprechung einlädt, bekommt Kurzstillstände auf den Tisch, die vorher niemand gemeldet hat.
Drei Schritte
- Verluste gemeinsam ansehen: Produktion und Instandhaltung gehen die sechs Verluste je Anlage durch und ordnen jedem eine Ursache zu – technisch oder organisatorisch.
- Fenster gemeinsam planen: Die Produktion gibt Fenster frei, die Instandhaltung bereitet sie so vor, dass sie halten – Befundung, Teile, Hilfskonstruktionen, Partner.
- Erfolg gemeinsam messen: Codierte Stillstände, Kurzstillstandszählung, Zeit zwischen Ausfällen – ohne Zahlenversprechen, aber mit Trend.
Die Rolle eines externen Partners
Ein externer Instandhaltungspartner bringt in diese Rechnung drei Dinge ein. Kapazität für das Fenster, die die eigene Mannschaft nicht leisten kann. Qualifikationen und Werkzeug für Schweißen, Hebearbeiten und Elektrik. Und die Vorbereitung vor dem Fenster – Hilfskonstruktionen, Nachfertigung, Ersatzteile. Er ersetzt nicht die Kenntnis der Anlage im Haus. Er macht das Fenster planbar. Was wir an Fördertechnik, Antrieben, Lüftern und Anlagen in Automotive und Maschinenbau warten und instand setzen, beschreibt unsere Seite zur Industriemontage für Automotive und Maschinenbau.
So läuft das bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet arbeiten wir für Produktionsbetriebe in Offenbach, Frankfurt, Hanau, Aschaffenburg und Darmstadt, deren Anlagen im Takt laufen – Lackieranlagen, Elektrohängebahnen, Fördertechnik, Antriebe. Für diese Betriebe ist die OEE die Kennzahl, nach der sie uns beauftragen, auch wenn niemand „OEE Instandhaltung“ in die Anfrage schreibt. Sie wollen, dass die Anlage am Montag läuft, dass der Lagertausch nicht in der Frühschicht passiert und dass die Weiche, die seit Monaten stillgelegt ist, wieder in Betrieb geht.
Unsere Arbeit beginnt deshalb vor dem Fenster: mit einer Befundung, die Verlustquellen benennt, und mit einer Priorisierung nach Bedeutung für den Produktionsablauf. Welches Lager klingt, welche Schiene ist eingelaufen, welcher Antrieb kann unter Ablagerungen nicht mehr gewartet werden? Im Fenster arbeiten wir mit mehreren Monteuren parallel, mit Hilfskonstruktionen aus unserer Werkstatt in Rodgau und mit eigenen Elektrikern. So warten Abklemmen und Wiederanschließen nicht auf ein zweites Gewerk. Mehr zu unserem Ansatz lesen Sie auf unserer Seite zu Wartung und Instandhaltung von Industrieanlagen.
Die kurzen Wege von Rodgau nach Offenbach, Frankfurt oder Dietzenbach haben für die OEE einen eigenen Wert. Sie verkürzen die Zeit bis zur Wiederherstellung, wenn doch einmal etwas ungeplant ausfällt – über die 24-Stunden-Hotline auch außerhalb der Bürozeiten.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die drei Faktoren. Verfügbarkeit durch ein geplantes Wochenendfenster, Leistung durch die Grundüberholung einer Fördertechnik und die Grundlage von beidem – eine Anlage, die wieder wartbar ist.
Verfügbarkeit: Lüfterlagertausch im Wochenendstillstand in Offenbach
Beim Tausch des Lüfterlagers an einer Lackieranlage im Raum Offenbach saß das rund 1,40 Meter große Lüfterrad des Prozessluft-Lüfters direkt auf dem Antriebsmotor, tief in der Anlage verbaut und nicht frei zugänglich. Die gesamte Motor-Lüfter-Einheit musste heraus – ohne Schäden an Schaltschränken, Verkleidungen und Rohrleitungen. Am Vorbereitungstag fertigte und verschweißte das Team vor Ort ein Schienensystem aus Stahlvierkantrohren. Darauf konnte die Einheit wie auf einer Eisenbahn kontrolliert herausgefahren werden. Am Ausführungstag im Wochenendstillstand klemmten unsere Elektriker den Motor ab. Die Einheit wurde ausgefahren und mit dem Portalkran vom Montagebock gehoben, der Motor revidiert, das Lager eingebaut, das Lüfterrad demontiert und wieder montiert. Dann wurde alles zurückgefahren, abgedichtet, fixiert, angeschlossen und auf Funktion geprüft. Am Montag startete die Produktion ohne Einschränkung. Zwei Arbeitstage – und kein einziger davon in der geplanten Produktionszeit.
Leistung: rund 100 Weichen einer Elektrohängebahn in Frankfurt
Bei der Grundüberholung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt waren die Leistungsverluste über Jahre gewachsen: stark eingelaufene Fahrflächen, beschädigte Lauf- und Führungsrollen, nicht fluchtende Schienenübergänge, beschädigte Stromschleifer und mehrere mechanisch stillgelegte Weichen. Rund 100 Weichen in zwei Betriebsbereichen wurden dokumentiert, bewertet und nach Beschädigungsgrad und Bedeutung für den Produktionsablauf priorisiert. In 36-Stunden-Fenstern von Samstag bis Montag arbeiteten vier Techniker je Wochenende parallel. Rollen, Weichenschuhe und Weichenbolzen wurden getauscht, Übergänge ausgerichtet, Endlagen eingestellt, Weichenmotoren und Endschalter geprüft, Halter geschweißt. Eingelaufene Fahrschienen wurden um mehrere Zentimeter versetzt, damit die Endlagen der Weichen auf weniger verschlissene Bereiche fallen, statt ganze Schienenabschnitte zu tauschen. Die stillgelegten Weichen gingen wieder in Betrieb. Der Beleg nennt die Wirkung qualitativ: höhere Anlagenverfügbarkeit, weniger ungeplante Produktionsunterbrechungen, geringerer Verschleiß an den EHB-Fahrzeugen, zuverlässigere Strom- und Datenübertragung, längere Lebensdauer und bessere Planbarkeit künftiger Wartung. Alle drei OEE-Faktoren in einer Maßnahme.
Grundlage: 25 Antriebsstationen wieder wartbar
Bei der Reinigung von 25 Antriebsstationen durch Trockeneisstrahlen war die Ausgangslage eine Anlage, an deren Antriebsstation über 20 Jahre keine Wartung stattgefunden hatte. Ablagerungen aus Staub, Schmutz, Holz und Produktionsemissionen ließen sich mit herkömmlichen Reinigern nicht mehr lösen. Mit Trockeneis und Luft wurden alle beweglichen, mechanischen und elektrischen Bauteile und Rollen gereinigt. Die gefrorenen Verschmutzungen zerfielen zu Staub und wurden abgesaugt. Danach führte das Team mechanische Wartungs- und Abschmierarbeiten durch und rüstete Sensoren für die Zustandsüberwachung nach. Das Ergebnis ist keine Zahl, sondern ein Zustand: Antriebe, die wieder regelmäßig gewartet werden können, an denen sich Schmutz und Öl nicht mehr festsetzen. Das ist die Voraussetzung dafür, dass Verfügbarkeit und Leistung überhaupt beeinflussbar werden.
Stehen bei Ihnen Anlagen, deren Verluste niemand der Instandhaltung zurechnet – in Offenbach, Frankfurt, Hanau oder sonst im Rhein-Main-Gebiet? Dann sprechen Sie uns an. Eine Begehung mit Ihrer Produktion und Ihrer Instandhaltung klärt meist in einer Stunde, welche Verlustquelle zuerst ins nächste Stillstandsfenster gehört.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie Instandhaltung nicht als Störungsbeseitigung nach Aufwand, sondern mit Positionen für Befundung, Vorbereitung und Arbeiten im Fenster. Denn die Vorbereitung ist das, was die Verfügbarkeit schützt. Verlangen Sie in Angeboten die Aussage, wie der Partner das Fenster absichert (Teile, Hilfskonstruktionen, Elektrik aus einer Hand). Bewerten Sie die Reaktionszeit als Beitrag zur Wiederherstellungszeit, nicht als Komfort.
Für Planer: Jede Entscheidung über Zugänglichkeit, Revisionsöffnungen, Anschlagpunkte und Austauschbarkeit entscheidet später über die Reparaturdauer – und damit über die Verfügbarkeit. Ein Lüfter, der nur über eine selbst gefertigte Schienenkonstruktion ausgebaut werden kann, braucht zwei Tage. Ein zugänglicher braucht weniger. Planen Sie Anlagen so, dass Verschleißteile im Fenster tauschbar sind.
Für Projektleiter und Bauleiter: Als Projektleiter sorgen Sie dafür, dass bei der Übergabe einer Anlage Wartungsplan, Verschleißteilliste und Zugänglichkeit dokumentiert sind – die Basis jeder späteren OEE-Betrachtung. Als Bauleiter koordinieren Sie Stillstandsfenster mit der Produktion so, dass Vorbereitung und Ausführung getrennt sind. Geben Sie Fenster erst frei, wenn Teile und Hilfskonstruktionen vor Ort liegen.
Für Instandhaltungsleiter: Übersetzen Sie Ihren Beitrag in die Sprache der OEE: Welche der sechs Verluste treffen Ihre Anlagen, welche Ursache steht dahinter, welche Maßnahme adressiert sie? Codieren Sie Stillstände, zählen Sie Kurzstillstände, verfolgen Sie Zeit zwischen Ausfällen und Reparaturdauer je Anlage. Berichten Sie der Werksleitung monatlich auf einer Seite. Keine Zahlenversprechen; benannte Verlustquellen und Trends.
Für Betriebs- und Werksleiter: Laden Sie die Instandhaltung zur Produktionsbesprechung ein und geben Sie ihr Zugang zu den Stillstandsdaten. Prüfen Sie, ob Ihre OEE Kurzstillstände und reduzierte Geschwindigkeit überhaupt sieht – oder nur Ausfälle. Und bewerten Sie Instandhaltung nicht am Budget allein, sondern am Verhältnis von geplanter zu ungeplanter Stillstandszeit. Das ist die Zahl, die zeigt, ob Wartung Wertschöpfung ist.
Für Lager- und Logistikleiter: Fördertechnik, Sorter und Elektrohängebahnen verlieren Leistung lange vor dem Ausfall – durch stillgelegte Weichen, Umwege, Kriechfahrt und Klemmer. Erfassen Sie diese Verluste wie die Produktion ihre Kurzstillstände. Legen Sie Grundüberholungen in Wochenendfenster, bevor der Sorter im Weihnachtsgeschäft steht.
OEE-Verlustquellen-Check zum Anfordern
Der OEE-Verlustquellen-Check ist ein zweiseitiger Fragebogen, der die sechs großen Verluste je Anlage abfragt und jedem Verlust eine Instandhaltungsursache zuordnet. Daraus ergibt sich eine Prioritätenliste für die nächsten Stillstandsfenster – ohne Zahlenversprechen, als gemeinsame Arbeitsgrundlage für Werksleiter und Instandhaltungsleiter. Er hilft, Kurzstillstände und reduzierte Geschwindigkeit als Instandhaltungsthemen sichtbar zu machen, bevor sie zum Ausfall werden. Fordern Sie den Check über unser Kontaktformular an – Stichwort „OEE-Verlustquellen-Check“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt und planen Instandhaltung so, dass sie in der OEE Ihrer Anlagen ankommt. Mit Befundung vor dem Fenster, Hilfskonstruktionen aus unserer Werkstatt in Rodgau, eigenen Elektrikern und mehreren Monteuren parallel im Stillstandsfenster. Die verlinkten Einsätze zeigen das: ein Lüfterlagertausch, nach dem die Produktion am Montag ohne Einschränkung startete. Eine Grundüberholung, die stillgelegte Weichen wieder in Betrieb nahm. Und 25 Antriebsstationen, die wieder wartbar wurden. Wir versprechen keine Zahlen, aber wir benennen Verlustquellen und zeigen, was im nächsten Fenster dagegen zu tun ist. Sie bekommen bei uns einen Ansprechpartner für Befundung, Wartung, Instandsetzung, Reinigung, Nachfertigung und Hebetechnik. Instandhaltung aus einer Hand, mit kurzen Wegen im Rhein-Main-Gebiet und einer 24-Stunden-Hotline für den Fall, der nicht geplant war.
Fazit
OEE und Instandhaltung gehören zusammen: Die Gesamtanlageneffektivität ist das Produkt aus Verfügbarkeit, Leistung und Qualität, und Instandhaltung ist die einzige Funktion im Werk, die alle drei Faktoren beeinflusst. Durch geplante Fenster statt ungeplanter Ausfälle, durch Beseitigung des Verschleißes, der Anlagen langsam macht, und durch Toleranzen und Prozessbedingungen, die Qualität sichern. Wer die sechs Verluste je Anlage benennt, Stillstände codiert und den Erfolg an Trends statt an Versprechen misst, macht aus der Kostenstelle Instandhaltung einen Teil der Wertschöpfung – und aus „OEE Instandhaltung“ ein gemeinsames Thema von Produktion und Werkstatt. Schicken Sie uns Ihre Anlagenliste, die häufigsten Stillstandsgründe und Ihre möglichen Stillstandsfenster. Wir melden uns mit einer ehrlichen Einschätzung, welche Verlustquelle zuerst dran ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
OEE steht für Overall Equipment Effectiveness, auf Deutsch Gesamtanlageneffektivität, und ist das Produkt aus drei Faktoren. Verfügbarkeit ist tatsächliche Laufzeit zu geplanter Produktionszeit, Leistung ist tatsächliche Ausbringung zu möglicher Ausbringung bei Nenngeschwindigkeit, Qualität ist fehlerfreie Teile zu Gesamtausbringung. Weil die Faktoren multipliziert werden, zieht ein schwacher Faktor das Ergebnis nach unten, auch wenn die anderen beiden gut sind.
Alle sechs, in unterschiedlichem Maß. Störungen und Ausfälle durch geplante Wartung und Verschleißteiltausch, Rüstverluste durch spielfreie Führungen und Anschläge, Kurzstillstände durch Reinigung und Sensorjustage. Reduzierte Geschwindigkeit durch Instandsetzung und Ausrichtung, Anlaufverluste durch Kühler, Lüfter und Hydraulik auf Nennleistung, Ausschuss durch gehaltene Toleranzen. Nur der erste Verlust wird üblicherweise der Instandhaltung zugerechnet. Die anderen fünf laufen oft unbemerkt mit.
In der Regel nicht, wenn das Wartungsfenster außerhalb der geplanten Produktionszeit liegt oder vorher als geplanter Stillstand vereinbart wurde. Genau darin liegt der Hebel der Instandhaltung: Dieselbe Arbeit im Wochenendfenster trifft die OEE nicht, als ungeplanter Ausfall in der Frühschicht trifft sie voll. Die Fenster müssen allerdings vorher vereinbart sein. Nachträgliches Herausrechnen schönt die Kennzahl, statt sie zu verbessern.
MTBF ist die mittlere Zeit zwischen zwei Ausfällen einer Anlage, MTTR die mittlere Zeit von Ausfall bis Wiederherstellung. Vorbeugende und zustandsorientierte Instandhaltung verlängert die Zeit zwischen Ausfällen. Gute Vorbereitung – Ersatzteile, Dokumentation, Zugänglichkeit, eingespielte Partner – verkürzt die Reparaturdauer. Beide Kennzahlen beschreiben den Beitrag der Instandhaltung zur Verfügbarkeit, ohne eine OEE-Steigerung zu versprechen.
Indem Sie für einige Wochen jeden Stillstand mit einem einfachen Code erfassen – geplant oder ungeplant, technisch oder organisatorisch, welches Anlagenteil. Zusätzlich zählen Sie Kurzstillstände, die der Bediener selbst behebt. Nach Häufigkeit und Dauer sortiert zeigt die Liste, ob Ihre OEE an Ausfällen, an Kurzstillständen oder an reduzierter Geschwindigkeit verliert. Eine Begehung mit Produktion und Instandhaltung ergänzt die Liste um das, was keiner meldet: Geräusche, Umwege, Kriechfahrt.
Er kann die Voraussetzungen schaffen: Kapazität und Qualifikation für Stillstandsfenster, die die eigene Mannschaft nicht leisten kann, Vorbereitung mit Hilfskonstruktionen und Nachfertigung, kurze Wege im Störfall. Die Kenntnis der Anlage und der Verlustquellen bleibt im Haus. Wie viel OEE eine Maßnahme bringt, hängt von der Anlage und ihrer Ausgangslage ab. Ein seriöser Partner benennt die Verlustquelle und die Maßnahme und verspricht keine Zahl, die er nicht halten kann.
Ja, mit anderen Kennzahlen. In der Logistik heißt Leistung Durchsatz von Sorter und Fördertechnik, in Rechenzentren heißt Verfügbarkeit die unterbrechungsfreie Versorgung mit Strom und Kühlung. Die sechs Verluste treten in anderer Form auf – stillgelegte Weichen und Kriechfahrt statt Taktverlust, Wartungsfenster unter Redundanz statt Wochenendstillstand. Der Hebel ist derselbe: geplante Maßnahmen statt ungeplanter Ausfälle und Verschleiß beseitigen, bevor er Leistung kostet.
Omega Mounting wartet und setzt von Rodgau aus Lackieranlagen, Elektrohängebahnen, Fördertechnik, Antriebe und Lüfter in Offenbach, Frankfurt, Hanau, Darmstadt, Aschaffenburg und im gesamten Rhein-Main-Gebiet instand. Mit Befundung vor dem Fenster, Hilfskonstruktionen aus der eigenen Werkstatt, eigenen Elektrikern und Trockeneisreinigung für Antriebe. Im Störfall sind wir über die 24-Stunden-Hotline erreichbar und verkürzen durch kurze Wege die Zeit bis zur Wiederherstellung.
Über eine kurze Anfrage mit drei Angaben: Ihre Anlagenliste mit den Anlagen, die im Takt laufen, die häufigsten Stillstandsgründe der letzten Monate (auch Kurzstillstände, soweit erfasst) und Ihre möglichen Stillstandsfenster. Wir vereinbaren eine Begehung mit Ihrer Produktion und Instandhaltung und benennen die Verlustquellen je Anlage. Sie erhalten eine schriftliche Einschätzung mit einer Prioritätenliste für die nächsten Fenster – mit dem OEE-Verlustquellen-Check als Arbeitshilfe. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English