
- Wissenswertes – Technik und Verfahren
Die HV-Schraubverbindung: Warum im Stahlbau vorgespannt wird
Von Tobias Schott · Lesezeit ca. 6 Minuten · Stand: November 2026
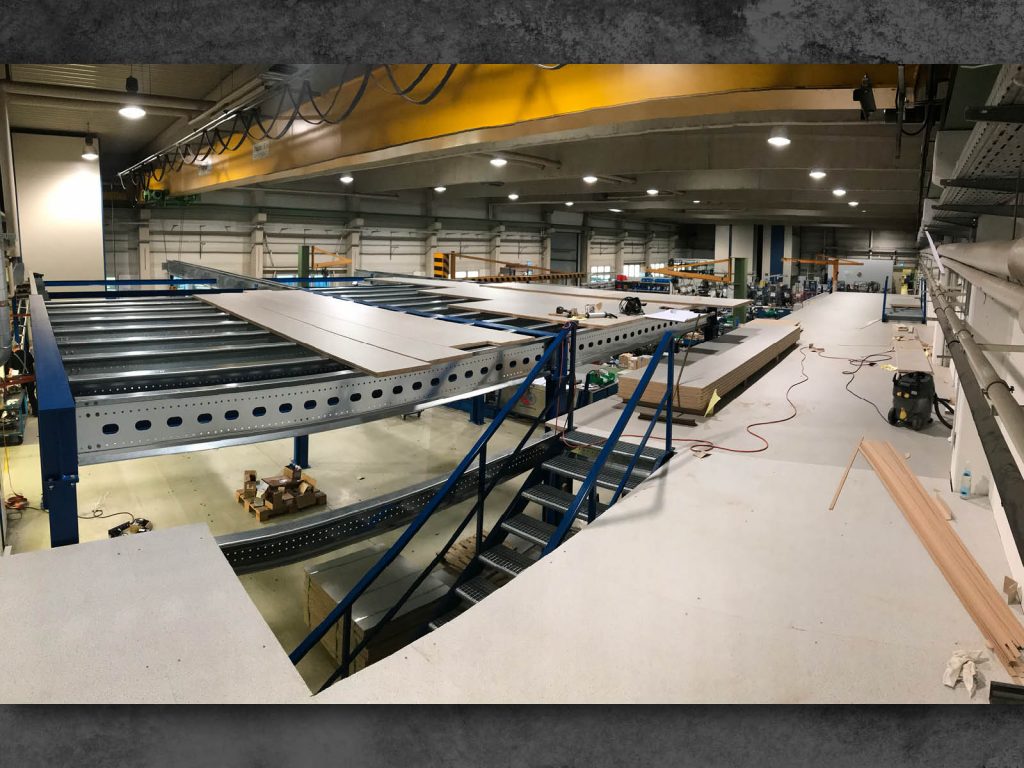
Eine HV-Schraubverbindung verbindet Stahlbauteile mit hochfesten Schrauben, die mit einer festgelegten Kraft vorgespannt werden – so tragen die Bleche über Reibung oder sitzen so fest, dass sich nichts lockert, auch unter Schwingung und wechselnder Last.
Im Stahlbau wird geschraubt, nicht nur geschweißt. Stützen, Träger, Verbände und Kranbahnen kommen in Teilen auf die Baustelle und werden dort verbunden. Viele dieser Verbindungen sind HV-Verbindungen. HV steht für „hochfest vorgespannt“. Sie finden sich überall dort, wo Lasten wechseln oder Bauteile schwingen: an Kranbahnen, Bühnen, Maschinengestellen und Hallentragwerken. Wer solche Verbindungen montiert, braucht mehr als einen Schraubenschlüssel: das richtige Material, das richtige Verfahren und eine saubere Dokumentation.
Hier erklären wir die zwei Wirkprinzipien, die HV-Garnitur, die Verfahren zum Vorspannen und die typischen Fehler.
Was ist eine HV-Schraubverbindung?
Eine HV-Schraubverbindung ist eine Verbindung im Stahl- und Anlagenbau mit hochfesten Schraubengarnituren, die planmäßig auf eine festgelegte Vorspannkraft angezogen werden. Im Englischen heißen sie „preloaded bolted connections“.
Die Garnituren sind in einer eigenen Normenreihe festgelegt (DIN EN 14399), die Ausführung auf der Baustelle regelt die Norm für die Ausführung von Stahltragwerken (DIN EN 1090-2). Welche Verbindung wo gebraucht wird, legt der Statiker fest. Auf der Baustelle wird umgesetzt, was in Plan und Montageanweisung steht.
Für Montagefirmen ist die HV-Verbindung ein Thema, bei dem Sorgfalt sichtbar wird. Ob eine Schraube nur handfest sitzt oder richtig vorgespannt ist, sieht man von außen nicht. Erst Markierung, Prüfung und Protokoll machen den Unterschied nachvollziehbar. Deshalb verlangen Bauherren und Prüfer bei Stahlbauten zunehmend einen lückenlosen Nachweis: welche Verbindung, welches Verfahren, welches Werkzeug, wer hat angezogen, wer hat geprüft. Wer das von Anfang an mitschreibt, spart sich bei der Abnahme viele Fragen.
Steckbrief
- Werkstoff: hochfeste Schrauben, meist Festigkeitsklasse 10.9, seltener 8.8.
- Garnitur: Schraube, Mutter, zwei Scheiben, aufeinander abgestimmt.
- Wirkprinzipien: Scher-Lochleibungsverbindung oder gleitfeste Verbindung.
- Vorspannen: Drehmomentverfahren, kombiniertes Verfahren mit Drehwinkel, Anzeigescheiben.
- Kennzeichnung: Prägung auf Schraubenkopf und Mutter.
- Einsatzfeld: Stahlbau, Kranbahnen, Bühnen, Anlagen unter Schwingung.
- Nachweis: Protokoll über Verfahren, Werkzeug und angezogene Verbindungen.
Scherverbindung oder gleitfeste Verbindung?
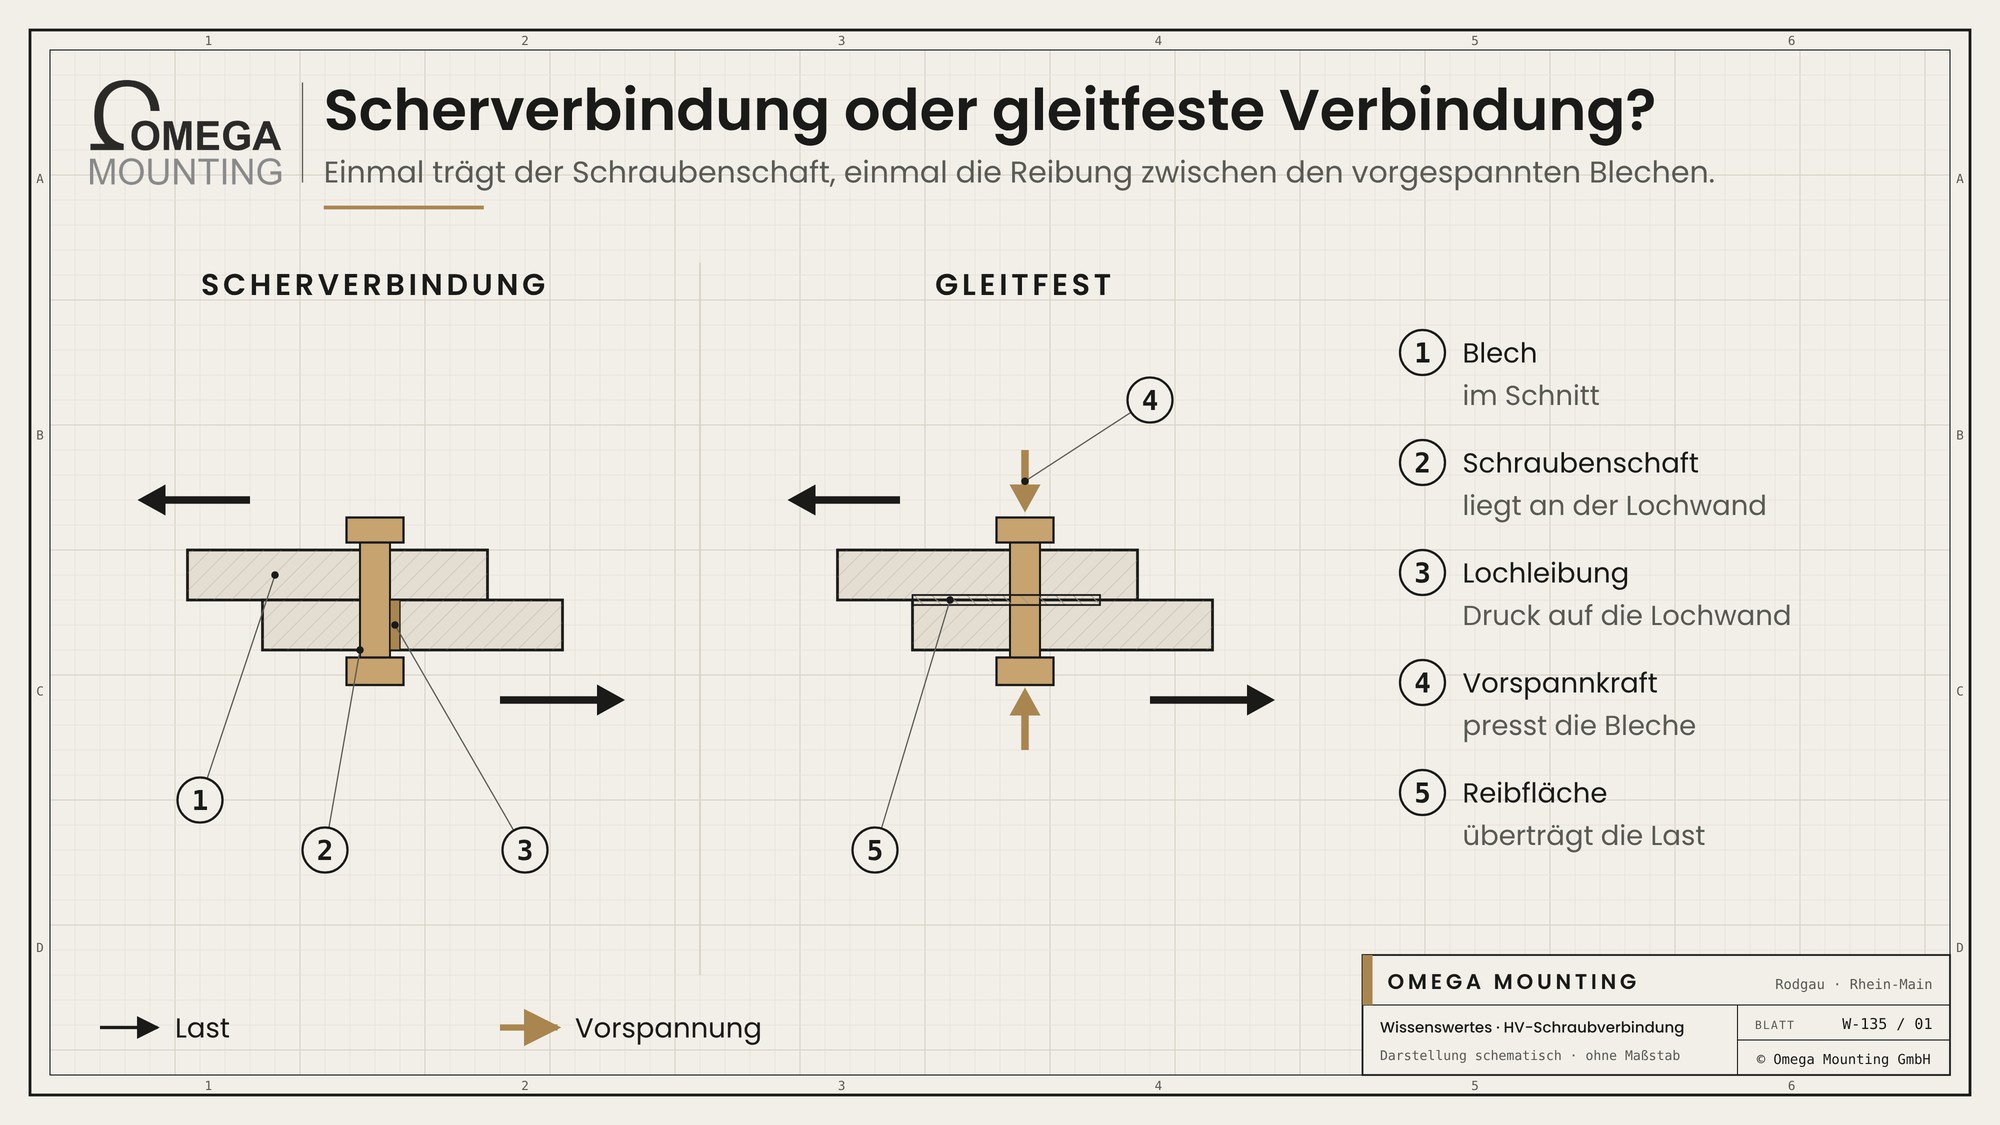
HV-Schrauben arbeiten auf zwei Arten.
- Scher-Lochleibungsverbindung: Die Bleche verschieben sich minimal, bis der Schraubenschaft an der Lochwand anliegt. Dann trägt der Schaft die Last auf Abscheren. Die Vorspannung sorgt hier vor allem dafür, dass sich nichts lockert.
- Gleitfeste Verbindung: Die Vorspannung presst die Bleche so stark zusammen, dass die Last über Reibung übertragen wird. Der Schaft berührt die Lochwand nicht. Die Verbindung verschiebt sich auch bei wechselnder Last nicht.
| Merkmal | Scher-Lochleibungsverbindung | Gleitfeste Verbindung |
|---|---|---|
| Lastübertragung | Über den Schaft. | Über Reibung zwischen den Blechen. |
| Vorspannung | Gegen Lockern. | Trägt die Last. |
| Kontaktflächen | Ohne besondere Anforderung. | Vorbereitet, ohne Farbe oder nur mit geeigneter Beschichtung. |
| Verschiebung | Kleiner Schlupf möglich. | Kein Schlupf. |
| Typisch für | Ruhende Lasten. | Kranbahnen, Schwingung, wechselnde Last. |
Für die Montage ist der Unterschied wichtig: Bei gleitfesten Verbindungen entscheidet die Oberfläche der Bleche über die Tragfähigkeit. Farbe, Öl oder Rost auf der Kontaktfläche können sie stark mindern.
Die HV-Garnitur
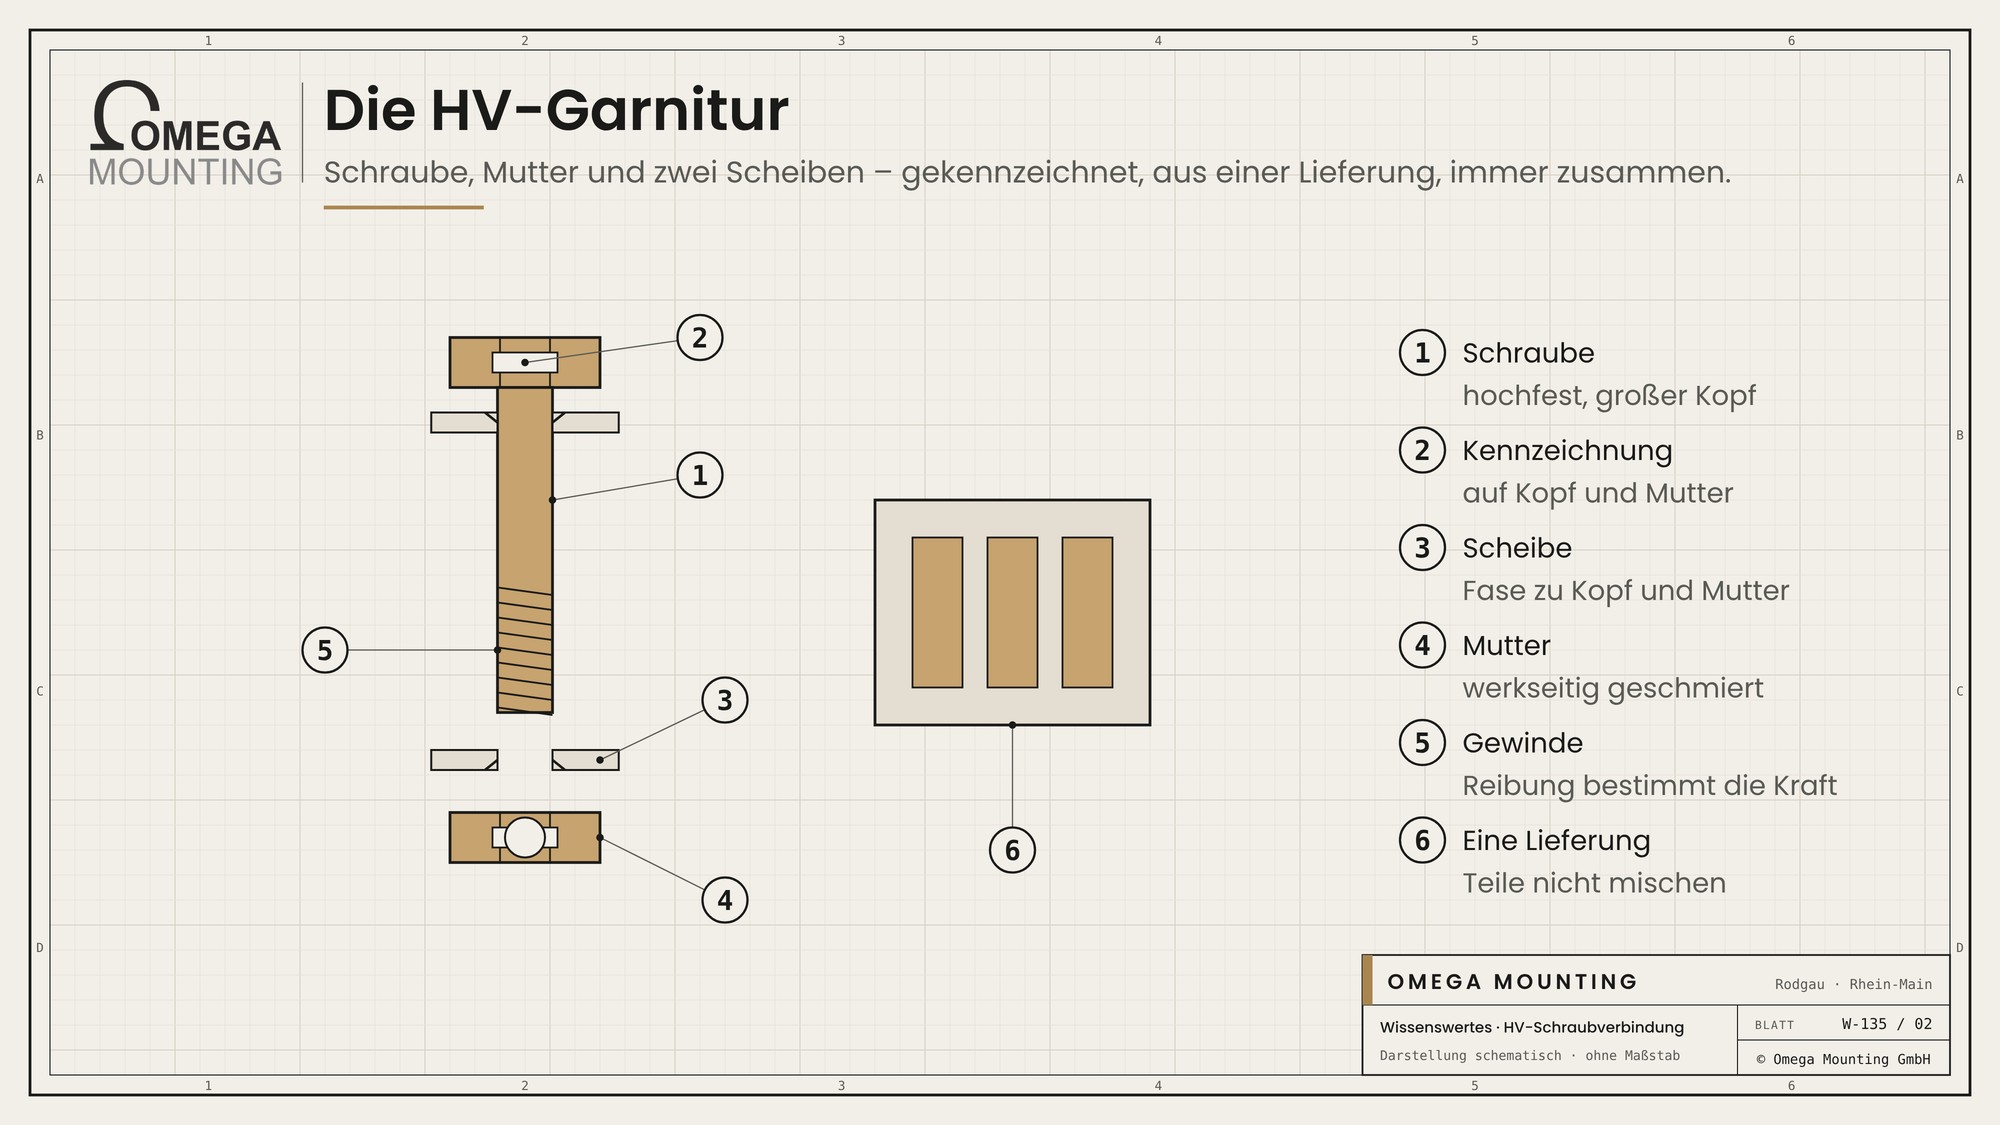
Eine HV-Garnitur besteht aus vier Teilen, die zusammengehören.
- Schraube: großer Sechskantkopf, gekennzeichnet mit Festigkeitsklasse und Herstellerzeichen.
- Mutter: passend zur Schraube, ebenfalls gekennzeichnet.
- Scheiben: je eine unter Kopf und Mutter, mit Fase auf der Innenseite.
- Schmierung: Die Mutter ist werkseitig geschmiert, damit das Anziehen berechenbar ist.
Die Teile einer Garnitur kommen aus einer Lieferung und werden nicht gemischt. Der Grund ist die Reibung im Gewinde: Sie bestimmt, wie viel Vorspannkraft aus einem Drehmoment entsteht. Gemischte Teile haben eine andere Reibung, und die Vorspannung stimmt nicht mehr. Vorgespannte HV-Schrauben werden in der Regel nicht wiederverwendet.
Wie vorgespannt wird
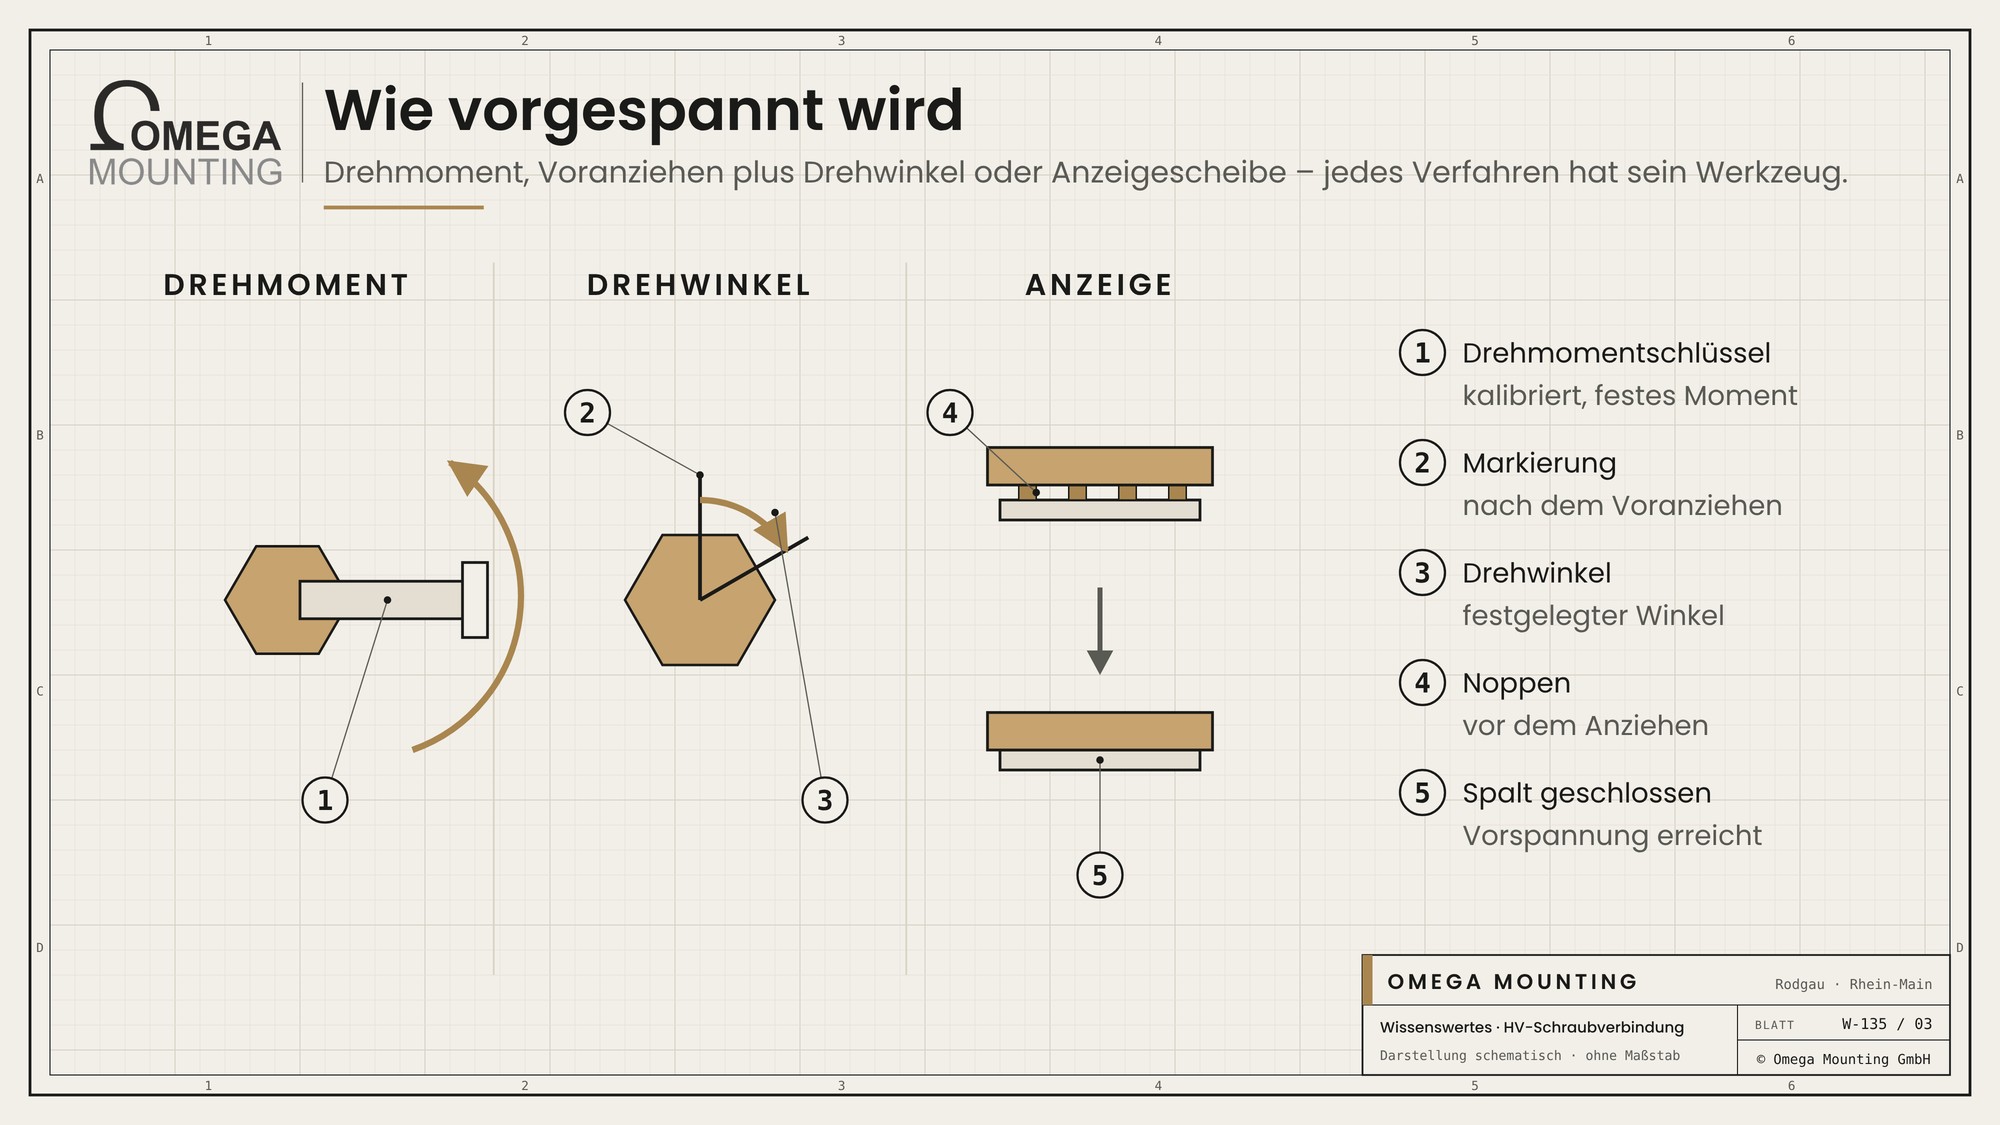
Für das Vorspannen gibt es mehrere Verfahren. Alle haben das gleiche Ziel: eine festgelegte Vorspannkraft in jeder Schraube.
- Drehmomentverfahren: Die Schraube wird mit einem kalibrierten Drehmomentschlüssel auf ein festgelegtes Moment angezogen.
- Kombiniertes Verfahren: Erst Voranziehen mit Drehmoment, dann Weiterdrehen um einen festgelegten Winkel. Der Winkel wird markiert und kontrolliert.
- Anzeigescheiben: Eine Scheibe mit Noppen wird beim Anziehen flachgedrückt. Ist der Spalt zu, ist die Kraft erreicht.
Angezogen wird von innen nach außen, damit sich die Bleche flächig anlegen. Bei großen Stößen geschieht das in mehreren Durchgängen. Jede angezogene Schraube wird markiert, damit keine vergessen wird.
Wichtig ist auch das Werkzeug. Drehmomentschlüssel und Schrauber müssen kalibriert sein, und ihre Einstellung wird vor Arbeitsbeginn an einer Probeschraube geprüft. Bei großen Schrauben kommen hydraulische Schrauber zum Einsatz, deren Druck in ein Drehmoment umgerechnet wird. Die Umrechnungstabelle gehört zum Werkzeug und wird mit ihm kalibriert.
Typische Fehler an HV-Verbindungen
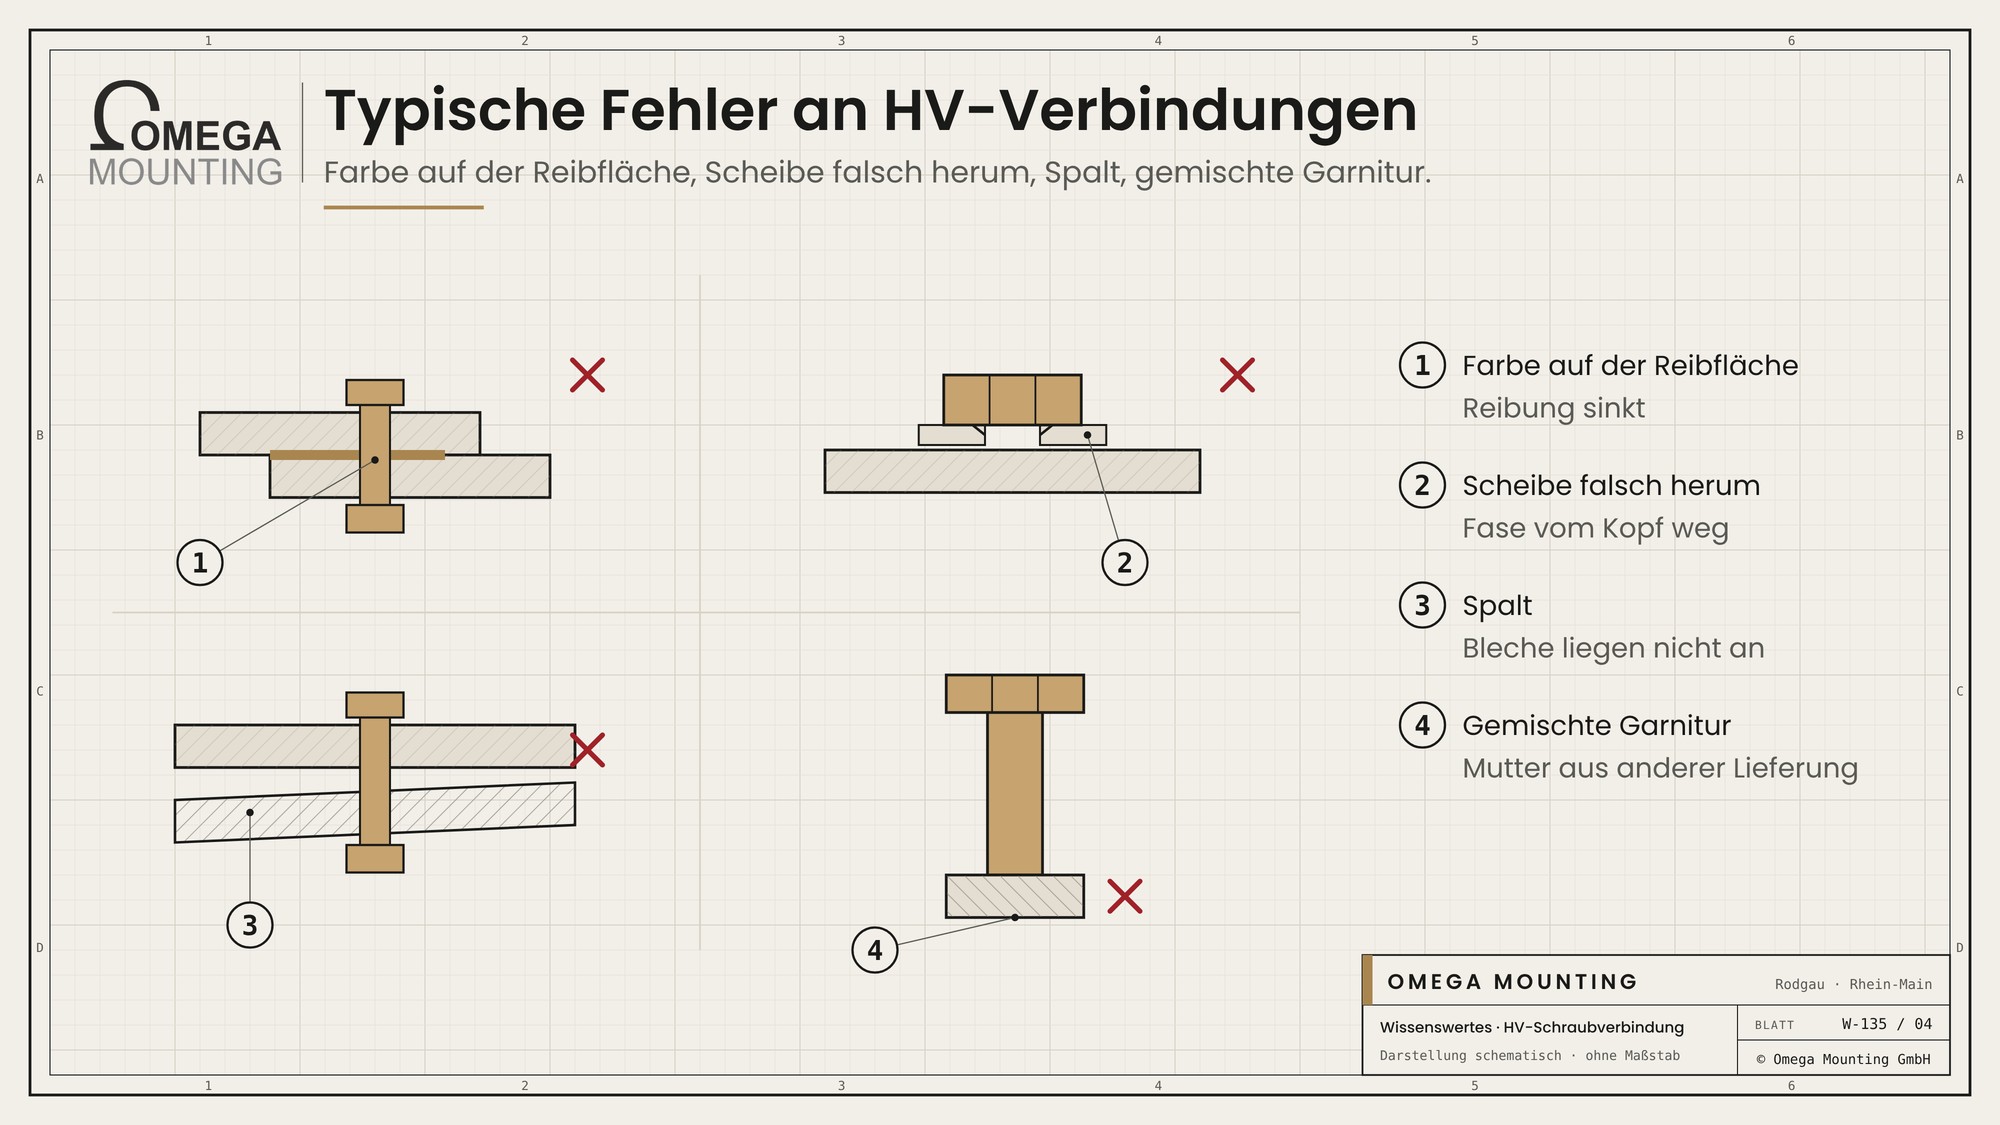
Die meisten Fehler entstehen nicht beim Anziehen, sondern davor – bei Lagerung, Vorbereitung und Zusammenbau.
- Farbe auf der Reibfläche: Bei gleitfesten Verbindungen mindert sie die Reibung.
- Scheibe falsch herum: Die Fase gehört zum Kopf beziehungsweise zur Mutter, sonst sitzt die Scheibe auf dem Radius.
- Spalt zwischen den Blechen: Bleche liegen nicht an, die Vorspannung geht in das Verbiegen.
- Gemischte Garnituren: Mutter aus einer anderen Lieferung, Reibung unbekannt.
- Nicht dokumentiert: Ohne Protokoll ist nicht nachweisbar, dass vorgespannt wurde.
Prüfen und Nachweisen
Nach dem Vorspannen wird geprüft, ob jede Schraube ihre Kraft hat. Wie, hängt vom Verfahren ab.
- Drehmomentverfahren: Stichproben werden mit dem kalibrierten Schlüssel in Anziehrichtung nachgeprüft. Dreht sich die Mutter vor Erreichen des Prüfmoments, war die Schraube nicht richtig angezogen.
- Kombiniertes Verfahren: Die Markierungen zeigen, ob der Weiterdrehwinkel erreicht ist.
- Anzeigescheiben: Der Spalt an den Noppen wird mit einer Fühlerlehre geprüft.
Wird ein Fehler gefunden, prüft man nicht nur diese eine Schraube, sondern die ganze Verbindung und oft weitere Stöße aus derselben Schicht. Vorgespannte Schrauben werden nicht gelöst und erneut angezogen, sondern bei Bedarf ersetzt.
Alles kommt ins Protokoll: welche Verbindungen, welches Verfahren, welches Werkzeug mit welcher Kalibrierung, wer angezogen und wer geprüft hat. Bei Stahlbauten mit Abnahme ist dieses Protokoll Teil der Dokumentation. Ohne Nachweis gilt eine Verbindung als nicht geprüft, auch wenn sie richtig angezogen wurde.
Auch Beschichtungen spielen eine Rolle. Dicke Farbschichten unter Kopf und Mutter können sich mit der Zeit setzen, die Vorspannung lässt nach. Deshalb legen Planer fest, welche Flächen beschichtet werden dürfen.
Worauf wir achten
Bei Schraubverbindungen im Stahlbau arbeiten wir nach Plan, nicht nach Gefühl.
- Wir prüfen vor der Montage, welche Verbindung der Plan fordert.
- Wir halten Garnituren getrennt nach Lieferung und mischen sie nicht.
- Wir verwenden kalibrierte Drehmomentschlüssel und markieren jede angezogene Schraube.
- Wir halten Kontaktflächen gleitfester Verbindungen frei von Farbe und Öl.
- Wir dokumentieren Verfahren, Werkzeug und Ergebnis für die Abnahme.
Wo wir das einsetzen
Für eine Halle am Flughafen Kassel haben wir eine Stahlbühne montiert und dabei Profile und Träger Feld für Feld verschraubt. In Aschaffenburg haben wir einen Zweiträger-Laufkran mit 16 Tonnen unter die Hallendecke montiert. Bei beiden Arbeiten hängt die Sicherheit an Verbindungen, die genau so angezogen sind, wie es der Plan verlangt. Mehr dazu auf unserer Seite zur Industriemontage.
Mehr Wissenswertes
Sie haben Fragen, wie das auf Ihrer Baustelle läuft?
Sie haben Fragen, wie Stahlbauverbindungen auf Ihrer Baustelle angezogen und dokumentiert werden? Wir montieren nach Plan und liefern den Nachweis. Rückruftermin anfragen.
100 % unverbindlich & kostenfrei

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Wissenswertes-Beiträge erklären das Gerät und die Technik, mit der sein Team täglich arbeitet: Was auf unseren Baustellen zählt, steht drin – was nur im Prospekt steht, nicht.
 German
 English