
- Ratgeber – Wartung & Instandhaltung
Schweißen im laufenden Betrieb: Reparaturen in sensiblen Bereichen
Von Tobias Schott · Lesezeit ca. 22 Minuten · Stand: Oktober 2026
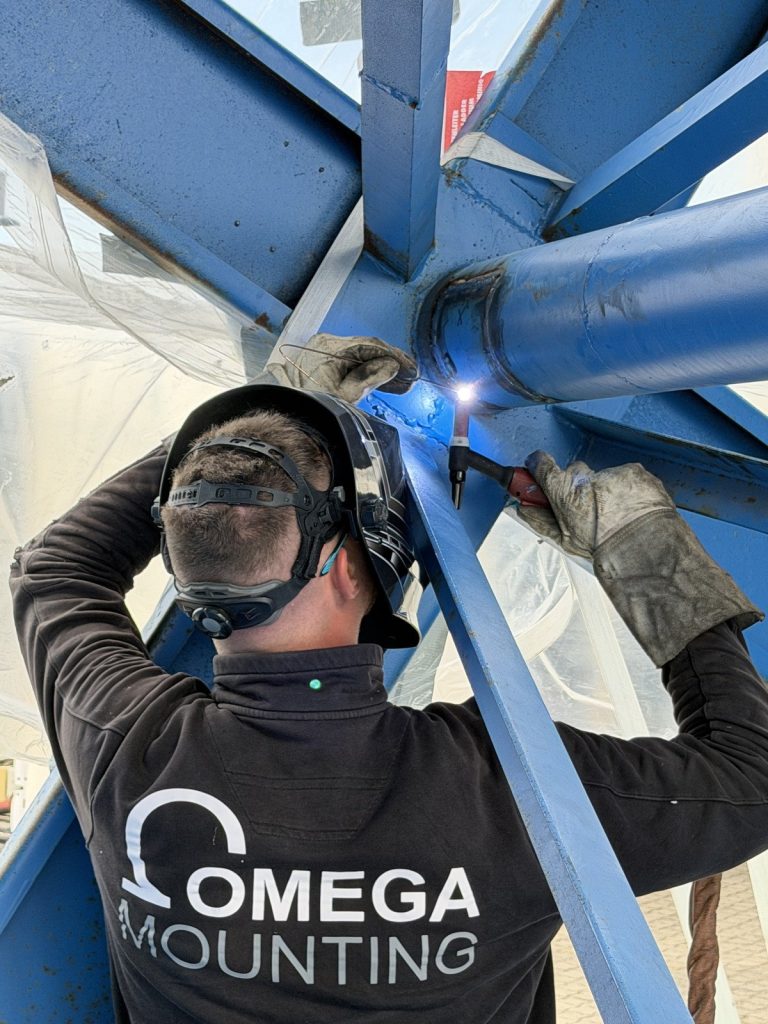
Schweißen im laufenden Betrieb heißt: Die Naht entsteht, während nebenan produziert, verladen oder gerechnet wird. Darum schützt eine gute Vorbereitung nicht nur den Schweißer, sondern auch das Produkt, die Anlage, die Umgebung und den Betrieb nebenan.
Ein Riss an einer Konsole, eine gebrochene Halterung, eine Rampe, die getauscht werden muss. Oft lässt sich die Reparatur nicht in einen Stillstand legen. Die Halle läuft weiter, Menschen arbeiten in der Nähe, Produkte stehen offen, Steuerungen und Rauchmelder hängen an der Decke. Schweißen im laufenden Betrieb ist deshalb mehr als eine Frage der Schweißtechnik.
Dieser Ratgeber erklärt, was beim Schweißen in sensiblen Bereichen anders ist als in der Werkstatt. Er zeigt, wie Funken, Rauch, Hygiene, Elektronik und Mechanik geschützt werden, wie der Ablauf mit dem Betreiber abgestimmt wird und welche Fehler immer wieder passieren.
Wir sind ein Montage- und Instandhaltungsbetrieb aus Rodgau bei Frankfurt und schweißen vor Ort und in der eigenen Werkstatt. Wie eine Reparaturnaht fachlich entsteht, mit Verfahren, Werkstoff, Nahtvorbereitung und Prüfung, steht in unserem Ratgeber zum Reparaturschweißen an Industrieanlagen. Hier geht es um alles, was um die Naht herum geschützt werden muss.
Das Wichtigste in Kürze
- Schweißen im laufenden Betrieb ist möglich, wenn die Gefährdungsbeurteilung es zulässt, der Betreiber die Arbeit freigibt und die Schutzmaßnahmen stehen.
- Geschützt werden vier Dinge: das Produkt, die Anlage, die Umgebung und der Betrieb nebenan.
- Funken und Spritzer werden mit Abschottung, Abdeckungen und Schweißvorhängen abgefangen. Eine Brandwache beobachtet den Bereich während und nach der Arbeit.
- Brandmelder schaltet nur der Betreiber ab – und nur er schaltet sie wieder ein. Die Fachfirma beantragt, sie schaltet nicht selbst.
- Schweißrauch wird an der Quelle abgesaugt, damit er weder Menschen nebenan noch Lüftung, Produkt oder Rauchmelder erreicht.
- Im Lebensmittelbetrieb gelten zusätzlich Abdeckung, Fremdkörperkontrolle und Reinigung. Die Freigabe danach gibt die Qualitätssicherung.
- Neben Elektronik, Lagern und Antrieben zählt der Weg des Schweißstroms. Die Masseklemme gehört nah an die Schweißstelle, nie über Lager oder Anlagenteile.
- Wenn der Schutz nicht machbar ist, wird das Teil ausgebaut und in der Werkstatt geschweißt oder die Arbeit in ein Stillstandsfenster gelegt.
Was ist Schweißen im laufenden Betrieb?
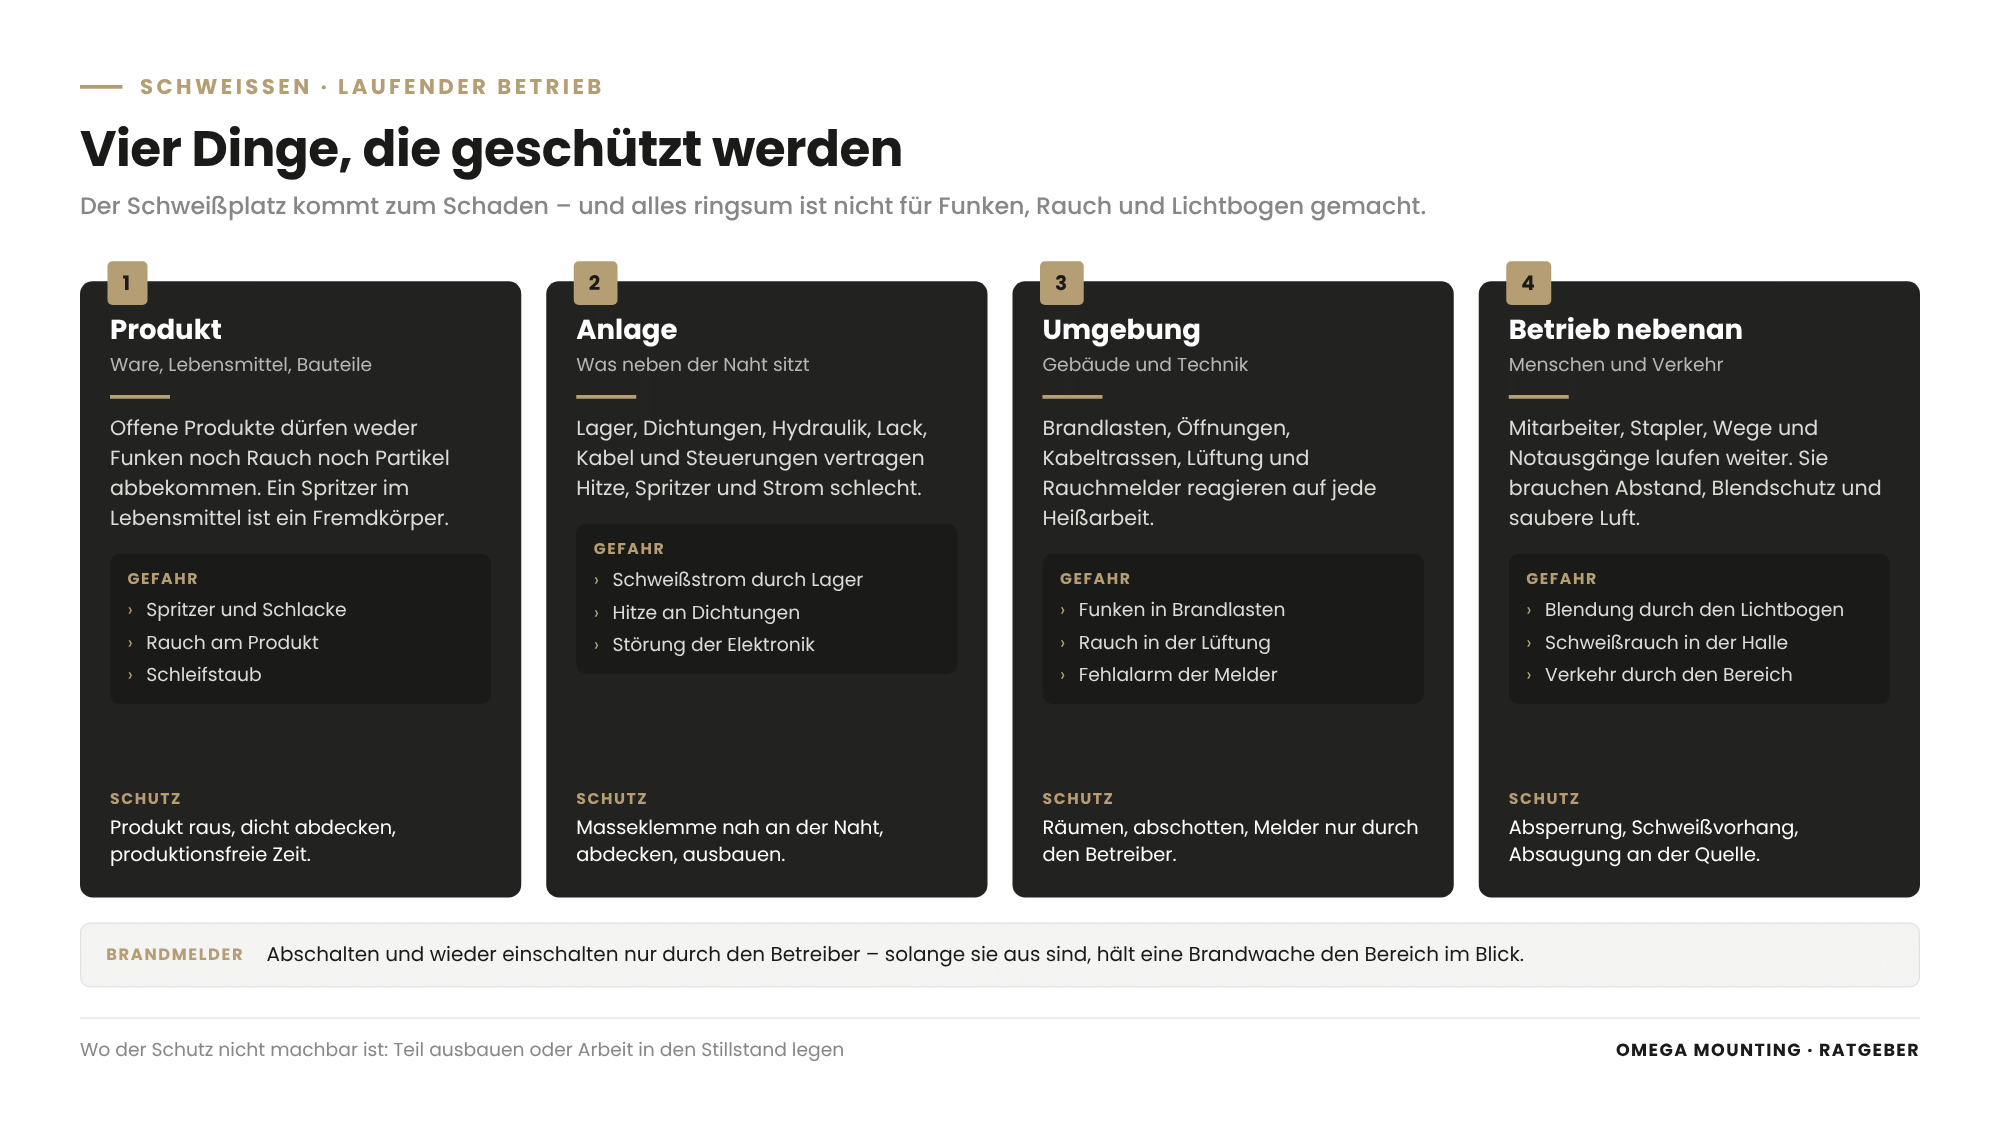
Schweißen im laufenden Betrieb bedeutet, eine Schweißarbeit an einer Anlage oder einem Bauteil auszuführen, während der Betrieb ringsum weiterläuft. Nebenan wird produziert, gelagert oder verladen. Die Arbeit muss so abgesichert sein, dass weder Menschen noch Produkte, Anlagen oder Gebäude Schaden nehmen.
In der Werkstatt ist der Schweißplatz dafür gebaut. Der Boden brennt nicht, die Absaugung hängt über dem Tisch, niemand steht ungeschützt daneben. Im laufenden Betrieb ist es umgekehrt. Der Schweißplatz kommt zum Schaden, und alles ringsum ist nicht für Funken, Rauch und Lichtbogen gemacht.
Vier Dinge, die geschützt werden
- Das Produkt. Offene Lebensmittel, Verpackungen, Lagerware oder Bauteile in der Fertigung dürfen weder Funken noch Rauch noch Partikel abbekommen.
- Die Anlage. Lager, Dichtungen, Hydraulik, Lackflächen, Kabel und Steuerungen in der Nähe der Schweißstelle sind empfindlich gegen Hitze, Spritzer und Strom.
- Die Umgebung. Brandlasten, Öffnungen in Boden und Wand, Kabeltrassen, Lüftung und Rauchmelder gehören zum Gebäude und reagieren auf jede Heißarbeit.
- Der Betrieb nebenan. Mitarbeiter, Staplerverkehr, Wege und Notausgänge laufen weiter. Sie brauchen Absperrung, Blendschutz und saubere Luft.
Was dieser Ratgeber nicht wiederholt
Welches Schweißverfahren zu welchem Werkstoff passt, wie eine Naht ausgeschliffen und aufgebaut wird und wie geprüft und abgenommen wird, erklärt unser Ratgeber zum Reparaturschweißen. Dort stehen auch die Blöcke eines Erlaubnisscheins für Heißarbeiten und die Fälle, in denen man besser gar nicht schweißt. Hier geht es um die Frage, wie die Schweißarbeit in einen Betrieb passt, der nicht stehen bleibt.
Wann der laufende Betrieb nicht passt
Es gibt Arbeiten, die man nicht neben laufender Produktion macht. Dazu gehören Schweißen in der Nähe offener Lebensmittel, im Bereich laufender Rechentechnik oder dort, wo explosionsfähige Atmosphäre entstehen kann. Dann gibt es drei Wege: das Teil ausbauen und in der Werkstatt schweißen, die Arbeit in ein Stillstandsfenster legen oder den Bereich so abtrennen, dass er für die Dauer der Arbeit nicht mehr zum laufenden Betrieb gehört. Wie Arbeiten im Ex-Bereich freigegeben werden, beschreibt unser Ratgeber zu Arbeiten im Ex-Bereich.
Funken und Brand: Abschotten, abdecken, Brandwache
Beim Schweißen im laufenden Betrieb werden Funken und Spritzer durch Abschotten, Abdecken und Schweißvorhänge aufgehalten, brennbare Stoffe werden entfernt und eine Brandwache beobachtet den Bereich während der Arbeit und danach. Brandmelder schaltet dabei ausschließlich der Betreiber ab und wieder ein.
Brandlast weg oder abgedeckt
Funken fliegen weiter, als man denkt, und glühende Spritzer rollen über den Boden. Was brennen kann, kommt aus dem Bereich: Kartonagen, Folien, Paletten, Lappen, Öl. Was nicht weggeräumt werden kann, wird mit schwer entflammbaren Decken oder Platten abgedeckt. Fugen, Bodenöffnungen und Durchbrüche werden verschlossen, damit nichts in Nachbarräume oder Kabeltrassen fällt.
Im laufenden Betrieb ist das schwieriger als im Stillstand. Lagerware steht dort, wo sie steht, weil sie gebraucht wird. Darum gehört das Räumen in die Abstimmung mit dem Betreiber, bevor der Schweißer kommt.
Abschottung und Schweißvorhang
Schweißvorhänge und Schutzwände trennen den Arbeitsbereich vom Betrieb nebenan. Sie halten Spritzer zurück und schützen die Augen der Menschen, die vorbeigehen. Der Lichtbogen blendet auch aus der Entfernung. Eine Absperrung sorgt dafür, dass niemand aus Versehen in den Bereich läuft, auch kein Stapler. Wo ein Verkehrsweg durch den Bereich führt, legt der Betreiber eine Umleitung fest.
Brandmelder: nur der Betreiber schaltet
Rauch und Hitze aus dem Schweißen lösen Brandmelder aus. Je nach Gebäude hängen daran Alarmierung, Feuerwehr, Lüftungsklappen oder eine Löschanlage. Darum gilt eine klare Regel: Brandmelder schaltet nur der Betreiber ab, und nur er schaltet sie wieder ein. Die Fachfirma beantragt die Abschaltung für einen genau benannten Bereich und Zeitraum und meldet, wenn die Arbeit fertig ist.
Solange Melder abgeschaltet sind, übernimmt eine Brandwache den Bereich. Sie ist dann die einzige Brandmeldung, die es dort gibt. Schalten Sie als Fachfirma niemals selbst einen Melder ab oder decken Sie ihn ab, auch nicht „nur kurz“.
Brandwache und Nachkontrolle
Die Brandwache ist eine benannte, unterwiesene Person mit Löschmittel in Reichweite. Sie beobachtet während der Arbeit den Bereich, die Abdeckungen und die Nachbarflächen. Nach dem letzten Funken bleibt sie und kontrolliert, ob irgendwo etwas glimmt. Schwelbrände zeigen sich oft erst später. Wie lange die Nachkontrolle dauert, legen Betreiber und Fachfirma im Erlaubnisschein fest, abhängig von Brandlast und Bauweise.
Der Erlaubnisschein
Grundlage jeder Heißarbeit im laufenden Betrieb ist der schriftliche Erlaubnisschein. Wie ein Erlaubnisverfahren grundsätzlich funktioniert, erklärt unser Beitrag zum Permit to Work. Was im Erlaubnisschein für Heißarbeiten konkret steht, beschreibt der Ratgeber zum Reparaturschweißen.
Dahinter stehen die Gefährdungsbeurteilung und die Pflicht, Arbeiten mehrerer Firmen abzustimmen. Dieser Ratgeber ist keine Rechtsberatung. Welche Regeln in Ihrem Betrieb gelten, legen Sie mit Ihrer Sicherheitsfachkraft und Ihrem Brandschutzbeauftragten fest.
Schweißrauch und Luft: Absaugung, Lüftung, Rauchmelder
Schweißrauch wird beim Schweißen im laufenden Betrieb direkt an der Entstehungsstelle abgesaugt, damit er nicht in die Halle, in die Lüftung, an das Produkt oder zu den Rauchmeldern zieht. In engen Räumen kommt Frischluft dazu, und der Betreiber entscheidet, ob seine Lüftung angepasst wird.
Warum Rauch nebenan ein Problem ist
Schweißrauch ist ein Gefahrstoff. Für den Schweißer gibt es Atemschutz, für die Menschen nebenan nicht. Rauch, der durch die Halle zieht, landet bei Kollegen, die nichts mit der Arbeit zu tun haben. Er setzt sich auf Oberflächen ab und riecht. In einem Lebensmittelbetrieb oder einem Technikraum kann er mehr Schaden anrichten als die Naht verhindert.
Absaugung an der Quelle
Eine mobile Absaugung mit Erfassungsarm wird so nah wie möglich an die Schweißstelle gesetzt. Sie fängt den Rauch, bevor er sich verteilt. Die Technische Regel für Gefahrstoffe zu schweißtechnischen Arbeiten verlangt genau das: erfassen, wo der Rauch entsteht. Die gefilterte Luft darf nicht dort ausgeblasen werden, wo sie Produkt oder Menschen erreicht. Wohin sie geht, wird vorher geklärt.
Lüftung und Klimatechnik
Viele Hallen und Technikräume haben eine Lüftung, die Luft ansaugt und verteilt. Läuft sie während des Schweißens normal weiter, trägt sie den Rauch womöglich in andere Bereiche. Ob ein Teil der Lüftung angepasst oder ein Ansaugpunkt abgedeckt wird, entscheidet der Betreiber. Wie Lüftungsanlagen in der Industrie gewartet werden und warum Filter danach geprüft werden sollten, steht in unserem Ratgeber zur Wartung von Lüftung und Klima.
Rauchmelder und Rauchansaugsysteme
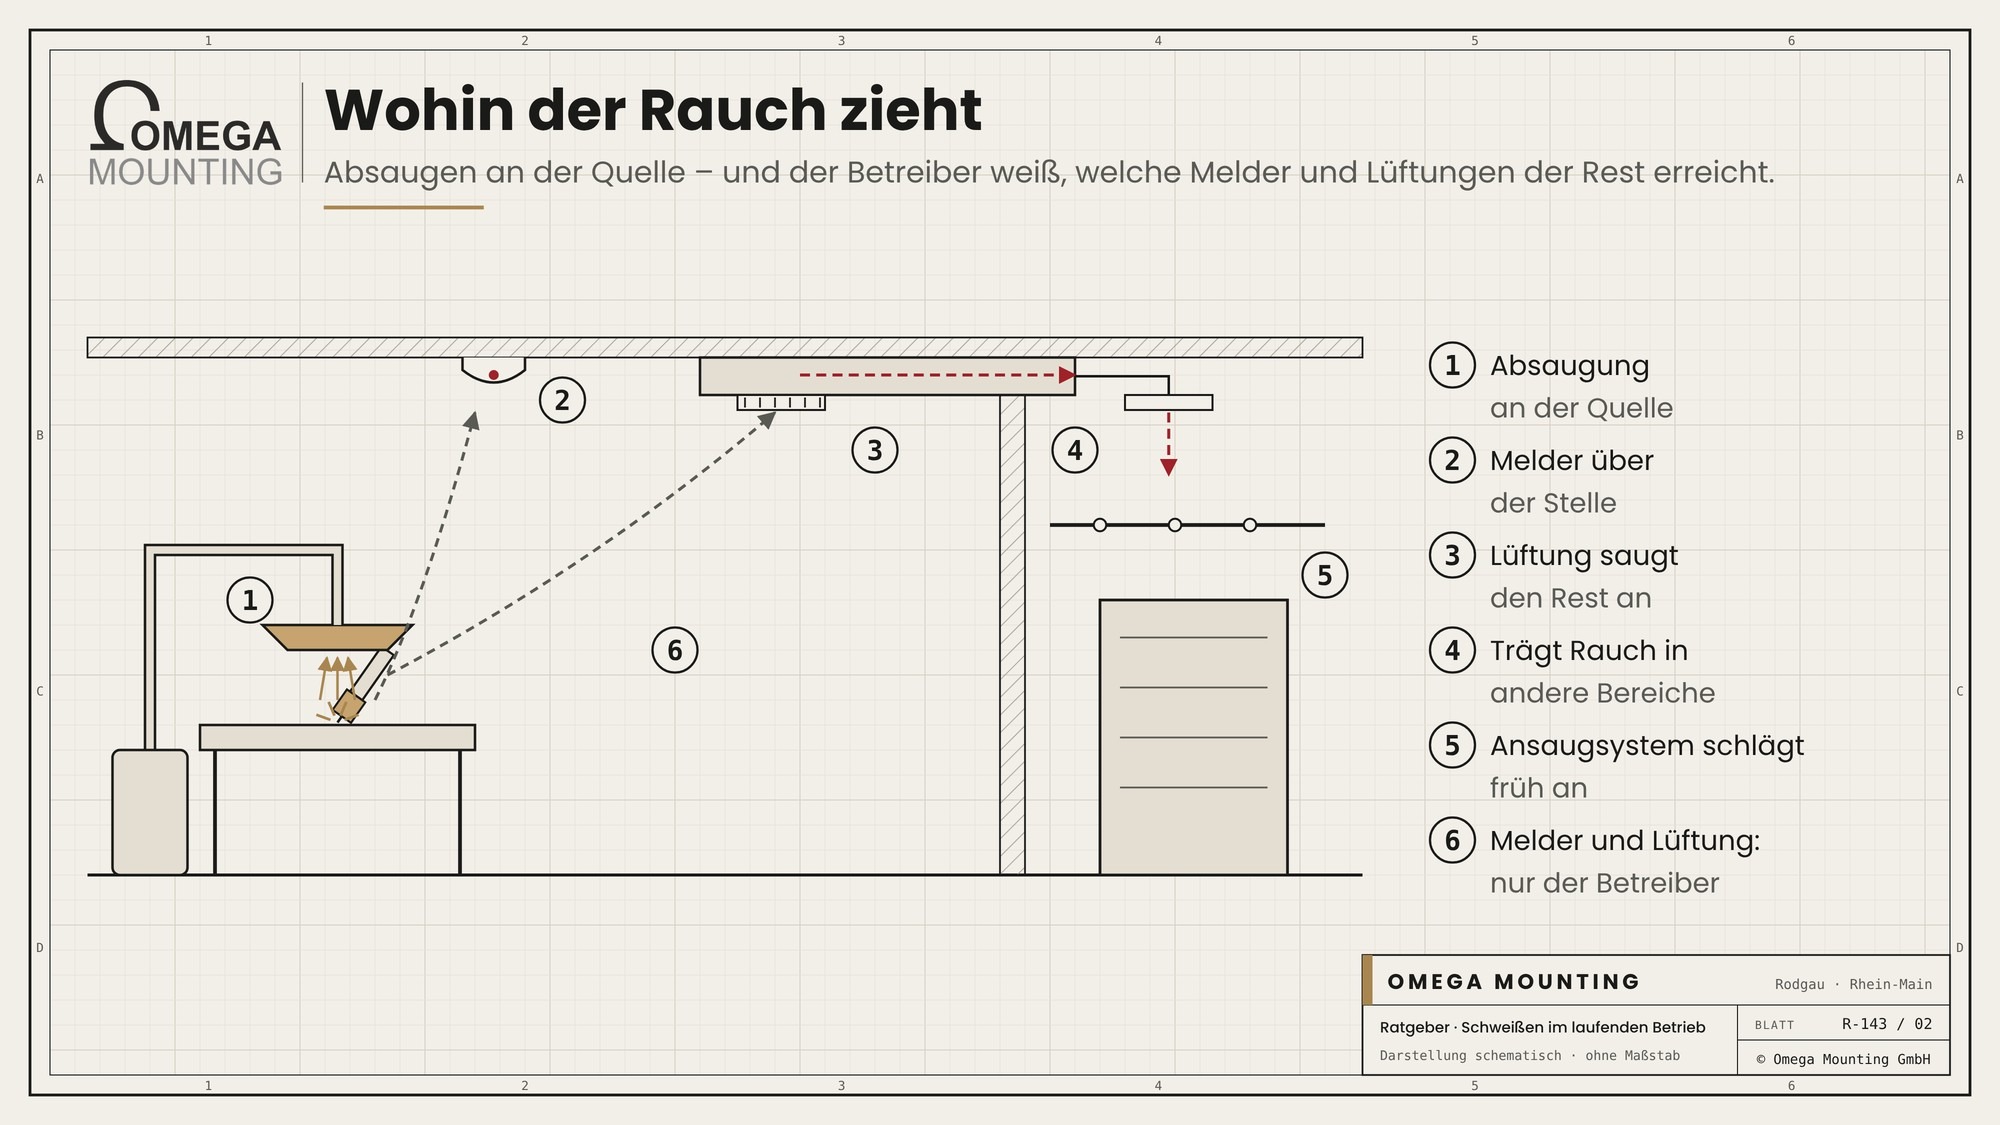
Rauchmelder reagieren nicht nur auf Feuer, sondern auch auf Schweißrauch. Empfindliche Systeme, die Luft ansaugen und prüfen, schlagen besonders früh an. Darum reicht es nicht, den Melder über der Schweißstelle zu kennen. Der Betreiber muss wissen, welche Melder der Rauch erreichen kann, und entscheidet, was er abschaltet. Für die Fachfirma heißt das: Absaugung an der Quelle ist nicht nur Arbeitsschutz, sondern auch Schutz vor Fehlalarmen.
Enge Räume, Keller, Gruben
In Kellerräumen, Gruben und engen Technikräumen reichern sich Rauch und Gase schnell an. Dort kommt zur Absaugung eine Frischluftzufuhr. Eine zweite Person bleibt in Rufweite. Wo die Gasflaschen stehen, klären Sie vorab – im Keller oft besser oben, mit längerem Schlauch.
Hygiene: Schweißen im Lebensmittelbetrieb
Beim Schweißen in einem Lebensmittelbetrieb kommen zu Brand und Rauch die Hygiene und das Fremdkörperrisiko dazu. Offene Produkte werden entfernt oder dicht abgedeckt, Spritzer, Schlacke und Schleifstaub dürfen nicht in die Linie gelangen, und nach der Arbeit reinigt und gibt der Betrieb nach seinem Verfahren frei.
Was in die Linie fallen kann
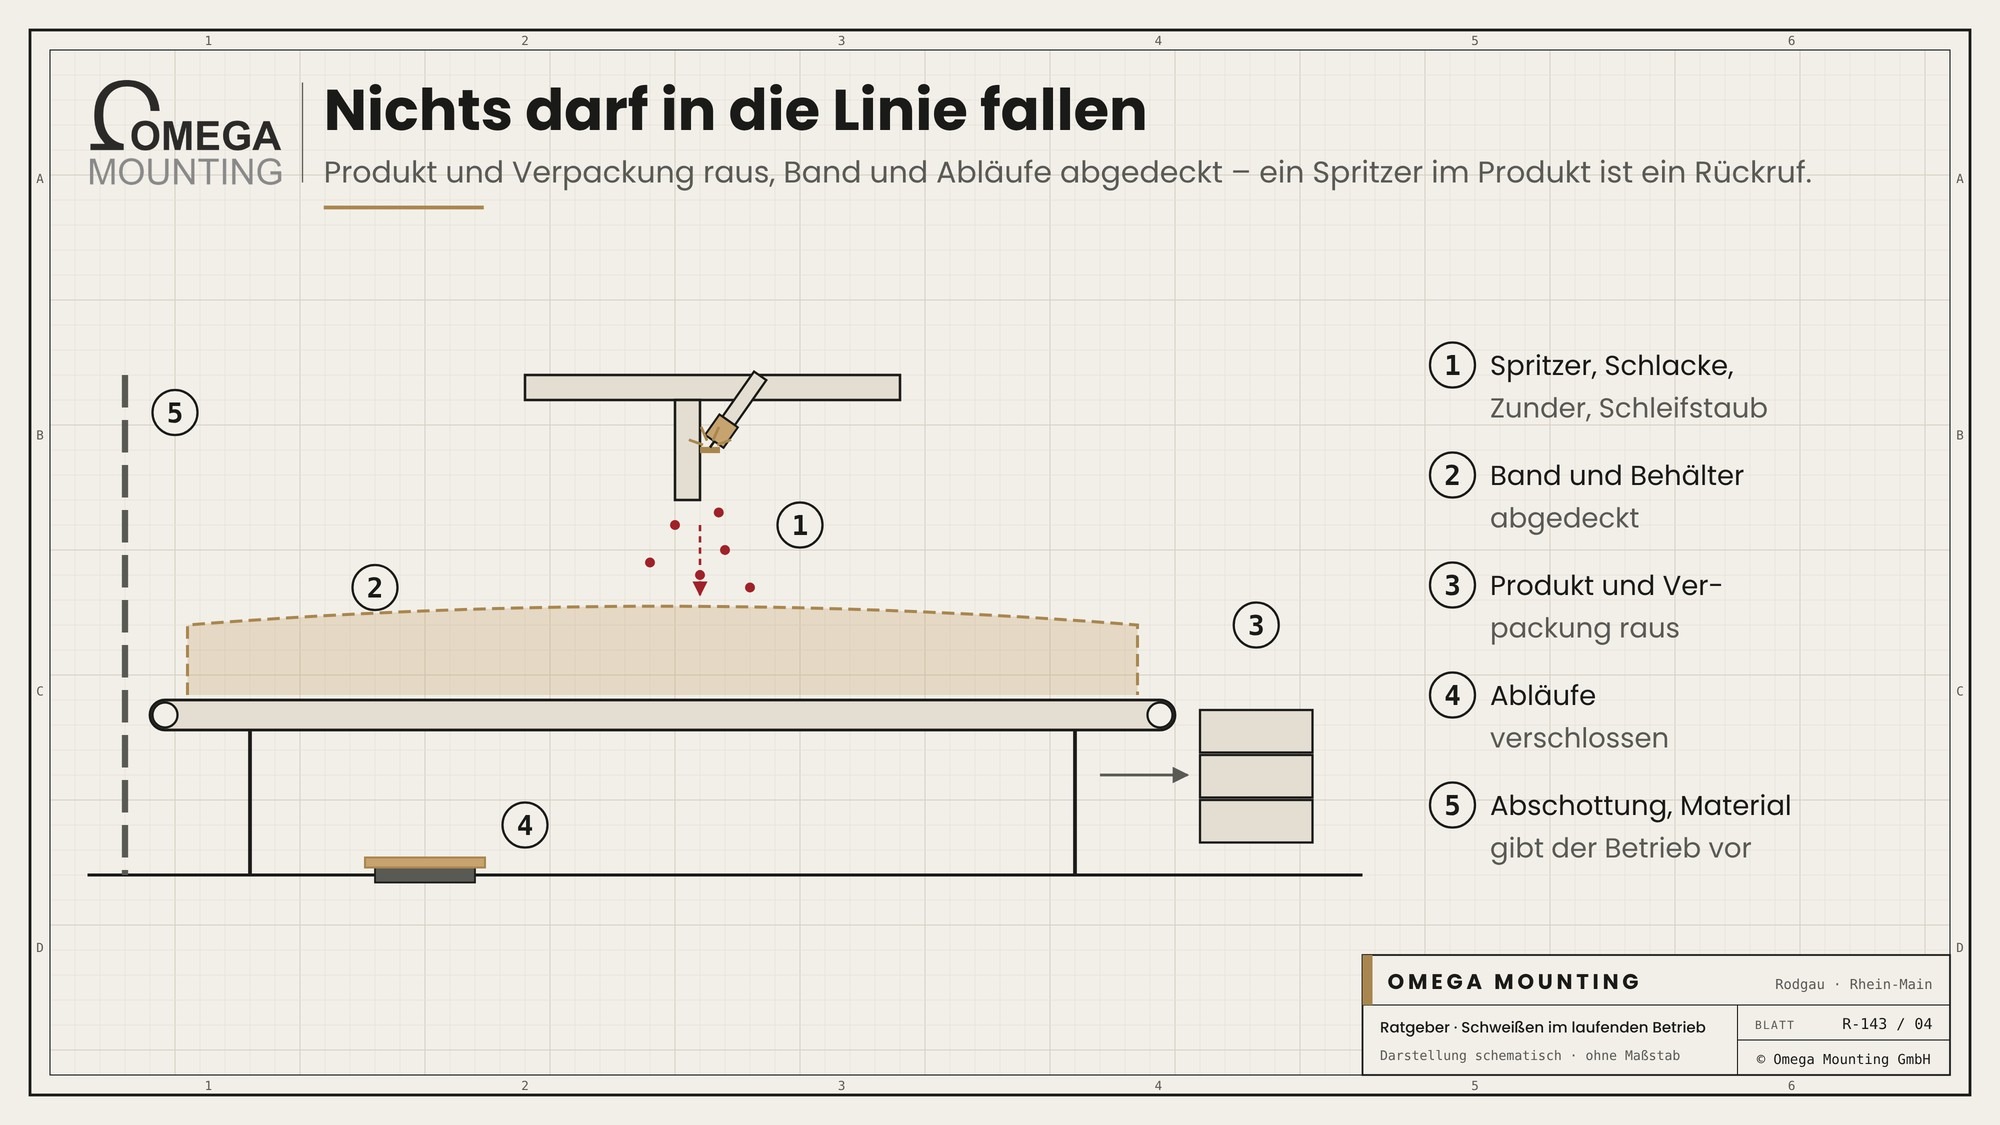
Schweißspritzer, Schlacke, Zunder und Schleifstaub sind Fremdkörper. Ein Metallspritzer in einem Produkt ist ein Rückruf, kein Schönheitsfehler. Darum wird über und neben offenen Produkten nicht geschweißt. Produkt und Verpackung kommen aus dem Bereich, Bänder und Behälter werden abgedeckt, Abläufe verschlossen.
Abdeckung und Abschottung im Hygienebereich
Abdeckungen müssen hier zwei Dinge können: Funken aufhalten und sauber bleiben. Was in der Werkstatt als Schweißdecke reicht, kann im Hygienebereich selbst Fasern abgeben. Welche Materialien in den Bereich dürfen, gibt der Betrieb vor. Viele Betriebe trennen den Schweißbereich mit einer Abschottung ganz von der Produktion.
Edelstahl und saubere Nähte
In Lebensmittelbetrieben ist Edelstahl der übliche Werkstoff. Nähte sollen glatt, dicht und reinigbar sein, ohne Spalte, in denen sich Produktreste halten. Welche Verfahren dafür passen und wie Schmierstoffe und Werkzeugkontrolle in solchen Bereichen geregelt sind, beschreibt unser Ratgeber zur Wartung im Lebensmittelbetrieb. Dort steht auch, wie ein Betrieb Fremdkörper bei der Instandhaltung systematisch ausschließt.
Reinigung und Freigabe durch den Betrieb
Nach dem Schweißen räumt die Fachfirma Abfall, Spritzer, Schlacke und Abdeckungen weg und gleicht ihre Werkzeugliste ab. Die eigentliche Reinigung und, wo verlangt, die Desinfektion folgen dem Plan des Betriebs. Freigeben darf am Ende nur die Qualitätssicherung oder der Hygieneverantwortliche des Betriebs. Die Fachfirma meldet fertig, sie gibt nichts frei.
Arbeit in die produktionsfreie Zeit legen
Oft ist die beste Hygienemaßnahme der Zeitpunkt. Wochenende, Nachtschicht oder Reinigungsfenster sind Zeiten, in denen kein offenes Produkt im Raum steht. Wer die Schweißarbeit dorthin legt, braucht weniger Abdeckung und hat danach mehr Zeit für die Reinigung. Wie Hygienezonen in der Lebensmittelindustrie aufgebaut sind, behandeln wir in einem eigenen Ratgeber.
Empfindliche Technik: Rechenzentrum, Steuerungen, Elektronik
Neben empfindlicher Technik zählt beim Schweißen nicht nur die Hitze, sondern auch der Weg des Schweißstroms. Die Masseklemme gehört direkt an das Werkstück nah an die Schweißstelle, damit der Strom nicht über Lager, Gehäuse, Kabeltrassen oder Steuerungen zurückfließt. Über Freischaltungen entscheidet die Elektrofachkraft des Betreibers.
Der Weg des Schweißstroms
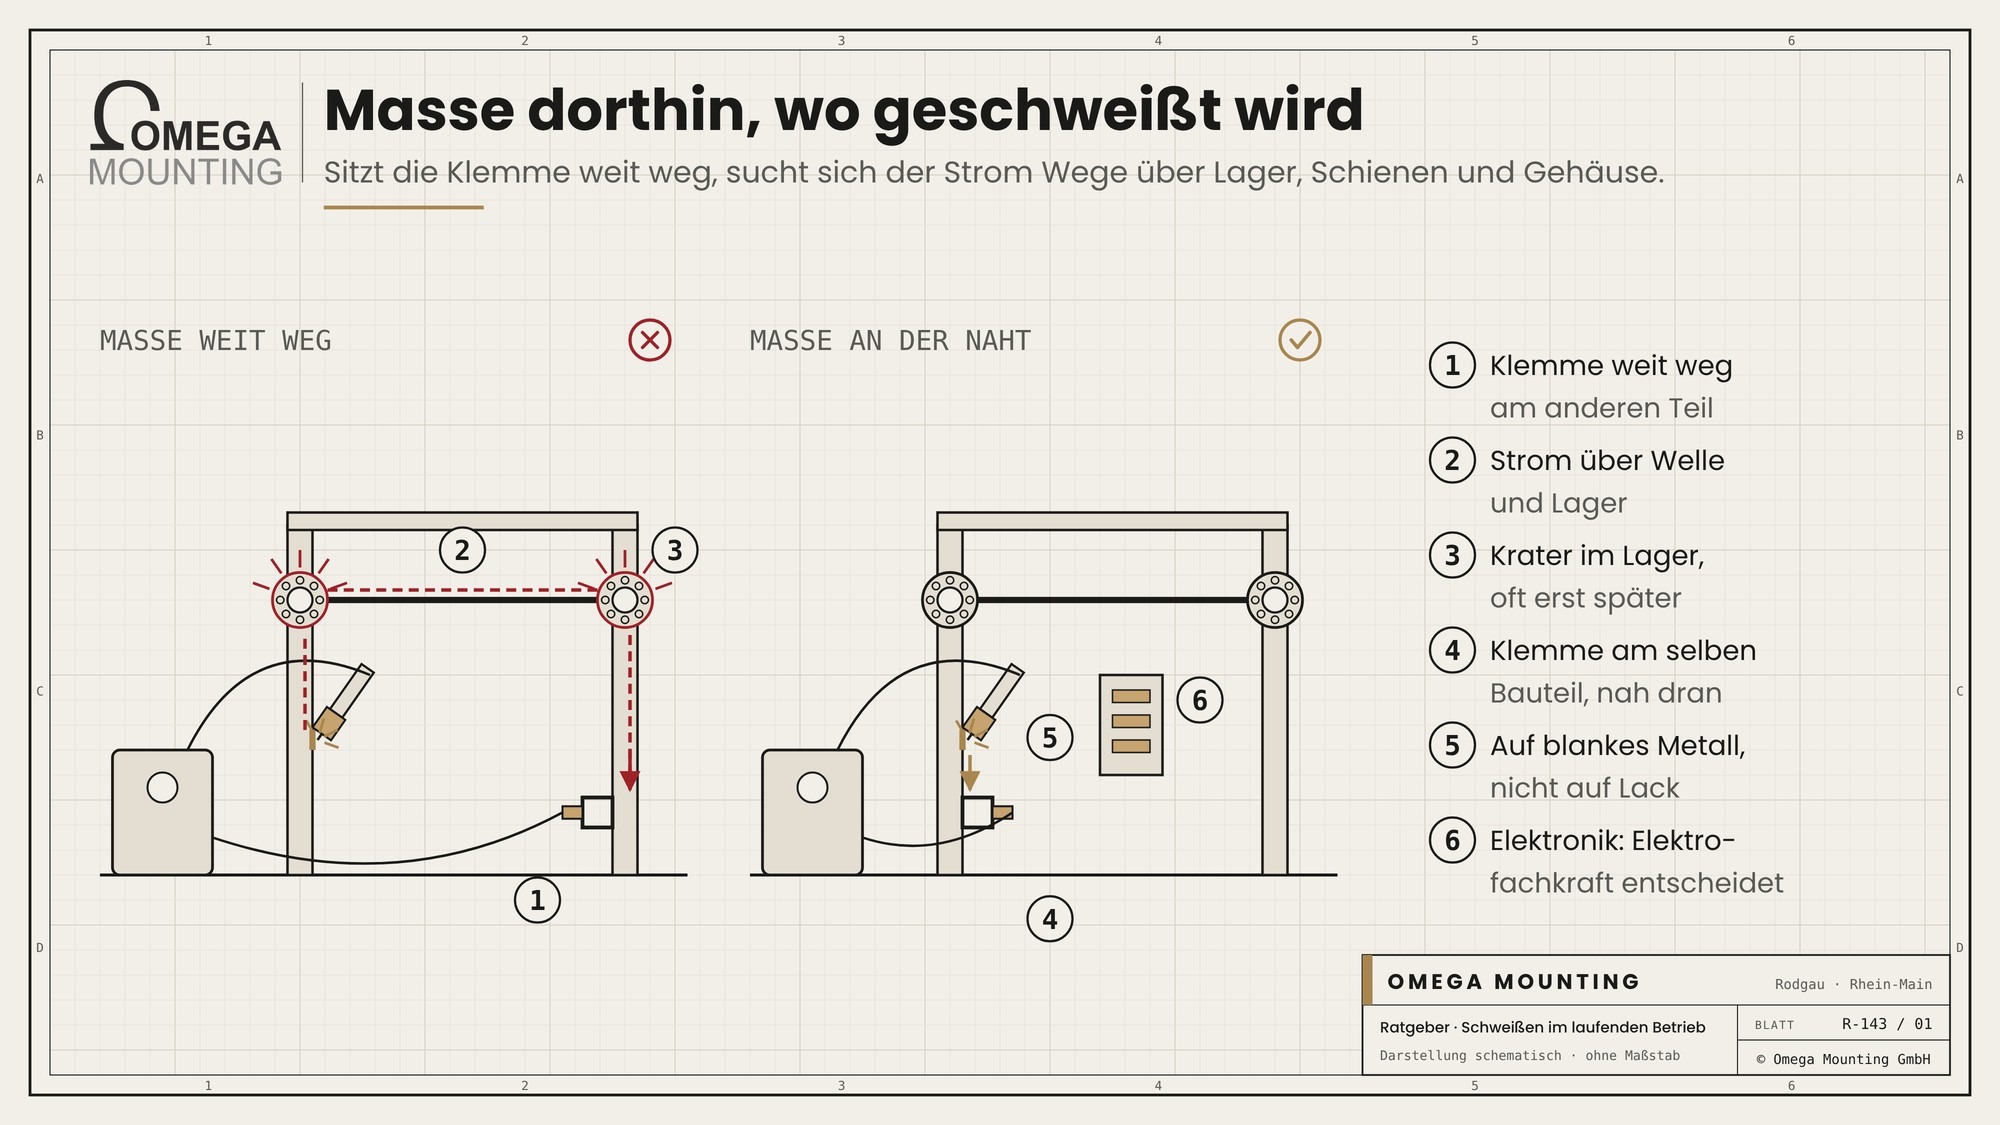
Der Schweißstrom fließt vom Gerät zur Elektrode, durch den Lichtbogen ins Werkstück und über die Masseleitung zurück. Sitzt die Masseklemme weit weg oder auf lackiertem Metall, sucht sich der Strom andere Wege. Er fließt dann über Lager, Schienen, Rohrleitungen, Schutzleiter oder Gehäuse. Dort richtet er Schaden an, den man oft erst später bemerkt.
Darum gilt: Masseklemme auf blankes Metall, am selben Bauteil, so nah wie möglich an der Schweißstelle. Nie über ein Lager, ein Getriebe, eine Führung oder ein anderes Anlagenteil hinweg. Schweiß- und Masseleitung liegen nah beieinander und weg von Steuer- und Signalleitungen.
Steuerungen und Elektronik
Steuerungen, Sensoren, Frequenzumrichter und Netzwerktechnik reagieren empfindlich auf Rückströme und Störungen aus dem Schweißkreis. Auch die Zündung mancher Schweißgeräte kann in benachbarte Leitungen einkoppeln. Ob Komponenten in der Nähe abgeklemmt oder freigeschaltet werden, entscheidet nicht der Schweißer. Das klärt eine Elektrofachkraft – unsere oder Ihre – mit dem Betreiber. Wie Freischalten und Sichern gegen Wiedereinschalten ablaufen, beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung.
Rechenzentrum: Rauch, Staub, Löschanlage
Im Rechenzentrum ist das „Produkt“ die Verfügbarkeit. In Datenhallen mit laufender Technik wird in aller Regel nicht geschweißt. Teile werden ausgebaut und außerhalb bearbeitet. In Technikbereichen, etwa bei Kälte, Notstrom oder Tragkonstruktionen, kann eine Schweißarbeit nötig werden. Dann zählen drei Dinge besonders.
- Rauch. Rauchansaugsysteme und Löschanlagen können auf Schweißrauch reagieren. Was abgeschaltet wird, entscheidet allein der Betreiber.
- Staub. Schleifstaub zieht in Kühlgeräte, Filter und Lüfter. Schleifen wird deshalb vorher in der Werkstatt erledigt oder mit Absaugung und Abschottung.
- Strom. Der Weg des Schweißstroms muss besonders sauber geplant sein, weil ringsum Technik mit Erdung und Potentialausgleich steht.
Welche Regeln für Fremdfirmen im Rechenzentrum sonst gelten, beschreibt unser Ratgeber zur Montage im Rechenzentrum.
Mechanik schützen: Lager, Dichtungen, Lackflächen
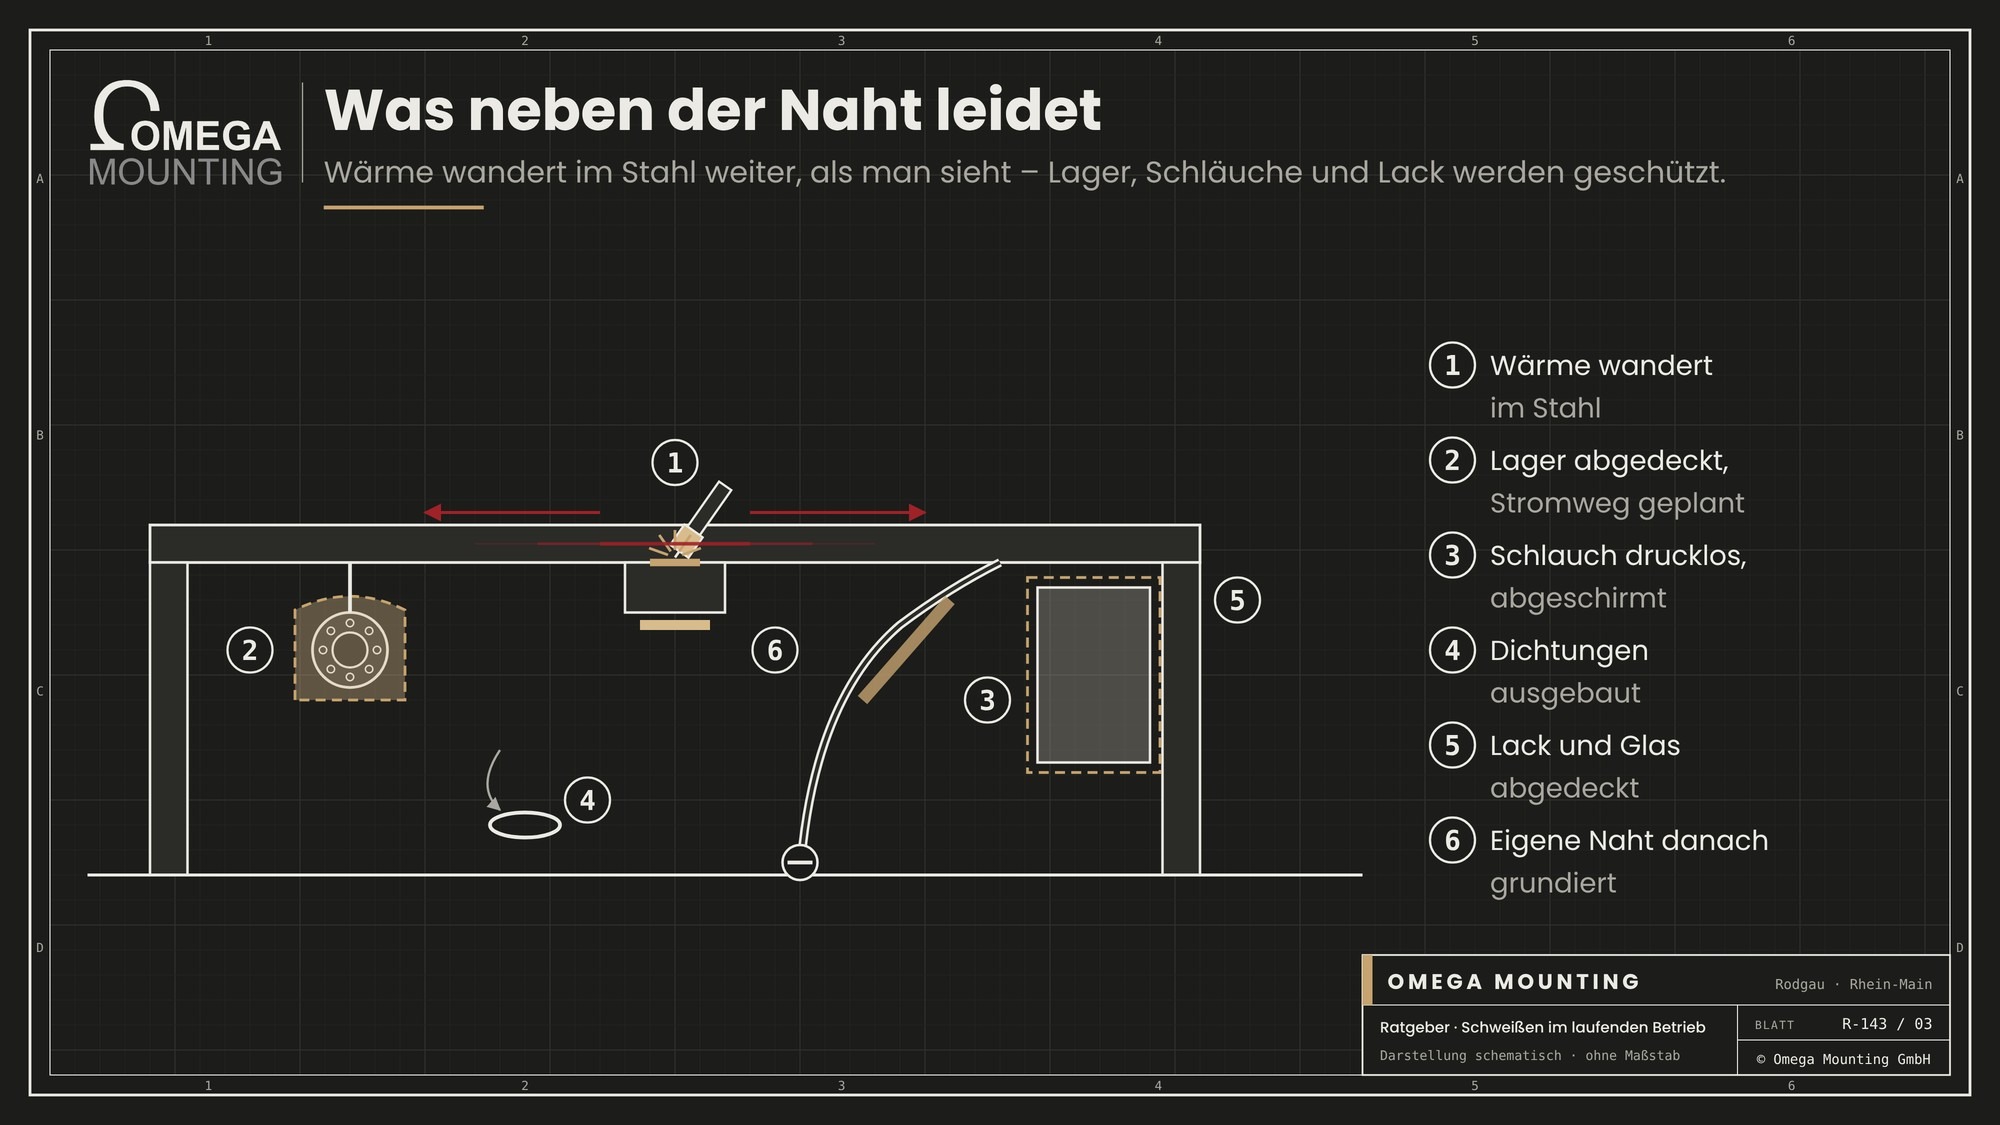
Beim Schweißen an einer Anlage werden auch ihre eigenen Bauteile geschützt. Lager, Dichtungen, Hydraulikleitungen, Lackflächen, Sensoren und Kabel in der Nähe der Schweißstelle werden abgedeckt, gekühlt oder vorher ausgebaut, damit Hitze, Spritzer und Strom keinen Folgeschaden verursachen.
Lager und Führungen
Fließt Schweißstrom durch ein Lager, entstehen an den Laufflächen kleine Lichtbögen. Das hinterlässt Krater und Riefen. Das Lager läuft danach erst einmal weiter, wird aber lauter und fällt früher aus. Wer neben einem Lager schweißt, plant den Stromweg und deckt das Lager gegen Spritzer ab.
Dichtungen, Schläuche, Kunststoff
Dichtungen, Hydraulikschläuche, Kabelmäntel und Kunststoffteile vertragen keine Hitze. Wärme wandert im Stahl weiter, als man sieht. Was nah an der Schweißstelle sitzt, wird ausgebaut oder mit Hitzeschutz abgeschirmt. Hydraulik und Druckluft in der Nähe sind drucklos, bevor der Lichtbogen zündet.
Lackflächen, Glas, Oberflächen
Spritzer brennen sich in Lack, Glas und Edelstahloberflächen ein. Abdeckungen schützen Flächen, die später sichtbar bleiben oder gereinigt werden müssen. Nach der Arbeit werden die eigenen Nähte grundiert und beschichtet.
Vorfertigen statt vor Ort schweißen
Je weniger vor Ort geschweißt wird, desto weniger muss geschützt werden. Halter, Konsolen, Verstärkungen und Passstücke entstehen deshalb wo möglich in der Werkstatt. Vor Ort wird nur noch eingepasst und verbunden. Wie man Arbeiten aus einem Stillstand herauszieht, zeigt unser Ratgeber zum Stillstand verkürzen.
Schweißen im laufenden Betrieb Schritt für Schritt: Ablauf und Abstimmung
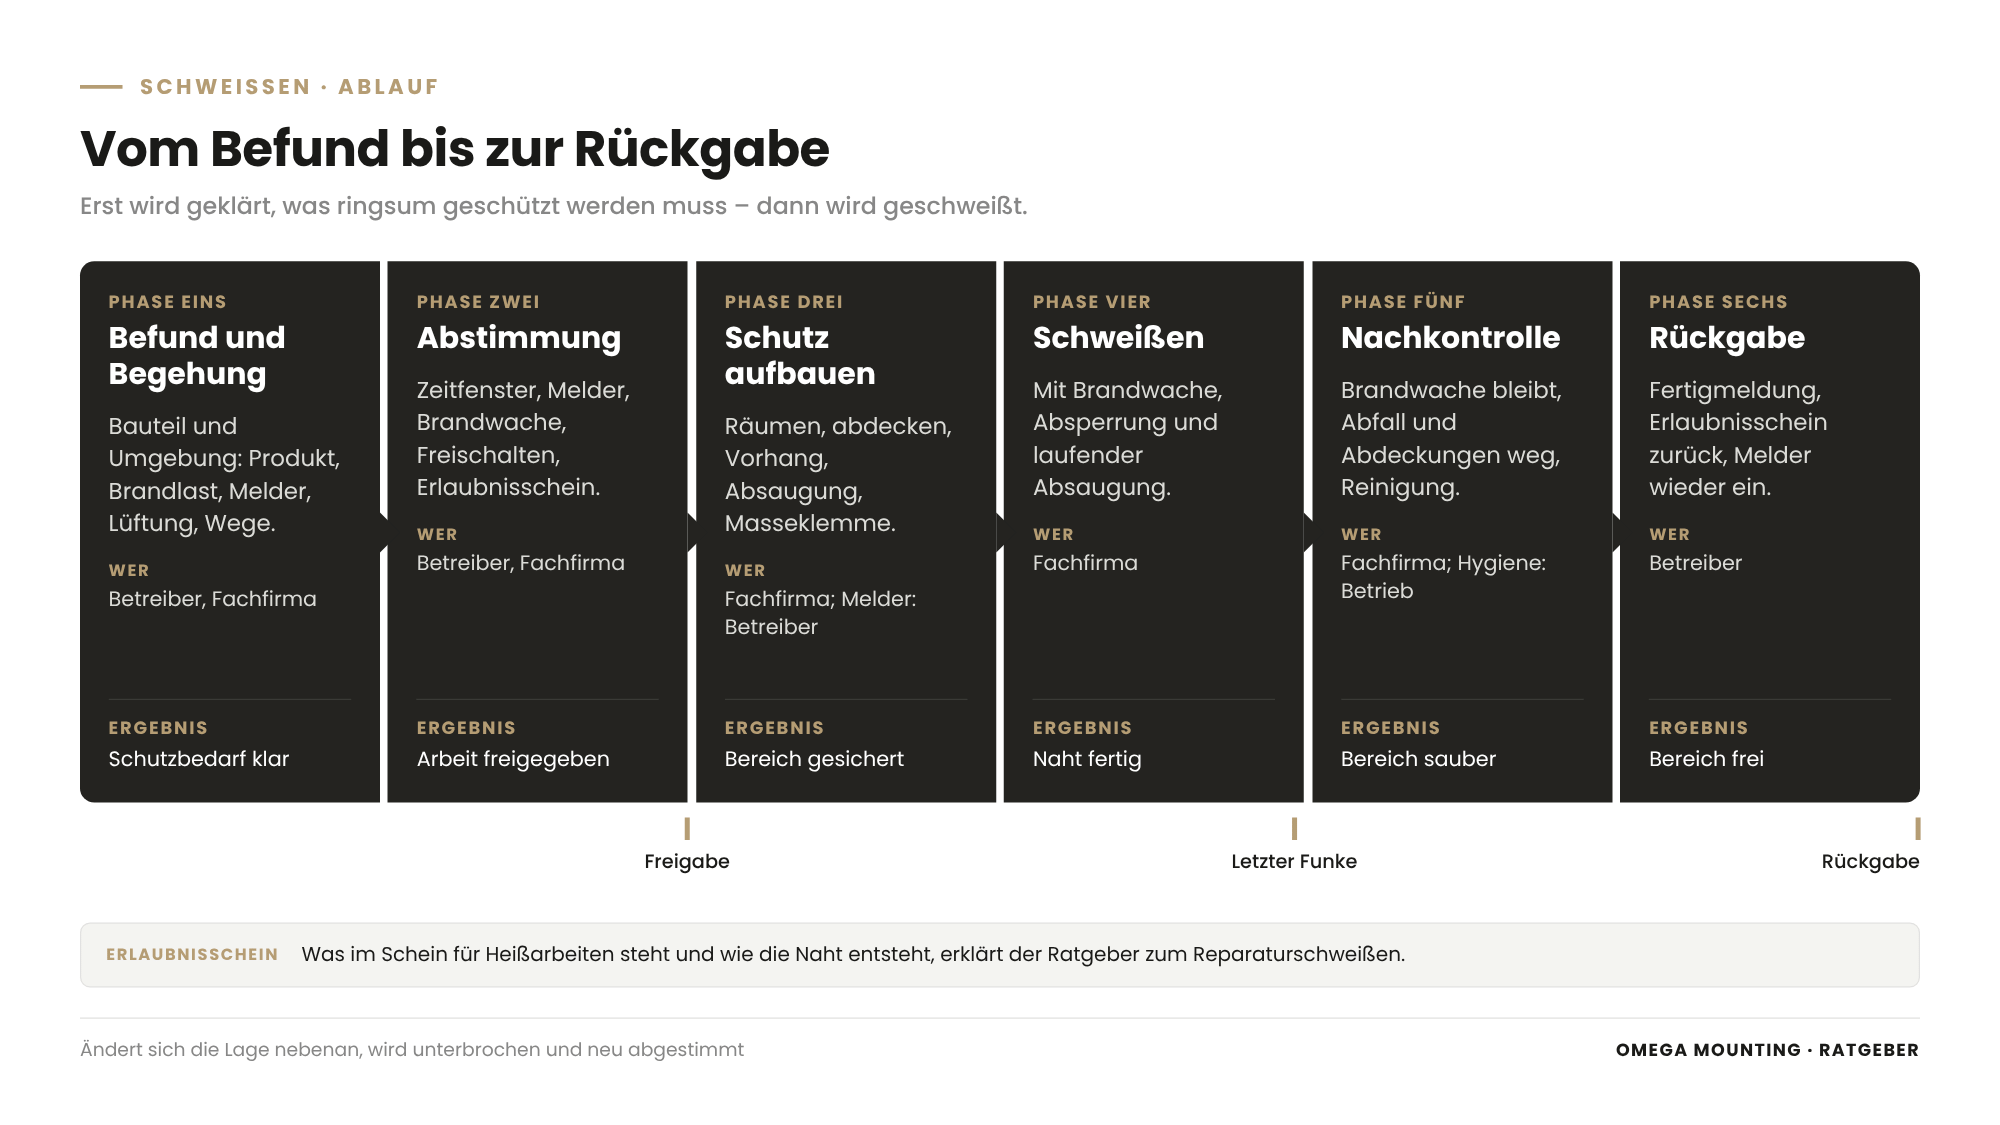
Schweißen im laufenden Betrieb läuft in sechs Phasen: Befund und Begehung, Abstimmung und Erlaubnisschein, Schutz aufbauen, Schweißen mit Brandwache, Nachkontrolle und Reinigung, Rückgabe an den Betreiber.
Befund und Begehung
Am Anfang steht der Schaden und die Frage, wo er liegt. Bei einer Begehung schauen Betreiber und Fachfirma nicht nur auf das Bauteil, sondern auf alles ringsum: Produkt, Brandlasten, Rauchmelder, Lüftung, Elektronik, Wege, Nachbarbereiche. Oft lohnt ein eigener Termin für die Schadensaufnahme, bevor das Schweißgerät kommt.
Abstimmung und Erlaubnisschein
Betreiber und Fachfirma legen fest, wann und wie geschweißt wird. Sie klären, welche Melder der Betreiber abschaltet, wer Brandwache hält, wer freischaltet und wer bei Abweichungen entscheidet. Alles steht im Erlaubnisschein. Wie Betreiber Fremdfirmen grundsätzlich einbinden, beschreibt unser Ratgeber zum Fremdfirmenmanagement.
Schutz aufbauen
Bevor der Lichtbogen zündet, steht der Schutz: Brandlasten weg oder abgedeckt, Vorhänge und Absperrung, Absaugung in Position, Masseklemme gesetzt, empfindliche Teile abgedeckt. Der Betreiber hat die Melder abgeschaltet und bestätigt das.
Schweißen mit Brandwache
Geschweißt wird nur, solange die Bedingungen stimmen. Die Brandwache beobachtet, die Absperrung steht, die Absaugung läuft. Ändert sich etwas, etwa weil Produkt in die Nähe kommt oder ein Melder doch auslöst, wird unterbrochen und neu abgestimmt.
Nachkontrolle und Reinigung
Nach dem letzten Funken kontrolliert die Brandwache den Bereich. Abfall, Spritzer und Abdeckungen kommen weg. In Hygienebereichen reinigt der Betrieb nach seinem Plan.
Rückgabe an den Betreiber
Die Fachfirma meldet fertig und gibt den Erlaubnisschein zurück. Der Betreiber schaltet die Melder wieder ein, prüft den Bereich und gibt ihn frei. Wie Wartung neben der Produktion grundsätzlich geplant wird, steht in unserem Ratgeber zur Wartung im laufenden Betrieb.
Überblick: Bereich, Risiko, Maßnahme
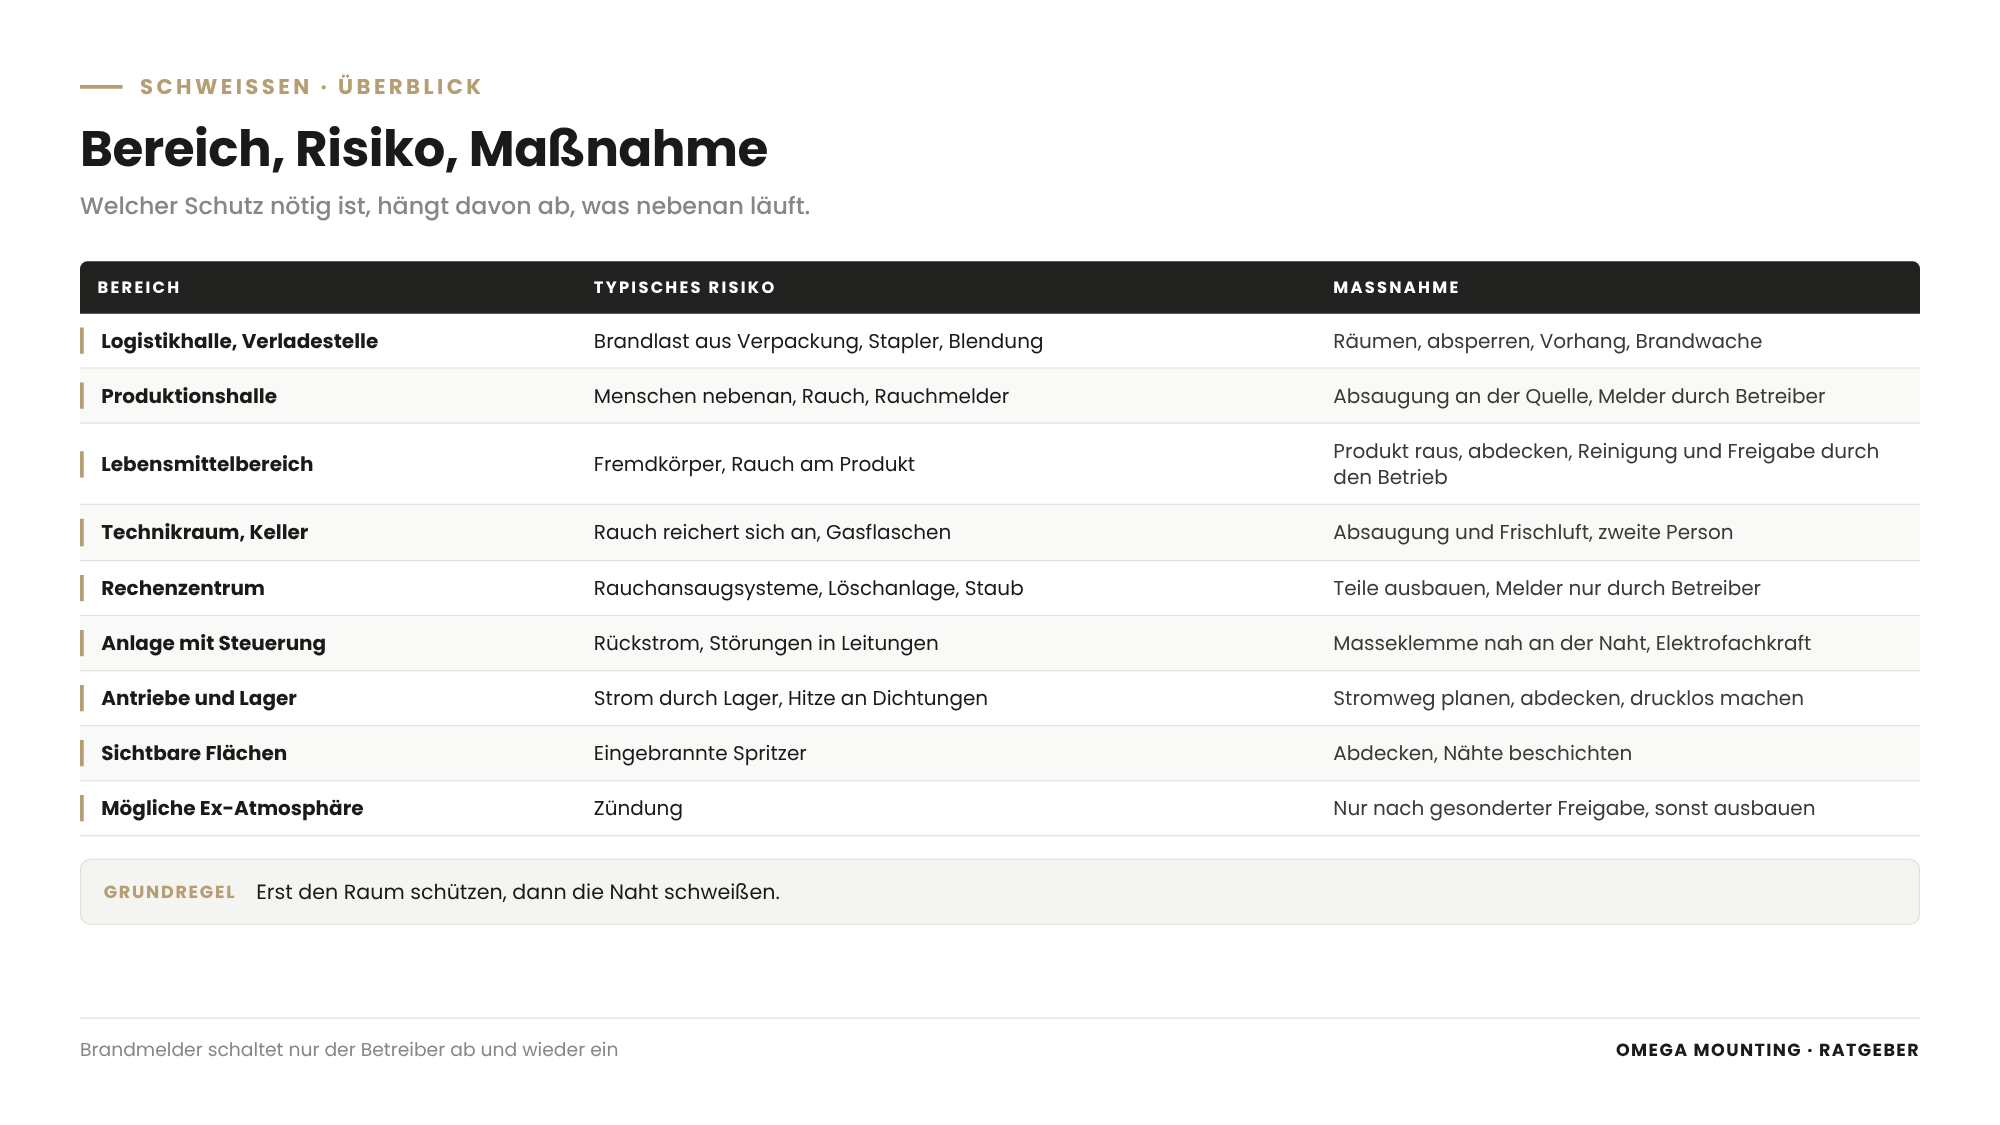
Jeder Bereich bringt beim Schweißen im laufenden Betrieb sein eigenes Risiko mit – die Tabelle zeigt typische Fälle und was dagegen hilft.
| Bereich | Typisches Risiko | Maßnahme |
|---|---|---|
| Logistikhalle, Verladestelle | Brandlast aus Verpackung, Staplerverkehr, Blendung. | Räumen, Absperren, Schweißvorhang, Brandwache. |
| Produktionshalle | Menschen nebenan, Rauch in der Halle, Rauchmelder. | Absaugung an der Quelle, Melder durch Betreiber, Absperrung. |
| Lebensmittelbereich | Fremdkörper, Rauch am Produkt, Hygiene. | Produkt raus, dicht abdecken, produktionsfreie Zeit, Reinigung und Freigabe durch den Betrieb. |
| Technikraum, Keller | Rauch reichert sich an, Gasflaschen, enge Wege. | Absaugung und Frischluft, Flasche oben, zweite Person in Rufweite. |
| Rechenzentrum | Rauchansaugsysteme, Löschanlage, Staub, empfindliche Technik. | Teile ausbauen, Melder und Löschanlage nur durch Betreiber, sauberer Stromweg. |
| Anlage mit Steuerung | Rückstrom über Gehäuse, Störungen in Leitungen. | Masseklemme nah an der Naht, Freischalten durch Elektrofachkraft. |
| Antriebe und Lager | Strom durch Lager, Spritzer, Hitze an Dichtungen. | Stromweg planen, abdecken, ausbauen, drucklos machen. |
| Lackierte und sichtbare Flächen | Eingebrannte Spritzer. | Abdecken, Nähte danach beschichten. |
| Bereich mit möglicher Ex-Atmosphäre | Zündung. | Nur nach gesonderter Freigabe des Betreibers, sonst ausbauen. |
Typische Fehler beim Schweißen im laufenden Betrieb
Die typischen Fehler beim Schweißen im laufenden Betrieb sind ein Blick nur auf das Bauteil statt auf die Umgebung, selbst abgedeckte Rauchmelder, eine Masseklemme am falschen Ort, Rauch ohne Absaugung und eine Brandwache, die mit dem letzten Funken geht.
- Nur auf die Naht geschaut. Die Begehung endet am Riss, und keiner sieht die Kartonagen dahinter oder den Melder darüber.
- Melder selbst abgedeckt. Ein Monteur stülpt eine Tüte über den Rauchmelder. Damit fehlt der Brandschutz, ohne dass der Betreiber es weiß.
- Melder nicht wieder eingeschaltet. Die Arbeit ist fertig, aber niemand meldet sie dem Betreiber. Der Bereich bleibt ungeschützt.
- Masse irgendwo. Die Masseklemme sitzt am nächsten freien Stahlteil, und der Strom fließt durch ein Lager oder eine Steuerung.
- Rauch in die Halle. Es gibt Atemschutz für den Schweißer, aber keine Absaugung. Die Kollegen nebenan atmen mit.
- Produkt in der Nähe. Im Lebensmittelbetrieb steht offene Ware neben der Schweißstelle, weil die Arbeit „nur kurz“ dauert.
- Brandwache geht mit. Nach dem letzten Funken packen alle zusammen, und keiner kontrolliert nach.
- Kein Abbruchkriterium. Niemand hat vereinbart, was passiert, wenn sich die Lage nebenan ändert.
Der Fehler hinter den Fehlern
Hinter fast allen Fehlern steht die gleiche Annahme: Schweißen sei eine Arbeit am Bauteil. Im laufenden Betrieb ist es eine Arbeit im Raum. Wer zuerst fragt, was ringsum geschützt werden muss, und erst dann, wie geschweißt wird, macht die meisten Fehler gar nicht erst.
Schweißen im laufenden Betrieb im Rhein-Main-Gebiet: So läuft das bei uns
Im Rhein-Main-Gebiet schweißen wir in Logistikzentren, Produktionsbetrieben und Technikräumen, oft während der Betrieb nebenan weiterläuft. Wir kommen vorher zur Begehung, stimmen Schutz und Freigaben mit dem Betreiber ab und schlagen vor, was besser in die Werkstatt oder in ein Stillstandsfenster gehört.
Von Rodgau aus sind Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg kurze Wege. Das hilft, wenn ein Schaden schnell begutachtet werden muss oder ein Teil zum Schweißen in unsere Werkstatt soll. Schweißen ist für uns Teil der Wartung und Instandhaltung, kein isoliertes Gewerk.
Was wir nicht übernehmen, sagen wir vorher. Brandmelder und Löschanlagen schaltet der Betreiber. Freigeschaltet wird nach Ihrem Verfahren – durch unsere oder Ihre Elektrofachkraft. Die Gebäudeelektrik bleibt bei Ihren Elektrikern. Reinigung und Freigabe in Hygienebereichen liegen bei der Qualitätssicherung. Ob an tragenden Teilen geschweißt werden darf, entscheidet der Tragwerksplaner.

So machen wir das in der Praxis
Fünf Einsätze aus unserem Auftragstagebuch zeigen, wie wir Schweißarbeiten in Betriebe einpassen, die nicht stehen bleiben – und wann wir die Heißarbeit bewusst aus dem laufenden Betrieb herausnehmen.
Klapprampen in einem Logistikzentrum bei Frankfurt
Beim Austausch von Klapprampen in einem Logistikzentrum bei Frankfurt galt der Grundsatz: Wir tauschen Rampen so, dass das Logistikzentrum weiterläuft. Die neuen Rampen wurden direkt auf der Baustelle im MAG-Verfahren mit der bestehenden Stahlkonstruktion verschweißt, die Füße ausgerichtet und ebenso verschweißt. Für einen noch fehlenden Stromanschluss lief die Abstimmung mit der Haustechnik. Die Elektrofirma des Kunden schloss die feste Versorgung später an – ohne Stillstand für den Kunden.
Kabeltrommel im Hafen Aschaffenburg: Abdecken, was bleibt
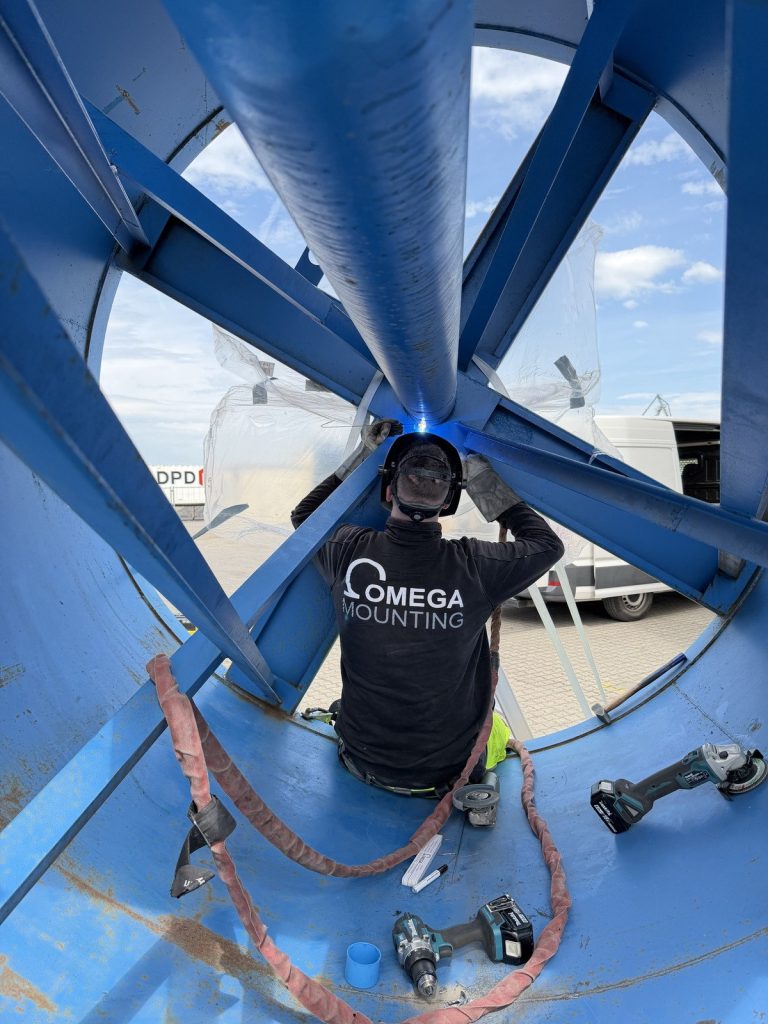
Bei der Instandsetzung einer Kabeltrommel im Hafen Aschaffenburg blieb das schwere Hochspannungskabel während der gesamten Arbeit auf der Trommel. Die angrenzenden Bereiche wurden mit hitzebeständigen Schutzfolien und Abdeckungen abgeschirmt. So blieben Schweißspritzer, Schleifstaub und Funken von den empfindlichen Kabeln fern. Die Schadensanalyse hatte einen eigenen Termin, bevor das Schweißgerät kam. Für uns gehört dieser Schutz selbstverständlich zur Arbeitsvorbereitung.
Verladerampe: gesperrtes Tor, Wärme für die Naht
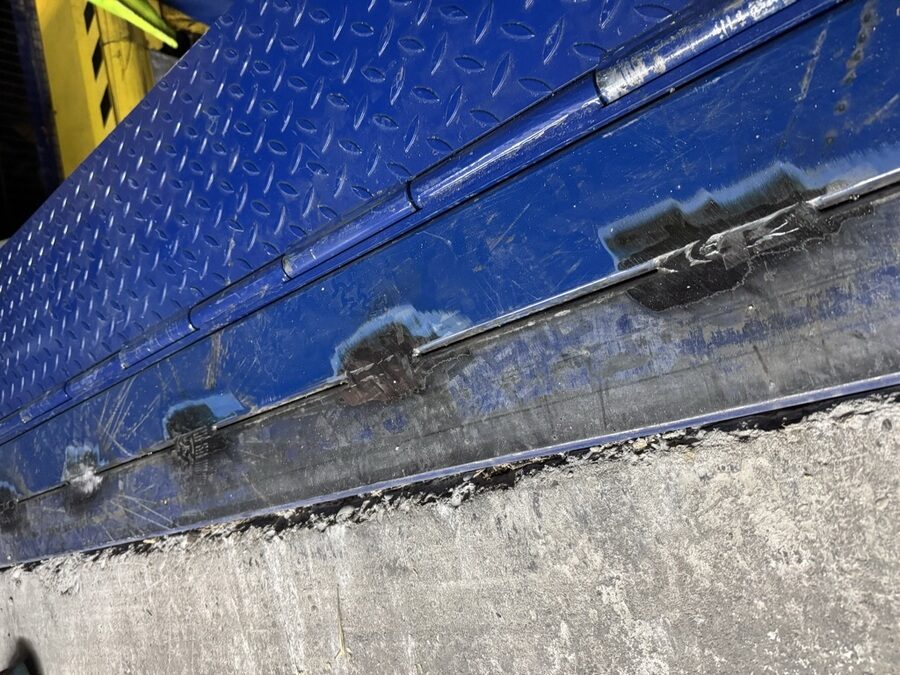
An einer Verladerampe mit beanstandeten Schweißnähten war das Tor nach der Prüfung gesperrt. Zwei Monteure schliffen die Nähte bis auf blankes Metall aus und schweißten neu, bei Schneefall und mit einer eigens aufgestellten Industrieheizung am Arbeitsplatz. Ob nebenan weiter verladen wurde, beschreibt der Bericht nicht. Er zeigt aber, wie viel Vorbereitung am Arbeitsplatz einer guten Naht vorausgeht.
Lackieranlage bei Offenbach: Heißarbeit vorgezogen
Beim Lüfterlager-Tausch in einer Lackieranlage bei Offenbach war die Arbeit auf den Wochenendstillstand getaktet. Das Schienensystem für den Ausbau fertigten und verschweißten unsere Monteure am Vorbereitungstag vor Ort. Schaltschränke und Leitungen ringsum sollten unbeschädigt bleiben. Am Montag lief die Produktion wieder wie gewohnt. Das Beispiel zeigt den anderen Weg: Wo der laufende Betrieb nicht passt, gehört die Heißarbeit in das Fenster davor.
Lebensmittelbetrieb: produktionsfreie Zeit
Bei der Bolzenreparatur an einer Elektrohängebahn in einem Lebensmittelbetrieb wurde nicht geschweißt. Alle Arbeiten liefen in der produktionsfreien Zeit am Wochenende. Wir kennen die Hygiene- und Zutrittsanforderungen produzierender Lebensmittelbetriebe. Genau diese Erfahrung bestimmt, wann und wo wir in solchen Betrieben eine Heißarbeit vorschlagen.
Steht bei Ihnen eine Schweißarbeit neben laufendem Betrieb an?
Ist eine Konsole gerissen, eine Halterung gebrochen oder ein Bauteil zu tauschen, und der Betrieb soll weiterlaufen? Dann sprechen Sie uns an. Wir klären vor Ort, was geschützt werden muss, und sagen offen, ob vor Ort, in der Werkstatt oder im Stillstand geschweißt werden sollte.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie eine Schweißarbeit im laufenden Betrieb nicht als reine Stundenleistung. Beschreiben Sie Begehung, Schutzmaßnahmen, Brandwache, Nachkontrolle und Aufräumen als Teil der Leistung.
Für Planer: Planen Sie Austauschbarkeit mit. Verschraubte Konsolen und erreichbare Befestigungen machen aus einer Heißarbeit im Betrieb einen einfachen Tausch.
Für Projektleiter und Bauleiter: Als Projektleiter stimmen Sie Zeitfenster, Erlaubnisschein und Melderabschaltung mit dem Betreiber ab. Als Bauleiter achten Sie vor Ort auf Absperrung, Absaugung, Masseklemme und die Rückmeldung an den Betreiber.
Für Instandhaltungsleiter und Technische Leiter: Sie kennen den Raum. Benennen Sie, was nebenan läuft, wo Melder, Lüftung und Steuerungen sitzen und wer vor Ort entscheidet.
Für Sicherheitsfachkräfte und Brandschutzbeauftragte: Legen Sie fest, wer Melder abschaltet und wieder einschaltet und wie die Brandwache in dieser Zeit organisiert ist. Verlangen Sie für jede Heißarbeit einen Erlaubnisschein.
Für Qualitätssicherung und Hygienebeauftragte: Geben Sie vorher schriftlich vor, welche Abdeckungen erlaubt sind und wie gereinigt wird. Die Freigabe nach der Arbeit bleibt bei Ihnen.
Für Facility Manager und Betreiber von Rechenzentren: Klären Sie früh, welche Rauchansaugsysteme und Löschanlagen betroffen sein können und welche Teile besser ausgebaut werden.
Schweiß-Check laufender Betrieb: Vorlage zum Anfordern
Der Schweiß-Check laufender Betrieb ist ein einseitiges Arbeitsdokument für Betreiber und Fachfirma. Er hat vier Blöcke: Vorbereitung, Schutz, Während der Arbeit und Nach der Arbeit. Jeder Punkt hat ein Feld für den Zuständigen und den Status „geklärt“ oder „offen“. Abstände und Zeiten sind bewusst nicht vorbefüllt – sie legen Sie im Erlaubnisschein fest. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Schweiß-Check laufender Betrieb“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, schweißen vor Ort und in der eigenen Werkstatt. Die verlinkten Einsätze zeigen, wie wir an Schweißarbeiten im Bestand herangehen: Schaden zuerst ansehen, Schutz vor der Naht, Heißarbeit dorthin legen, wo sie am wenigsten stört. Wir sagen klar, was beim Betreiber bleibt – Brandmelder, Elektrik, Reinigung und Freigabe. Wenn Sie für eine Reparatur einen Partner suchen, der mit Ihnen auf den ganzen Raum schaut, schreiben Sie uns.
Fazit
Schweißen im laufenden Betrieb gelingt, wenn der Blick nicht an der Naht endet. Produkt, Anlage, Umgebung und der Betrieb nebenan brauchen jeweils ihren eigenen Schutz: Abschottung und Abdeckung gegen Funken, Absaugung gegen Rauch, Hygiene im Lebensmittelbereich, ein sauberer Stromweg neben Elektronik und Lagern. Brandmelder schaltet nur der Betreiber, eine Brandwache bleibt bis zur Nachkontrolle, und freigegeben wird erst nach der Rückgabe. Wo der Schutz nicht reicht, gehört die Arbeit in die Werkstatt oder in den Stillstand. Wenn bei Ihnen eine Reparatur ansteht, schicken Sie uns Fotos und eine kurze Beschreibung – wir melden uns mit einer ehrlichen Einschätzung.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung

Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Ja, wenn die Gefährdungsbeurteilung es zulässt, der Betreiber die Arbeit mit einem Erlaubnisschein freigibt und die Schutzmaßnahmen stehen. Dazu gehören Abschottung gegen Funken, Absaugung an der Quelle, eine Brandwache und eine klare Regel für Brandmelder. Wo das nicht machbar ist, wird das Teil ausgebaut oder die Arbeit in ein Stillstandsfenster gelegt.
Nur der Betreiber. Die Fachfirma beantragt die Abschaltung für einen genau benannten Bereich und Zeitraum. Während die Melder aus sind, hält eine Brandwache den Bereich im Blick. Nach der Arbeit schaltet ebenfalls der Betreiber die Melder wieder ein.
Während der gesamten Arbeit und für eine Nachkontrolle danach. Wie lange diese dauert, legen Betreiber und Fachfirma im Erlaubnisschein fest, abhängig von Brandlast und Bauweise des Bereichs. Schwelbrände zeigen sich oft erst später.
Mit einer Absaugung direkt an der Schweißstelle. Sie erfasst den Rauch, bevor er sich verteilt. Wohin die gefilterte Luft geht und ob die Lüftung angepasst wird, klärt der Betreiber. In engen Räumen kommt Frischluft dazu.
Ja, aber nicht neben offenem Produkt. Produkt und Verpackung kommen aus dem Bereich, Anlagen werden dicht abgedeckt, und am besten wird in der produktionsfreien Zeit gearbeitet. Danach reinigt der Betrieb nach seinem Plan, und die Qualitätssicherung gibt frei.
In Datenhallen mit laufender Technik in aller Regel nicht. Teile werden ausgebaut und außerhalb bearbeitet. In Technikbereichen kann geschweißt werden, wenn der Betreiber Rauchansaugsysteme und Löschanlage berücksichtigt hat und der Weg des Schweißstroms sauber geplant ist.
Auf blankes Metall am selben Bauteil, so nah wie möglich an der Schweißstelle. So fließt der Strom auf kurzem Weg zurück und nicht über Lager, Gehäuse, Rohrleitungen oder Steuerungen.
Wenn offenes Produkt, laufende Rechentechnik, mögliche Ex-Atmosphäre oder nicht entfernbare Brandlast in der Nähe sind. Auch wenn viele empfindliche Teile geschützt werden müssten, ist die Werkstatt oft der sicherere und schnellere Weg.
Schicken Sie uns eine kurze Anfrage mit drei Angaben: was geschweißt werden soll, was nebenan läuft und welches Zeitfenster Sie haben. Fotos der Schadstelle und der Umgebung helfen. Wir kommen zur Begehung und schlagen den Weg vor, der Ihren Betrieb am wenigsten stört. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English