- Ratgeber – Wartung & Instandhaltung
Förderband Wartung: Gurt, Rollen, Spannung, Schieflauf und Reinigung
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Ein Förderband fällt selten plötzlich aus. Es läuft erst schief, dann schleift der Gurt an einer stehenden Rolle, dann frisst sich die Kante durch, und irgendwann steht die Linie. Wer Gurt, Trommeln, Rollen, Spannstation und Abstreifer regelmäßig ansieht, im gesicherten Stillstand anfasst und die Befunde festhält, verwandelt diesen Ausfall in einen geplanten Tausch im Wartungsfenster.
Ein Gurtförderer ist die einfachste Maschine in Ihrer Halle – und die, die am häufigsten vergessen wird. Er läuft, bis er nicht mehr läuft. Dann steht die Kommissionierung in Dietzenbach, die Verpackungslinie in Hanau oder die Sortierstrecke am Flughafen Frankfurt. Und niemand weiß, ob der Gurt gerissen ist oder eine Trommel blockiert. Förderband Wartung ist deshalb weniger eine Frage der Technik als eine der Aufmerksamkeit – und einer Liste, die festlegt, wer wann wohin schaut.
Dieser Ratgeber beschreibt Förderbänder und Gurtförderer aus Sicht dessen, der sie am Laufen halten muss. Es geht um Bauteile und Verschleißbilder, Schieflauf, Gurtspannung, Inspektionsrhythmus, Gurtwechsel und Verbindungsverfahren, Reinigung bis zum Lebensmittelbereich, Sicherheit an Einzugstellen und Ersatzteile. Er vertieft unseren Grundlagenartikel zur Instandhaltung von Fördertechnik. Geschrieben ist er aus der Praxis eines Montage- und Instandhaltungsbetriebs aus Rodgau bei Frankfurt, der Förderanlagen mechanisch instand hält. Und er sagt, wo eine Fachfirma für Gurtverbindungen oder eine Elektrofachkraft ran muss.
Das Wichtigste in Kürze
- Ein Gurtförderer besteht aus Gurt, Trommeln, Trag- und Rücklaufrollen, Spannstation, Abstreifern, Aufgabestelle und Antrieb – jedes Bauteil hat ein eigenes Verschleißbild und einen eigenen Prüfpunkt.
- Die häufigsten Schäden sind Schieflauf, blockierte Rollen, Anbackungen, falsch gespannte Gurte, ausgefranste Kanten und ausgerissene Verbindungen – fast alle kündigen sich sichtbar und hörbar an.
- Schieflauf ist ein Symptom: Wer den Gurt mit schräg gestellten Rollen zurückzwingt, ohne die Ursache zu suchen, verschiebt das Problem nur.
- Die Gurtspannung wird beidseitig gleich und nach Herstellerangabe eingestellt – zu wenig bedeutet Schlupf, zu viel Lager-, Kanten- und Verbindungsschäden.
- Inspektion hat drei Ebenen: sehen und hören im Lauf, anfassen und messen im gesicherten Stillstand, zerlegen in der Revision.
- Vulkanisation ist Sache einer Fachfirma; Ausbau, Einziehen, Spannen und Ausrichten übernimmt der Montagebetrieb.
- Einzugstellen sind die gefährlichsten Stellen eines Förderers – jede Arbeit daran findet nur am stillgesetzten, gegen Wiedereinschalten gesicherten Förderer statt.
Was ist ein Gurtförderer?
Ein Gurtförderer ist ein Stetigförderer, bei dem ein endloser Gurt über eine angetriebene Trommel und eine Umlenktrommel läuft. Im Obertrum transportiert er auf Tragrollen oder einer Gleitfläche das Fördergut, im Untertrum kehrt er über Rücklaufrollen zurück. Gespannt wird er von einer Spannstation, gereinigt von Abstreifern und angetrieben von einem Getriebemotor.
Im Betrieb heißt dasselbe Förderband. Genau genommen ist das Förderband der Gurt, der Gurtförderer die ganze Maschine. Ähnlich gewartet wird das Modulband aus Kunststoffgliedern, das über Zahnräder angetrieben wird und im Lebensmittelbereich häufig ist. Dasselbe gilt für den Rollen- oder Kettenförderer, bei dem Rollen oder Ketten das Gut tragen – wie am Hochregallager im Praxisteil.
Die Bauteile, um die es geht
Der Gurt ist ein Gewebegurt mit Deckplatten aus Gummi oder Kunststoff, endlos verbunden – Verschleißstelle Nummer eins. Die Antriebstrommel überträgt die Kraft durch Reibung, oft mit Belag. Tragrollen im Obertrum und Rücklaufrollen im Untertrum tragen den Gurt. Jede Rolle, die nicht mehr dreht, wird zur Bremse und Schleifstelle. Die Spannstation gleicht als Schraub-, Feder- oder Gewichtsspannung die Gurtdehnung aus. Kopfabstreifer an der Antriebstrommel und Innenabstreifer vor der Umlenktrommel halten den Gurt sauber. Die Aufgabestelle ist der Ort der meisten Stöße, der Antrieb ein Getriebemotor auf der Trommelwelle oder über Kette. Dazu kommen Not-Halt-Taster, Reißleinen und Abdeckungen an Einzugstellen.
Welche Bauteile eines Förderbands verschleißen – und woran erkennen Sie es?
An einem Förderband verschleißen Gurt, Trommelbeläge, Rollenlager, Abstreiferleisten und Antriebskomponenten. Fast jeder dieser Vorgänge zeigt sich, bevor er zum Ausfall wird: als Abrieb unter dem Untertrum, als Rolle, die stillsteht, als Gurtkante, die ausfranst, als Geräusch, das gestern noch nicht da war.
| Bauteil | Verschleißbild | Woran Sie es erkennen | Was zu tun ist |
|---|---|---|---|
| Gurt. | Deckplatte durchgelaufen, Gewebe sichtbar, Längsriss, ausgefranste Kante, Quellung durch Öl. | Gummiabrieb unter dem Förderer, helle Gewebefäden. | Ursache suchen (Schieflauf, scharfe Kante, Fremdkörper), Wechsel planen. |
| Gurtverbindung. | Verbindung öffnet sich, Verbinderklammern reißen aus. | Klopfen bei jedem Umlauf, Abstreifer „hüpft“. | Stillsetzen und befunden. Nachsetzen oder neu verbinden. |
| Antriebstrommel. | Belag abgefahren, Anbackungen, Lagerschaden. | Schlupf, Quietschen beim Anfahren, Trommel warm. | Reinigen, Belag erneuern, Lager tauschen, Flucht prüfen. |
| Trag- und Rücklaufrollen. | Lager fest, Mantel eingelaufen, Rolle unrund. | Flachstelle, Schleifspur, Rolle bleibt beim Anstoßen stehen. | Rolle tauschen – nie „einlaufen lassen“. Blockadeursache suchen. |
| Spannstation. | Spindel schwergängig, Feder ermüdet, Spannweg am Ende. | Spannung ungleich, Gurt verliert Spannung. | Spindeln gängig halten, Gurt kürzen oder wechseln. |
| Abstreifer. | Leiste abgefahren, Anpressdruck weg. | Material auf der Rücklaufseite, Anbackungen an Rücklaufrollen. | Leiste wechseln, Anpressung einstellen. |
| Antrieb. | Lager, Dichtung, Öl, Kette und Kettenräder. | Geräusch, Vibration, Ölfilm, Kette springt. | Nach Schmierplan und Herstellervorgabe. Kette und Räder als Paar tauschen. |
Die Rolle als häufigster Auslöser
Die unscheinbarste Baugruppe ist die gefährlichste: eine Rolle, deren Lager festgegangen ist. Der Gurt schleift darüber, der Mantel läuft ein, wird scharfkantig und schneidet in die Gurtunterseite. Die Antriebstrommel muss mehr Kraft übertragen, der Gurt rutscht und wandert. Deshalb steht in jeder Inspektionsliste als erste Frage: Drehen alle Rollen? Was an Lagerstellen ohne Schmierung passiert, zeigt der Praxisteil an Gehängebolzen einer Elektrohängebahn – am Rollenlager ist der Mechanismus derselbe. Wie Sie Lager und Getriebe an Antrieben instand halten, beschreibt unser Ratgeber zur Instandhaltung von Antrieben, Getrieben und Pumpen. Woran Bediener Verschleiß hören und fühlen, zeigt unser Ratgeber zum Erkennen von Verschleiß an der Maschine.
Warum läuft ein Förderband schief – und wie beheben Sie den Schieflauf?
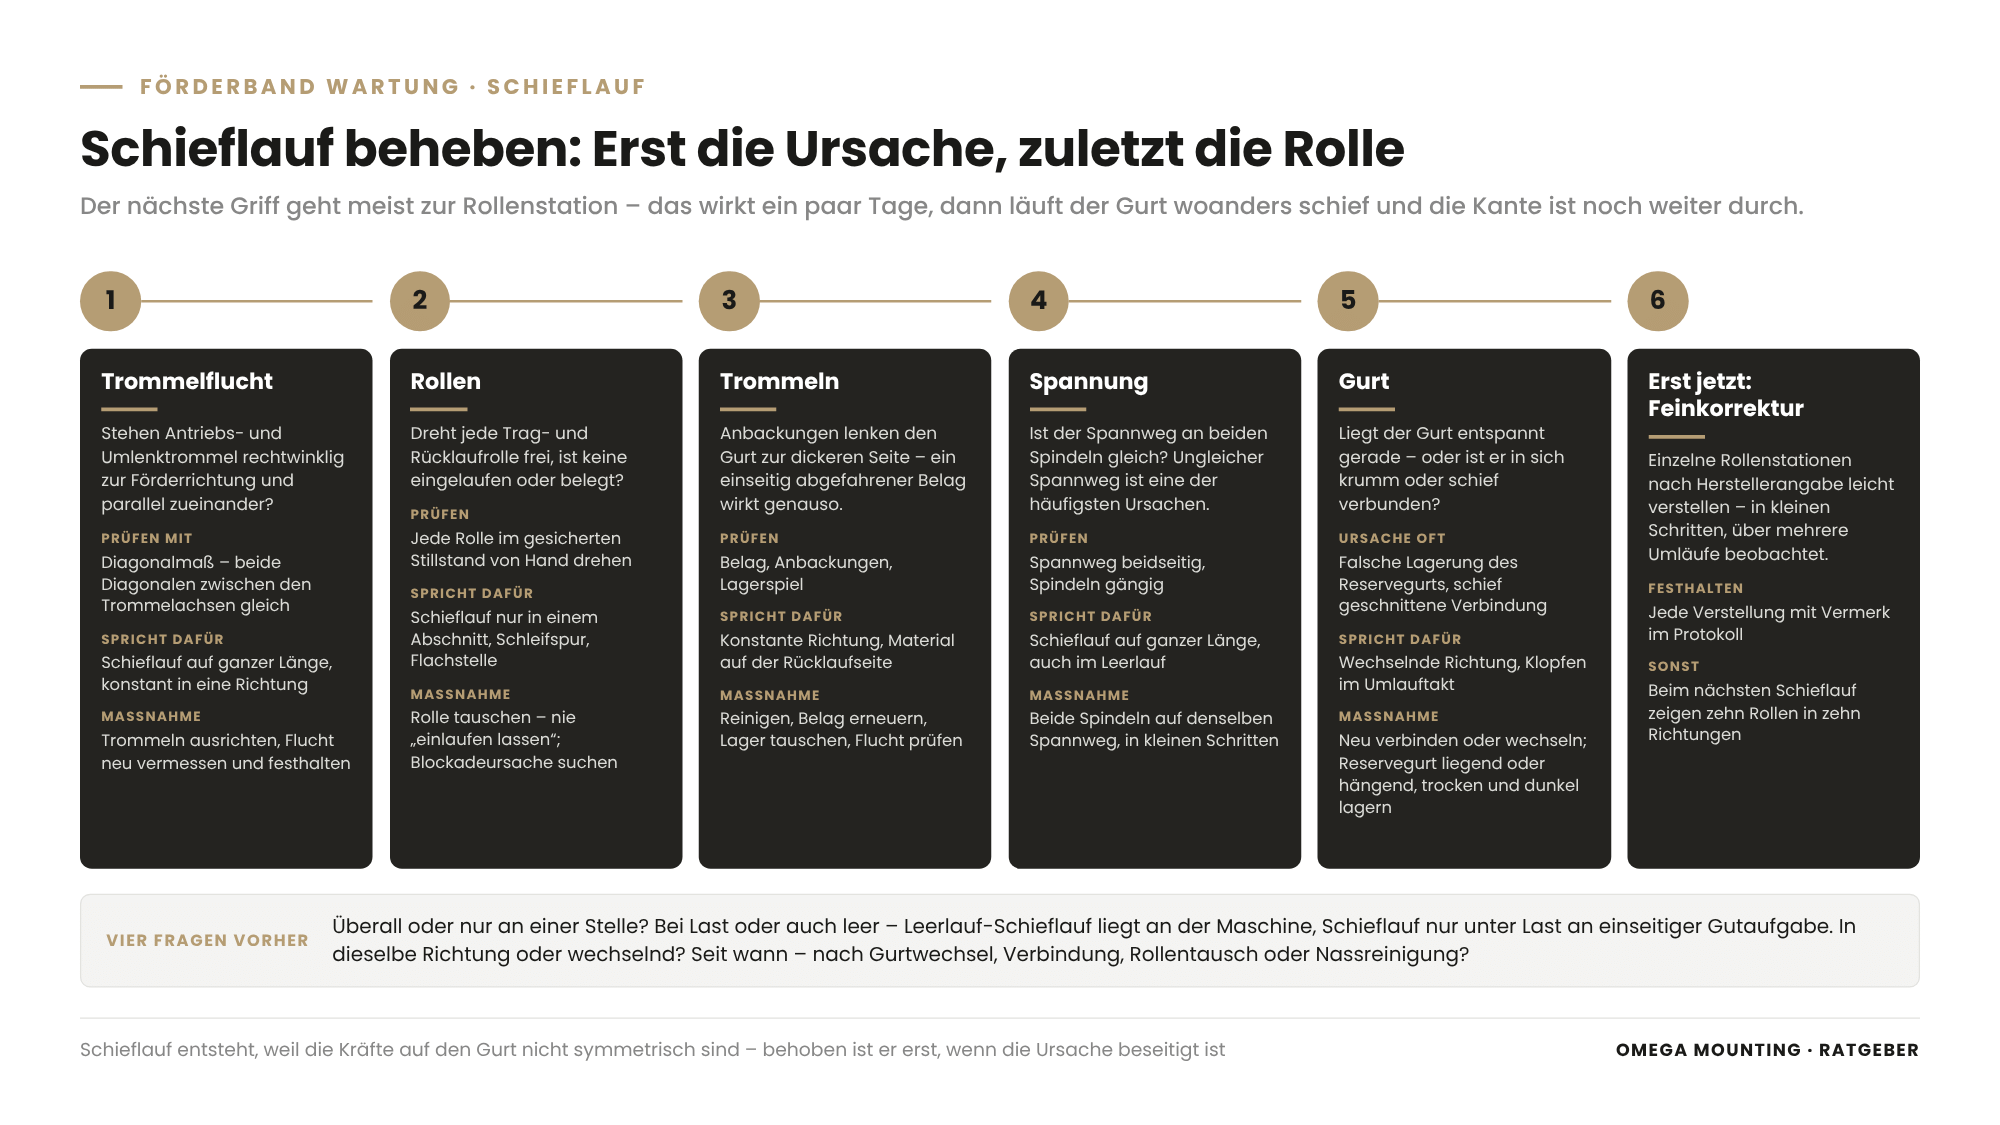
Ein Förderband läuft schief, weil die Kräfte auf den Gurt nicht symmetrisch sind. Ursachen sind nicht rechtwinklig stehende Trommeln, blockierte oder verschmutzte Rollen, Anbackungen auf Trommeln, ungleiche Spannung, einseitige Gutaufgabe oder ein Gurt, der selbst krumm oder schief verbunden ist. Beheben lässt sich Schieflauf nur, wenn Sie diese Ursache beseitigen, statt den Gurt mit schräg gestellten Rollen zurückzuzwingen.
Schieflauf ist das Symptom, das Betriebe am häufigsten melden – und am häufigsten falsch behandeln. Der nächste Griff geht zur Rollenstation, die „ein bisschen schräg gestellt“ wird. Das wirkt ein paar Tage. Dann läuft der Gurt an anderer Stelle schief, und die Kante ist noch weiter durch.
Vier Fragen vor jedem Handgriff
- Überall oder nur an einer Stelle? Auf ganzer Länge: meist Trommelflucht oder Spannung. In einem Abschnitt: stehende Rolle, Anbackung, verbogenes Gestellteil.
- Bei Last oder auch leer? Leerlauf-Schieflauf liegt an der Maschine, Schieflauf nur unter Last an einseitiger Gutaufgabe.
- In dieselbe Richtung oder wechselnd? Konstant spricht für Fluchtfehler oder einseitig abgefahrene Trommel. Wechselnd spricht für einen krummen Gurt, eine schiefe Verbindung oder lose Teile.
- Seit wann? Nach Gurtwechsel, Verbindung, Rollentausch oder Nassreinigung – die Antwort zeigt meist auf die Ursache.
Die Reihenfolge der Ursachensuche
Erst Gestell und Trommeln: Stehen Antriebs- und Umlenktrommel rechtwinklig zur Förderrichtung und parallel zueinander? Das prüfen Sie mit dem Diagonalmaß – beide Diagonalen zwischen den Trommelachsen müssen gleich sein. Dann die Rollen: Dreht jede frei, ist keine eingelaufen oder belegt? Dann die Trommeln: Anbackungen lenken den Gurt zur dickeren Seite. Dann die Spannung: beidseitig gleich? Zuletzt der Gurt: Liegt er entspannt gerade, oder ist er in sich krumm – eine Folge falscher Lagerung oder einer schief geschnittenen Verbindung?
Erst wenn all das stimmt, ist eine Feinkorrektur über einzelne Rollenstationen zulässig. Das heißt: nach Herstellerangabe, in kleinen Schritten, über mehrere Umläufe beobachtet und mit Vermerk im Protokoll. Sonst zeigen beim nächsten Schieflauf zehn Rollen in zehn Richtungen.
Wie spannen Sie den Gurt richtig?
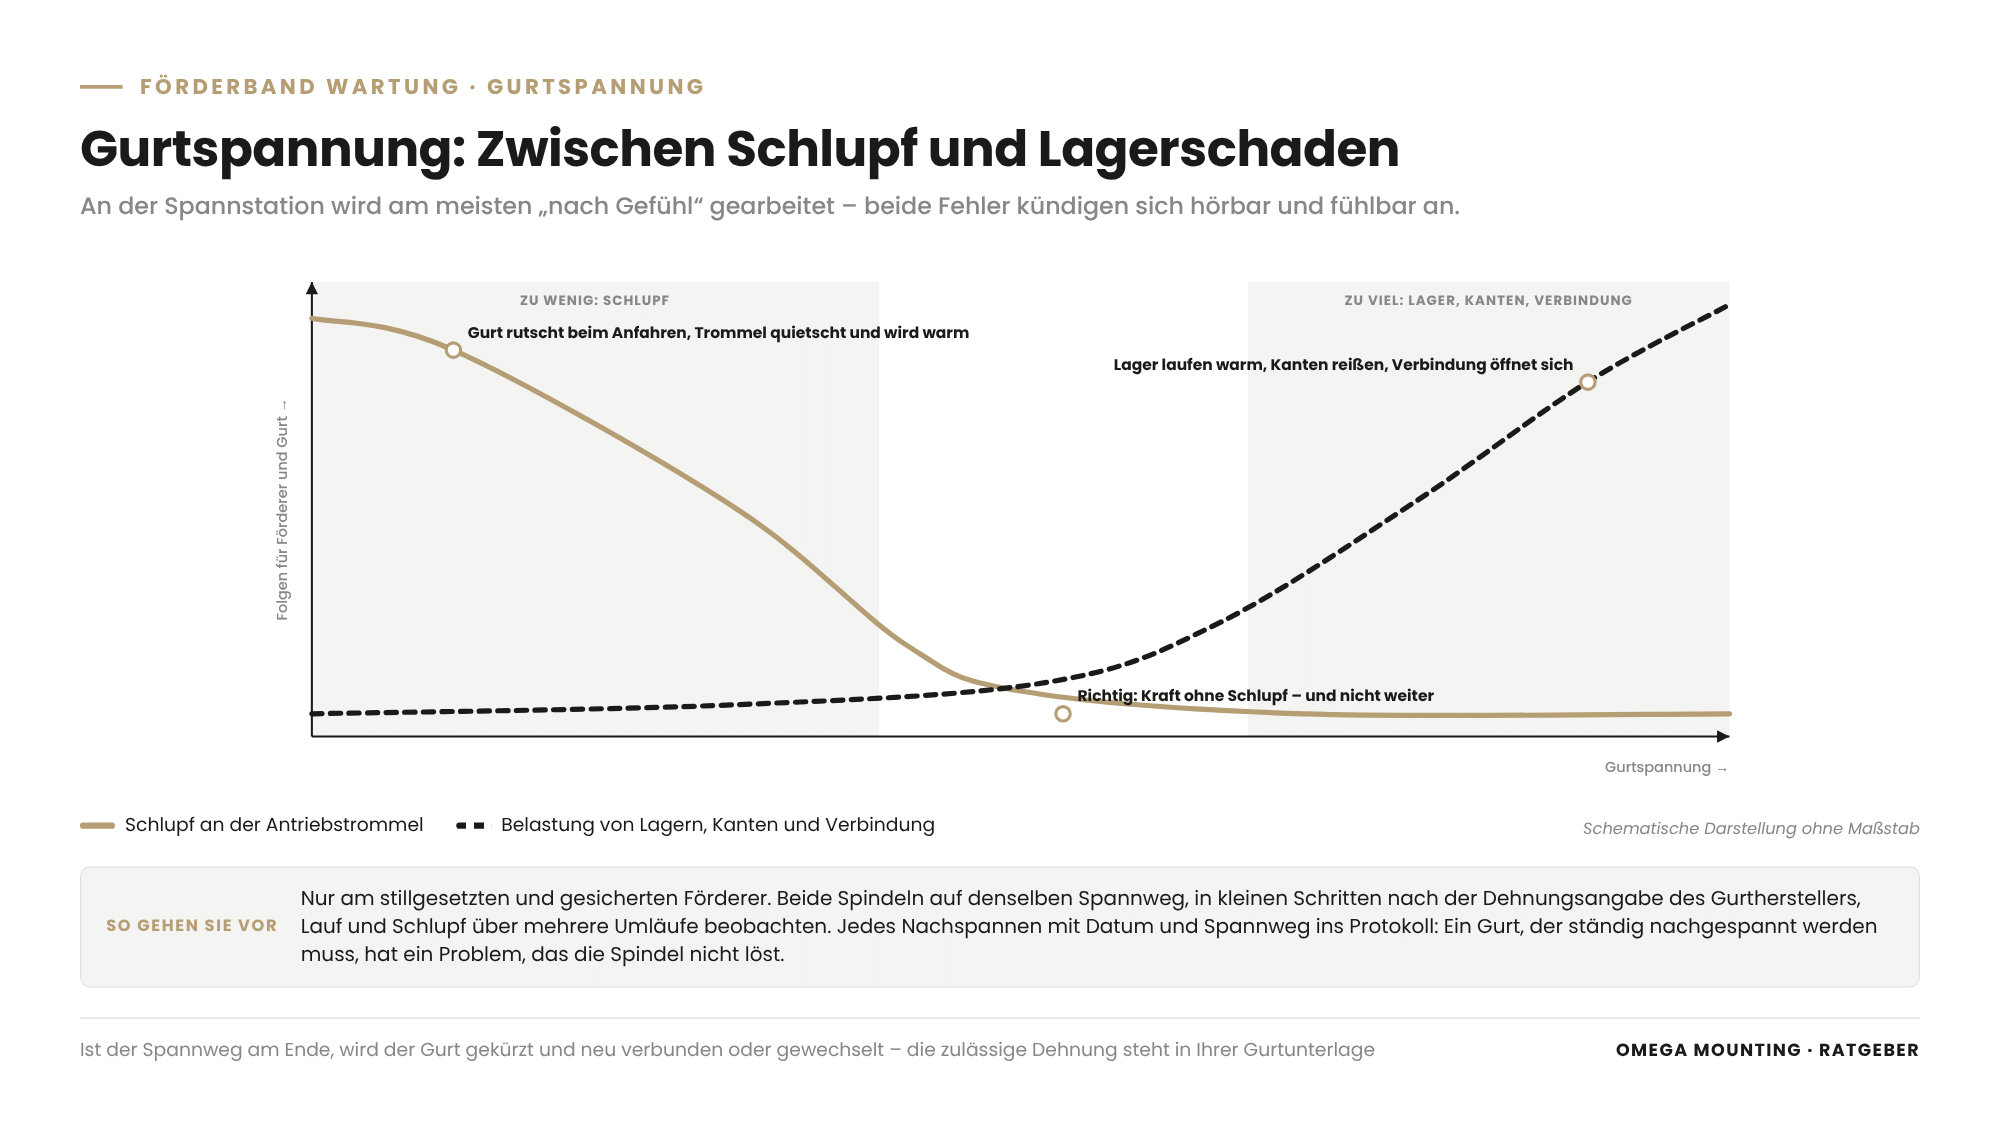
Sie spannen den Gurt so weit, dass die Antriebstrommel die Kraft ohne Schlupf überträgt, und nicht weiter. Das geschieht beidseitig gleich, in kleinen Schritten, nach der Dehnungsangabe des Gurtherstellers, mit Kontrolle des Spannwegs und mit Protokoll. Zu wenig Spannung kostet Antrieb und Trommelbelag, zu viel Spannung kostet Lager, Gurtkanten und Verbindung.
An der Spannstation wird am meisten „nach Gefühl“ gearbeitet. Drei Bauarten begegnen Ihnen: Schraubspannung mit zwei Spindeln, Federspannung, die Dehnung selbsttätig nachführt, und Gewichtsspannung längerer Förderer mit einem Spanngewicht im Untertrum.
Zeichen für zu wenig und zu viel Spannung
- Zu wenig: Der Gurt rutscht beim Anfahren unter Last, die Antriebstrommel quietscht und wird warm, der Belag glänzt oder ist abgefahren.
- Zu viel: Trommellager laufen warm und früh fest, Kanten reißen, die Verbindung öffnet sich, bei Modulbändern dehnen sich Scharniere und Zahnräder springen.
So gehen Sie vor
Spannen Sie nur am stillgesetzten und gesicherten Förderer. Bringen Sie beide Spindeln auf denselben Spannweg – ungleicher Spannweg ist eine der häufigsten Schieflauf-Ursachen. Spannen Sie in kleinen Schritten und beobachten Sie Lauf und Schlupf über mehrere Umläufe. Die zulässige Dehnung steht in Ihrer Gurtunterlage, nicht in diesem Ratgeber. Ist der Spannweg am Ende, wird der Gurt gekürzt und neu verbunden oder gewechselt. Und tragen Sie jedes Nachspannen mit Datum und Spannweg ins Protokoll ein. Ein Gurt, der ständig nachgespannt werden muss, hat ein Problem, das die Spindel nicht löst.
Welchen Inspektionsrhythmus braucht ein Förderband – und was prüfen Sie im Lauf?
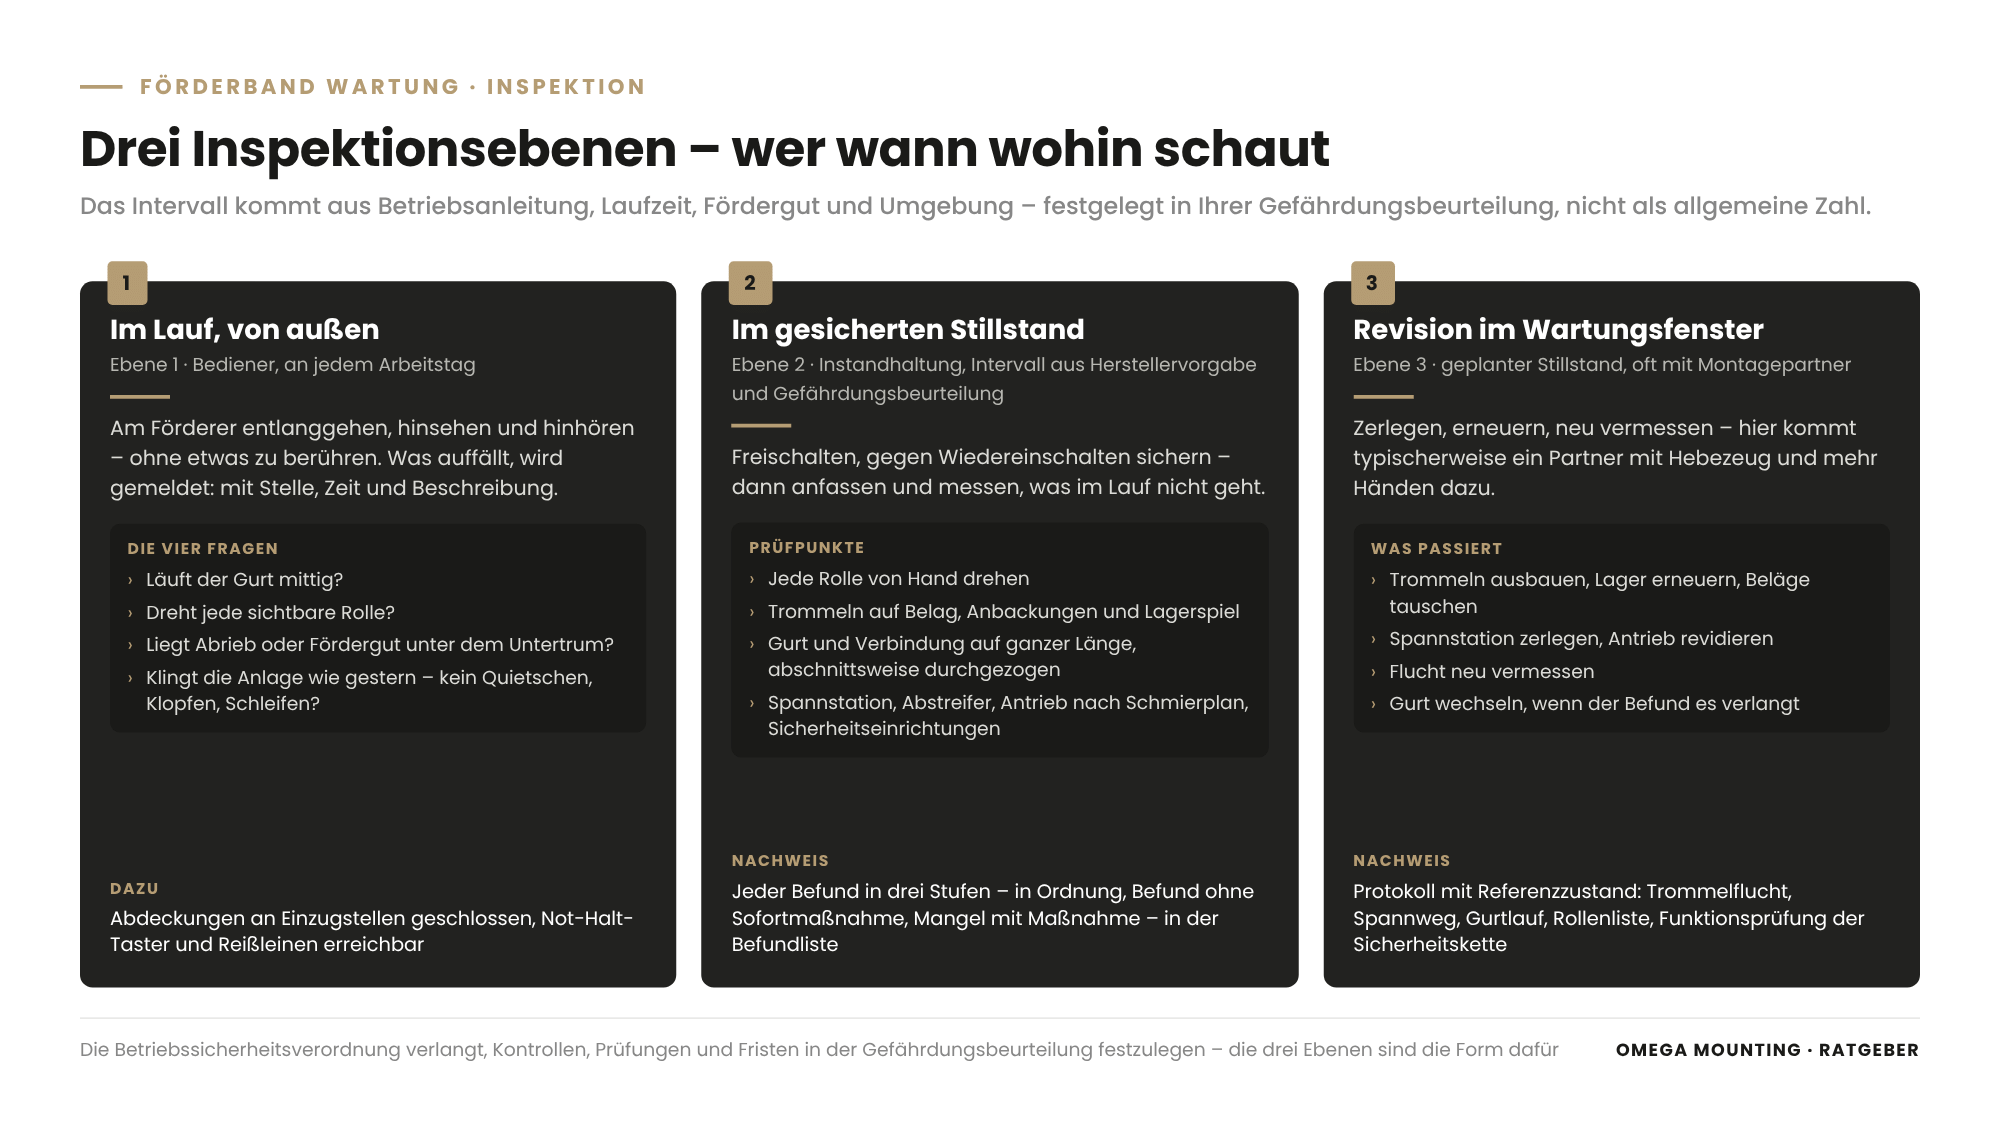
Ein Förderband braucht drei Inspektionsebenen mit eigenen Intervallen. Erstens die Sicht- und Hörkontrolle im Lauf durch die Bediener an jedem Arbeitstag, von außen und ohne Eingriff. Zweitens die Inspektion im freigeschalteten Stillstand durch die Instandhaltung, in einem Intervall aus Herstellervorgabe und Gefährdungsbeurteilung. Drittens die Revision mit Zerlegen im geplanten Wartungsfenster.
Die Betriebssicherheitsverordnung verlangt vom Arbeitgeber, in der Gefährdungsbeurteilung festzulegen, welche Kontrollen und Prüfungen ein Arbeitsmittel braucht und in welchen Fristen. Sie verbietet die weitere Verwendung, wenn ein Mangel Beschäftigte gefährdet. Für Sie heißt das: Die drei Ebenen sind die Form, in der Sie diese Festlegung treffen und nachweisen. Wie daraus ein Plan wird, beschreibt unser Ratgeber zum Erstellen eines Wartungsplans.
Ebene 1: Im Lauf, von außen
Die Bediener gehen am Förderer entlang und beantworten vier Fragen, ohne etwas zu berühren: Läuft der Gurt mittig? Dreht jede sichtbare Rolle? Liegt Abrieb oder Fördergut unter dem Untertrum? Klingt die Anlage wie gestern – kein Quietschen, kein Klopfen im Umlauftakt, kein Schleifen? Dazu: Sind Abdeckungen an Einzugstellen geschlossen, Not-Halt-Taster und Reißleinen erreichbar? Was auffällt, wird gemeldet – mit Stelle, Zeit und Beschreibung.
Ebene 2: Im gesicherten Stillstand
Die Instandhaltung schaltet den Förderer frei, sichert ihn gegen Wiedereinschalten und prüft, was im Lauf nicht geht:
- Jede Rolle von Hand drehen.
- Trommeln auf Belag, Anbackungen und Lagerspiel.
- Gurt und Verbindung auf ganzer Länge, abschnittsweise durchgezogen.
- Spannstation auf Spannweg und Gängigkeit.
- Abstreifer auf Leiste und Anpressung.
- Antrieb nach Schmierplan.
- Sicherheitseinrichtungen auf Funktion.
Jeder Befund bekommt eine von drei Stufen – in Ordnung, Befund ohne Sofortmaßnahme, Mangel mit Maßnahme – und einen Platz in der Befundliste.
Ebene 3: Revision im Wartungsfenster
In der Revision werden Trommeln ausgebaut und Lager erneuert, Beläge getauscht, die Spannstation zerlegt, der Antrieb revidiert und die Flucht neu vermessen. Wenn der Befund es verlangt, wird der Gurt gewechselt. Hier kommt typischerweise ein Montagepartner mit Hebezeug und mehr Händen dazu. Was im laufenden Betrieb geht und was einen Stillstand braucht, trennt unser Ratgeber zur Wartung im laufenden Betrieb.
Wann muss der Gurt gewechselt werden – und wie wird er verbunden?
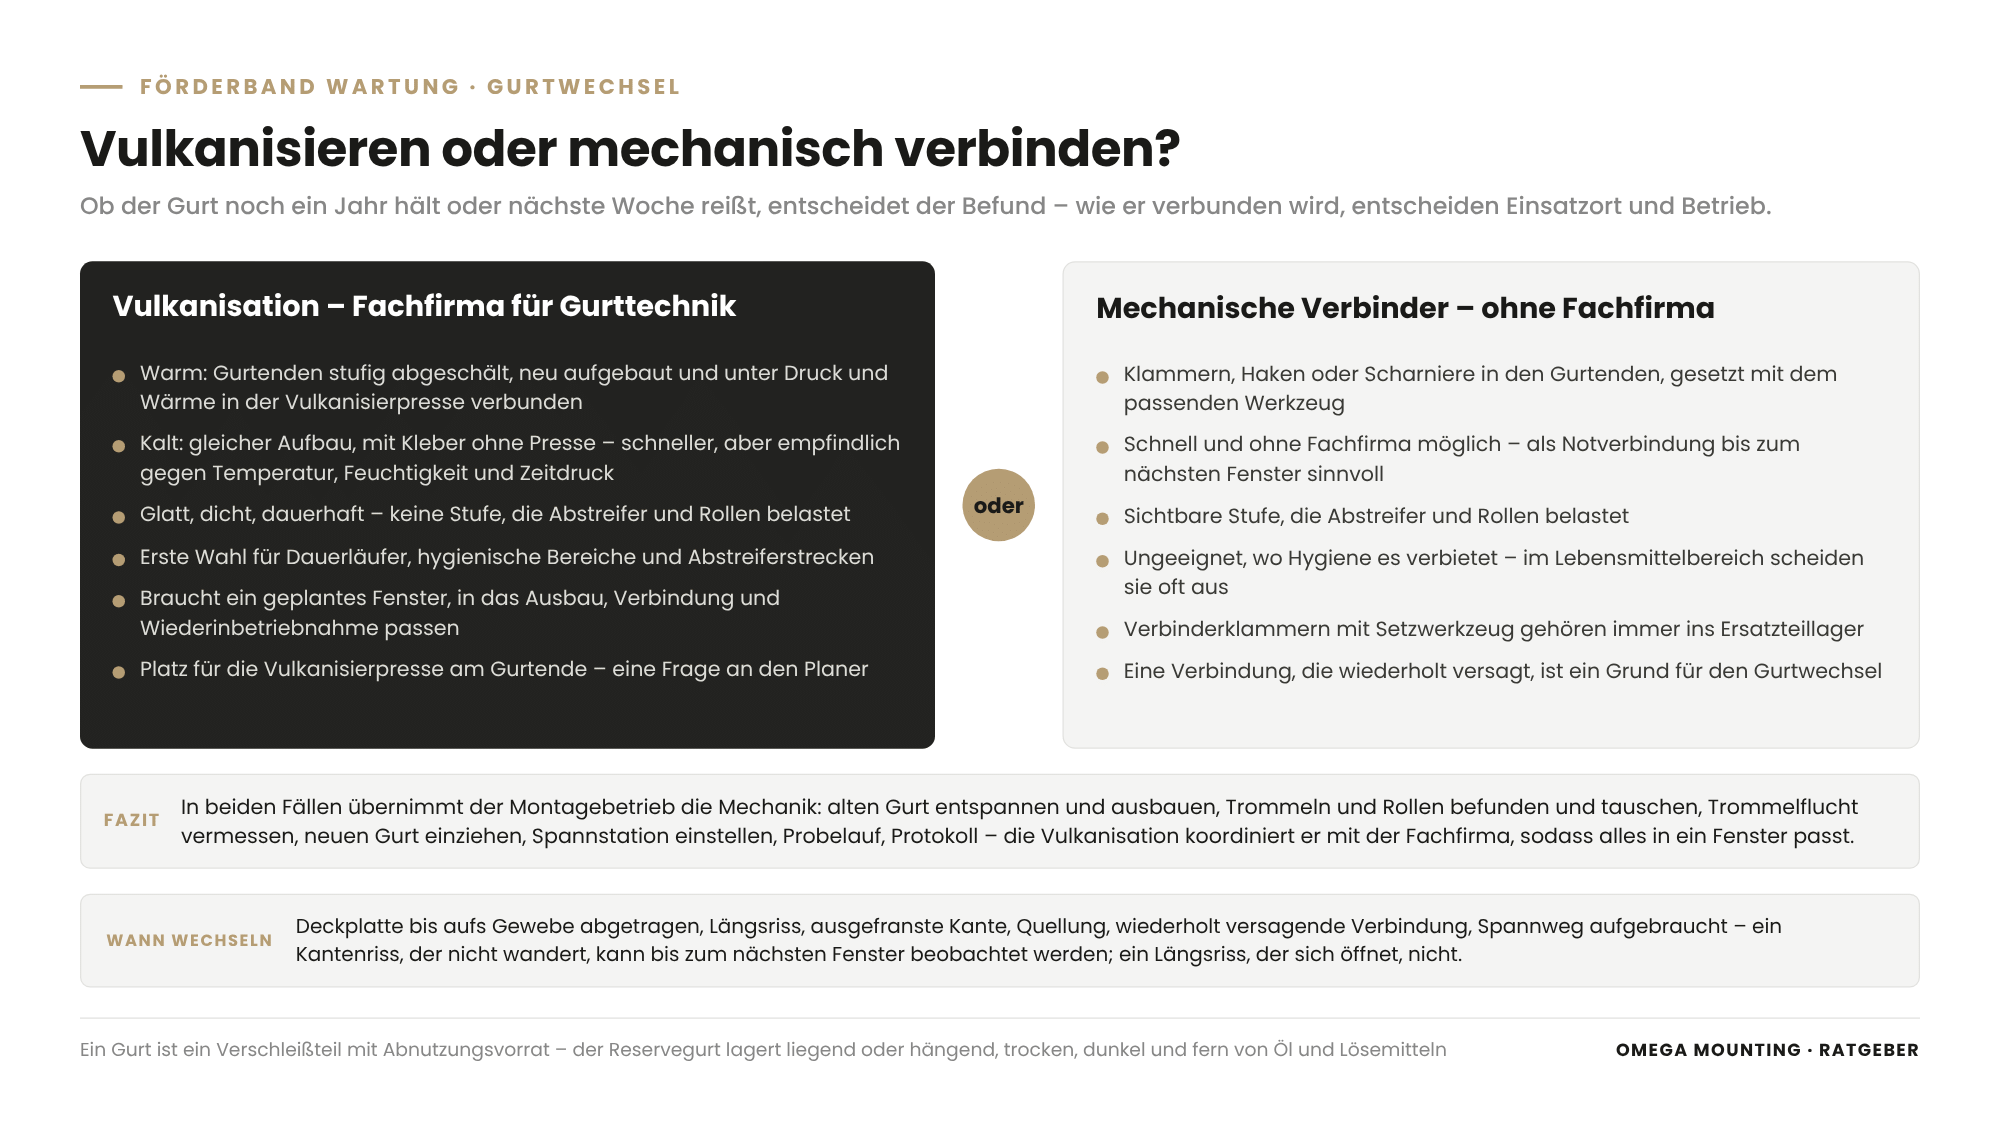
Der Gurt muss gewechselt werden, wenn die Deckplatte so weit abgetragen ist, dass das Gewebe freiliegt. Weitere Gründe: Längsrisse, ausgefranste Kanten oder Quellungen beeinträchtigen Tragfähigkeit und Geradeauslauf, die Verbindung versagt wiederholt, oder der Spannweg ist aufgebraucht. Verbunden wird der neue Gurt je nach Bauart und Einsatzort durch Warmvulkanisation, Kaltvulkanisation oder mechanische Verbinder.
Ein Gurt ist ein Verschleißteil mit Abnutzungsvorrat. Ein Kantenriss, der nicht wandert, kann bis zum nächsten Fenster beobachtet werden. Ein Längsriss, der sich öffnet, nicht.
Drei Verbindungsverfahren – und wer sie ausführt
- Warmvulkanisation: Die Gurtenden werden stufig abgeschält, neu aufgebaut und unter Druck und Wärme in einer Vulkanisierpresse verbunden. Glatt, dicht, dauerhaft – die erste Wahl für Dauerläufer, hygienische Bereiche und Abstreiferstrecken. Sache einer Fachfirma für Gurttechnik.
- Kaltvulkanisation: Gleicher Aufbau, verbunden mit Kleber ohne Presse. Schneller, aber empfindlich gegen Temperatur, Feuchtigkeit und Zeitdruck. Ebenfalls Fachfirmenarbeit.
- Mechanische Verbinder: Klammern, Haken oder Scharniere in den Gurtenden. Schnell und ohne Fachfirma möglich. Aber mit sichtbarer Stufe, die Abstreifer und Rollen belastet, und ungeeignet, wo Hygiene es verbietet.
Was wir übernehmen, ist die Mechanik: alten Gurt entspannen und ausbauen, Trommeln und Rollen befunden und tauschen, Trommelflucht vermessen, neuen Gurt einziehen, Spannstation einstellen, Probelauf, Protokoll. Die Vulkanisation koordinieren wir mit einer Fachfirma, sodass Ausbau, Verbindung und Wiederinbetriebnahme in ein Fenster passen. Wir vulkanisieren nicht selbst, wir sorgen für den vorbereiteten Förderer. Und der Reservegurt lagert liegend oder hängend, trocken, dunkel und fern von Öl und Lösemitteln. Ein Gurt, der auf der Kante stand, bringt den nächsten Schieflauf mit.
Wie reinigen Sie Förderbänder – und was gilt im Lebensmittelbereich?
Sie reinigen Förderbänder, indem Sie Anhaftungen durch richtig eingestellte Abstreifer gar nicht erst auf die Rücklaufseite kommen lassen. Rollen, Trommeln und Gestell befreien Sie regelmäßig von Abrieb und Fördergut, und Sie führen die Reinigung als eigene Wartungsposition mit Verantwortlichem und Intervall. Im Lebensmittelbereich kommen Nassreinigung nach Hygieneplan, freigegebene Schmierstoffe, Fremdkörperkontrolle und offen zugängliche Konstruktionen dazu.
Reinigung ist die Wartungsposition, die am günstigsten ist und am häufigsten fehlt. Ein Förderer mit belegten Rücklaufrollen läuft schief, eine Trommel mit Anbackungen frisst den Gurt, ein Gestell voller Abrieb versteckt jeden Befund. Das gilt in der Verpackungslinie in Offenbach wie an der Sortierstrecke am Flughafen.
Reinigungspunkte am Gurtförderer
- Kopfabstreifer an der Antriebstrommel und Innenabstreifer vor der Umlenktrommel: Leiste und Anpressung so, dass nichts auf die Rücklaufseite und nichts zwischen Gurt und Trommel gerät.
- Aufgabestelle mit Prallblechen, Seitenführungen und Schurren: Ort der meisten Verschmutzungen und Fremdkörperschäden.
- Boden unter dem Gestell: Abrieb ist Befund. Gummiabrieb zeigt Schieflauf, Metallspäne eine stehende Rolle, Fett eine undichte Lagerstelle.
Lebensmittelbereich: Hygienedesign und freigegebene Stoffe
Im Lebensmittelbetrieb sind Förderbänder meist Modulbänder aus Kunststoff oder Gurte mit lebensmitteltauglicher Deckplatte auf offenen, nass reinigbaren Gestellen. Für die Instandhaltung heißt das: Lager und Antriebe müssen Wasser und Reinigungsmittel vertragen, Schmierstoffe müssen für den zufälligen Lebensmittelkontakt freigegeben sein. Jedes Werkzeug und jede Schraube kommt gezählt wieder heraus. Blockierte Rollen in Nassbereichen sind oft eine Folge von Wasser in Lagern, die dafür nicht gedichtet waren. Das ist eine Frage an Planer und Einkäufer, nicht an die Reinigungskolonne. Was bei Schmierstoffen, Fremdkörpermanagement und Abschottung gilt, beschreibt unser Ratgeber zur Wartung im Lebensmittelbetrieb. Unsere Erfahrung in der Branche steht auf der Seite Lebensmittel und Getränke.
Welche Sicherheitsregeln gelten bei der Förderband Wartung?
Bei der Förderband Wartung gilt: Jede Arbeit an Gurt, Trommeln, Rollen, Spannstation und Abstreifern findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt. Einzugstellen bleiben im Betrieb abgedeckt. Not-Halt-Taster und Reißleinen werden nie überbrückt und nach jeder Wartung geprüft. Die Elektrik ist Sache einer Elektrofachkraft.
Die Einzugstelle – der Spalt, in den der laufende Gurt an Trommeln und Rollen einläuft – ist für die Sicherheit am Förderband die gefährlichste Stelle. Was dort hineingerät, wird mitgezogen. Die DGUV Regel 100-500 (Betreiben von Arbeitsmitteln) beschreibt im Kapitel zu Stetigförderern, dass Einzugstellen gesichert, Not-Befehlseinrichtungen erreichbar und Instandhaltungsarbeiten nur bei stillgesetztem Förderer zulässig sind. Für Sie heißt das: Eine Abdeckung, die „für die Reinigung“ dauerhaft abgenommen wurde, ist ein Mangel. Und ein Grund, den Förderer nicht weiter zu betreiben, bis sie wieder dran ist. Die Sicherheitsnormen DIN EN 619 (Förderer für Pakete, Behälter und Werkstücke) und DIN EN 620 (Gurtförderer für Schüttgut) richten sich an Hersteller. Für den Betreiber sind sie der Maßstab für Nachrüstungen und Umbauten.
Freischalten vor jedem Eingriff
Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt, dass vor Instandhaltungsarbeiten festgelegt ist, wie das Arbeitsmittel freigeschaltet, gegen Wiedereinschalten gesichert und danach wieder freigegeben wird. Für die Förderband Wartung heißt das: Hauptschalter aus, Schloss dran, Schlüssel in der Tasche dessen, der am Förderer arbeitet. Ein Probelauf erst, wenn alle Abdeckungen montiert, alle Werkzeuge gezählt und alle Personen aus dem Gefahrenbereich sind. Ein Not-Halt-Taster stoppt, aber er sichert nicht gegen Wiedereinschalten. Wer sich darauf verlässt, steht mit der Hand an der Trommel, wenn ein Kollege ihn entriegelt. Wie Sie das Verfahren organisieren, beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung.
Sicherheitseinrichtungen nach jeder Wartung prüfen
Die Technische Regel TRBS 1115 (Sicherheitseinrichtungen) macht deutlich, dass Sicherheitseinrichtungen nicht überbrückt oder außer Funktion gesetzt werden dürfen. Für den Förderer heißt das: Nach jeder Wartung werden Not-Halt-Taster, Reißleinen, Abdeckungen und Endschalter geprüft, und das Ergebnis steht im Protokoll. Werden Förderer erweitert, muss die Sicherheitskette mitwachsen – die Reihenschaltung aller Not-Halt-Einrichtungen, die zusammen die Anlage stillsetzen. Die Einbindung ist Sache einer Elektrofachkraft, die mechanische Montage übernimmt der Montagebetrieb. Wann eine Nachrüstung zur wesentlichen Veränderung wird, ordnet unser Ratgeber zum Nachrüsten von Sicherheitseinrichtungen ein. Dieser Ratgeber ersetzt keine Rechtsberatung. Was an Ihrem Förderer nötig ist, ergibt sich aus Ihrer Gefährdungsbeurteilung.
Wie bevorraten Sie Ersatzrollen und Ersatzteile für Förderbänder?
Sie bevorraten für Förderbänder die Teile, die bei einem Ausfall den Stillstand bestimmen und die der Markt nicht über Nacht liefert. Das sind Trag- und Rücklaufrollen in jeder verbauten Bauart, Trommellager, Abstreiferleisten, mechanische Gurtverbinder mit Werkzeug, ein Reservestück Gurt und die Antriebskomponenten, deren Lieferzeit Ihre Linie nicht aushält.
Die Rolle ist das Ersatzteil, an dem sich eine gute Bevorratung zeigt. Sie ist günstig im Vergleich zum Gurt, den sie zerstört, wenn sie steht – und sie kommt in Längen, Durchmessern und Lagerarten, die gleich aussehen. Eine Rollenliste je Förderer mit Typ, Anzahl und Einbauort gehört deshalb zur Anlagenakte.
- Immer am Lager: Rollen jeder verbauten Bauart, Abstreiferleisten, Trommellager, Verbinderklammern mit Setzwerkzeug, Schrauben der Rollenstationen.
- Je nach Lieferzeit: Trommeln mit Belag, Getriebemotor, Ketten und Kettenräder, Spannspindeln, Sensoren und Not-Halt-Taster.
- Nach Zustand: der Reservegurt, bestellt, sobald der Befund die Deckplatte in Richtung Gewebe zeigt.
Am Hochregallager im Praxisteil hatte der Betreiber Ketten und Zahnräder vor Ort. Die Reparatur begann, als wir ankamen. Bei älteren Förderern ohne Hersteller fertigt unsere Werkstatt in Rodgau Rollen und Trommeln nach Muster oder Aufmaß. Was dabei zu beachten ist, steht in unserem Ratgeber zu Ersatzteilen, die nicht mehr lieferbar sind. Und wenn Antriebe, Steuerung und Sensorik einer Strecke insgesamt am Ende sind, ist das keine Ersatzteilfrage mehr, sondern eine Modernisierungsfrage. Dazu unser Ratgeber zum Retrofit von Förderanlagen.
So läuft Förderband Wartung bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet warten wir Förderbänder, Rollen- und Kettenförderer, Sortierstrecken und Elektrohängebahnen für Logistikzentren, Produktionsbetriebe und Lebensmittelhersteller. Geplant läuft das im Wartungsvertrag, ungeplant über die 24-Stunden-Hotline, wenn der Förderer nachts steht. Von Rodgau aus sind Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und der Flughafen kurze Wege. Was wir mitbringen, ist der Blick des Montagebetriebs: Rollen, Trommeln und Spannstationen befunden und tauschen, Gurte ausbauen und einziehen, Antriebe revidieren, Sicherheitseinrichtungen mechanisch nachrüsten, Teile nachfertigen. Nach jedem Einsatz übergeben wir eine Befundliste. Unser Leistungsumfang steht auf den Seiten Wartung und Instandhaltung und Logistik.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die Arbeitsweise hinter jeder Förderband Wartung. Befunden statt vermuten, Sicherheit in Stillstandszeiten nachrüsten, im Störfall mit den Teilen arbeiten, die da sind.
Lebensmittelbetrieb: Vom Quietschen zur Serieninstandsetzung an 80 Fahrzeugen
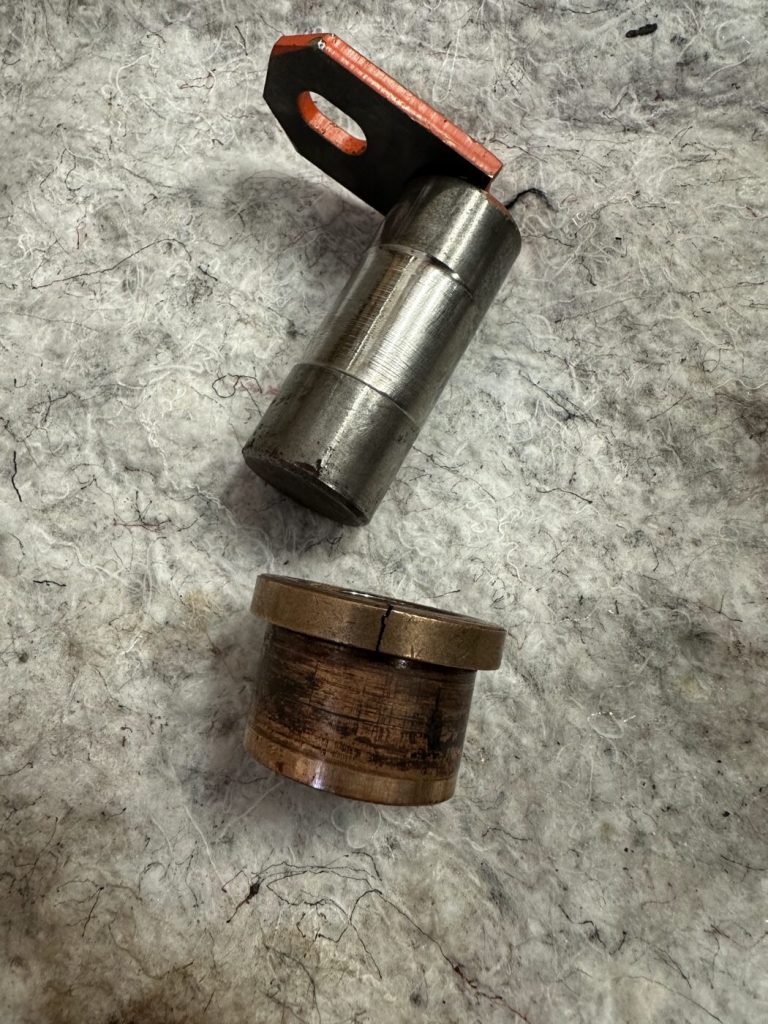
In einem Lebensmittelbetrieb quietschten die Fahrzeuge einer Elektrohängebahn – eines Fördersystems, dessen Fahrzeuge an einer Schiene unter der Decke hängen. Sie fielen wiederholt während der Produktion aus. Die Gehängebolzen galten im Betrieb als wartungsfrei. Bei der Instandsetzung der EHB-Gehängebolzen zogen wir zunächst einen einzelnen Bolzen. Befund: Schmierung praktisch nicht mehr vorhanden, tiefe Rillen, Risse und Materialabtrag, Bronzebuchse und Lagersitz eingelaufen, Passungsrost. Der Messschieber machte aus dem Quietschen eine Zahl – und daraus die Entscheidung, alle 80 Fahrzeuge zu sanieren. Gehänge anheben und abstützen, Bolzen austreiben, Lagerstelle prüfen, Buchse und Bolzen als Paar neu setzen. Zwei bis drei Monteure schafften zehn bis fünfzehn Fahrzeuge je Wochenende, außerhalb der Produktionszeit.
Für Ihre Förderbänder heißt das: Eine Lagerstelle, die niemand schmiert, läuft ein – ob im Gehänge oder in der Tragrolle. Tragrollen Verschleiß beginnt fast immer im Lager. „Wartungsfrei“ heißt meistens nur: kein Schmiernippel.
Flughafen Frankfurt: Sicherheitskette einer Sortieranlage in den Stillstandszeiten nachgerüstet
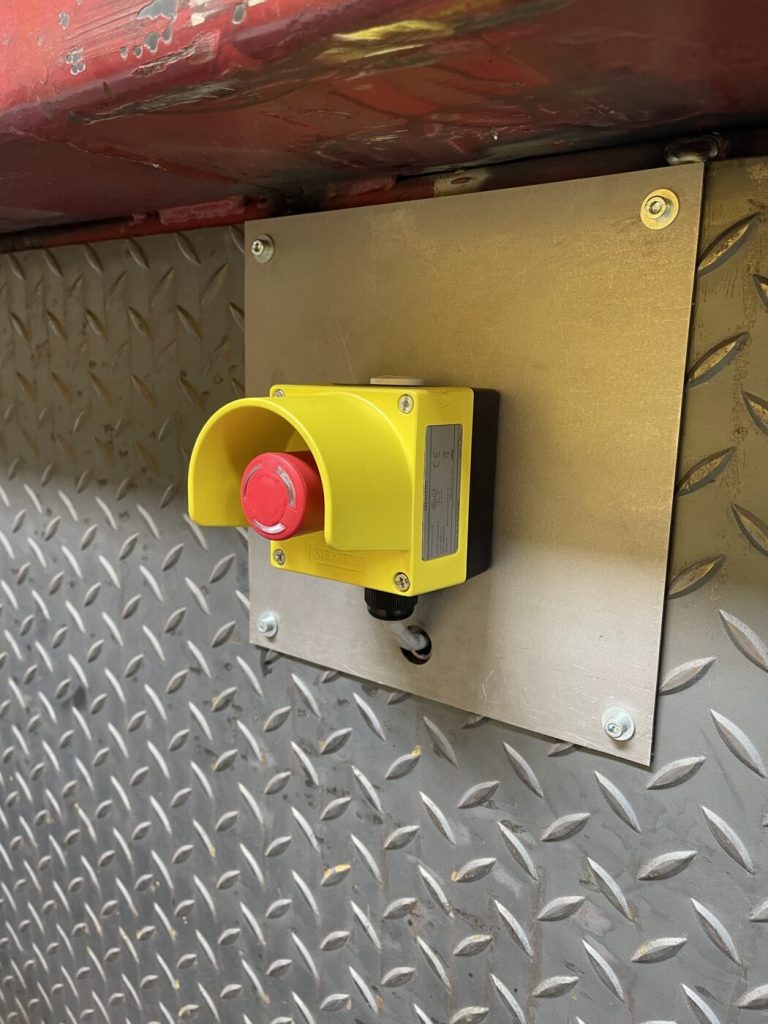
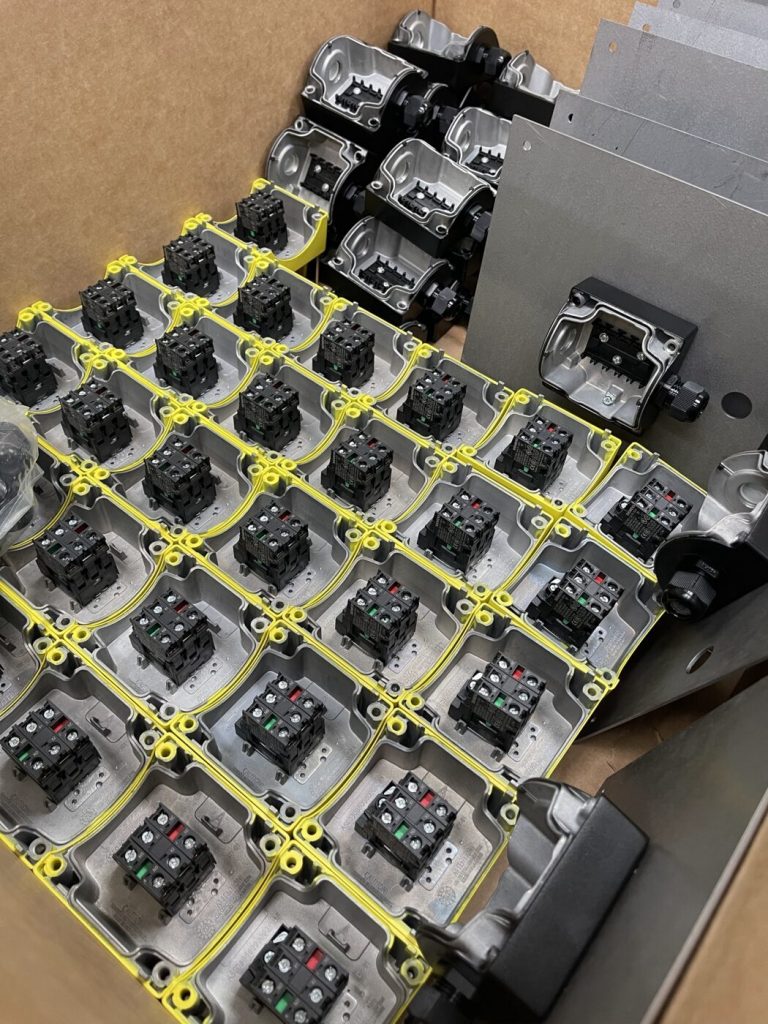
Bei der Nachrüstung von Not-Aus-Tastern an der Sortieranlage am Flughafen Frankfurt montierten zwei Monteure, die Mechanik und Elektrik abdeckten, 32 Not-Aus-Taster und etliche Sensoren. Sie banden sie in die vorhandene Sicherheitskette ein – an zwei Einsatztagen, tagsüber, in den Stillstandszeiten der Anlage. Der Schlüssel war die Vormontage. Haltebleche vorbereitet, jedes Gehäuse mit Kabelverschraubung, Klemmen und Beschriftung versehen, alle Einheiten nach Montagepunkten sortiert. Im Fenster wurde nur noch montiert, aufgelegt und geprüft.
Für Ihre Förderband Wartung heißt das: Sicherheitseinrichtungen wachsen mit der Anlage. Ihre Nachrüstung passt in vorhandene Fenster, wenn alles, was ohne Stillstand geht, vorher passiert. Was am Flughafen zusätzlich zu organisieren ist, beschreibt unser Ratgeber zur Instandhaltung am Flughafen Frankfurt.
Flughafen Frankfurt: Störfall am Kettenförderer eines Hochregallagers
Ein Anruf über die Hotline: Das Hochregallager eines Logistikbetriebs am Flughafen Frankfurt stand, und niemand vor Ort konnte sagen, warum. Bei der Reparatur am Hochregallager am Flughafen zeigte die Fehlersuche die Ursache. Ein verschlissenes Zahnrad der Antriebseinheit hatte die Antriebskette blockieren und teilweise überspringen lassen. Der Kettenförderer stand und mit ihm das gesamte Hochregallager. Der Betreiber hatte passende Ersatzteile vor Ort, also konnte sofort begonnen werden. Kettenförderer zerlegen, Antriebsketten und Zahnräder gegen Neuteile tauschen, zusammenbauen, Ketten- und Wegesysteme einstellen, in Betrieb nehmen.
Für Ihre Förderbänder heißt das: Ketten und Kettenräder, Rollen und Lager gehören als Paar getauscht und als Satz ins Regal. Ein Förderer, der eine ganze Anlage stillsetzen kann, gehört in die vorbeugende Wartung statt in die Störungsliste.
Förderband Wartung bei Ihnen: Steht ein Gurtwechsel, ein Schieflauf oder eine Revision an?
Dann sprechen Sie uns an. Bei einer Begehung in Frankfurt, Hanau, Darmstadt oder anderswo im Rhein-Main-Gebiet gehen wir Ihre Förderstrecke mit Ihnen ab. Wir sagen Ihnen ehrlich, was Ihr Team selbst übernehmen kann, was in ein Wartungsfenster gehört und was nicht bis dahin warten sollte.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Verlangen Sie bei jedem neuen Förderer Rollenliste, Gurtspezifikation mit Dehnungsangabe und Ersatzteilliste als Lieferbestandteil. Dazu einen Reservegurt als Position, wenn seine Lieferzeit länger ist als der Stillstand, den Ihre Linie verträgt. Bei Wartungsverträgen zählt, ob der Anbieter Mechanik, Hebetechnik und Koordination der Gurtfachfirma aus einer Hand leistet.
Für Planer: Rollenteilung, Zugänglichkeit des Untertrums, Lagerabdichtung in Nassbereichen und Platz für eine Vulkanisierpresse am Gurtende bestimmen, wie aufwendig die Wartung später wird. Planen Sie so, dass jede Rolle ohne Zerlegen des Nachbarn getauscht und der Gurt ohne Rückbau der Umgebung eingezogen werden kann.
Für Projektleiter und Bauleiter: Als Projektleiter nehmen Sie den Referenzzustand in die Übergabedokumentation auf: Trommelflucht, Spannweg, Gurtlauf, Rollenliste, Funktionsprüfung der Sicherheitskette. Als Bauleiter sorgen Sie dafür, dass ein Förderer, der in der Bauphase schon läuft, nicht als Baustellentransportmittel verschleißt. Fremdkörper und Staub aus der Bauzeit sind die ersten Einträge in der Befundliste.
Für Instandhaltungsleiter: Legen Sie je Förderer die drei Inspektionsebenen mit Verantwortlichem und Intervall in Gefährdungsbeurteilung und Wartungsplan fest. Führen Sie eine Befundliste mit Spannweg und Rollentausch, und machen Sie Reinigung zur eigenen Position. Behandeln Sie Schieflauf als Ursachensuche, nicht als Rollenverstellung.
Für Lager- und Logistikleiter: Ihre Förderstrecken laufen in Schichten, die nicht zur Instandhaltung gehören. Nehmen Sie den Rundgang im Lauf in die Schichtübergabe auf. Geben Sie Staplerfahrern und Kommissionierern einen Meldeweg für stehende Rollen und schleifende Gurte. Halten Sie fest, welche Förderer bei Ausfall die ganze Halle stillsetzen – die bekommen das kürzeste Intervall.
Für Betriebs- und Werksleiter: Ein Förderband, das im Wartungsfenster revidiert wird, kostet ein geplantes Wochenende. Ein Gurt, der in der Schicht reißt, kostet die Schicht und das Wochenende dazu. Geben Sie die Fenster frei, die der Inspektionsrhythmus braucht, und verlangen Sie, dass Revision, Gurtwechsel und Sicherheitsprüfung derselben Strecke gebündelt werden.
Förderband-Inspektionsliste: Vorlage zum Anfordern
Die Förderband-Inspektionsliste ist eine zweiseitige Checkliste. Je Baugruppe stehen die Prüfpunkte mit Prüfart (im Lauf von außen oder im gesicherten Stillstand), Befundstufe, Verantwortlichem, Freischaltung und Nachweis. Dazu kommt ein Blatt „Schieflauf-Ursachensuche“ mit den vier Fragen und der Prüfreihenfolge aus diesem Artikel. Musterintervalle enthält sie bewusst nicht – die gehören zu Ihrer Anlage. Fordern Sie die Liste über unser Kontaktformular an – Stichwort „Förderband-Inspektionsliste“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind über unsere 24-Stunden-Hotline erreichbar und haben eine eigene Werkstatt für Rollen, Trommeln und Halterungen, die der Markt nicht mehr liefert. Die verlinkten Einsätze zeigen, wie wir in der Fördertechnik arbeiten. Im Lebensmittelbetrieb wurde aus einem gezogenen Bolzen eine Serieninstandsetzung über mehrere Wochenenden. Am Flughafen Frankfurt passte die Nachrüstung der Sicherheitskette durch Vormontage in die Stillstandszeiten. Am Hochregallager begann die Störfallreparatur sofort, weil die Teile da waren. Für Sie heißt das: ein Ansprechpartner für Befundung, Rollen- und Trommeltausch, Gurtwechsel mit koordinierter Fachfirma, Antriebsrevision, Sicherheitsnachrüstung und Nachfertigung, kurze Wege im Rhein-Main-Gebiet. Und eine Befundliste nach jedem Einsatz, damit der nächste geplant ist. Wenn Sie das für Ihre Förderstrecken wollen, nehmen Sie Kontakt auf.
Fazit
Förderband Wartung heißt, die einfachste Maschine der Halle ernst zu nehmen. Gurt, Trommeln, Rollen, Spannstation und Abstreifer zeigen ihr Verschleißbild von außen, bevor es zum Ausfall wird. Schieflauf ist ein Symptom mit Ursache, die Gurtspannung eine Einstellung mit Protokoll, die Inspektion ein Rundgang in drei Ebenen. Der Gurtwechsel ist eine Arbeitsteilung zwischen Montagebetrieb und Gurtfachfirma – und jede Arbeit am Förderer beginnt mit Freischalten und Schloss. Wenn Sie wissen möchten, wie Ihre Förderstrecken aus Sicht eines Montagebetriebs aussehen, schicken Sie uns Anlagenart, Länge und Standort der Förderer, die Störungen des letzten Jahres und Ihre Stillstandsfenster. Wir melden uns mit einer ehrlichen Einschätzung, was zuerst dran ist.
Weiterlesen: Wenn statt des Gurts eine Kette fördert: Förderkette Verschleiß erkennen und Ablegereife beurteilen.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Das Intervall kommt aus Betriebsanleitung, Laufzeit, Fördergut und Umgebung und wird in Ihrer Gefährdungsbeurteilung festgelegt. Eine allgemeingültige Zahl gibt es nicht. Bewährt hat sich die Trennung in drei Ebenen. Sicht- und Hörkontrolle im Lauf durch die Bediener an jedem Arbeitstag, Inspektion im gesicherten Stillstand durch die Instandhaltung und Revision mit Zerlegen im Wartungsfenster.
Weil das Einstellen der Rollen die Ursache nicht beseitigt hat. Schieflauf entsteht durch nicht rechtwinklig stehende Trommeln, blockierte oder verschmutzte Rollen, Anbackungen, ungleiche Spannung, einseitige Gutaufgabe oder einen Gurt, der krumm oder schief verbunden ist. Prüfen Sie in dieser Reihenfolge: Trommelflucht, Rollen, Trommeln, Spannung, Gurt. Korrigieren Sie Rollenstationen erst danach, in kleinen Schritten und mit Protokoll.
So stark, dass die Antriebstrommel ohne Schlupf überträgt, und nicht stärker. Die zulässige Dehnung gibt der Gurthersteller an. Spannen Sie beidseitig gleich, in kleinen Schritten, nur am stillgesetzten und gesicherten Förderer. Beobachten Sie den Lauf über mehrere Umläufe. Zu wenig Spannung zeigt sich als Schlupf und warme Antriebstrommel, zu viel als warme Trommellager, eingeschnürter Gurt, reißende Kanten und öffnende Verbindung.
Das hängt von Einsatzort und Betrieb ab. Die Gurtverbindung vulkanisieren zu lassen liefert eine glatte, dichte, dauerhafte Verbindung. Das ist die erste Wahl für Dauerläufer, Abstreiferstrecken und hygienische Bereiche – ausgeführt von einer Fachfirma für Gurttechnik. Mechanische Verbinder sind schnell und als Notverbindung sinnvoll, hinterlassen aber eine Stufe, die Abstreifer und Rollen belastet. Ausbau, Einziehen, Spannen und Ausrichten übernimmt in beiden Fällen der Montagebetrieb.
Förderer sind dort meist Modulbänder oder Gurte mit lebensmitteltauglicher Deckplatte auf offenen, nass reinigbaren Gestellen. Für die Instandhaltung heißt das: Lager und Antriebe gegen Wasser gedichtet, Schmierstoffe für den zufälligen Lebensmittelkontakt freigegeben, Werkzeuge und Kleinteile gezählt, der Arbeitsbereich abgeschottet. Mechanische Verbinder scheiden in vielen Bereichen aus Hygienegründen aus.
Jede Arbeit an Gurt, Trommeln, Rollen, Spannstation und Abstreifern findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt. So verlangt es die TRBS 1112. Die DGUV Regel 100-500 beschreibt für Stetigförderer gesicherte Einzugstellen und erreichbare Not-Befehlseinrichtungen. Ein Not-Halt-Taster stoppt, aber er sichert nicht gegen Wiedereinschalten. Sicherheitseinrichtungen werden nie überbrückt und nach jeder Wartung geprüft. Dieser Ratgeber ersetzt keine Rechtsberatung.
Ja, die drei Inspektionsebenen, die Befundliste, die Sicherheitsregeln und die Ersatzteillogik sind dieselben. Die Verschleißbilder verschieben sich. Bei Rollenbahnen stehen Rollenlager und Antriebsriemen oder -ketten im Vordergrund. Bei Kettenförderern sind es Ketten, Kettenräder und Führungen, die als Paar getauscht werden, bei Modulbändern Scharniere, Zahnräder und die Gliederdehnung.
Über eine kurze Anfrage mit drei Angaben: Art, Länge und Standort Ihrer Förderer, die Störungen des letzten Jahres und die Stillstandsfenster, die Ihr Betrieb freigeben kann. Wir vereinbaren eine Begehung – von Rodgau aus nach Frankfurt, Offenbach, Hanau, Darmstadt oder Aschaffenburg – und gehen die Förderstrecke mit Ihnen ab. Sie bekommen eine schriftliche Einschätzung, was Ihr Team selbst übernehmen kann und was ins nächste Wartungsfenster gehört. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English