- Ratgeber – Wartung & Instandhaltung
Förderkette Verschleiß: Kettenlängung messen, Ablegereife, Schmierung, Spannung, Tausch
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Eine Förderkette verschleißt nicht an den Laschen, sondern in den Gelenken – und die Summe dieses Abriebs ist die Kettenlängung, die Sie messen, protokollieren und gegen die Herstellerangabe halten, bevor die Kette auf dem Kettenrad springt.
Eine Förderkette fällt selten mit einem Knall aus. Sie wird über Monate länger, läuft unruhiger, schlägt am Kettenrad und springt irgendwann über. Dann steht die Abfüllung in Hanau, der Kreisförderer der Lackieranlage in Offenbach oder der Kettenförderer unter dem Hochregallager. Verschleiß an der Förderkette ist deshalb kein Ereignis, sondern ein Verlauf – und ein Verlauf lässt sich messen.
Dieser Ratgeber beschreibt Förderketten und Kettenförderer aus Sicht dessen, der sie am Laufen halten muss. Es geht um die Kettenarten in der Fördertechnik, um den Verschleißmechanismus zwischen Bolzen und Buchse, um das Messen der Kettenlängung, um Ablegereife, Kettenräder, Spannung, Schmierung und den Kettentausch im Stillstand. Er vertieft unseren Grundlagenartikel zur Instandhaltung von Fördertechnik.
Geschrieben ist er aus der Praxis eines Montage- und Instandhaltungsbetriebs aus Rodgau bei Frankfurt. Wir befunden, messen und tauschen Ketten, Kettenräder und Spannstationen mechanisch – und sagen, wo der Kettenhersteller, die Elektrofachkraft oder der Schmierstofflieferant das letzte Wort hat.
Das Wichtigste in Kürze
- Förderketten verschleißen im Gelenk: Bolzen und Buchse reiben aneinander, verlieren Material, und jede Teilung wird ein wenig länger.
- Kettenlängung messen Sie über eine festgelegte Zahl von Gliedern, an mehreren Stellen, unter leichter Spannung – und vergleichen mit der Nennlänge.
- Ablegereif ist eine Kette, wenn die Längung die Herstellergrenze erreicht, Laschen reißen, Rollen brechen oder Gelenke steif werden.
- Eine gelängte Kette verschleißt ihr Kettenrad mit – wer nur die Kette tauscht, ruiniert die neue Kette am alten Rad.
- Spannung und Schmierung entscheiden über die Lebensdauer: Durchhang nach Herstellerangabe, Schmierstoff ins Gelenk statt auf die Lasche.
- Der Kettentausch gehört ins geplante Stillstandsfenster – mit Werkzeug, Verschlussglied, Freischaltung und einer Einlaufphase mit Nachspannen.
- Einzugstellen zwischen Kette und Kettenrad sind die gefährlichsten Stellen eines Kettenförderers; jeder Eingriff beginnt mit Freischalten und Schloss.
Was ist eine Förderkette?
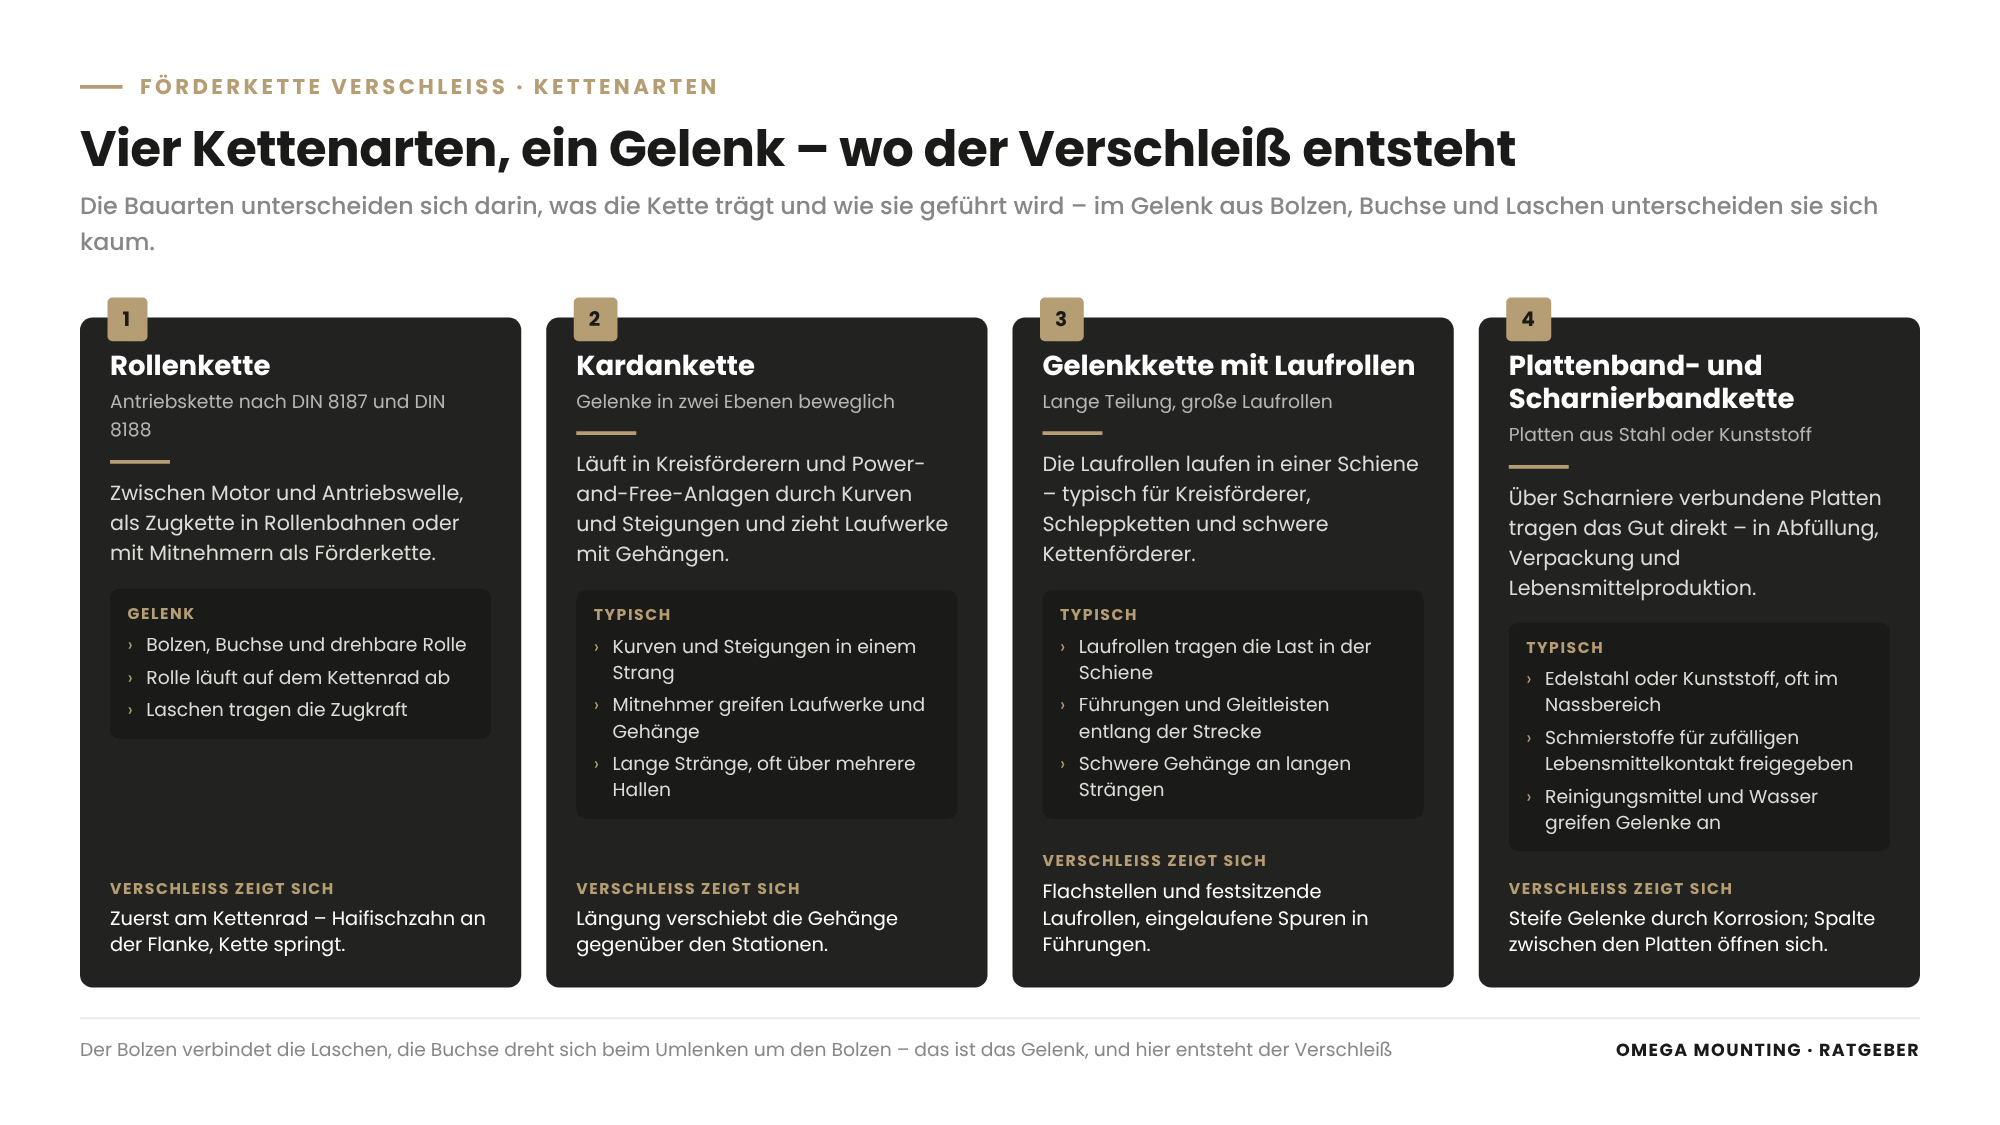
Eine Förderkette ist eine Gelenkkette aus Laschen, Bolzen und Buchsen, die in der Fördertechnik Fördergut trägt, zieht oder schiebt – angetrieben über Kettenräder und gespannt über eine Spannstation.
Im Betrieb begegnen Ihnen vier Bauarten, die sich im Gelenk kaum unterscheiden. Sie unterscheiden sich darin, was die Kette trägt und wie sie geführt wird.
Die vier Kettenarten in der Fördertechnik
- Rollenkette: Die klassische Antriebskette nach den Rollenketten-Normen DIN 8187 und DIN 8188 – zwischen Motor und Antriebswelle, als Zugkette in Rollenbahnen oder mit Mitnehmern als Förderkette. Gelenk aus Bolzen, Buchse und drehbarer Rolle; Verschleiß an der Rollenkette zeigt sich zuerst am Kettenrad.
- Kardankette: Eine Kette, deren Gelenke in zwei Ebenen beweglich sind. Sie läuft in Kreisförderern und Power-and-Free-Anlagen durch Kurven und Steigungen und zieht Laufwerke mit Gehängen. Wie die Power-Kette in einer solchen Anlage gewartet wird, beschreibt unser Ratgeber zur Instandhaltung von Power-and-Free-Förderern.
- Gelenkkette mit Laufrollen: Lange Teilung, große Laufrollen, die in einer Schiene laufen – typisch für Kreisförderer, Schleppketten und schwere Kettenförderer.
- Plattenband- und Scharnierbandkette: Platten aus Stahl oder Kunststoff, die über Scharniere verbunden sind und das Gut direkt tragen – in Abfüllung, Verpackung und Lebensmittelproduktion.
Die Bauteile, um die es geht
Der Bolzen verbindet die Innen- und Außenlaschen. Die Buchse sitzt in der Innenlasche und dreht sich beim Umlenken um den Bolzen – das ist das Gelenk, und hier entsteht der Verschleiß. Die Rolle dreht sich auf der Buchse und läuft auf dem Kettenrad ab. Die Laschen tragen die Zugkraft. Dazu kommen Kettenräder, Umlenkräder, Führungsschienen, Spannstation, Mitnehmer und die Schmierung.
Wie verschleißt eine Förderkette – und warum wird sie länger?
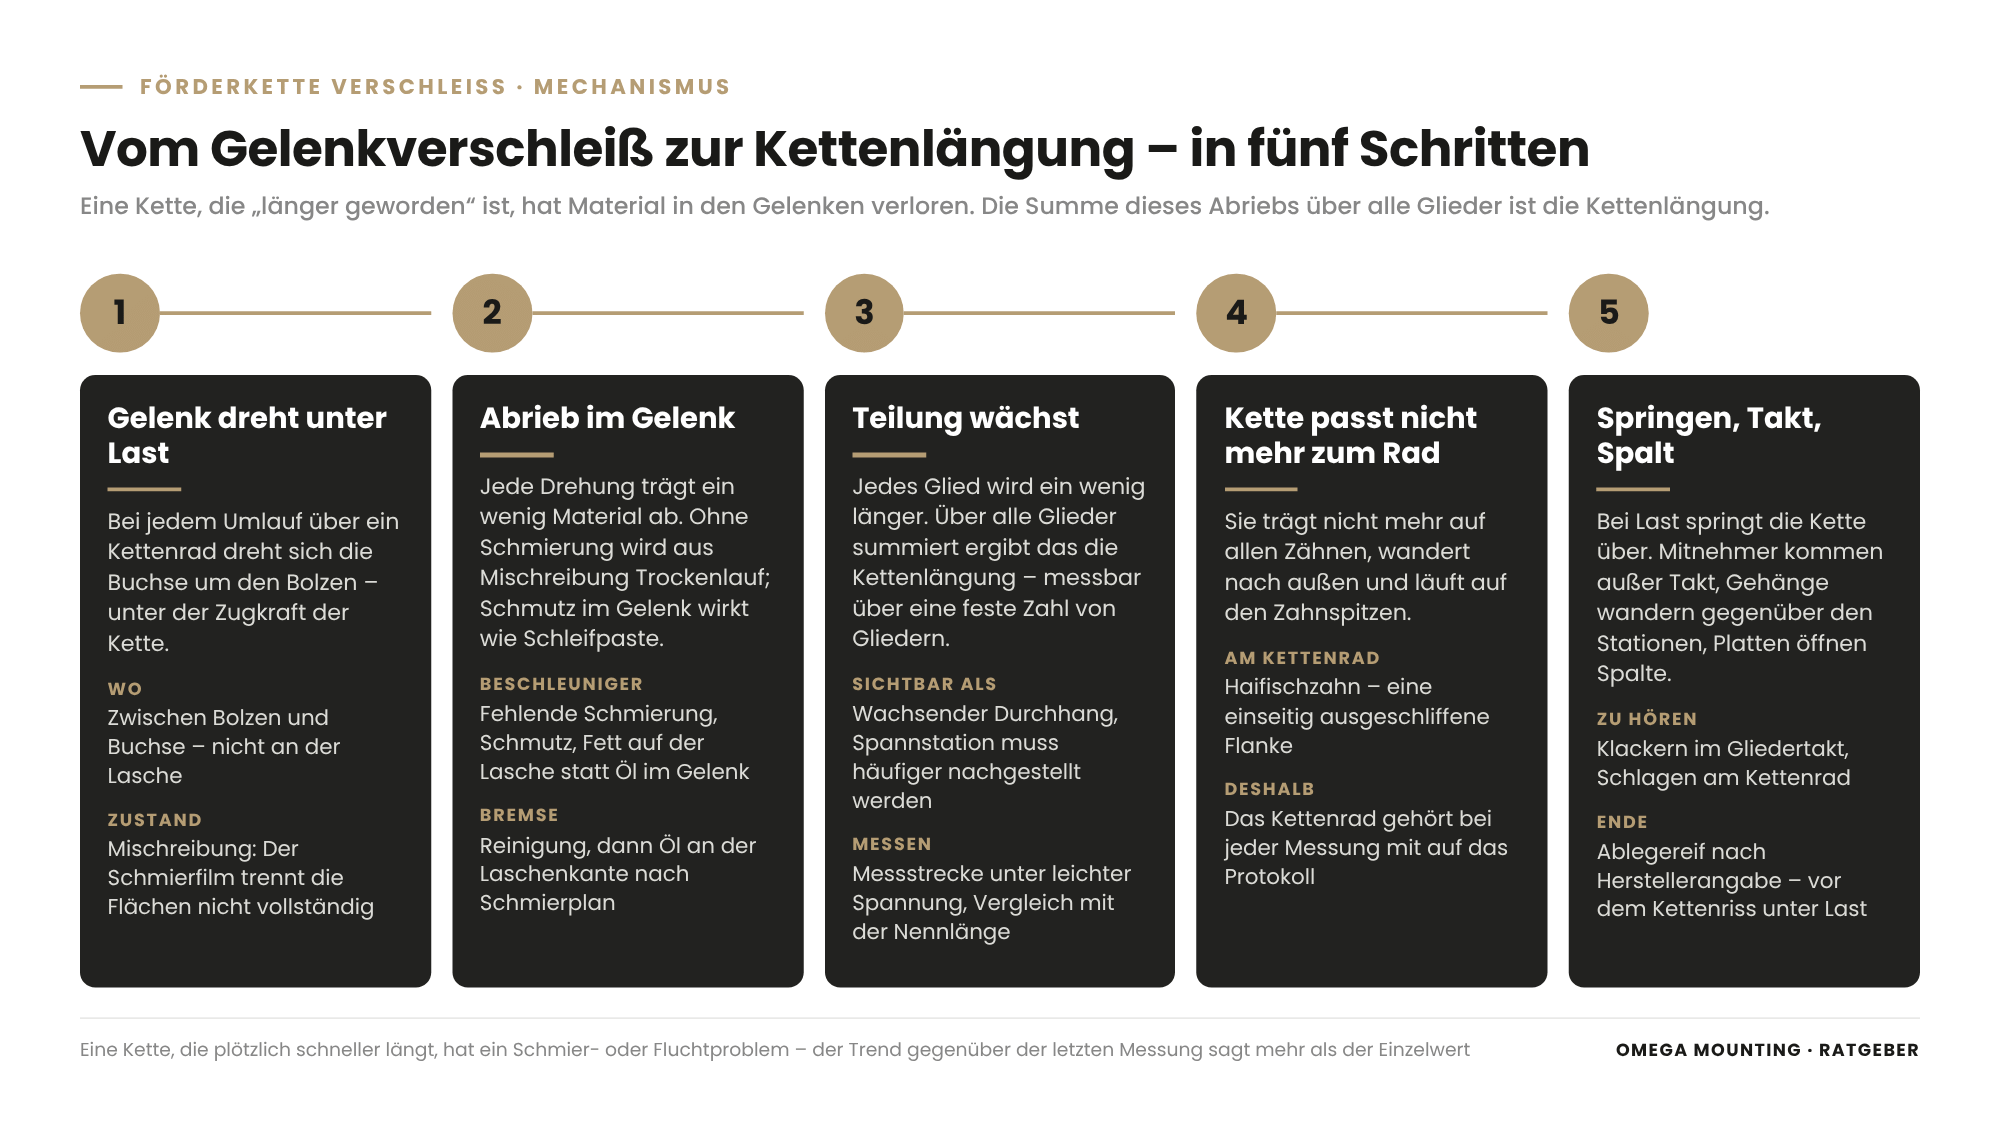
Eine Förderkette verschleißt zwischen Bolzen und Buchse: Bei jedem Umlauf über ein Kettenrad dreht sich das Gelenk unter Last, trägt ein wenig Material ab und vergrößert die Teilung – die Summe dieses Abriebs über alle Glieder ist die Kettenlängung.
Die Laschen dehnen sich dabei nicht. Eine Kette, die „länger geworden“ ist, hat Material in den Gelenken verloren. Das Gelenk arbeitet unter Mischreibung – einem Zustand, in dem der Schmierfilm die Flächen nicht vollständig trennt. Fehlt die Schmierung, wird aus Mischreibung Trockenlauf, und der Abtrag beschleunigt sich. Dringt Schmutz ein, wirkt er im Gelenk wie Schleifpaste.
Was die Längung an Kettenrad und Anlage anrichtet
Mit wachsender Teilung passt die Kette nicht mehr zur Zahnteilung des Kettenrads. Sie trägt nicht mehr auf allen Zähnen, sondern wandert nach außen, läuft auf den Zahnspitzen und springt bei Last über. Das Kettenrad bekommt dabei die typischen Haifischzähne – eine einseitig ausgeschliffene Flanke. Deshalb gehört das Kettenrad bei jeder Messung mit auf das Protokoll.
Bei Förderketten mit Mitnehmern verschiebt die Längung außerdem den Takt. Mitnehmer kommen nicht mehr dort an, wo Sensoren und Übergaben sie erwarten. Bei Kardanketten im Kreisförderer wandern die Gehänge gegenüber den Stationen. Bei Plattenbändern öffnen sich die Spalte zwischen den Platten.
Weitere Verschleißbilder
- Rollen und Laufrollen: Flachstellen, gebrochene Rollen, festsitzende Rollen, die über das Kettenrad rutschen statt abzurollen.
- Laschen: Risse am Bolzenauge, Korrosion, einseitiger Abrieb an Führungen durch Fluchtfehler.
- Steife Gelenke: Die Kette läuft nicht mehr rund ab, sondern „knickt“ – Folge von Korrosion, verharztem Schmierstoff oder verbogenen Bolzen.
- Mitnehmer und Gehänge: Verbogen, abgeschliffen, Befestigung ausgeschlagen.
- Führungen und Gleitleisten: Eingelaufene Spuren, in denen die Kette seitlich klemmt.
Woran Bediener diese Bilder hören und fühlen, bevor jemand misst, beschreibt unser Ratgeber zum Erkennen von Verschleiß an der Maschine. Klackern im Gliedertakt, Schlagen am Kettenrad und sichtbar wachsender Durchhang sind die drei Zeichen, die am häufigsten gemeldet werden.
Wie messen Sie die Kettenlängung?
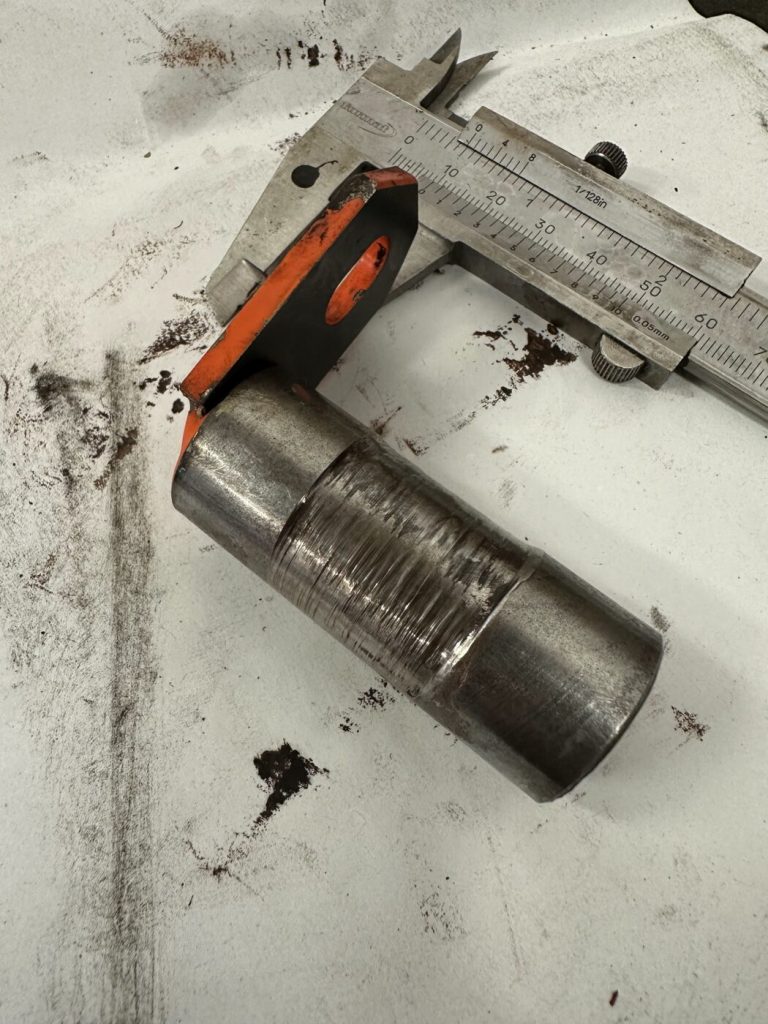
Sie messen die Kettenlängung, indem Sie die Länge einer festgelegten Zahl von Gliedern unter leichter Spannung mit der Nennlänge vergleichen – an mehreren Stellen des Strangs, mit demselben Messmittel, im Protokoll mit Datum, Messstelle und Messwert.
Die Methode ist einfach; entscheidend ist, dass Sie sie immer gleich anwenden. Die Nennlänge ergibt sich aus Teilung mal Gliederzahl. Die zulässige Längung steht in der Herstellerangabe der Kette oder der Anlage – nicht in diesem Ratgeber und nicht in der Erfahrung des Kollegen.
So gehen Sie vor
- Anlage freischalten und sichern. Gemessen wird nur im gesicherten Stillstand.
- Messstrecke festlegen. Eine Zahl von Gliedern, die lang genug ist, damit der Abrieb messbar wird, und die Sie bei jeder Messung wieder verwenden.
- Kette leicht spannen. Im lastfreien Durchhang sitzen die Gelenke nicht an – die Messung wäre zu kurz. Bei langen Strängen messen Sie an der Lastseite oder mit einer Spannvorrichtung.
- Messen und vergleichen. Maßband oder Messschieber von Bolzenmitte zu Bolzenmitte, oder eine Kettenverschleißlehre, die die Längung direkt anzeigt.
- An mehreren Stellen wiederholen. Ketten verschleißen ungleich – an Kurven, Steigungen und unter den schwersten Gehängen stärker.
- Trend bilden. Der Vergleich mit der letzten Messung sagt mehr als der Einzelwert: Eine Kette, die plötzlich schneller längt, hat ein Schmier- oder Fluchtproblem.
Kettenräder mitprüfen
Zur Messung gehört der Blick auf jedes Kettenrad: Zahnform symmetrisch oder Haifischzahn, Zahnspitzen scharf oder eingelaufen, Rad auf der Welle fest, Flucht zum Gegenrad. Ein eingelaufenes Rad ist ein Grund, es beim Kettentausch mitzutauschen – ein Rad, das noch gut ist, bleibt. Was an Lagern, Wellen und Getrieben des Antriebs dazugehört, beschreibt unser Ratgeber zur Instandhaltung von Antrieben, Getrieben und Pumpen.
Was ins Protokoll gehört
Kettenprüfung und Protokoll gehören zusammen, sonst gibt es keinen Trend. Ins Protokoll gehören: Anlage und Strang, Kettentyp und Teilung, Messstellen, Messlänge und Messwert, Datum, Messmittel, Zustand von Kettenrädern, Spannstation und Schmierung, Befundstufe und Maßnahme. Wie dieses Protokoll in einen Wartungsplan einfließt, beschreibt unser Ratgeber zum Erstellen eines Wartungsplans.
Wann ist eine Förderkette ablegereif?
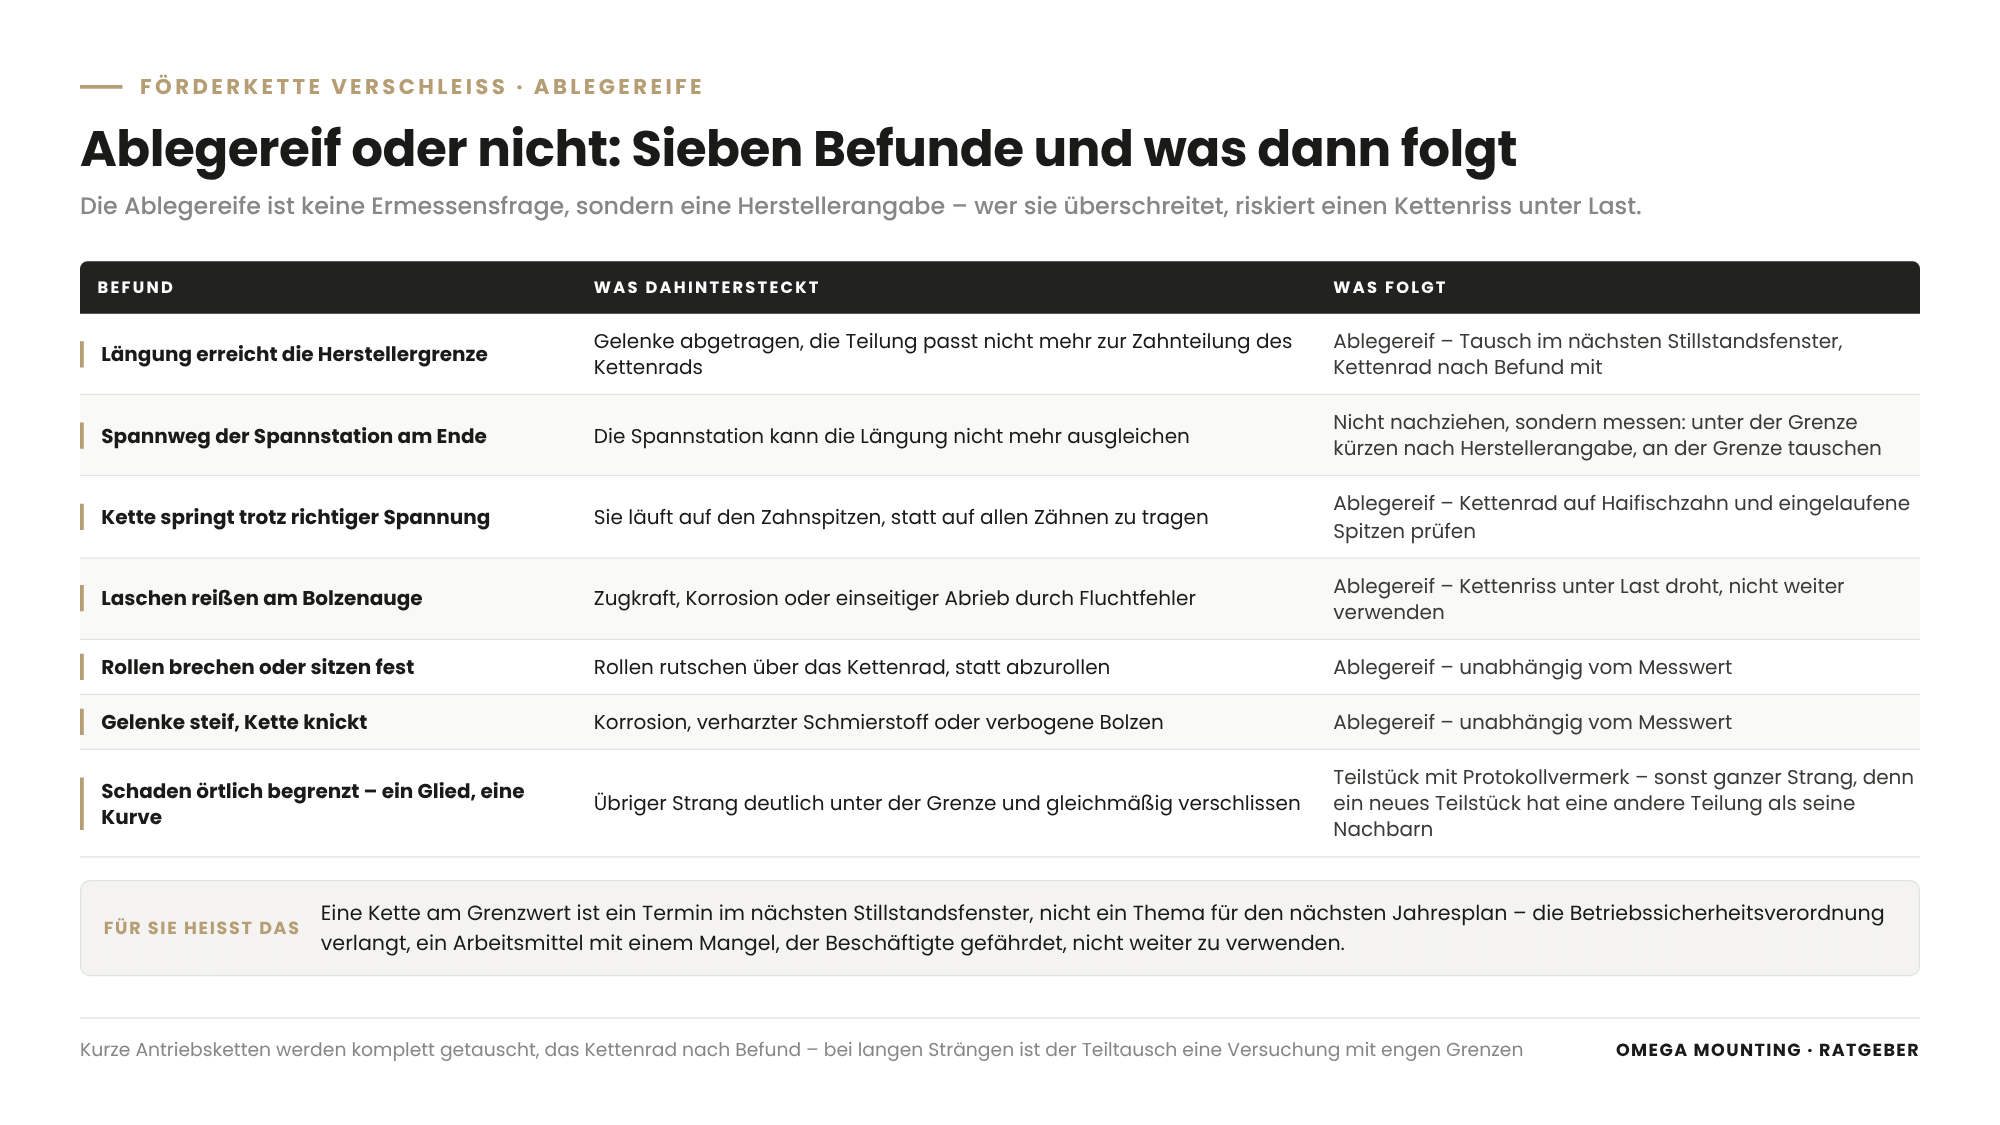
Eine Förderkette ist ablegereif, wenn die gemessene Längung die vom Hersteller angegebene Grenze erreicht, wenn Laschen reißen oder Rollen brechen, wenn Gelenke steif sind oder wenn die Kette trotz richtiger Spannung auf dem Kettenrad springt.
Die Ablegereife ist keine Ermessensfrage, sondern eine Herstellerangabe – und wer sie überschreitet, riskiert einen Kettenriss unter Last. Die Betriebssicherheitsverordnung verlangt, dass ein Arbeitsmittel mit einem Mangel, der Beschäftigte gefährdet, nicht weiter verwendet wird. Für Sie heißt das: Eine Kette am Grenzwert ist ein Termin im nächsten Stillstandsfenster, nicht ein Thema für den nächsten Jahresplan.
Teilstück oder ganzer Strang?
Bei kurzen Antriebsketten ist die Antwort einfach: Die Kette wird komplett getauscht, das Kettenrad nach Befund. Bei langen Förderketten – einem Kreisförderer über mehrere Hallen, einer Power-Kette über Hunderte Meter – ist der Teiltausch eine Versuchung. Er funktioniert nur, wenn der übrige Strang noch deutlich unter der Grenze liegt und gleichmäßig verschlissen ist. Ein neues Teilstück in einem alten Strang hat eine andere Teilung als seine Nachbarn. Es läuft anders auf das Kettenrad auf und verschleißt dort schneller.
Deshalb gilt: Teilstücke nur dort, wo ein Schaden örtlich begrenzt ist – ein gebrochenes Glied, eine beschädigte Kurve –, und mit Protokollvermerk. Ist der Strang insgesamt am Grenzwert, wird er komplett getauscht. Wie die Abwägung zwischen reparieren und tauschen an einer verwandten Anlage aussieht, zeigt unser Ratgeber Elektrohängebahn Verschleiß: reparieren oder tauschen?.
Wenn die Kette nicht mehr lieferbar ist
Bei älteren Anlagen gibt es die Originalkette oft nicht mehr. Dann zählen Teilung, Laschenform, Bolzendurchmesser, Rollen- oder Laufrollenmaß und die Anschlussmaße der Mitnehmer. Mit diesen Daten lässt sich meist eine passende Kette nach Norm finden. Mitnehmer, Gehängehalter und Sonderlaschen fertigt unsere Werkstatt in Rodgau nach Muster oder Aufmaß. Was dabei zu beachten ist, beschreibt unser Ratgeber zu Ersatzteilen, die nicht mehr lieferbar sind.
Wie spannen Sie eine Förderkette richtig?
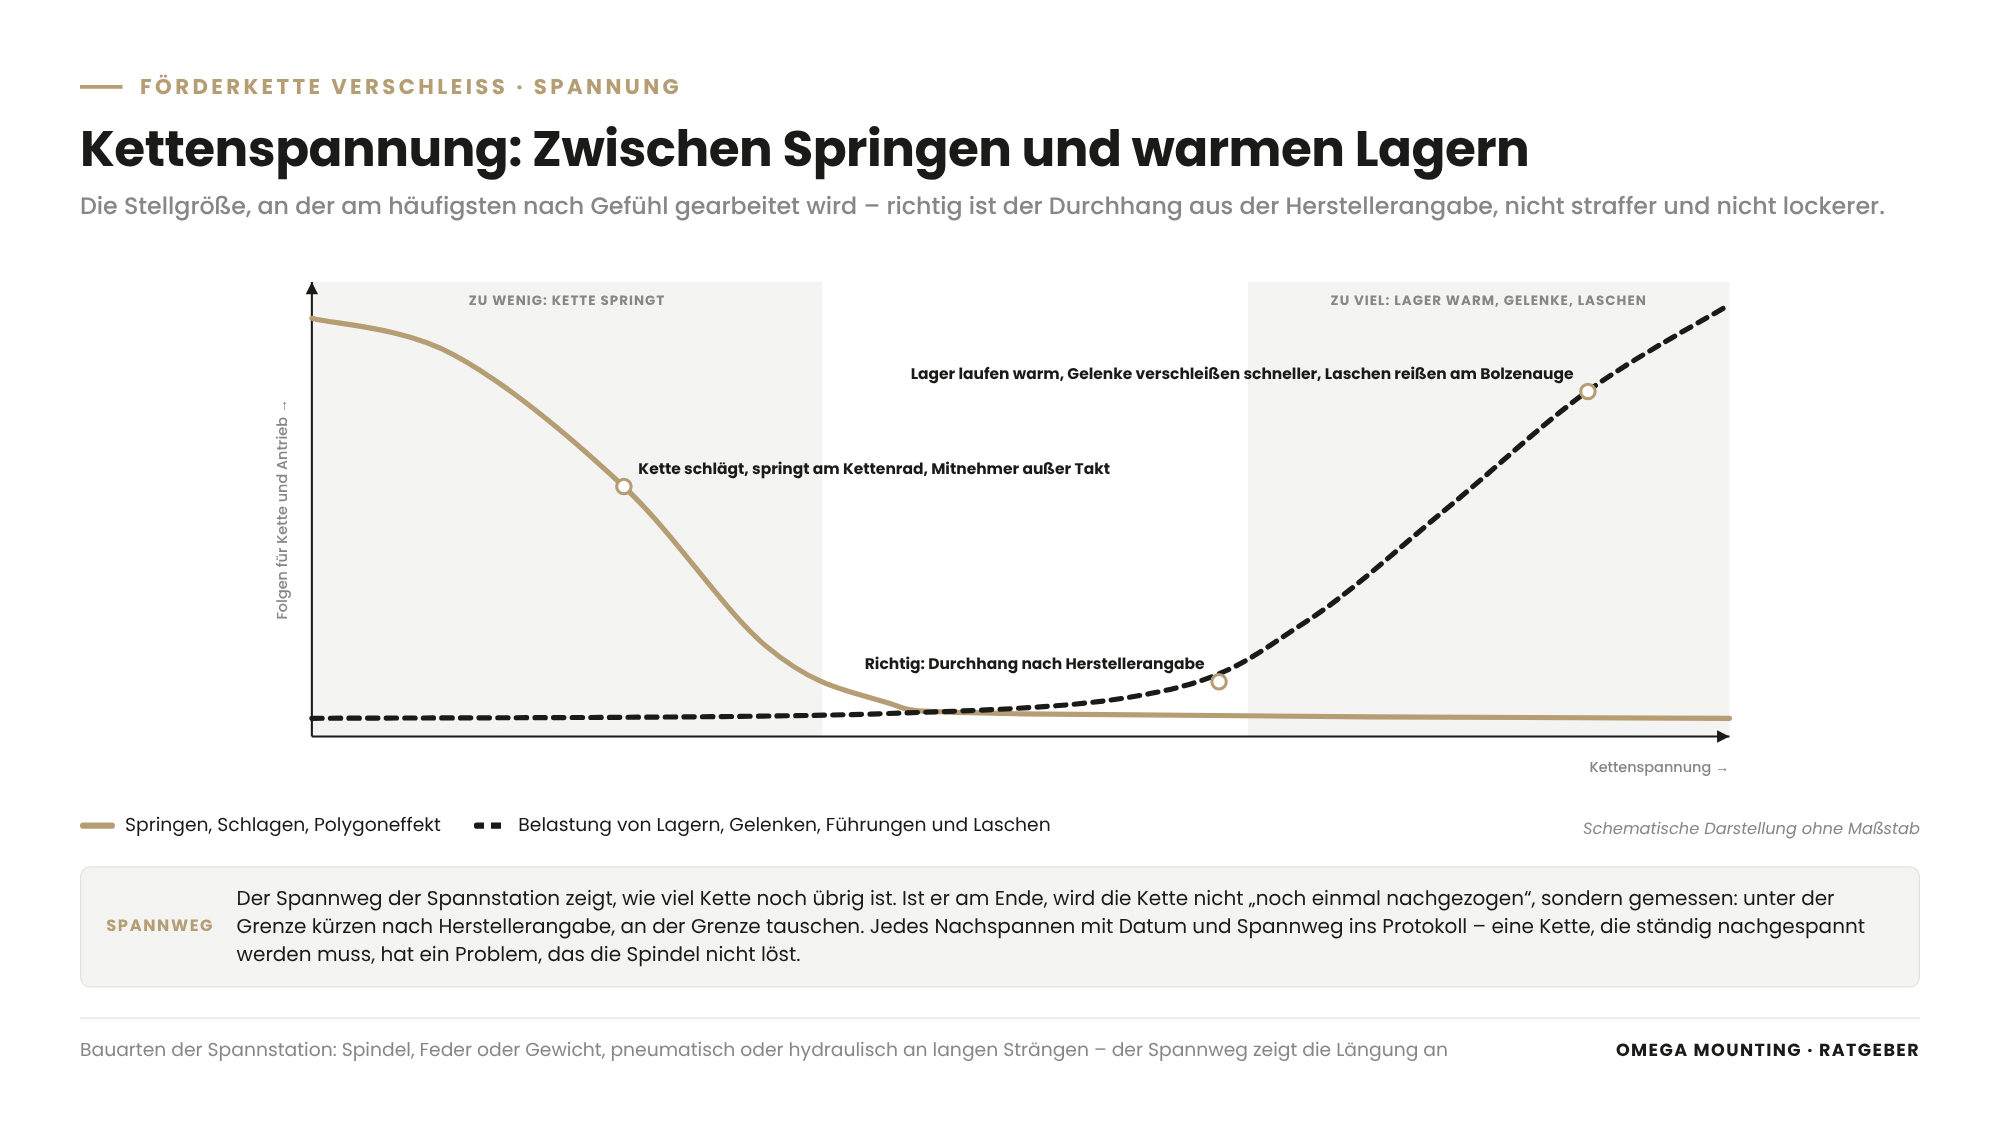
Sie spannen eine Förderkette so, dass der Durchhang der Herstellerangabe entspricht – nicht straffer und nicht lockerer –, beobachten den Spannweg der Spannstation und tragen jedes Nachspannen mit Datum und Spannweg ins Protokoll ein.
Die Kettenspannung ist die Stellgröße, an der am häufigsten nach Gefühl gearbeitet wird. Eine Kette braucht einen definierten Durchhang, damit die Gelenke beim Auflaufen auf das Kettenrad nicht unter Zwang stehen.
Zu wenig und zu viel
- Zu wenig Spannung: Die Kette schlägt, springt am Kettenrad, Mitnehmer kommen außer Takt. Bei langen Strängen entsteht der Polygoneffekt – ein ruckartiger Lauf, weil die Kette am Rad nicht rund, sondern vieleckig abläuft.
- Zu viel Spannung: Lager von Kettenrädern und Umlenkungen laufen warm, Gelenke verschleißen schneller, Führungen laufen ein, Laschen reißen am Bolzenauge.
Spannstationen und Spannweg
Drei Bauarten begegnen Ihnen: die Schraubspannung mit Spindel, die Feder- oder Gewichtsspannung, die Längung selbsttätig nachführt, und die pneumatische oder hydraulische Spannung an langen Strängen. Bei allen gilt: Der Spannweg ist die Anzeige dafür, wie viel Kette noch übrig ist. Ist er am Ende, wird die Kette nicht „noch einmal nachgezogen“, sondern gemessen. Steht sie unter der Grenze, kann sie um Glieder gekürzt werden – in dem Rahmen, den der Hersteller zulässt. Steht sie an der Grenze, wird getauscht. Eine Kette, die ständig nachgespannt werden muss, hat ein Problem, das die Spindel nicht löst.
Wie schmieren Sie Förderketten – und was gilt im Lebensmittelbereich?
Sie schmieren Förderketten so, dass der Schmierstoff ins Gelenk zwischen Bolzen und Buchse gelangt – nicht auf die Lasche –, mit dem Schmierstoff und im Intervall aus dem Schmierplan, nach Reinigung statt auf Schmutz; im Lebensmittelbereich kommen freigegebene Schmierstoffe, Nassreinigung und korrosionsfeste Kettenwerkstoffe dazu.
Fett auf der Lasche sieht gepflegt aus und erreicht das Gelenk nicht. Öl mit der richtigen Viskosität kriecht zwischen Buchse und Bolzen, wenn es an der Laschenkante aufgebracht wird – am besten im Lauf an der lastfreien Seite, oder im Stillstand Glied für Glied.
Schmierverfahren
- Handschmierung: Ölkanne oder Pinsel an der Laschenkante, im Intervall des Schmierplans. Einfach, aber abhängig davon, dass es jemand tut.
- Tropf- und Bürstenschmierung: Ein Ölbehälter mit Tropfstelle oder Bürste an der Kette – Füllstand und Tropfrate gehören auf die Inspektionsliste.
- Automatische Schmieranlage: Zentralschmierung oder Sprühschmierung mit Zeit- oder Taktsteuerung. Die mechanische Montage der Leitungen und Düsen übernimmt der Montagebetrieb; Schmierstoff und Menge gibt der Kettenhersteller vor.
Die typischen Schmierfehler
Zu viel Schmierstoff bindet Staub und Abrieb und wird im Gelenk zur Schleifpaste. Zu wenig führt zum Trockenlauf. Der falsche Schmierstoff – zu dick, zu dünn, nicht mit dem alten verträglich – verharzt oder läuft ab. Und Schmierung auf Schmutz schließt den Schmutz ein, statt ihn zu verdrängen. Deshalb steht die Reinigung der Kette vor der Schmierung, und beides im Schmierplan der Instandhaltung mit Stoff, Menge, Intervall und Verantwortlichem. Der Praxisteil zeigt eine Anlage, an der nach Jahren ohne Reinigung kein Schmierstoff und kein Befund mehr ans Gelenk kam.
„Wartungsfrei“ heißt meist nur: ohne Schmiernippel
Viele Ketten werden als wartungsfrei verkauft – mit vorgeschmierten Sinterbuchsen oder Kunststoffgleitlagern. Das heißt: Der Hersteller sieht kein Nachschmieren vor, nicht: Die Kette verschleißt nicht. Gemessen wird sie wie jede andere. Der Praxisteil zeigt, was passiert, wenn „wartungsfrei“ als „muss niemand ansehen“ verstanden wird.
Lebensmittelbereich
In Abfüllung, Bäckerei und Fleischverarbeitung laufen Scharnierbandketten und Plattenbänder aus Edelstahl oder Kunststoff, oft im Nassbereich. Für die Instandhaltung heißt das: Schmierstoffe müssen für den zufälligen Lebensmittelkontakt freigegeben sein, Reinigungsmittel greifen Schmierstoff und Dichtungen an, und Wasser in nicht gedichteten Gelenken führt zu Korrosion und steifen Gliedern. Werkzeuge und Kleinteile kommen gezählt wieder heraus. Was bei Schmierstoffen, Fremdkörpermanagement und Abschottung gilt, beschreibt unser Ratgeber zur Wartung im Lebensmittelbetrieb; unsere Erfahrung in der Branche steht auf der Seite Lebensmittel und Getränke.
Wie läuft ein Kettentausch im Stillstand ab?
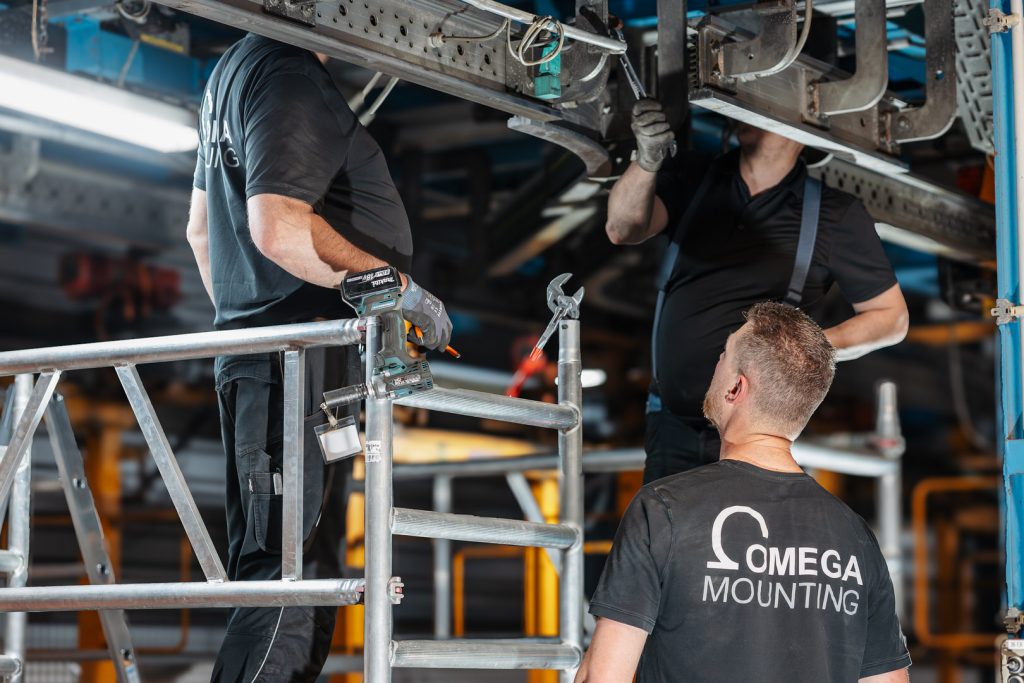
Ein Kettentausch an einer Förderanlage läuft in sieben Schritten ab: vorbereiten, freischalten und Last sichern, Spannstation entlasten, alte Kette trennen, neue Kette mit der alten einziehen, Verschlussglied setzen und spannen, Probelauf mit Einlaufphase und Protokoll.
Er passt in ein Wochenendfenster, wenn alles, was ohne Stillstand geht, vorher passiert ist. Wie ein solches Fenster geplant wird, beschreibt unser Ratgeber zur Shutdown-Planung in der Instandhaltung.
Schritt 1: Vorbereiten
Vor dem Fenster liegen bereit: die neue Kette in Typ, Teilung und Länge, Verschlussglieder und Reserveglieder, die Kettenräder nach Befund, Spannstationsteile, Mitnehmer und Gehängehalter. Dazu das Werkzeug: Kettentrenner oder Nietausdrücker, Spannvorrichtung oder Kettenzug zum Zusammenziehen der Kettenenden, Montagehilfen, Hebezeug für schwere Stränge, Messmittel. Und ein Ablaufplan, der festlegt, wer an welcher Station beginnt.
Schritt 2 und 3: Freischalten, Last sichern, Spannstation entlasten
Hauptschalter aus, Schloss dran, Schlüssel in der Tasche dessen, der an der Kette arbeitet. Dann die gespeicherte Energie: Eine Spannfeder oder ein Spanngewicht zieht an der Kette, auch wenn der Antrieb steht. Gehänge an einem Kreisförderer hängen an der Kette. Beides wird gesichert oder entlastet, bevor die Kette getrennt wird. Wie das Verfahren organisiert wird, beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung.
Schritt 4 und 5: Trennen und einziehen
Die alte Kette wird am Verschlussglied oder mit dem Kettentrenner geöffnet. Bei langen Strängen wird die neue Kette an die alte angehängt und mit dem Antrieb im Tippbetrieb oder von Hand durch die Anlage gezogen – so fädelt sie sich selbst durch Führungen, Kurven und Umlenkungen. Dabei wandern Mitnehmer und Gehängehalter an ihre Positionen.
Schritt 6 und 7: Schließen, spannen, einlaufen
Die Enden werden mit der Spannvorrichtung zusammengezogen, das Verschlussglied gesetzt und nach Herstellerangabe gesichert. Dann die Spannung nach Durchhangangabe, ein Probelauf ohne Last mit Blick auf jedes Kettenrad, dann mit Last. In der Einlaufphase setzen sich die Gelenke einer neuen Kette – sie längt in den ersten Betriebsstunden spürbar und muss nach Herstellerangabe nachgespannt werden. Dieses Nachspannen gehört in den Übergabeplan, nicht in die Hoffnung. Zum Abschluss das Protokoll: Kettentyp, Gliederzahl, Ausgangsmaß der Messstrecken, Kettenräder getauscht oder belassen, Spannweg bei Übergabe.
Welche Sicherheitsregeln gelten bei Arbeiten an verschlissenen Förderketten?
Bei Arbeiten an Förderketten gilt: Jeder Eingriff findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt; gespeicherte Energie aus Spannstation und hängender Last wird vorher gesichert; Einzugstellen zwischen Kette und Kettenrad bleiben im Betrieb abgedeckt; Sicherheitseinrichtungen werden nie überbrückt.
Die Einzugstelle, an der die Kette auf das Kettenrad aufläuft, ist die gefährlichste Stelle eines Kettenförderers. Die DGUV Regel 100-500 (Betreiben von Arbeitsmitteln) beschreibt im Kapitel zu Stetigförderern, dass Einzugstellen gesichert, Not-Befehlseinrichtungen erreichbar und Instandhaltungsarbeiten nur bei stillgesetztem Förderer zulässig sind. Für Sie heißt das: Eine Abdeckung, die „zum Schmieren“ dauerhaft fehlt, ist ein Mangel. Schmierstellen gehören so gelegt, dass niemand im Lauf an die Einzugstelle greift.
Freischalten und gespeicherte Energie
Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt, dass vor Instandhaltungsarbeiten festgelegt ist, wie das Arbeitsmittel freigeschaltet, gegen Wiedereinschalten gesichert und danach freigegeben wird. An der Förderkette kommt etwas dazu, das am Förderband fehlt: Die Kette steht unter Spannung, auch wenn der Antrieb steht. Eine getrennte Kette unter Federspannung schlägt zurück; ein Gehänge an einer getrennten Kette rutscht in die Kurve. Deshalb wird erst entlastet und gesichert, dann getrennt. Ein Not-Halt stoppt, aber er sichert nicht gegen Wiedereinschalten – und er entlastet keine Feder.
Sicherheitseinrichtungen nach jeder Wartung prüfen
Die TRBS 1115 (Sicherheitseinrichtungen) macht deutlich, dass Sicherheitseinrichtungen nicht überbrückt oder außer Funktion gesetzt werden dürfen. Für den Kettenförderer heißt das: Nach jeder Wartung werden Not-Halt-Taster, Abdeckungen an Kettenrädern, Kettenrissüberwachung und Endschalter geprüft, und das Ergebnis steht im Protokoll. Die Einbindung in die Sicherheitskette ist Sache einer Elektrofachkraft; die mechanische Montage übernimmt der Montagebetrieb. Dieser Ratgeber ersetzt keine Rechtsberatung; was an Ihrer Anlage nötig ist, ergibt sich aus Ihrer Gefährdungsbeurteilung.
So läuft das bei uns im Rhein-Main-Gebiet
Die Wartung von Förderketten im Rhein-Main-Gebiet läuft bei uns an Kettenförderern, Kreisförderern, Plattenbändern, Rollenbahnen und Elektrohängebahnen – für Logistikzentren, Produktionsbetriebe und Lebensmittelhersteller. Von Rodgau aus sind Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und der Flughafen kurze Wege. Geplant läuft das im Wartungsvertrag mit Kettenprüfung und Protokoll; im Störfall über die 24-Stunden-Hotline, wenn die Kette nachts übergesprungen ist.
Was wir mitbringen, ist der Blick des Montagebetriebs: Kettenlängung messen und bewerten, Kettenräder und Spannstationen befunden und tauschen, Ketten im Stillstandsfenster einziehen, Schmieranlagen mechanisch montieren, Mitnehmer und Halter nachfertigen – und nach jedem Einsatz ein Protokoll übergeben. Unser Leistungsumfang steht auf den Seiten Wartung und Instandhaltung und Logistik.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die Arbeitsweise hinter jeder Kettenprüfung: den Verschleiß dort suchen, wo er entsteht, erst reinigen und dann befunden, und Stillstandsarbeiten so vorbereiten, dass das Wochenendfenster hält.
Lebensmittelbetrieb: Bolzen und Buchse – das Gelenk, das in jeder Kette sitzt
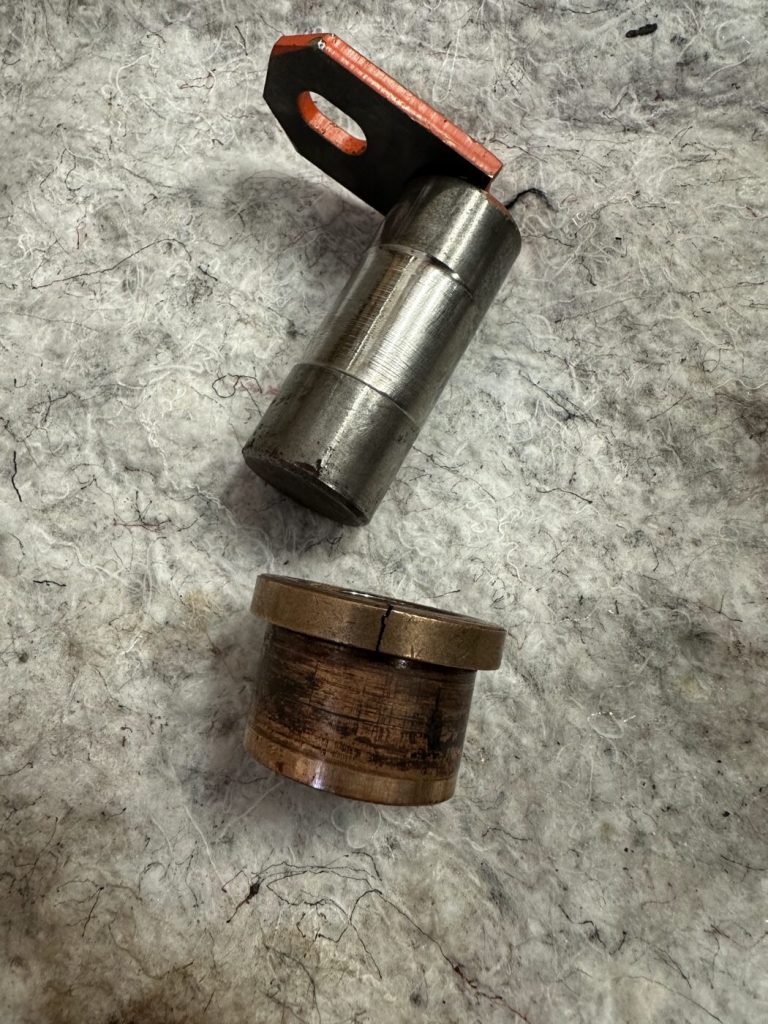
In einem Lebensmittelbetrieb quietschten die Fahrzeuge einer Elektrohängebahn – eines Fördersystems, dessen Fahrzeuge an einer Schiene unter der Decke hängen – und fielen wiederholt während der Produktion aus. Die Gehängebolzen galten im Betrieb als wartungsfrei. Bei der Instandsetzung der EHB-Gehängebolzen zogen wir zunächst einen einzelnen Bolzen: Schmierung praktisch nicht mehr vorhanden, tiefe Rillen, Risse und Materialabtrag, Bronzebuchse und Lagersitz eingelaufen, Passungsrost. Das Gelenk hatte unter Mischreibung gearbeitet, bis der Schmierfilm weg war. Der Messschieber machte aus dem Quietschen eine Zahl – und daraus die Entscheidung, alle 80 Fahrzeuge zu sanieren: Gehänge anheben und abstützen, Bolzen austreiben, Lagerstelle prüfen, Buchse und Bolzen als Paar neu setzen. Zwei bis drei Monteure schafften zehn bis fünfzehn Fahrzeuge je Wochenende, außerhalb der Produktionszeit.
Für Ihre Förderketten heißt das: Bolzen und Buchse im Gehänge sind dasselbe Gelenk wie in jedem Kettenglied. Was dort einzeln quietscht, längt in der Kette summiert – und „wartungsfrei“ heißt nur, dass niemand hinsieht.
Förderanlage: Erst reinigen, dann messen
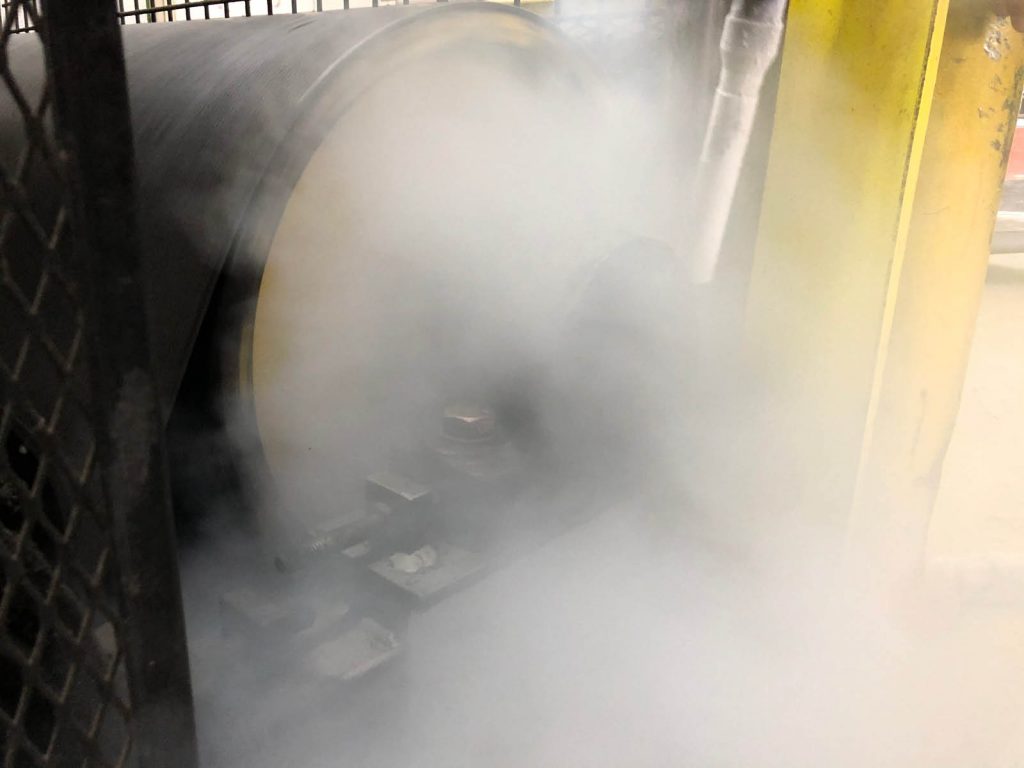
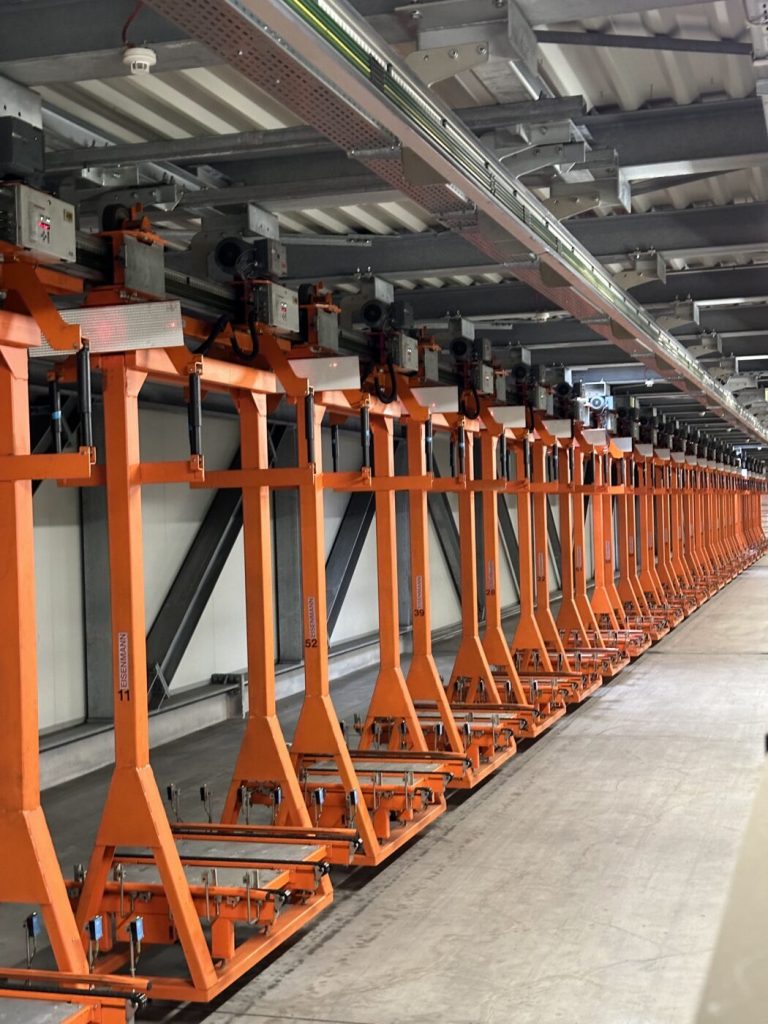
Eine Förderanlage sollte nach über 20 Jahren ohne Wartung noch mehrere Jahre weiterlaufen. An ihren 25 Antriebsstationen war kein Befund möglich: Staub, Schmutz und Produktionsrückstände bedeckten jede Oberfläche, und normale Reinigungsmittel kamen dagegen nicht an. Beim Reinigen der Antriebe per Trockeneisstrahlen gefrieren Rückstände wie Öl und zerfallen zu einer Art Staub, der abgesaugt wird – ohne Schaden an Motoren und Riemen. Danach lagen Antriebs- und Sensortechnik frei, neue Sensorik konnte montiert werden, und Wartung und Abschmierarbeiten konnten in regelmäßigen Intervallen beginnen.
Für Ihre Förderketten heißt das: Eine Kette unter Schmutz kann niemand messen und niemand schmieren. Reinigung ist der erste Schritt jeder Kettenprüfung – und der Grund, warum eine automatische Schmierung auf einer verschmutzten Kette nichts bringt.
Frankfurt: Rund 100 Weichen in Wochenendfenstern von rund 36 Stunden
An einer rund 30 Jahre alten Elektrohängebahn eines Produktionsbetriebs bei Frankfurt standen rund 100 Weichen in zwei Betriebsbereichen zur Instandsetzung an. Bei der Wartung der Elektrohängebahn bei Frankfurt wurde jede Weiche zuerst dokumentiert, bewertet und mit dem Betreiber priorisiert; Ersatzteile wurden vorab beschafft und den Arbeitsbereichen zugeordnet. Das Fenster zwischen Stillstand am Samstag und Wiederanlauf am Montag lag bei rund 36 Stunden – vier Techniker je Wochenende arbeiteten deshalb parallel. Getauscht wurden Führungs- und Laufrollen, Weichenschuhe und Bolzen; Schienenübergänge wurden ausgerichtet, Endlagen eingestellt, Halterungen geschweißt. Wo Schienen Laufrillen hatten, wurden sie um einige Zentimeter versetzt, damit die Endlagen auf weniger verschlissener Schiene lagen – statt ganze Abschnitte zu tauschen.
Für Ihren Kettentausch heißt das: Das Fenster hält, wenn Befund, Priorität, Teile und Reihenfolge vorher feststehen – und wenn das Team groß genug ist, um parallel zu arbeiten. Wie eine solche Anlage im Wartungsplan geführt wird, beschreibt unser Ratgeber zur Wartung der Elektrohängebahn.
Förderkette Verschleiß bei Ihnen: Steht eine Messung, ein Kettentausch oder eine Revision an?
Dann sprechen Sie uns an: Bei einer Begehung in Frankfurt, Hanau, Darmstadt oder anderswo im Rhein-Main-Gebiet messen wir Ihre Kettenstränge mit Ihnen durch und sagen Ihnen ehrlich, welche Kette noch läuft, welche ins nächste Fenster gehört und welche nicht bis dahin warten sollte.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Verlangen Sie bei jeder neuen Kettenanlage die Kettendaten als Lieferbestandteil: Typ, Teilung, Gliederzahl, zulässige Längung, Durchhangangabe, Schmierstofffreigabe und Ersatzteilliste mit Kettenrädern und Verschlussgliedern. Bei langen Strängen mit langer Lieferzeit gehört eine Reservekette als Position in die Anfrage. Bei Wartungsverträgen zählt, ob der Anbieter Messung, Protokoll, Kettentausch und Nachfertigung von Mitnehmern aus einer Hand leistet.
Für Planer: Zugängliche Messstrecken, erreichbare Schmierstellen außerhalb der Einzugstellen, Platz für eine Spannvorrichtung am Verschlussglied und ein Spannweg, der die Längung über die Lebensdauer aufnimmt – das entscheidet, wie aufwendig die Wartung später wird. Planen Sie bei Kreisförderern Montageöffnungen, durch die ein Strang eingezogen werden kann, ohne Anlagenteile zu demontieren.
Für Projektleiter und Bauleiter: Als Projektleiter nehmen Sie das Ausgangsmaß jeder Messstrecke, den Spannweg bei Übergabe und die Funktionsprüfung der Sicherheitskette in die Übergabedokumentation auf – das ist der Referenzwert für jeden späteren Trend. Als Bauleiter sorgen Sie dafür, dass das Nachspannen nach der Einlaufphase einen Termin und einen Verantwortlichen hat, bevor das Team die Baustelle verlässt.
Für Instandhaltungsleiter: Legen Sie je Kettenstrang Messstrecken, Messmittel, Intervall und Verantwortlichen in Gefährdungsbeurteilung und Wartungsplan fest, führen Sie den Trend je Strang und bestellen Sie die Kette, sobald der Trend auf die Herstellergrenze zuläuft – nicht, wenn sie erreicht ist. Behandeln Sie das Kettenrad als Teil der Kette und die Reinigung als Teil der Schmierung.
Für Betriebs- und Werksleiter: Ein Kettentausch im Wochenendfenster kostet ein geplantes Wochenende; eine Kette, die in der Schicht reißt, kostet die Schicht, das Wochenende und oft ein Kettenrad dazu. Geben Sie die Fenster frei, die der Messtrend verlangt, und lassen Sie Kettentausch, Kettenradtausch und Sicherheitsprüfung desselben Strangs bündeln.
Für Lager- und Logistikleiter: Kettenförderer unter Hochregallagern und Rollenbahnen mit Kettenantrieb setzen bei Ausfall ganze Bereiche still. Nehmen Sie das Klackern im Gliedertakt und den sichtbar größeren Durchhang in die Schichtübergabe auf, geben Sie den Schichten einen Meldeweg, und halten Sie fest, welche Stränge das kürzeste Messintervall brauchen.
Kettenprüf-Protokoll: Vorlage zum Anfordern
Das Kettenprüf-Protokoll ist eine zweiseitige Vorlage je Kettenstrang: Anlagen- und Kettendaten mit der Herstellergrenze als Eintragsfeld, Messstellen mit Messlänge, Messwert und Trend gegenüber der letzten Messung, Befund an Kettenrädern, Spannstation, Schmierung, Führungen und Mitnehmern, Befundstufe, Maßnahme, Verantwortlicher, Freischaltung und Unterschrift. Musterintervalle und Grenzwerte enthält es bewusst nicht – die gehören zu Ihrer Kette. Fordern Sie das Protokoll über unser Kontaktformular an – Stichwort „Kettenprüf-Protokoll“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind über unsere 24-Stunden-Hotline erreichbar und haben eine eigene Werkstatt für Mitnehmer, Halter und Sonderlaschen, die der Markt nicht mehr liefert. Die verlinkten Einsätze zeigen, wie wir in der Fördertechnik arbeiten: Im Lebensmittelbetrieb wurde aus einem gezogenen Bolzen eine Serieninstandsetzung über mehrere Wochenenden; an der Förderanlage machte die Reinigung die Antriebe erst wieder befundbar; bei Frankfurt hielten rund 100 Weichen in Wochenendfenstern, weil Befund, Teile und Reihenfolge vorher feststanden. Für Sie heißt das: ein Ansprechpartner für Kettenprüfung, Kettentausch, Kettenrad- und Spannstationstausch, Schmieranlagen-Montage und Nachfertigung, kurze Wege im Rhein-Main-Gebiet – und ein Protokoll nach jedem Einsatz, damit der nächste geplant ist. Wenn Sie das für Ihre Kettenstränge wollen, nehmen Sie Kontakt auf.
Fazit
Verschleiß an der Förderkette entsteht im Gelenk und zeigt sich als Längung – messbar, protokollierbar und planbar, lange bevor die Kette springt. Die Ablegereife gibt der Hersteller vor, das Kettenrad wird mitgeprüft, die Spannung folgt der Durchhangangabe, der Schmierstoff gehört ins Gelenk und nicht auf die Lasche. Der Kettentausch ist eine Stillstandsarbeit mit Vorbereitung, Freischaltung, gesicherter Spannstation und einer Einlaufphase, die ein Nachspannen braucht. Wenn Sie wissen möchten, wie Ihre Kettenstränge aus Sicht eines Montagebetriebs aussehen, schicken Sie uns Anlagenart, Kettentyp und Standort, die Störungen des letzten Jahres und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, welche Kette zuerst dran ist.
Weiterlesen: Was an Gurt, Trommeln und Rollen eines Gurtförderers zu prüfen ist, steht im Ratgeber Förderband Wartung: Gurt, Rollen, Spannung, Schieflauf und Reinigung.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Wartung & Instandhaltung
Wartung & Instandhaltung
Wartung & Instandhaltung
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
An drei Zeichen: Die Kette klackert oder schlägt im Takt der Glieder am Kettenrad, der Durchhang wird sichtbar größer oder die Spannstation muss häufiger nachgestellt werden, und Mitnehmer oder Gehänge kommen außer Takt. Sicher wird der Befund erst durch die Messung der Kettenlängung über eine festgelegte Zahl von Gliedern – im gesicherten Stillstand, an mehreren Stellen, mit Protokoll.
Man misst die Länge einer festgelegten Zahl von Gliedern unter leichter Spannung von Bolzenmitte zu Bolzenmitte und vergleicht sie mit der Nennlänge aus Teilung mal Gliederzahl. Gemessen wird an mehreren Stellen des Strangs, immer mit demselben Messmittel – Maßband, Messschieber oder Kettenverschleißlehre – und immer auf derselben Messstrecke. Entscheidend ist der Trend gegenüber der letzten Messung.
Das legt der Hersteller der Kette oder der Anlage fest, und dieser Wert gehört in Ihr Kettenprüf-Protokoll – eine allgemeingültige Zahl nennen wir bewusst nicht. Unabhängig vom Messwert ist eine Kette ablegereif, wenn Laschen reißen, Rollen brechen, Gelenke steif sind oder die Kette trotz richtiger Spannung auf dem Kettenrad springt.
Nach Befund: Ein Kettenrad mit einseitig ausgeschliffenen Zahnflanken – dem Haifischzahn – oder mit eingelaufenen Zahnspitzen wird mitgetauscht, weil es die neue Kette in kurzer Zeit wieder verschleißt. Ein Rad mit symmetrischer Zahnform, fest auf der Welle und in Flucht zum Gegenrad, kann bleiben. Deshalb gehört der Zustand jedes Kettenrads auf das Protokoll jeder Messung.
Das Intervall kommt aus der Herstellerangabe der Kette, aus Laufzeit, Last und Umgebung und steht im Schmierplan Ihrer Anlage. Wichtiger als die Zahl ist die Methode: Der Schmierstoff muss ins Gelenk zwischen Bolzen und Buchse, nicht auf die Lasche, und er gehört auf eine gereinigte Kette. Auch „wartungsfreie“ Ketten mit vorgeschmierten Buchsen werden regelmäßig gemessen.
Dort laufen meist Scharnierbandketten und Plattenbänder aus Edelstahl oder Kunststoff, oft im Nassbereich. Schmierstoffe müssen für den zufälligen Lebensmittelkontakt freigegeben sein, Reinigungsmittel und Wasser greifen Gelenke und Schmierstoff an, und Werkzeuge und Kleinteile kommen gezählt wieder heraus. Steife Gelenke durch Korrosion sind dort das häufigste Verschleißbild.
Jede Arbeit an Kette, Kettenrad und Spannstation findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt – so verlangt es die TRBS 1112. Dazu kommt die gespeicherte Energie: Spannfeder, Spanngewicht und hängende Gehänge werden entlastet oder gesichert, bevor die Kette getrennt wird. Einzugstellen bleiben im Betrieb abgedeckt, Sicherheitseinrichtungen werden nie überbrückt.
Ja, Messung über eine Gliederzahl, Vergleich mit der Nennlänge, Prüfung der Kettenräder, Spannung nach Herstellerangabe und Schmierung ins Gelenk gelten für jede Rollenkette – am Rollenbahnantrieb, am Getriebeabtrieb einer Maschine oder am Fahrantrieb eines Krans. Bei Lastketten von Hebezeugen kommen zusätzlich die Prüfregeln für Tragmittel dazu, die eine befähigte Person anwendet.
Über eine kurze Anfrage mit drei Angaben: Anlagenart, Kettentyp und Standort Ihrer Stränge, die Störungen des letzten Jahres und die Stillstandsfenster, die Ihr Betrieb freigeben kann. Wir vereinbaren eine Begehung – von Rodgau aus nach Frankfurt, Offenbach, Hanau, Darmstadt oder Aschaffenburg –, messen die Stränge mit Ihnen durch und schicken Ihnen eine schriftliche Einschätzung, welche Kette läuft, welche ins nächste Fenster gehört und welche nicht warten sollte. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 German
 English