- Ratgeber – Lift & Shift
Montagelinie Automobilindustrie: aufbauen, umbauen, verlagern
Von Tobias Schott · Lesezeit ca. 22 Minuten · Stand: Oktober 2026
Eine Montagelinie in der Automobilindustrie entsteht aus vielen Gewerken: Planer und Integrator legen Layout, Automatisierung und Steuerung fest, die Hersteller liefern die Stationen – und ein Montagebetrieb bringt alles ein, richtet aus, verankert, montiert Fördertechnik und Bühnen und baut im laufenden Werk um.
Wer nach „Montagelinie Automobilindustrie“ sucht, steht meist vor einem konkreten Projekt. Eine neue Variante kommt in die Linie. Ein Prüfstand muss umgebaut werden. Eine Linie zieht in eine andere Halle oder an einen anderen Standort. Und schnell zeigt sich: Über Taktzeit, Robotik und Software wird viel gesprochen, über den mechanischen Teil wenig.
Dabei entscheidet gerade dieser Teil, ob der Termin hält. Steht die Station nicht in der Flucht, wartet die Inbetriebnahme. Passt die Bodenlast nicht, wartet alles. Fällt der Umbau aus dem Wochenendfenster, steht am Montag die Produktion.
Dieser Ratgeber zeigt, was eine Montagelinie im Automobilbau ausmacht, wer welchen Teil verantwortet und wie die mechanische Montage bei Neuaufbau, Umbau und Verlagerung abläuft. Was Industriemontage grundsätzlich umfasst, erklärt unser Grundlagenartikel Was ist Industriemontage? – hier geht es um die Linie im Fahrzeugwerk und beim Zulieferer.
Wir schreiben aus Sicht eines mechanischen Montage- und Instandhaltungsbetriebs aus Rodgau bei Frankfurt. Wir planen keine Linien, programmieren keine Roboter und schreiben keine Steuerungssoftware. Wir bauen auf, um und ab – und sagen vorher, wo unser Teil endet.
Das Wichtigste in Kürze
- Eine Montagelinie besteht aus Fördertechnik, Stationen, Vorrichtungen, Prüfständen, Bühnen und Medien, die im Takt zusammenarbeiten.
- Layout, Automatisierung, Robotik, Steuerung und Software verantworten Planer, Integrator und Hersteller – nicht der Montagebetrieb.
- Der Montagebetrieb übernimmt den mechanischen Teil: einbringen, aufstellen, ausrichten, verankern, Fördertechnik und Bühnen montieren, umbauen, verlagern, instand halten.
- Neuaufbau, Umbau im Bestand und Verlagerung folgen demselben Ablauf in sieben Schritten – vom Aufmaß bis zur mechanischen Inbetriebnahme.
- Umbauten im laufenden Werk passen in Wochenendfenster und Werksferien, wenn Vorfertigung, Freigaben und Rückfallebene vorher feststehen.
- Eine Schnittstellenliste je Arbeitspaket klärt, wer führt, wer mitwirkt und wer freigibt – das ist die halbe Abnahme.
Was ist eine Montagelinie in der Automobilindustrie?
Eine Montagelinie in der Automobilindustrie ist eine verkettete Anlage, in der ein Fahrzeug oder eine Komponente Station für Station im festen Takt zusammengebaut wird – mit Fördertechnik, die das Werkstück weiterträgt, und Stationen, an denen Werker oder Automaten je einen Arbeitsschritt ausführen.
Der Takt ist das Herz der Linie. Er gibt vor, wie viel Zeit jede Station für ihren Schritt hat. Steht eine Station, steht die Linie dahinter. Deshalb ist jede Montagelinie so stark wie ihre schwächste mechanische Stelle.
Die Bausteine einer Linie
Montageanlagen in der Automobilindustrie sind aus wiederkehrenden Bausteinen aufgebaut:
- Fördertechnik. Hängeförderer, Elektrohängebahnen, Skid- und Plattformförderer, Rollenbahnen, fahrerlose Transportfahrzeuge.
- Stationen. Arbeitsplätze für Werker, automatisierte Zellen mit Robotern, Schraub- und Fügestationen.
- Vorrichtungen. Aufnahmen, Spann- und Hebevorrichtungen, die das Werkstück in Position halten.
- Prüfstände. Funktions-, Dichtheits- und Rollenprüfstände, an denen geprüft wird, was montiert wurde.
- Bühnen und Stahlbau. Arbeitsbühnen, Treppen, Übergänge, Schutzzäune und Konsolen.
- Medien. Strom, Druckluft, Hydraulik, Kühlwasser und Absaugung bis an die Station.
Fahrzeugmontage, Endmontage, Vormontage
Die Fahrzeugmontage ist im Werk meist der letzte große Bereich nach Presswerk, Karosseriebau und Lackiererei. In der Endmontage der Automobilindustrie wird das lackierte Fahrzeug komplettiert: Innenraum, Antriebsstrang, Räder, Scheiben. Die „Hochzeit“ ist der Moment, in dem Karosserie und Antriebsstrang verbunden werden. Davor laufen Vormontagen, in denen Module wie Türen, Cockpits oder Achsen entstehen.
Montagelinien gibt es aber nicht nur beim Fahrzeughersteller. Zulieferer montieren Sitze, Achsen, Antriebe, Batteriemodule oder Elektronik ebenfalls in Linien. Für den mechanischen Teil macht das kaum einen Unterschied: Stationen müssen stehen, fluchten und halten.
Montagelinie Automobilindustrie: Wer macht was?
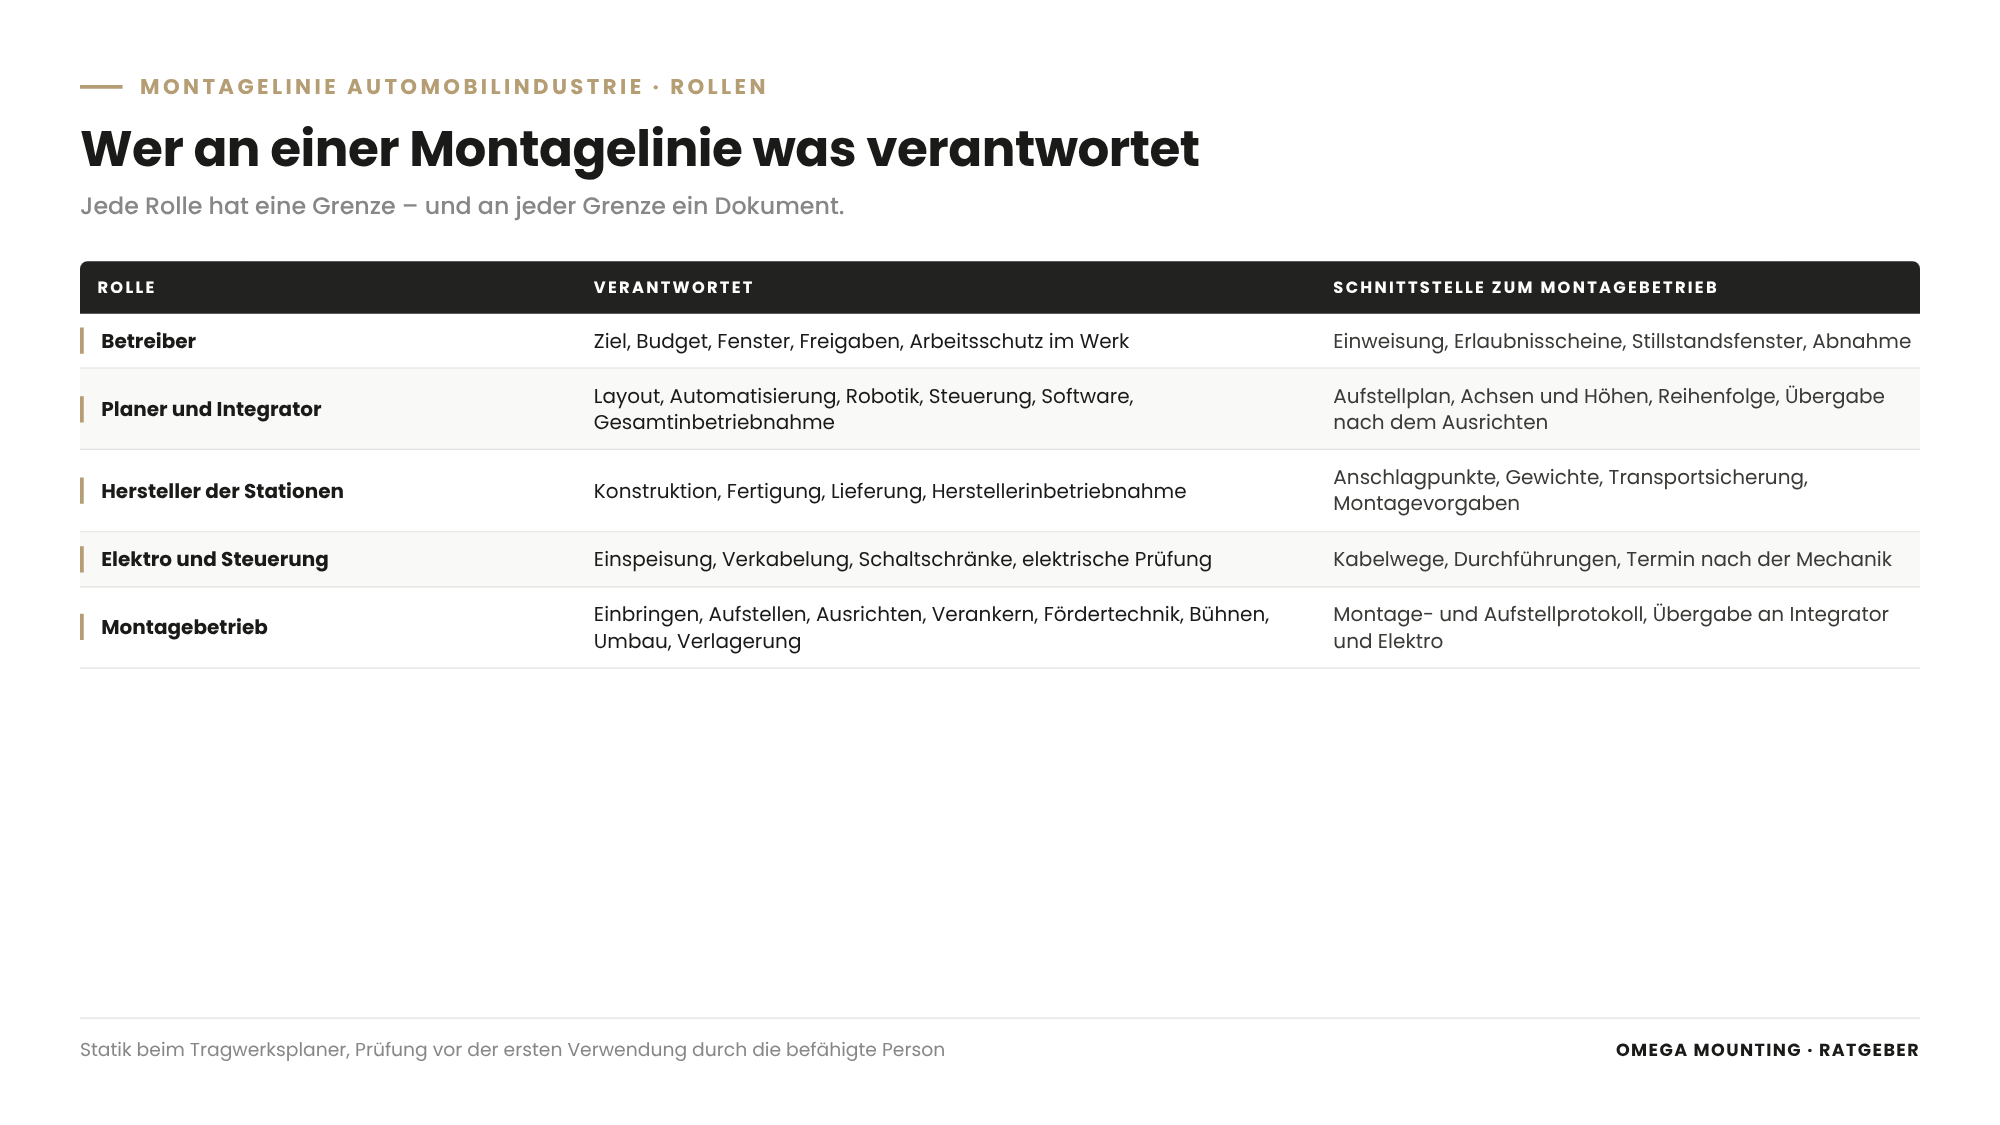
An einer Montagelinie arbeiten fünf Rollen zusammen: der Betreiber, der Planer oder Integrator, die Hersteller der Stationen, Elektro und Steuerung sowie der Montagebetrieb – und jede Rolle hat eine klare Grenze.
Die Tabelle zeigt, wer was verantwortet und wo die Schnittstelle zur mechanischen Montage liegt.
| Rolle | Was sie verantwortet | Schnittstelle zum Montagebetrieb |
|---|---|---|
| Betreiber (Werk oder Zulieferer). | Ziel, Budget, Fenster, Freigaben, Arbeitsschutz im Werk. | Einweisung, Erlaubnisscheine, Stillstandsfenster, Abnahme. |
| Planer und Integrator. | Layout, Montageplanung, Automatisierung, Robotik, Steuerung, Software, Gesamtinbetriebnahme. | Aufstellplan, Achsen und Höhen, Reihenfolge, Übergabe nach dem Ausrichten. |
| Hersteller der Stationen. | Konstruktion, Fertigung, Lieferung, Herstellerinbetriebnahme. | Anschlagpunkte, Gewichte, Transportsicherung, Montagevorgaben. |
| Elektro und Steuerung. | Einspeisung, Verkabelung, Schaltschränke, elektrische Prüfung. | Kabelwege, Durchführungen, Termin nach der Mechanik. |
| Montagebetrieb. | Einbringen, Aufstellen, Ausrichten, Verankern, Fördertechnik, Bühnen, Umbau, Verlagerung, Instandhaltung. | Montageprotokoll, Aufstellprotokoll, Übergabe an Integrator und Elektro. |
Dazu kommen je nach Projekt der Tragwerksplaner für Bodenlast und Fundamente und die zur Prüfung befähigte Person für wiederkehrende Prüfungen. Beide sind eigene Rollen, keine Aufgabe des Montagebetriebs.
Montageautomation und mechanische Montage
Montageautomation im Automotive-Bereich meint die Automatisierung der Montage selbst: Roboter, Schrauber, Kameras, Steuerung und Software, die Arbeitsschritte ohne Werker ausführen. Sie plant und programmiert der Integrator. Die mechanische Montage der Linie ist etwas anderes. Sie sorgt dafür, dass die automatisierte Zelle am richtigen Platz steht, in der Flucht ist, sicher verankert ist und an die Fördertechnik passt. Beides braucht man, aber es sind zwei Gewerke.
Wer die Linie plant
Die Montageplanung in der Automobilindustrie liegt beim Werk oder beim Integrator. Sie legt Takt, Stationsfolge, Layout und Automatisierungsgrad fest. Der Montagebetrieb kommt idealerweise dann dazu, wenn das Layout steht und der Weg in die Halle geplant wird. Dann lassen sich Einbringwege, Bodenlasten und Fenster noch ohne Umplanung klären. Kommt er erst, wenn die Stationen schon geliefert sind, bleibt nur noch, das Layout gegen die Halle durchzusetzen. Das gelingt meist, kostet aber Zeit, die im Terminplan nicht vorgesehen war.
Drei Anlässe: Neuaufbau, Umbau im Bestand, Verlagerung
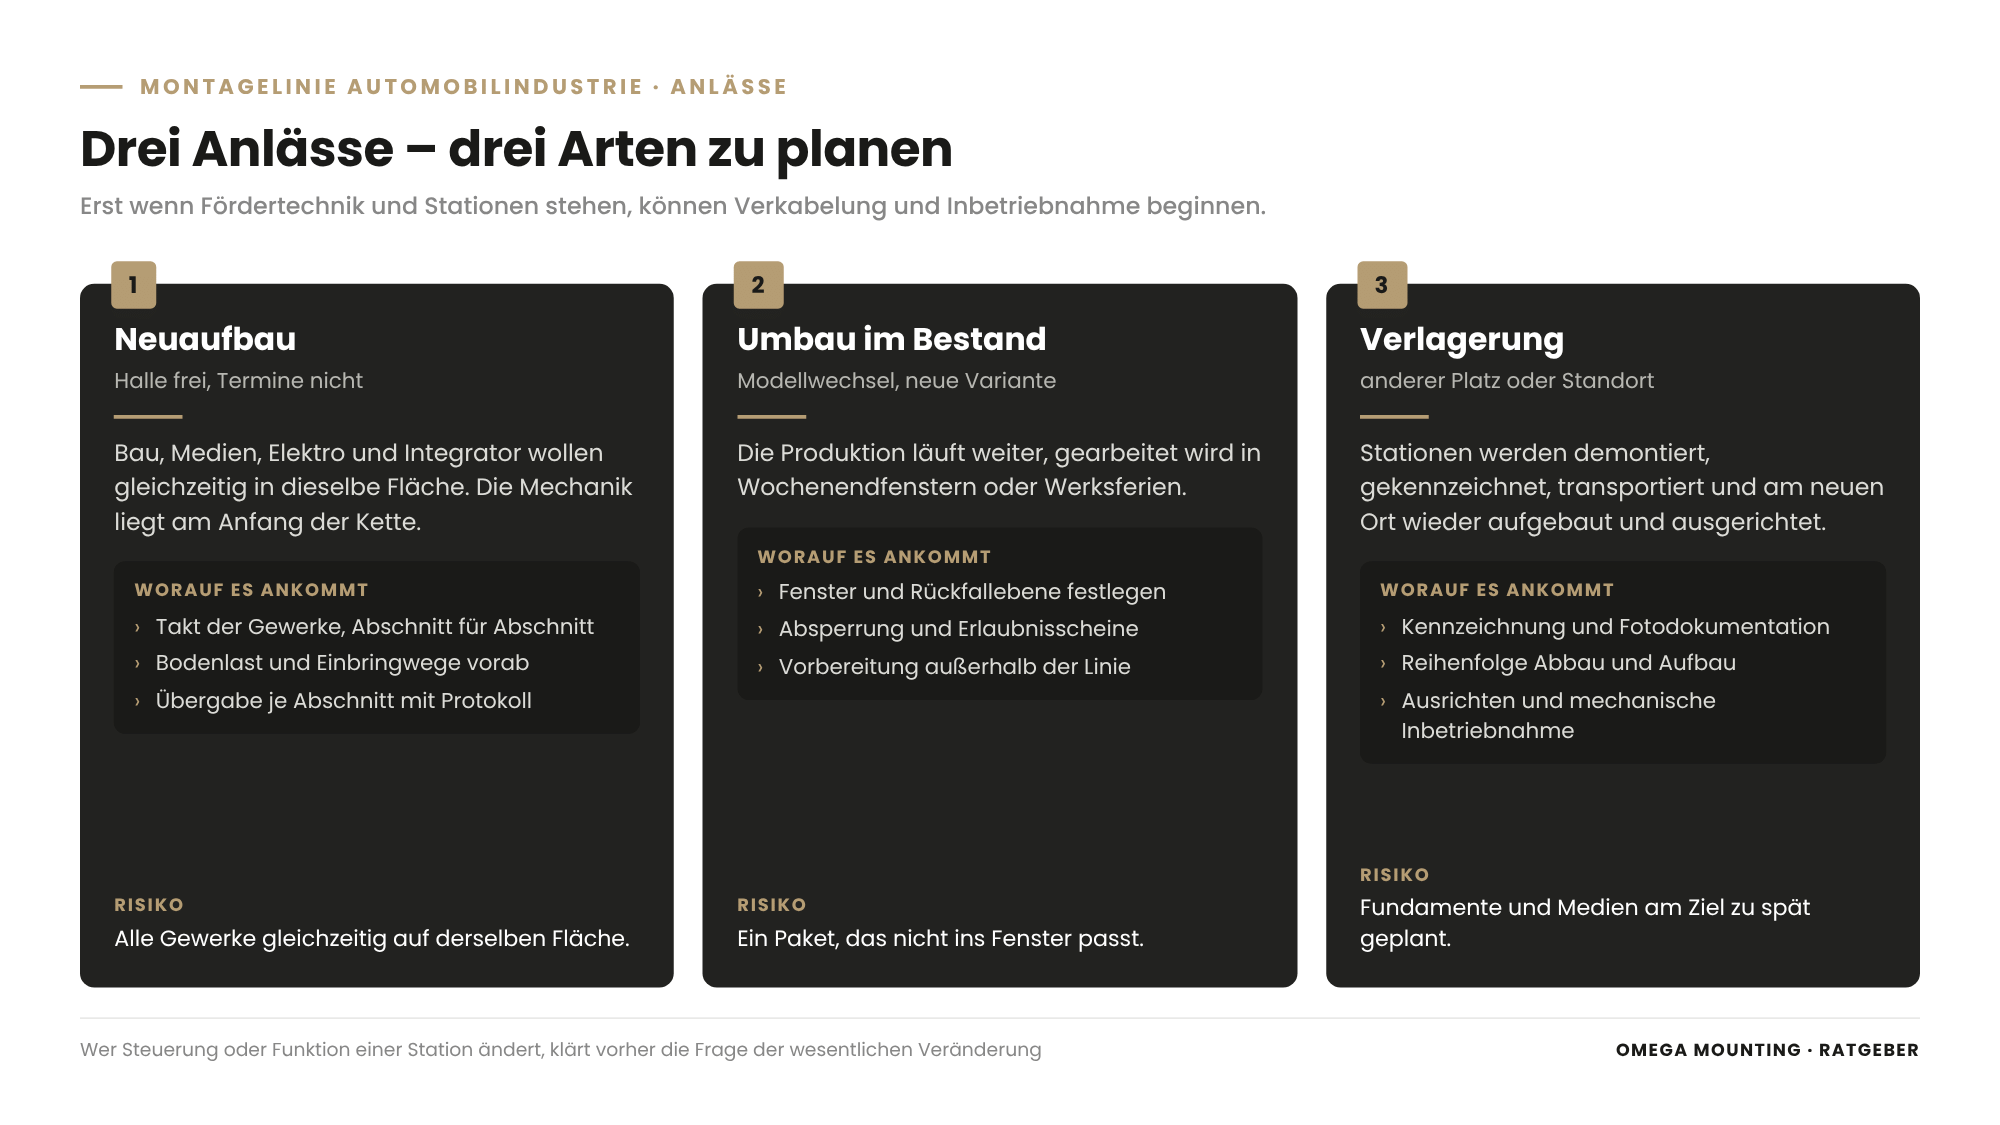
Eine Montagelinie wird mechanisch aus drei Anlässen angefasst: beim Neuaufbau in einer leeren oder geräumten Halle, beim Umbau im Bestand während die Produktion weiterläuft, und bei der Verlagerung an einen anderen Platz oder Standort.
Neuaufbau
Beim Neuaufbau ist die Halle frei, aber selten leer von Terminen. Bau, Medien, Elektro und Integrator wollen gleichzeitig in dieselbe Fläche. Der mechanische Teil liegt am Anfang der Kette: Erst wenn Fördertechnik und Stationen stehen, können Verkabelung und Inbetriebnahme beginnen. Wer hier die Reihenfolge nicht festlegt, verliert Zeit an jedem Übergang.
Bewährt hat sich ein Takt der Gewerke, ähnlich dem Takt der Linie selbst. Der Montagebetrieb stellt Abschnitt für Abschnitt auf und übergibt ihn. Elektro und Integrator folgen im selben Abschnitt, während die Mechanik schon im nächsten arbeitet. So stehen nicht alle Gewerke gleichzeitig auf derselben Fläche.
Umbau im Bestand
Wer eine Montagelinie umbauen will, tut das meist wegen eines Modellwechsels, einer neuen Variante oder neuer Stationen. Die Elektrifizierung ist ein häufiger Anlass: Neue Antriebe und Batteriemodule bringen neue Arbeitsschritte, neue Vorrichtungen und manchmal neue Prüfstände in bestehende Linien. Dabei läuft die Produktion meist weiter, und der Umbau muss in Fenster passen.
Ein Umbau verändert die Anlage. Ob daraus eine wesentliche Veränderung im Sinne der EU-Maschinenverordnung wird, die ab dem 20. Januar 2027 gilt, klärt der Betreiber mit dem Integrator, dem Hersteller oder einem Fachkundigen – und zwar vor der Beauftragung. Dieser Ratgeber ist keine Rechtsberatung. Was dahintersteckt, erklärt unser Ratgeber zur wesentlichen Veränderung einer Maschine. Wir setzen mechanisch um, was freigegeben ist, und dokumentieren, was ersetzt und was verändert wurde.
Verlagerung
Eine Montagelinie verlagern heißt: abbauen, kennzeichnen, transportieren und am neuen Platz wieder aufbauen, ausrichten und übergeben. Bleibt die Linie in derselben Halle, ist es ein Umsetzen – wie das abläuft, beschreibt der Ratgeber Maschine umsetzen. Geht sie an einen anderen Standort, wird daraus ein Projekt mit Anlagenliste, Reihenfolge und Pufferbestand. Die Phasen dazu zeigt unser Ratgeber Betriebsverlagerung planen.
Was bei einer Linie anders ist als bei einer Einzelmaschine
Eine Einzelmaschine zieht um und steht danach für sich. Eine Linie zieht um und muss danach wieder als Ganzes funktionieren. Deshalb zählt bei der Verlagerung nicht nur jede Station, sondern jeder Übergang zwischen zwei Stationen. Bewährt hat sich:
- Linienmaß sichern. Vor dem Abbau werden Achsen, Höhen und Übergänge vermessen und dokumentiert.
- Kennzeichnen nach Position. Jede Station, jedes Förderelement und jede Bühne bekommt eine Kennung, die zum neuen Aufstellplan passt.
- Übergänge fotografieren. Wie Fördertechnik und Station zusammenkommen, steht selten in einer Zeichnung.
- Zielort vorbereiten. Fundamente, Bodenlast und Medien am neuen Platz sind fertig, bevor die erste Station kommt.
Ablauf: die mechanische Montage einer Montagelinie in sieben Schritten
Die mechanische Montage einer Montagelinie läuft in sieben Schritten: Aufmaß und Vermessung, Bodenlast und Fundamente, Einbringung, Aufstellen und Ausrichten, Verankern, Medien durch den Fachbetrieb und mechanische Inbetriebnahme mit Übergabe.
- Aufmaß und Vermessung. Achsen, Höhen und Bezugspunkte werden in der Halle angelegt, bevor die erste Station kommt.
- Bodenlast und Fundamente. Trägt der Hallenboden die Last, oder braucht es Fundamente und Lastverteilplatten?
- Einbringung. Stationen, Prüfstände und Fördertechnik kommen auf ihren Platz – durch Tore, Gassen und über Hebetechnik.
- Aufstellen und Ausrichten. Jede Station wird in Höhe, Flucht und Lage auf das Linienmaß gebracht.
- Verankern. Dübel, Ankerbolzen oder Verguss nach Herstellervorgabe, mit Anzugsmoment und Protokoll.
- Medien durch den Fachbetrieb. Strom, Druckluft, Hydraulik und Kühlwasser schließt das zuständige Gewerk an.
- Mechanische Inbetriebnahme und Übergabe. Leichtgängigkeit, Endlagen, Probelauf der Mechanik – dann Übergabe an Integrator und Elektro.
Welche Angaben der Montagebetrieb vorab braucht
Ein ehrliches Angebot für die mechanische Montage braucht wenige, aber genaue Angaben. Fehlt eine davon, bleibt im Angebot eine Annahme stehen, die später zum Nachtrag wird.
- Layout mit Aufstellplan. Lage jeder Station, Achsen, Höhen und Übergänge.
- Gewichte und Abmessungen. Je Station, je Prüfstand, je Förderabschnitt, mit Schwerpunkt und Anschlagpunkten.
- Einbringweg. Tore, Gassen, Krane und Flächen, die zur Verfügung stehen.
- Bodenangaben. Aufbau des Hallenbodens oder Bewertung durch den Tragwerksplaner.
- Fenster und Schnittstellen. Wann gearbeitet werden darf und wer vor und nach uns kommt.
Aufmaß und Bodenlast
Das Aufmaß ist die Grundlage für alles, was folgt. Ohne Achsen und Höhen in der Halle richtet jede Station auf ihr eigenes Maß aus. Bei der Bodenlast gilt: Schwere Pressen, Prüfstände und Fördertechnik auf Stützen bringen Punktlasten, die ein Hallenboden nicht immer trägt. Die Bewertung macht der Tragwerksplaner. Was dabei zu beachten ist, zeigt unser Ratgeber zum Einbringen mit Blick auf die Deckenlast.
Einbringung in die fertige Halle
Im Fahrzeugwerk ist die Halle selten leer. Linien laufen nebenan, Gassen sind schmal, Krane sind belegt. Dann kommen Schwerlastrollen, Hubgestelle, Minikrane oder selbst gebaute Führungen zum Einsatz. Wie im Raum Offenbach: Dort führte ein selbst gefertigtes Schienensystem eine Motor-Lüfter-Einheit durch eine enge Gasse zwischen Schaltschränken, weil kein Platz für Stapler oder Hallenkran war.
Ausrichten und Verankern
Ausrichten entscheidet über die Laufruhe der Linie. Eine Station, die nicht fluchtet, übergibt das Werkstück schief an die nächste. Gemessen wird mit Laser, Nivelliergerät und Diagonalmaß, protokolliert wird jede Station. Danach folgt die Verankerung nach Herstellerangabe. Wie wir dabei vorgehen, beschreibt der Ratgeber zum Ausrichten und Verankern von Maschinen.
Fördertechnik, Bühnen und Stahlbau
Die Fördertechnik im Automobilwerk ist das, was die Stationen verbindet. Schienen, Weichen, Rollenbahnen und Plattformen werden montiert, ausgerichtet und an den Übergängen eingestellt. Dazu kommen Arbeitsbühnen über der Linie, Treppen, Übergänge und Schutzzäune. Was vor einer Bühne zu planen ist, zeigt der Ratgeber zum Planen einer Stahlbühne.
Mechanische Inbetriebnahme und Übergabe
Die mechanische Inbetriebnahme prüft, ob die Mechanik so läuft, wie sie soll: frei, ohne Klemmen, mit eingestellten Endlagen. Danach übernehmen Elektro und Integrator. Die Übergabe ist ein Dokument, kein Handschlag: Aufstellprotokoll, Montageprotokoll, Restpunkteliste. Wie Übergabe und Abnahme sauber laufen, zeigt der Ratgeber zu Inbetriebnahme und Übergabe einer Anlage.

Arbeiten im laufenden Werk: Wochenende, Werksferien, Sicherheit
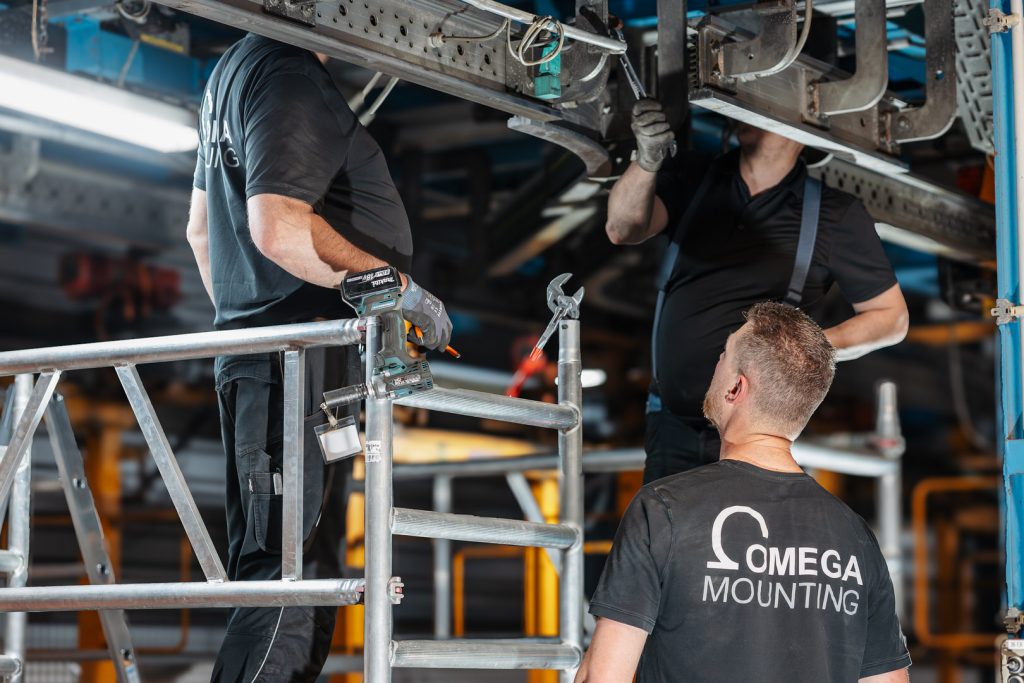
Arbeiten an einer Montagelinie im laufenden Werk gelingen in festen Fenstern – Wochenende, Werksferien oder Nacht – mit allem vorgefertigt, was außerhalb des Fensters gefertigt werden kann, und mit einer Rückfallebene, falls etwas nicht passt.
Das Fenster bestimmt die Planung
Ein Wochenendfenster ist kurz. Bei einer Elektrohängebahn in Frankfurt lagen teilweise nur rund 36 Stunden zwischen Produktionsende am Samstag und Wiederanlauf am Montag. Deshalb gilt: Teile vorab bereitstellen, Vorrichtungen und Halter vorfertigen, jeden Handgriff einer Reihenfolge zuordnen. Größere Umbauten gehören in die Werksferien, wenn die Linie länger steht.
Vorbereitungstag vor dem Fenster
Was vor dem Fenster geht, gehört vor das Fenster. Bei der Lackieranlage im Raum Offenbach wurde das Schienensystem an einem Vorbereitungstag gefertigt, verschweißt und ausgerichtet. Im eigentlichen Stillstand blieb dann nur noch der Tausch. So bleibt das Fenster für die Arbeit, die nur bei stehender Anlage geht.
Sicherheit neben der laufenden Linie
Arbeiten neben laufender Produktion brauchen klare Grenzen. Absperrung, Einweisung, Erlaubnisscheine und das Freischalten der betroffenen Anlage stehen vor dem ersten Handgriff. Wie das Sichern gegen Wiedereinschalten funktioniert, beschreibt der Ratgeber zu Lockout/Tagout in der Instandhaltung.
Arbeiten mehrere Firmen gleichzeitig an einer Linie, muss der Auftraggeber die Arbeiten abstimmen und einen Koordinator benennen – das verlangt die DGUV Vorschrift 1. Für Sie heißt das: Legen Sie vor dem Fenster fest, wer einweist, wer freigibt und wer im Fenster das letzte Wort hat. Wie Werke das organisieren, zeigt der Ratgeber zum Fremdfirmenmanagement.
Abnahme: Wer gibt die Linie frei?
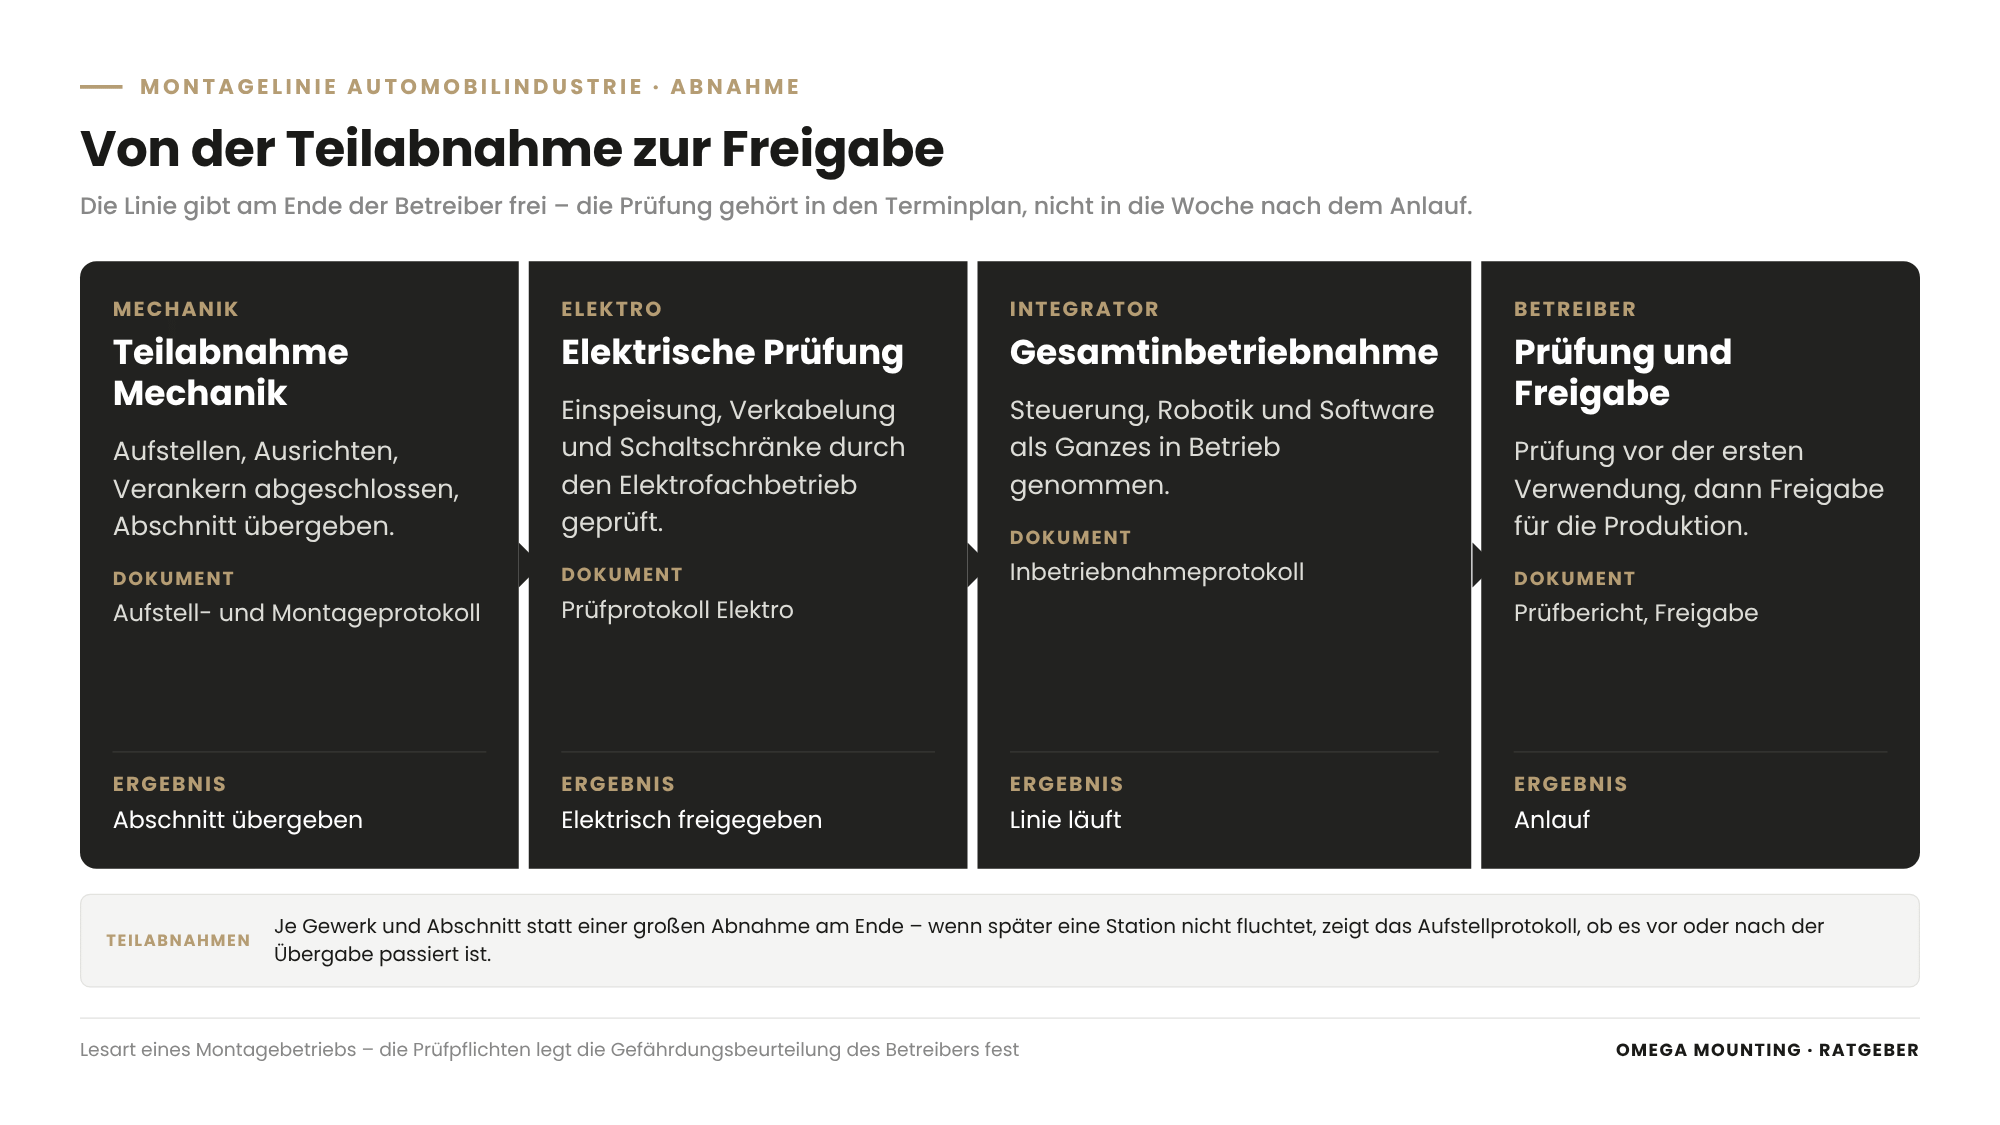
Die Linie gibt am Ende der Betreiber frei – auf Grundlage der Teilabnahmen der Gewerke, der Gesamtinbetriebnahme durch den Integrator und der Prüfung vor der ersten Verwendung.
Der Montagebetrieb übergibt seinen Teil mit Aufstell- und Montageprotokoll. Der Integrator nimmt die Linie als Ganzes in Betrieb. Der Elektrofachbetrieb prüft die elektrische Anlage. Nach der Betriebssicherheitsverordnung muss ein Arbeitsmittel, dessen Sicherheit von der Montage abhängt, vor der ersten Verwendung geprüft werden. Für Sie heißt das: Die Prüfung gehört in den Terminplan, nicht in die Woche nach dem Anlauf.
Teilabnahmen statt einer großen Abnahme
Bewährt haben sich Teilabnahmen je Gewerk und je Abschnitt. So ist klar, in welchem Zustand die Mechanik übergeben wurde, bevor Elektro und Integrator weiterarbeiten. Wenn später eine Station nicht fluchtet, zeigt das Aufstellprotokoll, ob das vor oder nach der Übergabe passiert ist. In Großprojekten hält eine Schnittstellenliste das fest – mehr dazu im Ratgeber zu den Schnittstellen im Großprojekt.
Die Restpunkteliste ehrlich führen
Kaum eine Linie läuft ohne offene Punkte an. Eine fehlende Abdeckung, ein Geländer, das noch angepasst wird, eine Fußplatte, die nachgezogen werden muss. Wichtig ist, dass diese Punkte auf einer gemeinsamen Restpunkteliste stehen – mit Gewerk, Termin und Freigabe. Eine Liste, die nur im Kopf des Bauleiters existiert, ist nach dem Anlauf nicht mehr zu finden.
Typische Fehler bei Aufbau und Umbau einer Montagelinie
Die typischen Fehler bei Aufbau und Umbau einer Montagelinie passieren vor dem ersten Handgriff: unklare Schnittstellen, kein gemeinsames Linienmaß, ungeprüfte Bodenlast, zu knappe Fenster und eine Übergabe ohne Protokoll.
- Schnittstellen nicht geklärt. Niemand weiß, wer die Fördertechnik an der Übergabe zur neuen Station einstellt.
- Kein gemeinsames Linienmaß. Jedes Gewerk richtet nach eigener Referenz aus, und am Übergang fehlt die Flucht.
- Bodenlast ungeprüft. Der Prüfstand steht, aber der Boden darunter war nie dafür bewertet.
- Fenster zu knapp geplant. Alles soll ins Wochenende, nichts ist vorgefertigt, es gibt keine Rückfallebene.
- Medien zu spät. Die Station steht ausgerichtet, aber Druckluft und Hydraulik kommen erst Wochen später.
- Wesentliche Veränderung nicht geprüft. Der Umbau ist fertig, bevor jemand gefragt hat, was er rechtlich bedeutet.
- Übergabe ohne Protokoll. Nach dem Anlauf streiten Gewerke darüber, wer eine Abweichung verursacht hat.
Die Antwort ist fast immer dieselbe
Fast jeder dieser Fehler hat dieselbe Antwort: eine Schnittstellenliste je Arbeitspaket, ein gemeinsames Linienmaß und ein Protokoll an jeder Übergabe. Das kostet am Anfang einen Termin. Es spart ihn später mehrfach.
Montagelinie Automobilindustrie im Rhein-Main-Gebiet: So läuft das bei uns
Im Rhein-Main-Gebiet übernehmen wir bei einer Montagelinie den mechanischen Teil: einbringen, aufstellen, ausrichten, verankern, Fördertechnik und Bühnen montieren, umbauen, verlagern und instand halten.
Von Rodgau aus sind Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg kurze Wege. In der Region gibt es Fahrzeugwerke, Zulieferer, Prüfzentren und Lackierbetriebe. Für Montagelinien in Rhein-Main heißt das: Begehung ohne lange Anreise, Arbeit im Wochenendfenster mit Teams, die am Montag nicht erst heimfahren müssen, und Erreichbarkeit über unsere 24-Stunden-Hotline, wenn eine Linie steht.
Am Anfang steht bei uns eine Begehung. Wir sehen uns Halle, Einbringweg, Boden und Fenster an und sagen, was geht. Danach entstehen Montagefolge, Hebetechnik und Gefährdungsbeurteilung für unseren Teil. Was wir in der Industriemontage im Bestand übernehmen, zeigt unsere Leistungsseite.
Was wir nicht übernehmen, sagen wir vorher. Layout, Automatisierung, Robotik, Steuerung und Software liegen beim Integrator und beim Hersteller. Einspeisung und elektrische Prüfung liegen beim Elektrofachbetrieb, Bodenlast und Fundamente beim Tragwerksplaner. Wir stimmen uns mit diesen Partnern ab und arbeiten ihnen zu. Halter, Konsolen, Führungen und Bleche nach Aufmaß fertigt unsere Werkstatt in Rodgau.
So machen wir das in der Praxis
Vier Einsätze aus unserem Auftragstagebuch zeigen den mechanischen Teil an Anlagen in Automobilbetrieben und an Fördertechnik. Ehrlich vorweg: Keiner davon war der Neuaufbau einer kompletten Montagelinie. Sie zeigen die Arbeiten, aus denen eine Linie mechanisch besteht – Umbau im Bestand, Bühnen über der Anlage, Arbeit im Stillstandsfenster und Fördertechnik.
Prüfstand bei einem Automobilhersteller in München: Umbau im Bestand
Beim Umbau eines Prüfstands in München ging es um einen hydraulisch bewegten Prüfstand. Unser Team passte die bestehende Hydraulikleitung an und baute eine Ölwanne um das Betonfundament ein. Die Wanne wurde gedübelt, verschraubt und dicht verschweißt, Ecken und Stöße wurden durchgeschweißt. Ablassventile und Schläuche fangen ausgelaufenes Öl auf. Danach wurden die Nähte geschliffen, grundiert und lackiert, die Fuge zur Betonwand mit einer ölbeständigen Masse abgedichtet. Geschweißt wurde in einem beengten Kellerraum, mit spezieller Schweißabsaugung und Frischluftzufuhr.
Für Ihre Linie heißt das: Prüfstände werden selten neu gebaut, aber oft angepasst. Solche Arbeiten im Bestand brauchen Schweißen, Abdichten und saubere Dokumentation – und eine Lösung für enge Räume.
Arbeitsplattform in einem Automobilbetrieb: Bühne über der laufenden Anlage
Für eine Arbeitsplattform in einem Automobilbetrieb montierten wir eine Arbeits- und Montageplattform über einer bestehenden Anlage. Sie entstand aus Aluminiumprofilen und Gitterrosten und wurde vor Ort an die Maschine angepasst. Anlage und Förderbänder mussten frei bleiben, Spalten und Öffnungen klein genug, um das Wartungspersonal zu schützen. Die Beine wurden so gesetzt, dass Funktion und Produktion nicht beeinträchtigt werden. Ein umlaufender Handlauf, Klapptüren und Fußleisten sichern den Zugang.
Für Ihre Linie heißt das: Bühnen über einer Linie werden um die Anlage herum gebaut, nicht umgekehrt. Maß nehmen an der laufenden Anlage ist dabei der wichtigste Schritt.
Lackieranlage im Raum Offenbach: Lüfterlager im Wochenendstillstand
Beim Lüfterlager-Tausch in einer Lackieranlage bei Offenbach – in einer Anlage der Automobilindustrie im Rhein-Main-Gebiet – saß das rund 1,40 m große Lüfterrad direkt auf dem Motor. Die ganze Einheit musste heraus, ein Zugriff von außen war nicht möglich. Am Vorbereitungstag entstand vor Ort ein Schienensystem aus Stahl-Vierkantrohren, ausgerichtet auf die Auszugsrichtung. Im Wochenendstillstand wurde die Einheit herausgefahren, mit einem Portalkran gehoben, das Lager getauscht und alles zurückgeschoben, abgedichtet und fixiert. Nach der Funktionskontrolle lief die Produktion am Montag wieder an. Insgesamt waren es zwei Arbeitstage.
Für Ihre Linie heißt das: Die Lackiererei ist keine Montagelinie, aber sie zeigt das Prinzip jedes Umbaus im Werk. Vorbereiten, was vorher geht, und das Fenster nur für das nutzen, was nur im Stillstand geht.
Elektrohängebahn in Frankfurt: Fördertechnik in Wochenendfenstern
Bei der Wartung einer Elektrohängebahn in Frankfurt ging es um eine rund dreißig Jahre alte Anlage mit etwa hundert Weichen in zwei Betriebsbereichen. Vor dem Start wurde jede Weiche durchgesehen und bewertet. Mit dem Kunden wurde festgelegt, welche Weichen zuerst drankommen. Die Arbeiten liefen in Wochenendstillständen; Schienen wurden ausgerichtet, Endlagen eingestellt und Funktionen geprüft. Der Betrieb gehört nicht zur Automobilindustrie – das Beispiel steht hier für die Fördertechnik, die in jedem Fahrzeugwerk die Stationen verbindet.
Für Ihre Linie heißt das: Fördertechnik lässt sich auch im laufenden Werk instand setzen und umbauen, wenn Bestandsaufnahme und Reihenfolge vorher stehen. Mehr zur Instandhaltung solcher Anlagen zeigt unser Ratgeber zur Instandhaltung von Fördertechnik.
Steht bei Ihnen ein Umbau oder Aufbau an einer Linie an?
Dann sprechen Sie uns an. Schicken Sie uns Layout, Gewichte und das geplante Fenster. Nach einer Begehung sagen wir Ihnen, welcher mechanische Teil bei uns liegt und was vorher geklärt sein muss.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie den mechanischen Teil als eigenes Arbeitspaket mit klarer Schnittstelle zu Integrator und Elektro. Prüfen Sie, ob Einbringung, Ausrichten, Verankerung und Protokolle im Angebot stehen. Fehlt eines davon, taucht es später als Nachtrag auf.
Für Planer: Legen Sie Achsen, Höhen und Bezugspunkte so fest, dass alle Gewerke nach demselben Linienmaß arbeiten. Geben Sie Gewichte und Aufstellflächen früh an den Tragwerksplaner und an den Montagebetrieb weiter. Ein Einbringweg im Layout spart später eine Umplanung.
Für Projektleiter und Bauleiter: Als Projektleiter legen Sie die Reihenfolge der Gewerke fest und planen die Fenster mit Puffer und Rückfallebene. Als Bauleiter weisen Sie vor Ort ein, geben Flächen frei und nehmen jede Übergabe mit Protokoll ab. Grundlagen dazu fasst unser Ratgeber Was ist Industriemontage? zusammen.
Für Instandhaltungsleiter: Jede neue oder umgebaute Linie landet am Ende bei Ihnen. Fordern Sie Aufstellprotokolle, Zeichnungen und Ersatzteillisten für die Mechanik ein, bevor die Linie anläuft. Dann wissen Sie, in welchem Zustand sie übergeben wurde.
Für Betriebs- und Werksleiter: Sie entscheiden, wann eine Linie stehen darf. Planen Sie Umbauten in Werksferien und Wochenendfenster ein, bevor der Termin des Modellwechsels feststeht. Und fragen Sie bei jedem Umbau früh nach der wesentlichen Veränderung.
Für Hersteller und Anlagenbauer, die einen Montagepartner suchen: Wenn Sie Stationen oder Prüfstände liefern, brauchen Sie vor Ort jemanden, der einbringt, ausrichtet und verankert. Wir übernehmen diesen Teil nach Ihren Montagevorgaben und übergeben an Ihr Inbetriebnahme-Team.
Schnittstellenliste Montagelinie: Vorlage zum Anfordern
Die Schnittstellenliste Montagelinie ist ein einseitiges Arbeitsdokument. Sie listet die Arbeitspakete einer Linie – von Layout und Vermessung über Einbringung, Ausrichten, Fördertechnik und Bühnen bis zu Medien, Steuerung, Inbetriebnahme, Prüfung und Abnahme. Je Arbeitspaket tragen Sie ein, wer führt, wer mitwirkt und wer freigibt, in welchem Fenster gearbeitet wird und welches Dokument übergeben wird. Zahlen und Beträge enthält sie bewusst nicht. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Schnittstellenliste Montagelinie“.
Warum Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind über unsere 24-Stunden-Hotline erreichbar und haben eine eigene Werkstatt. Die verlinkten Einsätze zeigen unsere Arbeitsweise an Anlagen im Automobilumfeld: Schweißen und Abdichten an einem Prüfstand in München, eine Bühne über einer laufenden Anlage, ein Lagertausch mit selbst gebauter Führung im Wochenendstillstand. Dazu kommt Fördertechnik in Wochenendfenstern. Für Sie heißt das: ein Ansprechpartner für den mechanischen Teil Ihrer Linie – mit klaren Grenzen zu Integrator und Elektro und kurzen Wegen im Rhein-Main-Gebiet.
Fazit
Eine Montagelinie in der Automobilindustrie steht und läuft nur, wenn der mechanische Teil sitzt. Integrator und Hersteller verantworten Layout, Automatisierung, Steuerung und Software. Der Montagebetrieb bringt ein, richtet aus, verankert, montiert Fördertechnik und Bühnen und baut im laufenden Werk um. Wer die Montagelinie Automobilindustrie als Gesamtprojekt plant, legt deshalb früh Schnittstellen, Linienmaß, Fenster und Übergaben fest. Wenn Sie einen Aufbau, Umbau oder eine Verlagerung planen, schicken Sie uns Layout, Gewichte und Wunschfenster – wir melden uns mit einer ehrlichen Einschätzung.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Erzählen Sie uns kurz, worum es geht – wir melden uns mit einer ehrlichen Einschätzung zurück.
100 % unverbindlich & kostenfrei
Diese Ratgeber könnten Sie auch interessieren
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Häufig gestellte Fragen
Den mechanischen Aufbau übernimmt ein Montagebetrieb: Er bringt Stationen, Prüfstände und Fördertechnik ein, stellt sie auf, richtet sie aus, verankert sie und montiert Bühnen und Stahlbau. Layout, Automatisierung, Robotik und Steuerung liegen beim Integrator und bei den Herstellern, die Elektrik beim Elektrofachbetrieb. Der Montagebetrieb arbeitet im Auftrag des Werks oder als Montagepartner des Integrators und übergibt mit Protokoll.
Montageautomation automatisiert die Arbeitsschritte an der Linie – mit Robotern, Schraubern, Kameras, Steuerung und Software. Das plant und programmiert der Integrator. Die mechanische Montage sorgt dafür, dass diese Technik am richtigen Platz steht, fluchtet, verankert ist und an die Fördertechnik passt. Eine Linie braucht beides, aber es sind zwei Gewerke mit eigener Verantwortung.
In festen Fenstern: Wochenende, Werksferien oder Nacht. Vor dem Fenster werden Teile bereitgestellt, Halter und Führungen vorgefertigt und Freigaben eingeholt. Im Fenster wird nur gearbeitet, was nur bei stehender Linie geht, mit einer Rückfallebene für den Fall, dass etwas nicht passt. Absperrung, Freischalten und Einweisung stehen vor dem ersten Handgriff.
Ja. Die Linie wird abgebaut, jedes Teil gekennzeichnet, transportiert und am neuen Standort wieder aufgebaut, ausgerichtet und übergeben. Entscheidend sind eine vollständige Anlagenliste, die Reihenfolge des Abbaus und ein Pufferbestand, der die Produktion in der Zwischenzeit trägt. Steuerung und Software nimmt danach der Integrator oder Hersteller wieder in Betrieb.
Die Linie gibt am Ende der Betreiber frei, auf Grundlage der Teilabnahmen der Gewerke und der Gesamtinbetriebnahme durch den Integrator. Der Montagebetrieb übergibt seinen Teil mit Aufstell- und Montageprotokoll. Ein Arbeitsmittel, dessen Sicherheit von der Montage abhängt, muss vor der ersten Verwendung geprüft werden – diese Prüfung gehört in den Terminplan.
Eine pauschale Antwort gibt es nicht. Der Aufwand hängt vom Umfang der Linie, von Gewichten und Einbringwegen, von der Bodenlast, vom Fenster und von der Zahl der Schnittstellen ab. Kurze Wochenendfenster und Arbeiten neben laufender Produktion treiben den Aufwand. Ein belastbares Angebot entsteht nach einer Begehung und mit klarer Abgrenzung zu Integrator und Elektro.
Ja. Montagelinien für Sitze, Achsen, Antriebe oder Batteriemodule bei Zulieferern folgen demselben Ablauf wie die Fahrzeugmontage. Auch im Maschinenbau und in der Logistik gibt es verkettete Anlagen mit Fördertechnik, Stationen und Bühnen. Die Rollen bleiben gleich: Planung und Steuerung beim Integrator, mechanischer Aufbau beim Montagebetrieb.
Für den mechanischen Teil sind Montagebetriebe aus der Region der kürzeste Weg. Von Rodgau aus arbeiten wir in Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg – mit Begehung, Einbringung, Ausrichten, Fördertechnik und Bühnen. Wer eine Montagelinie Automobilindustrie im Rhein-Main-Gebiet umbauen will, bekommt so kurze Wege im Fenster und im Störfall.
Über eine kurze Anfrage mit drei Angaben: Layout oder Skizze der Linie, Gewichte und Abmessungen der Stationen sowie das geplante Fenster. Wir vereinbaren eine Begehung, sehen uns Halle, Einbringweg und Boden an und schicken eine schriftliche Einschätzung mit Abgrenzung unseres Teils. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.