- Ratgeber – Wartung & Instandhaltung
Predictive Maintenance im Mittelstand: Was Sensoren wirklich bringen
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Predictive Maintenance lohnt sich im Mittelstand dort, wo eine Anlage messbar verschleißt, ihr Ausfall teuer ist und jemand die Messwerte tatsächlich liest – alles andere ist Sensorik ohne Nutzen.
Vorausschauende Instandhaltung klingt nach Konzernprojekt: Plattform, Datenanalyse, Algorithmen. Dabei stellt sich die Frage nach Predictive Maintenance im Mittelstand ganz handfest: Die Elektrohängebahn quietscht, der Antrieb am Kettenförderer wird warm, die Netzersatzanlage läuft zum Probelauf – und niemand weiß, wie viel Reserve noch im Bauteil steckt. Wer das messen könnte, würde Stillstände planen statt erleiden.
Genau hier liegt der Nutzen, aber auch das Missverständnis. Sensoren liefern Zahlen, keine Entscheidungen. Ein Grenzwert ohne Herkunft ist ein Alarm ohne Bedeutung. Und eine rund 30 Jahre alte Anlage lässt sich nicht beliebig verkabeln. Dieser Ratgeber ordnet die Stufen von der reaktiven bis zur vorausschauenden Instandhaltung, erklärt, welche Messgrößen für Bestandsanlagen taugen, woher Grenzwerte kommen und wo die Grenzen liegen – bei der Datenbasis, bei der Nachrüstbarkeit und beim Aufwand.
Wir sagen dabei offen, was unsere Rolle ist: Wir sind kein Softwareanbieter. Wir rüsten Messstellen, Halter und Schalter im Bestand nach, befunden den Zustand vor Ort und setzen um, was die Messwerte verlangen. Was Sie mit den Daten tun, entscheiden Sie; was die Daten physisch bedeuten, zeigen wir Ihnen an der Anlage.
Das Wichtigste in Kürze
- Predictive Maintenance ist die vorausschauende Instandhaltung: Aus gemessenen Zustandsdaten und ihrem Trend wird abgeleitet, wann ein Bauteil versagen wird, bevor es versagt.
- Die DIN EN 13306 ordnet die Instandhaltungsarten – korrektiv, vorausbestimmt, zustandsorientiert, vorausschauend –, und die meisten Mittelständler stehen heute zwischen der ersten und zweiten Stufe.
- Für Bestandsanlagen eignen sich einfache Messgrößen am besten: Schwingung, Temperatur, Stromaufnahme, Betriebsstunden und Spiel – gemessen von Sensoren oder von Menschen mit Messschieber.
- Grenzwerte kommen aus Herstellerangaben, Normen, einer eigenen Baseline und der Verschleißgrenze des Bauteils; der Trend ist aussagekräftiger als der Absolutwert.
- Die Grenzen sind real: ohne Ausfallhistorie keine Prognose, ohne Kabelweg kein Sensor, ohne Zuständigkeit kein Nutzen – und wiederkehrende Prüfpflichten ersetzt kein Messwert.
- Nachrüsten im Bestand ist Montagearbeit: Befundung, Messstellen, Halter aus der Werkstatt, Montage im Stillstandsfenster, Baseline, Grenzwert – in dieser Reihenfolge.
- Unsere Rolle ist klar begrenzt: nachrüsten, befunden, umsetzen – im Rhein-Main-Gebiet von Rodgau aus, nicht als Plattformanbieter.
Was ist Predictive Maintenance?
Predictive Maintenance – auf Deutsch vorausschauende Instandhaltung – ist eine Instandhaltungsstrategie, bei der aus gemessenen Zustandsdaten einer Anlage und deren zeitlichem Verlauf abgeleitet wird, wann ein Bauteil seine Verschleißgrenze erreicht, damit die Instandsetzung vor dem Ausfall und im geplanten Stillstandsfenster stattfindet.
Der Unterschied zur zustandsorientierten Instandhaltung liegt im Wort „voraus“: Zustandsorientiert heißt, bei Überschreiten eines Grenzwerts zu handeln; vorausschauend heißt, aus dem Trend den Zeitpunkt des Überschreitens zu berechnen und den Eingriff vorher zu planen. Die europäische Norm DIN EN 13306 (Begriffe der Instandhaltung) ordnet das so: Sie unterscheidet die korrektive Instandhaltung nach dem Ausfall von der präventiven Instandhaltung davor; die präventive teilt sie in die vorausbestimmte Instandhaltung nach festen Intervallen und die zustandsorientierte Instandhaltung nach Messwerten – und die vorausschauende Instandhaltung ist eine Form der zustandsorientierten, die mit Prognosen arbeitet. Die deutsche DIN 31051 liefert dazu die vier Grundmaßnahmen Wartung, Inspektion, Instandsetzung und Verbesserung; Predictive Maintenance ist im Kern eine Inspektion, die dauernd läuft.
Für Sie als Entscheider heißt das: Predictive Maintenance ist keine Software, die man kauft, sondern eine Strategie, die man festlegt – und die Betriebssicherheitsverordnung verlangt ohnehin, dass Art, Umfang und Fristen der Instandhaltung in der Gefährdungsbeurteilung stehen; die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) nennt das die Instandhaltungsstrategie. Welche Strategie zu welcher Anlage passt, ordnet unser Grundlagen-Ratgeber zur Instandhaltungsstrategie zwischen reaktiv und geplant ein; hier geht es um die oberste Stufe.
Welche Stufen der Instandhaltung gibt es – von reaktiv bis vorausschauend?
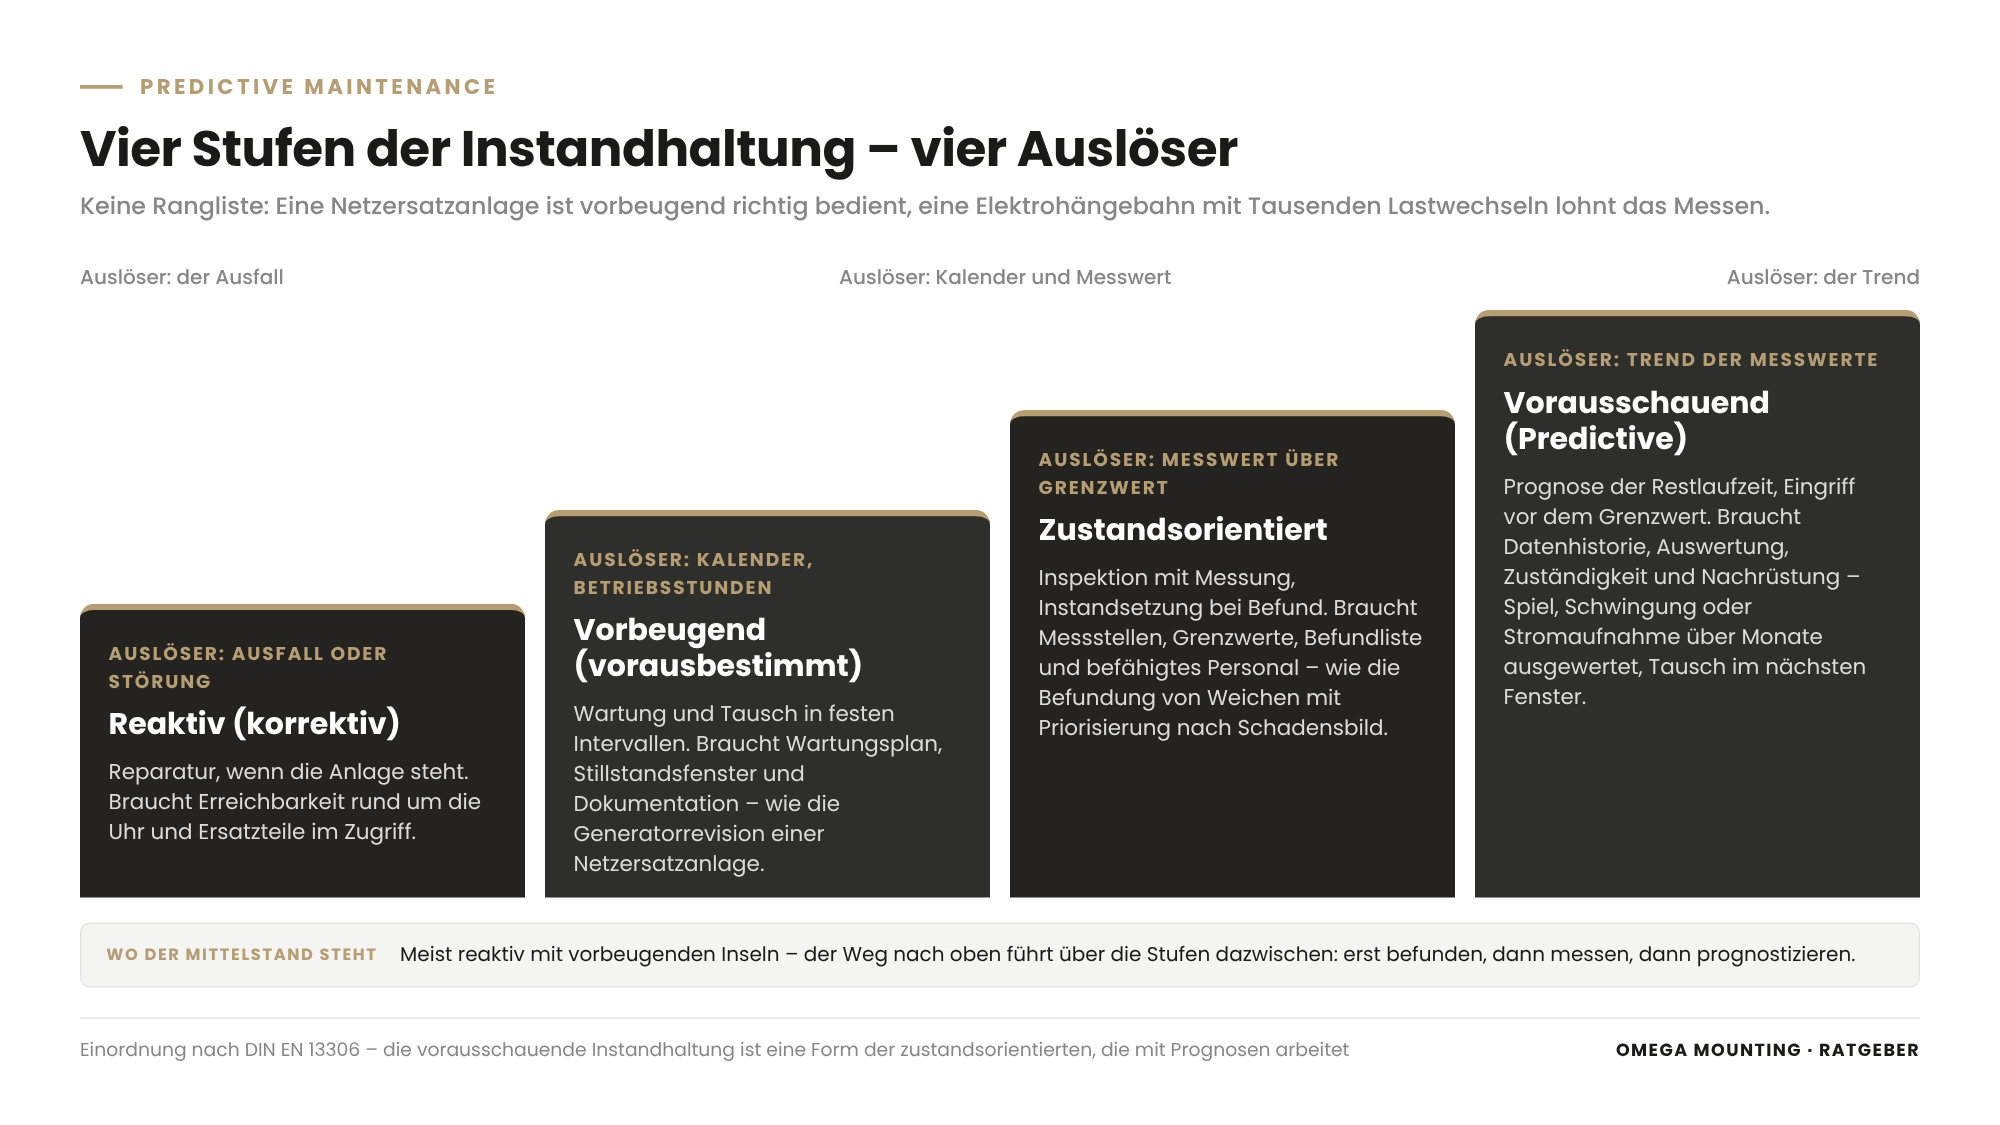
Die Instandhaltung lässt sich in vier Stufen ordnen – reaktiv, vorbeugend, zustandsorientiert und vorausschauend –, und jede Stufe unterscheidet sich durch ihren Auslöser: der Ausfall, der Kalender, der Messwert oder der Trend.
| Stufe | Auslöser | Was passiert | Typisches Beispiel aus unserer Praxis | Was Sie dafür brauchen |
|---|---|---|---|---|
| Reaktiv (korrektiv) | Ausfall oder Störung | Reparatur, wenn die Anlage steht | Gehängebolzen einer Elektrohängebahn galten als wartungsfrei und liefen ein, bis die Bahn quietschte und die Produktion ausfiel | 24-Stunden-Erreichbarkeit, Ersatzteile im Zugriff |
| Vorbeugend (vorausbestimmt) | Kalender, Betriebsstunden, Zyklen | Wartung und Tausch in festen Intervallen | Revision des Generators einer Netzersatzanlage im geplanten Fenster | Wartungsplan, Stillstandsfenster, Dokumentation |
| Zustandsorientiert | Messwert über Grenzwert | Inspektion mit Messung; Instandsetzung bei Befund | Befundung von rund 100 Weichen einer Elektrohängebahn mit Priorisierung nach Schadensbild | Messstellen, Grenzwerte, Befundliste, befähigtes Personal |
| Vorausschauend (Predictive) | Trend der Messwerte | Prognose der Restlaufzeit, Eingriff vor dem Grenzwert | Auswertung von Spiel, Schwingung oder Stromaufnahme über Monate, Tausch im nächsten Fenster | Datenhistorie, Auswertung, Zuständigkeit, Nachrüstung |
Die Stufen sind keine Rangliste, auf der oben immer besser ist. Eine Netzersatzanlage – das Dieselaggregat, das bei Netzausfall die Stromversorgung übernimmt – läuft selten; hier ist die vorbeugende Revision mit Probelauf das richtige Mittel, weil ein Trend aus wenigen Betriebsstunden wenig aussagt. Eine Elektrohängebahn mit 80 Fahrzeugen dagegen erzeugt täglich Tausende Lastwechsel an jedem Bolzen – hier zahlt sich Messen aus.
Wo der Mittelstand heute steht
Die meisten Betriebe, die wir in Offenbach, Hanau oder Darmstadt sehen, arbeiten reaktiv mit vorbeugenden Inseln: Prüfpflichtige Anlagen werden jährlich geprüft, der Rest läuft, bis er steht. Das ist kein Vorwurf – eine Betriebsinstandhaltung, die neben der Produktion nur Notfallreparaturen schafft, hat keine Zeit für Trends. Der Weg nach oben führt über die Stufen dazwischen: erst befunden, dann messen, dann prognostizieren.
Welche Sensoren und Messgrößen eignen sich für den Mittelstand?
Für Bestandsanlagen im Mittelstand eignen sich vor allem Messgrößen, die mit einfacher Sensorik oder mit Handmessgeräten erfassbar sind und einen klaren physikalischen Bezug zum Verschleiß haben: Schwingung, Temperatur, Stromaufnahme, Betriebsstunden und Lastwechsel, Spiel und Maßabtrag, Ölzustand und Geräusch.
| Messgröße | Baugruppe | Was sie anzeigt | Nachrüstbarkeit im Bestand |
|---|---|---|---|
| Schwingung (Beschleunigung, Geschwindigkeit) | Motoren, Getriebe, Lager, Lüfter, Pumpen | Lagerschäden, Unwucht, Ausrichtfehler, lose Teile | gut – Sensor mit Magnet- oder Schraubfuß, Kabel oder Funk |
| Temperatur | Lager, Motoren, Antriebe, Schaltschränke, Hydraulik | Reibung, Überlast, fehlende Schmierung, Kühlprobleme | gut – Anlegefühler, Infrarot, Kameramessung |
| Stromaufnahme, Leistung | Antriebe von Förderern, EHB-Fahrzeugen, Lüftern, Pumpen | Schwergängigkeit, Verschleiß an Rollen und Schienen, Blockaden | sehr gut – Messung im Schaltschrank ohne Eingriff an der Mechanik |
| Betriebsstunden, Zyklen, Lastwechsel | alles, was taktet: Weichen, Tore, Rampen, Gehänge | Erreichen der Wartungsintervalle und der rechnerischen Lebensdauer | sehr gut – Zähler an Steuerung oder Endschalter |
| Spiel, Maßabtrag | Bolzen, Buchsen, Rollen, Schienen, Ketten | Verschleißgrenze erreicht oder nicht | per Messschieber, Lehre, Messuhr; Sensor nur an Einzelstellen |
| Ölzustand | Getriebe, Hydraulik | Partikel, Wasser, Alterung | Probe und Laboranalyse; Sensoren bei größeren Aggregaten |
| Geräusch, Körperschall | Lager, Weichen, Ketten | Metall auf Metall, fehlender Schmierfilm | Ohr des Bedieners; Körperschallsensoren ergänzend |
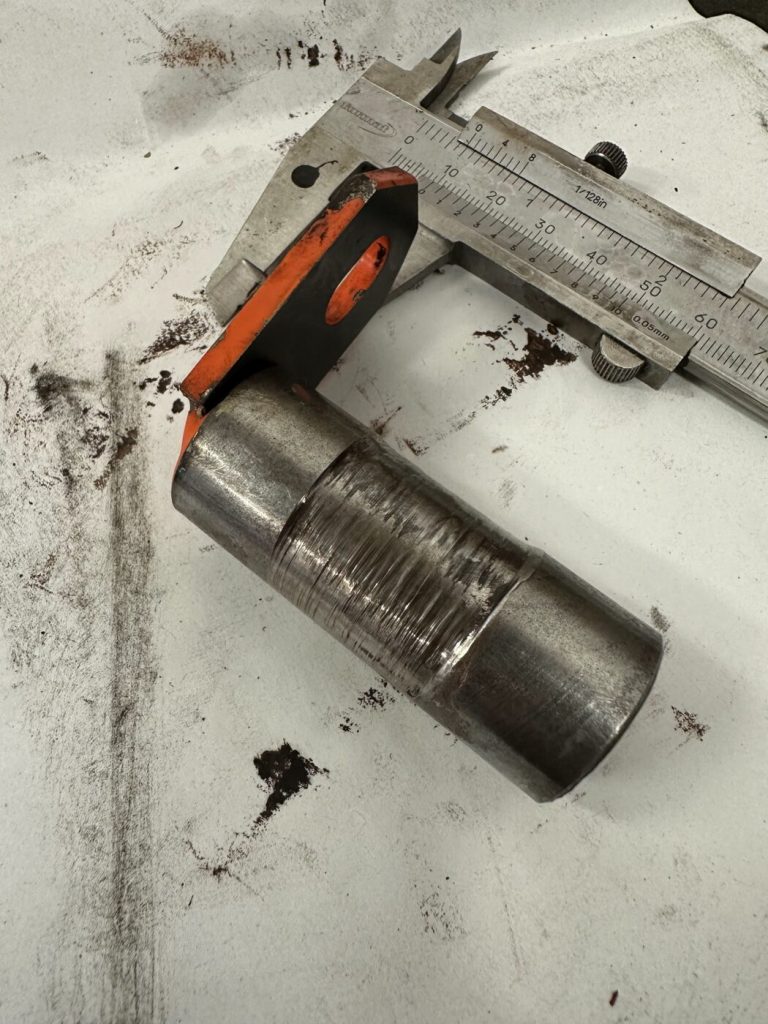
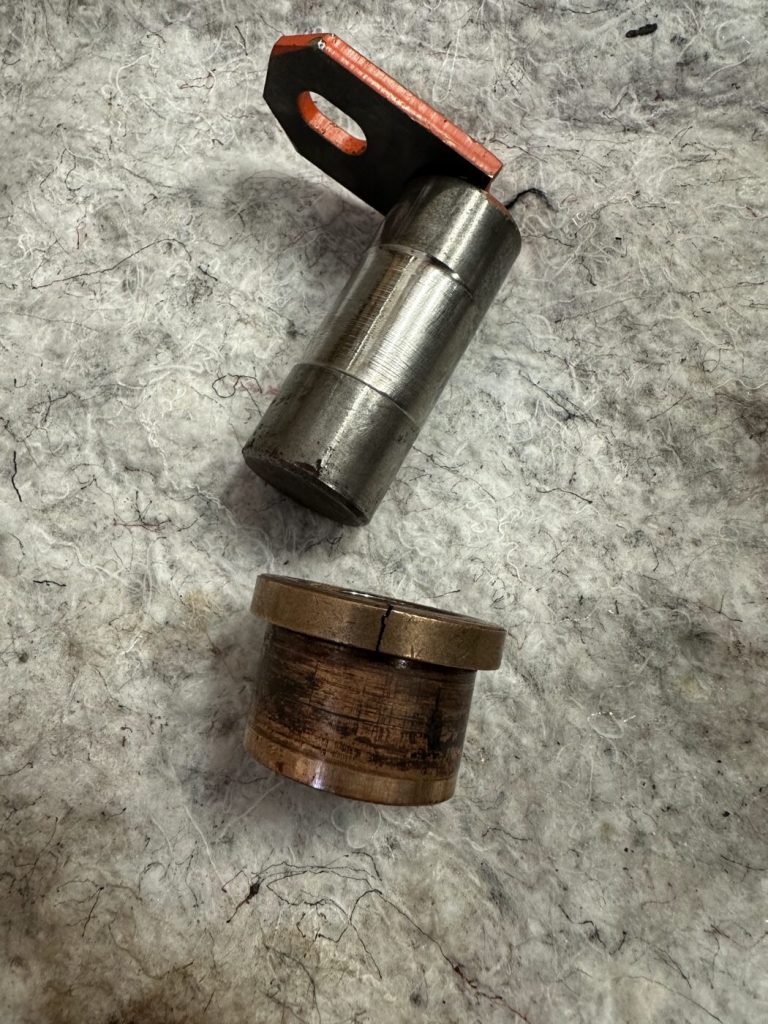
Zwei Dinge fallen auf. Erstens: Die ergiebigsten Messgrößen für Bestandsanlagen sitzen oft im Schaltschrank, nicht an der Mechanik – die Stromaufnahme eines Antriebs steigt, lange bevor man das Lager hört. Zweitens: Der Mensch mit Messschieber ist ein Sensor, den keine Nachrüstung ersetzt. Bei der Serieninstandsetzung einer Elektrohängebahn in einem Lebensmittelbetrieb hat ein gezogener Bolzen mehr erklärt als jede Kurve: Bronzebuchse und Bolzen hatten eine deutliche Verschleißstufe, weil bewegte Bolzen-Lager-Verbindungen unter Last in Mischreibung laufen – Metall berührt Lagerwerkstoff direkt, Abrieb wirkt wie Schleifpaste, das Spiel wächst.
Sensor oder Rundgang?
Nicht jede Messgröße braucht einen Sensor. Ein Rundgang mit Infrarotthermometer und Schwingungshandgerät liefert für viele Antriebe denselben Trend wie ein fest montierter Sensor – ohne Kabelweg, ohne Funkmodul, ohne Plattform. Fest installierte Sensoren lohnen sich, wo der Rundgang nicht hinkommt, wo sich der Zustand schnell ändert oder wo viele gleichartige Stellen überwacht werden. Welche Stellen an einer Elektrohängebahn zuerst verschleißen, beschreibt unser Ratgeber zum Verschleiß an der Elektrohängebahn.
Wie legen Sie Grenzwerte fest – und woher kommen sie?
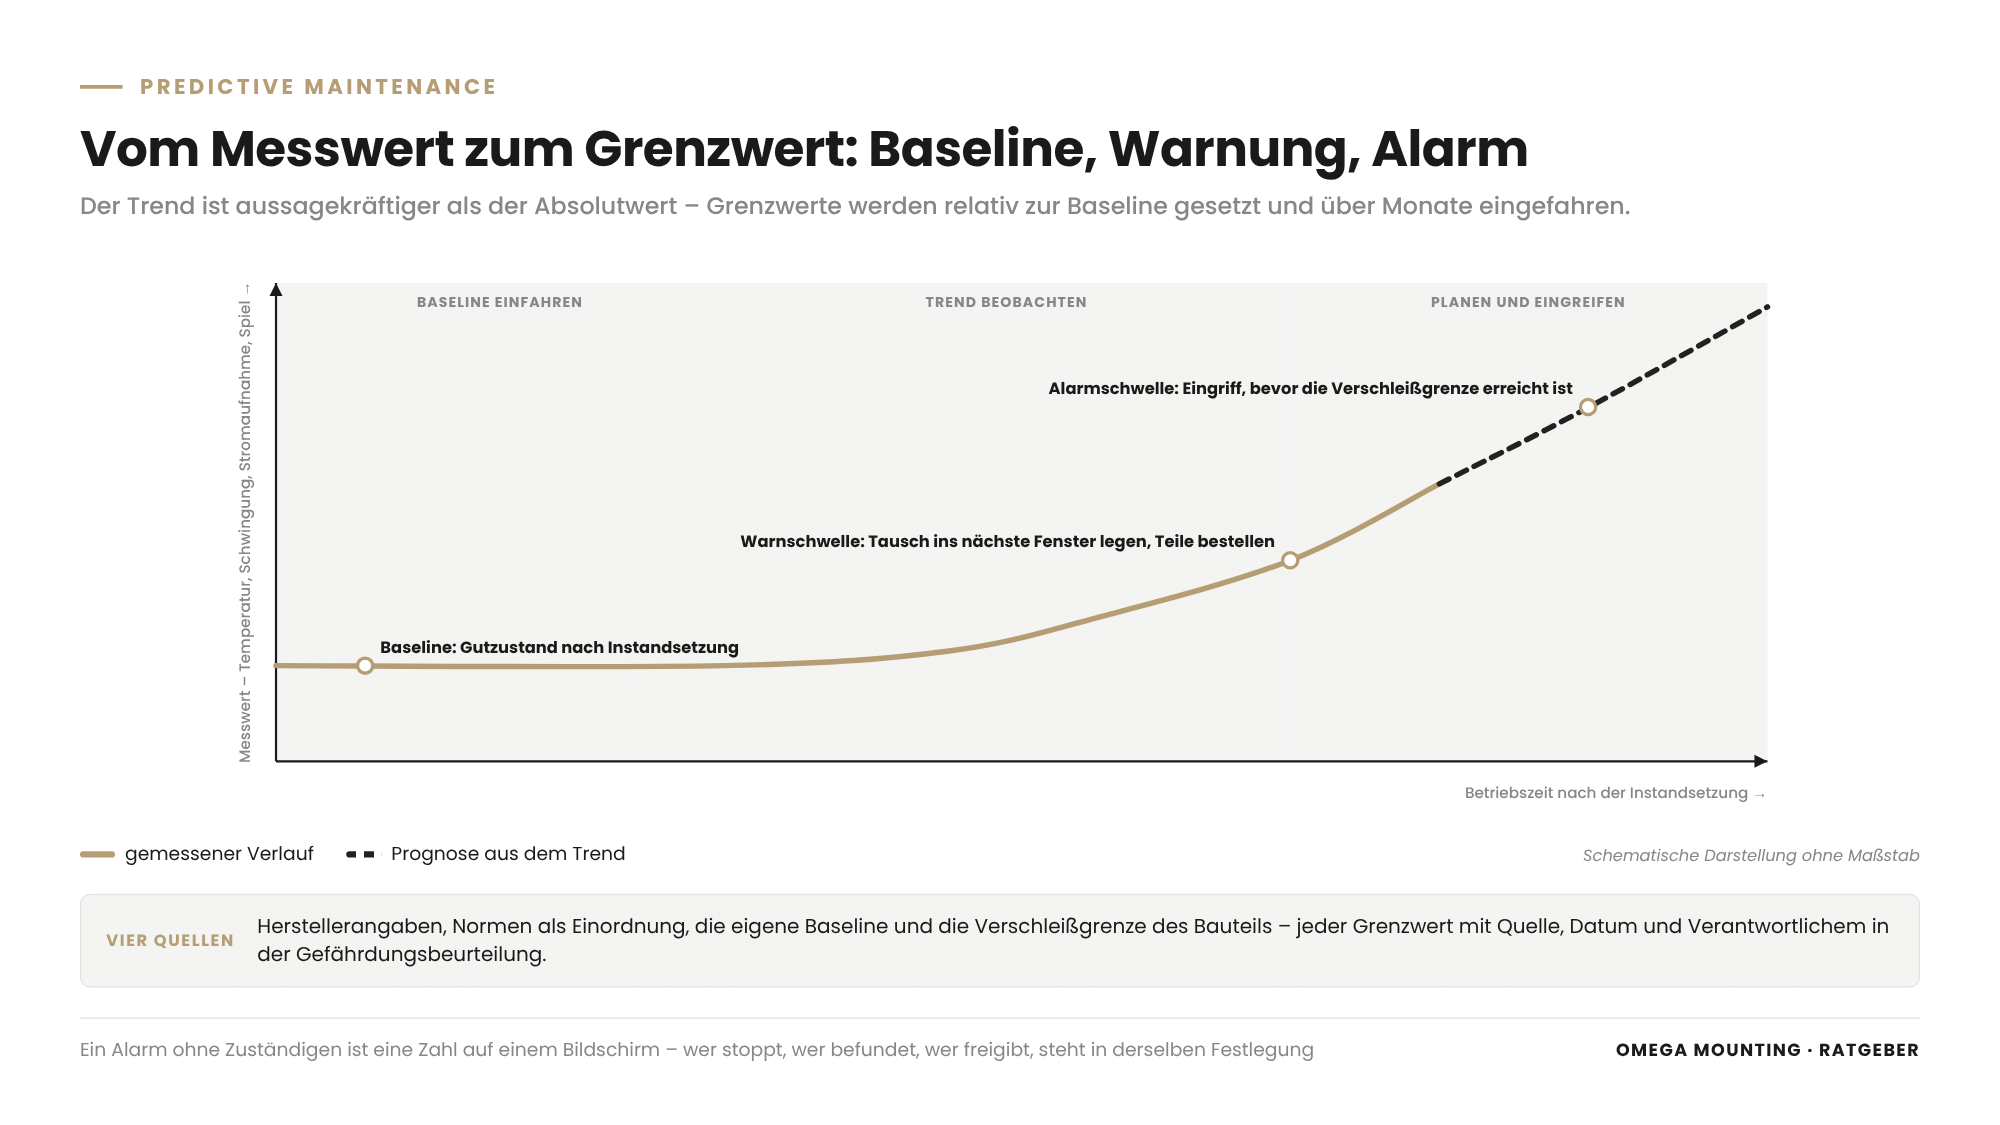
Grenzwerte für die zustandsorientierte Instandhaltung kommen aus vier Quellen – Herstellerangaben, Normen, einer selbst gemessenen Baseline und der Verschleißgrenze des Bauteils – und sie werden sinnvollerweise als Warnschwelle und Alarmschwelle gestaffelt, damit zwischen erstem Hinweis und Stillstand Zeit zum Planen bleibt.
Die vier Quellen
- Herstellerangaben: Betriebsanleitungen nennen Wartungsintervalle, zulässige Lagertemperaturen, Verschleißmaße für Rollen, Bremsbeläge oder Ketten. Bei älteren Anlagen fehlen diese Unterlagen oft – dann hilft die nächste Quelle.
- Normen: Für Schwingungen an Maschinen gibt es Bewertungszonen in der Normenreihe ISO 20816; für Ketten, Seile und Anschlagmittel liefern Regelwerke Ablegereifekriterien – die Merkmale, bei denen ein Teil nicht mehr verwendet werden darf. Normwerte sind Einordnung, nicht die einzige Wahrheit.
- Baseline: Der wichtigste Wert ist der Zustand der Anlage, wenn sie in Ordnung ist – gemessen direkt nach einer Instandsetzung oder Revision. Alles Weitere ist Abweichung davon.
- Verschleißgrenze: Für Bolzen, Buchsen, Rollen und Schienen gibt es ein Maß, ab dem Spiel, Geräusch oder Bruchgefahr unzulässig werden. Wer es kennt, kann aus dem Abtrag pro Monat die Restlaufzeit abschätzen – Predictive Maintenance in ihrer einfachsten Form.
Trend schlägt Absolutwert
Ein Lager, das seit Jahren bei derselben Temperatur läuft, ist unauffällig – auch wenn der Wert hoch erscheint. Ein Lager, dessen Temperatur in drei Wochen steigt, ist auffällig – auch wenn der Wert unter jeder Normgrenze liegt. Deshalb werden Grenzwerte relativ zur Baseline gesetzt: Warnung bei einer definierten Abweichung, Alarm bei einer größeren. Und deshalb ist die Vergleichsmessung zwischen gleichartigen Stellen so wertvoll: Bei 80 EHB-Fahrzeugen zeigt die Streuung zwischen den Gehängen, welche zuerst dran sind.
Wer legt fest, wer entscheidet?
Grenzwerte sind Festlegungen der Gefährdungsbeurteilung – dokumentiert mit Quelle, Datum und Verantwortlichem. Wer bei Überschreitung die Anlage stoppt, wer befundet und wer die Instandsetzung freigibt, gehört in dieselbe Festlegung. Ein Alarm ohne Zuständigen ist eine Zahl auf einem Bildschirm.
Was haben Mittelständler davon – und was nicht?
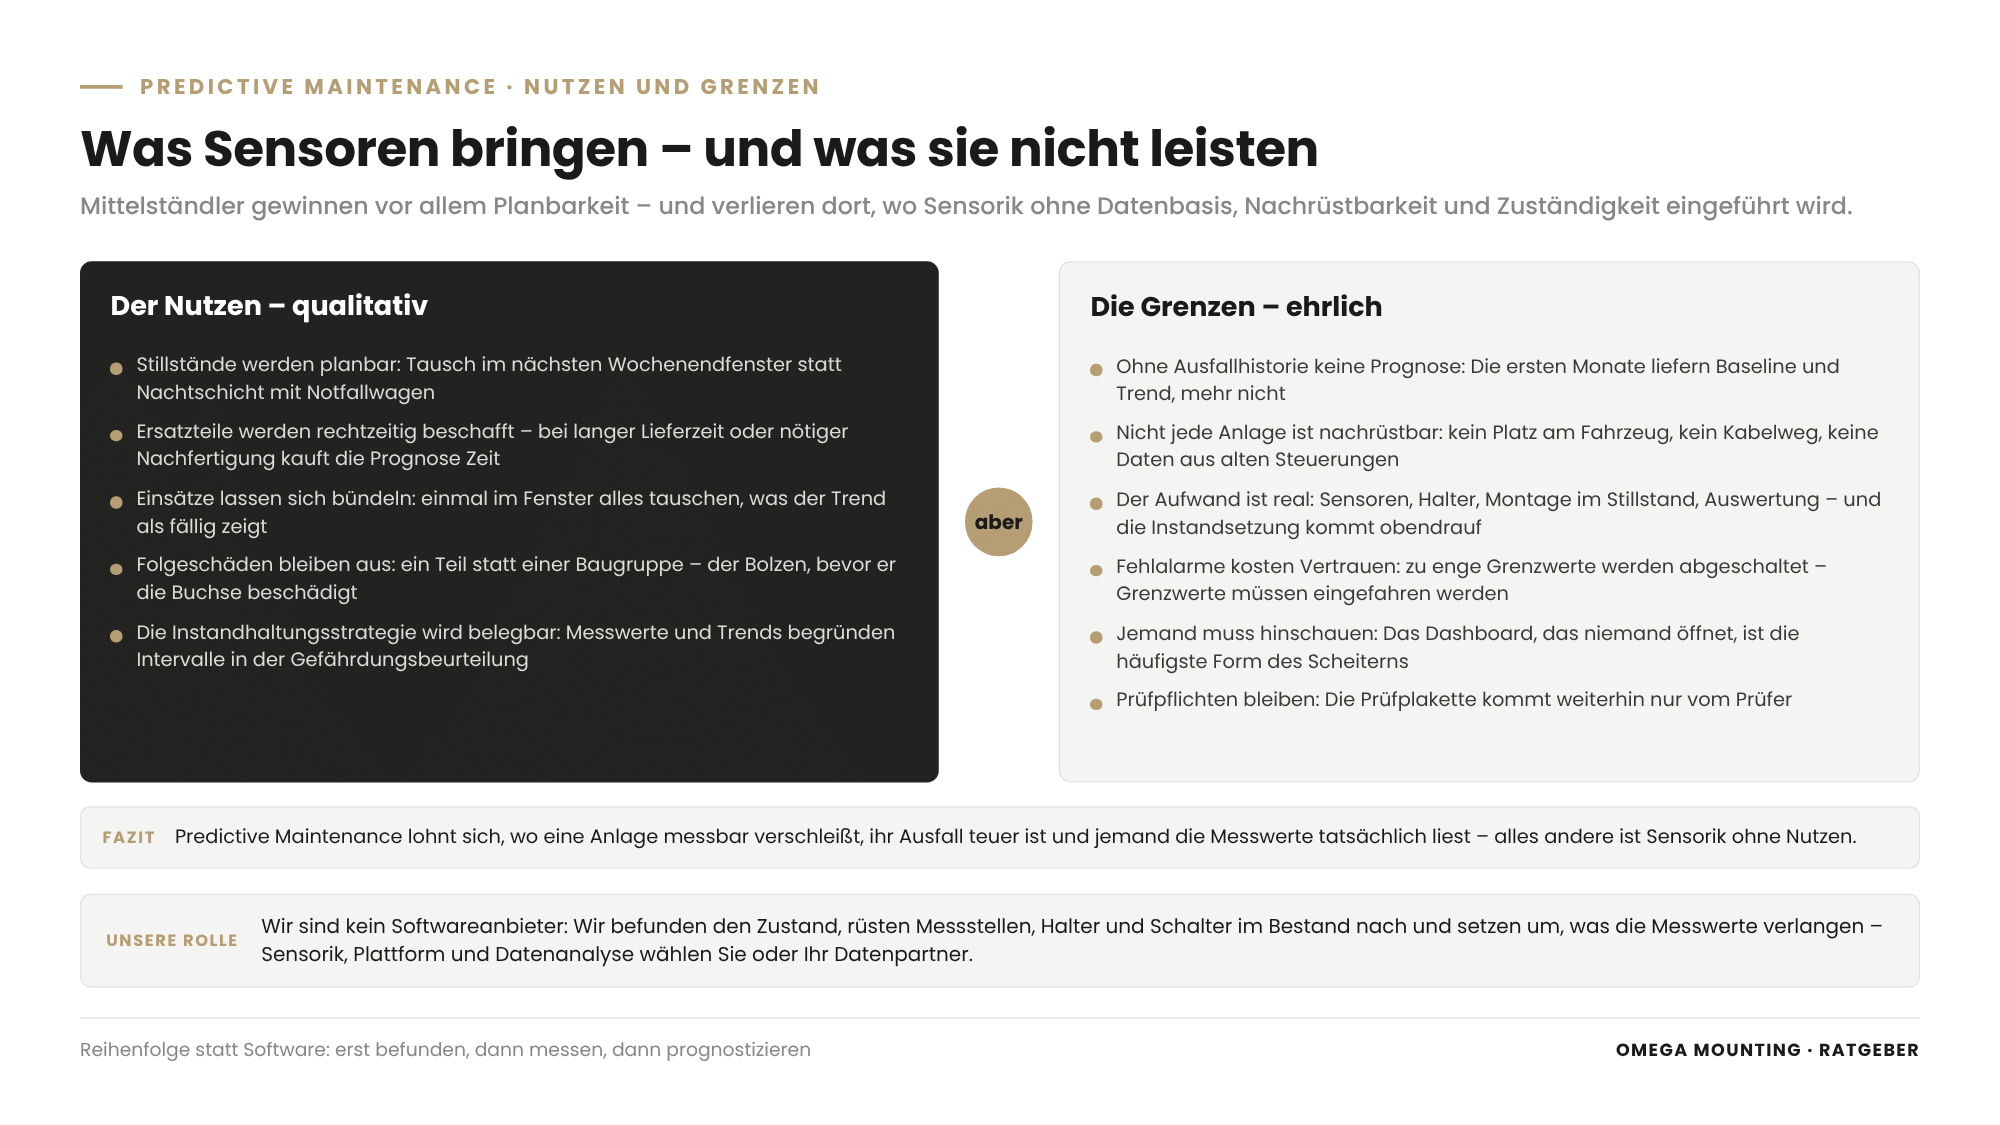
Mittelständler gewinnen durch Predictive Maintenance vor allem Planbarkeit – Stillstände im gewählten Fenster statt am Sonntagabend, Ersatzteile rechtzeitig bestellt, Einsätze gebündelt –, und sie verlieren dort, wo Sensorik ohne Datenbasis, ohne Nachrüstbarkeit und ohne Zuständigkeit eingeführt wird.
Der Nutzen, qualitativ
- Stillstände werden planbar. Wer weiß, dass die Weiche in sechs Wochen die Verschleißgrenze erreicht, legt den Tausch ins nächste Wochenendfenster – nicht in die Nachtschicht mit Notfallwagen. Was ein ungeplanter Stillstand im Vergleich dazu kostet, rechnet unser Ratgeber Stillstandskosten berechnen vor.
- Ersatzteile werden rechtzeitig beschafft. Bei alten Anlagen mit langer Beschaffungszeit oder nötiger Nachfertigung ist das der eigentliche Gewinn: Die Prognose kauft Zeit.
- Einsätze lassen sich bündeln. Statt dreimal zur selben Anlage zu fahren, wird einmal im Fenster alles getauscht, was der Trend als fällig zeigt.
- Folgeschäden bleiben aus. Ein verschlissener Bolzen beschädigt die Buchse, ein defektes Lager den Wellensitz. Wer früher eingreift, tauscht ein Teil statt einer Baugruppe.
- Die Instandhaltungsstrategie wird belegbar. Messwerte und Trends sind die beste Begründung für Wartungsintervalle in der Gefährdungsbeurteilung.
Die Grenzen, ehrlich
- Ohne Ausfallhistorie keine Prognose. Vorausschauend heißt: aus der Vergangenheit auf die Zukunft schließen. Wer keine dokumentierten Schadensbilder, Laufzeiten und Tauschdaten hat, kann messen, aber nicht vorhersagen. Die ersten Monate nach der Nachrüstung liefern Baseline und Trend – nicht mehr.
- Nicht jede Anlage ist nachrüstbar. Eine Elektrohängebahn mit Schleifleitung – der Stromschiene, über die die Fahrzeuge versorgt werden – hat an jedem Fahrzeug wenig Platz und keinen Kabelweg; Funksensoren brauchen Strom und Reichweite; alte Steuerungen geben keine Daten ab. Was geht, zeigt die Begehung, nicht der Katalog.
- Der Aufwand ist real. Sensoren, Halter, Kabelwege, Montage im Stillstand, Einrichtung, laufende Auswertung – und die Instandsetzung, die der Alarm auslöst, kommt obendrauf. Wir beziffern das nicht pauschal, sondern je Anlage nach Kostenfaktoren – und sagen, ob die Messung sie wert ist.
- Fehlalarme kosten Vertrauen. Ein zu eng gesetzter Grenzwert löst Alarme aus, die niemand mehr ernst nimmt; ein Sensor, der bei jedem Temperaturwechsel in der Halle anschlägt, wird abgeschaltet. Grenzwerte müssen eingefahren werden.
- Jemand muss hinschauen. Die häufigste Form gescheiterter Predictive Maintenance ist ein Dashboard, das niemand öffnet. Wer liest, wer entscheidet, wer beauftragt – das ist eine Personalfrage, keine Technikfrage.
- Prüfpflichten bleiben. Die wiederkehrende Prüfung nach Betriebssicherheitsverordnung ersetzt kein Sensor. Dazu gleich mehr.
Welche Anlagen lohnen sich für Predictive Maintenance – und welche nicht?
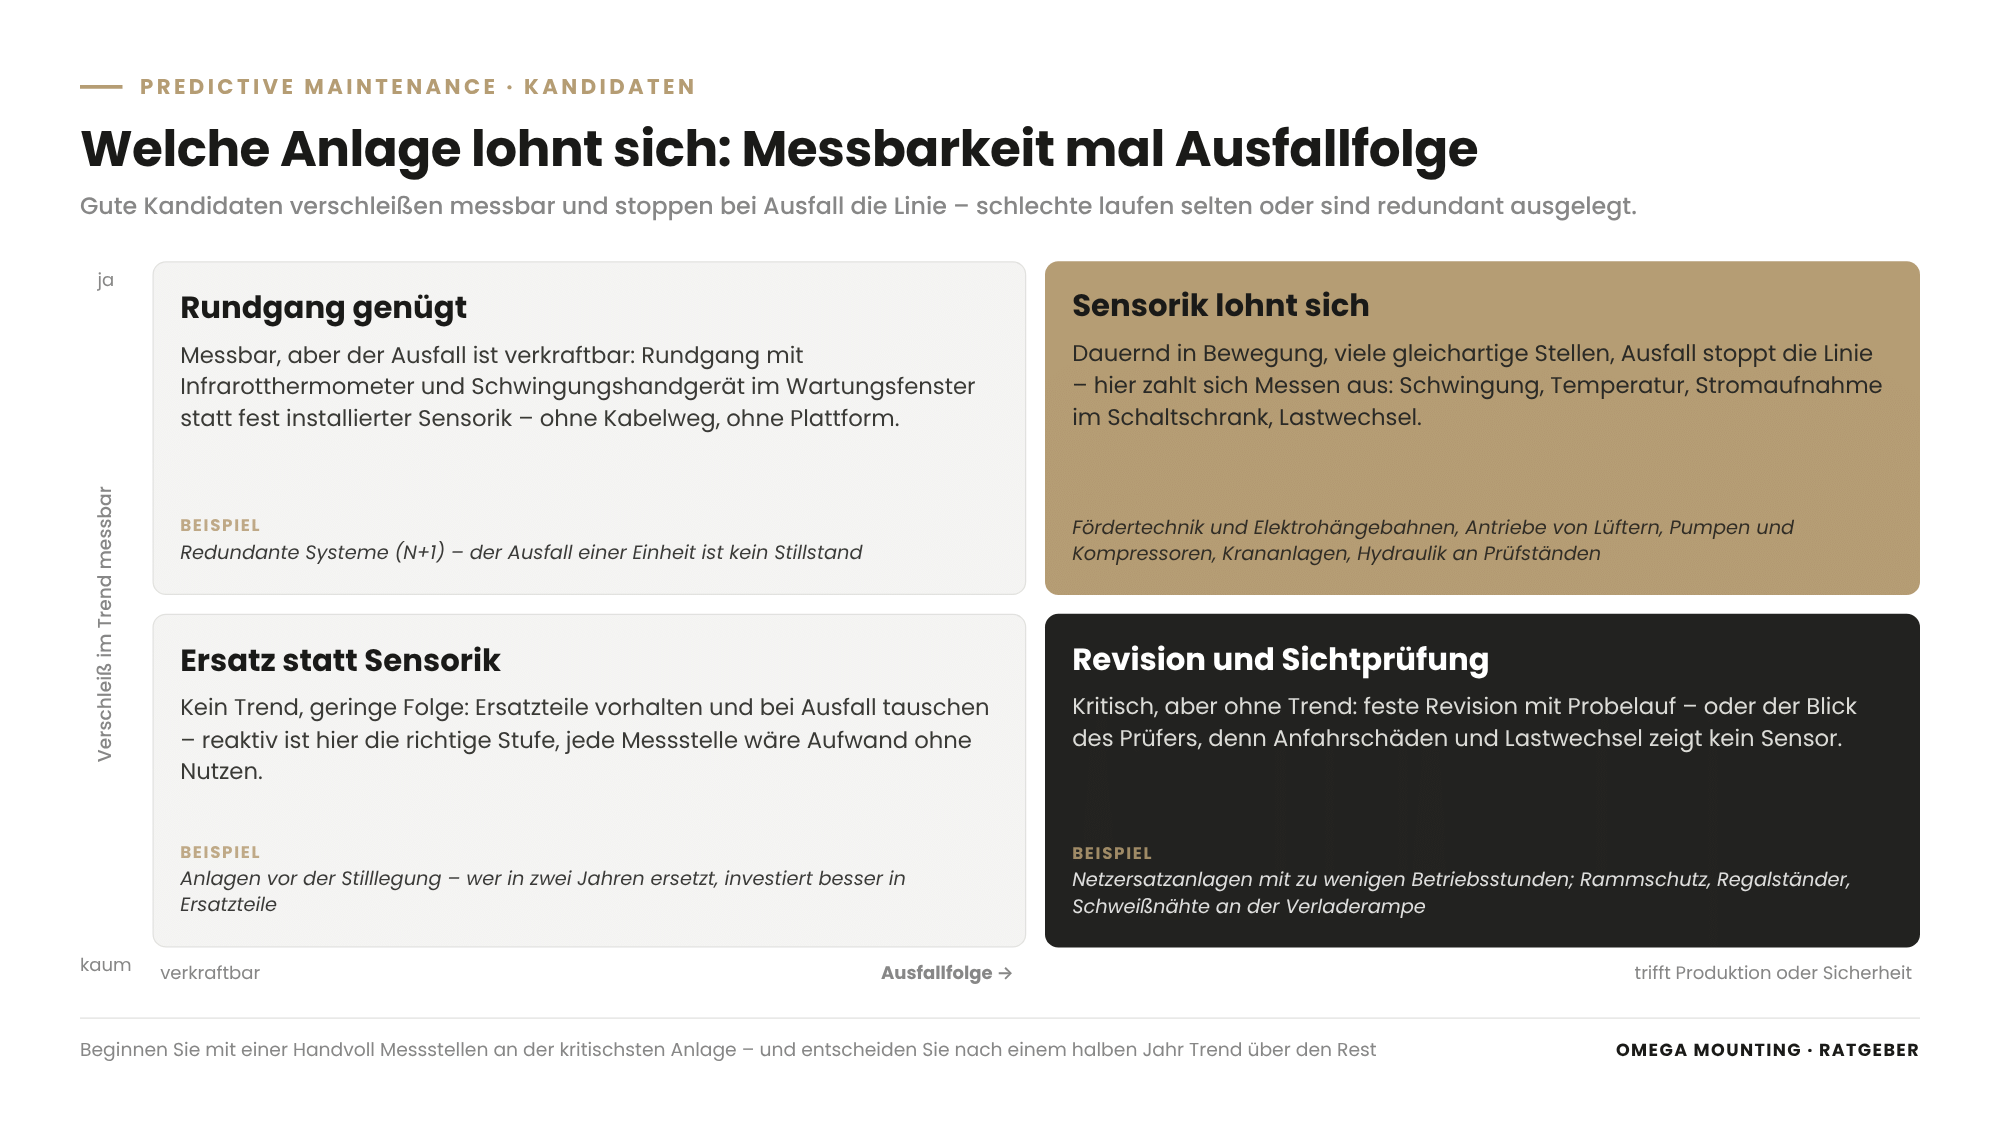
Für vorausschauende Instandhaltung lohnen sich Anlagen, die messbar verschleißen, deren Ausfall die Produktion oder Sicherheit unmittelbar trifft, die dauernd oder taktend laufen und bei denen viele gleichartige Stellen überwacht werden; nicht lohnend sind Anlagen, die selten laufen, redundant ausgelegt sind, billig zu ersetzen sind oder deren Zustand ein Rundgang ebenso gut erfasst.
Gute Kandidaten
- Fördertechnik und Elektrohängebahnen: Antriebe, Rollen, Weichen, Gehänge – dauernd in Bewegung, viele gleichartige Stellen, Ausfall stoppt die Linie. Mehr dazu in unserem Ratgeber zur Instandhaltung von Fördertechnik.
- Antriebe von Lüftern, Pumpen und Kompressoren: Lagerschäden kündigen sich über Schwingung und Temperatur an; die Stromaufnahme ist im Schaltschrank leicht zu messen.
- Krananlagen und Hebezeuge: Betriebsstunden- und Lastkollektivzähler sind oft vorhanden; Bremsen, Seile und Laufräder haben definierte Verschleißgrenzen.
- Hydraulik an Prüfständen und Pressen: Öltemperatur, Druckverlauf, Partikel im Öl.
Schlechte Kandidaten
- Netzersatzanlagen: zu wenige Betriebsstunden für einen Trend. Hier gilt die vorbeugende Revision mit Probelauf – wie in unserem Ratgeber zur Wartung von Notstromaggregaten beschrieben.
- Redundante Systeme: Wo N+1 gilt – also eine Einheit mehr als nötig läuft –, ist der Ausfall einer Einheit kein Stillstand; hier zählt die Inspektion im Wartungsfenster.
- Anlagen vor der Stilllegung: Wer die Anlage in zwei Jahren ersetzt, investiert besser in Ersatzteile als in Sensorik.
- Was der Mensch sieht: Rammschutz, Regalständer und Schweißnähte an der Verladerampe verschleißen nicht im Trend, sondern durch Anfahrschäden und Lastwechsel. Hier ersetzt nichts die Sichtprüfung.
Wie rüsten Sie Bestandsanlagen mit Sensorik nach?
Bestandsanlagen werden in sechs Schritten mit Sensorik nachgerüstet: Befundung des Ist-Zustands, Festlegung der Messstellen, Fertigung von Haltern und Kabelwegen, Montage im Stillstandsfenster, Aufnahme der Baseline und Festlegung der Grenzwerte – und erst danach beginnt der Betrieb mit Auswertung und Zuständigkeiten.
Schritt 1: Befunden
Bevor ein Sensor montiert wird, muss klar sein, in welchem Zustand die Anlage ist. Bei der Wartung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt haben wir den Zustand jeder der rund 100 Weichen dokumentiert und bewertet, bevor über Prioritäten gesprochen wurde. Ein Sensor an einer Weiche mit abgefahrenen Rollen misst Verschleiß, der längst da ist; erst nach der Instandsetzung liefert er eine brauchbare Baseline.
Schritt 2: Messstellen festlegen
Für jede Baugruppe mit Ausfallrisiko wird festgelegt, welche Messgröße den Verschleiß am besten abbildet und wo gemessen wird – am Lagerschild, am Getriebegehäuse, im Schaltschrank, am Endschalter. Zehn gut gewählte Messstellen mit Zuständigkeit sind mehr wert als hundert Sensoren ohne Grenzwert.
Schritt 3: Halter, Konsolen, Kabelwege
Sensoren an Bestandsanlagen brauchen Halter, die es nicht zu kaufen gibt: Konsolen am Weichengehäuse, Schutzgehäuse gegen Spritzwasser in der Lebensmittelproduktion, Kabelkanäle entlang der Kranbahn. Wir fertigen diese Teile in unserer Werkstatt in Rodgau nach Aufmaß – so, dass sie keine Sicherheitseinrichtung behindern und beim nächsten Tausch wieder abgebaut werden können.
Schritt 4: Montage im Stillstandsfenster
Sensoren werden nicht im laufenden Betrieb an bewegte Teile geschraubt. Die Montage gehört ins Stillstandsfenster, mit Freischaltung nach den Regeln der Instandhaltung: Die TRBS 1112 verlangt ein Freigabeverfahren, fachkundiges und beauftragtes Personal und das Sichern gegen Wiedereinschalten – für den Sensor genauso wie für den Rollentausch. Für Sie heißt das: Planen Sie die Nachrüstung wie eine Wartung, mit Fenster, Freigabe und Ansprechpartner.
Eine Regel ist unverhandelbar: Sicherheitseinrichtungen wie Not-Halt, Endschalter oder Lastmomentbegrenzer werden durch Sensorik ergänzt, nie ersetzt oder überbrückt. Die TRBS 1115 (sicherheitsrelevante Mess-, Steuer- und Regeleinrichtungen) verlangt Verfahren ohne Manipulationsanreiz – ein nachgerüsteter Zustandssensor hat mit dieser Sicherheitskette nichts zu tun und darf sie nicht berühren.
Schritt 5 und 6: Baseline, Grenzwerte, Zuständigkeiten
Direkt nach der Montage – und nach jeder Instandsetzung – wird der Gutzustand gemessen und dokumentiert; diese Baseline ist der Bezugspunkt für alle Grenzwerte. Erst dann werden Warn- und Alarmschwellen gesetzt, mit Quelle und Verantwortlichem in die Gefährdungsbeurteilung aufgenommen und mit dem Wartungsplan verknüpft: Wer den Alarm bekommt, wer befundet, wer die Instandsetzung freigibt – alles vorher festgelegt.
Was Predictive Maintenance nicht ersetzt: Prüfpflichten und der Blick vor Ort
Predictive Maintenance ersetzt weder die wiederkehrenden Prüfungen prüfpflichtiger Arbeitsmittel noch die Inspektion durch Fachleute vor Ort, weil ein Sensor nur die Messgröße kennt, auf die er eingestellt ist – Risse, lose Halter, verschobene Schienen und Anfahrschäden sieht er nicht.
Die Betriebssicherheitsverordnung verlangt für Krane, Hubarbeitsbühnen, Anschlagmittel, Tore und viele andere Arbeitsmittel wiederkehrende Prüfungen durch eine zur Prüfung befähigte Person – eine Person mit Ausbildung, Berufserfahrung und zeitnaher Tätigkeit an der Anlagenart, wie sie die TRBS 1203 beschreibt. Die TRBS 1201 (Prüfungen und Kontrollen von Arbeitsmitteln) legt fest, was eine Prüfaufzeichnung enthält und dass sie mindestens bis zur nächsten Prüfung aufbewahrt wird. Für Sie heißt das: Messdaten können die Prüffristen in der Gefährdungsbeurteilung begründen und die Prüfung vorbereiten – die Prüfplakette bekommen Sie weiterhin nur vom Prüfer.
Und der Rundgang bleibt. Bei der Elektrohängebahn in Frankfurt waren es nicht fluchtende Schienenübergänge und beschädigte Halter, die den Betrieb störten – nichts davon hätte ein Schwingungssensor am Antrieb gemeldet. Messwert plus Augenschein: Das ist Predictive Maintenance im Mittelstand in der Praxis.
Unsere Rolle: nachrüsten, befunden, umsetzen – kein Softwareanbieter
Unsere Rolle bei Predictive Maintenance ist die Montage und Instandhaltung: Wir befunden den Zustand Ihrer Anlagen, rüsten Messstellen, Halter und Schalter im Bestand nach und setzen um, was die Messwerte verlangen – Software, Plattform und Datenanalyse bieten wir nicht an.
Das sagen wir so deutlich, weil die Rollen oft verschwimmen. Ein Sensoranbieter kennt seine Sensoren, aber nicht Ihre Weiche; ein Softwareanbieter kennt seine Kurven, aber nicht den Bolzen, den sie beschreiben. Wir kennen die Anlage: wo an einer Elektrohängebahn der Platz für einen Halter ist, warum ein Bolzen in Mischreibung läuft, was ein Temperaturanstieg am Lagerschild bedeutet. Deshalb arbeiten wir mit den Systemen zusammen, die Sie oder Ihr Datenpartner auswählen – und übernehmen den Teil, der Werkzeug braucht: Nachrüstung im Stillstandsfenster, Befundung mit Messschieber und Auge, Instandsetzung, wenn der Trend sagt, dass es Zeit ist.
Was wir an Wartung und Instandsetzung leisten, beschreibt unsere Seite zur Wartung und Instandhaltung von Industrieanlagen. Für die Frage, ob ein Wartungsvertrag die Messwerte in feste Intervalle übersetzen sollte, hilft unser Ratgeber zum Wartungsvertrag für die Instandhaltung.
So läuft das bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet treffen wir auf Bestandsanlagen, die seit Jahrzehnten laufen und deren Hersteller oft nicht mehr existieren – Elektrohängebahnen in Frankfurt, Fördertechnik in Logistikzentren bei Hanau und am Flughafen, Netzersatzanlagen in Rechenzentren und Gebäudekomplexen in Offenbach und Darmstadt, Regal- und Lagertechnik in Aschaffenburg und Fulda.
Von Rodgau aus beginnt eine Nachrüstung bei uns immer mit einer Begehung: Welche Baugruppen fallen aus, was wurde zuletzt getauscht, welche Messgrößen sind erreichbar, wo gibt es Platz und Kabelweg, wer soll die Daten lesen? Daraus entsteht eine Liste von Messstellen mit Aufwand je Stelle – und oft die Empfehlung, mit einer Handvoll zu beginnen und den Rest nach einem halben Jahr Trend zu entscheiden. Die Werkstatt in Rodgau fertigt Halter und Schutzgehäuse, das Montageteam setzt sie im Wochenendfenster; die Baseline nehmen wir gemeinsam mit Ihnen auf.
Wo es um Netzersatzanlagen und Generatoren geht, raten wir meist von Sensorik ab und zu einem festen Revisionsplan – auch wenn die Anfrage mit einer Sensorik-Idee beginnt. Ehrlichkeit über die Grenzen ist Teil der Leistung.
So machen wir das in der Praxis
Vier Einsätze aus unserem Auftragstagebuch zeigen die Stufen der Instandhaltung – vom reaktiven Einsatz über die Befundung bis zur Vorbereitung für Sensorik.
Reaktiv, dann zustandsorientiert: 80 EHB-Fahrzeuge in einem Lebensmittelbetrieb
With the Serieninstandsetzung der Gehängebolzen einer Elektrohängebahn in einem Lebensmittelbetrieb war der Auslöser ein Geräusch: Die Bahn quietschte laut, es gab regelmäßig Produktionsausfälle. Die interne Instandhaltung war davon ausgegangen, dass die Bolzen wartungsfrei seien – ein Irrtum, der niemandem vorzuwerfen ist, weil nicht jede Betriebsinstandhaltung Spezialwissen für jedes Gewerk vorhalten kann. Das Ziehen eines einzelnen Bolzens zeigte die Ursache: eine völlig verschlissene Bronzebuchse und ein Bolzen mit deutlicher Verschleißstufe, messbar mit dem Messschieber.
Die Instandsetzung lief als Serie: Gehänge aufbocken, Bolzen ziehen, Lagersitz kontrollieren, Lager tauschen, neuen Bolzen einsetzen – 10 bis 15 Fahrzeuge je Wochenende mit zwei bis drei Monteuren, bis alle 80 Fahrzeuge durch waren. Damit ist die Baseline gesetzt: neuer Bolzen, neue Buchse, bekanntes Spiel. Wer jetzt an einigen Fahrzeugen regelmäßig das Spiel misst, hat den Trend, der den nächsten Tausch planbar macht.
Zustandsorientiert mit Priorisierung: rund 100 Weichen in Frankfurt
With the Wartung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt standen rund 100 Weichen in zwei Betriebsbereichen an. Die Betriebsinstandhaltung hatte während laufender Produktion nur Notfallreparaturen leisten können; der Verschleiß zeigte sich in abgefahrenen Lauf- und Führungsrollen, ungleichmäßigen Fahrflächen, nicht fluchtenden Schienenübergängen und beschädigten Kontaktbereichen.
Der Zustand jeder Weiche wurde dokumentiert und bewertet; Weichen mit starken Beschädigungen oder hoher Bedeutung für den Produktionsablauf kamen zuerst dran. In Stillstandsfenstern von rund 36 Stunden arbeiteten vier Techniker parallel: Rollen, Weichenschuhe und Bolzen tauschen, abgerissene Halter schweißen, Endlagen einstellen, Weichenmotoren und Endschalter prüfen, Fahrschienen wo möglich um mehrere Zentimeter versetzen. Das ist die zustandsorientierte Stufe in Reinform – und die Befundliste ist die Datenbasis für jede spätere Prognose.
Vorbeugend statt vorausschauend: Generatorrevision an einer Netzersatzanlage
With the Generatorrevision an einer Netzersatzanlage im Rhein-Main-Gebiet wurde das Notstromaggregat im Untergeschoss eines Gebäudekomplexes demontiert, der Generator vom Antriebsmotor getrennt und durch den Einbringschacht per Autokran nach oben geholt – der einzige Transportweg. Nach der Revision kamen die überholten Teile denselben Weg zurück; im Einsatz waren ein Lifting-Ansprechpartner und drei Mechaniker, mit Liftplänen, dimensionierten Hubmitteln und maßgefertigten Holzgestellen für den Transport.
Hier wäre Sensorik der falsche Weg gewesen: Ein Aggregat, das nur im Ernstfall und zum Probelauf läuft, liefert keinen Trend. Die geplante Revision im festen Intervall ist die passende Stufe.
Nachrüsten im fertigen Raum: Schalter und Verriegelungen in einer Batterie-Teststation
In einer Batterie-Teststation haben wir Zwischenwände montiert, die die einzelnen Prüfplätze elektrisch voneinander abschirmen – mit Türen mit Erdkabel, Kontaktschaltern und elektrischen Türschlössern, die sich nur nach Freigabe öffnen lassen. Boden und Wände waren bereits fertig; montiert wurde sauber und ohne Beschädigung an einem Tag mit vier Personen. Das ist die Montageseite jeder Nachrüstung: Schalter, Erdung und Verriegelung im Bestand so einbauen, dass sie mit der übrigen Technik zusammenspielen. Ähnlich bei einer Regalreparatur in Fulda: Nach über 20 Jahren ohne Wartung an der Antriebsstation wurde die Anlage gereinigt, instand gesetzt und so vorbereitet, dass Sensoren und neue Technik verbaut werden konnten – binnen zwei Tagen, im laufenden Betrieb mit gesperrten Gassen.
Läuft bei Ihnen eine Anlage, bei der Sie wissen möchten, ob Messen sich lohnt – in Frankfurt, Offenbach, Hanau oder anderswo im Rhein-Main-Gebiet? Dann sprechen Sie uns an: Eine Begehung klärt meist in einer Stunde, welche Messstellen sinnvoll sind, was nachrüstbar ist und wo der Messschieber die bessere Antwort bleibt.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Trennen Sie bei Anfragen zur vorausschauenden Instandhaltung drei Leistungen: Sensorik und Software, Montage und Nachrüstung, Instandhaltung und Instandsetzung. Vergeben Sie sie an die, die sie können, und verlangen Sie Schnittstellen im Leistungsverzeichnis – wer liefert Halter, wer montiert im Stillstandsfenster, wer nimmt die Baseline auf, wer reagiert auf den Alarm. Ein Pauschalangebot „Predictive Maintenance“ ohne diese Trennung erzeugt später Nachträge.
Für Planer: Planen Sie bei Neuanlagen und Umbauten die Messstellen mit: Zugang zu Lagerschilden und Getrieben, Kabelwege und Reserveadern bis zum Schaltschrank, Platz für Anlegefühler und Schwingungsaufnehmer, Betriebsstundenzähler in der Steuerung. Was in der Planung Minuten kostet, kostet im Bestand ein Stillstandsfenster.
Für Projektleiter und Bauleiter: Eine Nachrüstung ist ein Projekt mit Stillstandsfenster, Freischaltung und Abnahme. Als Projektleiter stimmen Sie Fenster, Datenpartner und Montage ab und sorgen dafür, dass die Baseline vor der Freigabe dokumentiert ist. Als Bauleiter geben Sie die Arbeiten frei, achten darauf, dass keine Sicherheitseinrichtung berührt wird, und nehmen die Messstellen mit Protokoll ab.
Für Instandhaltungsleiter: Beginnen Sie mit der Datenbasis, die Sie haben: Befundlisten, Tauschdaten, Störmeldungen. Ordnen Sie Ihre Anlagen nach Ausfallfolge und Messbarkeit und wählen Sie eine Handvoll Messstellen, für die Sie Grenzwert, Quelle und Zuständigkeit festlegen können. Legen Sie fest, wer die Werte liest und wer entscheidet, bevor der erste Sensor hängt – und halten Sie Prüffristen und Rundgänge bei.
Für Facility Manager und Betreiber: In Rechenzentren und Gebäudekomplexen ist die Frage selten, ob gemessen wird, sondern wie Messwerte in Wartungsfenster übersetzt werden. Lassen Sie sich erklären, was ein Trend an Lüfter, Pumpe oder Kaltwassersatz für das nächste Fenster bedeutet, und sorgen Sie dafür, dass die Redundanz während des Eingriffs erhalten bleibt. Für Netzersatzanlagen bleibt die geplante Revision der Maßstab.
Für Betriebs- und Werksleiter: Predictive Maintenance ist ein Versprechen an die Produktion: weniger ungeplante Stillstände. Es hält nur, wenn Sie die geplanten Fenster freigeben, die der Trend verlangt. Verlangen Sie nach einem halben Jahr eine ehrliche Bilanz: Welche Alarme kamen, was wurde daraus, was hat gefehlt.
Sensorik-Begehung: Messstellen vor Ort klären
Bevor Sie in Sensorik investieren, lohnt eine Begehung Ihrer Anlagen mit der Frage, welche Baugruppen messbar verschleißen, wo Messstellen nachrüstbar sind und wo der Rundgang mit Messschieber genügt. Sie bekommen eine Liste der sinnvollen Messstellen mit Aufwand je Stelle und unsere ehrliche Einschätzung, ob sich die Nachrüstung für die jeweilige Anlage lohnt. Fordern Sie die Begehung über unser Kontaktformular an – Stichwort „Sensorik-Begehung“.
Why Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt und erreichen Anlagen im Rhein-Main-Gebiet kurzfristig – geplant im Stillstandsfenster und im Störfall über unsere 24-Stunden-Hotline. Die verlinkten Einsätze zeigen die Stufen, um die es geht: die Ursachenanalyse an 80 EHB-Fahrzeugen, die Befundung von rund 100 Weichen in Frankfurt, die geplante Generatorrevision mit Autokran und die Montage von Schaltern und Verriegelungen im fertigen Raum. In unserer Werkstatt in Rodgau entstehen die Halter und Schutzgehäuse, die eine Nachrüstung im Bestand erst möglich machen. Software bieten wir nicht an – und sagen das vorher. Sie bekommen bei uns einen Ansprechpartner für Befundung, Nachrüstung, Instandsetzung und Hebetechnik: die Montageseite der vorausschauenden Instandhaltung aus einer Hand, mit kurzen Wegen im Rhein-Main-Gebiet.
Conclusion
Predictive Maintenance im Mittelstand ist weniger eine Frage der Software als der Reihenfolge: erst befunden, dann messen, dann prognostizieren. Sie lohnt sich für Anlagen, die messbar verschleißen und deren Ausfall teuer ist – Fördertechnik, Elektrohängebahnen, Antriebe –, und sie ist der falsche Weg für Aggregate, die selten laufen. Grenzwerte brauchen eine Herkunft, Alarme brauchen Zuständige, und Prüfpflichten bleiben, wie sie sind. Wer so beginnt, bekommt planbare Stillstände statt Sonntagseinsätze. Schicken Sie uns eine Liste Ihrer kritischen Anlagen mit Baujahr, bekannten Störungen und Stillstandsfenstern – wir melden uns mit einer ehrlichen Einschätzung, wo Messen sich lohnt und wo nicht.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Tell us briefly what it is about – we will come back to you with an honest assessment.
100% free and without obligation
Diese Ratgeber könnten Sie auch interessieren
Maintenance & Servicing
Maintenance & Servicing
Maintenance & Servicing
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Frequently asked questions
Zustandsorientierte Instandhaltung handelt, wenn ein gemessener Wert einen Grenzwert überschreitet; vorausschauende Instandhaltung berechnet aus dem Trend der Messwerte, wann das geschehen wird, und plant den Eingriff vorher. Nach DIN EN 13306 ist die vorausschauende eine Form der zustandsorientierten Instandhaltung. Praktisch brauchen beide dieselben Messstellen – die vorausschauende zusätzlich eine Datenhistorie und jemanden, der sie auswertet.
Das hängt nicht von der Zahl der Anlagen ab, sondern von ihrer Ausfallfolge und Messbarkeit. Ein Betrieb mit einer einzigen Elektrohängebahn, an der die Produktion hängt, hat mehr davon als ein Betrieb mit zwanzig redundanten Pumpen. Beginnen Sie mit einer Handvoll Messstellen an der kritischsten Anlage und entscheiden Sie nach einem halben Jahr Trend über den Rest.
Am einfachsten sind Messungen ohne Eingriff an der Mechanik: Stromaufnahme und Betriebsstunden im Schaltschrank, Anlegefühler für Temperatur, Schwingungssensoren mit Magnet- oder Schraubfuß an Lagerschilden und Getrieben. Schwieriger sind bewegte Teile wie EHB-Fahrzeuge, bei denen Platz, Stromversorgung und Funkreichweite begrenzen. Was geht, zeigt eine Begehung.
Aus einer eigenen Baseline nach der nächsten Instandsetzung, aus Normen wie der Schwingungsbewertung nach ISO 20816 als Einordnung, aus der Verschleißgrenze des Bauteils und aus dem Vergleich gleichartiger Stellen an derselben Anlage. Setzen Sie Warn- und Alarmschwelle relativ zur Baseline und fahren Sie die Werte über einige Monate ein.
Nein. Die Betriebssicherheitsverordnung verlangt für prüfpflichtige Arbeitsmittel wiederkehrende Prüfungen durch eine zur Prüfung befähigte Person; die TRBS 1201 regelt Umfang und Aufzeichnung. Messdaten können die Prüffristen in der Gefährdungsbeurteilung begründen und die Prüfung vorbereiten, aber nicht ersetzen. Auch Sicherheitseinrichtungen wie Not-Halt oder Endschalter bleiben von nachgerüsteter Sensorik unberührt – die TRBS 1115 verbietet ihre Manipulation.
Fehlende Datenbasis, fehlende Zuständigkeit und zu eng gesetzte Grenzwerte. Ohne Ausfallhistorie lässt sich nichts prognostizieren; ohne jemanden, der die Werte liest und entscheidet, bleibt der Alarm eine Zahl; mit zu vielen Fehlalarmen wird der Sensor abgeschaltet. Dazu kommt die Nachrüstbarkeit: Nicht jede Anlage hat Platz und Kabelweg für Sensoren.
Omega Mounting übernimmt von Rodgau aus die Montageseite: Befundung, Fertigung von Haltern und Schutzgehäusen in der eigenen Werkstatt, Montage der Messstellen im Stillstandsfenster und Aufnahme der Baseline – in Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und im gesamten Rhein-Main-Gebiet. Sensorik und Auswertungssoftware wählen Sie oder Ihr Datenpartner; wir arbeiten mit dem System zusammen, das Sie einsetzen.
Ja, mit unterschiedlichen Schwerpunkten. In der Logistik stehen Fördertechnik, Tore und Rampen im Vordergrund, bei denen Lastwechselzähler und Stromaufnahme viel aussagen. In Rechenzentren geht es um Lüfter, Pumpen und Kaltwassersätze mit Schwingung und Temperatur, wobei Redundanz und Zutrittsregeln die Montage prägen. In Lebensmittelbetrieben müssen Sensoren und Halter spritzwasserfest und hygienegerecht sein – und die Elektrohängebahn ist dort oft die kritischste Anlage.
Über eine kurze Anfrage mit drei Angaben: welche Anlagen kritisch sind (Art, Baujahr, Standort), welche Störungen und Tauschdaten Sie aus den letzten Jahren kennen und welche Stillstandsfenster Ihr Betrieb hergibt. Wir vereinbaren eine Begehung, prüfen Messbarkeit und Nachrüstbarkeit vor Ort und schicken Ihnen eine schriftliche Einschätzung mit sinnvollen Messstellen – und mit der klaren Aussage, wo wir abraten. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 English
 German