- Ratgeber – Arbeitssicherheit
Reparaturschweißen an Industrieanlagen: Verfahren, Heißarbeiten, Freigaben
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
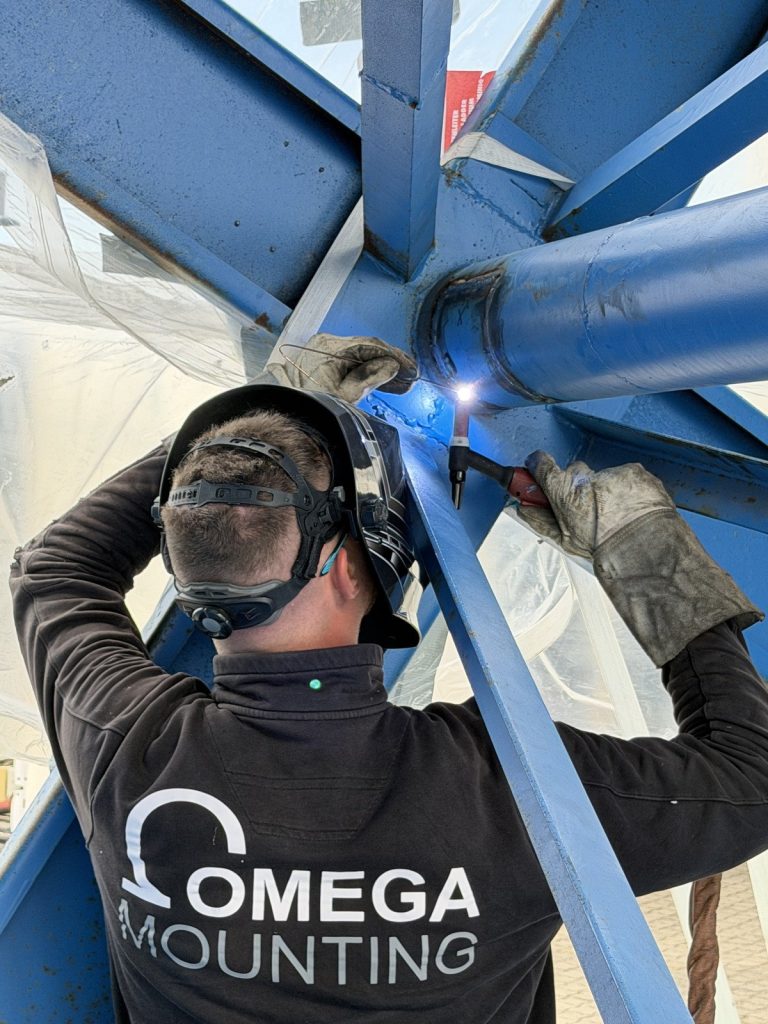
Eine Reparaturschweißung im laufenden Betrieb ist zu einem Drittel Schweißtechnik und zu zwei Dritteln Vorbereitung: Werkstoff klären, Naht sauber ausschleifen, Brandschutz organisieren und die Freigabe schriftlich festhalten.
Ein Riss in einer Konsole, eine gebrochene Schweißnaht an der Verladerampe, eine undichte Wanne unter dem Prüfstand: Wenn Stahl an einer Anlage versagt, steht meist nicht nur ein Bauteil still, sondern ein Prozess. Beim Reparaturschweißen an einer Industrieanlage geht es deshalb selten um die Frage, ob geschweißt werden kann – sondern darum, wie es sicher, dauerhaft und mit möglichst kurzem Stillstand gelingt.
Genau hier entstehen in der Praxis die Probleme. Wer nur den Riss überschweißt, hat ihn in wenigen Wochen wieder. Wer in einer Halle mit Kartonagen, Hydrauliköl oder Kabelwickeln den Brenner zündet, ohne Brandschutz und Erlaubnisschein (Permit to Work), riskiert mehr als ein Bauteil. Und wer an einem tragenden Teil schweißt, ohne die Statik zu kennen, verschiebt das Problem nur in die nächste wiederkehrende Prüfung.
Dieser Ratgeber erklärt, wie wir bei Omega Mounting Reparaturschweißungen an Anlagen angehen: welches Verfahren wann passt, wie eine Naht vorbereitet wird, was in die Heißarbeitserlaubnis gehört, wie Prüfung und Abnahme aussehen – und wann man die Finger vom Schweißen lässt. Mit Beispielen aus unseren Einsätzen im Rhein-Main-Gebiet.
Das Wichtigste in Kürze
- Reparaturschweißen ist das schweißtechnische Instandsetzen eines beschädigten Bauteils am Einsatzort oder in der Werkstatt, mit dem Ziel, die ursprüngliche Funktion und Tragfähigkeit wiederherzustellen.
- Die Verfahrenswahl zwischen WIG, MAG und E-Hand richtet sich nach Werkstoff, Wanddicke, Zugänglichkeit und Umgebung – nicht nach dem Gerät, das zufällig im Fahrzeug liegt.
- Eine Naht ist nur so gut wie ihre Vorbereitung: Der Riss muss vollständig bis ins gesunde Grundmaterial ausgeschliffen werden, sonst wandert er unter der neuen Naht weiter.
- Schweißen, Schneiden, Löten und Trennschleifen im Betrieb sind Heißarbeiten, die einen schriftlichen Erlaubnisschein, einen vorbereiteten Brandschutzbereich und eine Brandwache während und nach der Arbeit verlangen (DGUV Information 205-002).
- Schweißrauch muss an der Entstehungsstelle abgesaugt werden; in Kellerräumen und engen Räumen kommt eine Frischluftzufuhr dazu (TRGS 528).
- An tragenden Bauteilen von Kranen, Bühnen, Regalen und Stahlbau wird nur mit statischer Freigabe und dokumentierter Schweißerqualifikation geschweißt – ohne Statik keine Naht.
- Nach der Reparatur folgt immer eine Prüfung: mindestens eine dokumentierte Sichtprüfung jeder Naht, bei prüfpflichtigen Anlagen die Nachprüfung durch eine zur Prüfung befähigte Person mit Eintrag ins Prüfbuch.
Was ist Reparaturschweißen an einer Industrieanlage?
Reparaturschweißen an einer Industrieanlage ist das schweißtechnische Instandsetzen eines beschädigten oder verschlissenen Bauteils, bei dem gerissene, gebrochene oder abgetragene Bereiche entfernt und durch neu eingebrachtes Schweißgut oder eingepasste Ersatzstücke ersetzt werden, sodass das Bauteil seine ursprüngliche Funktion und Belastbarkeit wieder erreicht.
Der Unterschied zum Neuteilschweißen liegt in den Randbedingungen: In der Fertigung ist der Werkstoff bekannt, das Teil liegt in Wannenlage auf dem Tisch. Bei der Reparatur an einer Industrieanlage ist der Werkstoff oft nur geschätzt, das Bauteil hängt in Zwangslage über Kopf, und drei Meter weiter läuft die Produktion oder lagert brennbares Material. Reparaturschweißen muss also zwei Fragen gleichzeitig beantworten: Hält die Naht? Und ist der Weg dorthin sicher?
In der Sprache der DIN 31051 ist Reparaturschweißen Instandsetzung – die Maßnahme, die den Sollzustand wiederherstellt, nachdem Inspektion und Befundung den Schaden festgestellt haben. In der Praxis unterscheiden wir drei Fälle: Die Instandsetzungsschweißung schließt einen Riss oder eine gebrochene Naht, die Ersatzstück-Reparatur trennt den beschädigten Bereich heraus und setzt ein neues Segment ein, die Auftragsschweißung baut verschlissenes Material wieder auf. Alle drei folgen demselben Ablauf: Befundung mit Schadensbild und Ursachenanalyse, Werkstoff klären, Nahtvorbereitung, Schweißen, Nachbearbeitung, Prüfung.
Welches Schweißverfahren passt zu welcher Reparatur?
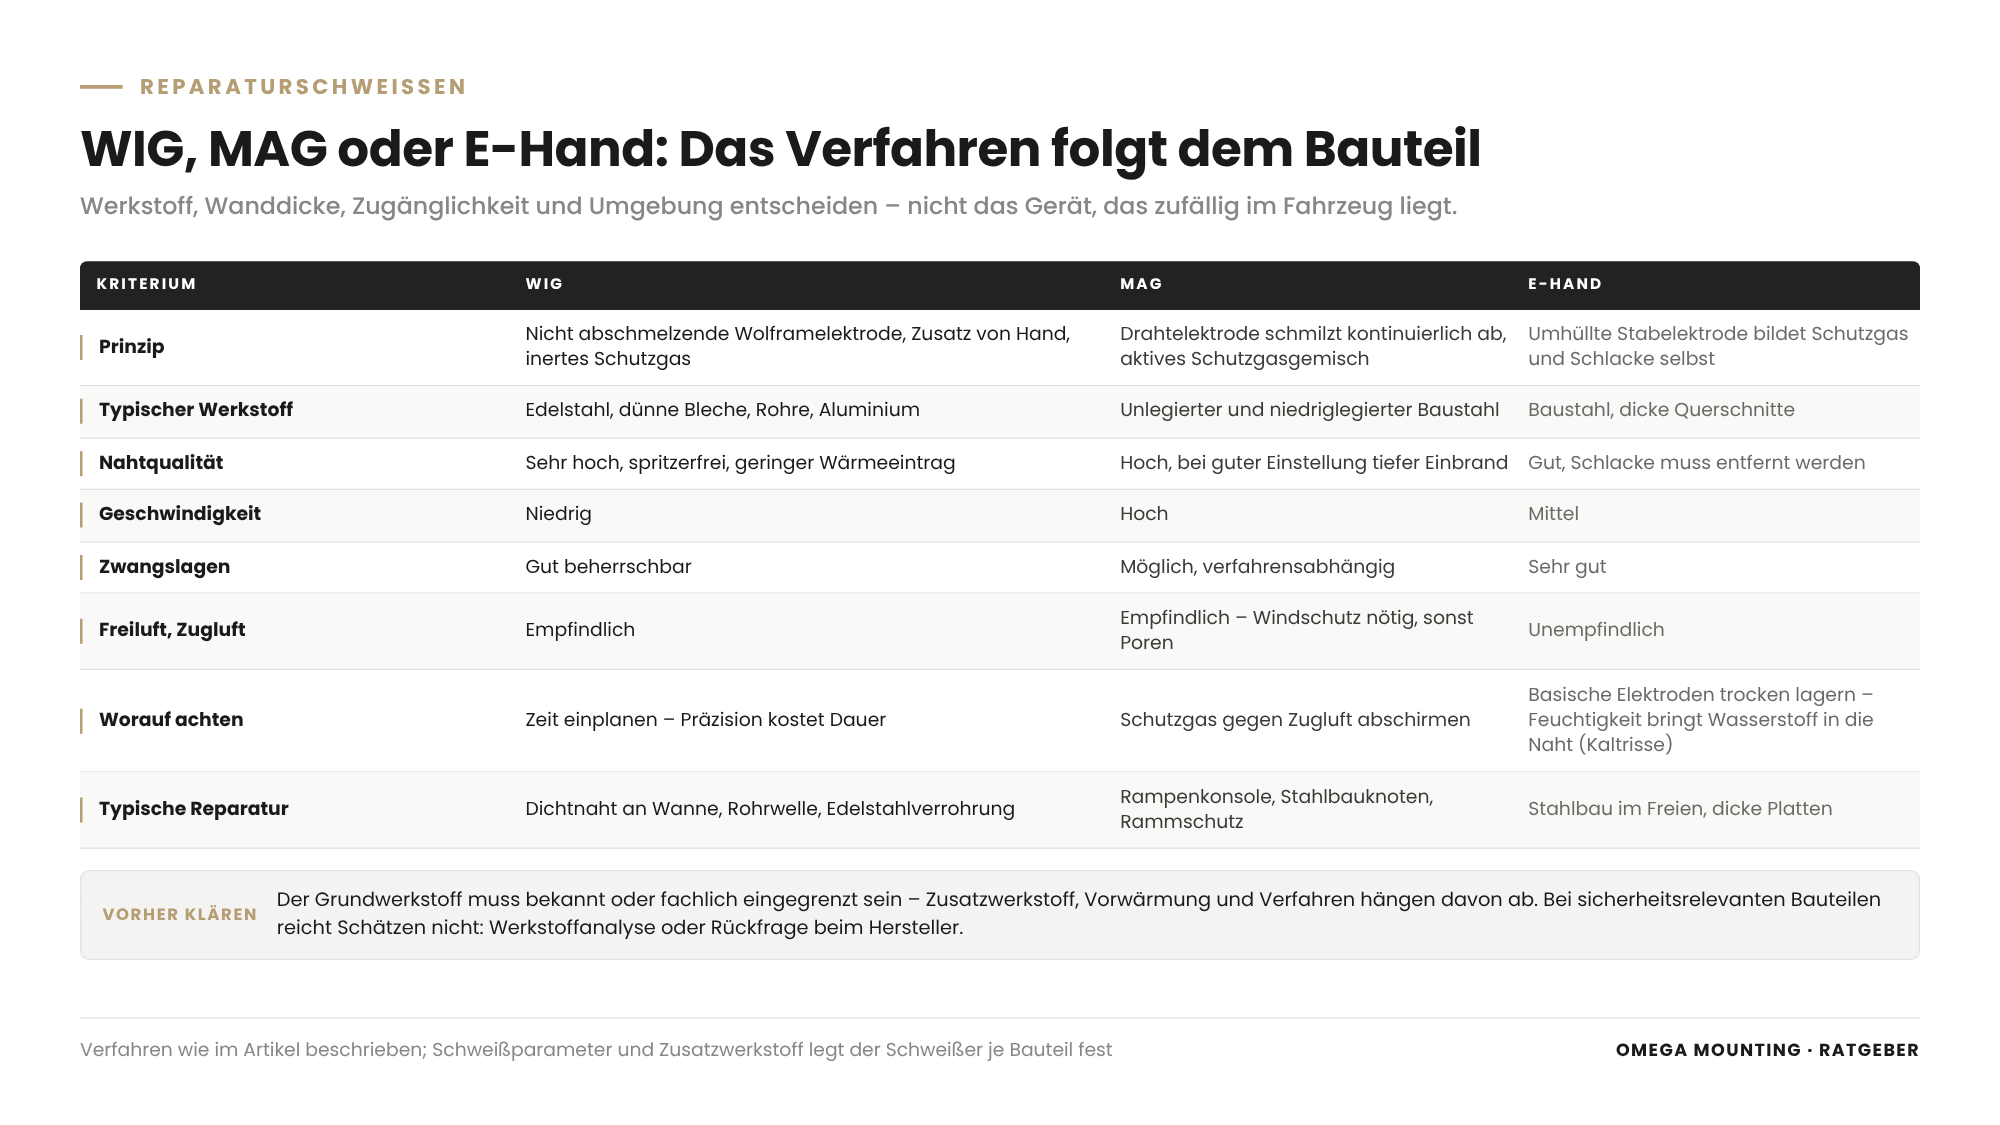
Das passende Schweißverfahren ergibt sich aus Werkstoff, Wanddicke, Zugänglichkeit und Umgebung: WIG für dünne Bleche, Edelstahl und dichte Nähte, MAG für Baustahl mit tiefem Einbrand in der Halle, E-Hand für dicke Querschnitte, Zwangslagen und windige Freiluftbaustellen.
WIG: präzise, sauber, langsam
WIG steht für Wolfram-Inertgas-Schweißen – der Lichtbogen brennt zwischen einer nicht abschmelzenden Wolframelektrode und dem Werkstück, der Zusatzwerkstoff wird von Hand zugeführt, ein inertes Schutzgas schirmt das Schmelzbad ab. Das Ergebnis sind spritzerarme, sehr kontrollierte Nähte. WIG ist unser Verfahren der Wahl, wenn es dicht werden muss (Wannen, Behälter, Rohrstöße), bei dünnem Material und Edelstahl und wenn der Wärmeeintrag gering bleiben soll. Der Preis dafür ist Zeit.
MAG: Leistung für Baustahl
MAG steht für Metall-Aktivgas-Schweißen – ein Drahtelektrodenvorschub schmilzt kontinuierlich ab, ein aktives Schutzgasgemisch schützt das Bad. Das Verfahren bringt viel Schweißgut in kurzer Zeit ein und erreicht bei richtiger Einstellung einen tiefen Einbrand, also eine gute Verbindung bis in den Grundwerkstoff. Für Konsolen, Rampen, Stahlbauknoten und alles aus unlegiertem Baustahl ist MAG in der Halle das Standardverfahren. Seine Schwäche: Zugluft bläst das Schutzgas weg. Im Freien braucht MAG Windschutz, sonst entstehen Poren.
E-Hand: robust, wenn die Bedingungen schlecht sind
Lichtbogenhandschweißen mit umhüllter Stabelektrode – kurz E-Hand – kommt ohne Schutzgasflasche aus, weil die Umhüllung beim Abschmelzen selbst Schutzgas und Schlacke bildet. Es ist unempfindlich gegen Wind und funktioniert in jeder Position. Für dicke Querschnitte auf Freiluftbaustellen ist E-Hand oft die pragmatische Lösung. Zu beachten: Basische Elektroden müssen trocken gelagert werden, sonst bringt Feuchtigkeit Wasserstoff in die Naht – eine Hauptursache für Kaltrisse.
Die Entscheidungsmatrix
| Kriterium | WIG | MAG | E-Hand |
|---|---|---|---|
| Typischer Werkstoff | Edelstahl, dünne Bleche, Rohre, Aluminium | Unlegierter und niedriglegierter Baustahl | Baustahl, dicke Querschnitte |
| Nahtqualität | sehr hoch, spritzerfrei | hoch, bei guter Einstellung tiefer Einbrand | gut, Schlacke muss entfernt werden |
| Geschwindigkeit | niedrig | hoch | mittel |
| Zwangslagen | gut beherrschbar | möglich, verfahrensabhängig | sehr gut |
| Freiluft / Zugluft | empfindlich | empfindlich, Windschutz nötig | unempfindlich |
| Typische Reparatur | Dichtnaht an Wanne, Rohrwelle, Edelstahlverrohrung | Rampenkonsole, Stahlbauknoten, Rammschutz | Stahlbau im Freien, dicke Platten |
Wie klären Sie den Werkstoff, bevor geschweißt wird?
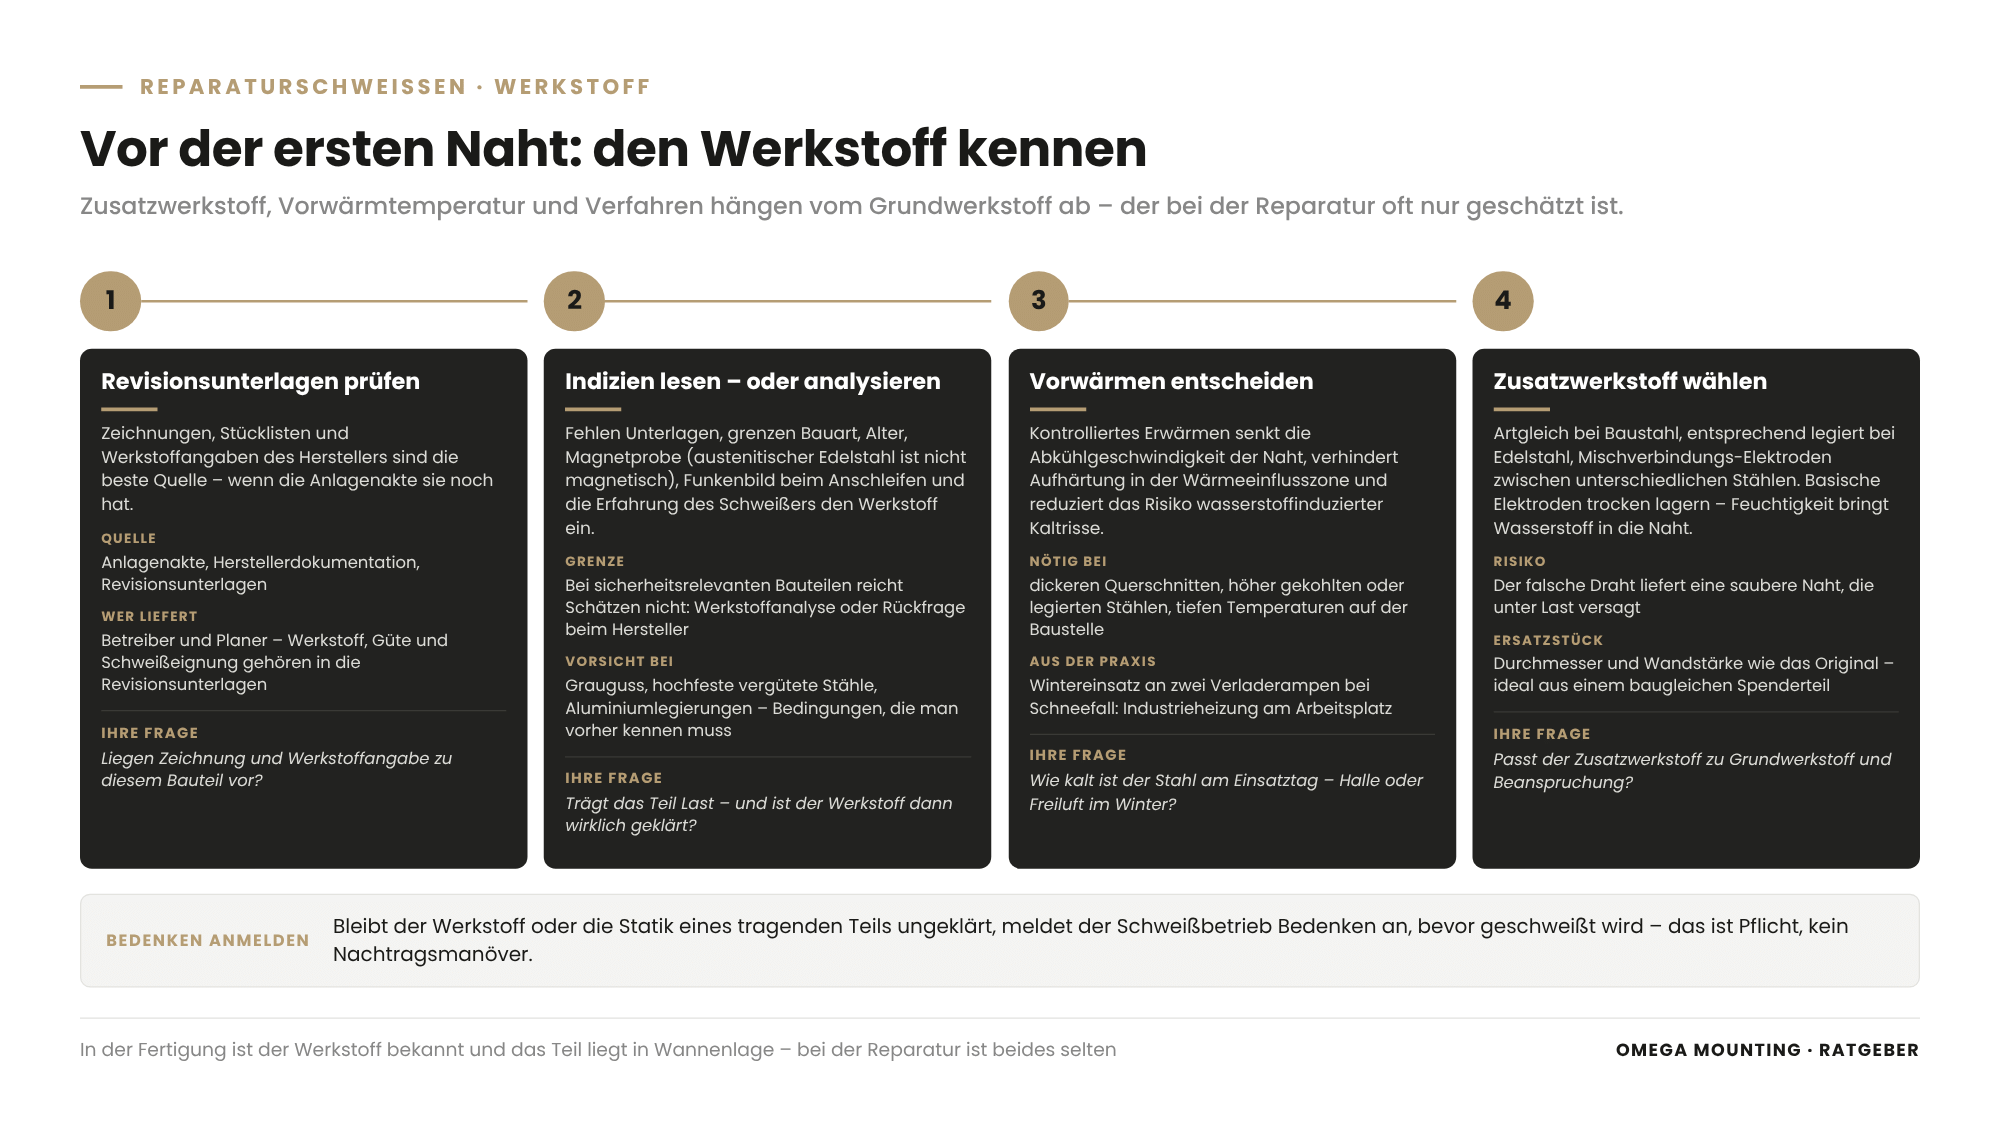
Vor jeder Reparaturschweißung muss der Grundwerkstoff bekannt oder zumindest fachlich eingegrenzt sein, denn Zusatzwerkstoff, Vorwärmtemperatur und Verfahren hängen davon ab.
Die beste Quelle sind die Revisionsunterlagen der Anlage: Zeichnungen, Stücklisten, Werkstoffangaben des Herstellers. Fehlen sie, helfen Indizien – Bauart, Alter, Magnetprobe (austenitischer Edelstahl ist nicht magnetisch), Funkenbild beim Anschleifen und die Erfahrung des Schweißers. Bei sicherheitsrelevanten Bauteilen reicht Schätzen nicht; dann ist eine Werkstoffanalyse oder die Rückfrage beim Hersteller der sauberere Weg.
Vorwärmen: wann und warum
Vorwärmen ist das kontrollierte Erwärmen des Bauteils vor dem Schweißen, um die Abkühlgeschwindigkeit der Naht zu senken. Das verhindert Aufhärtung in der Wärmeeinflusszone und reduziert das Risiko wasserstoffinduzierter Kaltrisse. Nötig wird es bei dickeren Querschnitten, bei höher gekohlten oder legierten Stählen und bei tiefen Temperaturen auf der Baustelle. Bei einem Wintereinsatz an zwei Verladerampen bei Schneefall und Minusgraden haben wir deshalb eine Industrieheizung aufgestellt – kalter Stahl schweißt sich anders als Stahl bei Raumtemperatur.
Zusatzwerkstoff passend wählen
Der Zusatzwerkstoff muss zum Grundwerkstoff und zur Beanspruchung passen: artgleich bei Baustahl, entsprechend legiert bei Edelstahl, mit Mischverbindungs-Elektroden zwischen unterschiedlichen Stählen. Der falsche Draht liefert eine saubere Naht, die unter Last versagt.
Wie wird eine Reparaturnaht vorbereitet?
Eine Reparaturnaht wird vorbereitet, indem der Schaden vollständig bis ins gesunde Grundmaterial entfernt, die Fuge für den gewählten Nahtaufbau geöffnet und die Umgebung metallisch blank gereinigt wird – erst dann wird geschweißt.
Den Riss finden – ganz
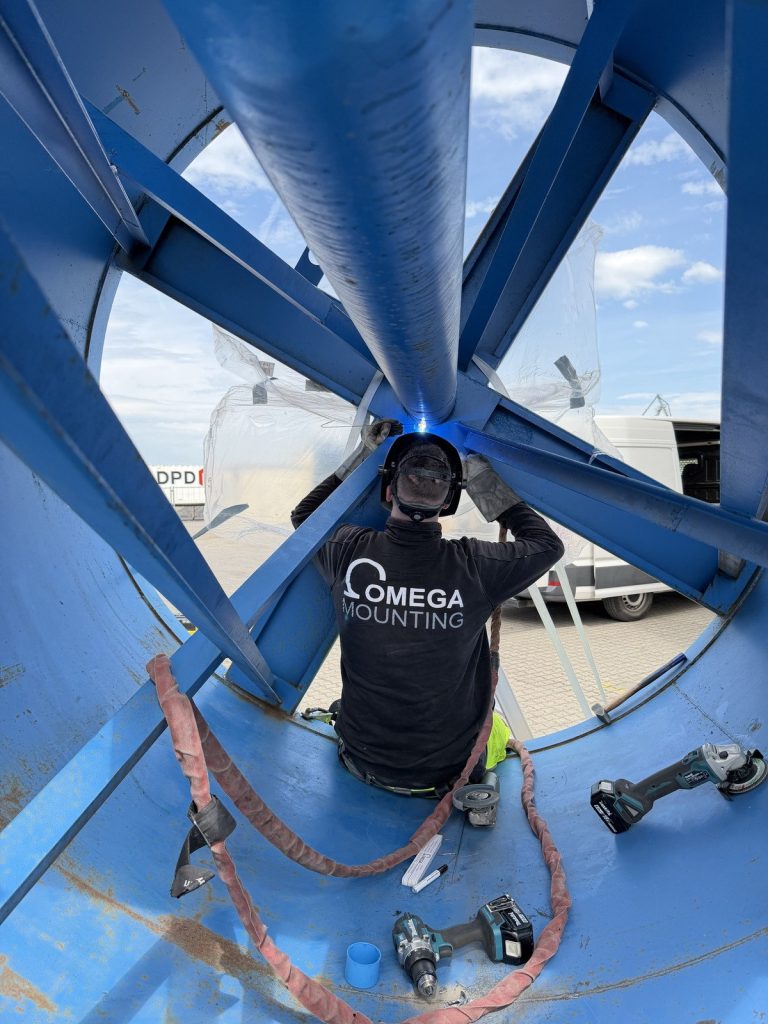
Ein Riss ist fast immer länger, als man ihn sieht. Deshalb wird der sichtbare Riss nicht einfach überschweißt, sondern ausgeschliffen, bis das Rissende eindeutig im gesunden Material liegt – im Zweifel mit einer Farbeindringprüfung bestätigt. Bei Bedarf wird das Rissende vorgebohrt, um den Rissfortschritt zu stoppen. An unserer Kabeltrommel im Hafen Aschaffenburg haben wir die beschädigten Rohrbereiche der Welle komplett herausgetrennt und alle Risse bis ins gesunde Grundmaterial ausgeschliffen, bevor ein neues Segment eingepasst wurde.
Alte Nähte und Beschichtungen entfernen
Alte, mangelhafte Nähte werden mit dem Trennschleifer bis zur metallisch blanken Oberfläche ausgeschliffen. Farbe, Zunder, Öl und Verzinkung müssen aus der Nahtzone verschwinden, sonst entstehen Poren und Bindefehler. Bei verzinkten Teilen ist das zusätzlich ein Gesundheitsthema: Zinkrauch verlangt konsequente Absaugung. Auch der Schleifstaub ist keine Nebensache: Der BG BAU/BAuA-Baustein „Baustelleneinrichtung – Staubarmes Arbeiten“ verlangt, Staub an der Entstehungsstelle abzusaugen und Ablagerungen mit einem Entstauber statt durch Kehren oder Abblasen zu beseitigen. Wer in Ihrer Halle schleift, bringt also die Absaugung mit – sonst liegt der Metallstaub später in Ihren Anlagen und Filtern.
Ersatzstück statt Flickwerk
Wenn der Schaden groß ist, ist ein eingepasstes Ersatzstück meist besser als eine große Auftragsschweißung. Es muss in Durchmesser und Wandstärke dem Original entsprechen – idealerweise aus einem baugleichen Spenderteil, wie die Reparaturstücke für die Rohrwelle der Kabeltrommel. Für Sonderfälle fertigen wir Passstücke in unserer Werkstatt in Rodgau – mehr dazu auf unserer Seite zu Sonderanfertigungen und Ersatzteilen aus eigener Fertigung.
Heften, Verzug beherrschen, Lagenaufbau planen
Vor der eigentlichen Naht wird geheftet und die Geometrie kontrolliert – bei rotierenden Bauteilen zählt die Rundlaufgenauigkeit. Dicke Querschnitte werden mehrlagig geschweißt; jede Lage wird von Schlacke und Spritzern befreit, bevor die nächste kommt. Der Übergang zur Oberfläche soll kerbfrei sein, weil an Kerben der nächste Riss beginnt.
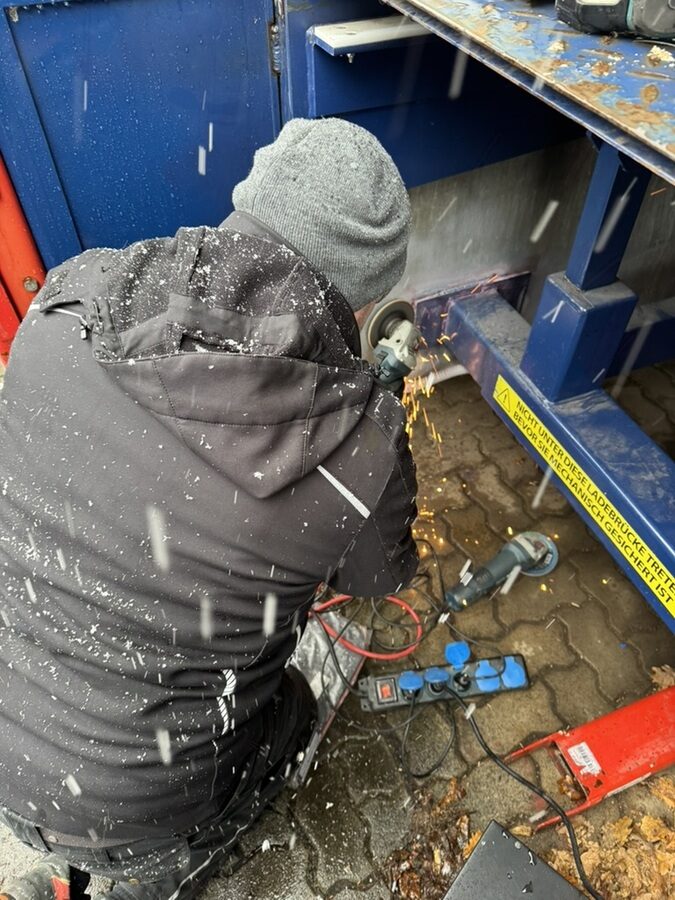
Was gehört in den Erlaubnisschein für Heißarbeiten?
Der Erlaubnisschein für Heißarbeiten – auf internationalen Baustellen Hot Work Permit genannt – ist das schriftliche Freigabedokument, in dem Betreiber und ausführende Firma vor Beginn festhalten, wo und was geschweißt wird, welche Brandgefahren bestehen, welche Schutzmaßnahmen vor, während und nach der Arbeit gelten, wer die Brandwache stellt und wer die Arbeit freigibt und zurücknimmt.
Rechtlich stehen dahinter die Gefährdungsbeurteilung nach § 5 Arbeitsschutzgesetz und die Zusammenarbeit mehrerer Arbeitgeber nach § 8 ArbSchG, aus denen Betriebsanweisung und Unterweisung folgen. Fachlich ausgestaltet ist das Verfahren in der DGUV Information 205-002 „Brandschutz bei feuergefährlichen Arbeiten“, die einen Muster-Erlaubnisschein enthält, und in der DGUV Regel 100-500, Kapitel 2.26 „Schweißen, Schneiden und verwandte Verfahren“. Dass dies bei Instandhaltungsarbeiten keine Empfehlung, sondern Stand der Technik ist, hält die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) in ihrem Anhang 2 fest: Heißarbeiten erfordern eine schriftliche Feuererlaubnis und eine Brandwache. Ein Schweißbetrieb, der ohne Schein anfängt, arbeitet also nicht pragmatisch, sondern unterhalb der Regel – und Sie als Betreiber stehen mit in der Verantwortung. Auf Baustellen nach Baustellenverordnung verlangt zudem der SiGe-Plan – der Sicherheits- und Gesundheitsschutzplan des SiGeKo – regelmäßig eine Arbeitsfreigabe für feuergefährliche Arbeiten.
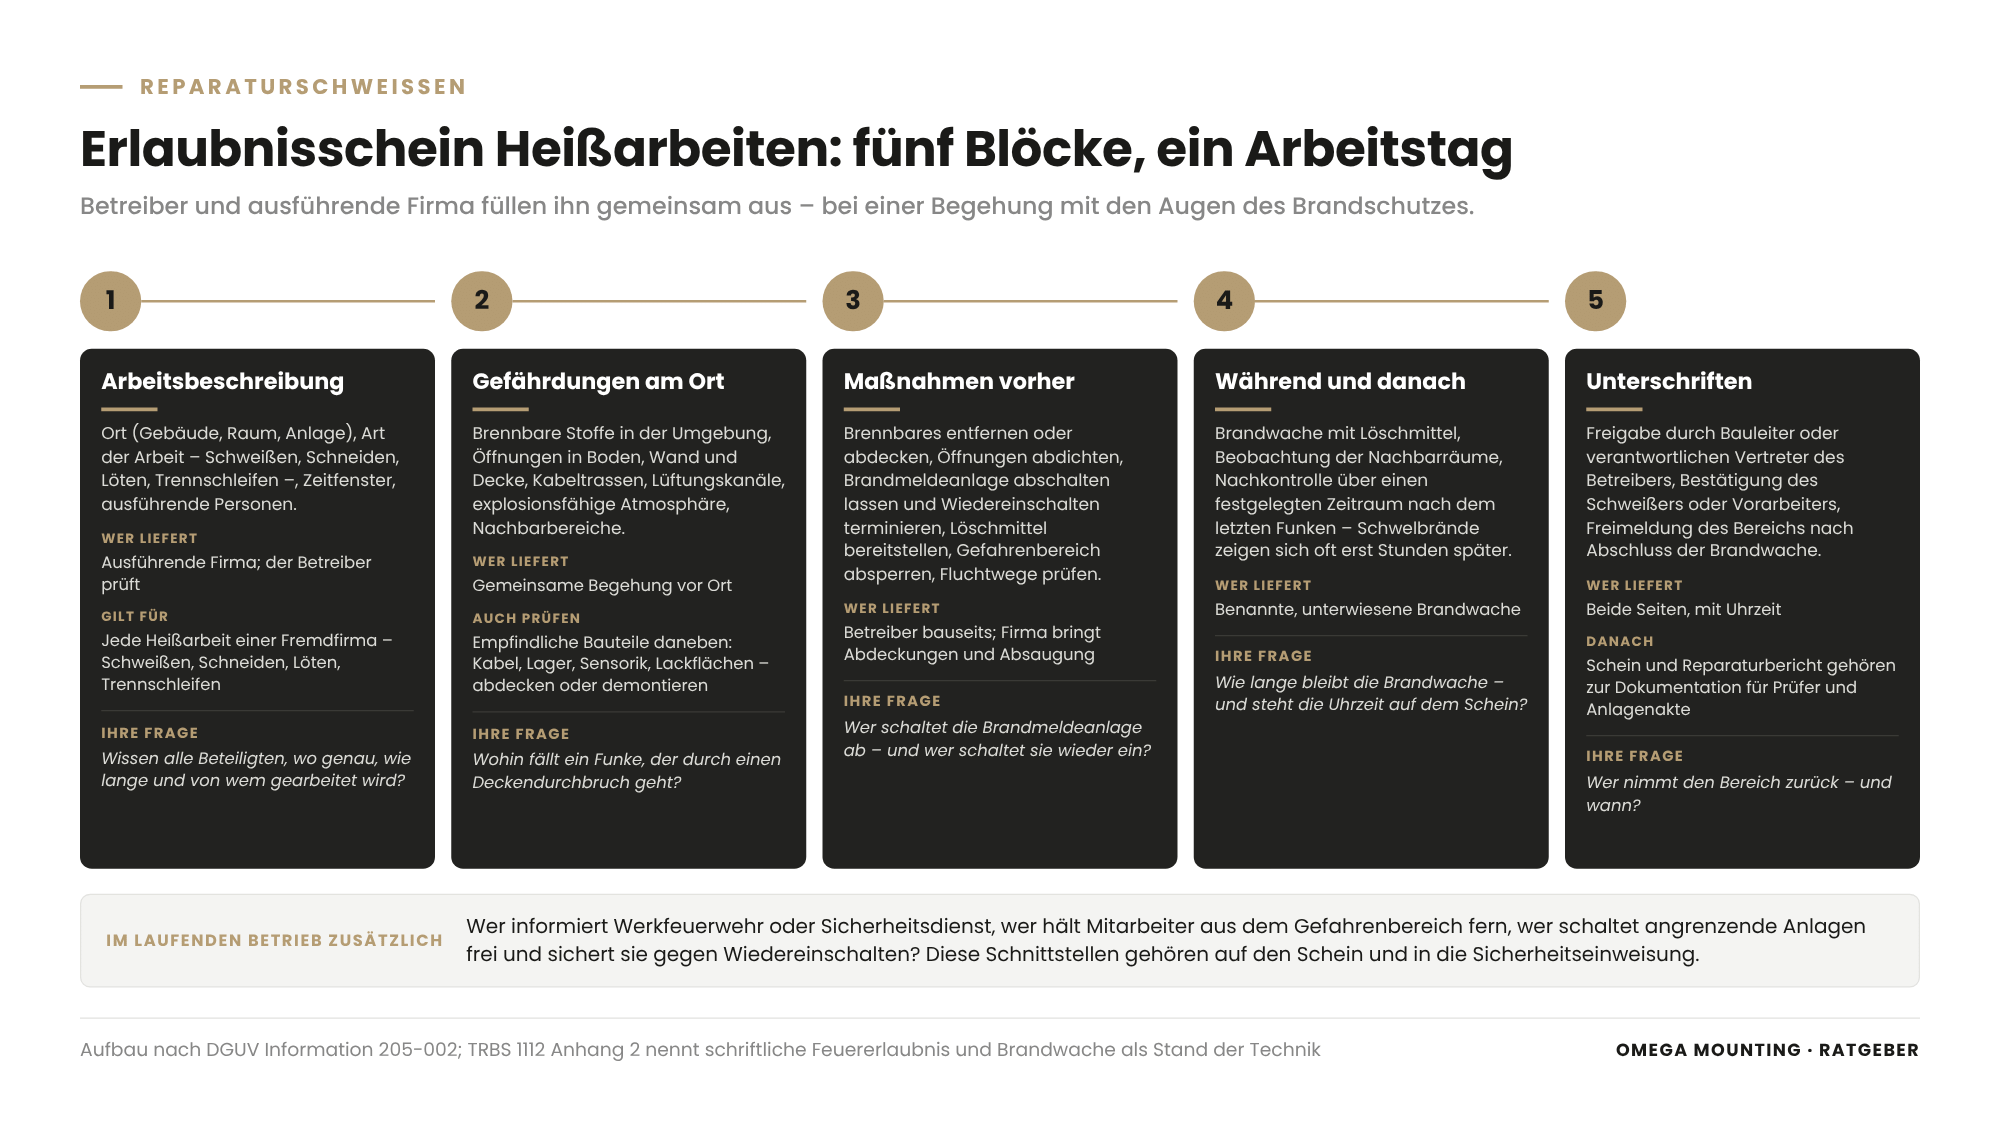
Die fünf Blöcke eines guten Erlaubnisscheins
- Arbeitsbeschreibung: Ort (Gebäude, Raum, Anlage), Art der Arbeit (Schweißen, Schneiden, Löten, Trennschleifen), Zeitfenster, ausführende Personen.
- Gefährdungen am Ort: brennbare Stoffe in der Umgebung, Öffnungen und Durchbrüche in Boden, Wand und Decke, Kabeltrassen, Lüftungskanäle, explosionsfähige Atmosphäre (Explosionsschutz), Nachbarbereiche.
- Maßnahmen vorher: brennbares Material entfernen oder abdecken, Öffnungen abdichten, Brandmeldeanlage im Bereich abschalten oder abschirmen lassen (und das Wiedereinschalten terminieren), Löschmittel bereitstellen, Gefahrenbereich absperren, Flucht- und Rettungswege prüfen.
- Maßnahmen während und nach der Arbeit: Brandwache (Brandschutzposten) mit Löschmittel, Beobachtung von Nachbarräumen, Nachkontrolle des Bereichs über einen festgelegten Zeitraum nach dem letzten Funken.
- Unterschriften: Freigabe durch den Bauleiter oder den verantwortlichen Vertreter des Betreibers, Bestätigung des Schweißers oder Vorarbeiters, Freimeldung des Bereichs nach Abschluss der Brandwache.
Wer das zum ersten Mal sieht, hält es für Bürokratie – bis ein Funke durch einen Deckendurchbruch in eine Kabeltrasse fällt. Der Erlaubnisschein zwingt beide Seiten zu einer gemeinsamen Begehung mit den Augen des Brandschutzes.
Besonderheit laufender Betrieb
Im laufenden Betrieb kommen Schnittstellen dazu: Wer schaltet die Brandmeldeanlage, wer informiert Werkfeuerwehr oder Sicherheitsdienst, wer hält Mitarbeiter aus dem Gefahrenbereich fern, wer schaltet angrenzende Anlagen frei und sichert sie gegen Wiedereinschalten? Diese Fragen gehören auf den Schein und in die Sicherheitseinweisung durch den Fremdfirmenkoordinator.
Wie schützen Sie Anlage, Umgebung und Menschen während des Schweißens?
Anlage, Umgebung und Menschen werden beim Reparaturschweißen durch drei Maßnahmenbündel geschützt: Brandschutz im Arbeitsbereich mit Brandwache, Schweißrauchabsaugung an der Entstehungsstelle sowie persönliche Schutzausrüstung (PSA) und Abschirmung gegen Strahlung, Funken und Lärm – in der Rangfolge der Maßnahmenhierarchie nach § 4 ArbSchG: erst technisch, dann organisatorisch, zuletzt persönlich.
Brandschutz und Brandwache
Brennbare Stoffe werden aus dem Umkreis der Arbeitsstelle entfernt; was nicht entfernt werden kann, wird mit schwer entflammbaren Decken oder Platten abgedeckt – die DGUV Information 205-002 nennt dafür konkrete Abstände. Öffnungen in Boden und Wänden werden verschlossen, weil Funken und glühende Schleifpartikel über Etagen wandern. Löschmittel stehen griffbereit.
Die Brandwache ist eine benannte und unterwiesene Person, die während der Arbeit und für einen festgelegten Zeitraum danach den Bereich beobachtet, weil Schwelbrände oft erst Stunden später sichtbar werden. Diese Nachkontrolle gehört in den Erlaubnisschein, mit Uhrzeit und Unterschrift – und ein glimmendes Vlies ist ein Beinahe-Unfall (Near Miss), der gemeldet wird, nicht nur ausgetreten.
Zum Brandschutz gehört die Meldekette. Der BG BAU/BAuA-Baustein „Baustelleneinrichtung – Notfälle und Rettung“ verlangt, dass Notrufnummern – Feuerwehr, Brandschutzverantwortlicher, Bauleitung, Ersthelfer – als Alarmplan ausgehängt und den Firmen nachweislich mitgeteilt sind. Für Ihre Heißarbeit heißt das: Auf dem Erlaubnisschein steht, wen die Brandwache anruft, und der Verbandkasten steht am Arbeitsplatz.
Schutz der Anlage selbst
Oft ist nicht das Gebäude, sondern das Bauteil daneben das Empfindlichste. Bei der Kabeltrommel im Hafen Aschaffenburg lag ein mehrere Tonnen schweres Hochspannungskabel direkt neben der Schweißstelle – es blieb auf der Trommel, geschützt durch hitzebeständige Abdeckungen gegen Funken, Spritzer und Schleifstaub. Ähnlich gilt: Lager, Dichtungen, Sensorik, Lackflächen und Elektronik in der Nähe werden abgedeckt oder demontiert, Massekabel werden so gesetzt, dass der Schweißstrom nicht über Lager oder Steuerungen fließt.
Schweißrauch absaugen
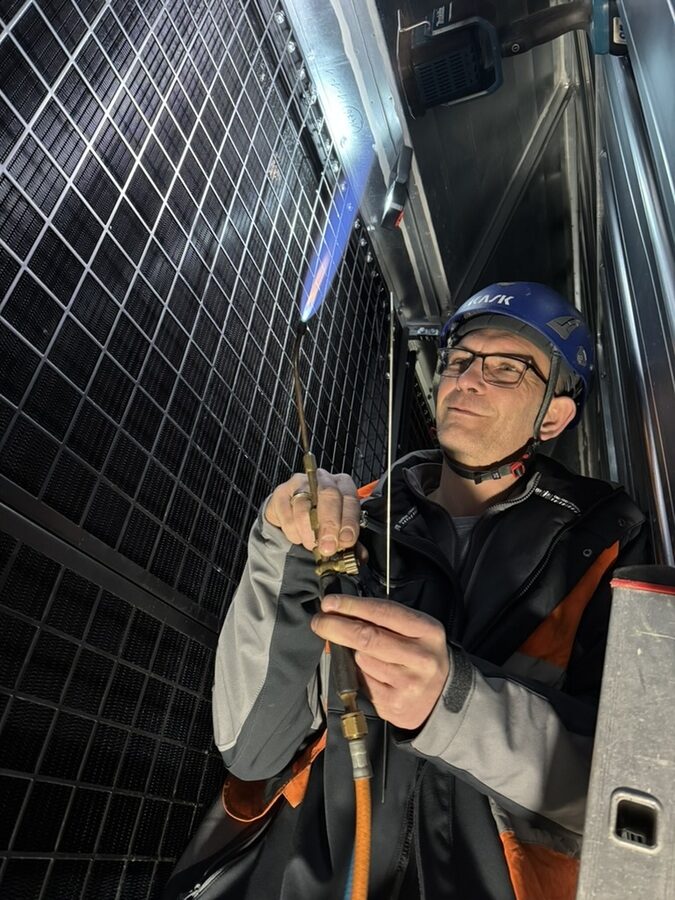
Schweißrauche sind als krebserzeugend eingestuft; die TRGS 528 „Schweißtechnische Arbeiten“ verlangt deshalb, die Rauche möglichst an der Entstehungsstelle zu erfassen und abzusaugen. In der offenen Halle genügt oft eine mobile Absaugung mit Erfassungsarm. In Kellerräumen, Gruben und engen Räumen kommt eine Frischluftzufuhr dazu, damit kein Sauerstoffmangel und keine Anreicherung entstehen – so haben wir eine Ölwanne im Kellerraum eines Prüffelds geschweißt. Bei Edelstahl (Chrom, Nickel) und verzinkten Teilen ist die Absaugung noch wichtiger.
Der Kellerraum wirft eine zweite Frage auf, die oft erst vor Ort gestellt wird: Wo steht die Schutzgasflasche? Die TRBS 3145 (Ortsbewegliche Druckgasbehälter) verbietet das Aufstellen von Gasflaschen in Treppenräumen, Fluren, Durchgängen und Rettungswegen; für Räume unter Erdgleiche lässt sie Ausnahmen nur mit Absperrung, Lüftung und Aufsicht zu. Flaschen werden nur mit geschlossenem Ventil und Ventilschutz bewegt und gegen Umfallen gesichert. Klären Sie deshalb vorab, ob die Flasche oben bleibt und der Schlauch verlängert wird – meist einfacher als ein Lüftungskonzept für den Keller.
Persönliche Schutzausrüstung und Umgebung
Automatik-Schweißhelm, schwer entflammbare Schutzkleidung, Schweißerhandschuhe, Sicherheitsschuhe S3 und Gehörschutz beim Schleifen sind Standard. Für die Umgebung zählen Blendschutz durch Schweißvorhänge und die Absperrung des Gefahrenbereichs, damit keine Unbeteiligten in Funkenflug oder in den Lastbereich eines angehobenen Bauteils geraten. Beim Schweißen von der Hubarbeitsbühne oder an der Absturzkante kommt die persönliche Schutzausrüstung gegen Absturz (PSAgA) dazu, bei Arbeiten in Zwangslagen die Ergonomie: regelmäßige Wechsel, eine zweite Person in Rufweite und eine funktionierende Rettungskette. Wird vom Gerüst geschweißt, gilt nach dem BG BAU/BAuA-Baustein „Baustelleneinrichtung – Arbeits- und Schutzgerüste“: Das Gerüst ist vom Ersteller geprüft und mit Freigabedokument gekennzeichnet, bevor es betreten wird, und nur der Ersteller darf es umbauen – ein Schweißer, der eine Gerüstlage „kurz anpasst“, hebt die Freigabe auf.
Wie wird eine Reparaturschweißung geprüft und abgenommen?
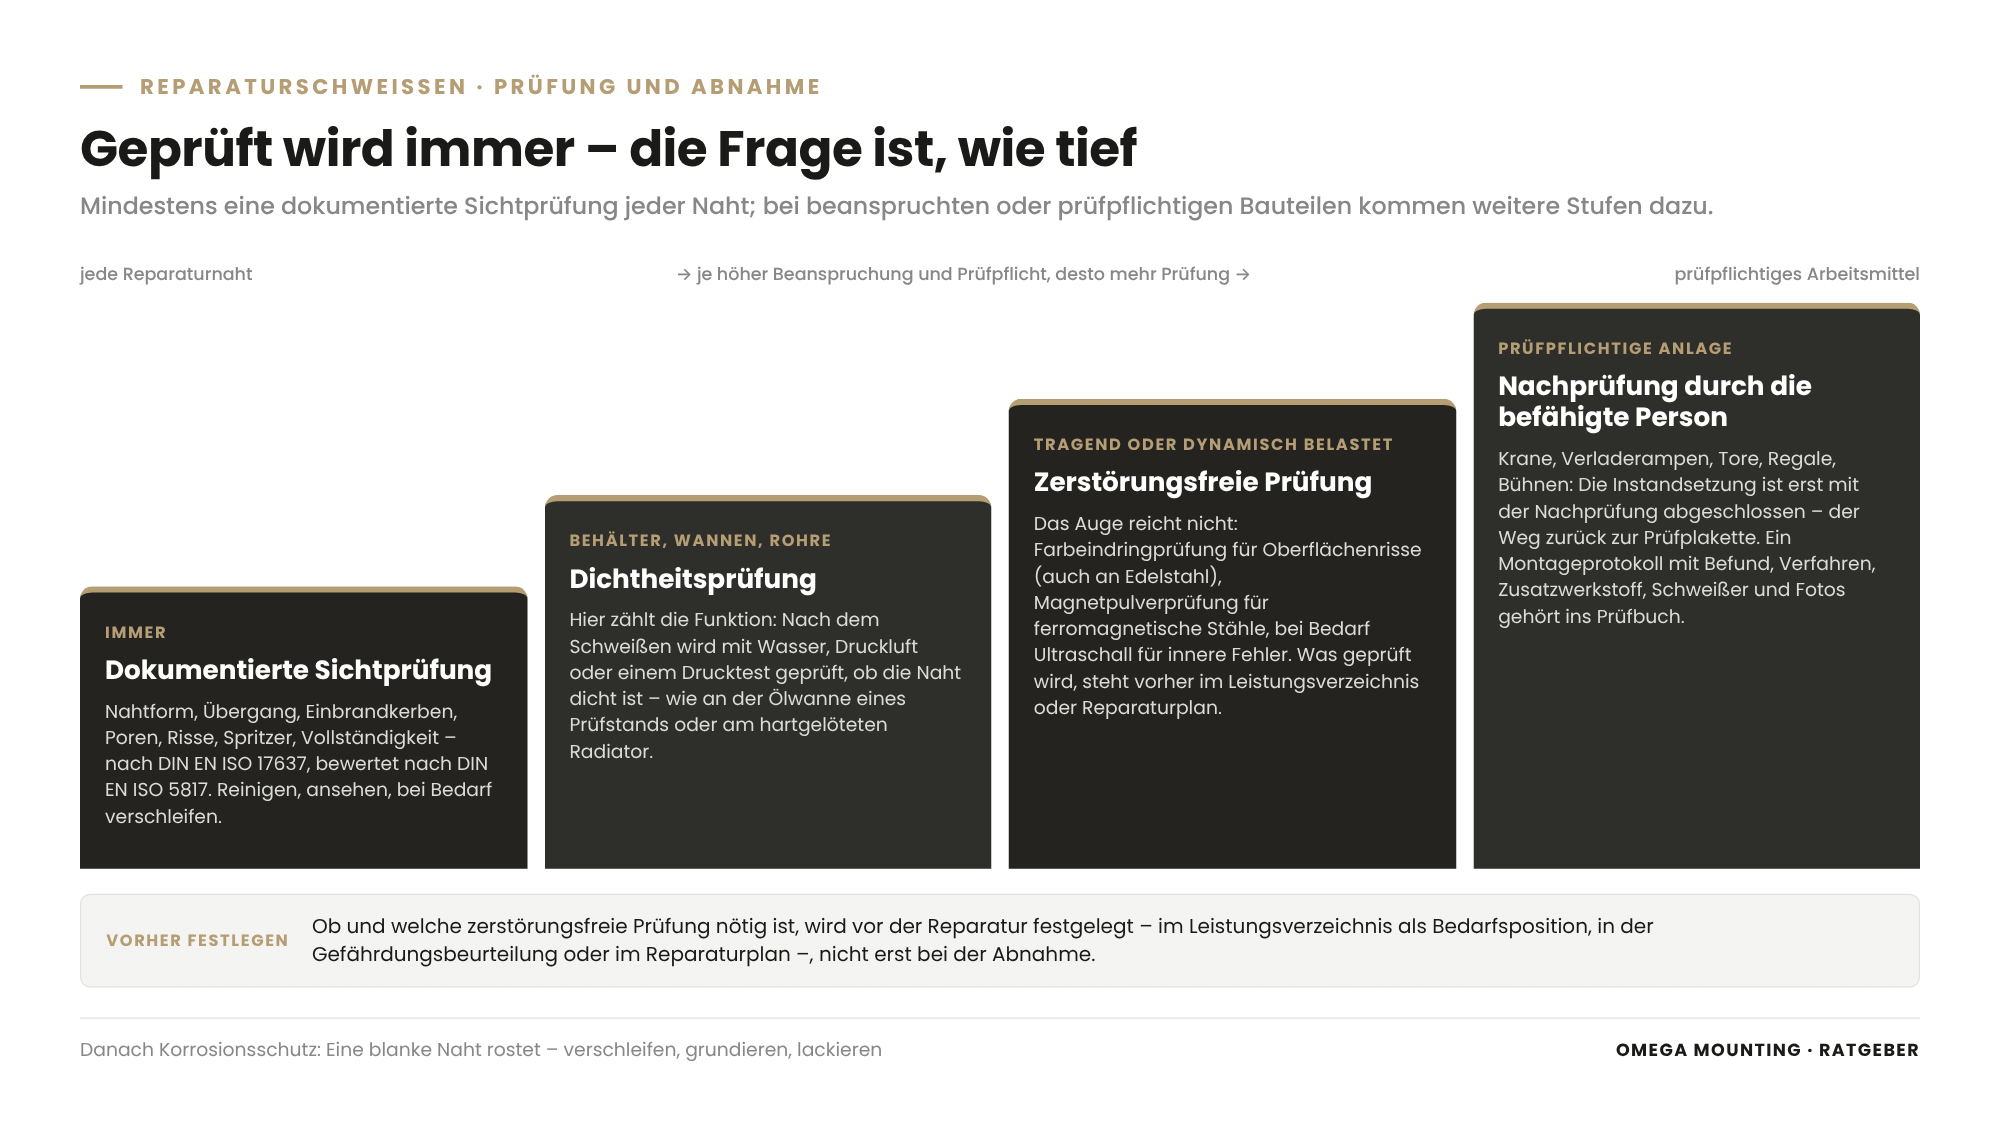
Eine Reparaturschweißung wird mindestens durch eine dokumentierte Sichtprüfung jeder Naht abgenommen; bei beanspruchten oder prüfpflichtigen Bauteilen folgen zerstörungsfreie Prüfungen und die Nachprüfung durch eine zur Prüfung befähigte Person, bevor die Anlage wieder freigegeben wird.
Sichtprüfung als Pflichtprogramm
Die Sichtprüfung nach DIN EN ISO 17637 ist der erste und wichtigste Schritt. Geprüft werden Nahtform, Nahtübergang, Einbrandkerben, Poren, Risse, Spritzer und die Vollständigkeit der Naht. Bewertungsmaßstab sind die Bewertungsgruppen für Unregelmäßigkeiten nach DIN EN ISO 5817. Praktisch heißt das: Jede Naht wird nach dem Schweißen gereinigt, angesehen, bei Bedarf verschliffen und noch einmal auf kerbfreien Übergang angesehen.
Zerstörungsfreie Prüfung, wenn es darauf ankommt
Bei tragenden oder dynamisch belasteten Bauteilen reicht das Auge nicht. Dann kommen die Farbeindringprüfung (für Oberflächenrisse, auch an Edelstahl) oder die Magnetpulverprüfung (für ferromagnetische Stähle) ins Spiel, bei Bedarf Ultraschall für innere Fehler. Ob und was geprüft wird, legt man vorher fest – im Leistungsverzeichnis, in der Gefährdungsbeurteilung oder im Reparaturplan –, nicht erst bei der Abnahme.
Dichtheitsprüfung bei Behältern und Wannen
Bei Wannen, Tanks und Verrohrungen zählt die Funktion: Nach dem Schweißen wird mit Wasser, Druckluft oder einem Drucktest geprüft, ob die Naht dicht ist.
Wiederfreigabe prüfpflichtiger Anlagen
Krane, Verladerampen, Tore, Regale und Bühnen unterliegen wiederkehrenden Prüfungen nach Betriebssicherheitsverordnung und DGUV-Regelwerk, mit Prüffrist und Prüfplakette. Wurde ein Mangel aus einer solchen Prüfung durch Schweißen behoben, ist die Instandsetzung erst mit der Nachprüfung durch die zur Prüfung befähigte Person abgeschlossen – bei unseren Verladerampen war das der Weg zurück zur Prüfplakette. Ein Montageprotokoll mit Befund, Verfahren, Zusatzwerkstoff, Schweißer und Fotodokumentation erleichtert dem Prüfer die Entscheidung erheblich und gehört ins Prüfbuch der Anlage.
Korrosionsschutz nicht vergessen
Eine blanke Naht rostet. Nach der Prüfung werden die reparierten Bereiche verschliffen, grundiert und lackiert.
Wann sollten Sie nicht schweißen?
Nicht geschweißt werden sollte, wenn die Statik des tragenden Bauteils ungeklärt ist, der Werkstoff eine Schweißung nicht verträgt, der Wärmeeintrag das Bauteil oder seine Umgebung zerstören würde oder wenn der Betrieb die Brandschutzmaßnahmen nicht zulässt – dann sind Austausch, Löten, Kleben, Schrauben oder ein Stillstandsfenster die bessere Antwort.
Tragende Teile ohne Statik
Kranbrücken, Kranbahnen, Arbeitsbühnen, Regalstützen und Stahlbauknoten tragen Lasten, für die sie berechnet wurden – ihre Lastannahme steht in der Statik, nicht am Bauteil. Eine Reparaturnaht verändert Querschnitt, Gefüge und Eigenspannungen. Deshalb gilt: Ohne Freigabe durch den Hersteller oder einen Tragwerksplaner wird an tragenden Teilen nicht geschweißt; wer trotzdem dazu gedrängt wird, meldet Bedenken an. Für tragende Stahlbauteile gelten zudem die Anforderungen der DIN EN 1090 an Ausführung und Qualifikation, und die Schweißer brauchen eine gültige Prüfung nach DIN EN ISO 9606-1. Bei Kranen schreibt die DGUV Vorschrift 52 nach wesentlichen Änderungen – und eine Schweißung am Tragwerk kann eine solche wesentliche Veränderung sein – eine Prüfung vor der Wiederinbetriebnahme vor; mehr dazu in unserem Ratgeber zur Krananlage, sobald er erscheint.
Werkstoffe, die keinen Lichtbogen vertragen
Dünne Kupfer-Kühlrippen eines Generator-Radiators sind ein gutes Beispiel: Der hohe Wärmeeintrag beim Schweißen würde das Material zerstören. Bei einer Leckage an der Netzersatzanlage (NEA, dem Notstrom-Generator) eines Datacenters in Offenbach haben wir deshalb hartgelötet und die Stelle anschließend mit einem Metallkleber versiegelt – als fachgerechte Übergangslösung, die mit einem Drucktest abgenommen wurde, bis der Radiator in einer geplanten Folgemaßnahme ausgebaut werden kann. Lesen Sie den Einsatz nach unter Radiator-Reparatur am Notstrom-Generator in Offenbach. Auch Grauguss, hochfeste vergütete Stähle und Aluminiumlegierungen stellen Bedingungen, die man vorher kennen muss.
Umgebung, die kein Feuer verträgt
Explosionsgefährdete Bereiche, Räume mit nicht entfernbarer Brandlast, der Whitespace eines Rechenzentrums mit laufender IT (Live Environment), Lebensmittelbereiche ohne Reinigungsfenster: Hier braucht Schweißen ein Stillstands- oder Wartungsfenster, eine Einhausung mit Staubschutz oder die Verlagerung in die Werkstatt. Oft ist es sinnvoller, ein Bauteil zu demontieren, in Rodgau zu schweißen und wieder einzubauen, als die Halle schweißfähig zu machen.
Wenn der Austausch die bessere Reparatur ist
Ein Bauteil mit mehreren Rissen, großflächigem Verschleiß oder unbekannter Vorgeschichte ist manchmal nicht reparaturwürdig – sein Abnutzungsvorrat ist aufgebraucht. Dann ist das Ersatzteil – gekauft, bevorratet oder nachgefertigt – die dauerhaftere Lösung; diese Abwägung treffen wir in der Befundung, nicht nach dem dritten Nachschweißen.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die Grundsätze dieses Ratgebers in der Realität.
Rohrwelle einer Kabeltrommel im Hafen Aschaffenburg
Die zentrale Rohrwelle einer Kabeltrommel für Hochspannungskabel war gerissen – die Ursachenanalyse ergab unsachgemäßes Anschlagen: eine Anschlagkette direkt an der Welle statt an den dafür vorgesehenen Anschlagpunkten. Nach der Schadensaufnahme im April 2026 haben zwei Mechaniker Ende Mai an einem halben Tag instand gesetzt: Reparaturstücke aus einer baugleichen Spendertrommel millimetergenau eingepasst und mit mobiler WIG-Technik rundum verschweißt – in Zwangslage im Trommelinneren zwischen den Verstrebungen, kniend, sitzend und über Kopf. Nach Reinigung und Neubeschichtung läuft die Welle wieder exakt auf ihren Lagerpunkten. Den ganzen Einsatz lesen Sie unter Kabeltrommel reparieren im Hafen Aschaffenburg – Schweißinstandsetzung an der Rohrwelle; für Einsätze am Bayerischen Untermain finden Sie uns auch über unsere Seite Industriemontage in Aschaffenburg.
Ölwanne am Fahrzeugprüfstand dicht verschweißt
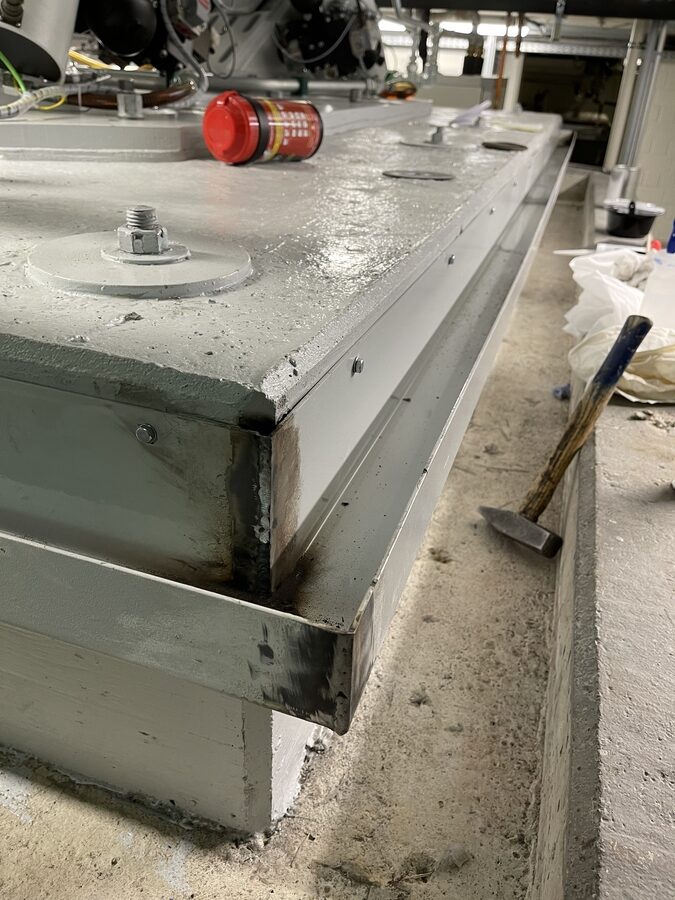
In einem Automobil-Prüffeld haben zwei Monteure in drei Tagen die Hydraulikleitungen eines Fahrzeugprüfstands an eine neue Konfiguration angepasst und eine umlaufende Ölwanne um das Betonfundament gesetzt. Alle Stöße, Ecken und Übergänge wurden WIG-geschweißt, die Nähte verschliffen, grundiert und lackiert, der Spalt zur Betonwand ölresistent abgedichtet. Der Arbeitsort war ein Kellerraum – deshalb Schweißrauchabsaugung mit Frischluftzufuhr, Erlaubnisschein und Brandwache. Details unter Prüfstand-Umbau: Hydraulik angepasst und Ölwanne dicht verschweißt.
UVV-Mangel an zwei Verladerampen bei Schneefall
Bei einem Logistikdienstleister im Rhein-Main-Gebiet war ein Verladetor gesperrt, weil die UVV-Prüfung – die wiederkehrende Prüfung nach Unfallverhütungsvorschrift – Schweißnähte an den Rampenkonsolen als sicherheitsrelevanten Mangel eingestuft hatte. Zwei Monteure haben an einem Einsatztag – bei Schneefall und Minusgraden, mit Industrieheizung am Arbeitsplatz – die beanstandeten Nähte an zwei Rampen ausgeschliffen, im MAG-Verfahren teilweise mehrlagig neu verschweißt, per Sichtprüfung geprüft, grundiert und lackiert; danach stand der Weg zur Nachprüfung offen. Nachzulesen unter UVV-Mangel an der Verladerampe: Schweißnähte nachgeschweißt, Tor wieder frei.
So läuft das bei uns im Rhein-Main-Gebiet
Von Rodgau aus sind Offenbach, Frankfurt, Hanau, Dietzenbach und Aschaffenburg kurze Wege. Das zählt beim Reparaturschweißen doppelt: Wir kommen zur Ortsbegehung und Befundung vorbei, bevor wir das Angebot schreiben, und wir nehmen ein Bauteil in unsere Werkstatt nach Rodgau mit, wenn die Halle nicht schweißfähig ist. Für Logistikzentren, in denen Tore und Rampen nicht lange stillstehen dürfen, ist das oft der entscheidende Unterschied – siehe unsere Seite Industriemontage für Logistik und Intralogistik.
Ist bei Ihnen eine Naht gerissen, eine Wanne undicht oder eine Konsole beanstandet? Dann sprechen Sie uns an – eine Befundung vor Ort klärt meist in einer Stunde, ob mobil geschweißt wird, das Bauteil in die Werkstatt kommt oder ein Austausch die dauerhaftere Lösung ist.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Vergeben Sie Reparaturschweißungen nicht als reine Stundenlohnarbeit, sondern mit einem Leistungsverzeichnis, dessen Positionstexte Befundung, Werkstoffklärung, Nahtvorbereitung, Schweißung, Prüfung und Dokumentation benennen – die zerstörungsfreie Prüfung als Bedarfsposition. Verlangen Sie als Eignungsnachweise die Schweißerprüfungen nach DIN EN ISO 9606-1, bei tragenden Teilen die Benennung einer Schweißaufsicht, dazu Betriebshaftpflicht und Unbedenklichkeitsbescheinigung der Berufsgenossenschaft. Legen Sie fest, dass die förmliche Abnahme erst mit der Nachprüfung durch die befähigte Person erfolgt, und erwarten Sie eine Bedenkenanzeige, wenn die Statik ungeklärt bleibt – das ist Pflicht, kein Nachtragsmanöver.
Für Planer: Ob an einem tragenden Bauteil geschweißt werden darf, entscheiden Sie als Tragwerksplaner – nicht der Schweißer vor Ort. Halten Sie Werkstoff, Güte, Schweißeignung und Lastannahme in den Revisionsunterlagen fest und legen Sie fest, welche Reparaturen eine statische Freigabe oder eine Nachrechnung brauchen. Wo Sie bereits in der Planung Austauschbarkeit vorsehen, etwa durch verschraubte Konsolen, Revisionsöffnungen und erreichbare Anschlagpunkte, wird aus einer Heißarbeit im Betrieb ein einfacher Bauteiltausch.
Für Projektleiter und Bauleiter: Planen Sie die Reparaturschweißung als kleines Projekt mit Ortsbegehung, Werkstoffklärung, Erlaubnisschein und Nachprüfung – nicht als „Schweißer kommt vorbei“. Als Bauleiter weisen Sie die Schweißer in Baustellenordnung und Fluchtwege ein, stimmen Freischaltung angrenzender Anlagen und das Abschalten der Brandmeldeanlage mit dem Betreiber ab, geben die Heißarbeit frei und nehmen den Bereich nach der Brandwache per Freimeldung zurück. Klären Sie früh, ob ein Stillstandsfenster nötig ist oder die Arbeit mit Einhausung im laufenden Betrieb geht – mit Rückfallebene, falls der Werkstoff vor Ort anders ist als erwartet.
Für Instandhaltungsleiter: Dokumentieren Sie jede Reparaturnaht im Prüfbuch der Anlage – mit Befundung, Schadensbild, Verfahren, Zusatzwerkstoff und Fotodokumentation. Bei der nächsten wiederkehrenden Prüfung ist das der Unterschied zwischen einer Rückfrage und einer Prüfplakette. Fragen Sie bei der Befundung nach der Ursache: Eine Naht, die wegen Überlast oder falschen Anschlagens gerissen ist, reißt wieder, wenn sich die Ursache nicht ändert. Und prüfen Sie, ob eine Schweißung am Tragwerk als wesentliche Veränderung eine Prüfung vor Wiederinbetriebnahme auslöst.
Für Sicherheitsfachkräfte und HSE-Koordinatoren: Der Erlaubnisschein für Heißarbeiten ist Ihr Hebel. Verlangen Sie ihn für jede Schweiß-, Schneid-, Löt- und Trennschleifarbeit von Fremdfirmen, prüfen Sie die Gefährdungsbeurteilung und Betriebsanweisung des Auftragnehmers, die Schweißrauchabsaugung in geschlossenen Räumen, die Benennung der Brandwache mit Nachkontrollzeit und die Absperrung des Gefahrenbereichs. Fragen Sie nach der Schweißerqualifikation nach DIN EN ISO 9606-1, wenn tragende Teile betroffen sind, und stellen Sie sicher, dass jeder auf der Baustelle die Stopp-Befugnis kennt.
Erlaubnisschein-Vorlage Heißarbeiten: Vorlage zum Anfordern
Unsere Erlaubnisschein-Vorlage für Heißarbeiten fasst auf einer Seite zusammen, was dieser Ratgeber beschreibt: Arbeitsbeschreibung mit Ort und Zeitfenster, Checkliste der Gefährdungen am Arbeitsort, Schutzmaßnahmen vor, während und nach der Arbeit, Felder für Brandwache und Nachkontrollzeit, Unterschriften für Freigabe und Rückgabe. Sie hilft Betreibern ohne eigenes Freigabeverfahren und Bauleitern, die Fremdfirmen eine einheitliche Grundlage geben wollen, orientiert sich am Aufbau der DGUV Information 205-002 und lässt sich an Ihre Baustellenordnung anpassen. Fordern Sie die Vorlage über unser Kontaktformular an – Stichwort „Erlaubnisschein Heißarbeiten“.
Why Omega Mounting?
Omega Mounting sitzt in Rodgau bei Frankfurt, mitten im Rhein-Main-Gebiet, und ist über die 24-Stunden-Hotline erreichbar – auch wenn ein Tor am Wochenende gesperrt wird. Wir schweißen vor Ort mit mobiler WIG-, MAG- und E-Hand-Technik und in unserer eigenen Werkstatt in Rodgau, wo auch Passstücke entstehen. Die verlinkten Einsätze zeigen, wie wir arbeiten: Befundung vor Angebot, Vorbereitung vor Naht, Prüfung vor Freigabe. Reparaturschweißen ist für uns Teil der Wartung und Instandhaltung von Industrieanlagen, kein isoliertes Gewerk. Sie bekommen bei uns einen Ansprechpartner für Befundung, Schweißung, Passstück aus der Werkstatt, Hebetechnik und Dokumentation für den Prüfer – mit kurzen Wegen zwischen Frankfurt, Hanau und Aschaffenburg, damit ein gesperrtes Tor nicht länger zu bleibt als nötig.
Conclusion
Reparaturschweißen an einer Industrieanlage gelingt, wenn die Reihenfolge stimmt: Werkstoff klären, Schaden vollständig ausschleifen, Verfahren und Zusatzwerkstoff passend wählen, Brandschutz und Absaugung organisieren, den Erlaubnisschein gemeinsam ausfüllen, schweißen, prüfen, dokumentieren. Wer eine dieser Stufen überspringt, zahlt sie später – mit einem zweiten Riss, einer verweigerten Plakette oder einem Brandschaden. Und wer weiß, wann man besser lötet, schraubt oder tauscht, repariert dauerhafter als der, der alles schweißt. Wenn an Ihrer Anlage eine Naht gerissen ist, schicken Sie uns Fotos der Schadstelle, Angaben zum Bauteil und Ihr mögliches Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung zu Verfahren, Freigaben und Zeitbedarf.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Tell us briefly what it is about – we will come back to you with an honest assessment.
100% free and without obligation
Diese Ratgeber könnten Sie auch interessieren
Maintenance & Servicing
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Frequently asked questions
Ja, wenn die Gefährdungsbeurteilung es zulässt und die Schutzmaßnahmen umgesetzt sind. Das heißt in der Regel: Erlaubnisschein für Heißarbeiten, Brandschutzbereich mit entfernten oder abgedeckten Brandlasten, Brandwache mit Nachkontrolle, Schweißrauchabsaugung und Abschirmung des Gefahrenbereichs. Wo das nicht möglich ist, verlagert man die Arbeit in ein Stillstandsfenster oder baut das Teil aus und schweißt in der Werkstatt.
Grundlage sind das Arbeitsschutzgesetz (Gefährdungsbeurteilung nach § 5, Zusammenarbeit mehrerer Arbeitgeber nach § 8) und die DGUV Vorschrift 1. Konkret ausgestaltet wird der Brandschutz bei Schweiß-, Schneid- und Lötarbeiten in der DGUV Information 205-002 „Brandschutz bei feuergefährlichen Arbeiten“ mit Muster-Erlaubnisschein sowie in der DGUV Regel 100-500, Kapitel 2.26. Für den Schweißrauch gilt die TRGS 528 „Schweißtechnische Arbeiten“.
Das hängt vom Bauteil ab. WIG liefert sehr saubere, dichte Nähte an dünnen Blechen, Edelstahl und Rohren bei geringem Wärmeeintrag, ist aber langsam. MAG bringt an Baustahl schnell viel Schweißgut mit tiefem Einbrand ein, braucht aber Windschutz. Für dicke Querschnitte im Freien ist oft E-Hand die robusteste Wahl.
Bei dicken Querschnitten, höher gekohlten oder legierten Stählen und niedrigen Temperaturen auf der Baustelle: Vorwärmen senkt die Abkühlgeschwindigkeit, verhindert Aufhärtung in der Wärmeeinflusszone und reduziert das Kaltrissrisiko. Bei einem Wintereinsatz an Verladerampen bei Minusgraden haben wir dafür eine Industrieheizung aufgestellt.
Nur mit Freigabe durch den Hersteller oder einen Tragwerksplaner und mit qualifizierten Schweißern nach DIN EN ISO 9606-1, denn eine Naht verändert Querschnitt und Gefüge berechneter Bauteile. Bei Kranen verlangt die DGUV Vorschrift 52 nach wesentlichen Änderungen eine Prüfung vor der Wiederinbetriebnahme durch eine befähigte Person, und die Reparatur gehört ins Prüfbuch.
Die Nachkontrollzeit wird im Erlaubnisschein festgelegt und richtet sich nach Brandlast und Bauart des Bereichs – Schwelbrände können erst Stunden später sichtbar werden; die DGUV Information 205-002 gibt Orientierung. Festgelegt wird sie gemeinsam von Betreiber oder Bauleiter und ausführender Firma; wichtig ist, dass die Zeit mit Unterschrift dokumentiert wird und die Brandwache den Bereich wirklich beobachtet, bevor sie ihn freimeldet.
Mindestens durch eine dokumentierte Sichtprüfung nach DIN EN ISO 17637 mit Bewertung nach DIN EN ISO 5817. Bei tragenden Teilen kommen zerstörungsfreie Prüfungen dazu, bei Wannen und Rohren eine Dichtheits- oder Druckprüfung. Bei prüfpflichtigen Arbeitsmitteln ist die Instandsetzung erst mit der Nachprüfung durch die befähigte Person abgeschlossen – erst dann ist die förmliche Abnahme mit Abnahmeprotokoll sinnvoll.
Von Rodgau aus liegen Frankfurt, Offenbach, Hanau, Darmstadt und Aschaffenburg in kurzer Fahrzeit, und unsere 24-Stunden-Hotline ist auch am Wochenende besetzt. Erst kommt die Befundung vor Ort, dann die Entscheidung, ob mobil geschweißt oder das Bauteil in die Werkstatt mitgenommen wird – bei Rahmenvertrag als Abrufauftrag mit vereinbarter Reaktionszeit.
Über eine kurze Anfrage mit drei Angaben: Fotos der Schadstelle mit Maßstab, was Sie über Bauteil und Werkstoff wissen (Zeichnung, Typ, Alter) und ob die Anlage im laufenden Betrieb erreichbar ist oder ein Stillstandsfenster hat. Wir kommen zur Befundung, klären Verfahren, Freigaben und Erlaubnisschein mit Ihnen und schicken Ihnen eine schriftliche Einschätzung mit Ablauf und Zeitbedarf. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 English
 German