- Ratgeber – Wartung & Instandhaltung
Wartung im Lebensmittelbetrieb und Rechenzentrum: Sauberkeit, Schmierstoffe, Freigaben
Von Tobias Schott · Lesezeit ca. 23 Minuten · Stand: Oktober 2026
Wartung in sensiblen Bereichen folgt einer einfachen Regel: Nichts bleibt zurück, was nicht hineingehört – kein Span, kein Tropfen falsches Fett, kein Werkzeug, kein Staubkorn im Produkt oder in der Serverzuluft –, und niemand arbeitet, bevor der Betrieb freigegeben hat.
Ein Monteur, der in einer Produktionshalle eine Elektrohängebahn wartet, arbeitet in einem Lebensmittelbetrieb anders als in einem Automobilwerk – nicht in der Mechanik, sondern in allem drumherum. Die Wartung im Lebensmittelbetrieb kennt Hygieneschleusen, Haarnetz und Mundschutz, Schmierstoffe, die in die Produktion dürfen, und eine Qualitätssicherung, die nach der Arbeit prüft, ob ein Fremdkörper zurückgeblieben sein könnte. Im Rechenzentrum heißt dieselbe Haltung anders: Zutrittsliste, Begleitpflicht, Bodenschutz, Erlaubnisschein für jede Arbeit und ein Betreiber, der jede Maschine und jedes Werkzeug sehen will, bevor es die Datenhalle betritt.
Beide Bereiche haben gemeinsam, dass die Reparatur selbst selten das Problem ist. Das Problem ist der Kollateralschaden: eine Charge, die wegen eines Metallsplitters vernichtet wird; ein Rack, das wegen Bohrstaub in der Zuluft ausfällt; eine Audit-Abweichung, weil Fett ohne Lebensmittelzulassung an einer Kette gefunden wurde; ein Zutrittsentzug, weil ein Werkzeug nicht auf der Liste stand. Diese Schäden kosten mehr als die Wartung – und sie sind vermeidbar, wenn die Arbeitsvorbereitung sie kennt.
Dieser Ratgeber ist die Vertiefung zu unserem Artikel über Wartung im laufenden Betrieb und die Planung von Stillstandsfenstern. Dort geht es um das Zeitfenster; hier geht es um den Raum: Welche Schmierstoffe dürfen in Lebensmittelbetrieben verwendet werden, wie funktioniert Fremdkörpermanagement, wie kontrollieren Sie Werkzeug, wie schotten Sie ab und arbeiten staubarm, was ist im Rechenzentrum anders – und wie läuft die Freigabe, mit der die Produktion oder der Betreiber die Anlage zurücknimmt. Pharma und Reinraum streifen wir am Ende als Ausblick.
Das Wichtigste in Kürze
- In Lebensmittelbetrieben dürfen an Anlagen mit möglichem Produktkontakt nur Schmierstoffe der Kategorie H1 eingesetzt werden; „wartungsfrei“ ist dabei kein Grund, auf Schmierung zu verzichten, sondern ein Satz, der in der Anlagendokumentation geprüft werden muss.
- Fremdkörpermanagement heißt: Alles, was in den Arbeitsbereich hineingeht, wird gezählt und kommt gezählt wieder heraus – Werkzeuge, Kleinteile, Verbrauchsmaterial – und die Qualitätssicherung gibt den Bereich nach Reinigung frei.
- Bohren, Schleifen und Trennen erzeugen Staub und Späne; die BAuA-Information zum staubarmen Arbeiten verlangt Absaugen an der Entstehungsstelle, Entstauber der Staubklasse M und verbietet trockenes Kehren und Abblasen mit Druckluft.
- Abschottung, Abdeckung der Nachbaranlagen und ein eigener Zugang trennen den Arbeitsbereich von Produktion oder Datenhalle; Heißarbeiten und staubintensive Arbeiten gehören ins Stillstandsfenster oder in die Werkstatt.
- Im Rechenzentrum kommen Zutrittskontrolle, Begleitpflicht, Bodenschutz, geprüfte und dokumentierte Arbeitsmittel und ein Erlaubnisschein je Arbeit hinzu – die Mechanik ist dieselbe, die Freigabe ist strenger.
- Edelstahl wird im WIG-Verfahren geschweißt, weil es korrosionsbeständige, glatte Nähte liefert, die sich reinigen lassen; nachgefertigte Teile müssen hygienegerecht gestaltet sein, ohne Spalte und Totzonen.
- Für Pharma und Reinraum gelten dieselben Grundsätze in verschärfter Form – mit Reinraumklassen, Schleusen und Dokumentation nach den Regeln der guten Herstellungspraxis.
Was ist Wartung in sensiblen Bereichen?
Wartung in sensiblen Bereichen ist Instandhaltung an Anlagen in Umgebungen, in denen Verunreinigungen – Partikel, Schmierstoffe, Fremdkörper, Staub, Feuchte – unmittelbar das Produkt, die Gesundheit von Verbrauchern oder den Betrieb kritischer Technik gefährden, und in denen deshalb Zutritt, Material, Werkzeug, Verfahren und Freigabe strenger geregelt sind als in einer gewöhnlichen Produktionshalle.
Lebensmittel- und Getränkebetriebe sind der klassische Fall: Eine Bäckerei, eine Molkerei, ein Saftproduzent, ein Fleischverarbeiter arbeiten unter dem Lebensmittelhygienerecht, das verlangt, dass Ausrüstung so instand gehalten wird, dass das Risiko einer Kontamination so gering wie möglich bleibt. Rechenzentren sind der zweite Fall: Hier ist das „Produkt“ die Verfügbarkeit, und Staub, Erschütterung, Feuchte oder ein falsch gezogener Stecker bedrohen sie direkt. Dazu kommen Pharma, Reinraumfertigung, Kliniken und Labore – mit denselben Grundsätzen und noch strengeren Regeln.
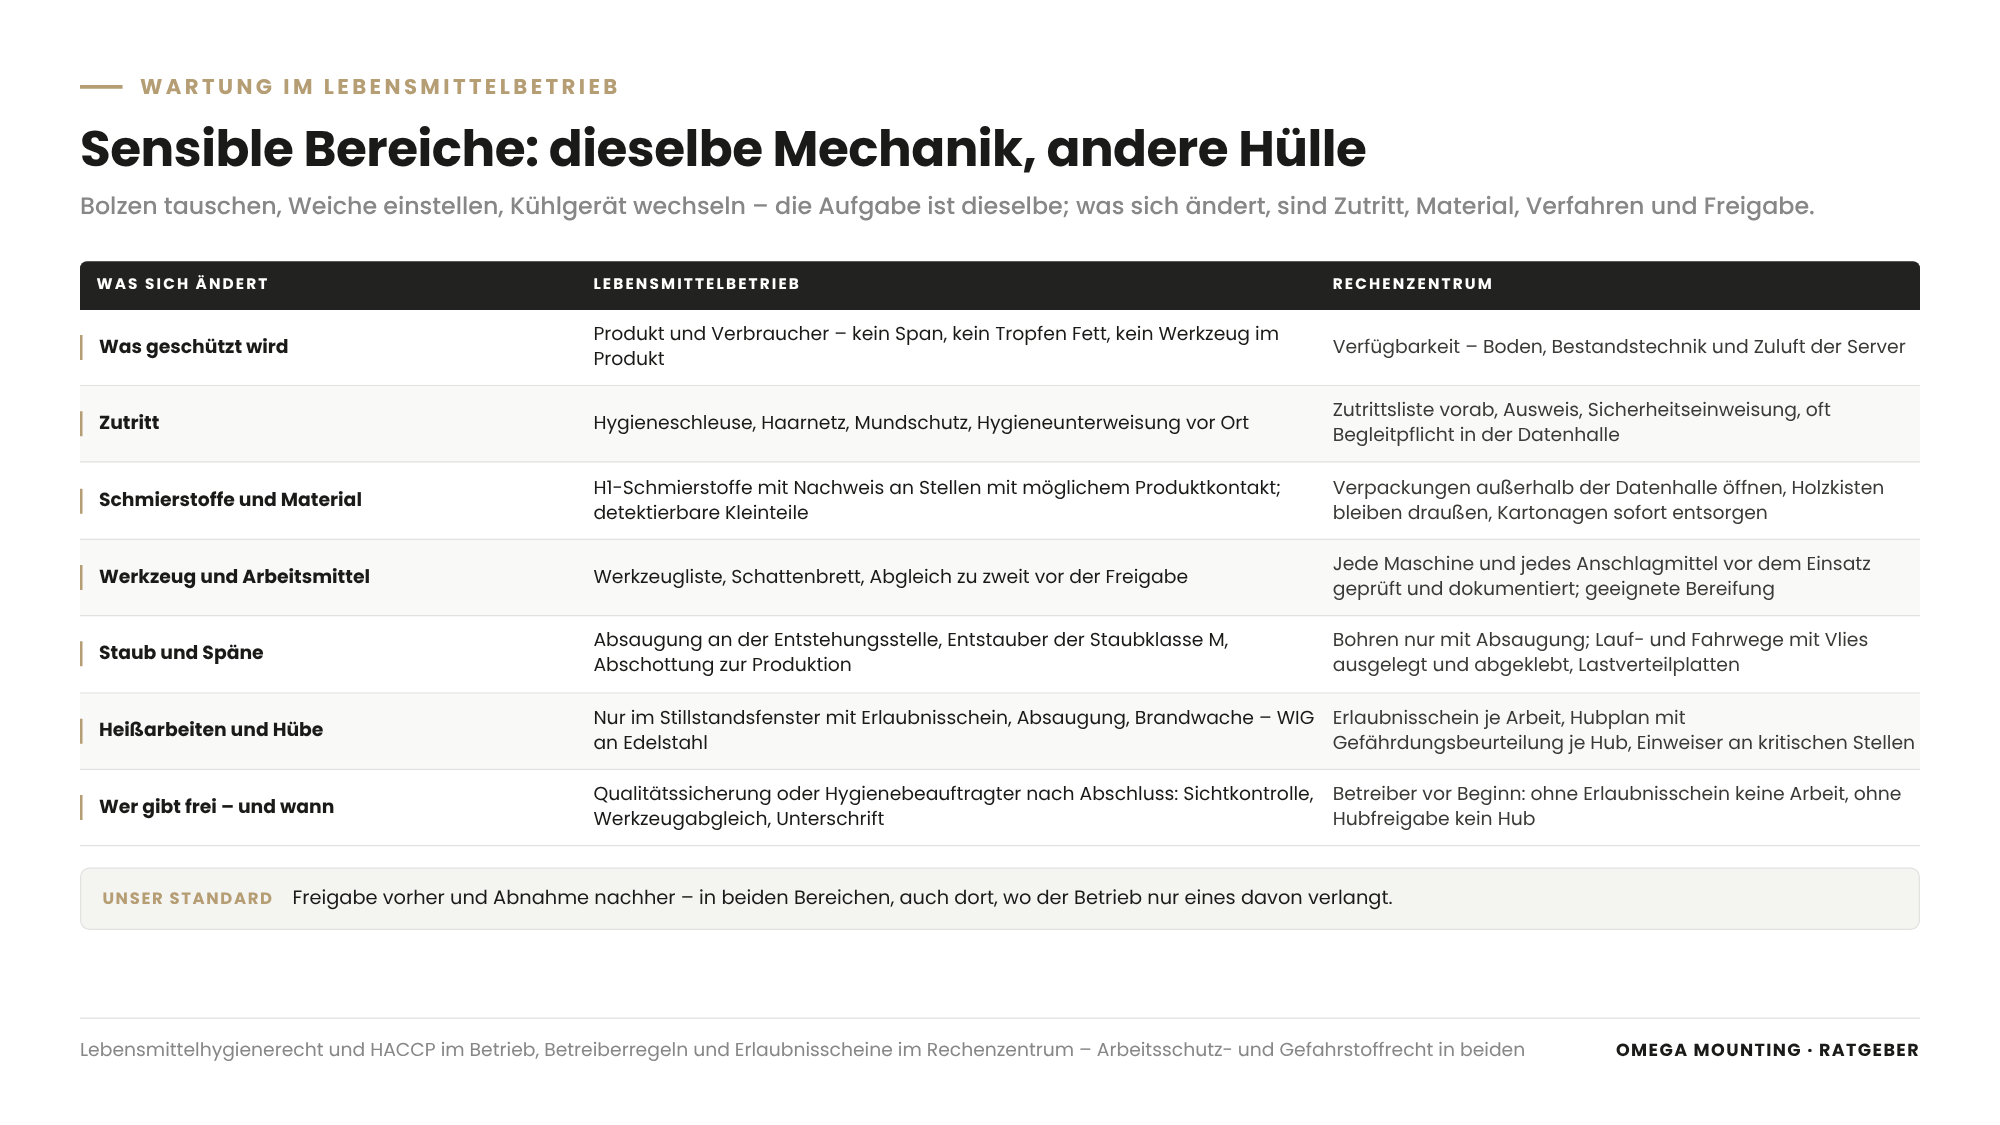
Für die Instandhaltung heißt das: Die technische Aufgabe – Bolzen tauschen, Weiche einstellen, Umluftkühlgerät wechseln – ist dieselbe wie überall. Was sich ändert, ist die Hülle um die Aufgabe: wer hinein darf, was mitgenommen wird, wie gearbeitet wird, wie aufgeräumt wird und wer am Ende sagt, dass die Anlage wieder laufen darf. Was wir in Lebensmittel- und Getränkebetrieben leisten, beschreibt unsere Einsatzgebiets-Seite; hier geht es um das Wie.
Welche Schmierstoffe dürfen in Lebensmittelbetrieben verwendet werden?
In Lebensmittelbetrieben dürfen an allen Stellen, an denen ein technisch unvermeidbarer, gelegentlicher Kontakt zwischen Schmierstoff und Lebensmittel möglich ist, nur Schmierstoffe der Kategorie H1 verwendet werden; Schmierstoffe der Kategorie H2 sind dort zulässig, wo ein Kontakt ausgeschlossen ist. Die Einstufung stammt aus dem international üblichen Registrierungssystem für Schmierstoffe in der Lebensmittelverarbeitung, und der Standard ISO 21469 beschreibt die hygienischen Anforderungen an ihre Herstellung. Ein H1-Fett ist kein Lebensmittel – es ist ein Schmierstoff, dessen Bestandteile so gewählt sind, dass eine geringe, unbeabsichtigte Menge im Produkt keine Gesundheitsgefahr darstellt.
Für die Instandhaltung ergeben sich daraus vier Regeln:
- Zuordnung je Schmierstelle: Der Schmierplan weist jeder Schmierstelle einen Schmierstoff zu und sagt, ob sie H1 verlangt. Über einer Produktionslinie, an Förderketten, Gehängen und Weichen einer Elektrohängebahn, an Lagern von Misch- und Abfüllanlagen ist die Antwort fast immer ja.
- Keine Vermischung: H1- und H2-Schmierstoffe werden getrennt gelagert, gekennzeichnet und mit getrennten Pressen und Pinseln verarbeitet. Eine Fettpresse, die gestern Getriebefett gefördert hat, darf heute kein H1-Fett in die Produktion bringen.
- Nachweis in der Akte: Produktdatenblatt und Registrierungsnachweis jedes verwendeten Schmierstoffs liegen beim Betrieb; der Dienstleister bringt sie mit oder verwendet die Schmierstoffe des Betriebs.
- Dosierung statt Großzügigkeit: Überschüssiges Fett tropft – und in der Lebensmittelproduktion ist jeder Tropfen ein Fremdkörper. Gesäubert wird nach dem Schmieren, nicht nur davor. Wie Sie Schmierstellen, Intervalle und Mengen systematisch festlegen, zeigt unser Ratgeber zum Schmierplan in der Instandhaltung.
Der Irrtum „wartungsfrei“
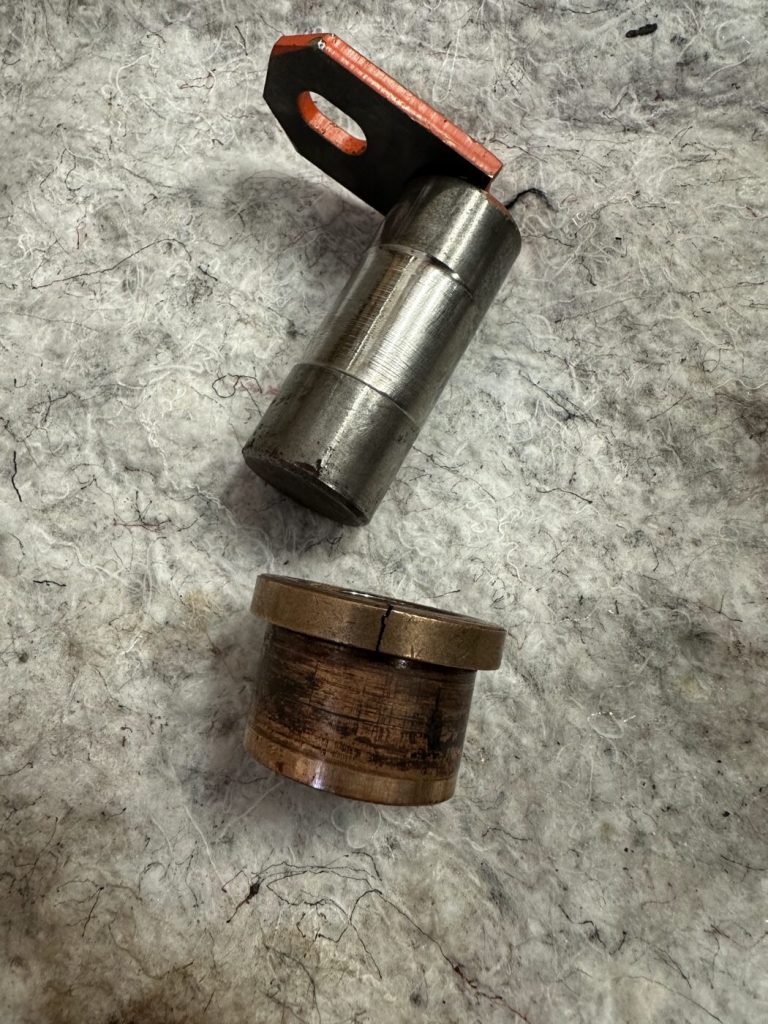
Der zweite Fehler nach dem falschen Fett ist das fehlende Fett. Bei der Sanierung von 80 Fahrzeugen einer Elektrohängebahn in einem Lebensmittelbetrieb war die Ursache für Quietschen und wiederkehrende Ausfälle ein gezogener Bolzen, der komplett eingelaufen war – mit tiefen Rillen, Rissen, deutlichem Materialabtrag und einer ebenfalls eingelaufenen Bronzebuchse. Die Schmierung war praktisch nicht vorhanden. Die interne Instandhaltung war davon ausgegangen, die Bolzen seien wartungsfrei; tatsächlich brauchen bewegte Bolzen-Lager-Verbindungen regelmäßige Schmierung, weil sich bei kleinen Schwenkbewegungen unter Last kein tragender Schmierfilm aufbaut – die Verbindung läuft in Mischreibung, Metall berührt Lagerwerkstoff, und der Abrieb wirkt wie Schleifpaste. Solche Fehlannahmen gehören zu den häufigsten Fehlern bei der Eigenwartung, die unser Ratgeber dazu zusammenstellt.
Für Sie heißt das: Prüfen Sie „wartungsfrei“ in der Anlagendokumentation, nicht im Gedächtnis. Achten Sie auf Quietschen, Knarzen, sichtbares Spiel und rostbraunen Abrieb – Passungsrost – als Frühwarnzeichen. Und im Zweifel ziehen Sie einen Bolzen: Sein Rillenbild und der Zustand des Fetts zeigen den Zustand der gesamten Flotte. Welche weiteren Verschleißpunkte an einer Elektrohängebahn in die Prüfliste gehören, zeigt unser Ratgeber zur EHB-Wartung mit Checkliste.
Wie funktioniert Fremdkörpermanagement bei der Instandhaltung?
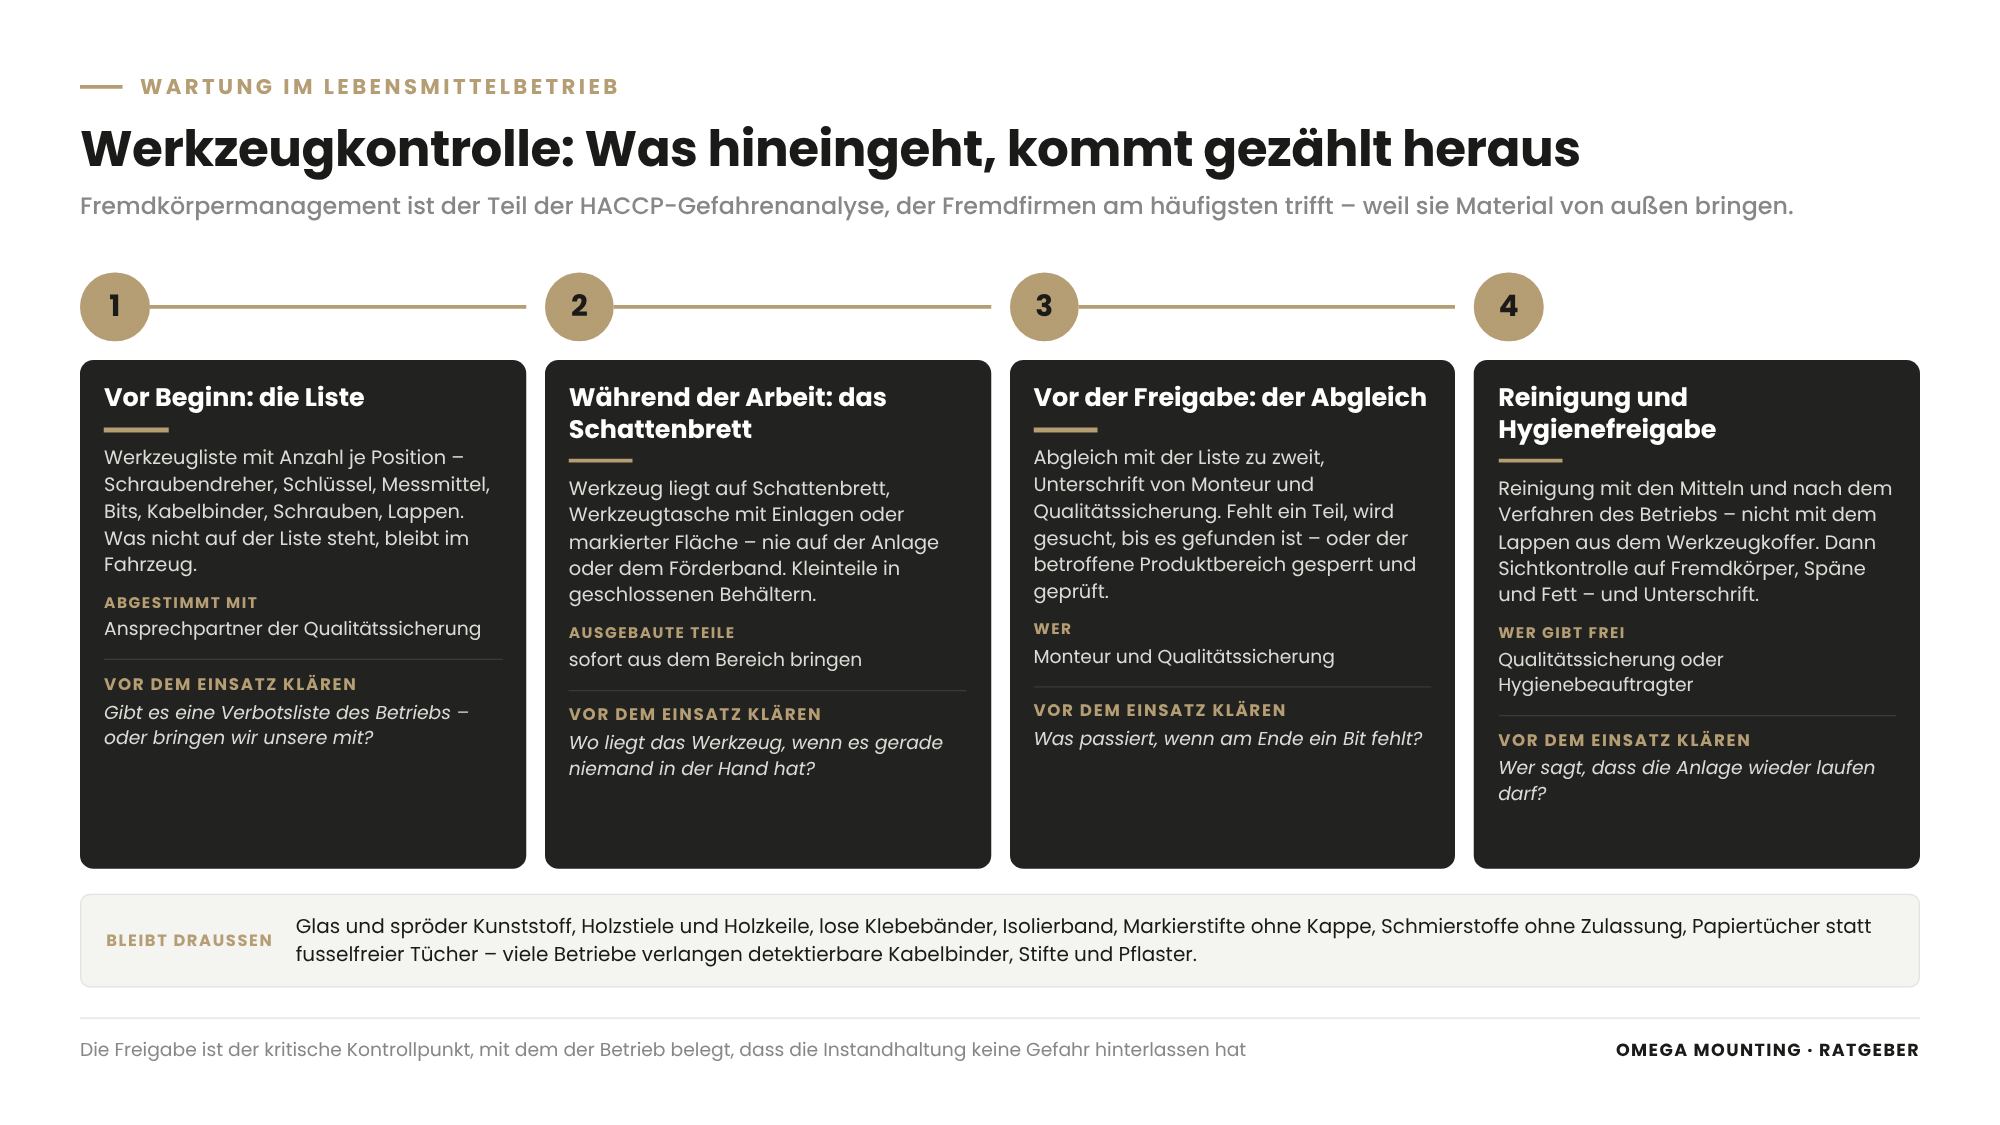
Fremdkörpermanagement bei der Instandhaltung bedeutet, dass jedes Werkzeug, jedes Kleinteil und jedes Verbrauchsmaterial, das in den Produktionsbereich gelangt, erfasst, während der Arbeit kontrolliert und vor der Freigabe gezählt wieder entfernt wird – und dass Materialien, die splittern, brechen oder unentdeckt im Produkt landen können, gar nicht erst mitgenommen werden. Es ist der Teil der Gefahrenanalyse nach den HACCP-Grundsätzen – der systematischen Analyse von Gefahren und kritischen Kontrollpunkten in der Lebensmittelproduktion –, der Fremdfirmen am häufigsten trifft, weil sie Material von außen bringen.
Die Werkzeugkontrolle in drei Schritten
- Vor Beginn: Werkzeugliste mit Anzahl je Position – Schraubendreher, Schlüssel, Messmittel, Bits, Kabelbinder, Schrauben, Lappen. Die Liste wird mit dem Ansprechpartner der Qualitätssicherung abgestimmt; was nicht auf der Liste steht, bleibt im Fahrzeug.
- Während der Arbeit: Werkzeug liegt auf einem Schattenbrett, einer Werkzeugtasche mit Einlagen oder einer markierten Fläche, nie auf der Anlage oder dem Förderband. Kleinteile werden in geschlossenen Behältern geführt; ausgebaute Teile sofort aus dem Bereich gebracht.
- Vor der Freigabe: Abgleich mit der Liste zu zweit, Unterschrift von Monteur und Qualitätssicherung. Fehlt ein Teil, wird gesucht, bis es gefunden ist – oder der betroffene Produktbereich gesperrt und geprüft.
Was nicht in die Produktion darf
Glas und spröder Kunststoff (Glühlampen, Thermometer, Brillen ohne Sicherung), Holzstiele und Holzkeile, lose Klebebänder, Isolierband, Markierstifte ohne Kappe, Metallspäne erzeugende Verfahren ohne Absaugung, Schmierstoffe ohne Zulassung, Papiertücher statt fusselfreier Tücher. Viele Betriebe verlangen detektierbare Materialien – Kabelbinder, Stifte, Pflaster mit Metallanteil, die der Metalldetektor in der Linie findet. Fragen Sie vor dem ersten Einsatz nach der Liste des Betriebs; wo keine existiert, bringen Sie Ihre mit.
Reinigung und Hygienefreigabe
Nach der Arbeit wird der Bereich gereinigt – mit den Mitteln und nach dem Verfahren des Betriebs, nicht mit dem Lappen aus dem Werkzeugkoffer. Dann kommt die Freigabe durch die Qualitätssicherung oder den Hygienebeauftragten: Sichtkontrolle auf Fremdkörper, Späne, Fett, Abgleich der Werkzeugliste, Unterschrift. Erst danach läuft die Anlage wieder. Diese Freigabe ist keine Formalie, sondern der kritische Kontrollpunkt, mit dem der Betrieb gegenüber Kunden und Behörden belegt, dass die Instandhaltung keine Gefahr hinterlassen hat.
Wie schotten Sie den Arbeitsbereich ab und arbeiten staubarm?
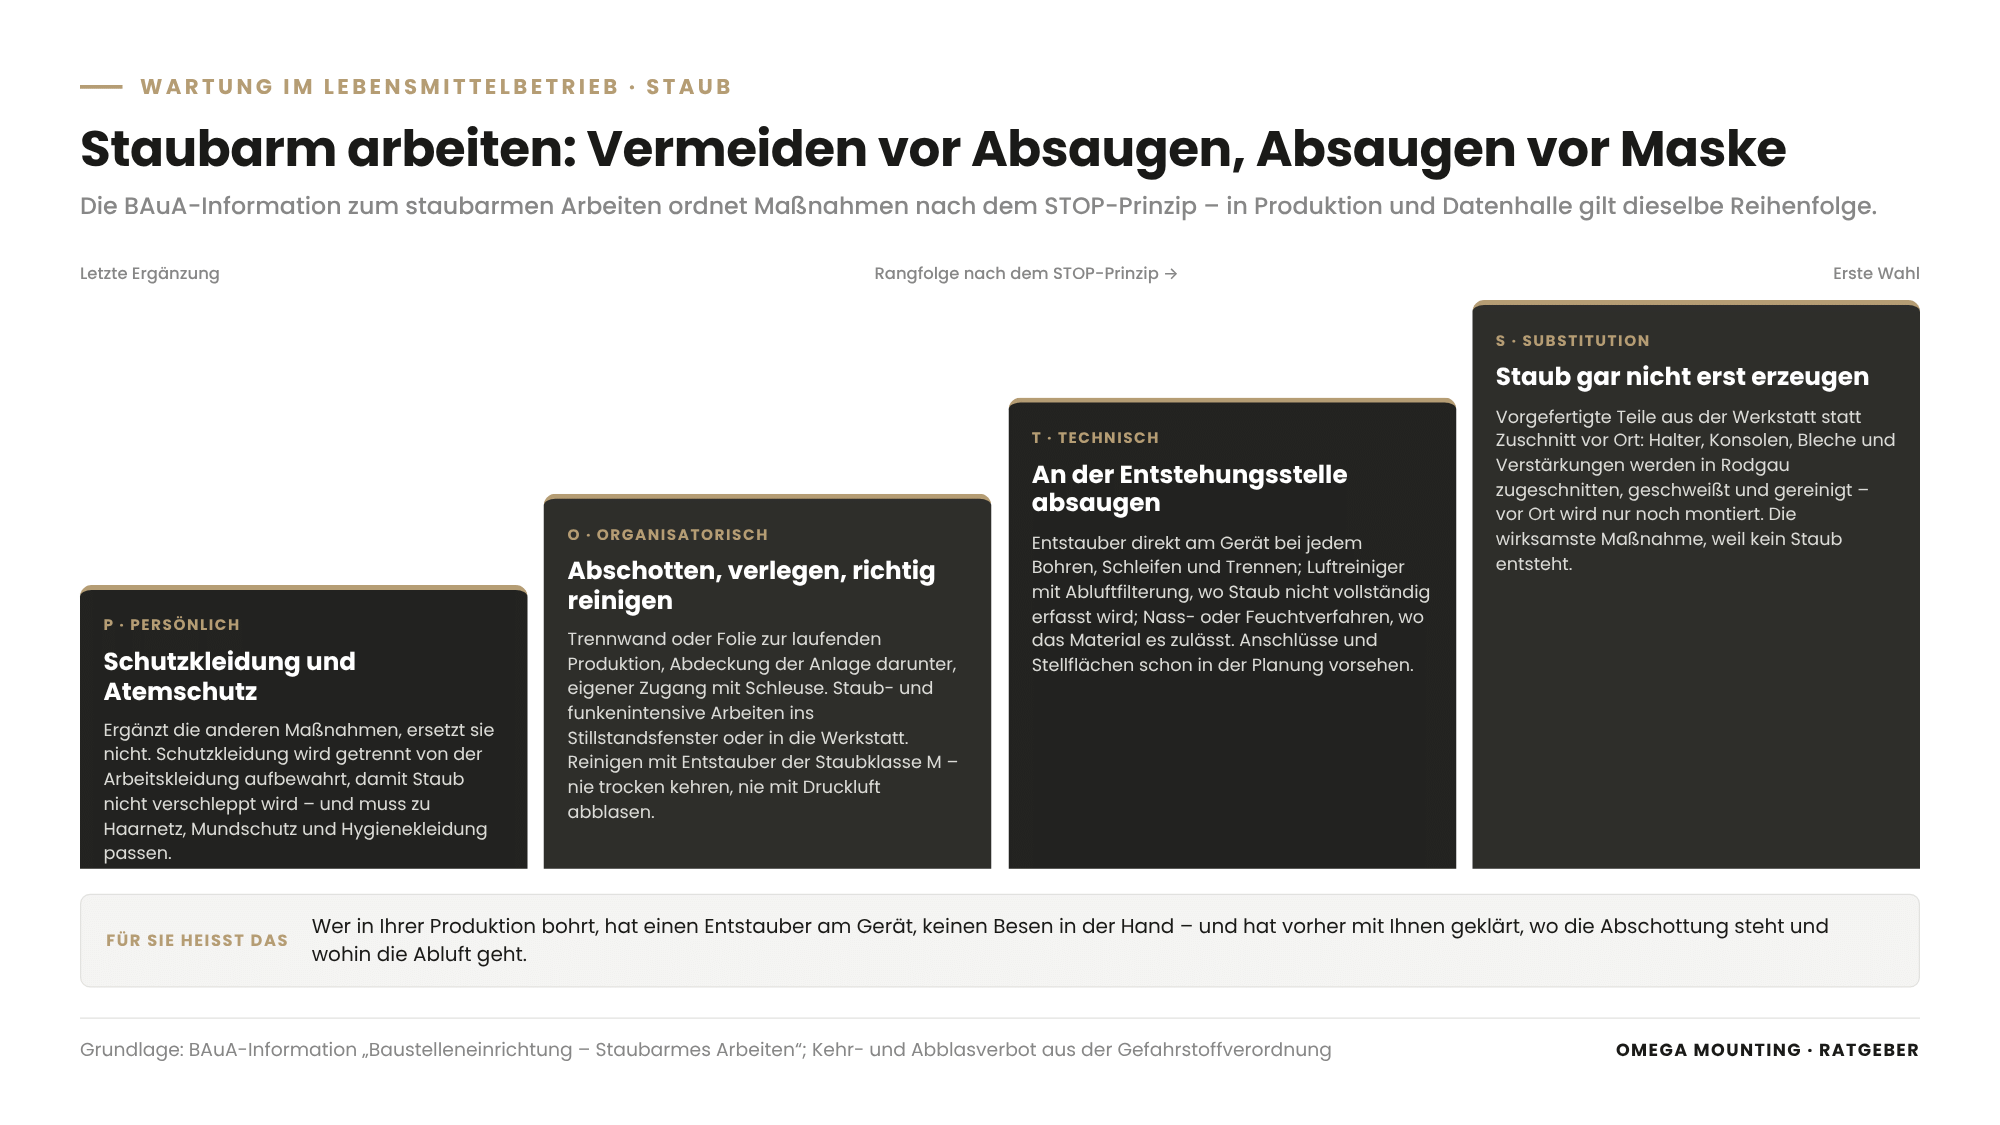
Der Arbeitsbereich wird vom laufenden Betrieb getrennt – durch Staubschutzwände oder Folienabschottung, Abdeckung der Nachbaranlagen, einen eigenen Zugang und Absaugung an der Entstehungsstelle –, und staub- oder funkenintensive Arbeiten werden in das Stillstandsfenster oder in die Werkstatt verlegt. Staub ist in beiden Welten der Gegner: In der Lebensmittelproduktion ist er Fremdkörper und Keimträger, im Rechenzentrum setzt er sich in Filtern, Lüftern und auf Platinen ab.
Was die BAuA-Information zum staubarmen Arbeiten vorgibt
Die BAuA-Information „Baustelleneinrichtung – Staubarmes Arbeiten“ ist für Baustellen geschrieben, aber ihre Regeln gelten für jedes Bohren, Schleifen und Trennen im Bestand. Sie verlangt Schutzmaßnahmen nach dem STOP-Prinzip: Staub vermeiden, wo es geht – etwa durch vorgefertigte Teile aus der Werkstatt statt Zuschnitt vor Ort –, sonst mit technischen Maßnahmen die Freisetzung verhindern, erst danach organisatorische und persönliche Maßnahmen. Konkret: Staub an der Entstehungsstelle absaugen, mit Entstaubern und ergänzenden Luftreinigern mit Abluftfilterung; Nass- oder Feuchtverfahren nutzen, wo das Material es zulässt; Arbeitsplätze regelmäßig mit Entstaubern der Staubklasse M reinigen. Und – als Vorgabe der Gefahrstoffverordnung – trockenes Kehren und Abblasen mit Druckluft sind grundsätzlich nicht zulässig. Der Baustein nennt außerdem, dass Anschlüsse, Abschottungen und Aufstellflächen für Luftreiniger schon in der Planung berücksichtigt werden sollten, und dass Schutzkleidung getrennt von der Arbeitskleidung aufbewahrt wird, damit Staub nicht verschleppt wird.
Für Sie heißt das: Wer in Ihrer Produktion bohrt, hat einen Entstauber am Gerät, keinen Besen in der Hand – und er hat vorher mit Ihnen geklärt, wo die Abschottung steht und wohin die Abluft geht.
Abschottung in der Praxis
- Trennwand oder Folie zwischen Arbeitsbereich und laufender Produktion; bei Arbeiten über Anlagen zusätzlich Abdeckung der Anlage darunter.
- Eigener Zugang mit Schleuse, damit Monteure nicht durch die Produktion laufen; Schutzkleidung wird dort gewechselt.
- Absaugung an der Entstehungsstelle bei jedem spanenden Verfahren; Luftreiniger im Bereich, wenn Staub nicht vollständig erfasst wird.
- Vorfertigung in der Werkstatt: Halter, Konsolen, Bleche, Verstärkungen werden in Rodgau zugeschnitten, geschweißt und gereinigt – vor Ort wird nur noch montiert.
- Heißarbeiten ins Stillstandsfenster: Schweißen und Trennen nur mit Erlaubnisschein, Absaugung, Brandwache und abgeschottet zur Produktion.
Edelstahl und WIG
In Lebensmittelbetrieben ist Edelstahl der Werkstoff, und das Schweißverfahren der Wahl ist WIG – Wolfram-Inertgas-Schweißen, das mit nicht abschmelzender Elektrode unter Schutzgas spritzerarme, glatte, korrosionsbeständige Nähte liefert, die sich reinigen lassen. Beim Umbau einer Roboterzelle in einer Bäckerei bei Fulda wurden die Verstärkungen deshalb im WIG-Verfahren eingeschweißt. Nachgefertigte Teile folgen den Grundsätzen hygienegerechter Gestaltung: keine Spalte, keine Totzonen, keine horizontalen Flächen, auf denen Produkt liegen bleibt, Nähte durchgeschweißt und verschliffen, keine Hohlprofile ohne Verschluss.
Was ist bei der Wartung im Rechenzentrum anders als im Lebensmittelbetrieb?
Im Rechenzentrum gelten dieselben Grundsätze – Sauberkeit, Werkzeugkontrolle, Abschottung, Freigabe –, aber die Freigabe kommt vom Betreiber statt von der Qualitätssicherung, der Zutritt ist mit Anmeldung, Ausweis und Begleitpflicht geregelt, jede Maschine und jedes Arbeitsmittel wird vor dem Einsatz geprüft und dokumentiert, und der Schutz gilt nicht dem Produkt, sondern Boden, Bestandstechnik und Zuluft. Die Mechanik eines Tauschs ist dieselbe wie in der Industriehalle; die Hülle ist dichter.
Die Regeln, die jeder Einsatz braucht
- Zutritt: Zutrittsliste vorab, Sicherheitseinweisung vor Ort, Ausweis, oft Begleitpflicht in der Datenhalle. Wer nicht auf der Liste steht, kommt nicht hinein – auch nicht der Ersatzmann.
- Arbeitsmittel: Jede Maschine – Hubgerät, Scherenbühne, Hubwagen – und jedes Anschlagmittel wird vor dem Einsatz geprüft und die Prüfung dokumentiert; Bereifung muss für die Böden geeignet sein, Verbrennungsmotoren sind in der Regel verboten.
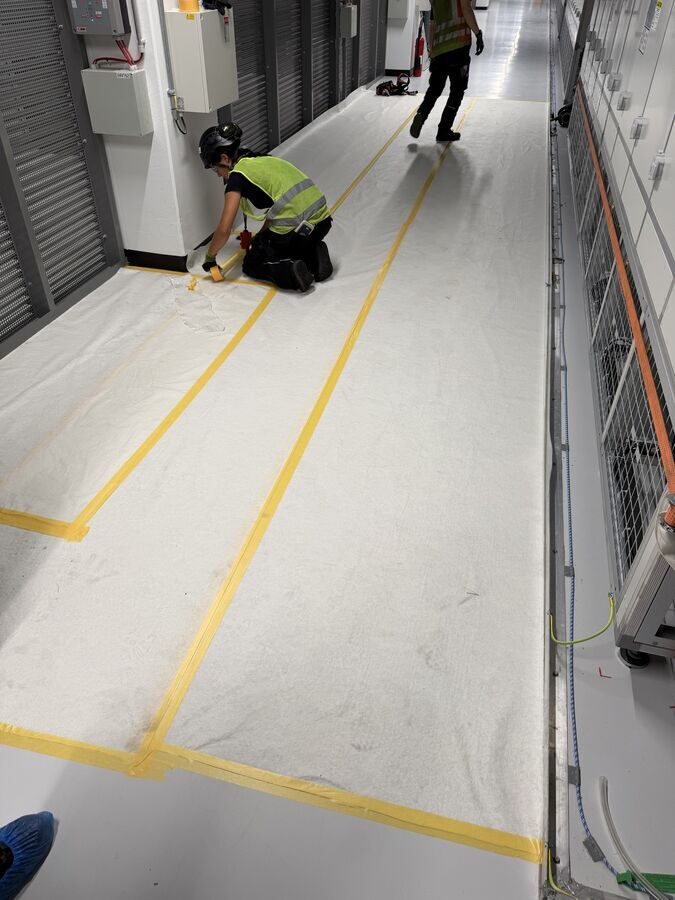
- Bodenschutz: Lauf- und Fahrwege werden mit Schutzvlies ausgelegt und abgeklebt, Doppelbodenplatten dürfen nicht als Lastverteiler dienen, Lasten werden über Lastverteilplatten geführt.
- Staub und Späne: Bohren nur mit Absaugung, Verpackungen werden außerhalb der Datenhalle geöffnet, Holzkisten bleiben draußen, Kartonagen werden sofort entsorgt.
- Freigaben: Jede Arbeit hat einen Erlaubnisschein, jeder Hub einen Hubplan mit Gefährdungsbeurteilung, jede Bewegung an kritischen Stellen einen Einweiser; die Freigabe kommt vom Betreiber und wird dokumentiert.
- Kommunikation: Permanente Abstimmung mit dem Betreiber; Änderungen am Ablauf werden angemeldet, nicht improvisiert.
Welche dieser Regeln für Nachunternehmer im Rechenzentrum im Einzelnen gelten – von der Anmeldung bis zur Übergabe –, beschreibt unser Ratgeber zur Montage im Rechenzentrum ausführlich; was wir für Rechenzentren leisten, zeigt unsere Seite zum Datencenter-Bau.
Der Unterschied in der Freigabe
Im Lebensmittelbetrieb gibt die Qualitätssicherung den Bereich frei, nachdem die Arbeit beendet ist – die Freigabe steht am Ende. Im Rechenzentrum steht die Freigabe am Anfang: Ohne Erlaubnisschein beginnt keine Arbeit, ohne Hubfreigabe kein Hub. Beides zusammen – Freigabe vorher und Abnahme nachher – ist das, was wir in beiden Bereichen als Standard ansetzen, auch dort, wo der Betrieb nur eines davon verlangt.
Wie bereiten Sie Fremdfirmen auf die Wartung im Lebensmittelbetrieb oder Rechenzentrum vor?
Fremdfirmen werden auf sensible Bereiche vorbereitet, indem der Betrieb vor dem ersten Einsatz seine Regeln schriftlich übergibt, die Monteure vor Ort unterweist, die Werkzeug- und Materialliste abstimmt, einen Ansprechpartner für Freigaben benennt und die Schnittstellen – wer schaltet frei, wer reinigt, wer gibt frei – festlegt. Die Technische Regel TRBS 1116 (Qualifikation, Unterweisung, Beauftragung) stellt klar, dass eine neue Arbeitsumgebung wie eine erstmalige Verwendung zu behandeln ist: Die Unterweisung erfolgt vor Beginn, mit Dokumentation von Datum, Inhalt und Namen. Für Sie heißt das: Die Hygieneunterweisung Ihres Betriebs oder die Sicherheitseinweisung Ihres Rechenzentrums ist keine Formalie, sondern der dokumentierte Startpunkt jedes Einsatzes.
Arbeiten mehrere Firmen oder Ihre eigene Instandhaltung gleichzeitig an der Anlage, verlangt die TRBS 1112 (Instandhaltung) ein festgelegtes Freigabeverfahren und die Koordination der Beteiligten – wer schaltet frei, wer trägt den Schlüssel, wer meldet fertig. Das ist in einer Bäckerei genauso nötig wie in einer Datenhalle.
Was wir vor dem ersten Einsatz klären
- Hygiene- oder Zutrittsregeln des Betriebs, Schutzkleidung, Schleusenweg
- Werkzeug- und Materialliste, detektierbare Materialien, Schmierstoffe (H1-Nachweis)
- Abschottung, Absaugung, Stellflächen für Luftreiniger, Abluftführung
- Stillstandsfenster für Heißarbeiten und staubintensive Arbeiten
- Freischaltung und Sicherung gegen Wiedereinschalten, Erlaubnisscheine
- Ansprechpartner für Freigabe vor Beginn und Abnahme nach Abschluss
- Reinigungsverfahren und -mittel des Betriebs, Entsorgung ausgebauter Teile
Ausblick: Pharma und Reinraum
Für Pharmaproduktion, Reinraumfertigung und Labore gelten dieselben Grundsätze in verschärfter Form: Reinraumklassen legen fest, wie viele Partikel die Luft enthalten darf, Schleusen und Reinraumkleidung regeln den Zutritt, und die Regeln der guten Herstellungspraxis verlangen, dass jede Instandhaltungsmaßnahme geplant, freigegeben, dokumentiert und ihre Auswirkung auf den Reinraumstatus bewertet wird. Werkzeug, Material und Verfahren werden vorab qualifiziert, und nach der Arbeit folgen Reinigung und Requalifizierung des Bereichs. Wer die Regeln aus diesem Artikel beherrscht, hat die Grundlage – die Pharma-Instandhaltung baut darauf auf, mit eigenen Verfahren, die wir hier bewusst nur andeuten.
So läuft das bei uns im Rhein-Main-Gebiet
Im Rhein-Main-Gebiet liegen Lebensmittelbetriebe und Rechenzentren oft nur wenige Kilometer auseinander – Bäckereien, Getränkeabfüller und Fleischverarbeiter in Offenbach, Hanau, Darmstadt und Aschaffenburg, Rechenzentren rund um Frankfurt. Für uns heißt das: Ein Team, das am Freitag Bolzen an einer Elektrohängebahn mit H1-Fett tauscht, steht am Montag mit Vlies und Erlaubnisschein in einer Datenhalle. Die Haltung ist dieselbe, die Checkliste ist eine andere.
Deshalb arbeiten wir mit bereichsspezifischen Arbeitsvorbereitungen: eine Werkzeug- und Materialliste je Einsatz, Schmierstoffe mit Nachweis, Vorfertigung in der Werkstatt in Rodgau, wo immer sie Staub und Funken aus der Produktion heraushält, und eine Freigabe-Checkliste, die am Anfang und am Ende unterschrieben wird. Von Rodgau aus sind die Wege kurz genug, um ein Wochenendfenster in Hanau oder einen Zweitageseinsatz in Frankfurt mit Vor-Ort-Begehung vorzubereiten – und über die 24-Stunden-Hotline erreichbar zu sein, wenn eine Anlage in der Nachtschicht steht.

So machen wir das in der Praxis
Vier Einsätze aus unserem Auftragstagebuch zeigen die Regeln sensibler Bereiche im Alltag: Schmierung und Serieninstandsetzung im Lebensmittelbetrieb, Umbau zwischen laufenden Förderbändern in einer Bäckerei, ein Gerätetausch im laufenden Rechenzentrum und Arbeiten oberhalb der Produktion.
Serieninstandsetzung mit Schmierkonzept: 80 EHB-Fahrzeuge im Lebensmittelbetrieb
With the Sanierung der Gehängebolzen an 80 Fahrzeugen einer Elektrohängebahn in einem Lebensmittelbetrieb stand am Anfang die Ursachenanalyse: Ein gezogener Bolzen zeigte Rillen, Risse und Materialabtrag, die Bronzebuchse war eingelaufen, Schmierung praktisch nicht vorhanden. Daraus wurde ein Sanierungsprogramm für die gesamte Flotte in Wochenendeinsätzen: Gehänge aufbocken und entlasten, Bolzen ziehen, Lagersitz kontrollieren, Lager tauschen, neuen Bolzen setzen – Bolzen und Buchse immer als Paar. Zwei bis drei Monteure schafften im Serientakt 10 bis 15 Fahrzeuge je Wochenende. Für den Betrieb hieß das: Fett, das in die Produktion darf, ein Schmierintervall, das die Anlagendokumentation korrigiert, und ein Nachweis, dass die Fahrzeuge wieder spielfrei und leise laufen.
Umbau zwischen laufenden Förderbändern: Roboterzelle in einer Bäckerei bei Fulda
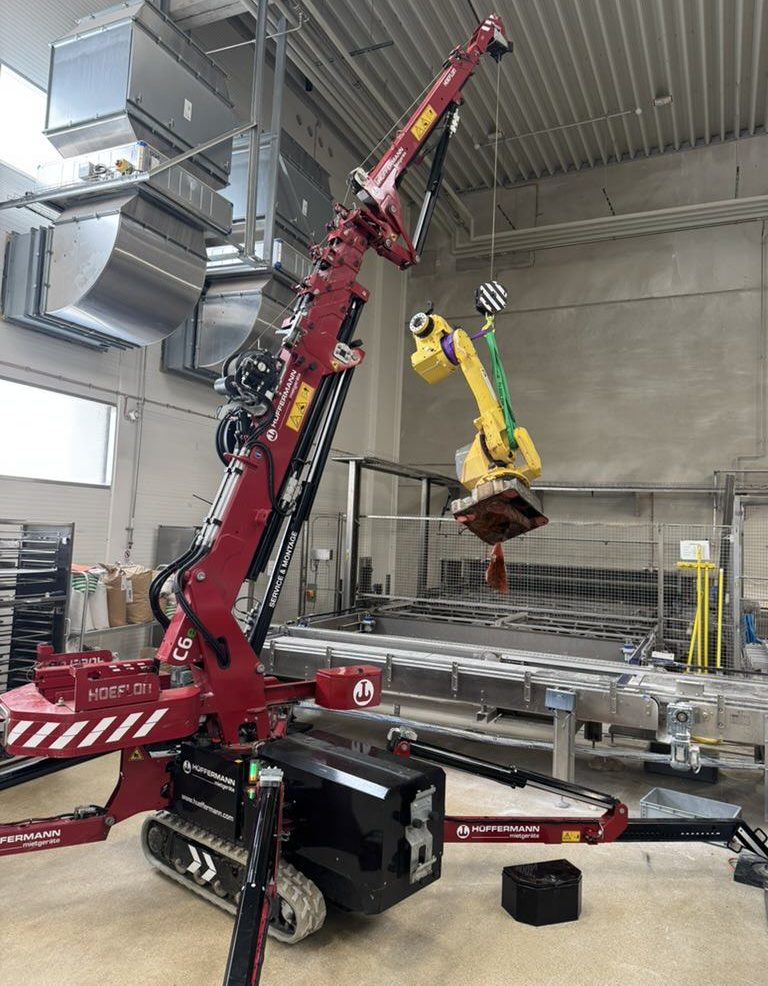
In einer industriellen Bio-Bäckerei bei Fulda demontierten wir einen rund 600 Kilogramm schweren Industrieroboter mit dem Minikran aus einer Zelle zwischen laufenden Förderbändern und bauten die Zelle anschließend um. Das Team – ein Verantwortlicher für die Hebearbeiten, ein Kranfahrer, zwei Mechatroniker – arbeitete durchgehend mit Haarnetz und Mundschutz und hielt alle Vorgaben des Betreibers ein. Zuleitungen für Strom, Wasser und Druckluft wurden geprüft und getrennt, das Bus-System so überbrückt, dass die übrige Linie weiterlief; der Roboter ging als Ganzes zentimeterweise über das Produktionsband. Der Ausbau dauerte einen Tag, der Zellenumbau mit WIG-Schweißarbeiten an Edelstahl lief in den Folgetagen im Produktionsstillstand – Heißarbeiten gehören nicht neben laufende Bänder.
Gerätetausch im laufenden Rechenzentrum: Umluftkühlgerät in Frankfurt
Beim Austausch eines defekten Umluftkühlgeräts in einem laufenden Rechenzentrum in Frankfurt – der Wärmetauscher war beschädigt – wurde die neue Anlage angeliefert, bis in den zweiten Stock eingebracht, die Bestandsanlage aus dem Technikbereich ausgebaut und ausgebracht; zwei Arbeitstage, ein Supervisor und drei Rigger. Vor dem ersten Maschineneinsatz wurden alle Lauf- und Fahrwege vollständig mit Schutzvlies ausgelegt und abgeklebt, die Maschinen auf geeignete Bereifung geprüft; an kritischen Stellen erfolgte jede Bewegung nur unter Einweisung des Supervisors. Für Arbeiten bis unter die Decke kamen Scherenarbeitsbühnen mit vollständiger Absturzsicherung zum Einsatz. Sämtliche Maschinen und Anschlagmittel wurden vor jedem Einsatz geprüft und dokumentiert, die Arbeitsfreigaben mit dem Betreiber abgestimmt. Enge Transportwege, fertige Bodenbeläge, empfindliche Technik auf fast jedem Quadratmeter und ein Betrieb rund um die Uhr – das ist die Hülle, in der die eigentliche Mechanik stattfindet.
Arbeiten oberhalb der Produktion: Weichenrevision in Frankfurt
With the Wartung einer rund 30 Jahre alten Elektrohängebahn in Frankfurt lagen die etwa 100 Weichen oberhalb der Produktions- und Verkehrsbereiche; das Team arbeitete in Wochenendfenstern von teilweise nur rund 36 Stunden mit vier Technikern von mobilen Arbeitsgerüsten und Leitern aus, mit zusätzlicher Beleuchtung. Wer über einer Produktionsfläche Rollen tauscht, Halter schweißt und Schienen versetzt, arbeitet nach denselben Regeln wie im Lebensmittelbetrieb: Abdeckung der Flächen darunter, Kleinteile in geschlossenen Behältern, Späne und Schweißrückstände abgesaugt statt gekehrt – und eine Fläche, die am Montag so sauber ist, wie die Produktion sie verlassen hat.
Steht bei Ihnen eine Wartung oder ein Umbau in einem Bereich an, in dem Sauberkeit und Freigabe über den Erfolg entscheiden – in einer Bäckerei in Hanau, einem Getränkebetrieb in Darmstadt oder einem Rechenzentrum in Frankfurt? Dann sprechen Sie uns an: Eine Begehung mit Ihrer Qualitätssicherung oder Ihrem Betreiber klärt meist in einer Stunde, was ins Stillstandsfenster, was in die Werkstatt und was in die Freigabe-Checkliste gehört.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Schreiben Sie die Regeln des sensiblen Bereichs in die Leistungsbeschreibung – Hygiene- oder Zutrittsregeln, Schmierstoffvorgaben mit H1-Nachweis, Werkzeugkontrolle, Abschottung und Absaugung, Reinigung und Freigabe – und verlangen Sie, dass der Anbieter beschreibt, wie er sie erfüllt. Ein Angebot, das nur die Mechanik kalkuliert, hat die Hülle vergessen, und die Hülle ist der Teil, der im Stillstandsfenster die Zeit kostet.
Für Planer: Planen Sie Anlagen in sensiblen Bereichen instandhaltungsgerecht: Schmierstellen zentral und von außerhalb der Produktzone erreichbar, Revisionsöffnungen, Stellflächen für Abschottung und Luftreiniger, Zugänge für Hebegeräte, die nicht durch die Produktion führen. Jede Schmierstelle über einem offenen Produkt und jeder Bohrpunkt in einer Datenhalle, den Sie vermeiden, erspart später eine Freigabe.
Für Projektleiter und Bauleiter: Als Projektleiter stimmen Sie Stillstandsfenster, Freigaben und die Reihenfolge der Gewerke so ab, dass staub- und funkenintensive Arbeiten vor der Reinigung liegen und die Freigabe am Ende steht. Als Bauleiter weisen Sie die Kolonne in Hygiene- oder Zutrittsregeln ein, kontrollieren Werkzeuglisten, Abschottung und Absaugung vor Ort und holen die Freigabe von Qualitätssicherung oder Betreiber ein, bevor die Anlage wieder anläuft.
Für Instandhaltungsleiter: Führen Sie den Schmierplan mit H1-Zuordnung je Schmierstelle und prüfen Sie jede „wartungsfrei“-Angabe in der Dokumentation. Legen Sie gemeinsam mit der Qualitätssicherung die Werkzeug- und Materialregeln für Fremdfirmen fest, benennen Sie den Ansprechpartner für Freigaben und sorgen Sie dafür, dass Vorfertigung in der Werkstatt Vorrang vor Zuschnitt in der Produktion hat. Die Freigabe-Checkliste gehört in jede Anlagenakte.
Für Facility Manager und Betreiber: Im Rechenzentrum sind Sie derjenige, der freigibt – und der dafür geradesteht, wenn Staub in der Zuluft oder ein Kratzer im Boden bleibt. Verlangen Sie von jedem Dienstleister die Prüfnachweise der Arbeitsmittel vor dem Einsatz, den Hubplan vor dem Hub und ein Übergabeprotokoll mit Fotos nach dem Einsatz; prüfen Sie, ob die Redundanz Ihrer Kälte- und Stromversorgung während der Arbeit erhalten bleibt.
Für Sicherheitsfachkräfte und HSE-Koordinatoren: Achten Sie darauf, dass die Gefährdungsbeurteilung der Fremdfirma den sensiblen Bereich kennt – Staub, Heißarbeiten, Arbeiten über laufenden Anlagen, Freischaltung – und dass Hygiene- und Arbeitsschutzregeln nicht gegeneinander stehen: Atemschutz und Mundschutz, Schutzkleidung und Hygienekleidung, Absturzsicherung und Reinraumkleidung müssen zusammenpassen. Die dokumentierte Unterweisung vor Ort ist Ihr Nachweis.
Freigabe-Checkliste für sensible Bereiche zum Anfordern
Die Freigabe-Checkliste für Wartung in sensiblen Bereichen fasst auf einer Seite in drei Spalten – vor Beginn, während der Arbeit, vor der Freigabe – zusammen, was Instandhaltung, Fremdfirma und Qualitätssicherung beziehungsweise Betreiber gemeinsam abhaken: Werkzeug- und Kleinteileliste, Schmierstoffnachweis, Abschottung und Staubschutz, Reinigung, Fremdkörperkontrolle und Unterschriften. Es gibt eine Fassung für Lebensmittelbetriebe und eine für Rechenzentren. Fordern Sie die Checkliste über unser Kontaktformular an – Stichwort „Freigabe-Checkliste“.
Why Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt und warten, setzen instand und bauen um, wo Sauberkeit und Freigabe über den Erfolg entscheiden – in Lebensmittel- und Getränkebetrieben und in Rechenzentren im Rhein-Main-Gebiet. Die verlinkten Einsätze zeigen das: die Serieninstandsetzung von 80 EHB-Fahrzeugen mit korrigiertem Schmierkonzept, der Roboterausbau zwischen laufenden Förderbändern mit Haarnetz und Mundschutz, der Gerätetausch im laufenden Rechenzentrum mit Vlies, geprüften Arbeitsmitteln und abgestimmten Freigaben. Teile, die vor Ort Staub und Funken erzeugen würden, fertigen wir in unserer Werkstatt in Rodgau vor. Sie bekommen bei uns einen Ansprechpartner für Wartung, Instandsetzung, Umbau und Hebetechnik, der Ihre Hygiene- oder Zutrittsregeln kennt, bevor er die Halle betritt – mit kurzen Wegen im Rhein-Main-Gebiet und einer 24-Stunden-Hotline für den Störfall.
Conclusion
Wartung im Lebensmittelbetrieb und im Rechenzentrum unterscheidet sich von gewöhnlicher Instandhaltung nicht in der Mechanik, sondern in der Hülle: Schmierstoffe der Kategorie H1 statt beliebigem Fett, Werkzeugkontrolle statt Werkzeugkoffer, Absaugung statt Besen, Abschottung statt offener Baustelle, Freigabe statt Feierabend. Wer diese Hülle in der Arbeitsvorbereitung mitplant – und Staub und Funken in die Werkstatt verlegt –, bekommt Instandhaltung, die keine Charge und kein Rack gefährdet. Schicken Sie uns Ihre Anlagenliste, die Hygiene- oder Zutrittsregeln Ihres Betriebs und das mögliche Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, was vor Ort und was in der Werkstatt passieren sollte.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Tell us briefly what it is about – we will come back to you with an honest assessment.
100% free and without obligation
Diese Ratgeber könnten Sie auch interessieren
Maintenance & Servicing
Maintenance & Servicing
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Frequently asked questions
H1 bezeichnet im international üblichen Registrierungssystem Schmierstoffe, die für einen gelegentlichen, technisch unvermeidbaren Kontakt mit Lebensmitteln zugelassen sind; H2-Schmierstoffe dürfen nur dort eingesetzt werden, wo ein Kontakt ausgeschlossen ist. In der Praxis verlangen Lebensmittelbetriebe H1 an allen Schmierstellen über, an oder in Produktionslinien – Förderketten, Gehänge, Weichen, Lager von Misch- und Abfüllanlagen. Der Schmierplan ordnet jeder Stelle den Schmierstoff zu, der Nachweis liegt in der Anlagenakte.
Vor Beginn wird eine Werkzeug- und Kleinteileliste mit Anzahl je Position erstellt und mit der Qualitätssicherung abgestimmt; während der Arbeit liegt Werkzeug auf Schattenbrett oder markierter Fläche, Kleinteile in geschlossenen Behältern; vor der Freigabe wird die Liste zu zweit abgeglichen und unterschrieben. Fehlt ein Teil, wird gesucht oder der betroffene Produktbereich gesperrt und geprüft. Glas, spröder Kunststoff, Holz und nicht detektierbare Kleinteile bleiben draußen.
Nur mit Absaugung an der Entstehungsstelle, Abschottung zur laufenden Produktion und anschließender Reinigung mit einem Entstauber der Staubklasse M – trockenes Kehren und Abblasen mit Druckluft sind nach Gefahrstoffverordnung nicht zulässig. Wo es geht, verlegen wir Zuschnitt und Schweißarbeiten in die Werkstatt und montieren vor Ort nur noch; Heißarbeiten gehören ins Stillstandsfenster mit Erlaubnisschein und Brandwache.
Die Grundsätze – Sauberkeit, Werkzeugkontrolle, Abschottung, Freigabe – sind gleich; im Rechenzentrum kommen Zutrittsliste und Begleitpflicht, dokumentierte Prüfung jedes Arbeitsmittels vor dem Einsatz, Bodenschutz mit Vlies und Lastverteilplatten und ein Erlaubnisschein je Arbeit hinzu. Die Freigabe erteilt der Betreiber vor Beginn, im Lebensmittelbetrieb die Qualitätssicherung nach Abschluss. Wir setzen beides an – Freigabe vorher, Abnahme nachher.
Weil WIG-Schweißen mit nicht abschmelzender Elektrode unter Schutzgas spritzerarme, glatte und korrosionsbeständige Nähte liefert, die sich reinigen lassen und keine Spalte bilden, in denen Produkt oder Keime bleiben. Nachgefertigte Teile folgen den Grundsätzen hygienegerechter Gestaltung – durchgeschweißte, verschliffene Nähte, keine Totzonen, keine offenen Hohlprofile. Beim Zellenumbau in einer Bäckerei bei Fulda wurden die Verstärkungen deshalb im WIG-Verfahren eingeschweißt.
Die europäische Lebensmittelhygieneverordnung verlangt, dass Ausrüstung so instand gehalten wird, dass das Kontaminationsrisiko so gering wie möglich ist, und dass Betriebe ein Verfahren nach den HACCP-Grundsätzen führen – Fremdkörper durch Instandhaltung sind darin eine Gefahr, die beherrscht werden muss. Für die Arbeiten selbst gelten Arbeitsschutzgesetz und Betriebssicherheitsverordnung mit den Technischen Regeln zu Instandhaltung und Unterweisung sowie die Gefahrstoffverordnung für Staub. Kundenstandards des Handels bauen darauf auf.
Ja – als Grundlage. Pharma- und Reinraumfertigung verschärfen sie durch Reinraumklassen, Schleusen und Reinraumkleidung, qualifizierte Werkzeuge und Materialien und eine Dokumentation nach den Regeln der guten Herstellungspraxis, einschließlich der Bewertung jeder Maßnahme für den Reinraumstatus und einer Requalifizierung danach. Wer Werkzeugkontrolle, Staubvermeidung und Freigabe im Lebensmittelbetrieb beherrscht, hat das Fundament; die zusätzlichen Verfahren werden je Betrieb festgelegt.
Omega Mounting wartet, setzt instand und baut um in Lebensmittel- und Getränkebetrieben in Offenbach, Hanau, Darmstadt und Aschaffenburg sowie in Rechenzentren rund um Frankfurt – mit Werkzeugkontrolle, H1-Schmierstoffen mit Nachweis, Abschottung und Absaugung, Vorfertigung in der Werkstatt in Rodgau und einer Freigabe-Checkliste, die Qualitätssicherung oder Betreiber mit unterschreiben. Elektrohängebahnen, Fördertechnik, Roboterzellen, Kälte- und Notstromtechnik gehören zu unserem Alltag.
Über eine kurze Anfrage mit drei Angaben: welche Anlage es betrifft und was daran zu tun ist, welche Hygiene- oder Zutrittsregeln in Ihrem Betrieb gelten und welches Stillstandsfenster möglich ist. Wir vereinbaren eine Begehung mit Ihrer Qualitätssicherung oder Ihrem Betreiber, klären Werkzeug, Schmierstoffe, Abschottung und Freigabe vor Ort und schicken Ihnen eine schriftliche Einschätzung, was vor Ort und was in der Werkstatt passieren sollte. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 English
 German