- Ratgeber – Wartung & Instandhaltung
Power-and-Free-Förderer instand halten: Kette, Laufwerke, Stopper, Weichen
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Ein Power-and-Free-Förderer fällt selten plötzlich aus. Erst längt sich die Kette, dann springen Mitnehmer über, dann fährt ein Laufwerk im Stau nicht mehr an – und irgendwann steht die Lackierlinie. Wer Kette, Laufwerke, Stopper und Weichen regelmäßig ansieht, im gesicherten Stillstand anfasst und die Befunde festhält, verwandelt diesen Ausfall in einen geplanten Tausch im Wochenendfenster.
Die Karossen hängen im Trockner, die Stopper stehen, und die Produktion fragt, wann es weitergeht. In Lackieranlagen und Montagelinien zwischen Rüsselsheim, Offenbach und Hanau hängt der Takt an einer Kette, die seit Jahren läuft. Ein Power-and-Free-Förderer ist robust – und genau deshalb wird er vergessen, bis er steht.
Dieser Ratgeber beschreibt die Anlage aus Sicht dessen, der sie am Laufen halten muss: Aufbau, Abgrenzung zur Elektrohängebahn, Verschleiß an Kette, Mitnehmern, Laufwerken, Stoppern und Weichen, Schmierung, Kettenlängung, Störungsbilder und die Wartung in den Stillstandsfenstern einer Lackieranlage. Er vertieft unseren Grundlagenartikel zur Instandhaltung von Fördertechnik. Geschrieben ist er aus der Praxis eines Montage- und Instandhaltungsbetriebs aus Rodgau bei Frankfurt, der Hängefördertechnik mechanisch instand hält – und sagt, wo Steuerungsbauer oder Elektrofachkraft ran müssen.
Das Wichtigste in Kürze
- Ein Power-and-Free-Förderer hat zwei Schienen: Oben läuft die angetriebene Power-Kette mit Mitnehmern, unten fahren die Free-Laufwerke mit der Last – und können an Stoppern und im Stau ausklinken.
- Verschleiß konzentriert sich auf Kettengelenke und Kettenlaufrollen, Mitnehmer, Antriebsraupe, Laufwerkrollen und Klinken, Stopper, Weichenzungen und Schienenstöße.
- Kettenlängung ist das wichtigste Maß der Anlage: Sie wird über eine feste Zahl von Gliedern gemessen, die Ablegereife setzt der Hersteller.
- Schmierung in Lackieranlagen ist eine Gratwanderung: zu wenig frisst Gelenke, zu viel tropft auf die Karosse.
- Stau, Entgleisen und Kettenriss haben fast immer mechanische Ursachen, die sich vorher ankündigen – Klopfen, Überspringen, Laufwerke, die nicht anfahren.
- Jeder Eingriff findet nur am freigeschalteten, gegen Wiedereinschalten gesicherten Förderer statt, mit druckloser Pneumatik und gesicherter Last.
Was ist ein Power-and-Free-Förderer?
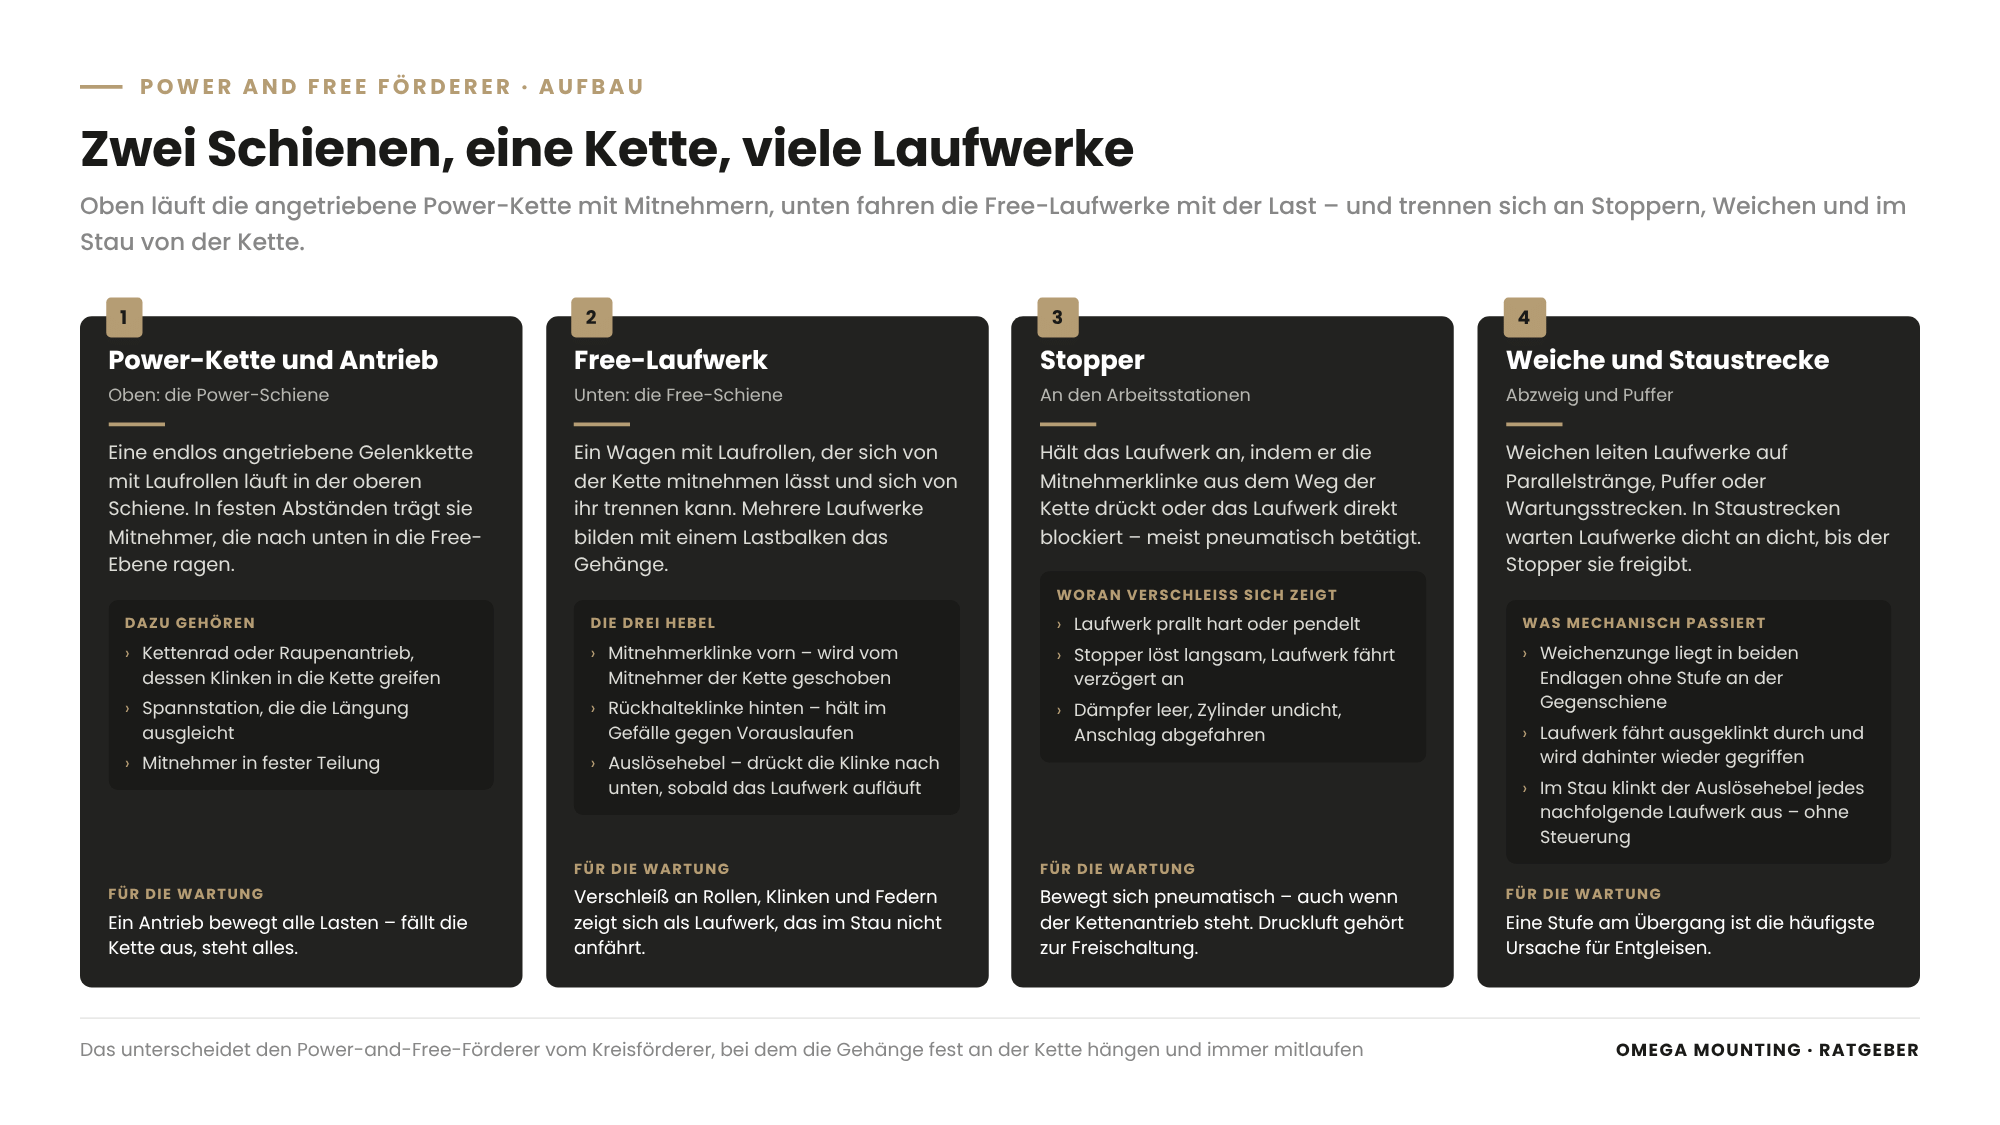
Ein Power-and-Free-Förderer ist ein Hängeförderer mit zwei übereinanderliegenden Schienen: In der oberen Power-Schiene läuft eine endlos angetriebene Kette mit Mitnehmern, in der unteren Free-Schiene fahren einzelne Laufwerke mit der Last, die sich von der Kette mitnehmen lassen und an Stoppern, Weichen oder im Stau von ihr trennen können.
Der Name beschreibt das Prinzip: „Power“ ist der angetriebene Kettenstrang, „Free“ der freie Laufwerkstrang. So bewegt ein Antrieb viele Lasten, während einzelne Laufwerke anhalten, puffern oder abzweigen. Das unterscheidet den Power-and-Free-Förderer vom einfachen Kreisförderer, bei dem die Gehänge fest an der Kette hängen und immer mitlaufen. Wo welcher Fördertyp passt, ordnet unser Überblick zu Conveyor-Systemen between the tank and the foundation slab.
Die Baugruppen, um die es geht
Die Power-Kette ist meist eine Gelenkkette mit Laufrollen in der Power-Schiene. In festen Abständen trägt sie Mitnehmer, die nach unten in die Free-Ebene ragen. Angetrieben wird sie von einem Kettenrad oder einem Raupenantrieb, dessen Klinken in die Kette greifen. Eine Spannstation gleicht die Längung aus.
Das Free-Laufwerk ist ein Wagen mit Laufrollen in der Free-Schiene. Vorn sitzt die Mitnehmerklinke, die der Mitnehmer der Kette schiebt. Hinten sitzt die Rückhalteklinke, die das Laufwerk im Gefälle gegen Vorauslaufen hält. Ein Auslösehebel drückt die Mitnehmerklinke nach unten, sobald das Laufwerk auf ein stehendes Laufwerk aufläuft – so entsteht der Stau ohne Steuerung. Mehrere Laufwerke bilden mit einem Lastbalken das Gehänge.
Stopper halten Laufwerke an Arbeitsstationen an, meist pneumatisch betätigt. Weichen leiten Laufwerke auf Parallelstränge, Puffer oder Wartungsstrecken. In Staustrecken warten Laufwerke dicht an dicht, bis der Stopper sie freigibt.
Worin unterscheidet sich Power & Free von der Elektrohängebahn?
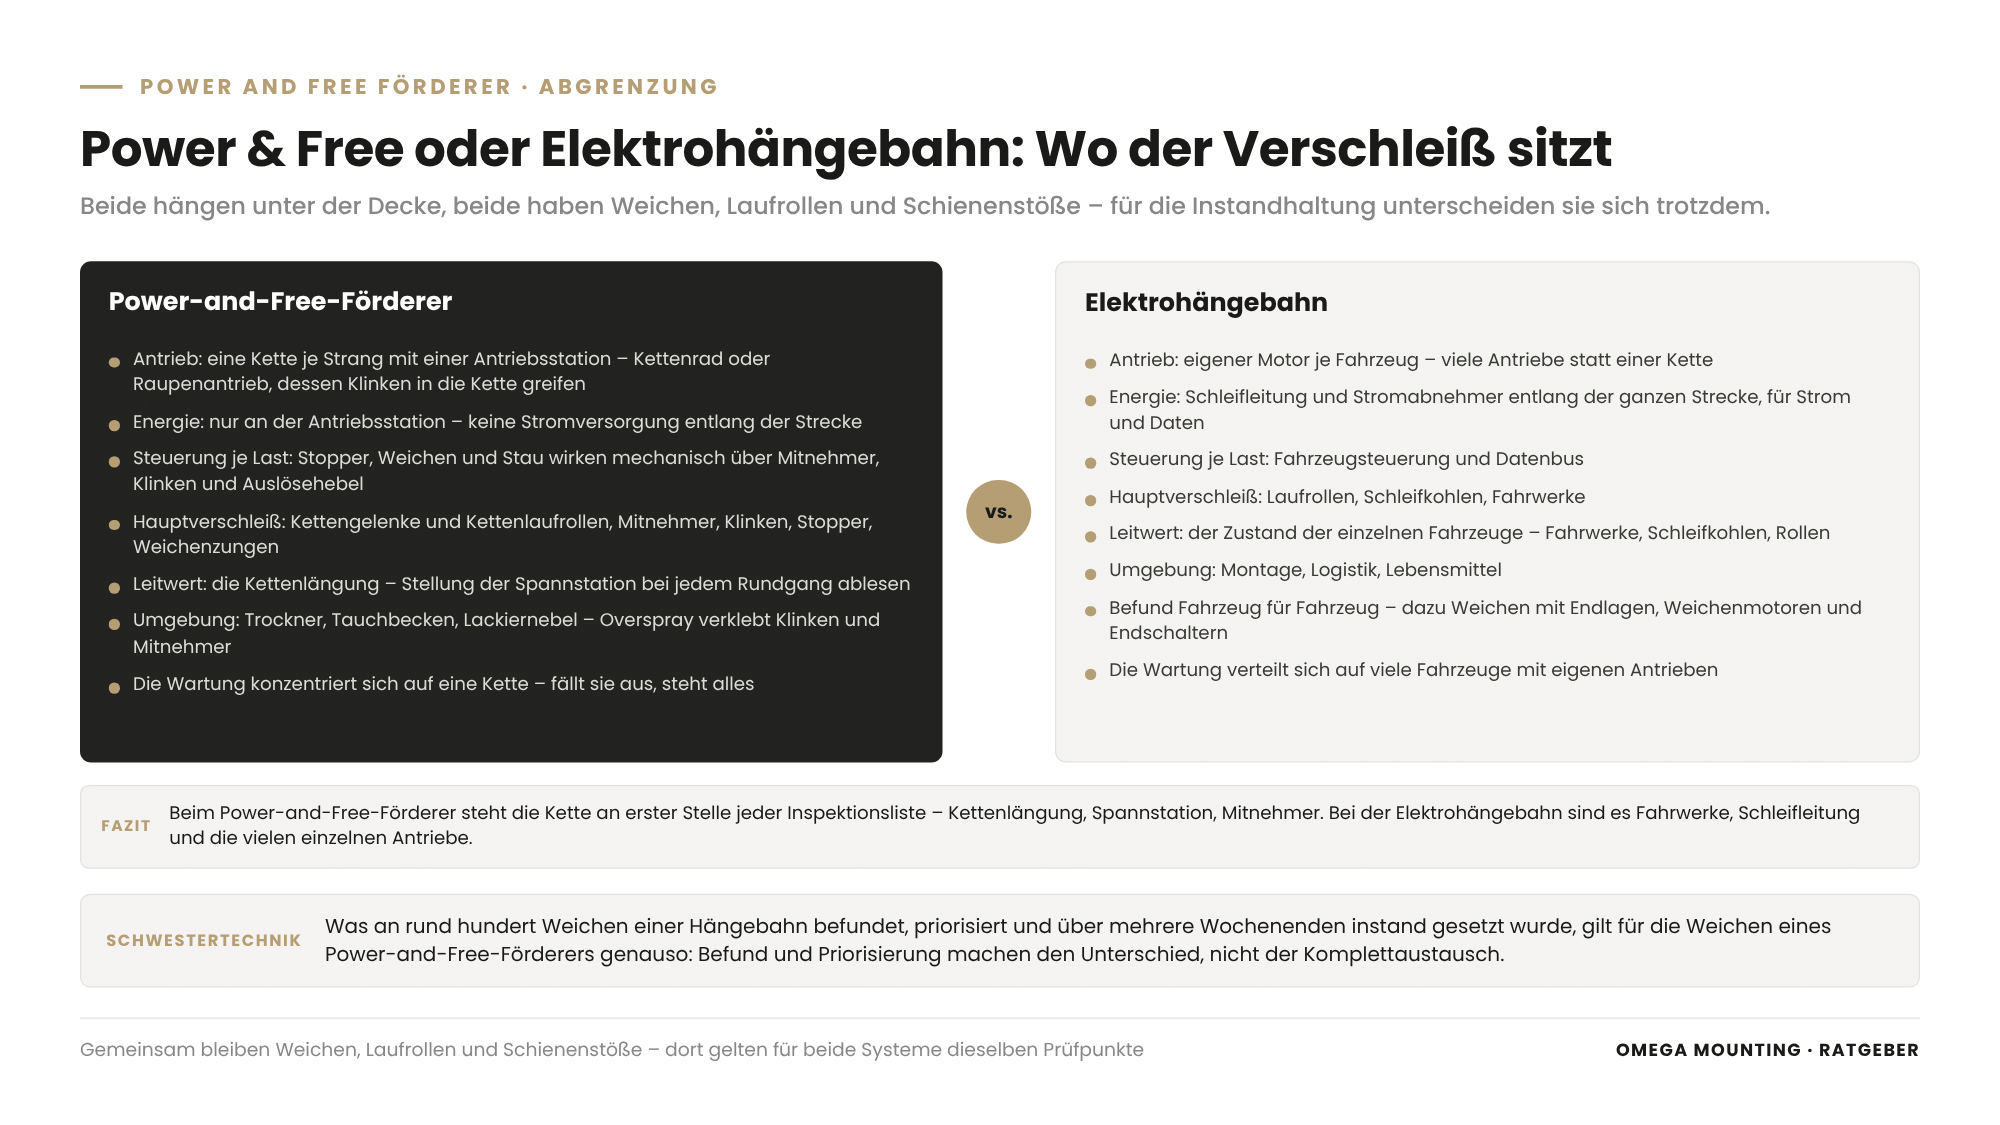
Ein Power-and-Free-Förderer bewegt alle Lasten mit einer zentralen Kette, während bei der Elektrohängebahn jedes Fahrzeug seinen eigenen Antrieb hat und über eine Schleifleitung mit Strom und Daten versorgt wird.
Beide hängen unter der Decke, beide haben Weichen, Laufrollen und Schienenstöße. Für die Instandhaltung unterscheiden sie sich trotzdem:
| Merkmal | Power-and-Free-Förderer | Elektrohängebahn |
|---|---|---|
| Antrieb | Eine Kette je Strang, Antriebsstation. | Eigener Motor je Fahrzeug. |
| Energie | Nur an der Antriebsstation. | Schleifleitung und Stromabnehmer. |
| Steuerung je Last | Stopper, Weichen, Stau mechanisch. | Fahrzeugsteuerung, Datenbus. |
| Hauptverschleiß | Kette, Mitnehmer, Klinken, Stopper. | Laufrollen, Schleifkohlen, Fahrwerke. |
| Umgebung | Trockner, Tauchbecken, Lackiernebel. | Montage, Logistik, Lebensmittel. |
Für Sie heißt das: Bei der Elektrohängebahn verteilt sich die Wartung auf viele Fahrzeuge, beim Power-and-Free-Förderer konzentriert sie sich auf eine Kette. Fällt sie aus, steht alles. Die Wartung der Elektrohängebahn beschreibt unser Ratgeber zur Elektrohängebahn Wartung, die Entscheidung zwischen Reparieren und Tauschen unser Ratgeber zum Verschleiß an der Elektrohängebahn.
Welche Bauteile eines Power-and-Free-Förderers verschleißen – und woran erkennen Sie es?
An einem Power-and-Free-Förderer verschleißen zuerst die Kettengelenke, die Kettenlaufrollen und die Mitnehmer, danach die Laufwerkrollen und Klinken, die Stopper und die Weichenzungen – und fast jeder dieser Vorgänge zeigt sich, bevor er zum Ausfall wird.
| Bauteil | Verschleißbild | Woran Sie es erkennen |
|---|---|---|
| Kettengelenke (Bolzen und Buchse) | Längung, Spiel, Passungsrost. | Spannstation am Ende des Spannwegs, Kette klappert. |
| Kettenlaufrollen | Lager fest, Lauffläche eingelaufen, Flachstelle. | Schleifspur in der Power-Schiene, Rolle steht. |
| Antriebsraupe oder Kettenrad | Klinken abgefahren, Zähne „Haifischflossen“. | Rucken im Kettentakt, Kette springt am Antrieb. |
| Mitnehmer | Nase abgefahren, verbogen, verklebt. | Laufwerk bleibt stehen, Mitnehmer springt über. |
| Laufwerkrollen | Lager fest, Mantel eingelaufen, Lack aufgebaut. | Laufwerk rollt im Gefälle nicht, Schleifspur in der Free-Schiene. |
| Mitnehmer- und Rückhalteklinke | Spiel, Feder lahm, verklebt. | Laufwerk fährt im Stau nicht an oder läuft im Gefälle vor. |
| Stopper | Anschlagfläche abgefahren, Dämpfer leer, Zylinder undicht. | Laufwerk prallt hart, Stopper löst langsam. |
| Weichenzungen | Stufe am Stoß, Spiel in der Lagerung, Endlage wandert. | Laufwerk springt, Klopfen bei jeder Durchfahrt. |
| Schienenstöße und Kurven | Versatz, Stufe, eingelaufene Lauffläche. | Klopfen an derselben Stelle, Spanbildung. |
Die Kette als häufigster Auslöser
Die Kette ist das Bauteil, das alle anderen bestimmt. Längt sie sich, passt die Teilung der Mitnehmer nicht mehr zur Position der Stopper: Der Mitnehmer greift die Klinke schräg, die Nase läuft ein, das Laufwerk bleibt stehen. Am Antrieb laufen die Zähne des Kettenrads zu Haifischflossen ein. Deshalb steht die Kette an erster Stelle jeder Inspektionsliste. Wie Lager und Getriebe der Antriebsstation instand gehalten werden, beschreibt unser Ratgeber zur Instandhaltung von Antrieben, Getrieben und Pumpen. Woran Bediener Verschleiß hören und fühlen, zeigt unser Ratgeber zum Erkennen von Verschleiß an der Maschine.
Was bedeutet Kettenlängung – und wann ist die Power-Kette ablegereif?
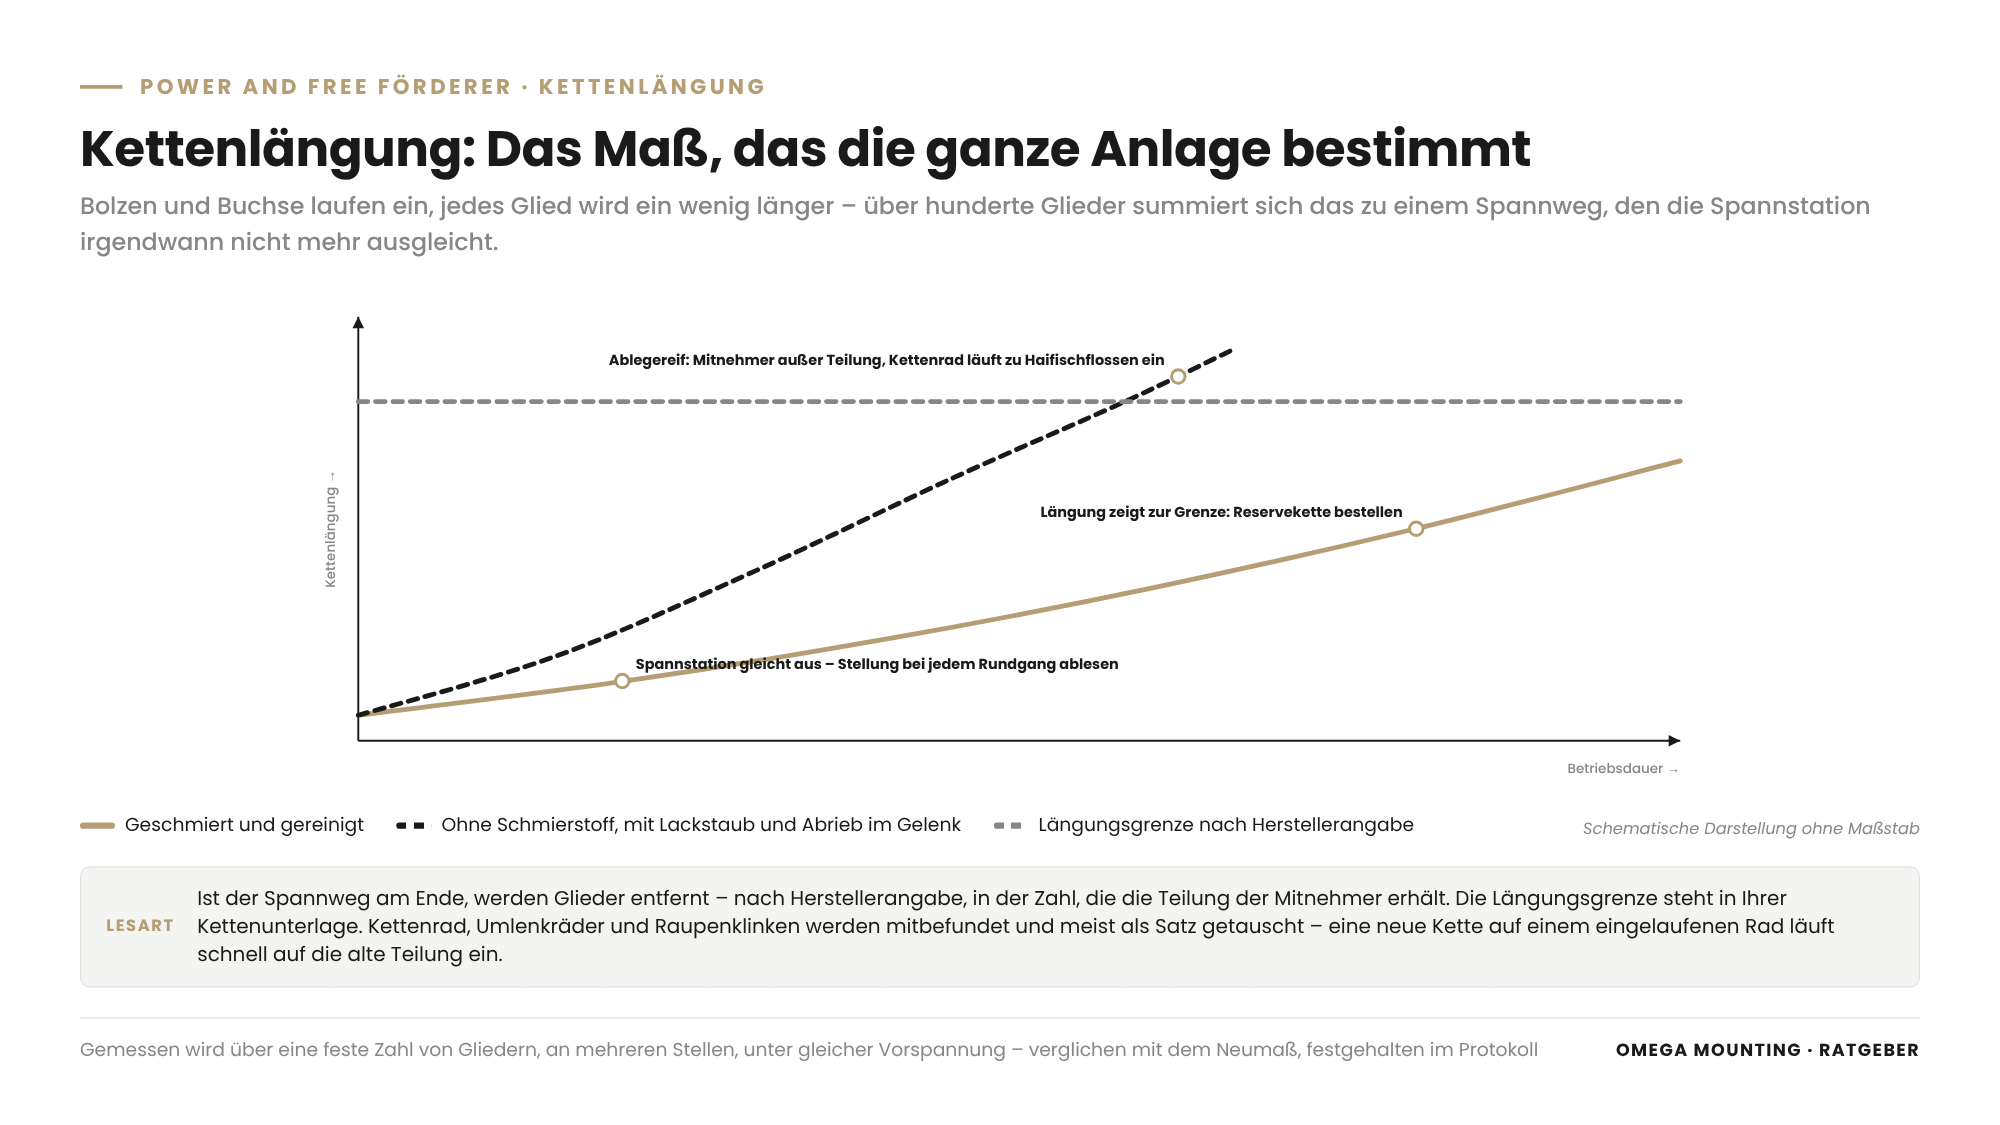
Kettenlängung ist die Zunahme der Kettenlänge durch Verschleiß in den Gelenken: Bolzen und Buchse laufen ein, jedes Glied wird ein wenig länger, über hunderte Glieder summiert sich das zu einem Spannweg, den die Spannstation irgendwann nicht mehr ausgleicht – ablegereif ist die Kette, wenn die vom Hersteller angegebene Längungsgrenze erreicht ist.
Die Kette längt sich nicht, weil sich Stahl dehnt, sondern weil die Gelenke verschleißen – schneller, wenn Schmierstoff fehlt oder Lackstaub und Abrieb als Schleifmittel wirken.
Kettenlängung messen
Gemessen wird über eine feste Zahl von Kettengliedern, mit Maßband oder Messlehre, an mehreren Stellen des Strangs und immer unter der gleichen Vorspannung. Das Ergebnis wird mit dem Neumaß verglichen und im Protokoll festgehalten. Dazu kommen die Stellung der Spannstation, die Zahl der schon entfernten Glieder und das Profil des Kettenrads. Die Längungsgrenze steht in Ihrer Kettenunterlage, nicht in diesem Ratgeber.
Kettenrad und Antriebsraupe mitprüfen
Kette und Kettenrad verschleißen gemeinsam: Eine neue Kette auf einem eingelaufenen Rad läuft schnell auf die alte Teilung ein. Deshalb werden Kettenrad, Umlenkräder und Raupenklinken mitbefundet und meist als Satz getauscht. Was für Rollenketten, Kardanketten und Kettenräder in der Fördertechnik allgemein gilt, vertieft unser Ratgeber zum Verschleiß an Förderketten.
Die Spannstation
Die Spannstation – mit Feder, Gewicht oder Pneumatikzylinder – hält die Kette so straff, dass sie am Antrieb nicht springt. Ihre Stellung ist der einfachste Verschleißanzeiger der Anlage: Wer sie bei jedem Rundgang abliest, sieht die Längung kommen. Ist der Spannweg am Ende, werden Glieder entfernt – nach Herstellerangabe, in der Zahl, die die Teilung der Mitnehmer erhält.
Wie schmieren und reinigen Sie Kette, Laufwerke und Weichen richtig?
Sie schmieren die Power-Kette an den Gelenken, die Kettenlaufrollen und die Laufwerkrollen nach dem Schmierplan des Herstellers – mit einem Schmierstoff, der die Temperaturen im Trockner verträgt, nicht tropft und keine Lackfehler verursacht – und Sie reinigen Schienen, Mitnehmer und Klinken regelmäßig von Lackaufbau und Abrieb, weil Schmutz die Schmierung aufhebt.
Schmierung ist die Wartungsposition, an der in Lackieranlagen am meisten gestritten wird. Zu wenig Schmierstoff lässt die Gelenke einlaufen. Zu viel läuft im Trockner dünn, tropft auf die Karosse und erzeugt Lackfehler. Silikonhaltige Stoffe scheiden ganz aus, weil schon Spuren die Benetzung stören.
Die Schmierstellen
- Kettengelenke: meist über ein automatisches Schmiergerät, das jedes Gelenk im Durchlauf versorgt. Menge und Takt nach Herstellerangabe, Vorrat und Düsen bei jedem Rundgang prüfen.
- Kettenlaufrollen und Laufwerkrollen: je nach Bauart lebensdauergeschmiert oder mit Nippel. Eine stehende Rolle ist ein Befund, keine Rolle, die „noch einläuft“.
- Antriebs- und Spannstation, Stopper und Weichen: Getriebeöl, Lager, Raupenklinken, Zungenlager und Pneumatik nach Schmierplan.
Wie daraus ein Plan wird, beschreibt unser Ratgeber zum Schmierplan in der Instandhaltung.
Reinigung als Voraussetzung
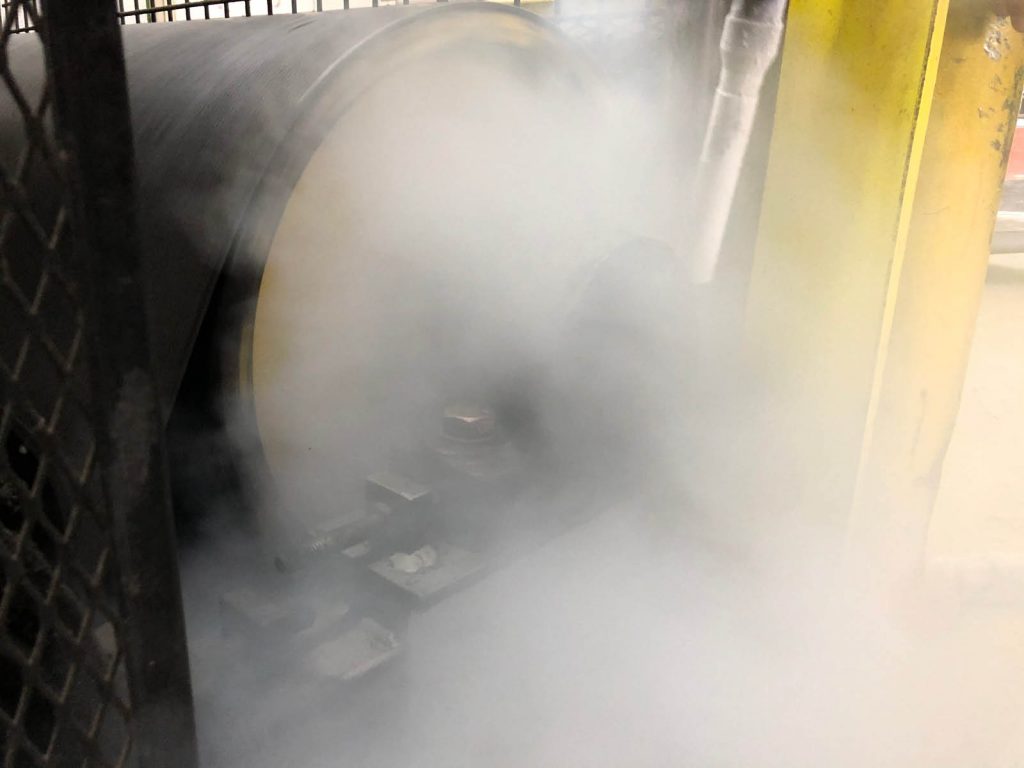
In Lackieranlagen baut sich Overspray auf Laufflächen, Klinken, Mitnehmern und Weichenzungen auf. Ein Laufwerk, das im Stau nicht anfährt, hat oft keine defekte Klinke, sondern eine verklebte. Reinigung gehört deshalb als eigene Position in den Wartungsplan – mit Verantwortlichem und Intervall. Bei Anlagen, die lange nicht gewartet wurden, ist die Grundreinigung der erste Schritt – wie im Praxisteil an Antriebsstationen, die mit Trockeneis gereinigt wurden.
Wie prüfen Sie Stopper, Weichen und Staustrecken?
Sie prüfen Stopper, Weichen und Staustrecken im gesicherten Stillstand auf Spiel, Stufe, Endlage und Funktion – und im Lauf von außen darauf, ob jedes Laufwerk sauber anhält, sauber anfährt und ohne Klopfen durch die Weiche läuft.
Stopper
Ein Stopper hält das Laufwerk, indem er die Mitnehmerklinke aus dem Weg der Kette drückt oder das Laufwerk direkt blockiert. Im Lauf zeigt sich Verschleiß daran, dass Laufwerke hart prallen, pendeln oder nach dem Lösen verzögert anfahren. Im Stillstand prüfen Sie Anschlag, Dämpfer, Zylinder, Luftanschluss und die Sensoren, die die Position melden.
Weichen
Eine Weiche hat zwei Endlagen, und in beiden muss die Zunge ohne Stufe an der Gegenschiene anliegen – eine Stufe am Übergang ist die häufigste Ursache für Entgleisen. Geprüft werden Spiel in der Lagerung, Laufflächen, Endlagen und Endschalter, Antrieb und Verriegelung. Bei einer Power-and-Free-Weiche kommt dazu, dass das Laufwerk ausgeklinkt durch die Weiche muss und dahinter wieder von einem Mitnehmer gegriffen wird.
Staustrecken
In der Staustrecke laufen die Laufwerke aufeinander auf, und der Auslösehebel klinkt jedes nachfolgende Laufwerk aus. Verschleiß an Auslösehebel und Klinkenfeder führt dazu, dass Laufwerke zu früh ausklinken – oder gar nicht, sodass der Mitnehmer gegen das stehende Laufwerk schiebt. Prüfen Sie Stoßflächen und Federn, und beobachten Sie, ob die Kette unter vollem Stau ruckt.
Wie viel Stufe ein Übergang verträgt, steht in Ihrer Herstellerunterlage. Was wir an rund hundert Weichen einer Hängebahn vorgefunden haben, zeigt der Praxisteil.
Welche Störungsbilder treten auf – Stau, Entgleisen, Kettenriss?
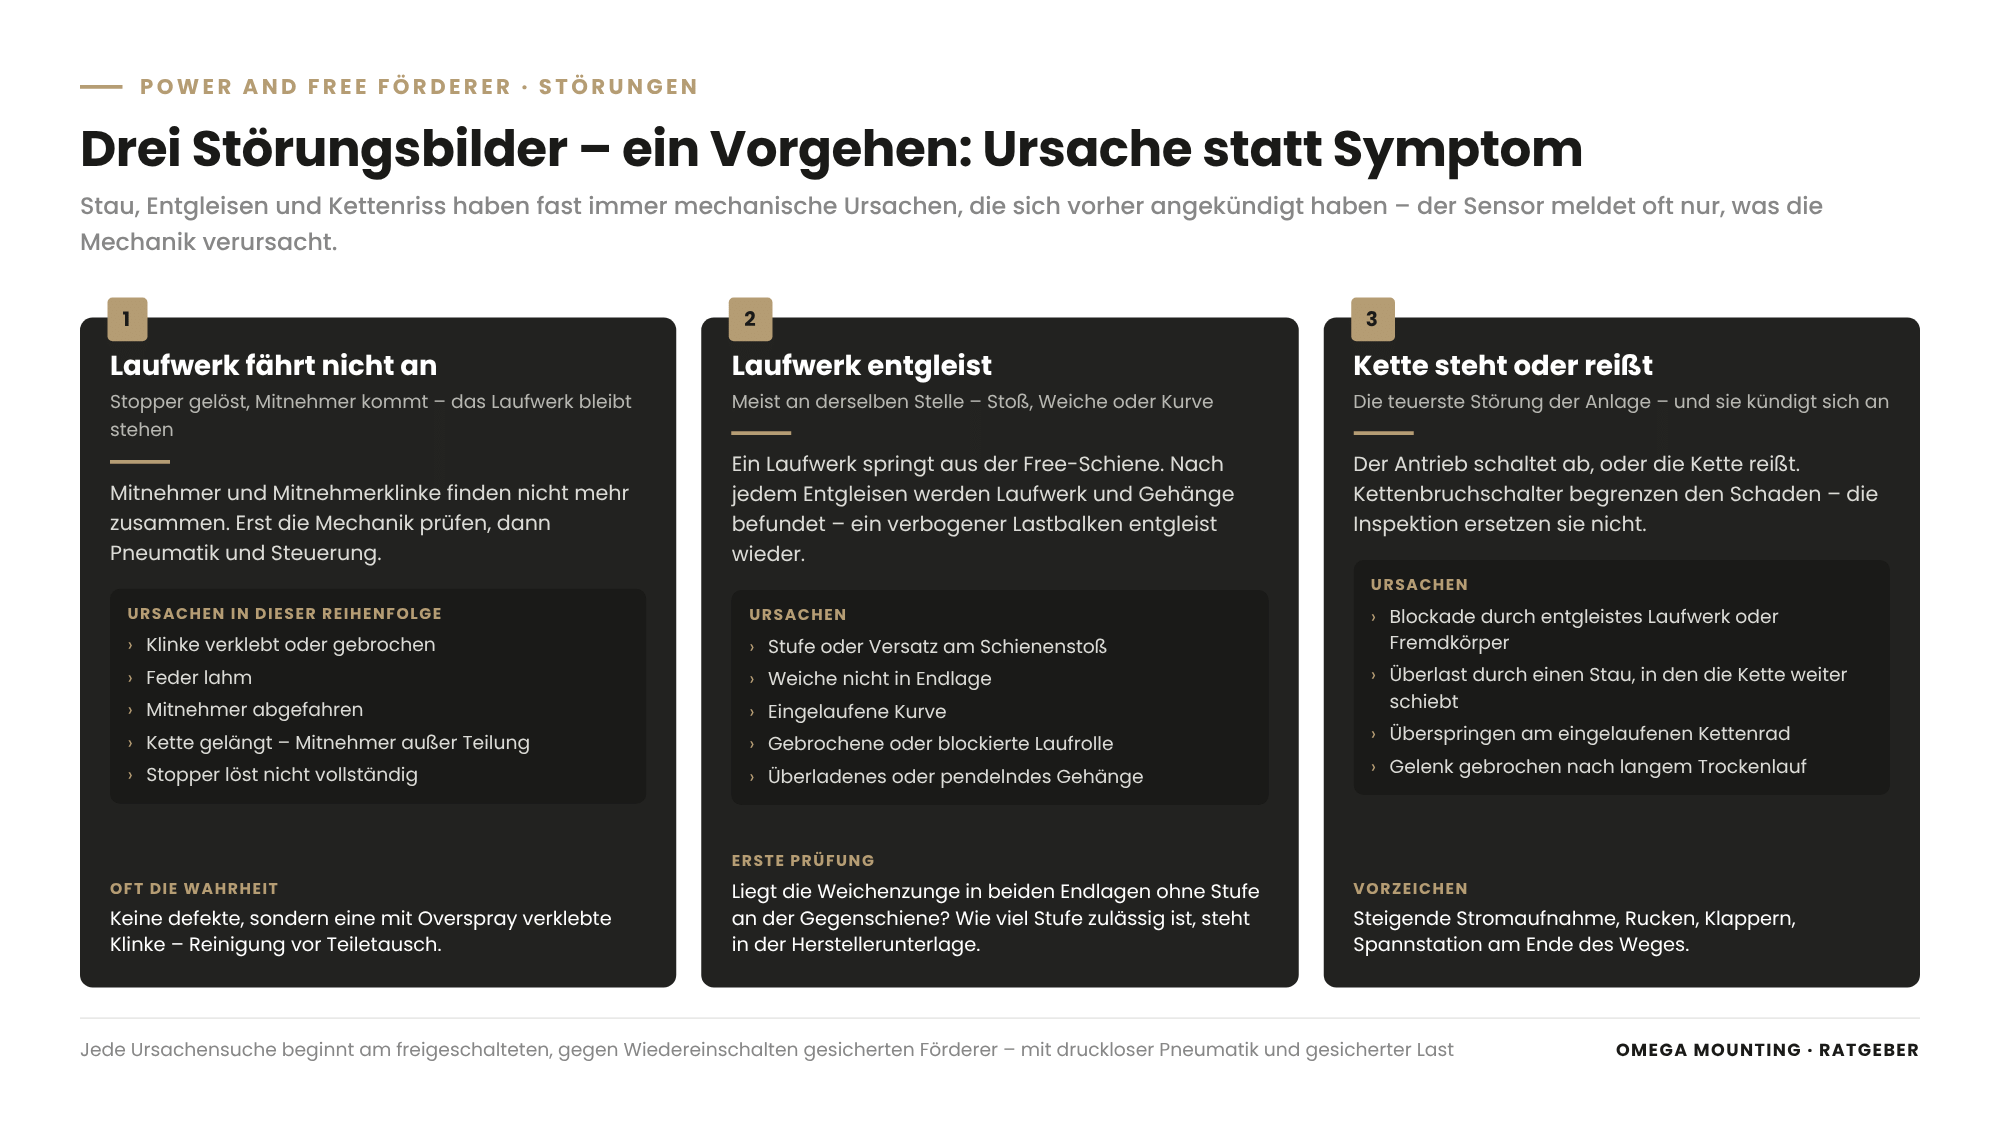
Die drei typischen Störungen an einem Power-and-Free-Förderer sind der ungewollte Stau, das Entgleisen eines Laufwerks an Stoß, Weiche oder Kurve und der Stillstand oder Riss der Kette – alle drei haben fast immer mechanische Ursachen, die sich vorher angekündigt haben.
Laufwerk fährt nicht an
Der Stopper ist gelöst, der Mitnehmer kommt, das Laufwerk bleibt stehen. Ursachen in dieser Reihenfolge prüfen: Klinke verklebt oder gebrochen, Feder lahm, Mitnehmer abgefahren, Kette gelängt und Mitnehmer außer Teilung, Stopper löst nicht vollständig. Erst danach Pneumatik und Steuerung – oft meldet der Sensor nur, was die Mechanik verursacht.
Laufwerk entgleist
Ein Laufwerk springt aus der Free-Schiene, meist an derselben Stelle. Ursachen: Stufe oder Versatz am Schienenstoß, Weiche nicht in Endlage, eingelaufene Kurve, gebrochene oder blockierte Laufrolle, überladenes oder pendelndes Gehänge. Nach jedem Entgleisen werden Laufwerk und Gehänge befundet – ein verbogener Lastbalken entgleist wieder.
Kette steht oder reißt
Die Kette bleibt stehen, weil der Antrieb abschaltet, oder sie reißt. Ursachen: Blockade durch ein entgleistes Laufwerk oder einen Fremdkörper, Überlast durch einen Stau, in den die Kette weiter schiebt, Überspringen am eingelaufenen Kettenrad, Gelenk gebrochen nach langem Trockenlauf. Ein Kettenriss ist die teuerste Störung der Anlage, und er kündigt sich an: steigende Stromaufnahme, Rucken, Klappern, Spannstation am Ende des Weges. Kettenbruchschalter begrenzen den Schaden – die Inspektion ersetzen sie nicht.
Wie Sie bei einem Stillstand systematisch vorgehen, von der Sicherung über die Eingrenzung bis zur Dokumentation, beschreibt unser Ratgeber zum Beheben von Störungen an Förderanlagen.
Wie passt die Wartung in die Stillstandsfenster einer Lackieranlage?
Die Wartung eines Power-and-Free-Förderers passt in die Stillstandsfenster einer Lackieranlage, wenn der Befund aus dem laufenden Betrieb kommt, Material und Werkzeug vor dem Fenster bereitliegen, alles Vormontierbare außerhalb des Fensters entsteht und die Reihenfolge im Fenster nach Ausfallfolge sortiert ist.
Eine Lackieranlage gibt wenig Fenster her: Wochenenden, Betriebsferien, selten eine Nachtschicht. Dazu kommen Besonderheiten. Der Trockner muss abgekühlt sein, bevor jemand hinein darf. In Lösemittelzonen werden Werkzeug, Beleuchtung und Heißarbeiten vorher freigegeben. Kabinen und Tauchbecken sind eng, ohne Platz für Stapler oder Hallenkran. Und jede Verunreinigung der Wartung taucht am Montag als Lackfehler auf.
So planen Sie das Fenster
- Befund vorher: Kettenlängung, Spannstation, Mitnehmer, Stopper, Weichen und Schienenstöße werden lange vor dem Fenster beobachtet und befundet.
- Material vor Ort: Kette, Mitnehmer, Laufwerke, Rollen, Klinken, Stopperteile und Weichenteile liegen vor dem Fenster bereit, dem Abschnitt zugeordnet.
- Vormontage außerhalb: Laufwerke komplettieren, Gehänge vorrichten, Halter und Hilfskonstruktionen fertigen – alles, was ohne Stillstand geht.
- Reihenfolge nach Ausfallfolge: Erst die Kette und die Antriebsstation, dann Weichen und Stopper, dann Laufwerke, zuletzt Schönheit.
- Rückfallebene: Für jede Arbeit steht fest, wie die Anlage am Montag läuft, wenn das Fenster nicht reicht.
- Probelauf und Reinigung: Leerfahrt, Funktionsprüfung von Stoppern, Weichen und Sicherheitskette, Arbeitsbereich gereinigt, Werkzeug gezählt.
Was ohne Stillstand geht und was nicht, trennt unser Ratgeber zur Maintenance during live operations. Wie Sie Arbeitspakete, Fremdfirmen und Freischaltungen in ein großes Fenster bündeln, beschreibt unser Ratgeber zur Shutdown-Planung.

Welche Sicherheitsregeln gelten bei Arbeiten am Power-and-Free-Förderer?
Bei Arbeiten am Power-and-Free-Förderer gilt: Jeder Eingriff an Kette, Laufwerken, Stoppern und Weichen findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt – mit druckloser Pneumatik, gesicherter Last am Gehänge und einem Arbeitsplatz in der Höhe, der dafür geeignet ist.
Die Gefahren sind andere als am Förderband. Die Kette läuft über Kopf und zieht, was sie greift. Die Antriebsstation hat Einzugstellen. Stopper und Weichen bewegen sich pneumatisch, auch wenn der Kettenantrieb steht. Und unter jedem Gehänge hängt eine Last, die beim Lösen eines Laufwerks pendelt.
Freischalten, drucklos machen, Last sichern
Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt, dass vor Instandhaltungsarbeiten festgelegt ist, wie das Arbeitsmittel freigeschaltet, gegen Wiedereinschalten gesichert und danach wieder freigegeben wird. Für Sie heißt das: Hauptschalter aus, Schloss dran, Schlüssel in der Tasche dessen, der an der Anlage arbeitet. Dazu Druckluft für Stopper und Weichen absperren und entlüften, weil ein Zylinder unter Druck auch ohne Strom bewegt. Gehänge, an denen gearbeitet wird, werden abgelastet oder gegen Pendeln und Abrutschen gesichert. Wie Sie das Verfahren organisieren, beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung.
Arbeiten in der Höhe
Die Schienen hängen unter der Decke. Gearbeitet wird von Hubarbeitsbühnen, fahrbaren Gerüsten oder Wartungsbühnen – nicht von der Leiter, wenn beide Hände am Laufwerk sind. In der Enge einer Lackieranlage sind oft Gerüst oder Hilfskonstruktion die Lösung. Was beim Einsatz von Hubarbeitsbühnen zu beachten ist, steht in unserem Ratgeber zur Hubarbeitsbühne in der Montage.
Einzugstellen, Not-Halt und die Lackieranlage
Die DGUV Regel 100-500 (Betreiben von Arbeitsmitteln) beschreibt im Kapitel zu Stetigförderern, dass Einzugstellen gesichert, Not-Befehlseinrichtungen erreichbar und Instandhaltungsarbeiten nur bei stillgesetztem Förderer zulässig sind. Für Sie heißt das: Abdeckungen an der Antriebsstation bleiben dran, Not-Halt-Taster entlang der Strecke werden nach jeder Wartung geprüft, und ein Not-Halt ersetzt kein Schloss. Die Sicherheitsnorm DIN EN 619 (Stetigförderer für Einzellasten) richtet sich an Hersteller und ist für Sie der Maßstab bei Umbauten. In der Lackieranlage kommen die Freigaben des Betreibers dazu: Zutritt zu Trockner und Lösemittelzonen, Erlaubnisschein für Heißarbeiten, Werkzeug und Beleuchtung für den Bereich. Die Bewertung dieser Zonen bleibt beim Betreiber und seiner Fachkraft. Elektrische Arbeiten an Antrieb, Sensorik und Sicherheitskette übernimmt eine Elektrofachkraft. Dieser Ratgeber ersetzt keine Rechtsberatung; was an Ihrer Anlage nötig ist, ergibt sich aus Ihrer Gefährdungsbeurteilung nach der Betriebssicherheitsverordnung.
Welche Ersatzteile gehören für einen Power-and-Free-Förderer ans Lager?
Ans Lager gehören die Teile, die bei einem Ausfall den Stillstand bestimmen und die der Markt nicht über Nacht liefert: Kettenglieder und Verbindungsglieder, Mitnehmer, komplette Laufwerke und Laufrollen, Klinken mit Federn, Stopperteile und Dämpfer, Weichenzungen und Endschalter, Lager der Antriebs- und Spannstation.
- Immer am Lager: Verbindungsglieder, Mitnehmer, Laufrollen für Kette und Laufwerk, Klinken und Federn, Stopperdämpfer, Zylinderdichtungen, Endschalter.
- Je nach Lieferzeit: komplette Laufwerke, Weichenzungen, Kettenrad und Raupenklinken, Getriebemotor, Schmiergerät.
- Nach Zustand: die Reservekette, bestellt, sobald die Längung in Richtung Herstellergrenze zeigt – ihre Lieferzeit ist länger als jedes Wochenendfenster.
Eine Laufwerk- und Weichenliste je Strang gehört in die Anlagenakte. Bei älteren Anlagen ohne Herstellersupport fertigt unsere Werkstatt in Rodgau Mitnehmer, Halter, Lastbalken und Hilfskonstruktionen nach Muster oder Aufmaß. Was dabei zu beachten ist, steht in unserem Ratgeber zu Ersatzteilen, die nicht mehr lieferbar sind.
So läuft das bei uns im Rhein-Main-Gebiet
Power and Free Wartung im Rhein-Main-Gebiet heißt für uns: Lackier- und Montagelinien in Automotive-Werken und bei Zulieferern zwischen Rüsselsheim, Offenbach, Hanau und Aschaffenburg, dazu Hängefördertechnik rund um Frankfurt. Von Rodgau aus sind das kurze Wege – geplant im Wartungsvertrag oder über die 24-Stunden-Hotline, wenn die Kette am Sonntag steht.
Was wir mitbringen, ist der Blick des Montagebetriebs: Kette, Mitnehmer, Laufwerke, Stopper und Weichen befunden und tauschen, Antriebs- und Spannstation revidieren, Schienenstöße ausrichten, Halter verschweißen, Teile nachfertigen – und nach jedem Einsatz eine Befundliste übergeben. Steuerung und Sicherheitslogik bleiben beim Steuerungsbauer, die Elektrik bei der Elektrofachkraft. Unser Leistungsumfang steht auf den Seiten Maintenance and servicing and Automotive und Maschinenbau.
So machen wir das in der Praxis
Drei Einsätze aus unserem Auftragstagebuch zeigen die Arbeitsweise hinter jeder Power and Free Förderer Wartung: Weichen und Schienen einer Hängebahn befunden und über Wochenenden instand setzen, in der Enge einer Lackieranlage ein Fenster halten, eine verschmutzte Anlage erst reinigen und dann warten.
Frankfurt: Rund hundert Weichen einer Hängebahn über mehrere Wochenenden
With the maintenance of an overhead monorail system in Frankfurt ging es um eine rund dreißig Jahre alte Anlage mit etwa hundert Weichen in zwei Betriebsbereichen. Die Elektrohängebahn ist die Schwestertechnik des Power-and-Free-Förderers – andere Antriebe, dieselben Weichen, Rollen und Schienenstöße. Vorgefunden wurden abgefahrene und abgerissene Rollen, eingelaufene Fahrschienen, Schienenübergänge außer Flucht, beschädigte Halter und stillgelegte Weichen.
Der Weg: Jede Weiche wurde durchgesehen, dokumentiert und priorisiert, daraus entstanden Ersatzteilbedarf und Reihenfolge. In mehreren Wochenendstillständen – teilweise mit einem Fenster von rund 36 Stunden – wurden Rollen, Weichenschuhe und Bolzen getauscht, Schienen ausgerichtet, Endlagen neu eingestellt, Weichenmotoren und Endschalter geprüft, Halter verschweißt und stillgelegte Weichen wieder in Betrieb genommen. Wo es ging, wurden eingelaufene Fahrschienen um mehrere Zentimeter versetzt, damit die Endlagen auf weniger verschlissene Bereiche kamen.
Für Ihren Power-and-Free-Förderer heißt das: Weichen sind die Stelle, an der Befund und Priorisierung den Unterschied machen – nicht der Komplettaustausch.
Raum Offenbach: Ein Wochenendfenster in der Lackieranlage halten
Der Tausch eines Lüfterlagers in einer Lackieranlage im Raum Offenbach war kein Fördertechnik-Einsatz. Er zeigt aber, wie wir in Lackieranlagen arbeiten. Das Lüfterrad eines Prozessluft-Lüfters, rund 1,40 Meter im Durchmesser, saß direkt auf dem Antriebsmotor – auf engstem Raum zwischen Schaltschränken, ohne Platz für Stapler oder Hallenkran. Das Konzept: ein Tag Vorbereitung, ein Tag Ausführung, getaktet auf den Wochenendstillstand.
Am Vorbereitungstag fertigten und verschweißten unsere Monteure vor Ort ein Schienensystem aus Stahl-Vierkantrohren. Am Ausführungstag klemmten eigene Elektriker den Motor ab, die Motor-Lüfter-Einheit wurde auf den Schienen ausgefahren und mit dem Portalkran gehoben. Dann Motor revidiert, neues Lager eingebaut, Lüfterrad montiert, Einheit zurückgeschoben, Anlage abgedichtet, angeschlossen und geprüft. Am Montag lief die Produktion.
Für Ihre Fördertechnik in der Lackieranlage heißt das: Zugänglichkeit ist dort oft der größere Aufwand als das Teil – und das Fenster hält nur mit Vorbereitung.
Antriebsstationen nach über zwanzig Jahren ohne Wartung erst gereinigt
With the Reinigung von Antriebsstationen mit Trockeneis waren 25 komplette Antriebsstationen samt beweglichen, mechanischen und elektrischen Bauteilen so verschmutzt, dass keine Wartung möglich war – über zwanzig Jahre hatte niemand Hand angelegt. Trockeneis löste Öl, Staub und Ablagerungen ohne Wasser und ohne Rückstände. Erst danach konnten die Stationen gewartet und für die Nachrüstung mit Sensorik vorbereitet werden.
Für Ihren Power-and-Free-Förderer heißt das: Was unter Schmutz verschwindet, lässt sich nicht befunden. Reinigung ist der erste Wartungsschritt, nicht der letzte.
Power-and-Free-Förderer bei Ihnen: Steht eine Kette, eine Weiche oder ein Wochenendfenster an?
Dann sprechen Sie uns an: Bei einer Begehung in Rüsselsheim, Offenbach, Hanau oder anderswo im Rhein-Main-Gebiet gehen wir Ihren Förderer mit Ihnen ab und sagen Ihnen ehrlich, was Ihr Team selbst übernehmen kann, was ins nächste Fenster gehört und was nicht bis dahin warten sollte.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Verlangen Sie bei jeder neuen Anlage die Kettenunterlage mit Längungsgrenze, die Laufwerk- und Weichenliste und eine Ersatzteilliste als Lieferbestandteil. Nehmen Sie eine Reservekette als Position auf, wenn ihre Lieferzeit länger ist als der Stillstand, den Ihre Linie verträgt. Bei Wartungsverträgen zählt, ob der Anbieter sagt, wo seine Leistung endet.
Für Planer: Zugänglichkeit entscheidet über den Wartungsaufwand der nächsten Jahrzehnte. Planen Sie Wartungsbühnen an Antriebs- und Spannstation, Platz für Hubarbeitsbühnen entlang der Strecke, eine Wartungsstrecke zum Ausschleusen von Laufwerken und Schmiergeräte, die ohne Stillstand nachgefüllt werden.
Für Projektleiter und Bauleiter: Als Projektleiter nehmen Sie den Referenzzustand in die Übergabedokumentation auf: Kettenneumaß, Stellung der Spannstation, Endlagen der Weichen, Laufwerkliste, Funktionsprüfung der Sicherheitskette. Als Bauleiter sorgen Sie dafür, dass ein Förderer, der in der Bauphase schon läuft, nicht als Baustellentransportmittel verschleißt.
Für Instandhaltungsleiter: Machen Sie die Kettenlängung zum Leitwert Ihrer Anlage: Messstrecke festlegen, Spannstation bei jedem Rundgang ablesen, beides protokollieren. Legen Sie die Inspektion in drei Ebenen fest – im Lauf von außen, im gesicherten Stillstand, in der Revision – und führen Sie Reinigung als eigene Position. Behandeln Sie ein Laufwerk, das nicht anfährt, als Ursachensuche, nicht als Klinkentausch.
Für Betriebs- und Werksleiter: Eine Kette, die im Wochenendfenster getauscht wird, kostet ein geplantes Wochenende. Eine Kette, die in der Schicht reißt, kostet die Schicht, die Karossen im Trockner und das Wochenende dazu. Geben Sie die Fenster frei, die der Inspektionsrhythmus braucht, und verlangen Sie, dass Kettentausch, Weichenrevision und Sicherheitsprüfung gebündelt werden.
Für Sicherheitsfachkräfte und HSE-Koordinatoren: Prüfen Sie, ob die Freischaltung die Pneumatik von Stoppern und Weichen einschließt und ob Gehänge während der Arbeit gegen Pendeln gesichert werden. In Lackieranlagen gehören Trocknerzutritt, Lösemittelzonen und Heißarbeiten in den Erlaubnisschein – auch für die Fremdfirma am Wochenende.
Inspektionsliste Power & Free: Vorlage zum Anfordern
Die Inspektionsliste Power & Free ist eine zweiseitige Checkliste: je Baugruppe die Prüfpunkte mit Prüfart, Befundstufe, Verantwortlichem, Freischaltung und Nachweis, dazu ein Blatt „Kettenlängung messen“ mit Messstrecke, Vergleichswert nach Herstellerangabe und Protokollfeld. Musterintervalle und Grenzwerte enthält sie bewusst nicht – die gehören zu Ihrer Anlage. Fordern Sie die Liste über unser Kontaktformular an – Stichwort „Inspektionsliste Power & Free“.
Why Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind über unsere 24-Stunden-Hotline erreichbar und haben eine eigene Werkstatt für Mitnehmer, Halter, Lastbalken und Hilfskonstruktionen, die der Markt nicht mehr liefert. Die verlinkten Einsätze zeigen, wie wir arbeiten: In Frankfurt wurden rund hundert Weichen befundet, priorisiert und über mehrere Wochenenden instand gesetzt. Im Raum Offenbach hielt ein Lüfterlagertausch in der Enge einer Lackieranlage das Wochenendfenster. Und 25 Antriebsstationen wurden erst gereinigt, dann gewartet. Für Sie heißt das: ein Ansprechpartner für Befundung, Ketten- und Laufwerktausch, Stopper- und Weichenrevision, Nachfertigung und Koordination, kurze Wege im Rhein-Main-Gebiet – und eine Befundliste nach jedem Einsatz. Wenn Sie das für Ihre Fördertechnik wollen, nehmen Sie Kontakt auf.
Conclusion
Einen Power-and-Free-Förderer instand zu halten heißt, die Kette ernst zu nehmen: Sie längt sich messbar, sie kündigt ihren Riss an, und sie bestimmt, ob Mitnehmer, Klinken und Stopper zusammenpassen. Laufwerke, Stopper und Weichen zeigen ihren Verschleiß im Lauf von außen – als Klopfen, Prallen, Überspringen und als Laufwerk, das im Stau nicht anfährt. Schmierung und Reinigung sind in der Lackieranlage eine Gratwanderung, jede Arbeit beginnt mit Schloss, druckloser Pneumatik und gesicherter Last, und das Wochenendfenster hält nur mit Befund und Vormontage davor. Wenn Sie wissen möchten, wie Ihr Förderer aus Sicht eines Montagebetriebs aussieht, schicken Sie uns Streckenplan, Baujahr, die Störungen des letzten Jahres und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, was zuerst dran ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Tell us briefly what it is about – we will come back to you with an honest assessment.
100% free and without obligation
Diese Ratgeber könnten Sie auch interessieren
Maintenance & Servicing
Maintenance & Servicing
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Frequently asked questions
Das Intervall kommt aus Betriebsanleitung, Laufzeit, Last und Umgebung und wird in Ihrer Gefährdungsbeurteilung festgelegt – eine allgemeingültige Zahl gibt es nicht. Bewährt hat sich die Trennung in drei Ebenen: Sicht- und Hörkontrolle im Lauf durch die Bediener, Inspektion im gesicherten Stillstand durch die Instandhaltung und Revision mit Kettenmessung im Wochenendfenster. In Lackieranlagen mit Trockner und Overspray sind die Intervalle kürzer als in einer trockenen Montagehalle.
Beim Power-and-Free-Förderer bewegt eine zentrale, angetriebene Kette alle Laufwerke, die sich an Stoppern, Weichen und im Stau von ihr trennen können. Bei der Elektrohängebahn hat jedes Fahrzeug seinen eigenen Motor und wird über eine Schleifleitung mit Strom und Daten versorgt. Für die Wartung heißt das: Power & Free konzentriert den Verschleiß auf Kette, Mitnehmer, Klinken und Stopper, die Elektrohängebahn verteilt ihn auf Fahrwerke, Schleifkohlen und viele Antriebe.
Gemessen wird über eine feste Zahl von Kettengliedern mit Maßband oder Messlehre, an mehreren Stellen des Strangs und unter gleicher Vorspannung; das Ergebnis wird mit dem Neumaß verglichen und protokolliert. Dazu lesen Sie die Stellung der Spannstation ab. Ablegereif ist die Kette, wenn die Längungsgrenze aus der Herstellerunterlage erreicht ist – eigene Grenzwerte setzen Sie nicht. Kettenrad und Antriebsraupe werden mitbefundet und meist als Satz getauscht.
Weil Mitnehmer und Mitnehmerklinke nicht mehr zusammenfinden. Die häufigsten Ursachen sind eine verklebte oder gebrochene Klinke, eine lahme Feder, ein abgefahrener Mitnehmer, eine gelängte Kette, deren Mitnehmer außer Teilung laufen, oder ein Stopper, der nicht vollständig löst. Prüfen Sie in dieser Reihenfolge die Mechanik, bevor Sie Pneumatik und Steuerung verdächtigen – der Sensor meldet oft nur, was die Mechanik verursacht hat.
Jede Arbeit an Kette, Laufwerken, Stoppern und Weichen findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt – so verlangt es die TRBS 1112. Dazu wird die Druckluft für Stopper und Weichen abgesperrt und entlüftet, Gehänge werden gegen Pendeln gesichert, und die DGUV Regel 100-500 beschreibt für Stetigförderer gesicherte Einzugstellen und erreichbare Not-Befehlseinrichtungen. In Lackieranlagen kommen die Freigaben des Betreibers für Trockner, Lösemittelzonen und Heißarbeiten dazu.
Ja, Kettenlängung, Schmierung, Reinigung, Sicherheitsregeln und Ersatzteillogik sind beim Kreisförderer dieselben; nur Stopper, Klinken und Staustrecken fehlen, weil die Gehänge fest an der Kette hängen. Bei der Kreisförderer Wartung stehen deshalb Kette, Kettenrad, Laufrollen und Kurven im Vordergrund. Skidförderer tragen die Karosse auf Rollenbahnen und Kettenförderern am Boden – dort gilt unser Ratgeber zum Verschleiß an Förderketten.
Omega Mounting übernimmt von Rodgau aus die mechanische Instandhaltung von Hängefördertechnik: Befundung, Kettenmessung und Kettentausch, Laufwerke, Mitnehmer, Stopper und Weichen, Antriebs- und Spannstation, Reinigung und Nachfertigung – für Lackier- und Montagelinien in Rüsselsheim, Offenbach, Hanau, Aschaffenburg und rund um Frankfurt. Steuerung und Sicherheitslogik bleiben beim Steuerungsbauer oder Hersteller, elektrische Arbeiten bei der Elektrofachkraft.
Über eine kurze Anfrage mit drei Angaben: Streckenplan oder Fotos mit Baujahr und Anlagentyp, die Störungen und Ersatzteilprobleme des letzten Jahres und die Stillstandsfenster, die Ihr Betrieb freigeben kann. Wir vereinbaren eine Begehung – von Rodgau aus nach Rüsselsheim, Offenbach, Hanau oder Aschaffenburg –, gehen den Förderer mit Ihnen ab und schicken Ihnen eine schriftliche Einschätzung, was Ihr Team selbst übernehmen kann und was ins nächste Fenster gehört. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 English
 German