- Ratgeber – Wartung & Instandhaltung
Conveyor-Systeme im Überblick: Typen, Einsatz und Instandhaltung
Von Tobias Schott · Lesezeit ca. 24 Minuten · Stand: Oktober 2026
Conveyor-Systeme sind Förderer: Elektrohängebahn, Power & Free, Gurt-, Rollen-, Ketten- und Skidförderer bewegen Güter auf festem Weg durch Lager und Produktion. Jeder Typ hat seinen Einsatzbereich, sein Verschleißbild und seinen eigenen Instandhaltungsaufwand. Wer den Typ kennt, weiß, wo die Inspektionsliste beginnt – und welcher Partner sie abarbeiten kann.
Im Ausschreibungstext steht „Conveyor“, im Angebot „Fördertechnik“, in der Halle „das Band“. Gemeint ist dasselbe: eine Anlage, die Pakete, Behälter, Karosserien oder Paletten von A nach B bringt. Conveyor-Systeme sind in Logistikzentren bei Frankfurt, in Produktionsbetrieben in Hanau und am Flughafen das Rückgrat des Materialflusses. Steht der Förderer, steht der Betrieb.
Die Typen unterscheiden sich stärker, als die Sammelbegriffe vermuten lassen. Eine Elektrohängebahn hat Weichen, Stromschienen und Fahrwerke. Ein Gurtförderer hat Trommeln, Rollen und eine Spannstation. Entsprechend unterschiedlich sind Verschleißbilder, Ersatzteile, Zugänglichkeit und die Fenster, in denen gewartet werden kann.
Dieser Ratgeber zeigt die Fördersysteme im Überblick für Planer, Einkäufer, Projektleiter und Instandhaltungsleiter: Was ist ein Conveyor-System, welcher Typ eignet sich wofür, und was bedeutet Instandhaltung je Typ? Er ist die Überblicksseite über unsere Vertiefungsartikel. Geschrieben aus Sicht eines Montage- und Instandhaltungsbetriebs aus Rodgau bei Frankfurt, der Fördertechnik mechanisch instand hält, montiert und umbaut – und sagt, wo Hersteller, Steuerungsbauer oder Elektrofachkraft gefragt sind.
Das Wichtigste in Kürze
- Conveyor ist das englische Wort für Förderer. Stetigförderer bewegen Gut fortlaufend auf festem Weg, Unstetigförderer wie Elektrohängebahn und Regalbediengerät fahren einzeln in Spielen.
- Hängefördertechnik (Elektrohängebahn, Power & Free) nutzt den Raum unter der Decke. Bodengebundene Förderer (Gurt, Rolle, Kette, Skid) sind leichter zugänglich.
- Die Auswahl richtet sich nach Fördergut, Takt, Layout, Hygiene und Umgebung – und nach der Frage, wie gut sich die Anlage später warten lässt.
- Jeder Typ hat drei Baugruppen, die den Wartungsplan bestimmen: bei der EHB Fahrwerke, Weichen und Stromschiene, beim Gurtförderer Gurt, Rollen und Spannung, beim Kettenförderer Kette, Kettenräder und Führungen.
- Allen Typen gemeinsam sind Antriebe, Sicherheitskette, Freischalten vor jedem Eingriff, Reinigung, Ersatzteile und Stillstandsfenster.
- Ein Montagebetrieb übernimmt Mechanik, Baugruppentausch, Umbau im Bestand und Koordination – Steuerung und Elektrik bleiben bei den dafür zuständigen Fachleuten.
Was ist ein Conveyor-System?
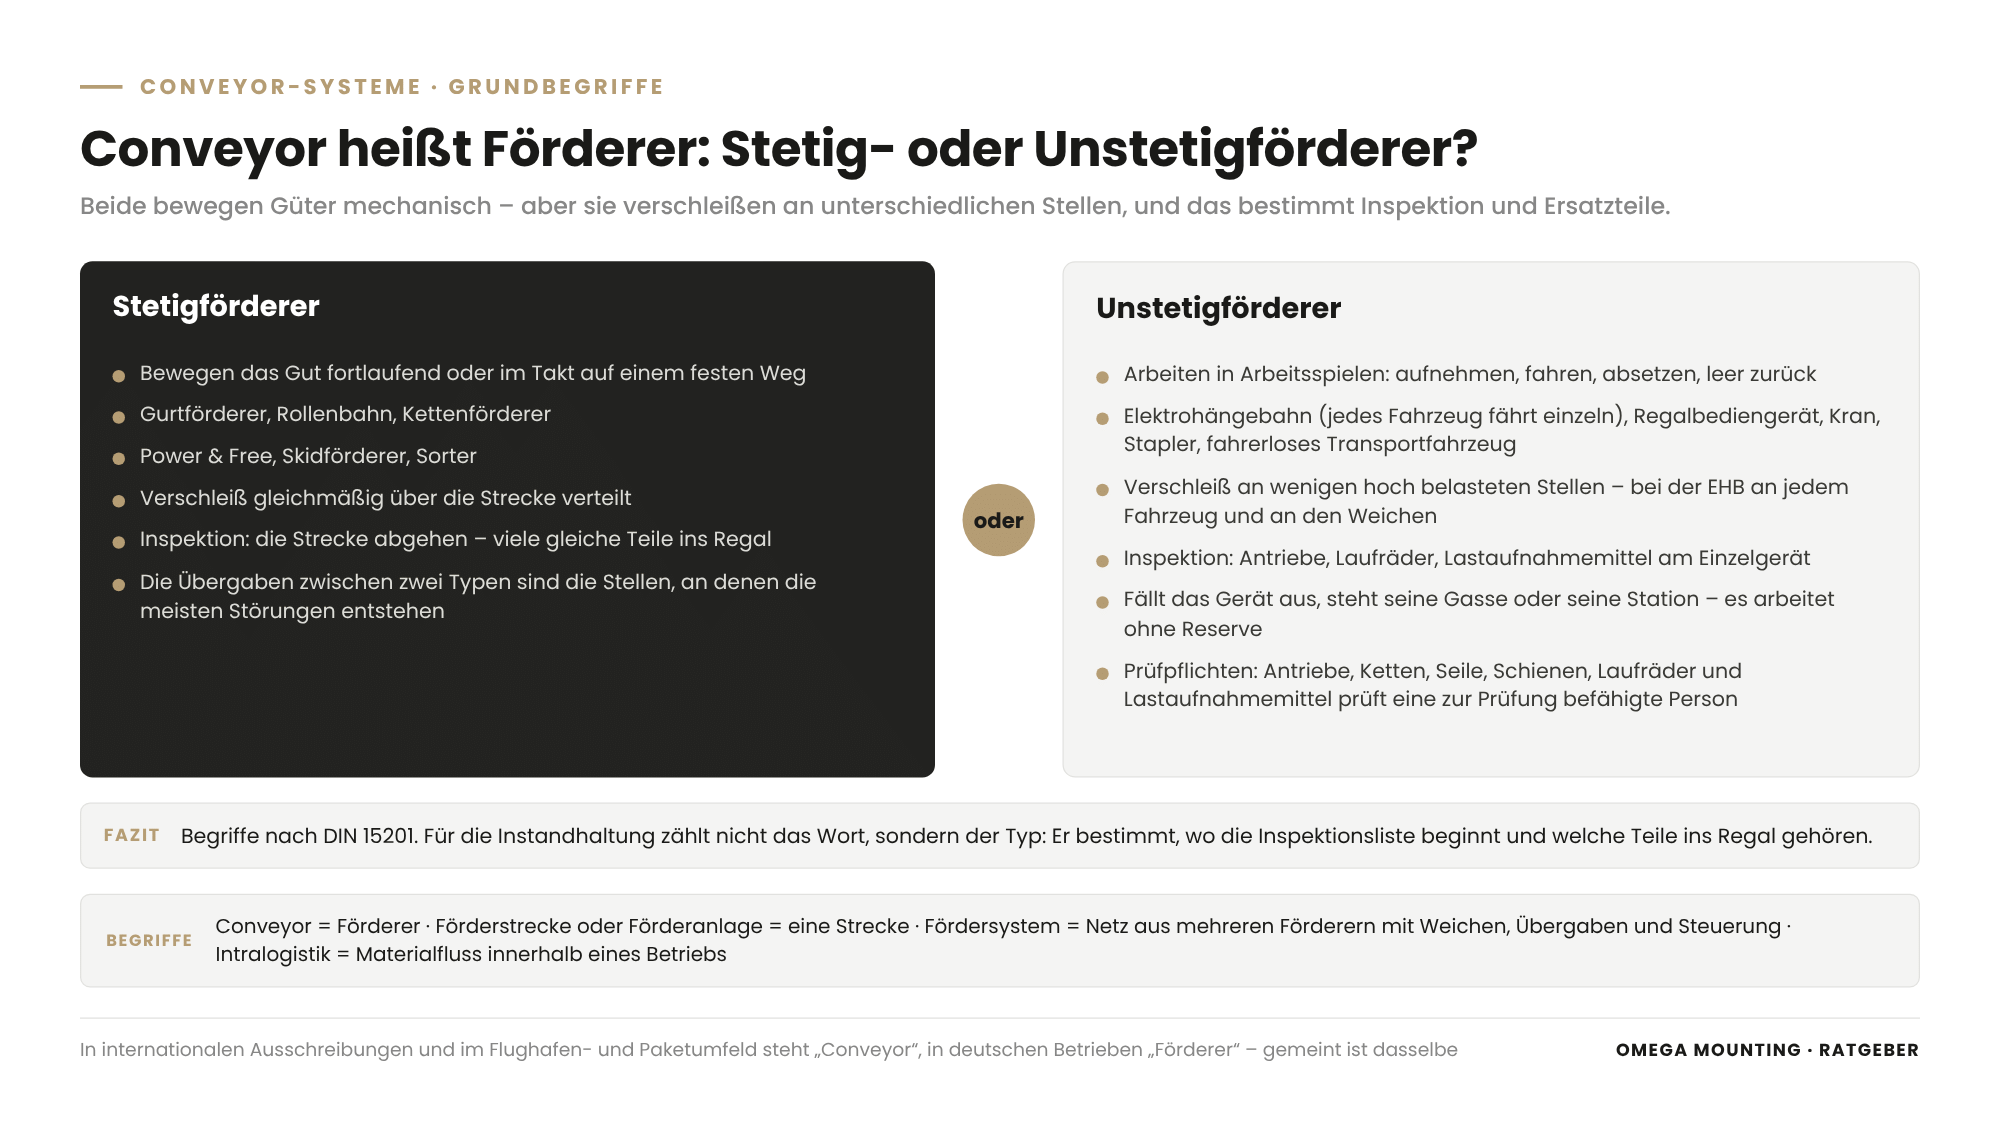
Ein Conveyor-System ist eine Förderanlage, die Güter auf einem festgelegten Weg mechanisch von einer Stelle zur nächsten bewegt – angetrieben oder durch Schwerkraft, hängend oder am Boden, als einzelne Strecke oder als vernetztes System mit Weichen, Übergaben und Steuerung.
Das englische Wort Conveyor heißt Förderer. Im deutschen Sprachgebrauch stehen dafür Förderer, Förderstrecke, Förderanlage oder Fördertechnik; Fördersysteme sind Netze aus mehreren Förderern. In der Intralogistik – dem Materialfluss innerhalb eines Betriebs – ist der Begriff Conveyor vor allem in Ausschreibungen internationaler Auftraggeber und im Flughafen- und Paketumfeld üblich.
Stetigförderer und Unstetigförderer
Die Fördertechnik kennt zwei Grundarten. Stetigförderer bewegen das Gut fortlaufend oder im Takt auf einem festen Weg: Gurtförderer, Rollenbahn, Kettenförderer, Power & Free, Skidförderer und Sorter gehören dazu. Unstetigförderer arbeiten in Arbeitsspielen – aufnehmen, fahren, absetzen, leer zurück: Regalbediengeräte, Krane, Stapler und fahrerlose Transportfahrzeuge. Die Elektrohängebahn zählt zu den Unstetigförderern, obwohl sie auf einer festen Schiene läuft: Jedes Fahrzeug fährt einzeln mit eigenem Antrieb, hält an Stationen und wird über Weichen umgeleitet. Die Begriffe sind in der Norm DIN 15201 festgelegt. Für Sie heißt das: Ein Stetigförderer verschleißt gleichmäßig über die Strecke, ein Unstetigförderer an wenigen hoch belasteten Stellen – bei der Elektrohängebahn an jedem einzelnen Fahrzeug und an den Weichen. Das bestimmt Inspektion und Ersatzteile.
Welche Conveyor-Systeme gibt es – und welcher Typ eignet sich wofür?
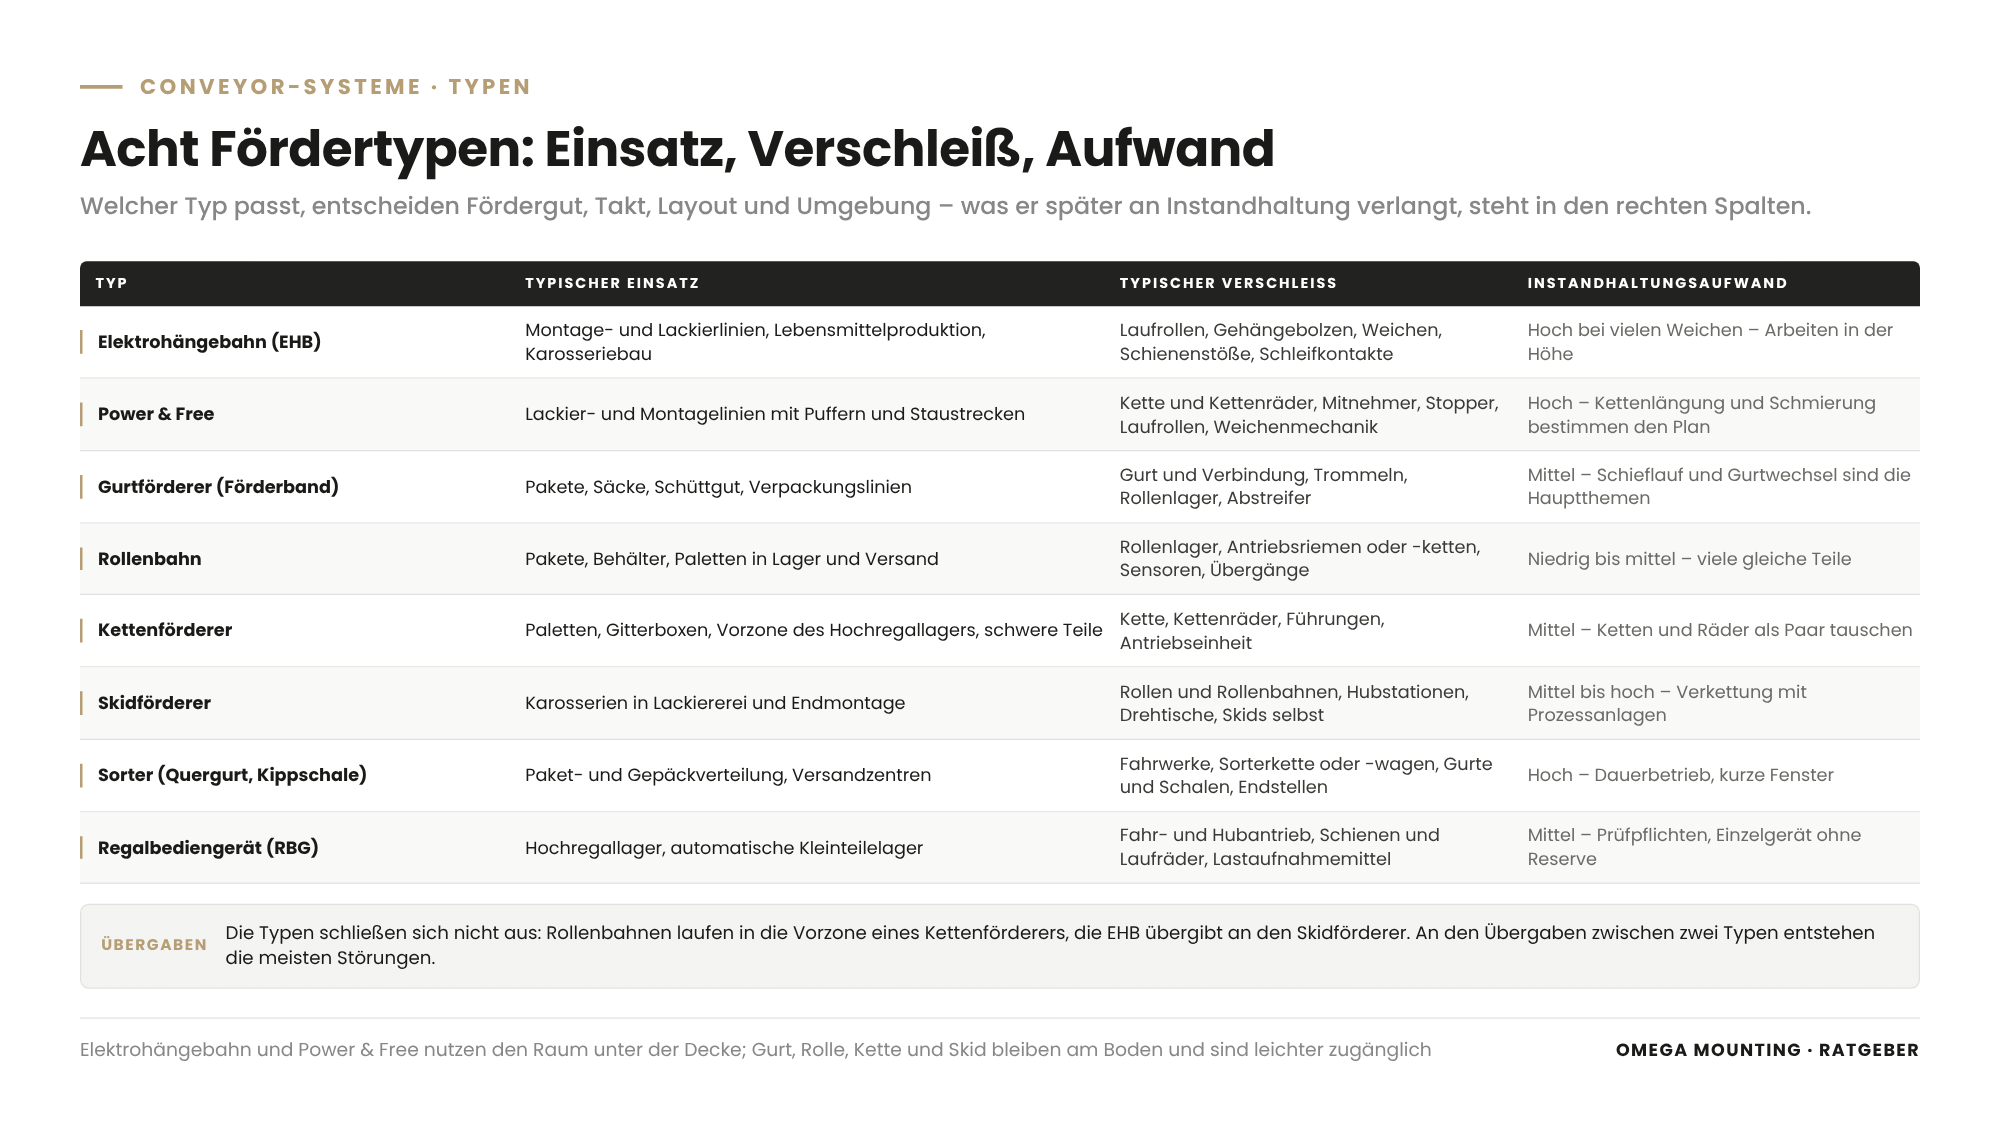
Die wichtigsten Conveyor-Systeme sind Elektrohängebahn, Power-and-Free-Förderer, Gurtförderer, Rollenbahn, Kettenförderer, Skidförderer und Sorter; welcher Typ sich eignet, entscheidet das Fördergut, der Takt, das Layout und die Umgebung. Die Tabelle ordnet die Typen nach Einsatz, Stärken, typischem Verschleiß und Instandhaltungsaufwand – qualitativ, ohne Zahlen.
| Typ | Typischer Einsatz | Stärken | Typischer Verschleiß | Instandhaltungsaufwand |
|---|---|---|---|---|
| Elektrohängebahn (EHB) | Montage- und Lackierlinien, Lebensmittelproduktion, Karosseriebau. | Nutzt den Raum unter der Decke. Fahrzeuge fahren einzeln und steuerbar. | Laufrollen, Gehängebolzen, Weichen, Schienenstöße, Schleifkontakte. | Hoch bei vielen Weichen. Arbeiten in der Höhe. |
| Power & Free | Lackier- und Montagelinien mit Puffern und Staustrecken. | Staut und puffert ohne Stopp der Kette. Robust bei Hitze. | Kette und Kettenräder, Mitnehmer, Stopper, Laufrollen, Weichenmechanik. | Hoch. Kettenlängung und Schmierung bestimmen den Plan. |
| Gurtförderer (Förderband) | Pakete, Säcke, Schüttgut, Verpackungslinien. | Einfach, leise, für viele Güter geeignet. | Gurt und Verbindung, Trommeln, Rollenlager, Abstreifer. | Mittel. Schieflauf und Gurtwechsel sind die Hauptthemen. |
| Rollenbahn | Pakete, Behälter, Paletten in Lager und Versand. | Modular, gut zugänglich, mit Stauzonen kombinierbar. | Rollenlager, Antriebsriemen oder -ketten, Sensoren, Übergänge. | Niedrig bis mittel. Viele gleiche Teile. |
| Kettenförderer | Paletten, Gitterboxen, Hochregallager-Vorzone, schwere Teile. | Trägt schwere Lasten. Unempfindlich gegen Schmutz. | Kette, Kettenräder, Führungen, Antriebseinheit. | Mittel. Ketten und Räder als Paar tauschen. |
| Skidförderer | Karosserien in Lackiererei und Endmontage. | Trägt definierte Transportgestelle sicher durch Prozessstationen. | Rollen und Rollenbahnen, Hubstationen, Drehtische, Skids selbst. | Mittel bis hoch. Verkettung mit Prozessanlagen. |
| Sorter (Quergurt, Kippschale) | Paket- und Gepäckverteilung, Versandzentren. | Verteilt hohe Mengen auf viele Ziele. | Fahrwerke, Sorterkette oder -wagen, Gurte und Schalen, Endstellen. | Hoch. Dauerbetrieb, kurze Fenster. |
| Regalbediengerät (RBG) | Hochregallager, automatische Kleinteilelager. | Lagert vollautomatisch in großer Höhe ein und aus. | Fahr- und Hubantrieb, Schienen und Laufräder, Lastaufnahmemittel. | Mittel. Prüfpflichten und Einzelgerät ohne Reserve. |
Die Typen schließen sich nicht aus: In einem Logistikzentrum in Dietzenbach laufen Rollenbahnen in die Vorzone eines Kettenförderers, in einem Automobilwerk übergibt die Elektrohängebahn an den Skidförderer. Die Übergaben zwischen den Typen sind die Stellen, an denen die meisten Störungen entstehen.
Hängefördertechnik: Elektrohängebahn und Power-and-Free-Förderer
Hängefördertechnik trägt das Gut an Fahrwerken oder Laufwerken, die in einer Schiene unter der Hallendecke laufen; die Elektrohängebahn fährt jedes Fahrzeug mit eigenem Motor, der Power-and-Free-Förderer zieht Laufwerke mit einer umlaufenden Kette.
Elektrohängebahn
Die Elektrohängebahn besteht aus Fahrschiene, Fahrwerken mit Laufrollen und Antriebsrolle, Gehängen für das Gut, Weichen, Stromschiene mit Schleifkontakten für Energie und Daten sowie der Steuerung. Jedes Fahrzeug fährt einzeln und wechselt über Weichen die Strecke – flexibel, aber wartungsintensiv an Laufrollen, Gehängebolzen, Weichenzungen, Schienenstößen und Schleifkohlen.
Zwei Einsätze im Praxis-Kapitel zeigen das. Was je Baugruppe zu prüfen ist, beschreibt unser Ratgeber zur Wartung der Elektrohängebahn, die Kurzform für den Rundgang unsere EHB-Wartungs-Checkliste. Ob eine verschlissene Baugruppe repariert oder getauscht wird, klärt der Ratgeber zum Verschleiß an der Elektrohängebahn.
Power-and-Free-Förderer
Beim Power-and-Free-Förderer läuft eine angetriebene Kette (Power) in einem oberen Schienenstrang. Darunter laufen freie Laufwerke (Free) mit dem Gut in einem zweiten Strang. Mitnehmer an der Kette nehmen die Laufwerke mit; Stopper halten sie an, ohne dass die Kette steht. So entstehen Puffer vor Prozessstationen – der Grund, warum Lackier- und Montagelinien in Offenbach oder Rüsselsheim diesen Typ einsetzen.
In der Instandhaltung gibt es statt vieler kleiner Antriebe eine lange Kette mit Kettenrädern, Spannstation und Schmierung. Kettenlängung, verschlissene Mitnehmer und schwergängige Stopper sind die typischen Befunde. Mehr dazu in unserem Ratgeber zur Wartung von Power-and-Free-Förderern.
Die Frage „Elektrohängebahn oder Power-and-Free“ beantwortet der Prozess: wechselnde Wege mit Weichen sprechen für die EHB, Puffer und Hitze auf demselben Weg für Power & Free.
Bodengebundene Förderer: Gurtförderer, Rollenbahn, Kettenförderer und Skidförderer
Bodengebundene Förderer tragen das Gut auf einem Gurt, auf Rollen, auf Ketten oder auf Transportgestellen und sind deshalb meist leichter zugänglich als Hängefördertechnik – ihre Schwachstellen liegen in Lagern, Antrieben, Übergängen und in der Verschmutzung von unten.
Gurtförderer und Förderband
Der Gurtförderer ist die einfachste Maschine in der Halle: ein endloser Gurt über Antriebs- und Umlenktrommel, getragen von Rollen, gespannt von einer Spannstation, gereinigt von Abstreifern. Er eignet sich für Pakete, Säcke, Schüttgut und Verpackungslinien. Die Instandhaltung dreht sich um Schieflauf, Gurtspannung, stehende Rollen und den Gurtwechsel mit Vulkanisation durch eine Fachfirma. Alles dazu steht in unserem Ratgeber zur Wartung von Förderbändern.
Rollenbahn
Die Rollenbahn trägt Pakete, Behälter und Paletten auf Tragrollen – angetrieben über Riemen, Kette oder Rollenmotoren, oder als Schwerkraft-Rollenbahn mit Gefälle. Staurollenförderer halten Güter in Zonen an. Rollenbahnen sind modular, gut zugänglich und bestehen aus vielen gleichen Teilen; das macht die Inspektion zur Routine: Drehen alle Rollen, laufen die Riemen, schalten die Sensoren? Vertieft im Ratgeber zur Wartung von Rollenbahnen.
Rollenbahn oder Gurtförderer?
Die Frage „Rollenbahn oder Gurtförderer“ entscheidet die Unterseite des Guts. Kartons, Behälter und Paletten mit fester, ebener Unterseite laufen auf Rollen. Säcke, Beutel, Kleinteile und Schüttgut brauchen den Gurt. Für die Instandhaltung heißt das: Rollenbahnen verschleißen an vielen gleichen Lagern, Gurtförderer an einem großen Verschleißteil – dem Gurt.
Kettenförderer
Der Kettenförderer trägt schwere Lasten – Paletten, Gitterboxen, Maschinenteile – auf zwei oder mehr parallelen Ketten; sein typischer Einsatz ist die Vorzone des Hochregallagers zwischen Rollenbahn und Regalbediengerät, weil er unempfindlich gegen Schmutz ist. Sein Verschleiß sitzt in Kette, Kettenrädern, Führungen und Antriebseinheit. Was passiert, wenn dort ein Zahnrad verschleißt, zeigt der Störfall am Flughafen Frankfurt im Praxis-Kapitel. Wie Sie Kettenlängung messen, Ablegereife erkennen und Ketten tauschen, beschreibt unser Ratgeber zum Verschleiß an Förderketten.
Skidförderer
Der Skidförderer ist die Fördertechnik der Automobilindustrie: Karosserien stehen auf Skids – stählernen Transportgestellen mit definierten Auflagepunkten – und laufen auf Rollenbahnen, Hubstationen, Drehtischen und Querverschiebewagen durch Lackiererei und Endmontage. Jede Station findet die Karosserie an derselben Stelle. Der Instandhaltungsaufwand liegt in der Verkettung mit Prozessanlagen und in den Skids selbst, die als Ladungsträger mitverschleißen. Mechanisch sind Skidförderer Rollen- und Kettenförderer mit vielen Antrieben.
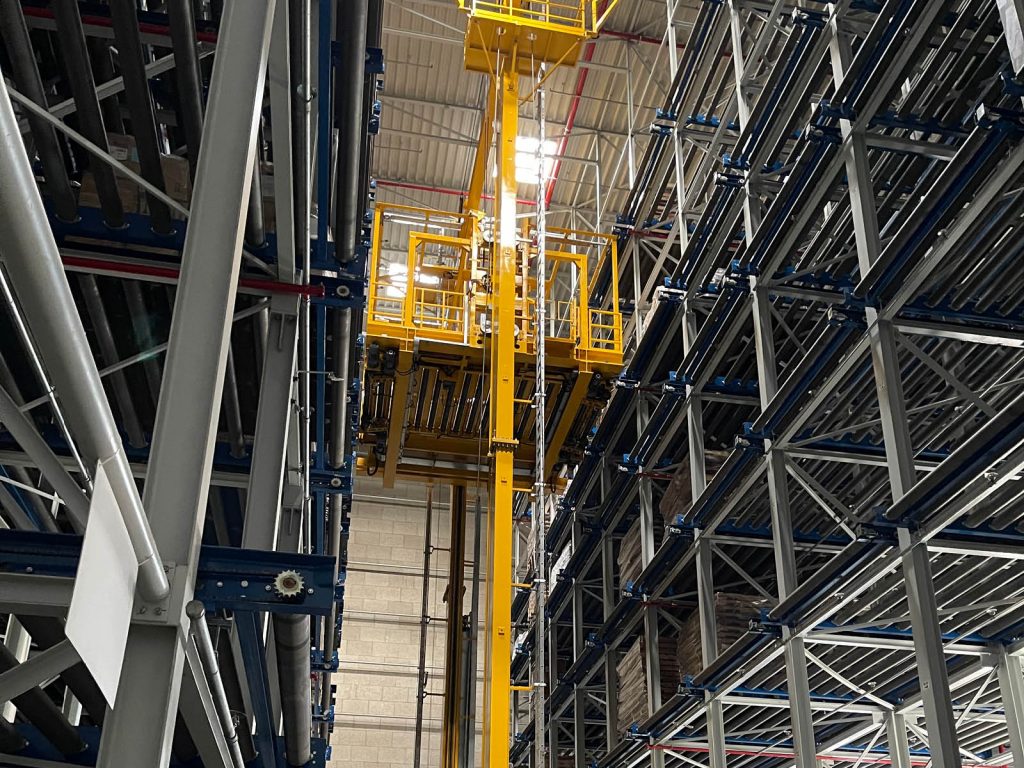
Sorter und Regalbediengerät: Verwandte, die oft dazugehören
Sorter und Regalbediengeräte gehören zu fast jedem größeren Conveyor-System als Verteil- und Lagerstufe – und sie haben die kürzesten Stillstandsfenster.
Sortieranlagen
Ein Sorter verteilt Pakete oder Gepäck auf viele Ziele: Quergurtsorter mit kleinen Gurten je Wagen, Kippschalensorter mit kippbaren Schalen, Schiebeschuhsorter mit Schuhen, die das Gut seitlich abschieben. Einschleusung, Sorterkette, Scanner, Endstellen und Rutschen laufen im Paketzentrum oder am Flughafen rund um die Uhr; entsprechend knapp sind die Fenster für Fahrwerke, Antrieb, Gurte und Schalen. Vertieft im Ratgeber zur Wartung von Sortieranlagen.
Regalbediengerät
Das Regalbediengerät fährt in der Regalgasse auf einer Fahrschiene, hebt das Lastaufnahmemittel am Mast und lagert Paletten oder Behälter ein und aus. Es ist ein Unstetigförderer mit Prüfpflichten: Antriebe, Ketten, Seile oder Riemen, Schienen, Laufräder und Lastaufnahmemittel prüft eine zur Prüfung befähigte Person. Weil es in seiner Gasse ohne Reserve arbeitet, stoppt sein Ausfall die ganze Gasse. Mehr dazu im Ratgeber zur Wartung von Regalbediengeräten.
Nach welchen Kriterien wählen Sie ein Conveyor-System aus?
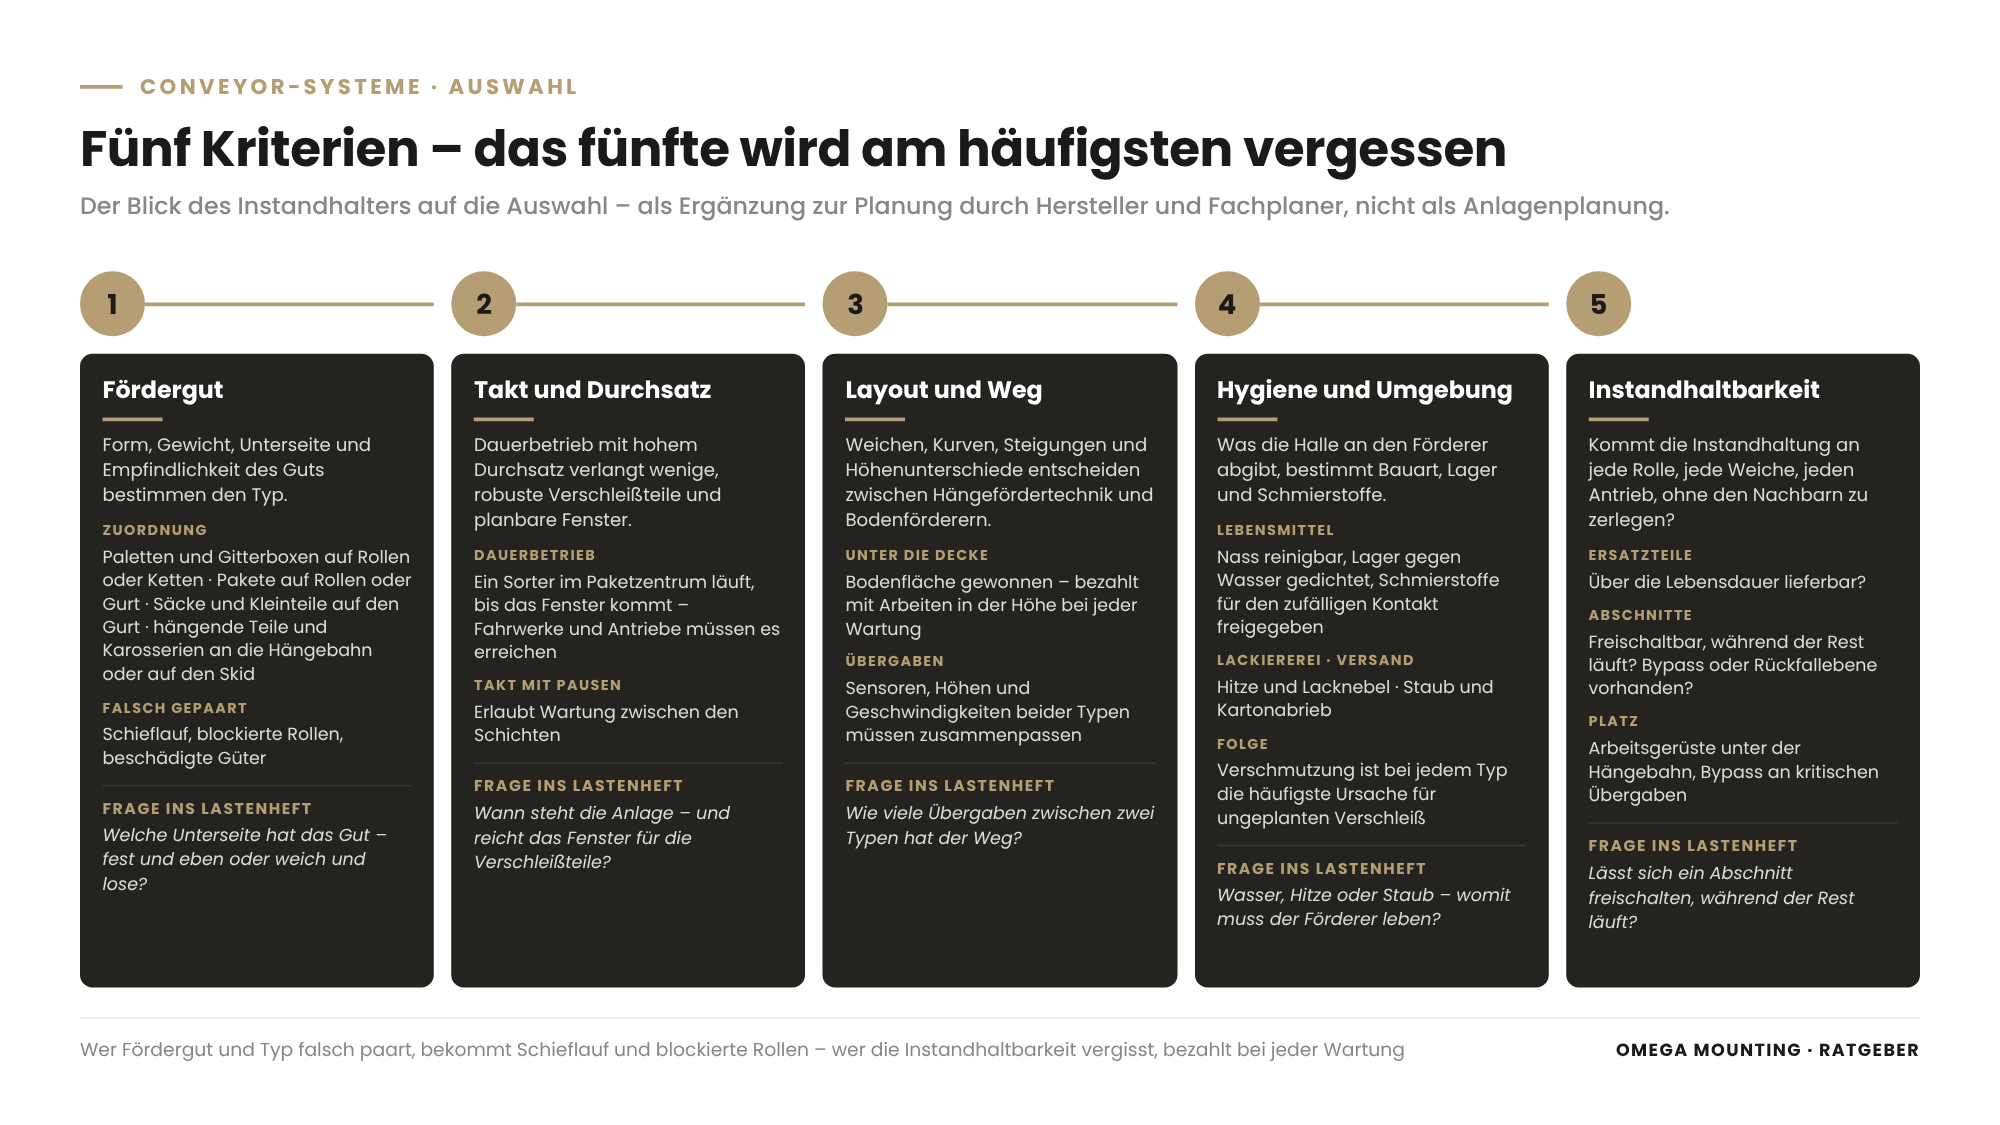
Ein Conveyor-System wählen Sie nach fünf Kriterien aus: Fördergut, Takt und Durchsatz, Layout und Weg, Hygiene und Umgebung – und Instandhaltbarkeit, also die Frage, wie Sie die Anlage später zugänglich, mit Ersatzteilen und in realen Stillstandsfenstern warten.
Wir planen keine Förderanlagen und bauen keine Sorter. Die Auswahlkriterien für Fördertechnik sind hier der Blick des Instandhalters – als Ergänzung zur Planung durch Hersteller und Fachplaner.
Fördergut
Form, Gewicht, Unterseite und Empfindlichkeit des Guts bestimmen den Typ: Paletten und Gitterboxen auf Rollen oder Ketten, Pakete auf Rollen oder Gurt, Säcke und Kleinteile auf den Gurt, hängende Teile und Karosserien an die Hängebahn oder auf den Skid. Wer Fördergut und Typ falsch paart, bekommt Schieflauf, blockierte Rollen und beschädigte Güter.
Takt und Durchsatz
Dauerbetrieb mit hohem Durchsatz verlangt Typen mit wenigen, robusten Verschleißteilen und planbaren Fenstern. Ein Sorter im Paketzentrum läuft, bis das Fenster kommt – also müssen Fahrwerke und Antriebe es erreichen. Ein Takt mit Pausen erlaubt Wartung zwischen den Schichten.
Layout und Weg
Weichen, Kurven, Steigungen und Höhenunterschiede entscheiden zwischen Hängefördertechnik und Bodenförderern. Wer Bodenfläche braucht, geht unter die Decke – und bezahlt mit Arbeiten in der Höhe bei jeder Wartung. Jede Übergabe zwischen zwei Typen ist eine Stelle, an der Sensoren, Höhen und Geschwindigkeiten zusammenpassen müssen.
Hygiene und Umgebung
Im Lebensmittelbetrieb müssen Förderer nass reinigbar sein, Lager gegen Wasser gedichtet, Schmierstoffe für den zufälligen Lebensmittelkontakt freigegeben. In der Lackiererei kommen Hitze und Lacknebel dazu, im Versand Staub und Kartonabrieb. Was im Lebensmittelbereich bei Wartung und Fremdkörpern gilt, beschreibt unser Ratgeber zur Wartung im Lebensmittelbetrieb.
Instandhaltbarkeit
Das fünfte Kriterium wird am häufigsten vergessen: Kommt die Instandhaltung an jede Rolle, jede Weiche, jeden Antrieb, ohne den Nachbarn zu zerlegen? Gibt es Ersatzteile über die Lebensdauer? Lässt sich ein Abschnitt freischalten, während der Rest läuft? Gibt es einen Bypass oder eine Rückfallebene? Diese Fragen gehören in jedes Lastenheft.
Was bedeutet Instandhaltung je Conveyor-System – und welcher Ratgeber vertieft es?
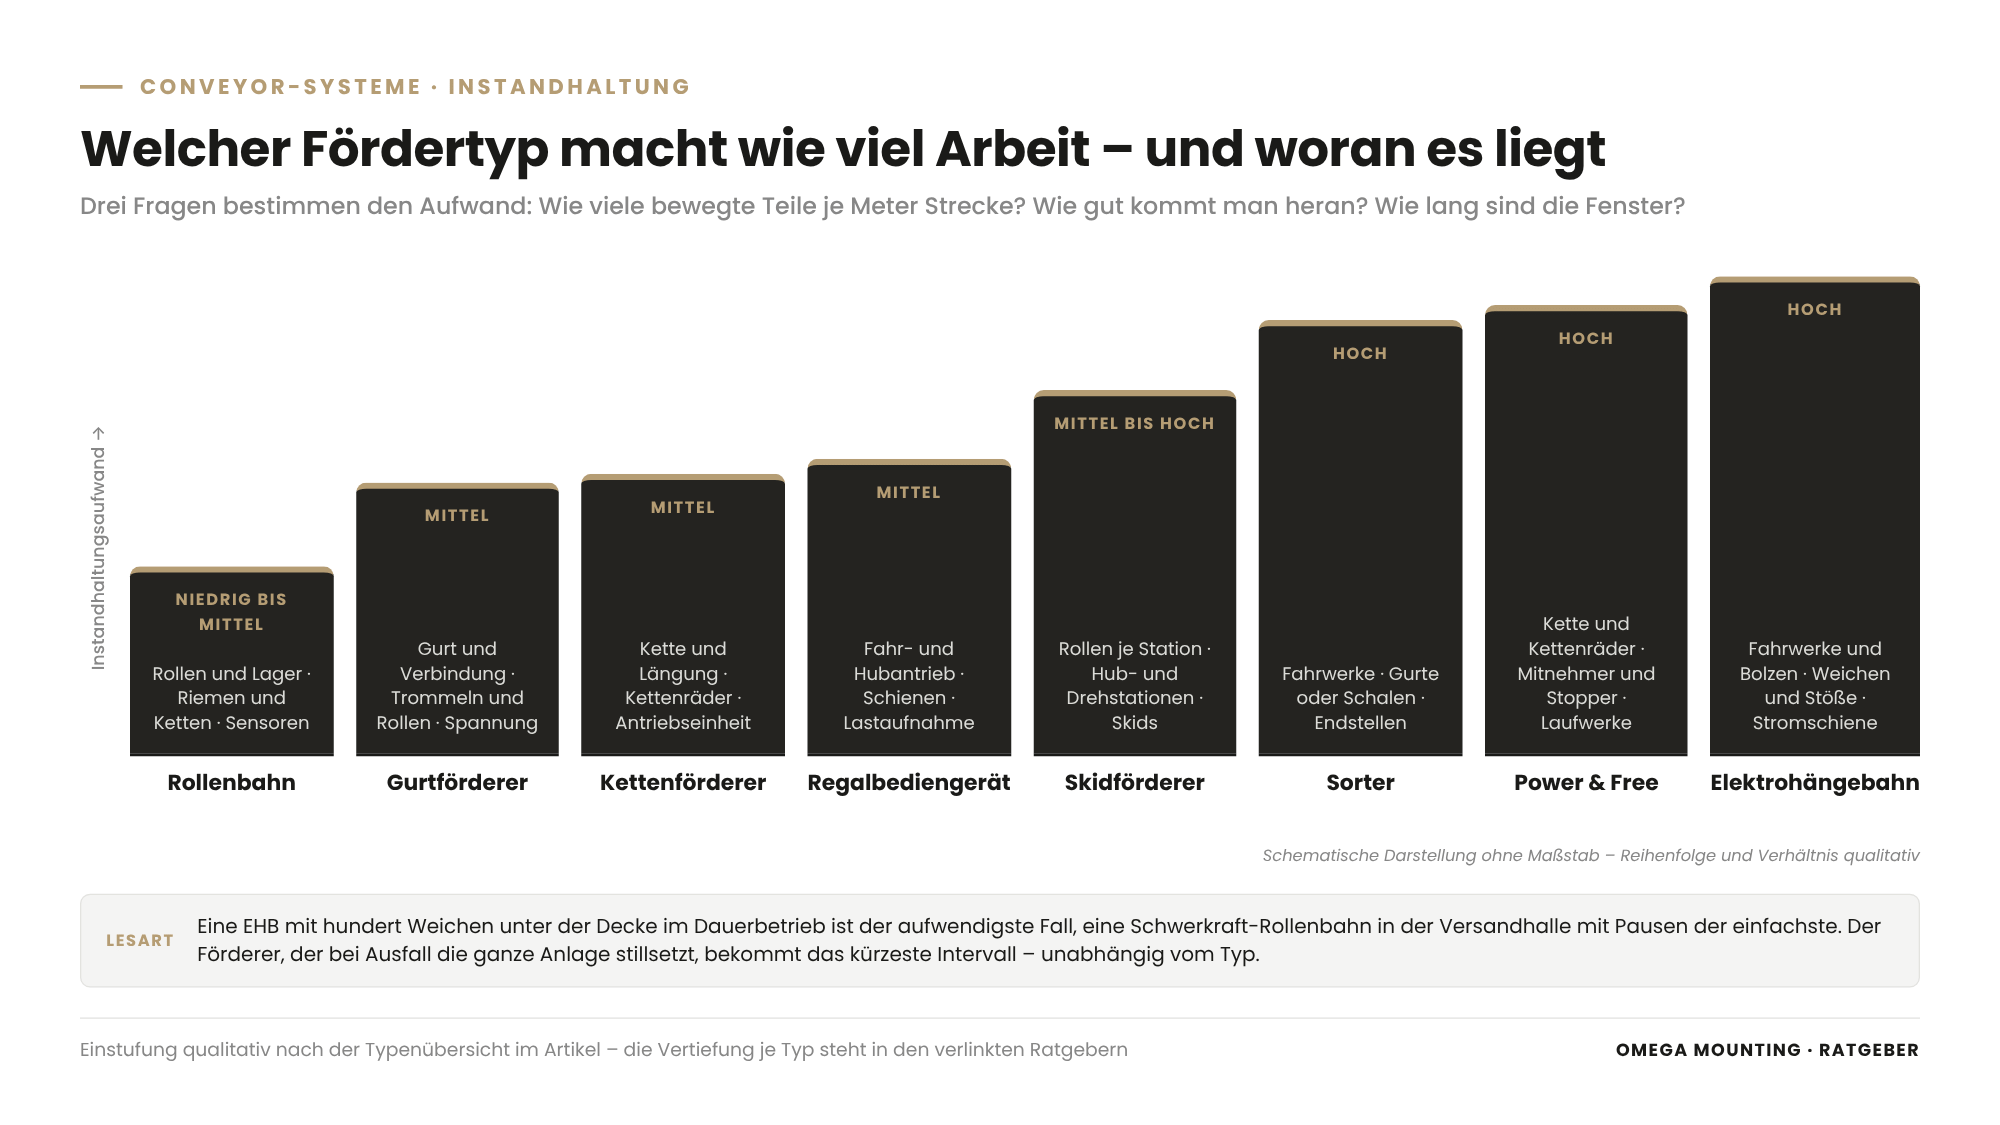
Instandhaltung bedeutet bei jedem Conveyor-System dasselbe – Inspektion, Wartung, Instandsetzung und Verbesserung nach einem Plan –, aber die Baugruppen, die diesen Plan bestimmen, sind je Typ andere. Die Tabelle nennt je Typ die drei Schwerpunkte und den Ratgeber, der sie im Detail beschreibt.
| Typ | Drei Wartungsschwerpunkte | Vertiefung |
|---|---|---|
| Elektrohängebahn | Fahrwerke und Gehängebolzen. Weichen und Schienenstöße. Stromschiene und Schleifkontakte. | Wartung der Elektrohängebahn, EHB-Wartungs-Checkliste, EHB-Verschleiß. |
| Power & Free | Kette und Kettenräder. Mitnehmer und Stopper. Laufwerke und Weichenmechanik. | Wartung von Power-and-Free-Förderern, Verschleiß an Förderketten. |
| Gurtförderer | Gurt und Verbindung. Trommeln und Rollen. Spannung und Schieflauf. | Wartung von Förderbändern. |
| Rollenbahn | Rollen und Lager. Antriebsriemen und Ketten. Sensoren und Staudrucksteuerung. | Wartung von Rollenbahnen. |
| Kettenförderer | Kette und Längung. Kettenräder und Führungen. Antriebseinheit. | Verschleiß an Förderketten, Antriebe und Getriebe. |
| Skidförderer | Rollen und Antriebe je Station. Hub- und Drehstationen. Skids als Ladungsträger. | Wartung von Rollenbahnen, Antriebe und Getriebe. |
| Sorter | Fahrwerke und Sorterkette. Gurte oder Schalen. Endstellen und Sicherheitskette. | Wartung von Sortieranlagen, Störungssuche an Förderanlagen. |
| Regalbediengerät | Fahr- und Hubantrieb. Schienen und Laufräder. Lastaufnahmemittel und Prüfungen. | Wartung von Regalbediengeräten, Prüfpflichten für Betreiber. |
Was die Schwerpunkte für den Aufwand bedeuten
Der Instandhaltungsaufwand einer Fördertechnik hängt weniger vom Typ ab als von drei Fragen: Wie viele bewegte Teile je Meter Strecke? Wie gut kommt man heran? Wie lang sind die Fenster? Eine EHB mit hundert Weichen unter der Decke im Dauerbetrieb ist der aufwendigste Fall, eine Schwerkraft-Rollenbahn in der Versandhalle mit Pausen der einfachste. Wie Sie aus den Schwerpunkten einen Plan mit Verantwortlichen und Intervallen machen, beschreibt unser Grundlagenartikel zur Instandhaltung von Fördertechnik.
Was haben alle Conveyor-Systeme bei der Instandhaltung gemeinsam?
Alle Conveyor-Systeme teilen sechs Instandhaltungsthemen: Antriebe, Sicherheitskette, Freischalten vor jedem Eingriff, Reinigung, Ersatzteile und Stillstandsfenster – wer diese sechs je Anlage geregelt hat, hat den größten Teil des Wartungsplans.
Antriebe und Schmierung
Ob Getriebemotor an der Trommel, Kettenantrieb am Förderer oder Fahrantrieb am EHB-Fahrzeug: Lager, Dichtungen, Riemen, Kupplungen und Öl verschleißen nach denselben Mustern, und Geräusch, Temperatur und Vibration melden den Schaden früh. Vertieft in unseren Ratgebern zur Instandhaltung von Antrieben, Getrieben und Pumpen und zum Schmierplan in der Instandhaltung.
Sicherheitskette und Einzugstellen
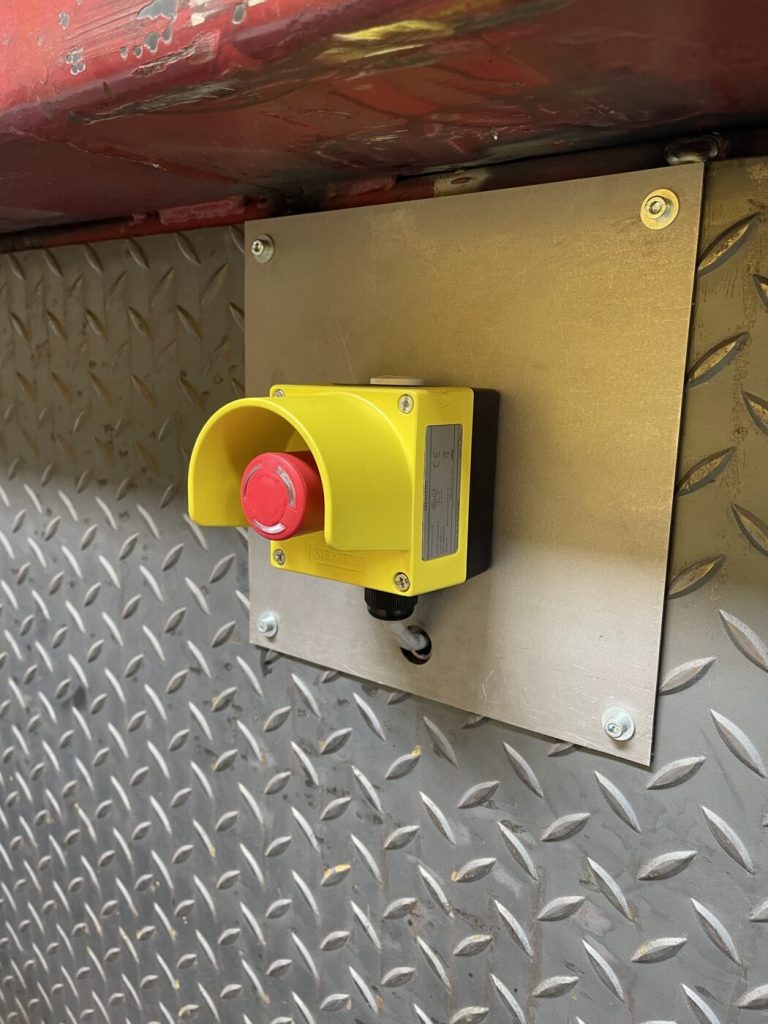
Jeder Förderer hat Einzugstellen – Spalte, in die der laufende Gurt, die Kette oder die Rolle einläuft. Die DGUV Regel 100-500 beschreibt für Stetigförderer, dass Einzugstellen gesichert, Not-Befehlseinrichtungen erreichbar und Instandhaltungsarbeiten nur am stillgesetzten Förderer zulässig sind. Für Sie heißt das: Jede Abdeckung bleibt dran, jeder Not-Halt-Taster bleibt erreichbar – auch nach einer Erweiterung. Die Sicherheitskette – die Reihenschaltung aller Not-Halt-Einrichtungen, die zusammen die Anlage stillsetzen – wächst mit jedem Abschnitt mit; wie, zeigt die Sortieranlage im Praxis-Kapitel und unser Ratgeber zum Nachrüsten von Sicherheitseinrichtungen.
Freischalten vor jedem Eingriff
Die Technische Regel für Betriebssicherheit TRBS 1112 (Instandhaltung) verlangt, dass vor Instandhaltungsarbeiten festgelegt ist, wie das Arbeitsmittel freigeschaltet, gegen Wiedereinschalten gesichert und wieder freigegeben wird. Für den Förderer heißt das: Hauptschalter aus, Schloss dran, Schlüssel beim Monteur – und bei vernetzten Anlagen die Frage, ob der Nachbarabschnitt den freigeschalteten wirklich nicht antreiben kann. Das Verfahren beschreibt unser Ratgeber zu Lockout Tagout in der Instandhaltung. Welche Prüfungen und Fristen Ihre Anlage braucht, legt die Betriebssicherheitsverordnung in Ihre Gefährdungsbeurteilung – eine Übersicht gibt der Ratgeber zu den Prüfpflichten für Anlagenbetreiber. Dieser Ratgeber ersetzt keine Rechtsberatung.
Reinigung
Abrieb unter dem Gurt, Staub auf der Stromschiene, Kartonreste in der Rollenbahn, Lacknebel auf der Power-Kette: Verschmutzung ist bei jedem Typ die häufigste Ursache für ungeplanten Verschleiß. Reinigung gehört deshalb als eigene Position in den Wartungsplan.
Ersatzteile
Rollen, Lager, Ketten und Kettenräder, Schleifkohlen, Gurtverbinder und Sensoren gehören ins Regal – in jeder verbauten Bauart. Der Störfall am Hochregallager im Praxis-Kapitel begann sofort, weil die Teile vor Ort lagen. Für Baugruppen, die der Markt nicht mehr liefert, hilft unser Ratgeber zu Ersatzteilen, die nicht mehr lieferbar sind.
Stillstandsfenster
Fördertechnik hat selten einen Wartungstag, sondern Nächte, Wochenenden und Betriebsferien. Wer die Schwerpunkte je Typ kennt, bündelt die Arbeiten je Fenster: Vormontage davor, Abschnitte nacheinander, Rückfallebene je Abschnitt. Wie Sie eine ganze Revision planen, beschreibt unser Ratgeber zur Shutdown-Planung in der Instandhaltung. Steht der Förderer außerhalb jedes Fensters, hilft die Systematik aus dem Ratgeber zur Störungsbehebung an Förderanlagen.
Montage und Umbau im Bestand: Wie erweitern Sie ein Conveyor-System?
Ein Conveyor-System erweitern oder umbauen Sie im Bestand in Etappen: Mechanik anbauen, versetzen oder instand setzen, Antriebe und Sensorik nachrüsten, Sicherheitskette mitwachsen lassen – abschnittsweise in Stillstandsfenstern, mit Vormontage außerhalb der Anlage und einer Rückfallebene je Etappe.
Die meisten Förderanlagen werden über Jahre verändert: eine Strecke verlängert, eine Weiche ergänzt, eine Übergabe geschaffen, eine Rollenbahn versetzt. Mechanisch ist das Industriemontage im laufenden Betrieb – Gestelle setzen, Schienen stoßen und fluchten, Antriebe montieren, Verankerungen prüfen. Was dabei zählt, beschreibt unser Ratgeber zum Ausrichten und Verankern von Maschinen; unseren Leistungsumfang zeigt die Seite Industrial assembly.
Retrofit: Technik erneuern, Mechanik behalten
Ist die Mechanik gut, aber Steuerung, Antriebe oder Sensorik am Ende, ist das Retrofit der Weg: die alten Schichten erneuern, die tragende Mechanik behalten. Steuerungsprogrammierung und Sicherheitslogik liegen beim Steuerungsbauer oder Hersteller. Einspeisung und elektrische Prüfung liegen bei der Elektrofachkraft – Arbeiten an elektrischen Anlagen dürfen nach DGUV Vorschrift 3 nur Elektrofachkräfte ausführen. Der Montagebetrieb übernimmt Befundung, Mechanik, Antriebstausch, Montage und Koordination. Wann sich das lohnt und wie die Etappen aussehen, beschreibt unser Ratgeber zum Retrofit von Förderanlagen.
So läuft das bei uns im Rhein-Main-Gebiet
Fördertechnik im Rhein-Main-Gebiet heißt für uns: Elektrohängebahnen in Produktionsbetrieben in Frankfurt und Hanau, Sortier- und Förderanlagen am Flughafen, Rollenbahnen und Kettenförderer in Logistikzentren bei Darmstadt, Förderbänder und Lackierlinien in Offenbach und Aschaffenburg. Von Rodgau aus sind das kurze Wege – im Wartungsvertrag oder über die 24-Stunden-Hotline, wenn der Förderer nachts steht.
Was wir mitbringen, ist der Blick des Montagebetriebs auf alle Typen: Baugruppen befunden, Rollen, Bolzen, Weichenschuhe, Ketten und Kettenräder tauschen, Schienen fluchten und versetzen, Antriebe revidieren, Sicherheitseinrichtungen mechanisch nachrüsten, Anlagen erweitern und umbauen, Teile in der eigenen Werkstatt nachfertigen. Unser Leistungsumfang steht auf den Seiten Maintenance and servicing and logistics. Was am Flughafen Frankfurt zusätzlich zu organisieren ist, beschreibt unser Ratgeber zur Instandhaltung am Flughafen Frankfurt.
So machen wir das in der Praxis
Vier Einsätze aus unserem Auftragstagebuch zeigen vier Fördertypen und dieselbe Arbeitsweise: befunden statt vermuten, in Fenstern arbeiten, die Sicherheitskette mitwachsen lassen.
Elektrohängebahn in Frankfurt: etwa hundert Weichen in Wochenendfenstern
With the maintenance of an overhead monorail system in Frankfurt ging es um eine rund dreißig Jahre alte Anlage mit etwa hundert Weichen in zwei Betriebsbereichen, direkt in den Produktionsprozess eingebunden. Teilweise blieb ein Fenster von rund 36 Stunden zwischen Produktionsende am Samstag und Wiederanlauf am Montag. Vorgefunden wurden abgefahrene und abgerissene Laufrollen, eingelaufene Fahrschienen, Schienenübergänge außer Flucht, beschädigte Halter, stillgelegte Weichen und Verschleiß an Stromschleifern, Antriebsrollen und Datenbuskontakten.
Jede Weiche wurde durchgesehen, dokumentiert und bewertet; daraus folgten Ersatzteilbedarf und Reihenfolge. Dann die Instandsetzung in mehreren Wochenendstillständen: Lauf- und Führungsrollen tauschen, Weichenschuhe und Endlagen einstellen, Weichenmotoren und Endschalter prüfen, abgerissene Halter verschweißen, stillgelegte Weichen wieder in Betrieb nehmen. Wo möglich, wurden eingelaufene Fahrschienen um mehrere Zentimeter versetzt, sodass die Endlagen auf weniger verschlissene Bereiche kamen.
Für Ihre Hängefördertechnik heißt das: Die Weiche ist die Baugruppe, die den Plan bestimmt. Wer sie zählt und befundet, bekommt Fenster, die reichen.
Lebensmittelbetrieb: Vom Quietschen zur Serieninstandsetzung an 80 Fahrzeugen
In einem Lebensmittelbetrieb quietschten die Fahrzeuge einer Elektrohängebahn und fielen wiederholt während der Produktion aus; die Gehängebolzen galten als wartungsfrei. Bei der Instandsetzung der EHB-Gehängebolzen zogen wir zunächst einen einzelnen Bolzen: Schmierung praktisch nicht mehr vorhanden, tiefe Rillen, Risse und Materialabtrag, Bronzebuchse und Lagersitz eingelaufen. Der Messschieber machte daraus einen Befund – und die Entscheidung, alle 80 Fahrzeuge zu sanieren: Gehänge anheben und abstützen, Bolzen austreiben, Lagerstelle prüfen, Buchse und Bolzen als Paar neu setzen. Zwei bis drei Monteure schafften zehn bis fünfzehn Fahrzeuge je Wochenende, außerhalb der Produktionszeit.
Für jedes Conveyor-System heißt das: „Wartungsfrei“ heißt meistens nur „kein Schmiernippel“ – eine Lagerstelle, die niemand ansieht, läuft ein.
Flughafen Frankfurt: Störfall am Kettenförderer eines Hochregallagers
Ein Anruf über die Hotline: Das Hochregallager eines Logistikbetriebs am Flughafen Frankfurt stand, und niemand vor Ort kannte die Ursache. Bei der Reparatur am Hochregallager am Flughafen führte die Fehlersuche zu einem verschlissenen Zahnrad der Antriebseinheit: Die Antriebskette blockierte und sprang teilweise über, der Kettenförderer stand – und mit ihm das gesamte Hochregal. Der Betreiber hatte passende Ersatzteile vor Ort, also konnte sofort begonnen werden: Kettenförderer zerlegen, Ketten und Zahnräder gegen Neuteile tauschen, Ketten- und Wegesysteme einstellen, in Betrieb nehmen.
Für Ihre bodengebundenen Förderer heißt das: Der unscheinbarste Förderer in der Vorzone kann die teuerste Anlage stillsetzen – er gehört in die vorbeugende Wartung, seine Ketten und Räder als Satz ins Regal.
Flughafen Frankfurt: Sicherheitskette einer Sortieranlage mitgewachsen
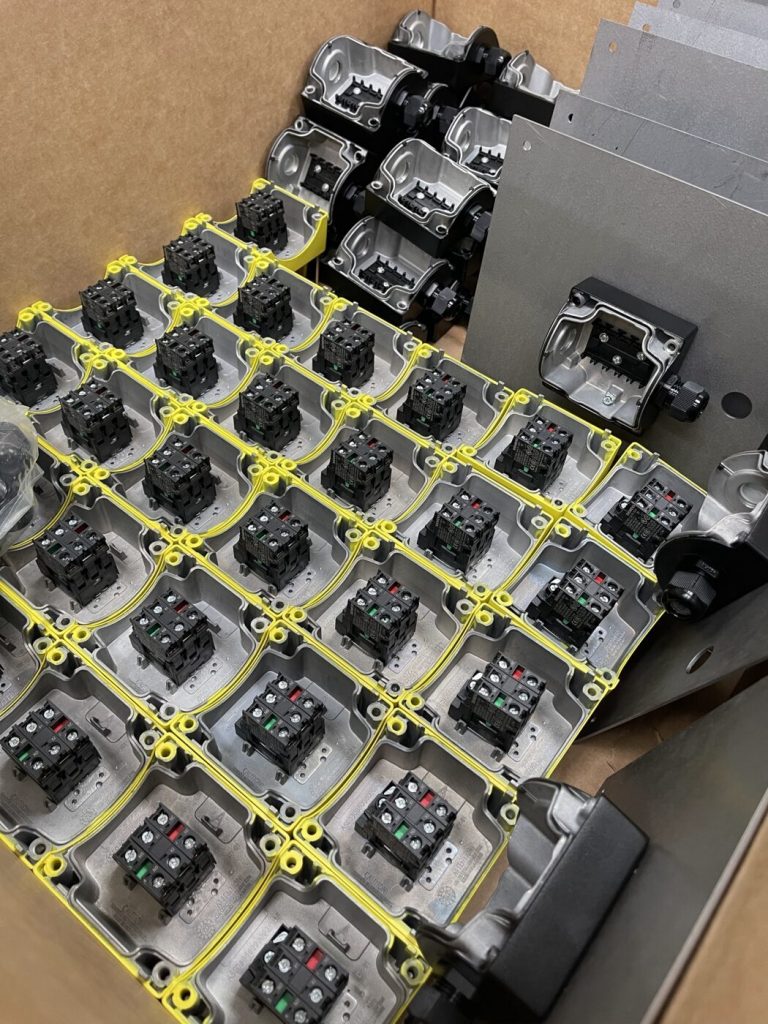
An einer Paket-Sortieranlage am Flughafen Frankfurt wurde die Anlage erweitert – und mit jedem neuen Abschnitt ändern sich Laufwege, Arbeitsbereiche und Gefahrenstellen. Bei der Nachrüstung von Not-Aus-Tastern an der Sortieranlage montierten zwei Monteure, die Mechanik und Elektrik abdeckten, 32 Not-Aus-Taster und etliche Sensoren und banden sie in die vorhandene Sicherheitskette ein – an zwei Einsatztagen in den Stillstandszeiten der Anlage. Der Schlüssel war die Vormontage: Haltebleche vorbereitet, jedes Gehäuse mit Kabelverschraubung, Klemmen und Beschriftung versehen, alle Einheiten nach Montagepunkten sortiert – im Fenster wurde nur noch montiert und geprüft.
Für jeden Sorter und jede Förderstrecke heißt das: Erweiterung ohne Sicherheitskette ist keine Erweiterung. Was außerhalb des Fensters vorbereitet ist, verbraucht im Fenster keine Zeit.
Conveyor-Systeme bei Ihnen: Steht eine Erweiterung, eine Revision oder ein Störfall an?
Dann sprechen Sie uns an. Bei einer Begehung in Frankfurt, Offenbach, Hanau oder anderswo im Rhein-Main-Gebiet gehen wir Ihre Fördertechnik Typ für Typ mit Ihnen ab und sagen Ihnen ehrlich, was Ihr Team selbst übernehmen kann, was in ein Wartungsfenster gehört und wo andere Gewerke dazukommen.
Was das für Ihre Rolle bedeutet
Für Einkäufer: Schreiben Sie Fördertechnik nicht als „Conveyor“ aus, sondern mit Typ, Fördergut, Takt und Umgebung – und verlangen Sie von jedem Bieter eine Ersatzteilliste und eine Aussage zur Zugänglichkeit und zur Lieferbarkeit der Baureihe. Bei Wartungsverträgen zählt, ob der Anbieter Ihre Typen mechanisch abdeckt und sagt, wo seine Leistung endet.
Für Planer: Nehmen Sie die Instandhaltbarkeit als fünftes Kriterium in das Lastenheft: Zugang zu jeder Rolle, Weiche und jedem Antrieb, freischaltbare Abschnitte, Platz für Arbeitsgerüste unter der Hängebahn, Bypass oder Rückfallebene an kritischen Übergaben. Jede Übergabe zwischen zwei Fördertypen ist eine Schnittstelle mit Höhe, Geschwindigkeit und Sensorik beider Seiten.
Für Projektleiter und Bauleiter: Als Projektleiter halten Sie je Fördertyp die Beteiligten zusammen – Hersteller, Steuerungsbauer, Elektrofachbetrieb, Montagebetrieb – und nehmen den Referenzzustand in die Übergabe auf: Schienenflucht, Spannwege, Rollenlisten, Funktionsprüfung der Sicherheitskette. Als Bauleiter geben Sie Freischaltung und Probelauf frei und sorgen dafür, dass ein Förderer in der Bauphase nicht als Baustellentransportmittel verschleißt.
Für Instandhaltungsleiter: Legen Sie je Fördertyp die drei Wartungsschwerpunkte mit Verantwortlichem und Intervall in Gefährdungsbeurteilung und Wartungsplan fest, führen Sie eine Befundliste je Strecke und halten Sie fest, welcher Förderer bei Ausfall die ganze Anlage stillsetzt – der bekommt das kürzeste Intervall.
Für Lager- und Logistikleiter: Ihre Förderstrecken laufen in Schichten, die nicht zur Instandhaltung gehören. Nehmen Sie den Rundgang im Lauf in die Schichtübergabe auf, geben Sie Ihrem Team einen Meldeweg für stehende Rollen, schleifende Gurte und quietschende Fahrwerke, und klären Sie, welche Abschnitte wann stehen dürfen.
Für Betriebs- und Werksleiter: Eine Förderanlage, die im geplanten Fenster revidiert wird, kostet ein Wochenende; eine, die in der Schicht steht, kostet beides. Geben Sie die Fenster frei, die der Wartungsplan je Typ braucht, und verlangen Sie, dass Revision, Erweiterung und Sicherheitsprüfung derselben Strecke gebündelt werden.
Auswahlmatrix Fördertechnik: Vorlage zum Anfordern
Die Auswahlmatrix Fördertechnik ist eine zweiseitige Vorlage: je Fördertyp Fördergut, Takt, Layout, Hygiene, Umgebung und Erweiterbarkeit zum Abhaken, dazu der typische Verschleiß, die drei Wartungsschwerpunkte, Zugänglichkeit, Ersatzteile, Stillstandsfenster und die zuständigen Gewerke. Zahlen und Herstellerangaben enthält sie bewusst nicht. Fordern Sie die Matrix über unser Kontaktformular an – Stichwort „Auswahlmatrix Fördertechnik“.
Why Omega Mounting?
Wir sitzen in Rodgau bei Frankfurt, sind über unsere 24-Stunden-Hotline erreichbar und haben eine eigene Werkstatt für Rollen, Halter, Bolzen und Baugruppen, die der Markt nicht mehr liefert. Die verlinkten Einsätze zeigen, wie wir mit Fördertechnik arbeiten: Eine rund dreißig Jahre alte Elektrohängebahn kam mit Befund und Priorisierung über mehrere Wochenendfenster auf einen tragfähigen Stand. Im Lebensmittelbetrieb wurde aus einem gezogenen Bolzen eine Serieninstandsetzung an 80 Fahrzeugen. Am Hochregallager begann die Störfallreparatur sofort, weil die Teile da waren. An der Sortieranlage passten 32 Not-Aus-Taster durch Vormontage in zwei Einsatztage. Für Sie heißt das: ein Ansprechpartner für Befundung, Baugruppentausch, Erweiterung, Umbau und Nachfertigung über alle Fördertypen, eine klare Aussage, wo unsere Leistung endet – und kurze Wege im Rhein-Main-Gebiet.
Conclusion
Conveyor-Systeme sind Förderer – und hinter dem Sammelbegriff stehen Typen mit eigenem Einsatz, eigenem Verschleiß und eigenem Instandhaltungsaufwand. Elektrohängebahn und Power & Free nutzen die Decke und verlangen Zugang zu Weichen und Kette. Gurt, Rolle, Kette und Skid bleiben am Boden und verschleißen an Lagern, Antrieben und Übergängen. Wer den Typ kennt, kennt die drei Baugruppen, die den Plan bestimmen – und findet in unseren Vertiefungs-Ratgebern die Inspektionsliste dazu. Was alle Typen teilen, sind Antriebe, Sicherheitskette, Freischalten, Reinigung, Ersatzteile und Fenster. Wenn Sie wissen möchten, wie Ihre Fördertechnik aus Sicht eines Montagebetriebs aussieht, schicken Sie uns Fördertypen, Standort, die Störungen des letzten Jahres und Ihre Stillstandsfenster – wir melden uns mit einer ehrlichen Einschätzung, was zuerst dran ist.
Sie planen Wartung, Einbringung oder Montage im Rhein-Main-Gebiet?
Tell us briefly what it is about – we will come back to you with an honest assessment.
100% free and without obligation
Diese Ratgeber könnten Sie auch interessieren
Maintenance & Servicing
Maintenance & Servicing
Maintenance & Servicing
Über den Autor
Tobias Schott
Geschäftsführer Omega Mounting GmbH, Rodgau · über 20 Jahre Praxis in Montage und Instandhaltung
Gelernter Mechatroniker und seit 2004 in Wartung, Instandhaltung und Industriemontage zu Hause – zuerst an der Seite seines Vaters, seit 2012 mit Omega Mounting: von der Elektrohängebahn in Frankfurt bis zur Krananlage im Hallenneubau. Plant und leitet als Lifting Appointed Person Hebearbeiten in Rechenzentren und auf Industriebaustellen im Rhein-Main-Gebiet, ist Ausbilder und Prüfer für Krane, Hubarbeitsbühnen und Teleskopmaschinen sowie Sicherheitsbeauftragter. Bei Einsätzen im Ausland kennt man ihn als „German Troubleshooter“ – der, den man ruft, wenn es auf der Baustelle klemmt. Was Qualität heißt, hat er nicht aus einem Handbuch, sondern von seinem Vater gelernt: Made in Germany als Anspruch an die eigene Arbeit, nicht als Etikett. Deshalb steht sie bei Omega Mounting an erster Stelle – vor Tempo und vor Preis. Die Ratgeber hier schreibt er aus dieser Praxis: Was auf unseren Baustellen funktioniert, steht drin – was nur in der Norm steht, nicht.
Frequently asked questions
Keiner in der Sache: Conveyor ist das englische Wort für Förderer. Fördertechnik ist der Oberbegriff für alle Anlagen, die Güter mechanisch bewegen, Fördersysteme sind Netze aus mehreren Förderern. In Ausschreibungen internationaler Auftraggeber und am Flughafen steht meist Conveyor, in deutschen Betrieben Förderer oder Förderanlage. Für die Instandhaltung zählt nicht das Wort, sondern der Typ.
Stetigförderer bewegen das Gut fortlaufend oder im Takt auf einem festen Weg – Gurtförderer, Rollenbahn, Kettenförderer, Power & Free, Skidförderer und Sorter. Unstetigförderer arbeiten in Arbeitsspielen mit Aufnehmen, Fahren und Absetzen – Elektrohängebahn mit einzeln fahrenden Fahrzeugen, Regalbediengeräte, Krane, Stapler. Stetigförderer verschleißen gleichmäßig über die Strecke, Unstetigförderer an wenigen hoch belasteten Stellen. Das bestimmt Inspektion und Ersatzteile.
Die EHB fährt jedes Fahrzeug einzeln mit eigenem Antrieb über Weichen zu wechselnden Zielen. Power & Free zieht freie Laufwerke mit einer Kette denselben Weg und staut sie vor Prozessstationen, ohne die Kette zu stoppen. Wechselnde Wege sprechen für die EHB, Puffer und Hitze in Lackier- und Montagelinien für Power & Free. In der Instandhaltung verlangt die EHB Zugang zu vielen Weichen, Power & Free Zugang zur Kette auf ganzer Länge.
Jede Arbeit an Gurt, Kette, Rollen, Weichen und Antrieben findet nur am stillgesetzten, freigeschalteten und gegen Wiedereinschalten gesicherten Förderer statt. Einzugstellen bleiben im Betrieb abgedeckt, Not-Halt-Einrichtungen erreichbar und nie überbrückt. Welche Prüfungen und Fristen Ihre Anlage braucht, legt Ihre Gefährdungsbeurteilung fest. Dieser Ratgeber ersetzt keine Rechtsberatung.
Nein, wir planen keine Förderanlagen und bauen keine Sorter. Wir halten Fördertechnik mechanisch instand, tauschen Baugruppen, erweitern und bauen im Bestand um und koordinieren die Beteiligten. Steuerungsprogrammierung und Sicherheitslogik liegen beim Steuerungsbauer oder Hersteller, Einspeisung und elektrische Prüfung bei der Elektrofachkraft.
Ja, die Typen und ihre Wartungsschwerpunkte sind in Logistik, Produktion, Lebensmittel- und Automobilbetrieben dieselben. Es ändern sich die Randbedingungen: Nassreinigung und freigegebene Schmierstoffe im Lebensmittelbetrieb, Hitze und Lacknebel in der Lackiererei, Zutritt am Flughafen. Die Inspektionslogik je Typ bleibt.
Omega Mounting übernimmt von Rodgau aus die mechanische Instandhaltung, den Baugruppentausch, Erweiterungen und Umbauten an Elektrohängebahnen, Power-and-Free-Förderern, Gurt-, Rollen- und Kettenförderern, Sortern und Regalbediengeräten – in Frankfurt, Offenbach, Hanau, Darmstadt, Aschaffenburg und am Flughafen Frankfurt. Über die 24-Stunden-Hotline erreichen Sie uns im Störfall.
Über eine kurze Anfrage mit drei Angaben: die Fördertypen Ihrer Anlage mit Standort, die Störungen des letzten Jahres und die Stillstandsfenster, die Ihr Betrieb freigeben kann. Wir vereinbaren eine Begehung, gehen die Anlage Typ für Typ mit Ihnen ab und schicken Ihnen eine schriftliche Einschätzung, was Ihr Team selbst übernehmen kann und was ins nächste Fenster gehört. Ansprechpartner ist Tobias Schott – erreichbar über unser Kontaktformular.
 English
 German